

| 数量: | |
|---|---|
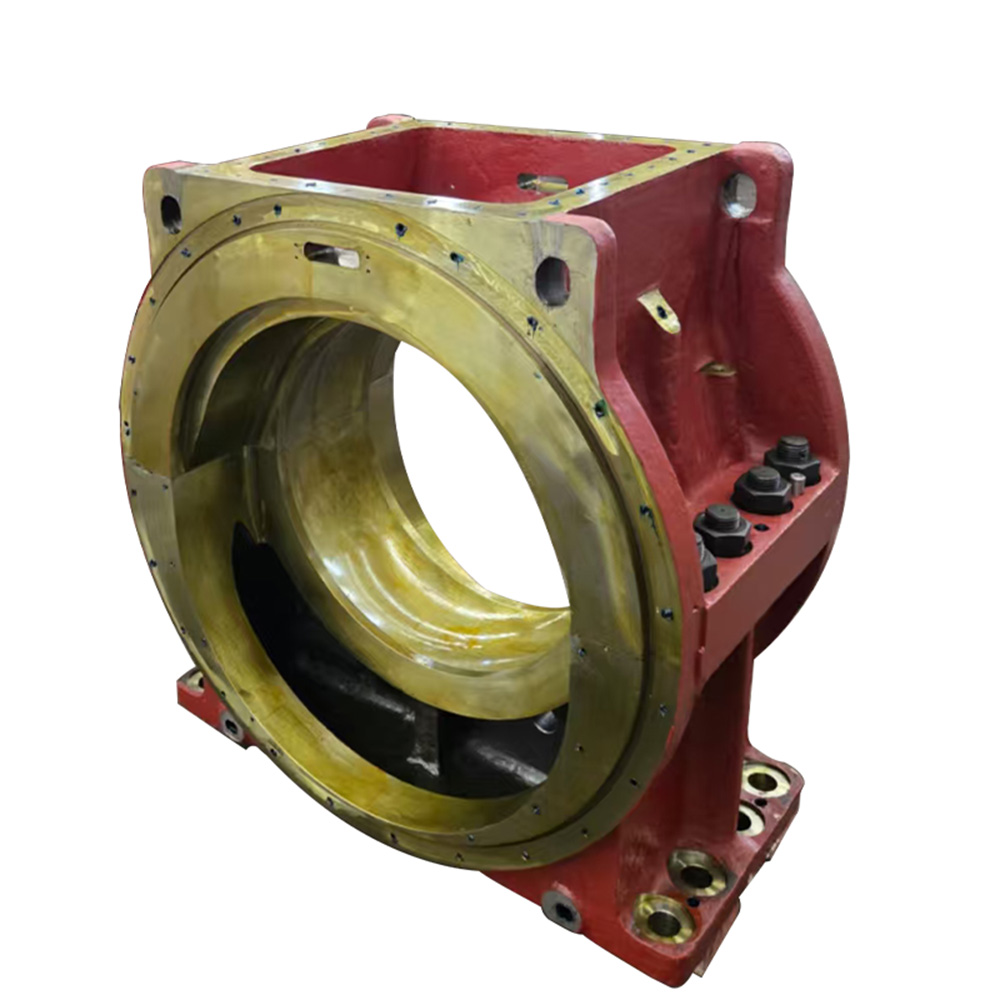
高負荷流体力学ジャーナル軸受として特別に設計された滑り軸受は、最新の船舶推進システム内の中間シャフトの重要な支持コンポーネントとして機能します。通常、これらのベアリングは中間ベアリング ハウジング内に取り付けられ、中間シャフト、ベアリング ブッシュ、船舶の潤滑システムと連携して効果的に機能します。その主な機能は、シャフト システム全体の正確な位置合わせ精度を厳密に維持しながら、航行中に発生する巨大なラジアル荷重に耐えることです。過剰な振動を防ぎ、機械的磨耗を軽減し、船舶の長期的な運航安定性を確保するには、適切な位置合わせが不可欠です。
船舶の推進構造において、中間シャフトはスラスト シャフトとプロペラ シャフトの間の重要なリンクとして機能します。この接続の動作の安定性は、推進シャフトライン全体の信頼性と動力伝達効率に直接影響します。中間シャフトの直接作動支持面として、当社の流体動圧ジャーナルベアリングは、寸法精度、優れた表面仕上げ品質、および優れた材料耐摩耗性に対する厳しい要件に従って製造されています。海洋環境の要求が非常に厳しいことを理解している当社は、滑り軸受のカスタマイズされた設計と加工を専門としています。当社は、特定の容器タイプ、さまざまなシャフト直径、および個別の負荷条件に応じてソリューションをカスタマイズします。このカスタマイズされたアプローチにより、当社の軸受は、最も複雑で過酷な海洋条件下であっても、長期連続運転の厳しい要求を確実に満たすことができ、それによって購買管理者や海洋技術者に信頼性が高く、メンテナンスの手間がかからないソリューションを提供します。
 |
|
|
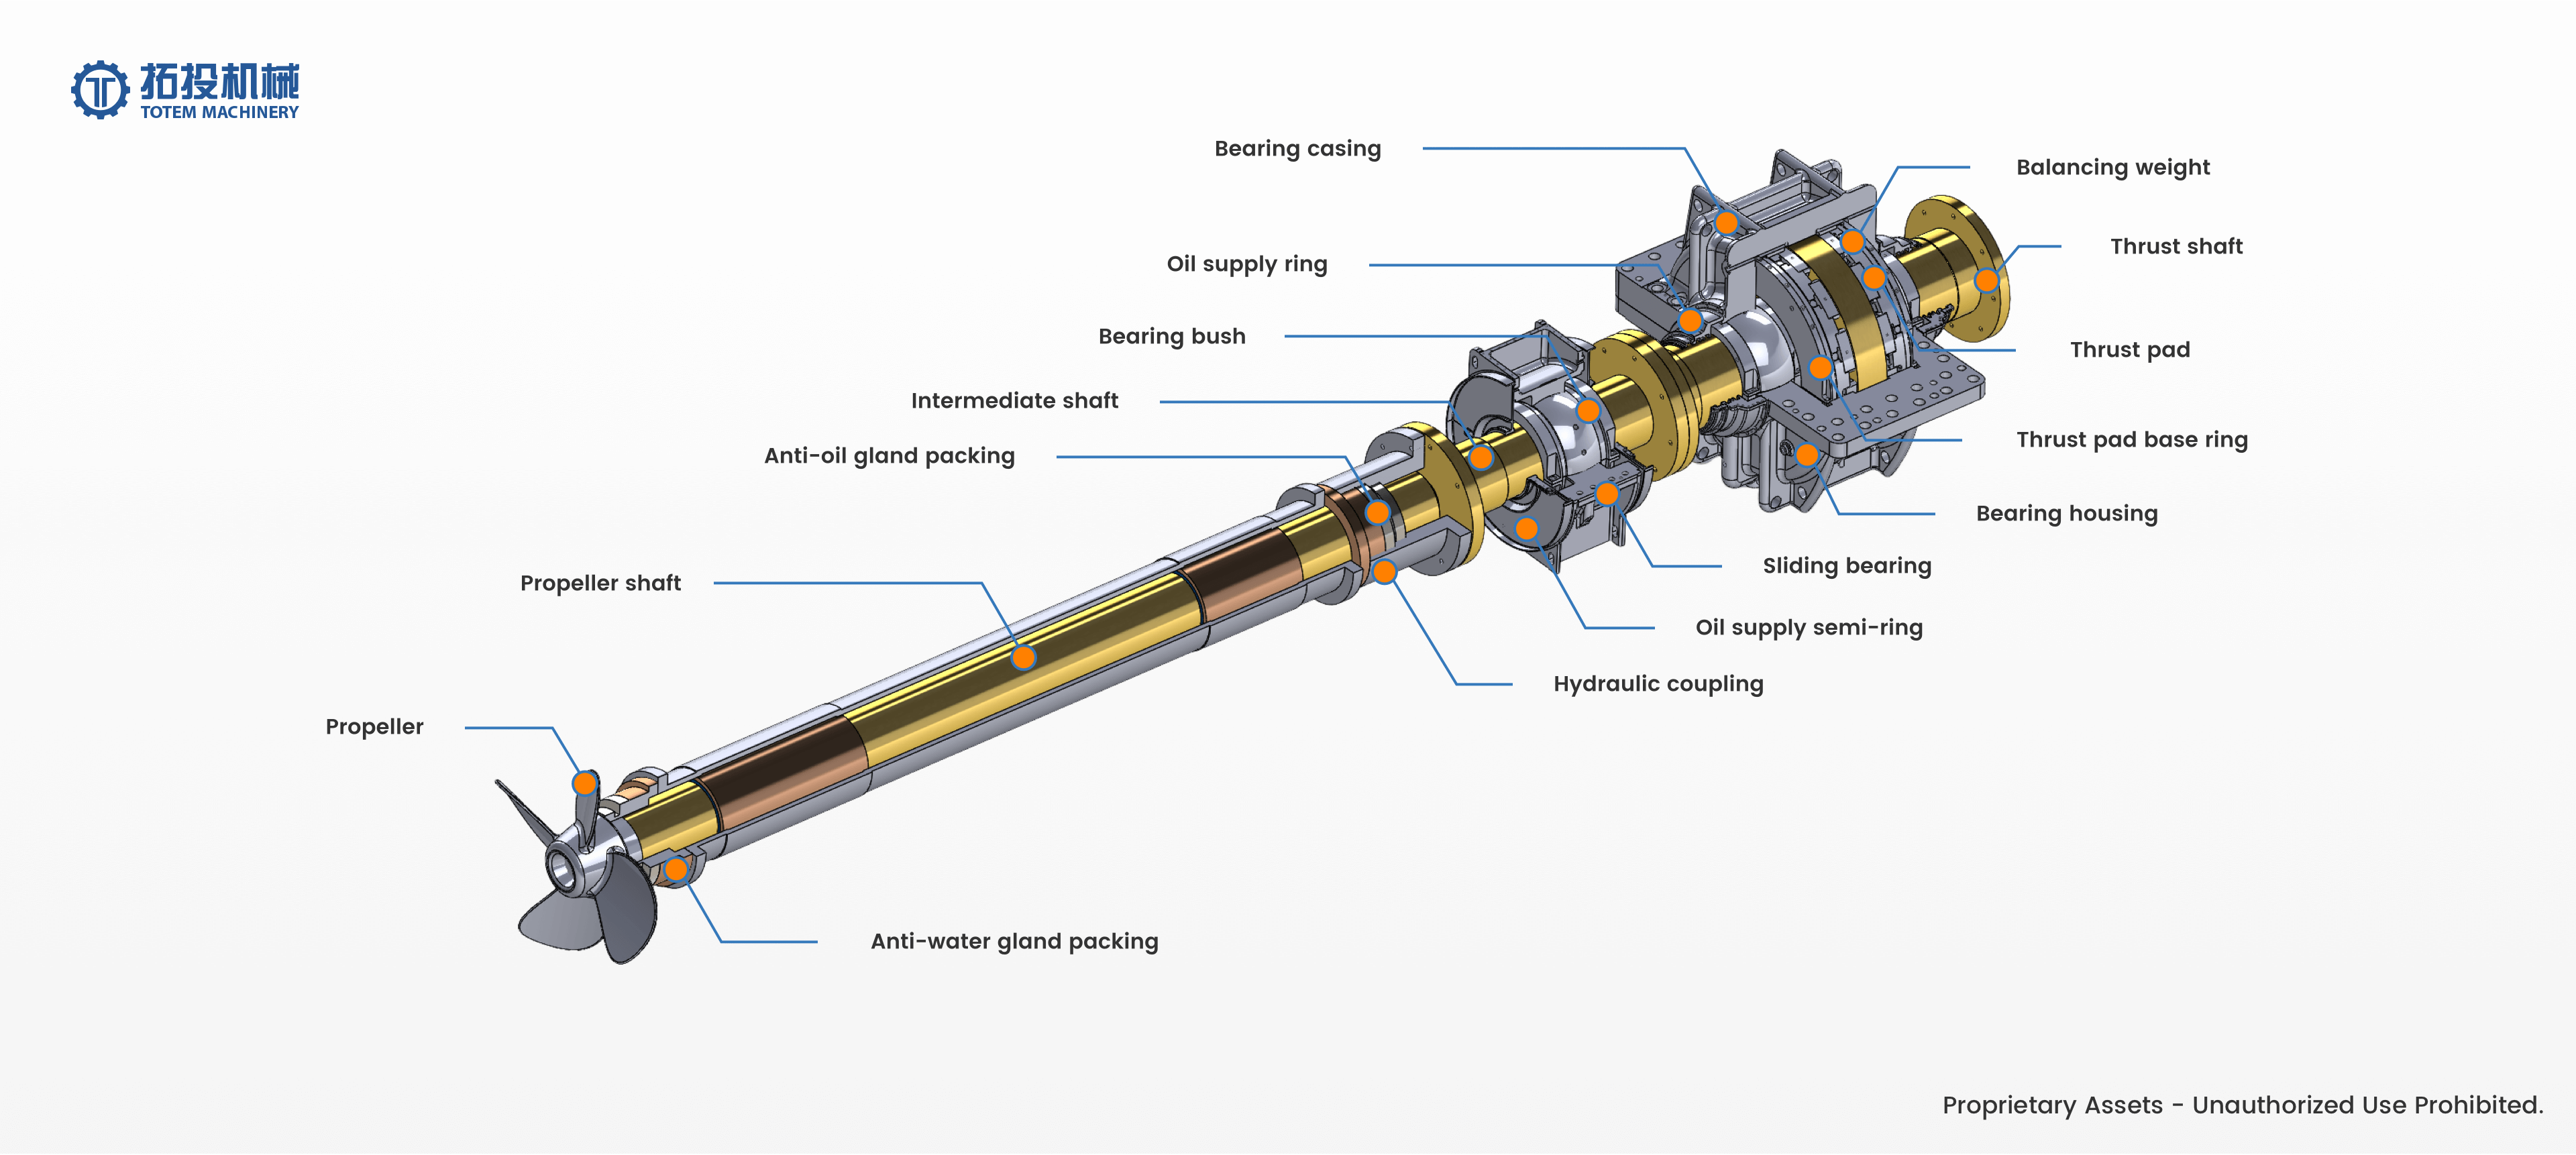
船舶推進システムのより広い範囲内で、滑り軸受は中核的な基礎要素として機能します。中間シャフト ベアリング システムは、スラスト ベアリング、スラスト シャフト、プロペラ シャフト、その他の重要な船舶コンポーネントと合わせて、包括的で堅牢な推進シャフト システムを形成します。海上運航では、プロペラから発生する巨大な推力が、プロペラシャフト、インターミディエイトシャフト、スラストシャフトの順に伝達され、船体を前進させます。この集中的なプロセスを通じて、中間シャフトの滑りベアリングとそれに関連する潤滑システムは、シャフトラインに揺るぎないサポートを提供し続けます。この相乗効果により、スムーズで信頼性の高い高効率の動力伝達プロセスが保証され、エネルギー損失と機械的疲労が大幅に最小限に抑えられます。
当社は、個々のコンポーネントを超えて、船舶推進システムのさまざまな主要要素に対する広範な製造能力と正確なマッチング能力を誇っています。当社の製品範囲には、中間シャフト、高級ベアリングブッシュ、スラストシャフト、スラストベアリングアセンブリ、プロペラシャフトアセンブリ、および関連する構造ベアリングコンポーネントが含まれます。当社は高性能滑り軸受と中間シャフト軸受システムに重点を置いていますが、当社の真の価値は、正確に適合したコンポーネントを提供する能力にあります。すべての部品にわたって厳密な寸法一致と信頼性の高い製造基準を保証することで、当社は造船所や船舶運航者が安定して制御可能な高効率の船舶推進システムを構築できるよう支援します。当社は、精密に設計された個々のコンポーネントから推進シャフトライン全体に至るまで、包括的なエンドツーエンドのソリューションを提供します。これにより、調達の複雑さが軽減され、組み立てのリスクが軽減され、海事プロジェクトの最適なパフォーマンスが保証されます。
船舶の中間シャフト用の高負荷流体動圧ジャーナルベアリングの製造は、機械加工プロセス中の厳格な技術管理点に依存しています。滑り軸受は通常、高強度耐摩耗合金または先進的な銅ベースの複合材料で作られています。海洋工学の調達では、材料の完全性が長期的な運用の信頼性を確保するための基礎となるステップです。選択された銅ベースの複合材料は、継続的に大きな回転力を受けるコンポーネントに不可欠な、大幅な耐荷重能力と自然な耐かじり特性を提供します。初期の機械加工段階では、特殊な工具を使用してこれらの高強度合金を加工し、構造の完全性を維持しながら、熱変形を引き起こすことなく高精度の成形を準備します。
加工のポイントは、中間シャフトとの嵌合精度と真円度を確保するための内穴加工と徹底した精密機械加工です。船舶用シャフト用途では、正確な寸法精度を達成することが重要です。内腔の真円度にわずかな偏差があると、不均一な荷重分布、局所的な摩耗、または流体力学的揚力の低下につながる可能性があります。高度な精密旋盤と中ぐり盤を使用して材料を慎重に除去し、内部形状が設計仕様と正確に一致することを保証します。この厳格な寸法公差管理により、滑り軸受は重い海洋シャフト システムをサポートし、機械的ストレスを最小限に抑え、高速回転時の過度の振動を防ぐことができます。
下図はすべり軸受の穴あけ加工工程を示しており、精密な穴あけ加工により潤滑油の流路や組立穴の位置精度を確保し、その後の組立てや潤滑の基礎となります。この特定の加工段階は、ベアリングの流体力学的機能にとって重要です。ベアリング表面全体にわたる潤滑油の連続的かつ無制限の流れを容易にするために、設計された油の溝と通路は絶対的な正確さで位置決めされなければなりません。製造プロセスでは、掘削の座標、角度、深さの厳密な制御を維持することで、潤滑システムが設計どおりに正確に機能し、局所的な過熱を防ぎ、船舶の稼働中に連続的な流体膜の形成を保証します。

また、滑り軸受には精密研磨と表面処理を施し、適度な潤滑油膜厚を形成し、高負荷時の中間軸の安定性と低フリクション動作を確保しています。流体力学ジャーナルベアリングでは、金属表面が微細な油層によって分離されるように設計されています。精密研磨により、この重要な油膜を貫通する可能性がある微細な表面の凹凸や粗さが除去されます。最終機械加工工程で超平滑な表面仕上げを実現することで、摩擦係数を大幅に低減します。表面トポグラフィーに対するこの細心の注意は、エネルギー損失の削減、動作温度の低下、軸受アセンブリの動作寿命の延長に直接つながり、最終的には船舶運航者のメンテナンス要件と交換コストを削減します。
また、滑り軸受には精密研磨と表面処理を施し、適度な潤滑油膜厚を形成し、高負荷時の中間軸の安定性と低フリクション動作を確保しています。
船舶推進システムに必要な卓越した信頼性を保証するために、すべての高荷重動圧ジャーナル ベアリングは厳格かつ体系的な品質検査プロセスを受けています。当社の品質管理フレームワークは、船舶の中間シャフトの厳しい要件を満たすように特別に設計されており、施設から出荷される前に各コンポーネントが厳格な欠陥ゼロ基準を達成していることを保証します。日常検査段階では、正確な寸法測定と取り付け精度に重点が置かれます。すべての幾何公差が工学仕様と正確に一致していることを検証することで、不適切な取り付けや高負荷動作時の過度の振動のリスクを排除します。さらに、包括的な表面欠陥検査を実施して、軸受表面が滑らかで構造的に健全であることを確認します。これは、最適な流体潤滑を維持するために不可欠です。
当社の品質保証プロトコルの中核となるのは、包括的な PT テスト (侵入テスト) です。この特殊な非破壊検査方法は、極度の応力条件下で滑り軸受の構造的完全性を評価するために重要です。業界標準の浸透材を適用することにより、当社の品質検査官はベアリングの内面と外面の両方を注意深く検査します。この PT テストの主な目的は、コンポーネントの強度を損なう可能性のある微小な亀裂、気孔、隠れた加工欠陥がまったくないことを確認することです。これらの微細な欠陥を特定して除去することは、疲労破壊を防止し、継続的な海上操業における長期信頼性を確保するために不可欠です。
上の写真は当社のすべり軸受のPT検査現場の様子で、高度な訓練を受けた技術者が徹底した評価を行っています。この実践的で細心の注意を払ったアプローチにより、すべてのベアリングが出荷前に厳しい高水準の品質要件を満たしていることが保証されます。当社の滑り軸受は、成熟した試験システムと広範な業界専門知識に基づいて、高負荷条件、長期連続運転、現代の船舶に特有の複雑な作業環境に耐えることが証明されています。
さらに、カスタム製造に対して堅牢な品質保証を提供します。標準コンポーネントを製造する場合でも、顧客の図面に従って特殊な処理を実行する場合でも、当社の厳格な検査プロトコルは妥協せず、重要な船舶推進システムに信頼性が高く欠陥のないソリューションを提供します。
PT
PT
船舶の中間シャフト用高荷重動圧ジャーナルベアリングを確実に配送するには、高度に専門化された物流戦略が必要です。これらの海洋コンポーネントは重量があり、表面が精密に機械加工されており、重要な用途に使用されるため、標準的な輸送方法では不十分です。当社は、長距離の国際輸送、クレーンの取り扱い、および過酷な海洋環境に関連するリスクを排除するために設計された、包括的な多層梱包プロトコルを開発しました。当社の梱包プロセスは、お客様の機器がすぐに設置できる完璧な状態で造船所または目的地の港に到着することを保証するために、内側から外側まで細心の注意を払って構成されています。
重要な機械加工面、合わせ面、端面を湿気や塩気から保護することは、海洋工学コンポーネントにとって最も重要です。ジャーナルベアリングのすべての重要な金属表面は、工業グレードの防錆油と特殊な保護剤で注意深くコーティングされています。この後、アセンブリ全体が VCI (揮発性腐食防止剤) 紙やその他の防湿材でしっかりと包まれます。この包括的な内部シールは、製品を空気や湿気から効果的に隔離し、長期にわたる海上輸送や現場での長期保管中の酸化、錆、腐食を防ぎます。
輸送中に頑丈なベアリングの構造的完全性を維持するために、当社は高弾性の内部クッション システムを実装しています。厚いパールコットン、高密度フォーム、耐久性の高いゴムパッドなどのプレミアム衝撃吸収素材が製品の周囲に戦略的に適用され、包括的な保護を提供します。さらに、カスタマイズされた木製サポートと精密にカットされた位置決めブロックが梱包ケース内に取り付けられています。これらの構造補強により、重いシャフトベアリングが所定の位置にしっかりとロックされ、輸送時の振動や取り扱い時の衝撃によって引き起こされる転がり、ずれ、内部衝突のリスクが排除されます。
外側の保護は、耐荷重性と強力な構造安定性を目的に特別に設計された、強化された輸出グレードの木製ケースに依存しています。これらの頑丈なエンクロージャは、海、陸、空の国際輸送の厳しい要求に耐えるように構築されています。現場での安全かつ効率的な取り扱いを容易にするために、外装には標準的な物流シンボルが明確にマークされています。重心、指定された吊り上げポイント、湿気保護 (乾燥状態に保つ)、傾斜防止警告などの重要なインジケーターが目立つように表示され、クレーン オペレーターや物流チームが重量貨物を安全かつ正確に管理できるようにします。
すべての海洋工学プロジェクトには固有の物流要件があることを理解し、当社は完全にカスタマイズされた梱包ソリューションを提供します。特定の輸送条件、目的地港の規制、プロジェクト現場の環境に基づいて、保護等級、緩衝方法、固定構造、外装ケースの設計を調整できます。中間シャフト ベアリングに特殊な長期保管準備が必要な場合でも、厳格な国際輸入梱包基準への準拠が必要な場合でも、当社のカスタマイズされた物流準備により、重要なコンポーネントがすべての配送期待に確実に応えられるようになります。


