


Waarom scheepsschroefassen falen onder gecombineerde omstandigheden
De ernstigste asstoringen kunnen niet alleen door het nominale koppel worden verklaard. Een roterende voortstuwingsas wordt onderworpen aan herhaalde belastingscycli, terwijl buiging, torsie, trillingen, oppervlakteconditie, lokale geometrie en blootstelling aan de omgeving van invloed zijn op de manier waarop deze belastingen worden verdeeld. Na verloop van tijd kan een kleine oppervlakte- of ondergrondse discontinuïteit een vermoeidheidsinitiatiepunt worden en geleidelijk groeien totdat de resterende sectie de bedrijfsbelasting niet langer kan dragen.
Het falen van vermoeiing van de schroefas begint vaak bij een lokale discontinuïteit in plaats van bij een uniform gedeelte van de as. Spiegaten, schouders, filets, koppelingsinterfaces, astapovergangen, bewerkingssporen, krassen, gegroefde oppervlakken, corrosieputten en eerder gerepareerde gebieden verdienen meer inspectie-aandacht omdat ze de lokale spanning kunnen vergroten.
Dit betekent dat een as over voldoende basismateriaal kan beschikken en toch defect kan raken als de geometrie, oppervlakteconditie, pasvorm of feitelijke gebruiksomgeving ernstige spanningsconcentraties veroorzaken. De toestand van een kleine overgangsradius of een beschadigd pasvlak kan daarom belangrijker zijn dan het uiterlijk in eerste instantie doet vermoeden.
A De scheepsschroefas werkt ook als onderdeel van een aangesloten voortstuwingssysteem in plaats van als een geïsoleerd roterend onderdeel. De relatie met koppelingen, lagers, afdichtingen en aangrenzende assecties beïnvloedt de uitlijning en de verdeling van de belasting. Het aslichaam, de koppelingsgebieden, tappen en overgangssecties moeten daarom samen worden beoordeeld in plaats van een scheur of versleten oppervlak als een zelfstandig defect te behandelen.
Corrosie voegt nog een risicolaag toe. Algemene oppervlakteoxidatie reduceert de schachtsectie mogelijk niet onmiddellijk voldoende om defecten te veroorzaken, maar plaatselijke putcorrosie kan kleine inkepingen veroorzaken waar cyclische spanningen zich concentreren. Als een vermoeiingsscheur begint op de bodem van een corrosieput, kunnen voortdurende belasting en blootstelling aan de omgeving de achteruitgang versnellen. Vermoeiing door ascorrosie moet daarom worden beoordeeld op basis van zowel materiaalverlies als scheurinitiatiepotentieel, en niet alleen op basis van uiterlijk.
Waarschuwingssignalen die de prioriteit van inspecties zouden moeten veranderen
Een zichtbare scheur is een voor de hand liggende waarschuwing, maar kan al een relatief vergevorderd stadium van schade vertegenwoordigen. Eerdere indicaties zijn vaak veranderingen in de manier waarop het schachtsysteem zich gedraagt. Eén symptoom alleen bewijst niet dat de schroefas defect is, maar een zich ontwikkelende trend, het samen verschijnen van verschillende symptomen, of een afwijking na het aan de grond lopen, een botsing met de schroef, lagerwerkzaamheden, koppelingswerkzaamheden of veranderingen in de asuitlijning zouden de inspectieprioriteit moeten verhogen.
Trillingen zijn vooral belangrijk omdat ze het gevolg kunnen zijn van onbalans, verkeerde uitlijning, verslechtering van de lagers, vervorming van de as, schade aan de propeller, losheid of een zich ontwikkelende scheur. De diagnostische waarde ervan komt eerder voort uit vergelijking dan uit één geïsoleerde meting. Bedrijfssnelheid, belasting, trillingsrichting, frequentiekarakteristieken en afwijking van de vorige basislijn van het schip moeten samen worden beschouwd.
Lagertemperatuur, smeringstoestand en astapgedrag bieden een ander beeld van de toestand van de as. Een verandering in de verdeling van de lagerbelasting kan wijzen op een gewijzigde asuitlijning of doorbuiging. Omgekeerd kan slijtage van lagers de manier waarop de as wordt ondersteund veranderen en de buigspanning elders vergroten. Een heet lager mag niet automatisch alleen als een lagerprobleem worden behandeld, net zoals abnormale astrilling niet automatisch als alleen een asprobleem moet worden behandeld.
| Observatie | -inspectie Prioriteit | Eerste gebieden om te controleren |
|---|---|---|
| Nieuwe of toenemende trillingen | Hoog | Uitlijning, lagers, koppelingsgebieden, asslingering, toestand van de propeller |
| Herhaaldelijke oververhitting van de lagers | Hoog | Lageroppervlak, smering, verdeling van de belasting, staat van de astap, uitlijning |
| Corrosieputten of schade aan de beschermlaag | Hoog op gestresste locaties | Aan water blootgestelde gebieden, overgangen, dagboeken, aan afdichting grenzende oppervlakken |
| Fretting of metaalafval | Hoog | Koppelingen, pasvlakken, spiebanen, lagerinterfaces |
| Olielekkage of abnormaal gedrag van de afdichting | Gemiddeld tot hoog | Conditie van afdichting, asoppervlak, excentrische loop, uitlijning |
| Krassen, deuken of reparatiesporen | Afhankelijk van locatie en diepte | Spanningsgeconcentreerde gebieden en oppervlakken onder cyclische buiging |
| Onverklaarbaar voortstuwingsgeluid | Gemiddeld tot hoog | Lagers, koppelingspassing, asuitlijning, propeller, draagconstructie |
Het belangrijke punt is het stellen van prioriteiten. Een ondiepe oppervlaktemarkering in een gebied met relatief weinig spanning en een soortgelijke markering naast een spiebaan of diameterovergang mogen niet automatisch dezelfde risicoclassificatie krijgen. Locatie, oriëntatie, diepte, bedrijfsgeschiedenis en het omliggende spanningsveld moeten samen worden beschouwd.
Een praktische workflow voor het inspecteren van schroefasscheuren
Een effectief inspectieproces moet zich verplaatsen van systeemgedrag naar lokale defectbevestiging. Door onmiddellijk te beginnen met één niet-destructieve onderzoeksmethode kunnen enkele defecten worden geïdentificeerd, maar wordt mogelijk niet onthuld waarom ze zich hebben ontwikkeld. Als de begintoestand onveranderd blijft, kan hetzelfde faalmechanisme terugkeren, zelfs nadat het beschadigde gebied is gerepareerd.
1. Bekijk de bedrijfsgeschiedenis voordat u de asleiding opent
Vergelijk recent trillingsgedrag, lagertemperaturen, smeringswaarnemingen, schokken, overbelastingsgebeurtenissen, dokwerkzaamheden, asreparaties, propellerwerk en uitlijningswijzigingen. Het doel is om vast te stellen wat er veranderde voordat het abnormale symptoom verscheen.
Trillingen die beginnen na de impact van een propeller moeten bijvoorbeeld leiden tot een ander accent bij de inspectie dan trillingen die geleidelijk zijn toegenomen gedurende een lange bedrijfsperiode. Door deze volgorde vast te stellen, kunnen inspectieteams prioriteit geven aan waarschijnlijke initiërende omstandigheden, in plaats van elke mogelijke oorzaak met evenveel gewicht te onderzoeken.
2. Inspecteer het volledige astraject
Onderzoek toegankelijke asoppervlakken, koppelingen, bevestigingsmiddelen, tappen, lagers, afdichtingen en steunconstructies. Bijzondere aandacht moet worden besteed aan corrosieputten, vreten, ongebruikelijk gepolijste gebieden, krassen, deuken, bewerkingssporen, abnormale contactpatronen en tekenen van relatieve beweging tussen gemonteerde onderdelen.
Het onderzoeken van het volledige schachttraject helpt ook onderscheid te maken tussen een hoofdoorzaak en een secundair effect. Slijtage van de astap kan bijvoorbeeld het resultaat zijn van een slechte uitlijning, terwijl een reeds versleten lager zelf kan bijdragen aan abnormale asbelasting.
3. Controleer geometrie en uitlijning
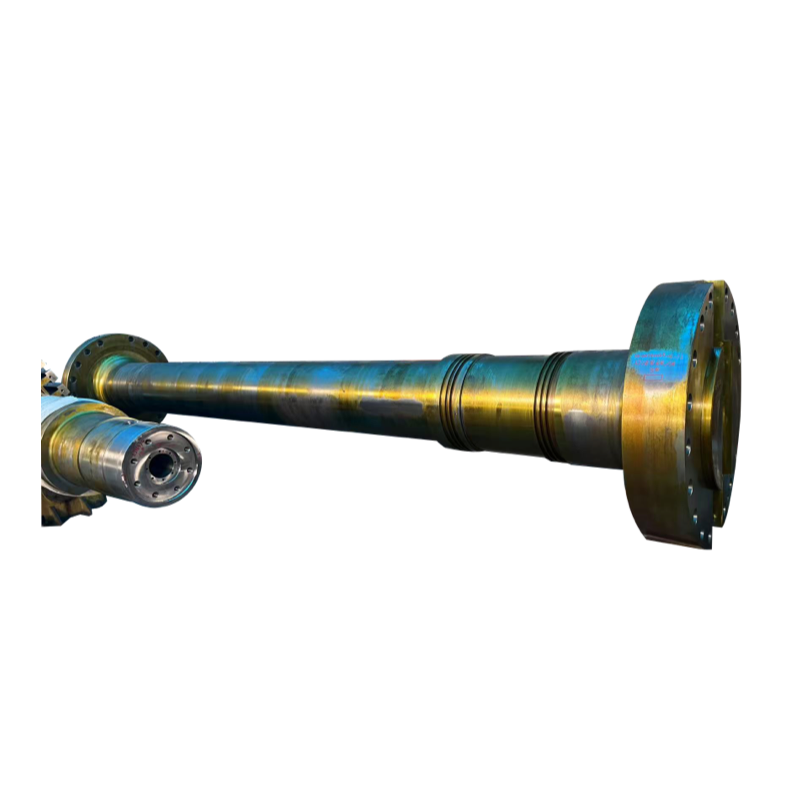
Slingering, rechtheid, toestand van de koppeling, lagerposities en uitlijning van de aslijn moeten waar nodig worden geëvalueerd. A Een gesmede tussenas verbindt grote delen van de aandrijfas en werkt samen met lagers en aangrenzende assegmenten. De geometrische toestand ervan kan daarom de trilling, ondersteuning en uitlijning over de gehele aslijn beïnvloeden.
Als u een beschadigde schroefas vervangt zonder de geometrie van de tussenas, lagersteunen en koppelingsinterfaces te bevestigen, kan de vervangende as worden blootgesteld aan dezelfde abnormale buig- of uitlijningsomstandigheden die hebben bijgedragen aan het oorspronkelijke probleem.
4. Escaleer naar geschikte scheurdetectiemethoden
Visuele inspectie alleen kan niet aantonen dat een kritisch oppervlak vrij is van scheuren. Afhankelijk van het asmateriaal, de geometrie, de toegankelijkheid, de toestand van het oppervlak en de verwachte defectoriëntatie kan voor inspectie penetranttesten, magnetische deeltjestesten, ultrasone testen of een geschikte combinatie van methoden nodig zijn.
De inspectiemethode moet overeenkomen met het vermoedelijke defect en mag niet uitsluitend worden gekozen omdat deze algemeen verkrijgbaar is. Meerdere scheuren of defecten die dicht bij elkaar zijn geplaatst, verdienen ook meer aandacht, omdat hun afstand, oriëntatie en interactie de resterende belastingstoestand kunnen beïnvloeden.
5. Inspecteer het ondersteuningssysteem voordat u de hoofdoorzaak toewijst
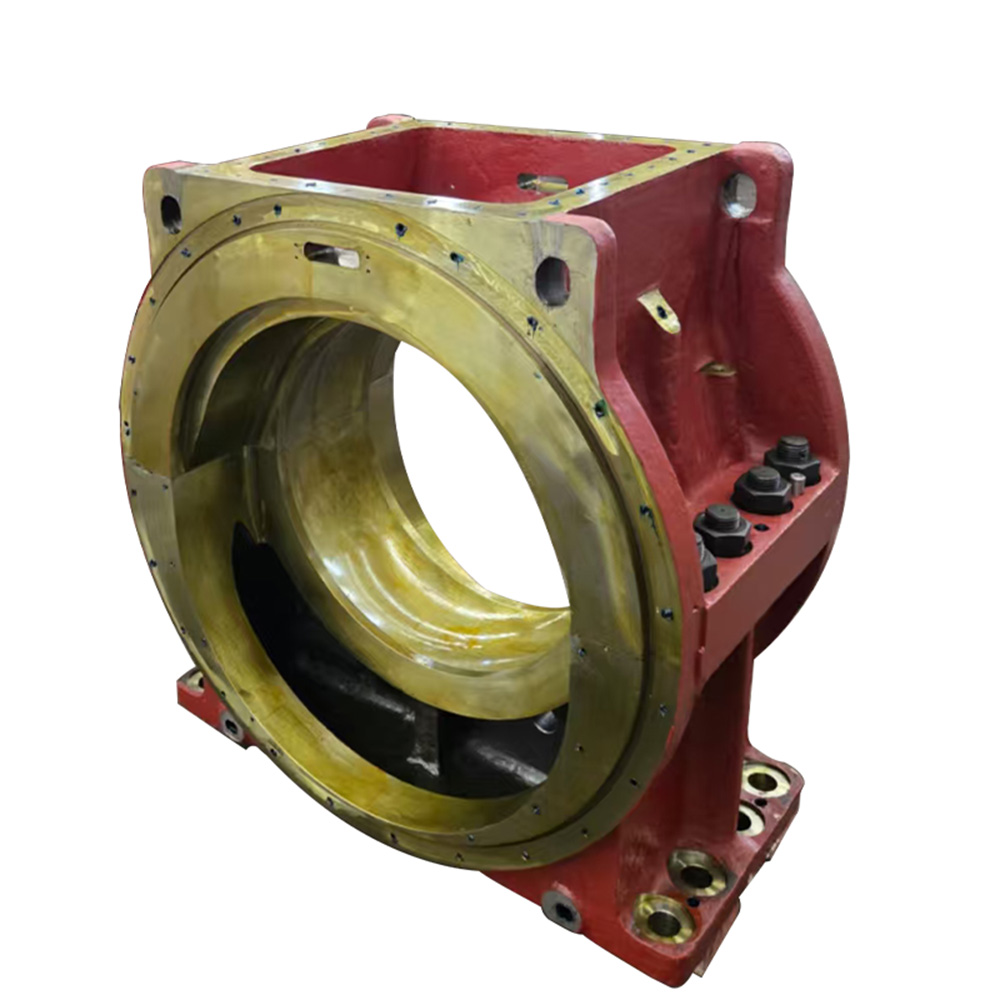
A Hydrodynamische glijlagers ondersteunen radiale belastingen en helpen de positie van de tussenas tijdens bedrijf te behouden. De staat van het lageroppervlak, de maatvoering, de smering en de uitlijning moeten daarom worden beoordeeld wanneer assymptomen duiden op ongelijkmatige ondersteuning, abnormaal tapcontact of ongebruikelijke trillingen.
Het eindinspectierapport moet meer zijn dan een eenvoudige 'goed of niet'-verklaring. Registreer elk defect met betrekking tot schouders, spiebanen, tappen, flenzen, lagers en andere relevante geometrie. De grootte, oriëntatie, toestand van het oppervlak en de relatie met bedieningssymptomen moeten ook worden gedocumenteerd. Een toestandskaart maakt toekomstige reparatiebeslissingen en herhaalde inspecties aanzienlijk nuttiger.
Reparatie of vervanging: wat moet de beslissing bepalen?
Het constateren van schade betekent niet automatisch dat reparatie acceptabel is, en het ontdekken van een klein defect betekent niet automatisch dat de gehele as vervangen moet worden. De centrale vraag is of het defect volledig kan worden verwijderd met behoud van de geometrie, het resterende dragende gedeelte, de toestand van het oppervlak en de dimensionale verhoudingen die nodig zijn voor voortgezette service.
De locatie van de barst kan van groter belang zijn dan de zichtbare lengte
Schade nabij een spiebaan, schouder, koppelingsinterface, zwaar belaste tap of ander spanningsgeconcentreerd gebied kan een grotere vermoeidheidsbetekenis met zich meebrengen dan een defect van vergelijkbare grootte in een minder kritieke regio. De diepte en oriëntatie van de scheur zijn ook van belang, omdat een defect dat zich uitstrekt tot in het primaire dragende gedeelte niet alleen kan worden beoordeeld op basis van de zichtbare oppervlaktelengte.
Corrosiereparatie moet rekening houden met dimensionaal verlies
Bewerking of polijsten kan corrosieputten verwijderen en de toestand van het oppervlak verbeteren, maar het verwijderen van materiaal verandert ook de lokale afmetingen. Als voldoende schoonmaak de passing van de astap, de asdiameter, de overgangsgeometrie of de uitlijning beïnvloedt, betekent het produceren van een visueel schoon oppervlak niet noodzakelijkerwijs dat de as acceptabel is voor voortgezet gebruik.
Voordat u besluit dat corrosie door machinale bewerking kan worden verwijderd, moet u vaststellen hoeveel materiaal moet worden weggenomen en of de resulterende afmetingen compatibel blijven met lagers, afdichtingen, koppelingen en andere bijpassende componenten.
Eerder gerepareerde gebieden vereisen extra onderzoek
Een eerdere reparatie hoeft niet automatisch een nieuwe reparatie volgens dezelfde methode te rechtvaardigen. Slijpen, machinaal bewerken, lassen of andere restauratieprocessen kunnen de geometrie, oppervlakteafwerking, restspanning en toekomstige inspectietoegankelijkheid beïnvloeden.
Als bij reparatie nieuwe bewerkingssporen, scherpe overgangen, lokale inkepingen of inconsistenties in de afmetingen ontstaan, kunnen deze gebieden onder cyclische belasting toekomstige vermoeidheidsinitiatielocaties worden. Inspectie na de reparatie moet daarom zowel het verwijderen van het defect als de toestand die door de reparatie zelf is ontstaan, verifiëren.
Wanneer vervanging passender wordt
Vervanging wordt over het algemeen dwingender wanneer de scheuren groot zijn, meerdere defecten op elkaar inwerken, het verwijderen van het beschadigde materiaal overmatig verlies aan afmetingen zou veroorzaken, kritische geometrie niet op betrouwbare wijze kan worden hersteld, de as aanzienlijk is vervormd, pasoppervlakken ernstig zijn beschadigd of de initiële faalconditie niet met vertrouwen kan worden geëlimineerd.
Reparatie is beter verdedigbaar als het defect duidelijk is gekarakteriseerd, volledig kan worden verwijderd binnen de toegestane maatgrenzen, en het gerepareerde onderdeel kan worden geverifieerd op geometrie, oppervlakte-integriteit en compatibiliteit met de rest van de aslijn.
Voorkomen van herhaling nadat de onmiddellijke schade is verholpen
Een effectieve reactie op een storing moet zowel de schade als de toestand die deze heeft veroorzaakt, wegnemen. Het vervangen van een gebroken as met behoud van een slechte uitlijning, abnormale belasting van de lagers, een ongeschikte pasvorm van de koppeling, onvoldoende oppervlaktebescherming of schadelijke trillingen, betekent alleen maar dat hetzelfde verslechteringsproces op een nieuw onderdeel opnieuw wordt gestart.
Onderhoudsplanning moet periodieke fysieke inspectie combineren met conditietrends. Veranderingen in trillingen, lagertemperatuur, smeringsconditie, asslingering, corrosie en koppelingsgedrag zijn nuttiger als ze kunnen worden vergeleken met eerdere metingen. Een zich ontwikkelende trend biedt vaak meer diagnostische waarde dan een enkele meting zonder historische context.
Inspectie-intervallen moeten ook reageren op de ernst van het onderhoud, in plaats van volledig te vertrouwen op vaste kalenderperioden. Het binnendringen van zeewater, herhaaldelijk zwaar manoeuvreren, aanhoudende abnormale trillingen, impact van de propeller, het aan de grond lopen of recent werk aan de aslijn kunnen een eerder onderzoek rechtvaardigen, omdat deze gebeurtenissen de asbelasting of de toestand van het oppervlak kunnen veranderen.
Controle op de specificaties is net zo belangrijk als vervanging noodzakelijk wordt. Asmateriaal, warmtebehandeling, hoofdafmetingen, overgangsradii, astapafwerking, coaxialiteit, pasvorm van de koppeling, inspectie-eisen en informatie over passende componenten moeten worden geëvalueerd als één specificatiepakket.
Als u een vervangende as alleen op basis van diameter of nominaal koppel selecteert, kunt u de geometrische, uitlijnings- en ondersteuningsomstandigheden over het hoofd zien die de werkelijke vermoeiingsprestaties beïnvloeden. Verschillende parameters moeten samen worden bekeken, omdat geen enkele dimensie kan vaststellen of een vervangende as correct zal functioneren binnen een bestaande voortstuwingslijn.
Traceerbare inspectiegegevens moeten ook worden bewaard. Foto's, defectkaarten, slingermetingen, uitlijningsgegevens, niet-destructieve onderzoeksresultaten, lagerobservaties en definitieve reparatieafmetingen maken latere inspecties mogelijk om onderscheid te maken tussen stabiele omstandigheden en progressieve achteruitgang.
Conclusie
Het begrijpen van de oorzaken van falende scheepsschroefassen vereist meer dan het onderzoeken van het uiteindelijke breukoppervlak. Vermoeidheid, corrosie, trillingen, verkeerde uitlijning, oppervlakteschade, ondersteuning van lagers en eerdere reparaties kunnen lang voordat er uiteindelijk een defect optreedt, optreden. Inspectie moet daarom prioriteit geven aan veranderende bedrijfssymptomen en locaties met hoge stress, en vervolgens lokale defecten verbinden met het volledige aandrijfassysteem.
Shanghai TOTEM Machinery Co., Ltd. is een fabrikant en leverancier van scheepsassen en aanverwante ondersteuningscomponenten. Zorgvuldige specificatie, dimensionale controle en inspectie op systeemniveau kunnen scheepseigenaren, scheepswerven en MRO-teams helpen betrouwbaardere reparatie- of vervangingsbeslissingen te nemen en het risico op herhaalde schachtschade te verminderen.
Veelgestelde vragen
Wat zijn de meest voorkomende oorzaken van scheepsschroefasstoringen?
Veelvoorkomende oorzaken zijn onder meer cyclische vermoeidheid, putcorrosie, verkeerde uitlijning van de as, overmatige trillingen, spanningsconcentratie, oppervlakteschade, problemen met de verbindingspassing, verslechtering van lagers en defecten die tijdens machinale bewerking of reparatie worden geïntroduceerd.
Kan er sprake zijn van een scheur in de schroefas zonder duidelijke trillingen?
Ja. Een vroege vermoeiingsscheur kan zich lokaal ontwikkelen zonder onmiddellijk sterke trillingen te veroorzaken. Normaal trillingsgedrag alleen kan dus niet bevestigen dat kritische asgebieden scheurvrij zijn.
Waar moet de inspectie van schroefasscheuren zich eerst op richten?
Prioritaire gebieden zijn onder meer spiebanen, schouders, filets, koppelingsgebieden, tappen, corrosieputten, oppervlakken met frets, bewerkingsschade, eerdere reparatiegebieden en locaties die verband houden met abnormale lager- of uitlijningsomstandigheden.
Betekent corrosie altijd dat een scheepsas vervangen moet worden?
Nee. De beslissing hangt af van de corrosiediepte, de locatie, de resterende afmetingen, de aanwezigheid van scheuren en of beschadigd materiaal kan worden verwijderd zonder de vereiste geometrie of draagconstructie in gevaar te brengen.
Moeten lagers worden geïnspecteerd na een defect aan de cardanas?
Ja. Lagerconditie en asuitlijning zijn nauw met elkaar verbonden. Ongelijkmatige ondersteuning, smeerproblemen, abnormale slijtage of gewijzigde lagerbelasting kunnen bijdragen aan asbuiging, trillingen en terugkerende vermoeidheidsschade.
