


| Quantidade: | |
|---|---|
Dentro das principais cadeias de transmissão de energia da indústria pesada – abrangendo compressores centrífugos da classe megaton até turbinas a vapor da classe megawatt – os sistemas de rotor operam em velocidades lineares extremas. Garantir estabilidade operacional absoluta, minimizar a perda de potência por atrito e estender a vida útil dessas enormes máquinas rotativas sob condições severas é um desafio crítico de engenharia. Os rolamentos de pastilhas basculantes em liga Babbitt de metal branco servem como componente mecânico essencial para atender a essas demandas de alto risco. Ao integrar um projeto estrutural hidrodinâmico altamente responsivo com propriedades de materiais compósitos premium, eles oferecem uma solução dinâmica de rotor confiável projetada para proteger equipamentos industriais críticos e reduzir significativamente o risco de dispendiosos tempos de inatividade não planejados.
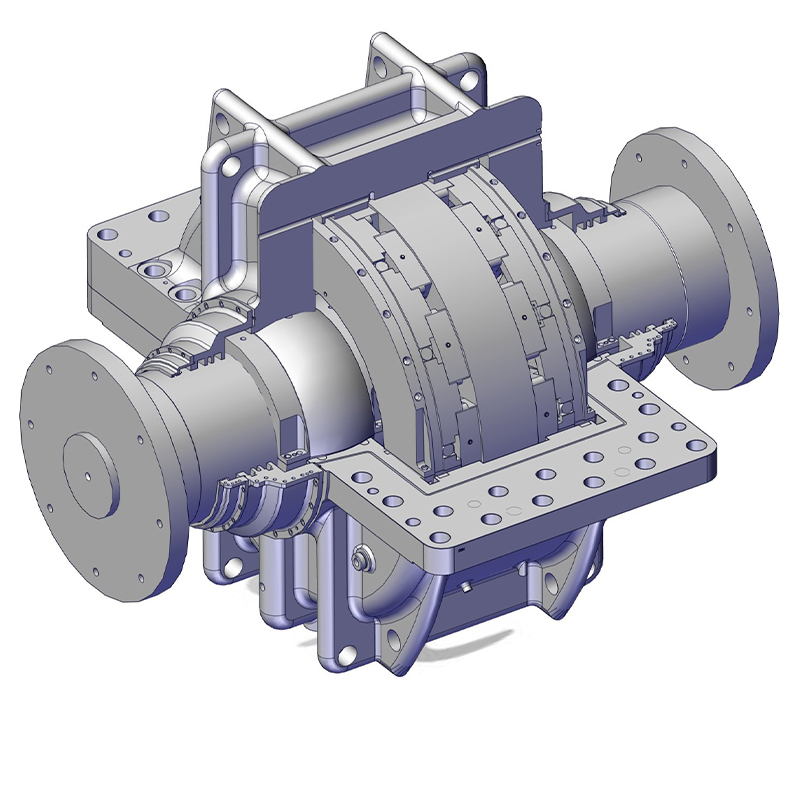
Em comparação com os rolamentos convencionais de almofada fixa, a principal vantagem do rolamento hidrodinâmico de almofada inclinável reside na sua estrutura ágil de múltiplos segmentos. Projetado para adaptação dinâmica, normalmente consiste em 3 a 5 almofadas de impulso de arco independentes dispostas circunferencialmente ao redor do munhão, proporcionando estabilidade incomparável para rotores de alta velocidade.
O mecanismo de autoalinhamento: Cada pastilha apresenta contato linear com a caixa do rolamento por meio de um ponto de articulação usinado com precisão. Quando a velocidade do rotor, a carga ou a temperatura operacional flutuam, as pastilhas giram livremente para buscar dinamicamente o ângulo de ataque ideal. Este microajuste contínuo gera películas de óleo hidrodinâmicas multicunhas ao redor do munhão, garantindo suporte de fluido ideal e eliminando a instabilidade do rotor.
Posicionamento e orientação precisos: Para evitar qualquer deslocamento axial ou circunferencial durante operação rigorosa em alta velocidade, os engenheiros utilizam um sofisticado conjunto de ranhura em T combinado com pinos-guia de localização. Isto define estritamente a amplitude de movimento das almofadas de inclinação, garantindo microajustes flexíveis, mas controlados, dentro de um envelope seguro.
Lubrificação Eficiente e Dissipação de Calor: Equipado com restritores de fluxo de entrada especializados e canais independentes de fornecimento de óleo, o lubrificante é distribuído com precisão nas folgas de cada pastilha. Isto não só garante um suporte hidrodinâmico estável, mas também aumenta significativamente a eficiência da dissipação de calor, o que é vital para a operação contínua em serviços pesados.
Esta arquitetura avançada concede aos rolamentos capacidades inerentes de autocentralização e compensação de erros. Ele acomoda automaticamente deflexões do eixo de até ≤0,3 mm e tolera ângulos de desalinhamento de instalação de até 0,5°. Para as equipes de aquisição e manutenção, isso reduz substancialmente os requisitos rigorosos para a instalação inicial do equipamento, reduzindo os custos de configuração e minimizando as despesas gerais de manutenção a longo prazo.
Rolamento de almofada inclinável
Almofada de inclinação de impulso
Anel Base da Almofada de Impulso
Na fabricação de rolamentos industriais Babbitt com almofada basculante, a estrutura composta de um suporte de aço combinado com uma camada antifricção de metal branco é reconhecida como o padrão da indústria. Esta combinação precisa resolve efetivamente a contradição tradicional da engenharia entre alta capacidade de carga e resistência ao desgaste, garantindo desempenho confiável sob estresse mecânico extremo.
Substrato robusto da almofada: O esqueleto estrutural das almofadas do mancal é normalmente fabricado em aço 20 ou aço 25 premium. Esta base sólida proporciona excepcional rigidez estrutural e resistência à compressão, garantindo a ocorrência de deformação zero, mesmo sob cargas pesadas severas e operação contínua.
Superfície de trabalho de metal branco macio (Babbitt): Uma camada especializada de liga Babbitt - especificamente o ZSnSb11Cu6 à base de estanho altamente confiável - medindo 0,8 ~ 2,5 mm de espessura, é aplicada com segurança na superfície da almofada do rolamento de impulso. Graças à sua dureza relativamente baixa, a liga Babbitt apresenta excelente capacidade de incorporação e conformabilidade. Se partículas duras microscópicas entrarem na folga do rolamento, o metal branco as absorve com segurança, protegendo o eixo principal crítico contra arranhões. Simultaneamente, a sua lipofilicidade superior facilita a rápida formação de uma película de óleo hidrodinâmica estável.
Carcaça do mancal de alta rigidez: A carcaça externa do mancal axial da almofada inclinável é predominantemente construída em ferro dúctil durável ou liga de aço. A incorporação de um design esférico convexo reforça ainda mais a rigidez geral do suporte e o desempenho de auto-alinhamento de todo o conjunto, proporcionando um alojamento seguro para os componentes internos.
Almofada de impulso
Almofada de impulso inclinável
Graças à sinergia do projeto estrutural adaptativo e dos materiais compósitos premium, os rolamentos axiais de pastilhas inclinadas apresentam atributos mecânicos de alto nível: alta capacidade de carga, resistência excepcional a choques e perda mínima de potência. Eles servem como uma solução altamente confiável nas seguintes aplicações industriais principais:
Compressores centrífugos: Nessas máquinas críticas, as velocidades lineares do rotor extremamente altas as tornam altamente suscetíveis a chicotes fatais de óleo ou oscilações da película de óleo. Os rolamentos Babbitt com almofadas inclináveis eliminam fundamentalmente essas forças desestabilizadoras, proporcionando tranquilidade aos operadores das instalações e garantindo processos contínuos de compressão de gás.
Turbinas a vapor e conjuntos de geração de energia : sejam especificados para turbinas a vapor, turbinas a gás ou geradores de grande escala, a confiabilidade máxima não é negociável. As almofadas de metal branco absorvem efetivamente a energia da vibração e reduzem significativamente a perda de energia por atrito – com reduções medidas superiores a 18% – garantindo a estabilidade operacional de longo prazo necessária para a geração contínua de energia.
Caixas de engrenagens de alta velocidade e bombas para serviço pesado: Enfrentando impulsos axiais complexos e cargas radiais intensas, os rolamentos axiais Babbitt com pastilhas inclináveis demonstram excepcional resistência à fadiga e resistência ao impacto. Apresentando superfície Babbitt avançada com resistência de adesão garantida de ≥55 MPa, eles oferecem desempenho inabalável nos ambientes mais exigentes de manuseio de fluidos e transmissão de energia.
A evolução do mancal basculante de metal branco representa a busca industrial por suavidade operacional e confiabilidade. Através de um projeto mecânico preciso, ele transforma a incerteza operacional em regulação adaptativa, enquanto seus materiais compósitos balanceados resolvem o impasse entre cargas pesadas e desgaste dos componentes. Para empresas industriais modernas focadas em maximizar a eficiência, minimizar o tempo de inatividade para manutenção e garantir a estabilidade operacional, a seleção de um rolamento radial de pastilha basculante premium é um investimento essencial para proteger os principais ativos de energia.
A fabricação de rolamentos de almofadas inclináveis de metal branco (Babbitt) exige um fluxo de trabalho de engenharia de precisão altamente controlado. Como esses componentes são essenciais para manter a estabilidade do rotor sob cargas dinâmicas, cada etapa – desde a seleção inicial do material até a segmentação final – deve ser executada com estrita adesão às tolerâncias metalúrgicas e geométricas. Nosso processo de produção integra tratamentos avançados de materiais com usinagem CNC precisa para garantir desempenho antifricção ideal, integridade estrutural e confiabilidade operacional de longo prazo. Ao controlar rigorosamente a dinâmica térmica e a precisão da usinagem, fornecemos rolamentos que atendem às demandas exigentes de máquinas industriais complexas.
A base de um rolamento confiável começa com matérias-primas premium. Dependendo dos requisitos específicos de engenharia, utilizamos blocos anulares forjados fabricados em aço 20 de alta qualidade, aço 25 ou aço-liga especializado para garantir resistência mecânica confiável.
Usinagem Desbaste e Detecção Preliminar de Falhas: A fase inicial envolve o torneamento desbaste dos diâmetros internos, diâmetros externos e faces finais da peça bruta. As tolerâncias calculadas são cuidadosamente reservadas para posterior usinagem de acabamento. Em seguida, é realizada uma detecção preliminar de falhas para garantir que o substrato de aço esteja completamente livre de defeitos internos, como porosidade ou microfissuras, estabelecendo uma base sólida e confiável para processamento posterior.
Recozimento com alívio de hidrogênio: Para garantir a estabilidade estrutural antes da fundição, os blanks usinados passam por um tratamento térmico crítico. Os substratos de aço são colocados em um forno de recozimento e embebidos a uma temperatura precisamente controlada de 270°C~300°C por 24 a 48 horas. Este processo de aquecimento prolongado elimina efetivamente as tensões residuais internas geradas durante o torneamento em desbaste. Mais importante ainda, ele expele completamente o hidrogênio residual preso na matriz do aço. A remoção deste hidrogênio é essencial para evitar falhas críticas, como 'bolhas' ou delaminação da camada de Babbitt durante a fase de fundição subsequente.
Forjando em branco
Usinagem Desbaste
Conseguir uma forte ligação metalúrgica entre o metal branco Babbitt e o substrato de aço é essencial para a segurança operacional sob cargas industriais pesadas. A resistência de adesão necessária deve atingir 50~80 MPa para garantir que a camada antifricção permaneça firmemente fixada durante a rotação contínua, minimizando o risco de desgaste prematuro ou falha catastrófica.
Estanhagem de Superfície (Ativação): O bloco em bruto é primeiro submetido a rigoroso decapagem ácida e desengorduramento para remover todas as impurezas da superfície. Em seguida, é pré-aquecido a 250°C~300°C e tratado com um fluxo especializado. Uma camada de transição uniforme de estanho puro, com aproximadamente 0,2 mm de espessura, é meticulosamente aplicada. Esta camada de estanho atua como uma ponte metalúrgica vital, aumentando significativamente a resistência de adesão entre o suporte de aço e o material Babbitt.
Processo de fundição centrífuga: Empregamos fundição centrífuga avançada para aplicar a camada antifricção. A liga Babbitt fundida (como ZSnSb11Cu6) é aquecida a uma faixa precisa de temperatura de 420°C ~ 460°C e despejada no furo interno da peça bruta do rolamento de rotação rápida. A força centrífuga impulsiona a liga fundida firmemente contra a parede interna estanhada, criando uma camada de Babbitt altamente densa e uniforme, sem vazios internos. Após o vazamento, a taxa de resfriamento é estritamente regulada – utilizando resfriamento controlado com água ou resfriamento lento em um forno de retenção – para evitar rachaduras térmicas e segregação de material.
Para garantir uma intercambialidade rigorosa e uma montagem precisa entre vários pads, utilizamos uma rota de fabricação de 'usinagem integral seguida de segmentação'. Este método avançado elimina efetivamente erros de tolerância cumulativos que ocorrem frequentemente ao usinar almofadas individuais separadamente, garantindo alinhamento e funcionalidade exatos.
Perfuração de semiacabamento e acabamento: Assim que a fundição Babbitt estiver completa e estruturalmente estabilizada, o furo interno do anel do rolamento integral passa por mandrilamento de semiacabamento e acabamento. Esta etapa garante que o diâmetro interno e a circularidade atendam às especificações geométricas exatas, o que é fundamental para a formação ideal de filme fluido e lubrificação hidrodinâmica.
Segmentação por corte de fio: Após o mandrilamento interno, o anel sólido é dividido em placas inclináveis individuais (normalmente 4 ou 5 segmentos iguais, com base no projeto de engenharia específico). Usamos usinagem por descarga elétrica de fio (WEDM) de alta precisão para obter cortes excepcionalmente limpos e precisos, sem introduzir estresse mecânico ou distorção térmica na sensível camada de Babbitt.
Usinagem de diâmetro externo excêntrico e arco traseiro: A parte traseira de cada almofada de inclinação requer um arco excêntrico específico ou uma superfície curva com contorno preciso com um ponto de articulação. Usando acessórios excêntricos dedicados ou acessórios de eixo quadrado para posicionamento rígido, as pastilhas passam por torneamento e retificação CNC meticulosos. Esta fase final de usinagem garante que a curvatura da parte traseira da pastilha e a superfície de contato do pivô sejam absolutamente precisas, permitindo que as pastilhas se inclinem livremente e estabeleçam uma cunha hidrodinâmica ideal durante a operação.
Embalagem segura e confiável é um fator crítico na aquisição de componentes de equipamentos rotativos altamente sensíveis. Para rolamentos Babbitt de almofada basculante hidrodinâmica de metal branco industrial usados em turbinas a vapor, manter a integridade física e a precisão dimensional durante o trânsito global é fundamental. As superfícies de liga metálica branca macia e as tolerâncias geométricas rigorosas exigem embalagens de proteção especializadas para evitar microimpactos, oxidação ou deformação durante logística complexa. Fornecemos soluções de remessa abrangentes e completas, que vão desde o isolamento ambiental fundamental até configurações de trânsito para serviços pesados. Nosso objetivo é garantir que cada componente contorne os riscos de trânsito e mantenha sua precisão calibrada de fábrica em qualquer distância de envio, pronto para implantação imediata na chegada.
Utilizamos filme de polietileno (PE) antiestático de alta resistência como barreira primária. Este filme industrial especializado oferece excepcional resistência à perfuração e dissipação eletrostática. Através da avançada tecnologia termorretrátil a vácuo, o filme se adapta perfeitamente aos contornos intrincados de cada almofada inclinável individual. Essa evacuação completa do ar isola efetivamente o rolamento da umidade ambiente, da névoa salina e do oxigênio, evitando qualquer oxidação, corrosão ou descoloração do material de metal branco durante o transporte marítimo prolongado ou armazenamento de longo prazo em armazém. Além disso, os conjuntos de vários pads são encapsulados individualmente. Aplicamos papel inibidor de corrosão volátil (VCI) à prova de ferrugem e amortecimento especializado com plástico bolha em todos os pontos de contato críticos. Esta camada meticulosa garante zero contato metal com metal, proporcionando máxima segurança superficial contra fricção e microarranhões.
Embalagem interna
Embalagem interna
O design da caixa segue princípios rígidos de fechamento completo para proteger o conteúdo de perigos externos. A espessura do painel é rigorosamente calculada com base no peso bruto do conjunto do rolamento e é rigorosamente mantida em não menos que 12 mm. Esta construção robusta evita qualquer deformação estrutural durante o armazenamento empilhado, manuseio brusco ou viagens marítimas turbulentas. Dentro da caixa de madeira, o amortecimento de espuma de poliuretano (PU) de alta densidade é estrategicamente implantado. Esta espuma expansível preenche todos os vazios interiores, moldando-se precisamente em torno dos componentes do rolamento para criar uma matriz de imobilização personalizada e com absorção de choque que evita deslocamentos. Externamente, as caixas são fortemente reforçadas com cintas de aço galvanizado dispostas em um padrão de grade seguro. Bases de empilhadeiras integradas e patins reforçados facilitam cargas e descargas seguras e mecanizadas em portos e instalações. Marcas de remessa claras e de acordo com o padrão ISO – como “Centro de Gravidade”, “Manter Seco” e “Frágil” – são exibidas de forma destacada para orientar o pessoal de logística em todo o mundo, garantindo o manuseio adequado em todos os pontos de transferência.
Embalagem externa
Embalagem externa


