

| - | |
|---|---|
メガトンクラスの遠心圧縮機からメガワットクラスの蒸気タービンに至る重工業の中核的な動力伝達チェーン内では、ローターシステムが極端な線速度で動作します。絶対的な動作安定性を確保し、摩擦力の損失を最小限に抑え、過酷な条件下でこれらの巨大な回転機械の耐用年数を延ばすことは、エンジニアリング上の重要な課題です。 ホワイトメタルのバビット合金ティルティング パッド ベアリングは、 こうした一か八かの要求に対処する上で極めて重要な機械部品として機能します。応答性の高い流体力学的構造設計とプレミアム複合材料特性を統合することで、重要な産業機器を保護し、費用のかかる計画外のダウンタイムのリスクを大幅に軽減するように設計された信頼性の高いローター動的ソリューションを提供します。
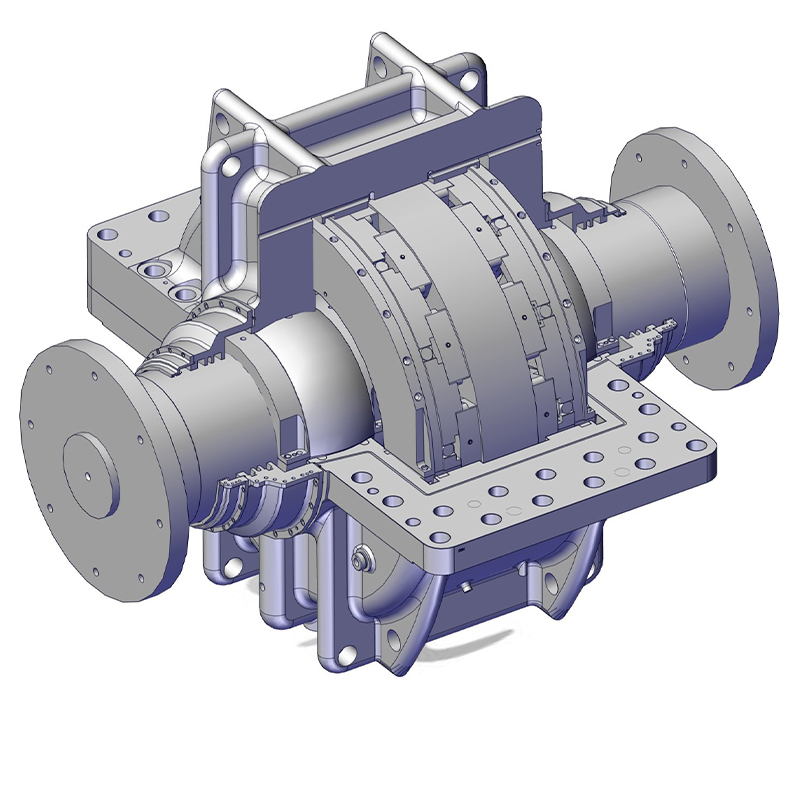
従来の固定パッド ベアリングと比較した場合、ティルティング パッド流体動圧ベアリングの主な利点は、機敏なマルチセグメント構造にあります。動的適応のために設計されており、通常はジャーナルの周囲に円周方向に配置された 3 ~ 5 つの独立したアーク スラスト パッドで構成され、高速ローターに比類のない安定性を提供します。
自動調心機構: 各パッドは、精密機械加工されたピボット ポイントを介してベアリング ハウジングと線接触します。ローターの速度、負荷、または動作温度が変動すると、パッドが自由に回転して最適な迎え角を動的に探します。この継続的な微調整により、ジャーナルの周囲にマルチウェッジの流体力学的油膜が生成され、最適な流体サポートが確保され、ローターの不安定性が排除されます。
精密な位置決めとガイド: 厳しい高速動作中の軸方向または円周方向のずれを防ぐために、エンジニアは位置決めダウエルピンと組み合わせた高度な T スロット アセンブリを利用しています。これにより、チルト パッドの動作範囲が厳密に定義され、安全な範囲内で柔軟かつ制御された微調整が保証されます。
効率的な潤滑と熱放散: 特殊な入口流量リストリクターと独立したオイル供給チャンネルを装備しており、潤滑剤が各パッドのクリアランスに正確に分配されます。これにより、安定した流体力学的サポートが保証されるだけでなく、継続的な高負荷運転に不可欠な放熱効率も大幅に向上します。
この高度なアーキテクチャにより、ベアリング本来のセルフセンタリング機能と誤差補償機能が実現します。最大 ≤ 0.3 mm のシャフトのたわみに自動的に対応し、最大 0.5° の取り付けミスアライメント角度を許容します。これにより、調達およびメンテナンス チームにとって、初期機器設置の厳しい要件が大幅に軽減され、セットアップ コストが削減され、長期的なメンテナンスのオーバーヘッドが最小限に抑えられます。
ティルティングパッドベアリング
スラストティルティングパッド
スラストパッドベースリング
産業用ティルティング パッド バビット ベアリングの製造では、スチール製の裏当てとホワイト メタルの減摩層を組み合わせた複合構造が業界標準として認識されています。この正確な組み合わせにより、高耐荷重と耐摩耗性の間の従来の技術的矛盾が効果的に解決され、極度の機械的ストレス下でも信頼性の高い性能が保証されます。
堅牢なパッド基板: ジャーナル ベアリング パッドの構造骨格は、通常、高級 20 鋼または 25 鋼で製造されます。この強固な基礎は、優れた構造剛性と圧縮強度を提供し、過酷な高荷重や連続運転下でも変形が起こらないことを保証します。
ソフトホワイトメタル (バビット) 作業面: 厚さ 0.8 ~ 2.5 mm のバビット合金、特に信頼性の高い錫ベースの ZSnSb11Cu6 の特殊な層が、スラスト ベアリング パッドの表面にしっかりと塗布されます。バビット合金は比較的硬度が低いため、優れた埋め込み性と適合性を示します。微細な硬い粒子がベアリングのクリアランスに侵入した場合、ホワイトメタルがそれらを安全に吸収し、重要なメインシャフトを傷から保護します。同時に、その優れた親油性により、安定した流体力学的油膜の迅速な形成が促進されます。
高剛性ベアリングハウジング: ティルティングパッドスラストベアリングの外殻は、主に耐久性のあるダクタイル鋳鉄または合金鋼で作られています。凸球面デザインを組み込むことで、アセンブリ全体の全体的なサポート剛性と自動調心性能がさらに強化され、内部コンポーネントに安全なハウジングが提供されます。
スラストパッド
ティルティングスラストパッド
適応構造設計と高級複合材料の相乗効果により、ティルトパッドスラストベアリングは、高い耐荷重性、卓越した耐衝撃性、最小限の動力損失といった最高レベルの機械的特性を示します。これらは、以下の主要な産業用途において信頼性の高いソリューションとして機能します。
遠心圧縮機: これらの重要な機械では、ローターの線速度が非常に高いため、致命的なオイルホイップや油膜振動の影響を非常に受けやすくなります。ティルティング パッド バビット ベアリングは、これらの不安定な力を根本的に排除し、施設のオペレーターに安心感を提供し、継続的なガス圧縮プロセスを保証します。
蒸気タービンおよび発電セット: 蒸気タービン、ガスタービン、または大規模発電機のいずれに指定されているかにかかわらず、究極の信頼性には交渉の余地がありません。ホワイトメタルパッドは振動エネルギーを効果的に吸収し、摩擦電力損失を大幅に低減し(測定値は 18% を超えています)、継続的な発電に必要な長期の動作安定性を確保します。
高速ギアボックスと高耐久ポンプ: 複雑な軸方向スラストと強力なラジアル荷重に直面するティルティング パッド Babbitt スラスト ベアリングは、優れた耐疲労性と衝撃耐久性を示します。 55 MPa 以上の接着強度が保証された高度な Babbitt 表面処理を特徴としており、最も要求の厳しい流体取り扱いおよび動力伝達環境において揺るぎない性能を発揮します。
ホワイトメタルティルティングパッドジャーナルベアリングの進化は、動作の滑らかさと信頼性の工業的な追求を表しています。精密な機械設計により、動作の不確実性を適応的な調整に変換し、バランスの取れた複合材料が重い負荷とコンポーネントの摩耗の間のデッドロックを解決します。効率の最大化、メンテナンスのダウンタイムの最小化、動作の安定性の確保に重点を置いている現代の産業企業にとって、高品質のティルティング パッド ラジアル ベアリングを選択することは、コア電力資産を保護するために不可欠な投資です。
ホワイト メタル (バビット) ティルティング パッド ベアリングの製造には、高度に制御された精密エンジニアリング ワークフローが必要です。これらのコンポーネントは動的な負荷の下でローターの安定性を維持するために重要であるため、最初の材料の選択から最終的な分割に至るまでのすべてのステップは、冶金学的および幾何学的公差を厳守して実行する必要があります。当社の製造プロセスでは、高度な材料処理と精密な CNC 加工が統合されており、最適な耐摩擦性能、構造的完全性、長期的な動作信頼性が保証されています。熱力学と加工精度を厳密に管理することで、複雑な産業機械の厳しい要求に応える軸受をお届けします。
信頼性の高いベアリングの基礎は、高品質の原材料から始まります。特定のエンジニアリング要件に応じて、信頼性の高い機械的強度を保証するために、高級 20 鋼、25 鋼、または特殊合金鋼から製造された鍛造環状パッド ブランクを使用します。
荒加工と予備傷検出: 最初の段階では、ブランクの内径、外径、端面の粗旋削が行われます。計算された許容値は、その後の仕上げ加工のために慎重に確保されます。この後、予備的な探傷が行われ、スチール基板に多孔性や微小亀裂などの内部欠陥が完全にないことを確認し、さらなる加工のための健全で信頼性の高い基盤を確立します。
水素リリーフアニーリング: 鋳造前に構造の安定性を保証するために、機械加工されたブランクは重要な熱処理を受けます。鋼基板は焼鈍炉に置かれ、270°C~300°Cの正確に制御された温度で24~48時間浸漬されます。この長時間にわたる加熱プロセスにより、荒旋削時に発生する内部残留応力が効果的に除去されます。さらに重要なのは、鉄鋼マトリックス内に閉じ込められた微量の水素を徹底的に排出することです。この水素を除去することは、その後の鋳造段階での「膨れ」やバビット層の層間剥離などの重大な欠陥を防ぐために不可欠です。
鍛造ブランク
荒加工
バビット ホワイト メタルと鋼基材の間に強力な冶金的結合を達成することは、産業上の重負荷下での操作の安全性にとって不可欠です。連続回転中に減摩層がしっかりと取り付けられた状態を維持し、早期の摩耗や致命的な故障のリスクを最小限に抑えるには、必要な接着強度が 50 ~ 80 MPa に達する必要があります。
表面錫メッキ (活性化): パッドブランクは最初に厳密な酸洗と脱脂を受け、表面の不純物をすべて除去します。その後、250℃~300℃に予熱し、特殊なフラックスで処理します。厚さ約 0.2 mm の純錫の均一な遷移層が注意深く塗布されます。この錫層は重要な冶金学的ブリッジとして機能し、スチール裏材とバビット材料の間の接着強度を大幅に高めます。
遠心鋳造プロセス: 高度な遠心鋳造を採用して減摩層を塗布します。溶融したバビット合金 (ZSnSb11Cu6 など) は 420°C ~ 460°C の正確な温度範囲に加熱され、高速回転するベアリングブランクの内孔に注入されます。遠心力によって溶融合金が錫メッキの内壁にしっかりと押し付けられ、内部に空隙のない高密度で均一なバビット層が形成されます。注湯後の冷却速度は、熱亀裂や材料の偏析を防ぐために、制御された水冷または保持炉内での徐冷を利用して厳密に制御されます。
複数のパッド間の厳密な互換性と正確な組み立てを保証するために、当社では「一体加工とそれに続く分割」製造ルートを利用しています。この高度な方法は、個々のパッドを個別に加工するときに頻繁に発生する累積公差誤差を効果的に排除し、正確な位置合わせと機能を保証します。
半仕上げおよび仕上げボーリング: バビット鋳造が完了し、構造的に安定すると、一体型ベアリング リングの内部ボアに半仕上げおよび仕上げボーリングが行われます。このステップにより、内径と真円度が正確な幾何学的仕様を満たすことが保証されます。これは、最適な流体膜形成と流体力学的潤滑にとって重要です。
ワイヤーカットのセグメント化: 内部ボーリングに続いて、ソリッド リングが個々の傾斜パッド (特定のエンジニアリング設計に基づいて、通常は 4 つまたは 5 つの等しいセグメント) に分割されます。当社では、高精度のワイヤ放電加工 (WEDM) を使用して、敏感なバビット層に機械的ストレスや熱歪みを与えることなく、非常にクリーンで正確な切断を実現します。
偏心外径と背面円弧加工: 各ティルティング パッドの背面には、特定の偏心円弧またはピボット ポイントを備えた正確な輪郭の曲面が必要です。専用の偏心治具または角軸治具を使用して確実な位置決めを行い、パッドは入念な CNC 旋削と研削を受けます。この最終加工段階では、パッド背面の曲率とピボット接触面が絶対的に正確であることが保証され、パッドが自由に傾き、動作中に最適な流体力学的ウェッジを確立できるようになります。
高感度の回転機器コンポーネントを調達する場合、安全で信頼性の高い梱包が重要な要素となります。蒸気タービンで使用される工業用ホワイトメタル流体力学的ティルティングパッドバビットベアリングでは、地球規模の輸送中に物理的完全性と寸法精度を維持することが最も重要です。柔らかいホワイトメタル合金の表面と厳しい幾何公差には、複雑な物流中の微小な衝撃、酸化、変形を防ぐための特殊な保護パッケージが必要です。当社は、基本的な環境隔離から頑丈な輸送構成に至るまで、包括的なエンドツーエンドの輸送ソリューションを提供します。私たちの目標は、すべてのコンポーネントが輸送のリスクを回避し、あらゆる輸送距離にわたって工場で調整された精度を維持し、到着後すぐに展開できるようにすることです。
一次バリアとして高靭性、帯電防止性ポリエチレン(PE)フィルムを使用しています。この特殊な工業用フィルムは、優れた耐突き刺し性と静電気散逸性を備えています。高度な真空熱収縮技術により、フィルムは個々のティルティング パッドの複雑な輪郭にしっかりと適合します。この完全な空気の排出により、ベアリングが周囲の湿気、塩水噴霧、酸素から効果的に隔離され、長期間の海上輸送や倉庫での長期保管中にホワイトメタル素材の酸化、腐食、変色が防止されます。さらに、マルチパッド セットは個別にカプセル化されます。当社では、すべての重要な接触点に防錆性の揮発性腐食防止剤 (VCI) 紙と特殊なバブルラップ緩衝材を適用しています。この細心の注意を払った積層により、金属間の接触がゼロになり、摩擦や微小な傷に対して最大限の表面保護が提供されます。
内装パッケージ
内装パッケージ
木箱の設計は、内容物を外部の危険から守るために厳格な完全密閉原則に準拠しています。パネルの厚さはベアリング アセンブリの総重量に基づいて厳密に計算され、12 mm 以上に厳密に維持されます。この堅牢な構造により、積み重ねた保管、乱暴な取り扱い、または乱洋航海中の構造の変形を防ぎます。木枠の内側には、高密度ポリウレタン (PU) フォームインプレイスクッションが戦略的に配置されています。この膨張するフォームは内部の空隙をすべて満たし、ベアリング コンポーネントの周囲に正確に成形して、ズレを防ぐカスタムの衝撃吸収固定マトリックスを作成します。外側では、木箱は安全な格子パターンに配置された亜鉛メッキ鋼製ストラップで厳重に強化されています。統合されたフォークリフト ベースと強化スキッドにより、港や施設での安全な機械化された積み下ろしが容易になります。 「重心」、「乾燥状態に保つ」、「壊れ物」などの ISO 規格の明確な配送マークが目立つように表示され、世界中の物流担当者をガイドし、すべての転送ポイントで適切な取り扱いを保証します。
外装パッケージ
外装パッケージ


