
Please Choose Your Language
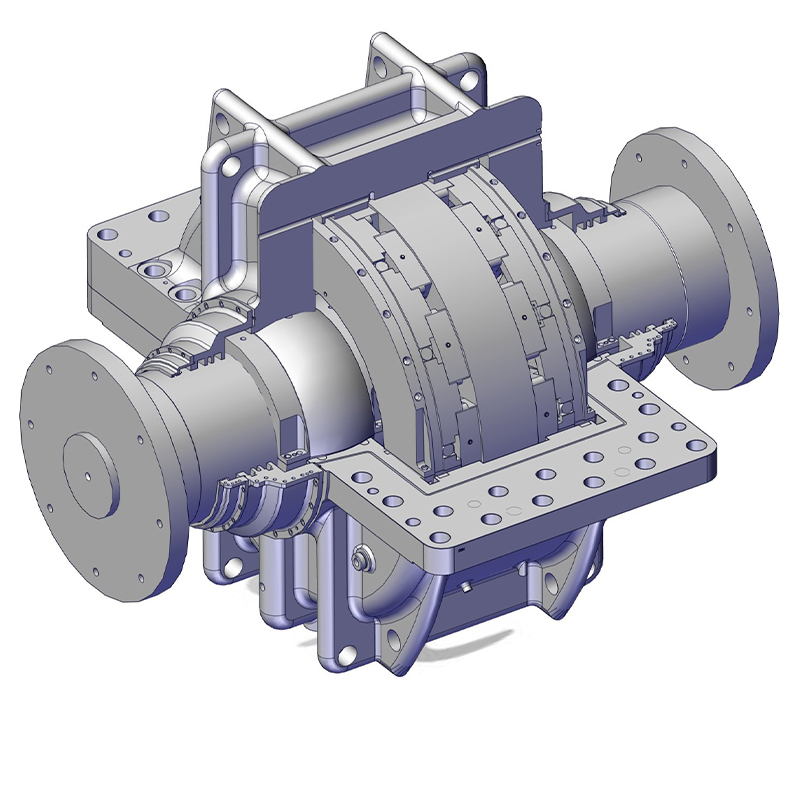


| Количество: | |
|---|---|
В основных цепочках передачи энергии тяжелой промышленности — от центробежных компрессоров мегатонного класса до паровых турбин мегаваттного класса — роторные системы работают на экстремальных линейных скоростях. Обеспечение абсолютной эксплуатационной стабильности, минимизация потерь мощности на трение и продление срока службы этих массивных вращающихся машин в суровых условиях является важнейшей инженерной задачей. Подшипники с поворотными опорами из белого металла из баббитового сплава служат ключевым механическим компонентом, отвечающим этим высоким требованиям. Объединив высокочувствительную гидродинамическую конструкцию конструкции с превосходными свойствами композитных материалов, они создают надежное динамическое решение ротора, предназначенное для защиты критически важного промышленного оборудования и значительного снижения риска дорогостоящих незапланированных простоев.
По сравнению с обычными подшипниками с фиксированной подушкой основное преимущество гидродинамического подшипника с наклонной подушкой заключается в его гибкой многосегментной конструкции. Разработанный для динамической адаптации, он обычно состоит из 3-5 независимых дугообразных упорных опор, расположенных по окружности вокруг шейки, что обеспечивает беспрецедентную устойчивость высокоскоростных роторов.
Механизм самовыравнивания: каждая колодка имеет линейный контакт с корпусом подшипника через прецизионно обработанную точку поворота. Когда скорость ротора, нагрузка или рабочая температура колеблются, колодки свободно поворачиваются, динамически находя оптимальный угол атаки. Эта непрерывная микрорегулировка создает многоклиновые гидродинамические масляные пленки вокруг шейки, обеспечивая оптимальную поддержку жидкости и устраняя нестабильность ротора.
Точное позиционирование и наведение. Чтобы предотвратить любое осевое или окружное смещение во время жесткой высокоскоростной работы, инженеры используют сложный узел с Т-образным пазом в сочетании с установочными установочными штифтами. Это строго определяет диапазон движения наклонных подушек, обеспечивая гибкую, но контролируемую микрорегулировку в пределах безопасного диапазона.
Эффективная смазка и отвод тепла: благодаря специальным ограничителям впускного потока и независимым каналам подачи масла смазка точно распределяется по зазорам каждой колодки. Это не только гарантирует стабильную гидродинамическую поддержку, но и значительно повышает эффективность рассеивания тепла, что жизненно важно для непрерывной работы в тяжелых условиях.
Эта усовершенствованная архитектура обеспечивает присущие подшипникам возможности самоцентрирования и компенсации ошибок. Он автоматически компенсирует отклонения вала до ≤0,3 мм и допускает углы смещения при установке до 0,5°. Для групп закупок и технического обслуживания это существенно снижает строгие требования к первоначальной установке оборудования, снижает затраты на настройку и минимизирует накладные расходы на долгосрочное обслуживание.
Подшипник наклонной подушки
Упорная наклонная подушка
Базовое кольцо упорной подушки
При производстве промышленных баббитовых подшипников с наклонными подушками композитная структура стальной основы в сочетании с антифрикционным слоем из белого металла признана отраслевым стандартом. Эта точная комбинация эффективно разрешает традиционное инженерное противоречие между высокой нагрузочной способностью и износостойкостью, обеспечивая надежную работу в условиях экстремальных механических нагрузок.
Прочная подложка колодок. Структурный каркас подушек опорных подшипников обычно изготавливается из стали премиум-класса 20 или 25. Этот прочный фундамент обеспечивает исключительную структурную жесткость и прочность на сжатие, гарантируя нулевую деформацию даже при тяжелых нагрузках и непрерывной эксплуатации.
Рабочая поверхность из мягкого белого металла (баббита): специальный слой баббита, в частности высоконадежного оловянного сплава ZSnSb11Cu6, толщиной 0,8–2,5 мм, надежно наносится на поверхность подушки упорного подшипника. Благодаря относительно низкой твердости сплав Бэббита демонстрирует превосходную вплавляемость и прилегаемость. Если микроскопические твердые частицы попадают в зазор подшипника, белый металл безопасно поглощает их, защищая ответственный главный вал от задиров. В то же время его превосходная липофильность способствует быстрому образованию стабильной гидродинамической масляной пленки.
Корпус подшипника высокой жесткости: внешняя оболочка упорного подшипника с наклонной подушкой преимущественно изготовлена из прочного ковкого чугуна или легированной стали. Использование выпуклой сферической конструкции дополнительно усиливает общую жесткость опоры и самовыравнивание всего узла, обеспечивая надежное размещение внутренних компонентов.
Упорная подушка
Наклонная упорная подушка
Благодаря синергии адаптивного конструктивного дизайна и композитных материалов премиум-класса упорные подшипники с наклонными колодками обладают высочайшими механическими характеристиками: высокой грузоподъемностью, исключительной ударопрочностью и минимальными потерями мощности. Они служат высоконадежным решением в следующих основных промышленных приложениях:
Центробежные компрессоры. В этих ответственных машинах чрезвычайно высокие линейные скорости ротора делают их очень восприимчивыми к фатальным биениям масла или колебаниям масляной пленки. Баббитовые подшипники с наклонной опорой принципиально устраняют эти дестабилизирующие силы, обеспечивая спокойствие операторам оборудования и гарантируя непрерывные процессы сжатия газа.
Паровые турбины и электрогенераторные установки . Независимо от того, предназначены ли они для паровых турбин, газовых турбин или крупногабаритных генераторов, предельная надежность не подлежит обсуждению. Накладки из белого металла эффективно поглощают энергию вибрации и значительно снижают потери мощности на трение (измеряемое снижение превышает 18%), обеспечивая долговременную стабильность работы, необходимую для непрерывной выработки электроэнергии.
Высокоскоростные редукторы и насосы для тяжелых условий эксплуатации. Баббитовые упорные подшипники с наклонной подушкой, выдерживающие сложную осевую нагрузку и интенсивные радиальные нагрузки, демонстрируют исключительную усталостную устойчивость и ударную стойкость. Обладая усовершенствованной баббитовой поверхностью с гарантированной прочностью сцепления ≥55 МПа, они обеспечивают непревзойденную производительность в самых сложных условиях работы с жидкостями и передачей энергии.
Эволюция опорных подшипников с поворотными подушками из белого металла отражает промышленное стремление к плавности и надежности работы. Благодаря точной механической конструкции он преобразует эксплуатационную неопределенность в адаптивное регулирование, а сбалансированные композитные материалы устраняют проблему между тяжелыми нагрузками и износом компонентов. Для современных промышленных предприятий, ориентированных на максимизацию эффективности, минимизацию простоев при техническом обслуживании и обеспечение эксплуатационной стабильности, выбор радиального подшипника премиум-класса с наклонной подушкой является важной инвестицией для защиты основных энергетических активов.
Производство подшипников с поворотными площадками из белого металла (баббита) требует строго контролируемого точного инженерного процесса. Поскольку эти компоненты имеют решающее значение для поддержания стабильности ротора при динамических нагрузках, каждый шаг — от первоначального выбора материала до окончательной сегментации — должен выполняться со строгим соблюдением металлургических и геометрических допусков. Наш производственный процесс объединяет передовые методы обработки материалов с точной обработкой на станках с ЧПУ, чтобы обеспечить оптимальные антифрикционные характеристики, структурную целостность и долгосрочную эксплуатационную надежность. Строго контролируя тепловую динамику и точность обработки, мы поставляем подшипники, отвечающие строгим требованиям сложного промышленного оборудования.
Основа надежного подшипника начинается с высококачественного сырья. В зависимости от конкретных технических требований мы используем кованые заготовки кольцевых колодок, изготовленные из высококачественной стали 20, стали 25 или специальной легированной стали, чтобы гарантировать надежную механическую прочность.
Черновая обработка и предварительное обнаружение дефектов: Начальный этап включает в себя черновую обработку внутреннего диаметра, внешнего диаметра и торцевых поверхностей заготовки. Рассчитанные припуски тщательно оставляются для последующей чистовой обработки. После этого проводится предварительная дефектоскопия, чтобы убедиться, что стальная подложка полностью лишена внутренних дефектов, таких как пористость или микротрещины, что создает прочную и надежную основу для дальнейшей обработки.
Водородный отжиг: чтобы гарантировать структурную стабильность перед отливкой, обработанные заготовки подвергаются критической термической обработке. Стальные подложки помещаются в печь для отжига и выдерживаются при точно контролируемой температуре 270–300°C в течение 24–48 часов. Этот длительный процесс нагрева эффективно устраняет внутренние остаточные напряжения, возникающие во время черновой обработки. Что еще более важно, он тщательно удаляет следы водорода, попавшие в стальную матрицу. Удаление этого водорода необходимо для предотвращения критических отказов, таких как «вздутие» или расслоение баббитового слоя во время последующей фазы литья.
Ковка заготовка
Грубая обработка
Достижение прочной металлургической связи между белым баббитовым металлом и стальной основой имеет важное значение для эксплуатационной безопасности при тяжелых промышленных нагрузках. Требуемая прочность сцепления должна достигать 50–80 МПа, чтобы антифрикционный слой оставался надежно прикрепленным во время непрерывного вращения, сводя к минимуму риск преждевременного износа или катастрофического выхода из строя.
Лужение поверхности (активация): заготовка колодки сначала подвергается жесткому кислотному травлению и обезжириванию для удаления всех поверхностных загрязнений. Затем его предварительно нагревают до 250–300°C и обрабатывают специальным флюсом. Тщательно наносится равномерный переходный слой из чистого олова толщиной примерно 0,2 мм. Этот слой олова действует как жизненно важный металлургический мостик, значительно повышая прочность сцепления между стальной подложкой и баббитовым материалом.
Процесс центробежного литья: мы используем передовую технологию центробежного литья для нанесения антифрикционного слоя. Расплавленный сплав баббита (например, ZSnSb11Cu6) нагревается до точного диапазона температур 420–460 °C и заливается во внутреннее отверстие быстро вращающейся заготовки подшипника. Центробежная сила плотно прижимает расплавленный сплав к луженой внутренней стенке, создавая очень плотный, однородный слой баббита без внутренних пустот. После заливки скорость охлаждения строго регулируется — с использованием контролируемого водяного охлаждения или медленного охлаждения в раздаточной печи — для предотвращения термического растрескивания и сегрегации материала.
Чтобы гарантировать строгую взаимозаменяемость и точную сборку нескольких колодок, мы используем производственный маршрут «интегральной обработки с последующей сегментацией». Этот усовершенствованный метод эффективно устраняет совокупные ошибки допусков, которые часто возникают при раздельной обработке отдельных колодок, обеспечивая точное выравнивание и функциональность.
Получистовая и чистовая расточка: после того как баббитовая отливка завершена и структурно стабилизирована, внутреннее отверстие встроенного кольца подшипника подвергается получистовой и чистовой расточке. На этом этапе обеспечивается соответствие внутреннего диаметра и округлости точным геометрическим характеристикам, что имеет решающее значение для оптимального образования пленки жидкости и гидродинамической смазки.
Сегментация проволочной резкой: после внутреннего растачивания сплошное кольцо делится на отдельные наклонные площадки (обычно 4 или 5 равных сегментов, в зависимости от конкретной инженерной конструкции). Мы используем высокоточную электроэрозионную обработку проволоки (WEDM) для достижения исключительно чистого и точного разреза без механического напряжения или термической деформации чувствительного баббитового слоя.
Обработка внешнего диаметра эксцентрика и задней дуги: для задней части каждой наклонной площадки требуется определенная эксцентриковая дуга или изогнутая поверхность точного контура с точкой поворота. Используя специальные эксцентриковые приспособления или приспособления с квадратным валом для жесткого позиционирования, колодки подвергаются тщательной токарной обработке и шлифовке на станке с ЧПУ. Этот заключительный этап обработки обеспечивает абсолютно точную кривизну задней части колодки и контактной поверхности шарнира, позволяя колодкам свободно наклоняться и устанавливать оптимальный гидродинамический клин во время работы.
Безопасная и надежная упаковка является решающим фактором при закупке высокочувствительных компонентов вращающегося оборудования. Для промышленных баббитовых подшипников с гидродинамическими поворотными опорами из белого металла, используемых в паровых турбинах, первостепенное значение имеет сохранение физической целостности и точности размеров во время транспортировки по всему миру. Поверхности из мягкого белого металлического сплава и строгие геометрические допуски требуют специальной защитной упаковки для предотвращения микроударов, окисления или деформации во время сложной логистики. Мы предоставляем комплексные комплексные решения по доставке, начиная от фундаментальной экологической изоляции и заканчивая конфигурациями для перевозки тяжелых грузов. Наша цель — обеспечить, чтобы каждый компонент обходил транспортные риски и сохранял свою заводскую точность на любом расстоянии доставки, готовый к немедленному развертыванию по прибытии.
В качестве основного барьера мы используем высокопрочную антистатическую полиэтиленовую (ПЭ) пленку. Эта специализированная промышленная пленка обеспечивает исключительную устойчивость к проколам и рассеивание электростатического заряда. Благодаря передовой технологии вакуумной термоусадки пленка плотно повторяет сложные контуры каждой отдельной наклонной подушки. Такое полное удаление воздуха эффективно изолирует подшипник от окружающей влаги, солевых брызг и кислорода, предотвращая любое окисление, коррозию или обесцвечивание белого металлического материала во время длительной морской транспортировки или длительного складского хранения. Кроме того, наборы мультипэдов инкапсулированы индивидуально. Мы применяем нержавеющую бумагу с летучим ингибитором коррозии (VCI) и специальную пузырчатую пленку во всех критических точках контакта. Такое тщательное нанесение слоев обеспечивает нулевой контакт металла с металлом, обеспечивая максимальную защиту поверхности от трения и микроцарапин.
Внутренняя упаковка
Внутренняя упаковка
Конструкция ящика соответствует строгим принципам полной закрытости, чтобы защитить содержимое от внешних опасностей. Толщина панели строго рассчитывается на основе общего веса подшипникового узла и строго выдерживается на уровне не менее 12 мм. Эта прочная конструкция предотвращает любую структурную деформацию во время штабелированного хранения, грубого обращения или турбулентных морских путешествий. Внутри деревянного ящика стратегически размещена амортизирующая пена из полиуретана (ПУ) высокой плотности. Эта расширяющаяся пена заполняет все внутренние пустоты, точно обволакивая компоненты подшипника, создавая специальную амортизирующую матрицу иммобилизации, предотвращающую смещение. Снаружи ящики усилены ремнями из оцинкованной стали, расположенными в виде надежной сетки. Встроенные основания для вилочных погрузчиков и усиленные полозья облегчают безопасную механизированную погрузку и разгрузку в портах и на объектах. Четкие отгрузочные знаки, соответствующие стандарту ISO, такие как «Центр тяжести», «Сохранять сухость» и «Хрупкость», размещаются на видном месте, помогая персоналу логистики во всем мире, гарантируя правильное обращение в каждом пункте перевалки.
Внешняя упаковка
Внешняя упаковка


