
Please Choose Your Language


| Menge: | |
|---|---|
In den zentralen Energieübertragungsketten der Schwerindustrie – von Zentrifugalkompressoren der Megatonnenklasse bis hin zu Dampfturbinen der Megawattklasse – arbeiten Rotorsysteme mit extremen linearen Geschwindigkeiten. Die Gewährleistung absoluter Betriebsstabilität, die Minimierung des Reibungsleistungsverlusts und die Verlängerung der Lebensdauer dieser massiven rotierenden Maschinen unter schwierigen Bedingungen ist eine entscheidende technische Herausforderung. Kipplager aus Weißmetalllegierung aus Babbitt-Legierung dienen als zentrale mechanische Komponente bei der Bewältigung dieser hohen Anforderungen. Durch die Integration eines äußerst reaktionsfähigen hydrodynamischen Strukturdesigns mit erstklassigen Verbundwerkstoffeigenschaften liefern sie eine zuverlässige Rotordynamiklösung, die kritische Industrieanlagen schützt und das Risiko kostspieliger ungeplanter Ausfallzeiten erheblich reduziert.
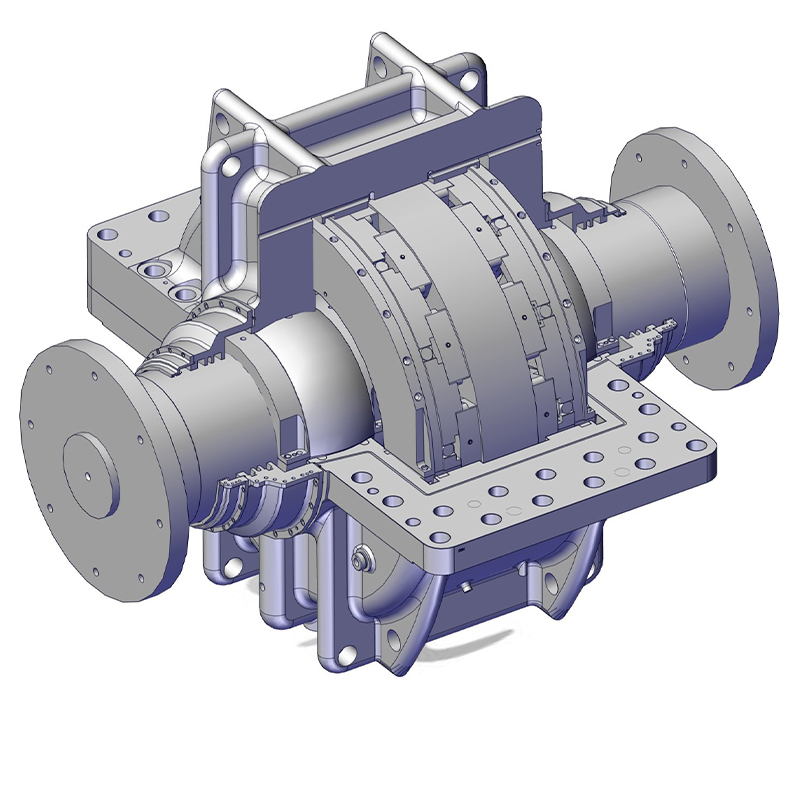
Im Vergleich zu herkömmlichen Festsegmentlagern liegt der Hauptvorteil des hydrodynamischen Kippsegmentlagers in seiner agilen Mehrsegmentstruktur. Es wurde für eine dynamische Anpassung entwickelt und besteht typischerweise aus 3 bis 5 unabhängigen Bogendruckstücken, die umlaufend um den Zapfen herum angeordnet sind, was eine beispiellose Stabilität für Hochgeschwindigkeitsrotoren bietet.
Der selbstausrichtende Mechanismus: Jedes Polster hat über einen präzisionsgefertigten Drehpunkt Linienkontakt mit dem Lagergehäuse. Wenn Rotorgeschwindigkeit, Last oder Betriebstemperatur schwanken, schwenken die Bremsbeläge frei, um dynamisch den optimalen Anstellwinkel zu finden. Diese kontinuierliche Mikroeinstellung erzeugt hydrodynamische Ölfilme mit mehreren Keilen um den Lagerzapfen herum, wodurch eine optimale Flüssigkeitsunterstützung gewährleistet und Rotorinstabilität vermieden wird.
Präzise Positionierung und Führung: Um jegliche axiale oder umfangsmäßige Verschiebung bei hartem Hochgeschwindigkeitsbetrieb zu verhindern, verwenden die Ingenieure eine hochentwickelte T-Nuten-Baugruppe in Kombination mit Passstiften zur Positionierung. Dadurch wird der Bewegungsbereich der Neigungspads streng definiert und eine flexible, aber kontrollierte Mikroanpassung innerhalb eines sicheren Bereichs gewährleistet.
Effiziente Schmierung und Wärmeableitung: Ausgestattet mit speziellen Einlassflussbegrenzern und unabhängigen Ölversorgungskanälen wird das Schmiermittel präzise in den Zwischenräumen jedes Pads verteilt. Dies gewährleistet nicht nur eine stabile hydrodynamische Unterstützung, sondern erhöht auch die Effizienz der Wärmeableitung erheblich, was für einen kontinuierlichen Hochleistungsbetrieb von entscheidender Bedeutung ist.
Diese fortschrittliche Architektur verleiht dem Lager die inhärenten Fähigkeiten zur Selbstzentrierung und Fehlerkompensation. Es gleicht Wellenauslenkungen von bis zu ≤0,3 mm automatisch aus und toleriert Installationsfehlausrichtungswinkel von bis zu 0,5°. Für Beschaffungs- und Wartungsteams werden dadurch die strengen Anforderungen für die Erstinstallation der Ausrüstung erheblich reduziert, die Einrichtungskosten gesenkt und der langfristige Wartungsaufwand minimiert.
Kipplager
Schub-Kipp-Pad
Druckstück-Basisring
Bei der Herstellung industrieller Babbitt-Kippsegmentlager gilt die Verbundstruktur aus einem Stahlrücken in Kombination mit einer weißen Metall-Gleitschicht als Industriestandard. Diese präzise Kombination löst effektiv den traditionellen technischen Widerspruch zwischen hoher Belastbarkeit und Verschleißfestigkeit und gewährleistet zuverlässige Leistung unter extremer mechanischer Belastung.
Robustes Pad-Substrat: Das Strukturgerüst der Gleitlager-Pads besteht normalerweise aus hochwertigem 20-Stahl oder 25-Stahl. Dieses solide Fundament bietet eine außergewöhnliche strukturelle Steifigkeit und Druckfestigkeit und stellt sicher, dass es auch bei starker Belastung und Dauerbetrieb zu keiner Verformung kommt.
Arbeitsfläche aus weichem Weißmetall (Babbitt): Eine spezielle Schicht aus Babbitt-Legierung – insbesondere das äußerst zuverlässige ZSnSb11Cu6 auf Zinnbasis – mit einer Dicke von 0,8 bis 2,5 mm wird sicher auf die Oberfläche des Drucklagerpolsters aufgetragen. Dank ihrer relativ geringen Härte weist die Babbitt-Legierung eine hervorragende Einbettbarkeit und Anpassungsfähigkeit auf. Wenn mikroskopisch kleine harte Partikel in das Lagerspiel gelangen, werden sie vom weißen Metall sicher absorbiert und die kritische Hauptwelle vor Riefen geschützt. Gleichzeitig erleichtert seine überlegene Lipophilie die schnelle Bildung eines stabilen hydrodynamischen Ölfilms.
Hochsteifes Lagergehäuse: Die Außenhülle des Kippsegment-Axiallagers besteht überwiegend aus langlebigem Sphäroguss oder legiertem Stahl. Durch die Einbeziehung eines konvexen Kugeldesigns werden die allgemeine Stützsteifigkeit und die Selbstausrichtungsleistung der gesamten Baugruppe weiter verstärkt, wodurch eine sichere Unterbringung der internen Komponenten gewährleistet wird.
Druckpolster
Kippbares Druckpolster
Dank der Synergie des adaptiven Strukturdesigns und hochwertiger Verbundwerkstoffe weisen Schrägsegment-Axiallager erstklassige mechanische Eigenschaften auf: hohe Belastbarkeit, außergewöhnliche Stoßfestigkeit und minimaler Leistungsverlust. Sie dienen als äußerst zuverlässige Lösung in den folgenden industriellen Kernanwendungen:
Radialkompressoren: In diesen kritischen Maschinen sind sie aufgrund der extrem hohen linearen Rotorgeschwindigkeiten sehr anfällig für tödliche Ölpeitschen oder Ölfilmoszillationen. Babbitt-Lager mit Kippkissen eliminieren diese destabilisierenden Kräfte grundsätzlich, geben den Anlagenbetreibern Sicherheit und sorgen für kontinuierliche Gaskompressionsprozesse.
Dampfturbinen und Stromerzeugungsanlagen : Ob für Dampfturbinen, Gasturbinen oder Großgeneratoren spezifiziert, höchste Zuverlässigkeit ist nicht verhandelbar. Die weißen Metallpolster absorbieren effektiv Vibrationsenergie und reduzieren den Reibungsleistungsverlust erheblich – mit gemessenen Reduzierungen von über 18 % – und gewährleisten so die langfristige Betriebsstabilität, die für eine kontinuierliche Stromerzeugung erforderlich ist.
Hochgeschwindigkeitsgetriebe und Hochleistungspumpen: Babbitt-Axiallager mit kippbarem Pad sind bei komplexem Axialschub und intensiven Radiallasten außergewöhnlich widerstandsfähig gegen Ermüdung und Stöße. Ausgestattet mit einer fortschrittlichen Babbitt-Oberfläche mit einer garantierten Haftfestigkeit von ≥55 MPa bieten sie unerschütterliche Leistung in den anspruchsvollsten Umgebungen für Flüssigkeitshandhabung und Kraftübertragung.
Die Weiterentwicklung des Kippsegment-Gleitlagers aus Weißmetall steht für das industrielle Streben nach reibungslosem Betrieb und Zuverlässigkeit. Durch präzises mechanisches Design wandelt es Betriebsunsicherheiten in adaptive Regelung um, während seine ausgewogenen Verbundwerkstoffe den Stillstand zwischen hohen Belastungen und Komponentenverschleiß beseitigen. Für moderne Industrieunternehmen, die sich auf die Maximierung der Effizienz, die Minimierung von Wartungsausfallzeiten und die Gewährleistung der Betriebsstabilität konzentrieren, ist die Auswahl eines Premium-Radiallagers mit Kippsegment eine wesentliche Investition zur Sicherung zentraler Energieanlagen.
Die Herstellung von Kipplagerlagern aus Weißmetall (Babbitt) erfordert einen streng kontrollierten Arbeitsablauf in der Präzisionstechnik. Da diese Komponenten für die Aufrechterhaltung der Rotorstabilität unter dynamischen Belastungen von entscheidender Bedeutung sind, muss jeder Schritt – von der ersten Materialauswahl bis zur endgültigen Segmentierung – unter strikter Einhaltung metallurgischer und geometrischer Toleranzen ausgeführt werden. Unser Produktionsprozess integriert fortschrittliche Materialbehandlungen mit präziser CNC-Bearbeitung, um optimale Reibungsleistung, strukturelle Integrität und langfristige Betriebszuverlässigkeit zu gewährleisten. Durch die strenge Kontrolle der thermischen Dynamik und Bearbeitungsgenauigkeit liefern wir Lager, die den hohen Anforderungen komplexer Industriemaschinen gerecht werden.
Die Grundlage eines zuverlässigen Lagers beginnt mit erstklassigen Rohstoffen. Abhängig von den spezifischen technischen Anforderungen verwenden wir geschmiedete ringförmige Pad-Rohlinge aus hochwertigem 20-Stahl, 25-Stahl oder Speziallegierungsstahl, um eine zuverlässige mechanische Festigkeit zu gewährleisten.
Grobbearbeitung und vorläufige Fehlererkennung: Die Anfangsphase umfasst das Grobdrehen der Innendurchmesser, Außendurchmesser und Endflächen des Rohlings. Berechnete Aufmaße werden sorgfältig für die anschließende Endbearbeitung reserviert. Anschließend erfolgt eine vorläufige Fehlererkennung, um sicherzustellen, dass das Stahlsubstrat völlig frei von inneren Fehlern wie Porosität oder Mikrorissen ist und eine solide und zuverlässige Grundlage für die weitere Verarbeitung geschaffen wird.
Wasserstoff-Reliefglühen: Um die Strukturstabilität vor dem Gießen zu gewährleisten, werden die bearbeiteten Rohlinge einer kritischen Wärmebehandlung unterzogen. Die Stahlsubstrate werden in einen Glühofen gelegt und 24 bis 48 Stunden lang bei einer genau kontrollierten Temperatur von 270 °C bis 300 °C eingeweicht. Dieser verlängerte Erwärmungsprozess eliminiert wirksam interne Restspannungen, die beim Schruppdrehen entstehen. Noch wichtiger ist, dass in der Stahlmatrix eingeschlossene Spuren von Wasserstoff gründlich entfernt werden. Die Entfernung dieses Wasserstoffs ist wichtig, um kritische Fehler wie „Blasenbildung“ oder Delaminierung der Babbitt-Schicht während der anschließenden Gießphase zu verhindern.
Rohling schmieden
Grobbearbeitung
Das Erreichen einer starken metallurgischen Verbindung zwischen dem weißen Babbitt-Metall und dem Stahlsubstrat ist für die Betriebssicherheit unter schweren industriellen Belastungen von entscheidender Bedeutung. Die erforderliche Haftfestigkeit muss 50–80 MPa erreichen, um sicherzustellen, dass die Gleitschicht während der kontinuierlichen Rotation sicher haftet und das Risiko eines vorzeitigen Verschleißes oder eines katastrophalen Ausfalls minimiert wird.
Oberflächenverzinnung (Aktivierung): Der Pad-Rohling wird zunächst gründlich mit Säure gebeizt und entfettet, um alle Oberflächenverunreinigungen zu entfernen. Anschließend wird es auf 250 °C bis 300 °C vorgewärmt und mit einem speziellen Flussmittel behandelt. Eine gleichmäßige Übergangsschicht aus reinem Zinn, etwa 0,2 mm dick, wird sorgfältig aufgetragen. Diese Zinnschicht fungiert als wichtige metallurgische Brücke und erhöht die Haftfestigkeit zwischen dem Stahlträger und dem Babbitt-Material erheblich.
Schleudergussverfahren: Wir verwenden fortschrittliches Schleudergussverfahren, um die Gleitschicht aufzubringen. Geschmolzene Babbitt-Legierung (z. B. ZSnSb11Cu6) wird auf einen präzisen Temperaturbereich von 420 °C bis 460 °C erhitzt und in die Innenbohrung des schnell rotierenden Lagerrohlings gegossen. Die Zentrifugalkraft drückt die geschmolzene Legierung fest gegen die verzinnte Innenwand und erzeugt so eine hochdichte, gleichmäßige Babbitt-Schicht ohne innere Hohlräume. Nach dem Gießen wird die Abkühlgeschwindigkeit streng reguliert – durch kontrollierte Wasserkühlung oder langsames Abkühlen in einem Warmhalteofen –, um thermische Risse und Materialentmischung zu verhindern.
Um eine strikte Austauschbarkeit und präzise Montage mehrerer Pads zu gewährleisten, verwenden wir einen Fertigungsweg mit „integrierter Bearbeitung und anschließender Segmentierung“. Diese fortschrittliche Methode eliminiert effektiv kumulative Toleranzfehler, die häufig bei der separaten Bearbeitung einzelner Pads auftreten, und gewährleistet so eine exakte Ausrichtung und Funktionalität.
Halbfertig- und Fertigbohren: Sobald der Babbitt-Guss fertig und strukturell stabilisiert ist, wird die Innenbohrung des integrierten Lagerrings einer Halbfertig- und Fertigbohrung unterzogen. Dieser Schritt stellt sicher, dass der Innendurchmesser und die Rundheit exakten geometrischen Spezifikationen entsprechen, was für eine optimale Flüssigkeitsfilmbildung und hydrodynamische Schmierung von entscheidender Bedeutung ist.
Drahtgeschnittene Segmentierung: Nach der Innenbohrung wird der massive Ring in einzelne Kipppads unterteilt (typischerweise 4 oder 5 gleiche Segmente, basierend auf dem spezifischen technischen Design). Wir verwenden hochpräzise Drahterosionsbearbeitung (WEDM), um außergewöhnlich saubere, genaue Schnitte zu erzielen, ohne dass mechanische Belastungen oder thermische Verformungen auf die empfindliche Babbitt-Schicht einwirken.
Bearbeitung des exzentrischen Außendurchmessers und des hinteren Bogens: Die Rückseite jedes Kippkissens erfordert einen bestimmten exzentrischen Bogen oder eine präzise konturierte gekrümmte Oberfläche mit einem Drehpunkt. Unter Verwendung spezieller Exzentervorrichtungen oder Vierkantwellenvorrichtungen für eine starre Positionierung werden die Pads einem sorgfältigen CNC-Drehen und Schleifen unterzogen. Diese abschließende Bearbeitungsphase stellt sicher, dass die Krümmung des Belagrückens und der Drehkontaktfläche absolut präzise sind, sodass sich die Beläge frei neigen und während des Betriebs einen optimalen hydrodynamischen Keil bilden können.
Eine sichere und zuverlässige Verpackung ist ein entscheidender Faktor bei der Beschaffung hochsensibler rotierender Anlagenkomponenten. Für industrielle hydrodynamische Babbitt-Kipplager aus Weißmetall, die in Dampfturbinen eingesetzt werden, ist die Aufrechterhaltung der physischen Integrität und Maßgenauigkeit während des globalen Transports von größter Bedeutung. Die weichen Oberflächen aus weißen Metalllegierungen und die strengen geometrischen Toleranzen erfordern eine spezielle Schutzverpackung, um Mikrostöße, Oxidation oder Verformung während komplexer Logistik zu verhindern. Wir bieten umfassende End-to-End-Versandlösungen, die von grundlegender Umweltisolierung bis hin zu Transportkonfigurationen für schwere Lasten reichen. Unser Ziel besteht darin, sicherzustellen, dass jede Komponente Transportrisiken umgeht und über jede Versanddistanz hinweg ihre werkseitig kalibrierte Präzision behält und bei Ankunft sofort einsatzbereit ist.
Als primäre Barriere verwenden wir eine hochfeste, antistatische Polyethylenfolie (PE). Diese spezielle Industriefolie bietet außergewöhnliche Durchstoßfestigkeit und elektrostatische Ableitung. Durch die fortschrittliche Vakuum-Wärmeschrumpftechnologie passt sich die Folie eng an die komplizierten Konturen jedes einzelnen Kippkissens an. Durch diese vollständige Luftevakuierung wird das Lager effektiv von Umgebungsfeuchtigkeit, Salznebel und Sauerstoff isoliert und so jegliche Oxidation, Korrosion oder Verfärbung des weißen Metallmaterials während längerer Seeschifffahrt oder langfristiger Lagerlagerung verhindert. Darüber hinaus sind Multi-Pad-Sets einzeln gekapselt. An allen kritischen Kontaktpunkten tragen wir rostfreies VCI-Papier (Volatile Corrosion Inhibitor) und eine spezielle Luftpolsterfolie auf. Diese sorgfältige Schichtung sorgt dafür, dass kein Metall-zu-Metall-Kontakt besteht und bietet maximale Oberflächensicherheit gegen Reibung und Mikrokratzer.
Innenverpackung
Innenverpackung
Das Design der Kiste folgt den strengen Grundsätzen der vollständigen Umschließung, um den Inhalt vor äußeren Gefahren zu schützen. Die Plattendicke wird streng auf der Grundlage des Bruttogewichts der Lagerbaugruppe berechnet und muss strikt bei mindestens 12 mm liegen. Diese robuste Konstruktion verhindert jegliche strukturelle Verformung bei gestapelter Lagerung, grober Handhabung oder turbulenten Seereisen. Im Inneren der Holzkiste ist eine Schaumstoffpolsterung aus hochdichtem Polyurethan (PU) strategisch eingesetzt. Dieser expandierende Schaum füllt alle Hohlräume im Inneren aus und formt sich präzise um die Lagerkomponenten herum, um eine individuelle, stoßdämpfende Immobilisierungsmatrix zu schaffen, die ein Verrutschen verhindert. Äußerlich sind die Kisten stark mit verzinkten Stahlbändern verstärkt, die in einem sicheren Gittermuster angeordnet sind. Integrierte Gabelstaplerfüße und verstärkte Kufen erleichtern das sichere, maschinelle Be- und Entladen in Häfen und Anlagen. Klare, ISO-Standard-Versandmarkierungen – wie „Schwerpunkt“, „Trocken halten“ und „Zerbrechlich“ – werden gut sichtbar angebracht, um das Logistikpersonal weltweit zu leiten und eine ordnungsgemäße Handhabung an jedem Übergabepunkt sicherzustellen.
Umverpackung
Umverpackung


