


| الكمية: | |
|---|---|
ضمن سلاسل نقل الطاقة الأساسية للصناعات الثقيلة - والتي تمتد من ضواغط الطرد المركزي من فئة ميجا طن إلى توربينات البخار من فئة ميجاوات - تعمل أنظمة الدوار بسرعات خطية قصوى. يعد ضمان الاستقرار التشغيلي المطلق، وتقليل فقدان الطاقة الاحتكاكية، وإطالة عمر خدمة هذه الآلات الدوارة الضخمة في ظل الظروف القاسية تحديًا هندسيًا بالغ الأهمية. تعمل محامل الوسادة المائلة المصنوعة من سبائك Babbitt المعدنية البيضاء بمثابة المكون الميكانيكي المحوري في معالجة هذه المتطلبات عالية المخاطر. من خلال دمج التصميم الهيكلي الهيدروديناميكي عالي الاستجابة مع خصائص المواد المركبة المتميزة، فإنها توفر حلاً ديناميكيًا موثوقًا للدوار مصممًا لحماية المعدات الصناعية الهامة وتقليل مخاطر التوقف المكلف غير المخطط له بشكل كبير.
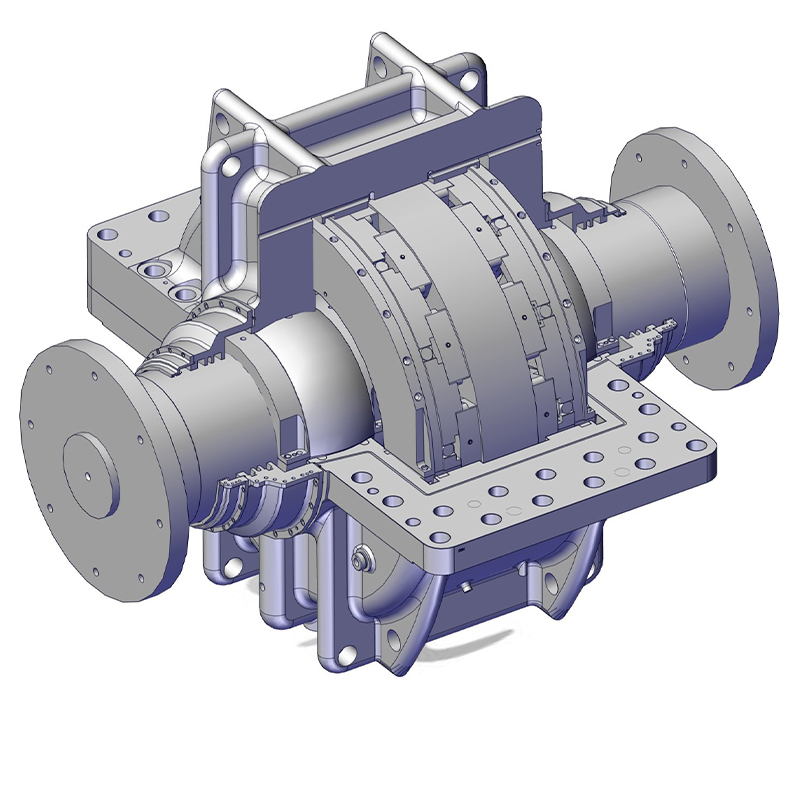
بالمقارنة مع المحامل التقليدية ذات الوسادة الثابتة، فإن الميزة الأساسية للمحمل الهيدروديناميكي للوسادة المائلة تكمن في هيكلها الرشيق متعدد الأجزاء. تم تصميمه للتكيف الديناميكي، ويتكون عادةً من 3 إلى 5 منصات دفع قوسية مستقلة مرتبة بشكل محيطي حول المجلة، مما يوفر استقرارًا لا مثيل له للدوارات عالية السرعة.
آلية المحاذاة الذاتية: تتميز كل وسادة باتصال خطي مع مبيت المحمل عبر نقطة محورية دقيقة الصنع. عندما تتقلب سرعة الدوار أو الحمل أو درجة حرارة التشغيل، تدور الوسادات بحرية للبحث ديناميكيًا عن زاوية الهجوم المثالية. يؤدي هذا التعديل الدقيق المستمر إلى توليد أفلام زيتية هيدروديناميكية متعددة الإسفين حول المخزن، مما يضمن الدعم الأمثل للسوائل ويزيل عدم استقرار الدوار.
تحديد المواقع والتوجيه بدقة: لمنع أي تحول محوري أو محيطي أثناء التشغيل الصارم عالي السرعة، يستخدم المهندسون مجموعة متطورة على شكل حرف T جنبًا إلى جنب مع تحديد موقع دبابيس الأوتاد. وهذا يحدد بدقة نطاق حركة وسادات الإمالة، مما يضمن تعديلات دقيقة مرنة ولكن يمكن التحكم فيها داخل مظروف آمن.
تشحيم فعال وتبديد للحرارة: مجهز بمقيدات تدفق المدخل المتخصصة وقنوات إمداد الزيت المستقلة، ويتم توزيع مادة التشحيم بدقة في خلوص كل وسادة. وهذا لا يضمن الدعم الهيدروديناميكي المستقر فحسب، بل يعزز أيضًا بشكل كبير كفاءة تبديد الحرارة، وهو أمر حيوي للتشغيل المستمر للخدمة الشاقة.
تمنح هذه البنية المتقدمة القدرات الكامنة في التمركز الذاتي وتعويض الأخطاء. إنه يستوعب تلقائيًا انحرافات العمود التي تصل إلى .30.3 مم ويتحمل زوايا اختلال التثبيت التي تصل إلى 0.5 درجة. بالنسبة لفرق المشتريات والصيانة، يؤدي هذا إلى تقليل المتطلبات الصارمة للتركيب الأولي للمعدات بشكل كبير، مما يؤدي إلى خفض تكاليف الإعداد وتقليل تكاليف الصيانة على المدى الطويل.
إمالة وسادة تحمل
لوحة إمالة التوجه
حلقة قاعدة وسادة الدفع
في تصنيع محامل Babbitt ذات الوسادة المائلة الصناعية، يتم التعرف على الهيكل المركب للدعامة الفولاذية مع طبقة معدنية بيضاء مضادة للاحتكاك كمعيار صناعي. يعمل هذا المزيج الدقيق على حل التناقض الهندسي التقليدي بين سعة التحميل العالية ومقاومة التآكل بشكل فعال، مما يضمن أداءً موثوقًا به في ظل الضغط الميكانيكي الشديد.
ركيزة متينة للوسادة: عادةً ما يتم تصنيع الهيكل الهيكلي لمنصات محمل المجلة من فولاذ 20 أو 25 فولاذ ممتاز. يوفر هذا الأساس الصلب صلابة هيكلية استثنائية وقوة ضغط، مما يضمن عدم حدوث أي تشوه حتى في ظل أحمال الخدمة الشاقة الشديدة والتشغيل المستمر.
سطح العمل المعدني الأبيض الناعم (Babbitt): يتم تطبيق طبقة متخصصة من سبائك Babbitt - على وجه التحديد ZSnSb11Cu6 ذات الموثوقية العالية والمعتمدة على القصدير - والتي يبلغ سمكها 0.8 ~ 2.5 مم، بشكل آمن على سطح وسادة محمل الدفع. بفضل صلابتها المنخفضة نسبيًا، تعرض سبيكة Babbitt قابلية دمج ومطابقة ممتازة. إذا دخلت جزيئات صلبة مجهرية إلى حيز المحمل، فإن المعدن الأبيض يمتصها بأمان، مما يحمي العمود الرئيسي الحرج من الحز. وفي الوقت نفسه، تسهل محبته الفائقة للدهون التكوين السريع لفيلم زيت هيدروديناميكي مستقر.
مبيت المحمل عالي الصلابة: الغلاف الخارجي لمحمل دفع وسادة الإمالة مصنوع في الغالب من حديد الدكتايل المتين أو سبائك الفولاذ. يؤدي دمج التصميم الكروي المحدب إلى تعزيز صلابة الدعم الإجمالي وأداء المحاذاة الذاتية للتجميع بأكمله، مما يوفر مكانًا آمنًا للمكونات الداخلية.
وسادة التوجه
إمالة لوحة التوجه
بفضل تضافر التصميم الهيكلي المتكيف والمواد المركبة المتميزة، تعرض محامل الدفع المائلة سمات ميكانيكية من الدرجة الأولى: قدرة تحميل عالية، ومقاومة استثنائية للصدمات، والحد الأدنى من فقدان الطاقة. إنها بمثابة حل موثوق للغاية في التطبيقات الصناعية الأساسية التالية:
ضواغط الطرد المركزي: في هذه الآلات الهامة، السرعات الخطية الدوارة العالية للغاية تجعلها عرضة للغاية لتقلبات الزيت القاتلة أو تذبذب طبقة الزيت. تعمل محامل Babbitt القابلة للإمالة على التخلص بشكل أساسي من هذه القوى المزعزعة للاستقرار، مما يوفر راحة البال لمشغلي المنشأة ويضمن استمرار عمليات ضغط الغاز.
التوربينات البخارية ومجموعات توليد الطاقة : سواء كانت مخصصة للتوربينات البخارية، أو توربينات الغاز، أو المولدات واسعة النطاق، فإن الموثوقية النهائية غير قابلة للتفاوض. تمتص الوسادات المعدنية البيضاء طاقة الاهتزاز بشكل فعال وتقلل بشكل كبير من فقدان طاقة الاحتكاك - مع تخفيضات مُقاسة تتجاوز 18% - مما يضمن الاستقرار التشغيلي طويل المدى المطلوب لتوليد الطاقة المستمر.
علب التروس عالية السرعة والمضخات الثقيلة: في مواجهة الدفع المحوري المعقد والأحمال الشعاعية المكثفة، تُظهر محامل دفع Babbitt ذات الوسادة المائلة مقاومة استثنائية للتعب وتحمل الصدمات. تتميز بأسطح Babbitt المتقدمة مع قوة ربط مضمونة تبلغ ≥55 ميجا باسكال، فهي توفر أداءً لا يتزعزع في بيئات معالجة السوائل ونقل الطاقة الأكثر تطلبًا.
يمثل تطور محمل لوحة الإمالة المعدنية البيضاء السعي الصناعي لتحقيق السلاسة والموثوقية التشغيلية. ومن خلال التصميم الميكانيكي الدقيق، فإنه يحول عدم اليقين التشغيلي إلى تنظيم تكيفي، في حين تعمل مواده المركبة المتوازنة على حل الجمود بين الأحمال الثقيلة وتآكل المكونات. بالنسبة للمؤسسات الصناعية الحديثة التي تركز على زيادة الكفاءة إلى أقصى حد، وتقليل وقت توقف الصيانة، وضمان الاستقرار التشغيلي، يعد اختيار المحمل الشعاعي ذو الوسادة المائلة المتميز استثمارًا أساسيًا لحماية أصول الطاقة الأساسية.
يتطلب تصنيع محامل الوسادة القابلة للإمالة المصنوعة من المعدن الأبيض (Babbitt) سير عمل هندسيًا عالي الدقة يتم التحكم فيه. نظرًا لأن هذه المكونات ضرورية للحفاظ على استقرار الجزء الدوار تحت الأحمال الديناميكية، فإن كل خطوة - بدءًا من الاختيار الأولي للمادة وحتى التجزئة النهائية - يجب تنفيذها مع الالتزام الصارم بالتفاوتات المعدنية والهندسية. تدمج عملية الإنتاج لدينا معالجات المواد المتقدمة مع التصنيع الدقيق باستخدام الحاسب الآلي لضمان الأداء الأمثل المضاد للاحتكاك والسلامة الهيكلية والموثوقية التشغيلية على المدى الطويل. ومن خلال التحكم الصارم في الديناميكيات الحرارية ودقة التصنيع، فإننا نقدم محامل تلبي المتطلبات الصارمة للآلات الصناعية المعقدة.
يبدأ أساس المحمل الموثوق به بالمواد الخام المتميزة. اعتمادًا على المتطلبات الهندسية المحددة، فإننا نستخدم قطع البطانة الحلقية المطروقة المصنوعة من الفولاذ عالي الجودة 20، أو الفولاذ 25، أو سبائك الصلب المتخصصة لضمان القوة الميكانيكية الموثوقة.
التصنيع الخام والكشف الأولي عن الأخطاء: تتضمن المرحلة الأولية التدوير التقريبي للأقطار الداخلية والأقطار الخارجية والوجوه النهائية للفراغ. يتم حجز البدلات المحسوبة بعناية للمعالجة النهائية اللاحقة. بعد ذلك، يتم إجراء الكشف الأولي عن العيوب لضمان خلو الركيزة الفولاذية تمامًا من العيوب الداخلية مثل المسامية أو الشقوق الصغيرة، مما يؤدي إلى إنشاء قاعدة سليمة وموثوقة لمزيد من المعالجة.
التلدين بالهيدروجين: لضمان الاستقرار الهيكلي قبل الصب، تخضع الفراغات المُشكَّلة لمعالجة حرارية حرجة. يتم وضع ركائز الفولاذ في فرن التلدين ونقعها في درجة حرارة يتم التحكم فيها بدقة من 270 درجة مئوية إلى 300 درجة مئوية لمدة 24 إلى 48 ساعة. تعمل عملية التسخين المطولة هذه على التخلص بشكل فعال من الضغوط الداخلية المتبقية الناتجة أثناء الدوران القاسي. والأهم من ذلك، أنه يطرد تمامًا بقايا الهيدروجين المحبوس داخل المصفوفة الفولاذية. تعد إزالة هذا الهيدروجين أمرًا ضروريًا لمنع حدوث أعطال خطيرة مثل 'التقرح' أو انفصال طبقة بابيت أثناء مرحلة الصب اللاحقة.
تزوير فارغة
الآلات الخام
يعد تحقيق رابطة معدنية قوية بين معدن Babbitt الأبيض والركيزة الفولاذية أمرًا ضروريًا للسلامة التشغيلية تحت الأحمال الصناعية الثقيلة. يجب أن تصل قوة الرابطة المطلوبة إلى 50~80 ميجا باسكال لضمان بقاء الطبقة المضادة للاحتكاك متصلة بشكل آمن أثناء الدوران المستمر، مما يقلل من خطر التآكل المبكر أو الفشل الكارثي.
تعليب السطح (التنشيط): يتم أولاً إخضاع اللوحة الفارغة للتخليل الحمضي الصارم وإزالة الشحوم لإزالة جميع الشوائب السطحية. ثم يتم تسخينه إلى 250 درجة مئوية ~ 300 درجة مئوية ومعالجته بتدفق متخصص. يتم تطبيق طبقة انتقالية موحدة من القصدير النقي، بسمك 0.2 مم تقريبًا، بدقة. تعمل طبقة القصدير هذه كجسر معدني حيوي، مما يعزز بشكل كبير قوة الالتصاق بين الجزء الخلفي الفولاذي ومادة Babbitt.
عملية الصب بالطرد المركزي: نحن نستخدم الصب بالطرد المركزي المتقدم لتطبيق الطبقة المضادة للاحتكاك. يتم تسخين سبيكة بابيت المنصهرة (مثل ZSnSb11Cu6) إلى نطاق درجة حرارة دقيق يتراوح بين 420 درجة مئوية إلى 460 درجة مئوية ويتم سكبها في التجويف الداخلي للمحمل الفارغ الذي يدور بسرعة. تدفع قوة الطرد المركزي السبيكة المنصهرة بإحكام نحو الجدار الداخلي المعلب، مما يخلق طبقة بابِت موحدة عالية الكثافة بدون فراغات داخلية. بعد الصب، يتم تنظيم معدل التبريد بشكل صارم - باستخدام تبريد الماء المتحكم فيه أو التبريد البطيء في فرن الإمساك - لمنع التشقق الحراري وفصل المواد.
لضمان قابلية التبادل الصارمة والتجميع الدقيق بين منصات متعددة، نستخدم مسار تصنيع 'تصنيع متكامل يتبعه تجزئة'. تعمل هذه الطريقة المتقدمة على التخلص بشكل فعال من أخطاء التسامح التراكمية التي تحدث بشكل متكرر عند معالجة الوسائد الفردية بشكل منفصل، مما يضمن المحاذاة الدقيقة والأداء الوظيفي.
نصف تشطيب وتجويف نهائي: بمجرد اكتمال صب Babbitt واستقرارها هيكليًا، يخضع التجويف الداخلي لحلقة المحمل المتكاملة لشبه تشطيب وتجويف نهائي. تضمن هذه الخطوة أن القطر الداخلي والاستدارة يتوافقان مع المواصفات الهندسية الدقيقة، وهو أمر بالغ الأهمية لتشكيل طبقة السوائل المثالية والتشحيم الهيدروديناميكي.
تجزئة قطع الأسلاك: بعد التجويف الداخلي، يتم تقسيم الحلقة الصلبة إلى منصات إمالة فردية (عادةً 4 أو 5 أجزاء متساوية، بناءً على التصميم الهندسي المحدد). نحن نستخدم آلات تفريغ الأسلاك الكهربائية عالية الدقة (WEDM) لتحقيق قطع نظيفة ودقيقة بشكل استثنائي دون إدخال إجهاد ميكانيكي أو تشويه حراري لطبقة Babbitt الحساسة.
القطر الخارجي اللامركزي وتصنيع القوس الخلفي: يتطلب الجزء الخلفي من كل وسادة إمالة قوسًا غريب الأطوار محددًا أو سطحًا منحنيًا محددًا بدقة مع نقطة محورية. باستخدام التركيبات اللامركزية المخصصة أو تركيبات العمود المربع لتحديد الموضع الصلب، تخضع الوسادات لعملية دوران وطحن دقيقة باستخدام الحاسب الآلي. تضمن مرحلة المعالجة النهائية هذه أن يكون انحناء ظهر الوسادة وسطح التلامس المحوري دقيقًا تمامًا، مما يسمح للوسادات بالإمالة بحرية وإنشاء إسفين هيدروديناميكي مثالي أثناء التشغيل.
يعد التغليف الآمن والموثوق عاملاً حاسماً عند شراء مكونات المعدات الدوارة شديدة الحساسية. بالنسبة لمحامل الإمالة الهيدروديناميكية المعدنية البيضاء الصناعية المستخدمة في التوربينات البخارية، يعد الحفاظ على السلامة الجسدية ودقة الأبعاد أثناء النقل العالمي أمرًا بالغ الأهمية. تتطلب أسطح السبائك المعدنية البيضاء الناعمة والتفاوتات الهندسية الصارمة عبوات واقية متخصصة لمنع التأثيرات الدقيقة أو الأكسدة أو التشوه أثناء الخدمات اللوجستية المعقدة. نحن نقدم حلول شحن شاملة وشاملة، تتراوح من العزلة البيئية الأساسية إلى تكوينات النقل للخدمة الشاقة. هدفنا هو التأكد من أن كل مكون يتجاوز مخاطر النقل ويحتفظ بالدقة التي تمت معايرتها في المصنع عبر أي مسافة شحن، ويكون جاهزًا للنشر الفوري عند الوصول.
نحن نستخدم طبقة البولي إيثيلين (PE) عالية المتانة والمضادة للكهرباء الساكنة كحاجز أساسي. يوفر هذا الفيلم الصناعي المتخصص مقاومة استثنائية للثقب وتبديد الكهرباء الساكنة. من خلال تقنية الانكماش الحراري المتقدمة، يتوافق الغشاء بإحكام مع الخطوط المعقدة لكل وسادة إمالة فردية. يعمل هذا الإخلاء الكامل للهواء على عزل المحمل بشكل فعال عن الرطوبة المحيطة ورذاذ الملح والأكسجين، مما يمنع أي أكسدة أو تآكل أو تغير لون المادة المعدنية البيضاء أثناء الشحن البحري الممتد أو التخزين في المستودعات على المدى الطويل. بالإضافة إلى ذلك، يتم تغليف مجموعات الفوط المتعددة بشكل فردي. نحن نطبق ورق مانع التآكل المتطاير (VCI) المقاوم للصدأ ووسادة تغليف الفقاعات المتخصصة على جميع نقاط الاتصال الحرجة. تضمن هذه الطبقة الدقيقة عدم تلامس المعدن مع المعدن، مما يوفر أقصى قدر من الأمان للسطح ضد الاحتكاك والخدوش الدقيقة.
التغليف الداخلي
التغليف الداخلي
يلتزم تصميم الصندوق بمبادئ التغليف الكامل الصارمة لحماية المحتويات من المخاطر الخارجية. يتم حساب سمك اللوحة بدقة بناءً على الوزن الإجمالي لمجموعة المحامل ويتم الحفاظ عليه بدقة بما لا يقل عن 12 مم. يمنع هذا البناء القوي أي تشوه هيكلي أثناء التخزين المكدس، أو المناولة القاسية، أو الرحلات البحرية المضطربة. داخل الصندوق الخشبي، يتم نشر وسادة رغوة البولي يوريثين عالية الكثافة في مكانها بشكل استراتيجي. تملأ هذه الرغوة المتوسعة جميع الفراغات الداخلية، وتتشكل بدقة حول مكونات المحمل لإنشاء مصفوفة تثبيت مخصصة ممتصة للصدمات تمنع التحول. خارجيًا، يتم تعزيز الصناديق بشكل كبير بأربطة من الفولاذ المجلفن مرتبة في نمط شبكي آمن. تسهل قواعد الرافعة الشوكية المتكاملة والمزلجات المعززة عملية التحميل والتفريغ الآمنة والآلية في الموانئ والمرافق. يتم عرض علامات الشحن الواضحة وفقًا لمعايير ISO - مثل 'مركز الجاذبية' و'الحفاظ على الجفاف' و'الهش' - بشكل بارز لتوجيه موظفي الخدمات اللوجستية في جميع أنحاء العالم، مما يضمن التعامل السليم في كل نقطة نقل.
التغليف الخارجي
التغليف الخارجي


