


| Cantidad: | |
|---|---|
Dentro de las cadenas centrales de transmisión de energía de la industria pesada, que van desde compresores centrífugos de clase megatón hasta turbinas de vapor de clase megavatio, los sistemas de rotor operan a velocidades lineales extremas. Garantizar una estabilidad operativa absoluta, minimizar la pérdida de potencia por fricción y extender la vida útil de estas enormes máquinas rotativas en condiciones severas es un desafío de ingeniería crítico. Los cojinetes de almohadilla basculante de aleación Babbitt de metal blanco sirven como componente mecánico fundamental para abordar estas demandas de alto riesgo. Al integrar un diseño estructural hidrodinámico altamente sensible con propiedades de materiales compuestos de primera calidad, ofrecen una solución dinámica de rotor confiable diseñada para proteger equipos industriales críticos y reducir significativamente el riesgo de costosos tiempos de inactividad no planificados.
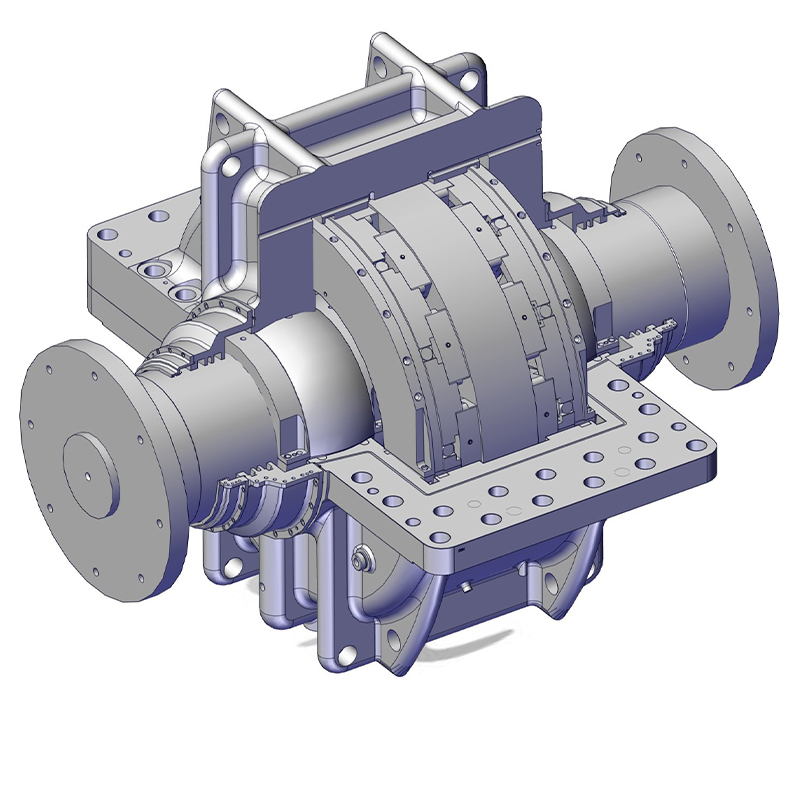
En comparación con los rodamientos de plato fijo convencionales, la principal ventaja del rodamiento hidrodinámico de plato basculante reside en su ágil estructura de múltiples segmentos. Diseñado para una adaptación dinámica, normalmente consta de 3 a 5 almohadillas de empuje de arco independientes dispuestas circunferencialmente alrededor del muñón, lo que proporciona una estabilidad incomparable para rotores de alta velocidad.
El mecanismo de autoalineación: cada almohadilla presenta un contacto lineal con la carcasa del rodamiento a través de un punto de pivote mecanizado con precisión. Cuando la velocidad del rotor, la carga o la temperatura de funcionamiento fluctúan, las pastillas giran libremente para buscar dinámicamente el ángulo de ataque óptimo. Este microajuste continuo genera películas de aceite hidrodinámico de múltiples cuñas alrededor del muñón, lo que garantiza un soporte de fluido óptimo y elimina la inestabilidad del rotor.
Posicionamiento y guía de precisión: para evitar cualquier desplazamiento axial o circunferencial durante una operación rigurosa a alta velocidad, los ingenieros utilizan un sofisticado conjunto de ranura en T combinado con pasadores de ubicación. Esto define estrictamente el rango de movimiento de las almohadillas de inclinación, lo que garantiza microajustes flexibles pero controlados dentro de un entorno seguro.
Lubricación eficiente y disipación de calor: Equipado con limitadores de flujo de entrada especializados y canales de suministro de aceite independientes, el lubricante se distribuye con precisión en los espacios libres de cada almohadilla. Esto no sólo garantiza un soporte hidrodinámico estable sino que también mejora significativamente la eficiencia de disipación de calor, lo cual es vital para un funcionamiento continuo de servicio pesado.
Esta arquitectura avanzada otorga al rodamiento capacidades inherentes de autocentrado y compensación de errores. Se adapta automáticamente a deflexiones del eje de hasta ≤0,3 mm y tolera ángulos de desalineación de instalación de hasta 0,5°. Para los equipos de adquisiciones y mantenimiento, esto reduce sustancialmente los estrictos requisitos para la instalación inicial del equipo, lo que reduce los costos de instalación y minimiza los gastos generales de mantenimiento a largo plazo.
Rodamiento de almohadilla basculante
Almohadilla inclinable de empuje
Anillo base de la almohadilla de empuje
En la fabricación de cojinetes Babbitt con plataforma basculante industrial, la estructura compuesta de un respaldo de acero combinado con una capa antifricción de metal blanco se reconoce como el estándar de la industria. Esta combinación precisa resuelve eficazmente la contradicción de ingeniería tradicional entre alta capacidad de carga y resistencia al desgaste, asegurando un rendimiento confiable bajo estrés mecánico extremo.
Sustrato de almohadilla robusto: El esqueleto estructural de las pastillas de cojinete normalmente se fabrica con acero premium 20 o 25. Esta base sólida proporciona una rigidez estructural y una resistencia a la compresión excepcionales, lo que garantiza que no se produzca deformación incluso bajo cargas pesadas severas y funcionamiento continuo.
Superficie de trabajo de metal blanco blando (Babbitt): una capa especializada de aleación Babbitt, específicamente ZSnSb11Cu6 a base de estaño altamente confiable, que mide entre 0,8 y 2,5 mm de espesor, se aplica de forma segura sobre la superficie de la almohadilla del cojinete de empuje. Gracias a su dureza relativamente baja, la aleación Babbitt exhibe una excelente integrabilidad y conformabilidad. Si partículas duras microscópicas entran en la holgura del rodamiento, el metal blanco las absorbe de forma segura, protegiendo el crítico eje principal de rayaduras. Al mismo tiempo, su lipofilicidad superior facilita la rápida formación de una película de aceite hidrodinámica estable.
Carcasa del cojinete de alta rigidez: La carcasa exterior del cojinete de empuje de la almohadilla basculante está construida predominantemente con hierro dúctil duradero o acero aleado. La incorporación de un diseño esférico convexo refuerza aún más la rigidez general del soporte y el rendimiento de autoalineación de todo el conjunto, proporcionando un alojamiento seguro para los componentes internos.
Almohadilla de empuje
Almohadilla de empuje inclinable
Gracias a la sinergia del diseño estructural adaptable y los materiales compuestos de primera calidad, los cojinetes de empuje de almohadilla inclinada exhiben atributos mecánicos de primer nivel: alta capacidad de carga, excepcional resistencia a los golpes y mínima pérdida de potencia. Sirven como una solución altamente confiable en las siguientes aplicaciones industriales principales:
Compresores centrífugos: en estas máquinas críticas, las velocidades lineales extremadamente altas del rotor las hacen altamente susceptibles a un látigo de aceite fatal o a una oscilación de la película de aceite. Los cojinetes Babbitt con plataforma basculante eliminan fundamentalmente estas fuerzas desestabilizadoras, brindando tranquilidad a los operadores de las instalaciones y garantizando procesos continuos de compresión de gas.
Turbinas de vapor y conjuntos de generación de energía : Ya sea que se especifiquen para turbinas de vapor, turbinas de gas o generadores a gran escala, la confiabilidad máxima no es negociable. Las almohadillas de metal blanco absorben eficazmente la energía de vibración y reducen significativamente la pérdida de potencia por fricción (con reducciones medidas superiores al 18%), lo que garantiza la estabilidad operativa a largo plazo necesaria para la generación continua de energía.
Cajas de engranajes de alta velocidad y bombas de servicio pesado: frente a empujes axiales complejos y cargas radiales intensas, los cojinetes de empuje Babbitt con almohadilla basculante demuestran una resistencia a la fatiga y al impacto excepcionales. Con una superficie Babbitt avanzada con una fuerza de unión garantizada de ≥55 MPa, ofrecen un rendimiento inquebrantable en los entornos de transmisión de potencia y manejo de fluidos más exigentes.
La evolución del cojinete de apoyo basculante de metal blanco representa la búsqueda industrial de suavidad operativa y confiabilidad. A través de un diseño mecánico preciso, transforma la incertidumbre operativa en regulación adaptativa, mientras que sus materiales compuestos equilibrados resuelven el punto muerto entre cargas pesadas y desgaste de componentes. Para las empresas industriales modernas centradas en maximizar la eficiencia, minimizar el tiempo de inactividad por mantenimiento y garantizar la estabilidad operativa, seleccionar un rodamiento radial de almohadilla basculante de primera calidad es una inversión esencial para proteger los activos de energía centrales.
La fabricación de rodamientos de almohadilla basculante de metal blanco (Babbitt) exige un flujo de trabajo de ingeniería de precisión altamente controlado. Debido a que estos componentes son fundamentales para mantener la estabilidad del rotor bajo cargas dinámicas, cada paso, desde la selección inicial del material hasta la segmentación final, debe ejecutarse con estricto cumplimiento de las tolerancias metalúrgicas y geométricas. Nuestro proceso de producción integra tratamientos de materiales avanzados con mecanizado CNC preciso para garantizar un rendimiento antifricción óptimo, integridad estructural y confiabilidad operativa a largo plazo. Al controlar estrictamente la dinámica térmica y la precisión del mecanizado, entregamos rodamientos que satisfacen las exigentes demandas de maquinaria industrial compleja.
La base de un rodamiento confiable comienza con materias primas de primera calidad. Dependiendo de los requisitos de ingeniería específicos, utilizamos placas anulares forjadas fabricadas con acero 20, acero 25 o acero de aleación especializado de alta calidad para garantizar una resistencia mecánica confiable.
Mecanizado en desbaste y detección preliminar de defectos: la fase inicial implica el torneado en desbaste de los diámetros interiores, diámetros exteriores y las caras de los extremos de la pieza en bruto. Los márgenes calculados se reservan cuidadosamente para el mecanizado de acabado posterior. Después de esto, se lleva a cabo una detección preliminar de fallas para garantizar que el sustrato de acero esté completamente libre de defectos internos como porosidad o microfisuras, estableciendo una base sólida y confiable para el procesamiento posterior.
Recocido con alivio de hidrógeno: Para garantizar la estabilidad estructural antes de la fundición, las piezas mecanizadas se someten a un tratamiento térmico crítico. Los sustratos de acero se colocan en un horno de recocido y se sumergen a una temperatura controlada con precisión de 270°C~300°C durante 24 a 48 horas. Este proceso de calentamiento prolongado elimina eficazmente las tensiones residuales internas generadas durante el torneado en desbaste. Más importante aún, expulsa completamente las trazas de hidrógeno atrapadas dentro de la matriz de acero. La eliminación de este hidrógeno es esencial para evitar fallos críticos como la 'formación de ampollas' o la deslaminación de la capa de Babbitt durante la fase de fundición posterior.
Forja en blanco
Mecanizado en desbaste
Lograr una fuerte unión metalúrgica entre el metal blanco de Babbitt y el sustrato de acero es esencial para la seguridad operativa bajo cargas industriales pesadas. La fuerza de unión requerida debe alcanzar 50 ~ 80 MPa para garantizar que la capa antifricción permanezca unida de forma segura durante la rotación continua, minimizando el riesgo de desgaste prematuro o falla catastrófica.
Estañado de superficie (activación): La almohadilla en bruto se somete primero a un riguroso decapado con ácido y desengrasado para eliminar todas las impurezas de la superficie. Luego se precalienta a 250°C~300°C y se trata con un fundente especializado. Se aplica meticulosamente una capa de transición uniforme de estaño puro, de aproximadamente 0,2 mm de espesor. Esta capa de estaño actúa como un puente metalúrgico vital, mejorando significativamente la fuerza de adhesión entre el soporte de acero y el material Babbitt.
Proceso de fundición centrífuga: Empleamos fundición centrífuga avanzada para aplicar la capa antifricción. La aleación fundida de Babbitt (como ZSnSb11Cu6) se calienta a un rango de temperatura preciso de 420 °C ~ 460 °C y se vierte en el orificio interior del cojinete en bruto que gira rápidamente. La fuerza centrífuga impulsa la aleación fundida firmemente contra la pared interior estañada, creando una capa de Babbitt uniforme y muy densa sin huecos internos. Después del vertido, la velocidad de enfriamiento se regula estrictamente (utilizando enfriamiento por agua controlado o enfriamiento lento en un horno de mantenimiento) para evitar el agrietamiento térmico y la segregación del material.
Para garantizar una intercambiabilidad estricta y un ensamblaje preciso entre múltiples pastillas, utilizamos una ruta de fabricación de 'mecanizado integral seguido de segmentación'. Este método avanzado elimina eficazmente los errores de tolerancia acumulativos que ocurren con frecuencia al mecanizar almohadillas individuales por separado, lo que garantiza una alineación y funcionalidad exactas.
Perforación de semiacabado y acabado: una vez que la fundición Babbitt está completa y estructuralmente estabilizada, el orificio interno del anillo integral del rodamiento se somete a una perforación de semiacabado y acabado. Este paso garantiza que el diámetro interior y la redondez cumplan con las especificaciones geométricas exactas, lo cual es fundamental para la formación óptima de una película de fluido y la lubricación hidrodinámica.
Segmentación por corte de alambre: después de la perforación interna, el anillo sólido se divide en almohadillas basculantes individuales (generalmente 4 o 5 segmentos iguales, según el diseño de ingeniería específico). Utilizamos mecanizado por descarga eléctrica de alambre (WEDM) de alta precisión para lograr cortes excepcionalmente limpios y precisos sin introducir tensión mecánica ni distorsión térmica en la sensible capa de Babbitt.
Mecanizado de diámetro exterior excéntrico y arco posterior: la parte posterior de cada plataforma basculante requiere un arco excéntrico específico o una superficie curva contorneada con precisión con un punto de pivote. Utilizando accesorios excéntricos dedicados o accesorios de eje cuadrado para un posicionamiento rígido, las pastillas se someten a un meticuloso torneado y rectificado CNC. Esta fase final de mecanizado garantiza que la curvatura del respaldo de la pastilla y la superficie de contacto del pivote sean absolutamente precisas, lo que permite que las pastillas se inclinen libremente y establezcan una cuña hidrodinámica óptima durante el funcionamiento.
El embalaje seguro y fiable es un factor crítico a la hora de adquirir componentes de equipos giratorios altamente sensibles. Para los rodamientos Babbitt industriales de plataforma basculante hidrodinámica de metal blanco utilizados en turbinas de vapor, mantener la integridad física y la precisión dimensional durante el tránsito global es primordial. Las suaves superficies de aleación de metal blanco y las estrictas tolerancias geométricas requieren un embalaje protector especializado para evitar microimpactos, oxidación o deformación durante una logística compleja. Brindamos soluciones de envío integrales de extremo a extremo, que van desde el aislamiento ambiental fundamental hasta configuraciones de tránsito de servicio pesado. Nuestro objetivo es garantizar que cada componente evite los riesgos de tránsito y conserve su precisión calibrada en fábrica en cualquier distancia de envío, listo para su implementación inmediata a su llegada.
Utilizamos una película de polietileno (PE) antiestática de alta resistencia como barrera principal. Esta película industrial especializada ofrece una excepcional resistencia a la perforación y disipación electrostática. A través de una avanzada tecnología termorretráctil al vacío, la película se adapta firmemente a los intrincados contornos de cada almohadilla basculante individual. Esta evacuación completa de aire aísla eficazmente el rodamiento de la humedad ambiental, la niebla salina y el oxígeno, evitando cualquier oxidación, corrosión o decoloración del material de metal blanco durante el envío marítimo prolongado o el almacenamiento en almacén a largo plazo. Además, los juegos de almohadillas múltiples están encapsulados individualmente. Aplicamos papel inhibidor de corrosión volátil (VCI) a prueba de herrumbre y acolchado de plástico de burbujas especializado en todos los puntos de contacto críticos. Esta meticulosa estratificación garantiza un contacto cero entre metales, proporcionando máxima seguridad de la superficie contra la fricción y los microarañazos.
Embalaje interior
Embalaje interior
El diseño de la caja se adhiere a estrictos principios de recinto completo para proteger el contenido de peligros externos. El espesor del panel se calcula rigurosamente en función del peso bruto del conjunto de cojinetes y se mantiene estrictamente en no menos de 12 mm. Esta construcción robusta evita cualquier deformación estructural durante el almacenamiento apilado, el manejo brusco o los viajes marítimos turbulentos. Dentro de la caja de madera, se despliega estratégicamente un acolchado de espuma de poliuretano (PU) de alta densidad. Esta espuma expansiva llena todos los huecos interiores, moldeándose con precisión alrededor de los componentes del cojinete para crear una matriz de inmovilización personalizada que absorbe los impactos y evita el desplazamiento. Externamente, las cajas están fuertemente reforzadas con correas de acero galvanizado dispuestas en un patrón de rejilla seguro. Las bases integradas para montacargas y los patines reforzados facilitan la carga y descarga segura y mecanizada en puertos e instalaciones. Las marcas de envío claras y estándar ISO, como 'Centro de gravedad', 'Mantener seco' y 'Frágil', se muestran de manera destacada para guiar al personal de logística en todo el mundo, garantizando un manejo adecuado en cada punto de transferencia.
Embalaje exterior
Embalaje exterior


