


| Quantité : | |
|---|---|
Au sein des principales chaînes de transmission d'énergie de l'industrie lourde, allant des compresseurs centrifuges de classe mégatonne aux turbines à vapeur de classe mégawatt, les systèmes de rotor fonctionnent à des vitesses linéaires extrêmes. Assurer une stabilité opérationnelle absolue, minimiser les pertes de puissance par friction et prolonger la durée de vie de ces machines rotatives massives dans des conditions difficiles constitue un défi technique crucial. Les roulements à patins inclinables en alliage Babbitt en métal blanc servent de composant mécanique essentiel pour répondre à ces exigences à enjeux élevés. En intégrant une conception structurelle hydrodynamique très réactive avec des propriétés de matériaux composites haut de gamme, ils offrent une solution dynamique de rotor fiable conçue pour protéger les équipements industriels critiques et réduire considérablement le risque de temps d'arrêt imprévus coûteux.
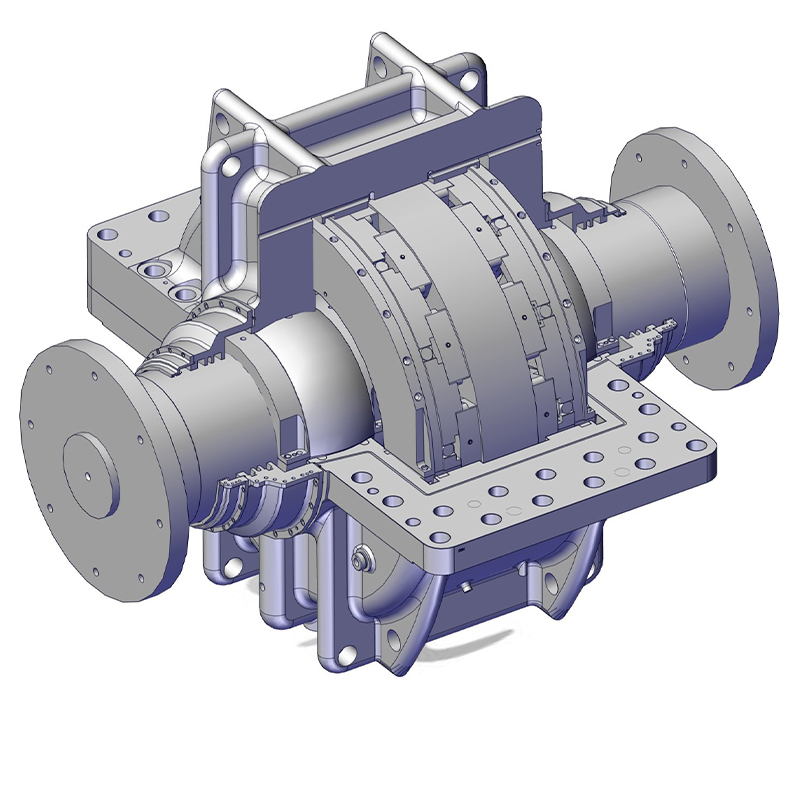
Par rapport aux roulements à patins fixes conventionnels, le principal avantage du roulement hydrodynamique à patins inclinables réside dans sa structure multi-segments agile. Conçu pour une adaptation dynamique, il se compose généralement de 3 à 5 patins de poussée en arc indépendants disposés circonférentiellement autour du tourillon, offrant une stabilité inégalée pour les rotors à grande vitesse.
Le mécanisme d'auto-alignement : chaque patin présente un contact linéaire avec le boîtier de roulement via un point de pivotement usiné avec précision. Lorsque la vitesse du rotor, la charge ou la température de fonctionnement fluctuent, les patins pivotent librement pour rechercher dynamiquement l'angle d'attaque optimal. Ce micro-ajustement continu génère des films d'huile hydrodynamiques multi-coins autour du tourillon, garantissant un support fluide optimal et éliminant l'instabilité du rotor.
Positionnement et guidage de précision : pour éviter tout déplacement axial ou circonférentiel lors d'un fonctionnement rigoureux à grande vitesse, les ingénieurs utilisent un ensemble sophistiqué de rainures en T combiné à des goupilles de positionnement. Cela définit strictement la plage de mouvement des coussinets inclinables, garantissant des micro-ajustements flexibles mais contrôlés dans une enveloppe sécurisée.
Lubrification et dissipation thermique efficaces : équipé de limiteurs de débit d'entrée spécialisés et de canaux d'alimentation en huile indépendants, le lubrifiant est distribué avec précision dans les espaces de chaque tampon. Cela garantit non seulement un support hydrodynamique stable, mais améliore également considérablement l’efficacité de la dissipation thermique, essentielle pour un fonctionnement continu et intensif.
Cette architecture avancée confère au roulement des capacités inhérentes d'auto-centrage et de compensation d'erreur. Il s'adapte automatiquement aux déflexions de l'arbre jusqu'à ≤0,3 mm et tolère des angles de désalignement d'installation jusqu'à 0,5°. Pour les équipes d’approvisionnement et de maintenance, cela réduit considérablement les exigences strictes liées à l’installation initiale de l’équipement, réduisant ainsi les coûts d’installation et minimisant les frais généraux de maintenance à long terme.
Roulement à patins inclinables
Coussin inclinable de poussée
Anneau de base du coussin de poussée
Dans la fabrication de roulements Babbitt à patins inclinables industriels, la structure composite d'un support en acier combiné à une couche antifriction en métal blanc est reconnue comme la norme de l'industrie. Cette combinaison précise résout efficacement la contradiction technique traditionnelle entre capacité de charge élevée et résistance à l’usure, garantissant des performances fiables sous des contraintes mécaniques extrêmes.
Substrat de coussinet robuste : le squelette structurel des coussinets de palier à tourillon est généralement fabriqué à partir d'acier de qualité supérieure 20 ou 25. Cette base solide offre une rigidité structurelle et une résistance à la compression exceptionnelles, garantissant qu'aucune déformation ne se produit même sous des charges lourdes et un fonctionnement continu.
Surface de travail en métal blanc doux (Babbitt) : Une couche spécialisée d'alliage Babbitt, en particulier le ZSnSb11Cu6 à base d'étain très fiable, mesurant 0,8 à 2,5 mm d'épaisseur, est solidement appliquée sur la surface du coussinet de butée. Grâce à sa dureté relativement faible, l'alliage Babbitt présente une excellente intégrabilité et conformabilité. Si des particules dures microscopiques pénètrent dans le jeu du roulement, le métal blanc les absorbe en toute sécurité, protégeant ainsi l'arbre principal critique des rayures. Simultanément, sa lipophilie supérieure facilite la formation rapide d’un film d’huile hydrodynamique stable.
Boîtier de roulement à haute rigidité : la coque extérieure de la butée à patin inclinable est principalement construite en fonte ductile durable ou en acier allié. L'intégration d'une conception sphérique convexe renforce encore la rigidité globale du support et les performances d'auto-alignement de l'ensemble de l'assemblage, fournissant ainsi un boîtier sécurisé pour les composants internes.
Coussin de poussée
Patin de poussée inclinable
Grâce à la synergie de la conception structurelle adaptative et des matériaux composites haut de gamme, les butées à patins inclinés présentent des attributs mécaniques de premier ordre : capacité de charge élevée, résistance aux chocs exceptionnelle et perte de puissance minimale. Ils constituent une solution hautement fiable dans les principales applications industrielles suivantes :
Compresseurs centrifuges : dans ces machines critiques, les vitesses linéaires extrêmement élevées du rotor les rendent très sensibles aux coups de fouet mortels ou aux oscillations du film d'huile. Les roulements Babbitt à patin inclinable éliminent fondamentalement ces forces déstabilisatrices, offrant ainsi une tranquillité d'esprit aux exploitants des installations et garantissant des processus de compression de gaz continus.
Turbines à vapeur et groupes électrogènes : Qu'elles soient spécifiées pour des turbines à vapeur, des turbines à gaz ou des générateurs à grande échelle, la fiabilité ultime n'est pas négociable. Les patins métalliques blancs absorbent efficacement l'énergie vibratoire et réduisent considérablement la perte de puissance par friction (avec des réductions mesurées dépassant 18 %), garantissant la stabilité opérationnelle à long terme requise pour la production continue d'énergie.
Boîtes de vitesses à grande vitesse et pompes robustes : confrontées à une poussée axiale complexe et à des charges radiales intenses, les butées Babbitt à patins inclinables démontrent une résistance à la fatigue et une endurance aux chocs exceptionnelles. Dotés d'un revêtement Babbitt avancé avec une force d'adhérence garantie de ≥55 MPa, ils offrent des performances inébranlables dans les environnements de gestion des fluides et de transmission de puissance les plus exigeants.
L'évolution du roulement à billes à patin inclinable en métal blanc représente la recherche industrielle de la douceur de fonctionnement et de la fiabilité. Grâce à une conception mécanique précise, il transforme l'incertitude opérationnelle en régulation adaptative, tandis que ses matériaux composites équilibrés résolvent l'impasse entre les charges lourdes et l'usure des composants. Pour les entreprises industrielles modernes soucieuses d’optimiser l’efficacité, de minimiser les temps d’arrêt pour maintenance et d’assurer la stabilité opérationnelle, la sélection d’un roulement radial à patins inclinables de qualité supérieure est un investissement essentiel pour protéger les principaux actifs énergétiques.
La fabrication de roulements à patins inclinables en métal blanc (Babbitt) nécessite un flux de travail d'ingénierie de précision hautement contrôlé. Étant donné que ces composants sont essentiels au maintien de la stabilité du rotor sous des charges dynamiques, chaque étape, de la sélection initiale des matériaux à la segmentation finale, doit être exécutée dans le strict respect des tolérances métallurgiques et géométriques. Notre processus de production intègre des traitements de matériaux avancés avec un usinage CNC précis pour garantir des performances antifriction optimales, une intégrité structurelle et une fiabilité opérationnelle à long terme. En contrôlant strictement la dynamique thermique et la précision de l'usinage, nous fournissons des roulements qui répondent aux exigences rigoureuses des machines industrielles complexes.
La base d’un roulement fiable commence par des matières premières de première qualité. En fonction des exigences techniques spécifiques, nous utilisons des ébauches de tampons annulaires forgées fabriquées à partir d'acier de haute qualité 20, d'acier 25 ou d'acier allié spécialisé pour garantir une résistance mécanique fiable.
Usinage grossier et détection préliminaire des défauts : La phase initiale implique le tournage grossier des diamètres intérieurs, des diamètres extérieurs et des faces d'extrémité de l'ébauche. Les tolérances calculées sont soigneusement réservées pour l'usinage de finition ultérieur. Ensuite, une détection préliminaire des défauts est effectuée pour garantir que le substrat en acier est totalement exempt de défauts internes tels que la porosité ou les microfissures, établissant ainsi une base solide et fiable pour un traitement ultérieur.
Recuit à l'hydrogène : Pour garantir la stabilité structurelle avant la coulée, les ébauches usinées subissent un traitement thermique critique. Les substrats en acier sont placés dans un four de recuit et trempés à une température précisément contrôlée de 270°C~300°C pendant 24 à 48 heures. Ce processus de chauffage prolongé élimine efficacement les contraintes résiduelles internes générées lors du tournage ébauche. Plus important encore, il expulse complètement les traces d’hydrogène piégées dans la matrice en acier. L'élimination de cet hydrogène est essentielle pour éviter des défaillances critiques telles que des « cloques » ou un délaminage de la couche de Babbitt lors de la phase de coulée ultérieure.
Forgeage à blanc
Usinage grossier
L'obtention d'une forte liaison métallurgique entre le métal blanc Babbitt et le substrat en acier est essentielle pour la sécurité opérationnelle sous de lourdes charges industrielles. La force de liaison requise doit atteindre 50 ~ 80 MPa pour garantir que la couche antifriction reste solidement fixée pendant une rotation continue, minimisant ainsi le risque d'usure prématurée ou de défaillance catastrophique.
Étamage de surface (activation) : L'ébauche du tampon est d'abord soumise à un décapage acide et à un dégraissage rigoureux pour éliminer toutes les impuretés de la surface. Il est ensuite préchauffé à 250°C~300°C et traité avec un flux spécialisé. Une couche de transition uniforme d’étain pur, d’environ 0,2 mm d’épaisseur, est méticuleusement appliquée. Cette couche d'étain agit comme un pont métallurgique vital, améliorant considérablement la force d'adhésion entre le support en acier et le matériau Babbitt.
Processus de coulée centrifuge : Nous utilisons un moulage centrifuge avancé pour appliquer la couche antifriction. L'alliage de Babbitt fondu (tel que le ZSnSb11Cu6) est chauffé à une plage de température précise de 420°C à 460°C et versé dans l'alésage intérieur de l'ébauche de roulement à rotation rapide. La force centrifuge pousse l'alliage fondu étroitement contre la paroi interne étamée, créant une couche de Babbitt très dense et uniforme sans vides internes. Après la coulée, la vitesse de refroidissement est strictement régulée (en utilisant un refroidissement contrôlé à l'eau ou un refroidissement lent dans un four de maintien) pour éviter les fissures thermiques et la ségrégation des matériaux.
Pour garantir une interchangeabilité stricte et un assemblage précis entre plusieurs plaquettes, nous utilisons un procédé de fabrication « usinage intégral suivi d'une segmentation ». Cette méthode avancée élimine efficacement les erreurs de tolérance cumulatives qui se produisent fréquemment lors de l’usinage de tampons individuels séparément, garantissant ainsi un alignement et une fonctionnalité exacts.
Alésage de semi-finition et de finition : Une fois le moulage Babbitt terminé et structurellement stabilisé, l'alésage interne de la bague de roulement intégrée subit un alésage de semi-finition et de finition. Cette étape garantit que le diamètre intérieur et la rondeur répondent aux spécifications géométriques exactes, ce qui est essentiel pour une formation optimale du film fluide et une lubrification hydrodynamique.
Segmentation par fil : après l'alésage interne, l'anneau plein est divisé en patins inclinables individuels (généralement 4 ou 5 segments égaux, en fonction de la conception technique spécifique). Nous utilisons l'usinage par électroérosion par fil (WEDM) de haute précision pour obtenir des coupes exceptionnellement nettes et précises sans introduire de contrainte mécanique ni de distorsion thermique sur la couche sensible de Babbitt.
Diamètre extérieur excentrique et usinage de l'arc arrière : L'arrière de chaque coussin inclinable nécessite un arc excentrique spécifique ou une surface incurvée aux contours précis avec un point de pivotement. À l'aide de fixations excentriques dédiées ou de fixations à arbre carré pour un positionnement rigide, les plaquettes sont soumises à un tournage et un meulage CNC méticuleux. Cette phase d'usinage finale garantit que la courbure du dos du patin et la surface de contact du pivot sont absolument précises, permettant aux patins de s'incliner librement et d'établir un coin hydrodynamique optimal pendant le fonctionnement.
Un emballage sûr et fiable est un facteur essentiel lors de l’achat de composants d’équipement rotatif très sensibles. Pour les roulements Babbitt à patins basculants hydrodynamiques industriels en métal blanc utilisés dans les turbines à vapeur, le maintien de l'intégrité physique et de la précision dimensionnelle pendant le transport mondial est primordial. Les surfaces souples en alliage métallique blanc et les tolérances géométriques strictes nécessitent un emballage de protection spécialisé pour éviter les micro-impacts, l'oxydation ou la déformation lors d'une logistique complexe. Nous fournissons des solutions d'expédition complètes de bout en bout, allant de l'isolation environnementale fondamentale aux configurations de transit robustes. Notre objectif est de garantir que chaque composant évite les risques de transport et conserve sa précision calibrée en usine sur n'importe quelle distance d'expédition, prêt à être déployé immédiatement à son arrivée.
Nous utilisons un film de polyéthylène (PE) antistatique à haute résistance comme barrière principale. Ce film industriel spécialisé offre une résistance à la perforation et une dissipation électrostatique exceptionnelles. Grâce à la technologie avancée de thermorétraction sous vide, le film épouse étroitement les contours complexes de chaque coussin inclinable. Cette évacuation complète de l'air isole efficacement le roulement de l'humidité ambiante, du brouillard salin et de l'oxygène, empêchant ainsi toute oxydation, corrosion ou décoloration du matériau métallique blanc lors d'un transport maritime prolongé ou d'un stockage en entrepôt à long terme. De plus, les ensembles multi-pads sont encapsulés individuellement. Nous appliquons du papier antirouille avec inhibiteur de corrosion volatile (VCI) et un rembourrage spécialisé en papier bulle sur tous les points de contact critiques. Cette stratification méticuleuse garantit un contact métal sur métal nul, offrant ainsi une sécurité de surface maximale contre les frottements et les micro-rayures.
Emballage intérieur
Emballage intérieur
La conception de la caisse adhère aux principes stricts d’enceinte complète pour protéger le contenu des dangers externes. L'épaisseur du panneau est rigoureusement calculée en fonction du poids brut de l'ensemble de roulements et est strictement maintenue à au moins 12 mm. Cette construction robuste empêche toute déformation structurelle lors du stockage empilé, de la manipulation brutale ou des voyages en mer turbulents. À l’intérieur de la caisse en bois, un rembourrage en mousse de polyuréthane (PU) haute densité est stratégiquement déployé. Cette mousse expansive remplit tous les vides intérieurs, se moulant précisément autour des composants du roulement pour créer une matrice d'immobilisation personnalisée et absorbant les chocs qui empêche tout déplacement. À l’extérieur, les caisses sont fortement renforcées par des cerclages en acier galvanisé disposés selon un motif en grille sécurisé. Les bases de chariots élévateurs intégrées et les patins renforcés facilitent le chargement et le déchargement mécanisés et sécurisés dans les ports et les installations. Des marques d'expédition claires et conformes aux normes ISO, telles que « Centre de gravité », « Garder au sec » et « Fragile », sont affichées bien en évidence pour guider le personnel logistique du monde entier, garantissant une manipulation appropriée à chaque point de transfert.
Emballage extérieur
Emballage extérieur


