


| จำนวน: | |
|---|---|
ภายในห่วงโซ่การส่งกำลังหลักของอุตสาหกรรมหนัก ตั้งแต่คอมเพรสเซอร์แบบแรงเหวี่ยงระดับเมกะตันไปจนถึงกังหันไอน้ำระดับเมกะวัตต์ ระบบโรเตอร์ทำงานที่ความเร็วเชิงเส้นสุดขีด การรับรองเสถียรภาพในการปฏิบัติงานอย่างสมบูรณ์ ลดการสูญเสียพลังงานจากแรงเสียดทาน และการยืดอายุการใช้งานของเครื่องจักรหมุนขนาดใหญ่เหล่านี้ภายใต้สภาวะที่รุนแรงถือเป็นความท้าทายทางวิศวกรรมที่สำคัญ ตลับลูกปืนแผ่นโลหะผสม Babbitt โลหะสีขาว ทำหน้าที่เป็นส่วนประกอบทางกลที่สำคัญในการตอบสนองต่อความต้องการที่มีเดิมพันสูงเหล่านี้ ด้วยการผสานรวมการออกแบบโครงสร้างอุทกพลศาสตร์ที่ตอบสนองสูงเข้ากับคุณสมบัติของวัสดุคอมโพสิตระดับพรีเมียม ทำให้ได้โซลูชั่นโรเตอร์ไดนามิกที่เชื่อถือได้ ซึ่งออกแบบมาเพื่อปกป้องอุปกรณ์อุตสาหกรรมที่สำคัญ และลดความเสี่ยงของการหยุดทำงานโดยไม่ได้วางแผนซึ่งมีค่าใช้จ่ายสูงได้อย่างมาก
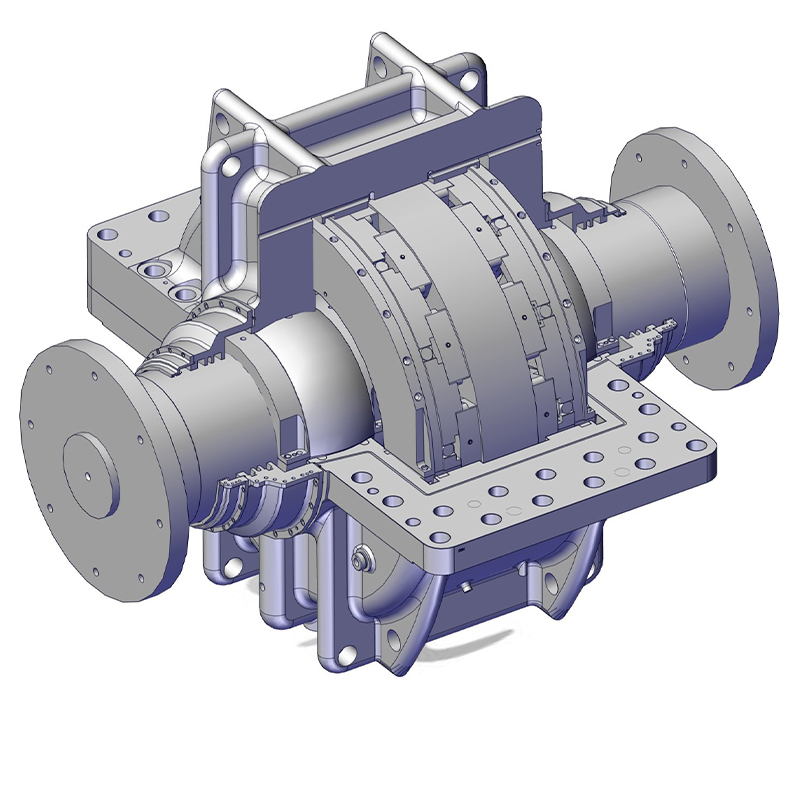
เมื่อเปรียบเทียบกับตลับลูกปืนแบบแผ่นตายตัวทั่วไป ข้อได้เปรียบหลักของตลับลูกปืนอุทกไดนามิกแบบเอียงนั้นอยู่ที่โครงสร้างหลายส่วนที่คล่องตัว ออกแบบมาเพื่อการปรับตัวแบบไดนามิก โดยทั่วไปจะประกอบด้วยแผ่นแรงขับส่วนโค้งอิสระ 3 ถึง 5 แผ่นที่จัดเรียงเป็นเส้นรอบวงรอบวารสาร ให้ความเสถียรที่เหนือชั้นสำหรับโรเตอร์ความเร็วสูง
กลไกการจัดแนวด้วยตนเอง: แผ่นรองแต่ละอันมีการสัมผัสแนวเส้นกับตัวเรือนแบริ่งผ่านจุดหมุนที่กลึงอย่างแม่นยำ เมื่อความเร็วของโรเตอร์ โหลด หรืออุณหภูมิในการทำงานผันผวน แผ่นอิเล็กโทรดจะหมุนได้อย่างอิสระเพื่อค้นหามุมการโจมตีที่เหมาะสมที่สุด การปรับระดับไมโครอย่างต่อเนื่องนี้จะสร้างฟิล์มน้ำมันไฮโดรไดนามิกแบบหลายลิ่มรอบๆ เจอร์นัล ช่วยให้มั่นใจได้ถึงการรองรับของไหลที่เหมาะสมที่สุด และขจัดความไม่เสถียรของโรเตอร์
การวางตำแหน่งที่แม่นยำและการนำทาง: เพื่อป้องกันการเคลื่อนตัวของแนวแกนหรือเส้นรอบวงระหว่างการทำงานที่ความเร็วสูงอย่างเข้มงวด วิศวกรจึงใช้ชุดประกอบ T-slot ที่ซับซ้อนร่วมกับหมุดเดือยระบุตำแหน่ง สิ่งนี้จะกำหนดช่วงการเคลื่อนไหวของแผ่นเอียงอย่างเคร่งครัด เพื่อให้มั่นใจว่ามีการปรับแบบไมโครที่ยืดหยุ่นแต่ควบคุมได้ภายในซองที่ปลอดภัย
การหล่อลื่นที่มีประสิทธิภาพและการกระจายความร้อน: มาพร้อมกับตัวจำกัดการไหลเข้าแบบพิเศษและช่องจ่ายน้ำมันที่เป็นอิสระ น้ำมันหล่อลื่นจะถูกกระจายอย่างแม่นยำไปยังช่องว่างของแต่ละแผ่น สิ่งนี้ไม่เพียงรับประกันการรองรับอุทกไดนามิกที่เสถียร แต่ยังเพิ่มประสิทธิภาพการกระจายความร้อนอย่างมีนัยสำคัญ ซึ่งมีความสำคัญสำหรับการทำงานหนักอย่างต่อเนื่อง
สถาปัตยกรรมขั้นสูงนี้มอบความสามารถโดยธรรมชาติของตลับลูกปืนในการตั้งศูนย์เองและการชดเชยข้อผิดพลาด รองรับการโก่งตัวของเพลาได้โดยอัตโนมัติสูงสุด ≤0.3 มม. และทนต่อมุมการวางแนวที่ไม่ตรงในการติดตั้งสูงถึง 0.5° สำหรับทีมจัดซื้อและบำรุงรักษา สิ่งนี้จะช่วยลดข้อกำหนดที่เข้มงวดในการติดตั้งอุปกรณ์เริ่มแรกได้อย่างมาก ลดต้นทุนการตั้งค่า และลดค่าใช้จ่ายในการบำรุงรักษาในระยะยาว
แบริ่งแผ่นเอียง
แผ่นรองเอียงแรงขับ
แหวนฐานแผ่นรองแรงขับ
ในการผลิตตลับลูกปืน Babbitt แบบเอียงทางอุตสาหกรรม โครงสร้างคอมโพสิตของแผ่นรองหลังที่เป็นเหล็กรวมกับชั้นโลหะต้านการเสียดสีสีขาวได้รับการยอมรับว่าเป็นมาตรฐานอุตสาหกรรม การผสมผสานที่แม่นยำนี้ช่วยแก้ไขข้อขัดแย้งทางวิศวกรรมแบบดั้งเดิมระหว่างความสามารถในการรับน้ำหนักสูงและความต้านทานการสึกหรอได้อย่างมีประสิทธิภาพ ทำให้มั่นใจได้ถึงประสิทธิภาพที่เชื่อถือได้ภายใต้ความเค้นเชิงกลที่รุนแรง
พื้นผิวแผ่นที่ทนทาน: โครงกระดูกโครงสร้างของแผ่นแบริ่งเจอร์นัลมักผลิตจากเหล็กพรีเมี่ยม 20 หรือเหล็ก 25 รากฐานที่มั่นคงนี้ให้ความแข็งแกร่งของโครงสร้างและกำลังรับแรงอัดเป็นพิเศษ ทำให้มั่นใจได้ว่าไม่มีการเสียรูปเกิดขึ้นแม้ภายใต้ภาระงานหนักที่รุนแรงและการทำงานต่อเนื่อง
พื้นผิวการทำงานโลหะสีขาวอ่อน (Babbitt): ชั้นพิเศษของโลหะผสม Babbitt—โดยเฉพาะ ZSnSb11Cu6 ที่ทำจากดีบุกที่เชื่อถือได้สูง ซึ่งมีความหนา 0.8~2.5 มม. ถูกทาอย่างแน่นหนาบนพื้นผิวแผ่นแบริ่งแรงขับ เนื่องจากมีความแข็งค่อนข้างต่ำ โลหะผสม Babbitt จึงมีความสามารถในการฝังตัวและความสอดคล้องได้ดีเยี่ยม หากอนุภาคแข็งระดับจุลภาคเข้าไปในระยะห่างของตลับลูกปืน โลหะสีขาวจะดูดซับพวกมันได้อย่างปลอดภัย ปกป้องเพลาหลักที่สำคัญจากการให้คะแนน ในขณะเดียวกัน ความสามารถในการดูดไขมันที่เหนือกว่าช่วยให้เกิดฟิล์มน้ำมันไฮโดรไดนามิกที่เสถียรได้อย่างรวดเร็ว
ตัวเรือนแบริ่งที่มีความแข็งแกร่งสูง: เปลือกด้านนอกของตลับลูกปืนกันรุนแบบแผ่นเอียงนั้นส่วนใหญ่สร้างจากเหล็กดัดหรือโลหะผสมที่ทนทาน การผสมผสานการออกแบบทรงกลมนูนช่วยเสริมความแข็งแกร่งในการรองรับโดยรวมและประสิทธิภาพในการจัดแนวได้เองของชุดประกอบทั้งหมด ทำให้มีตัวเครื่องที่ปลอดภัยสำหรับส่วนประกอบภายใน
แผ่นแทง
แผ่นแรงขับแบบเอียง
ด้วยการทำงานร่วมกันของการออกแบบโครงสร้างแบบปรับได้และวัสดุคอมโพสิตระดับพรีเมียม ตลับลูกปืนกันรุนแบบแผ่นเอียงจึงแสดงคุณสมบัติทางกลระดับสูงสุด: ความสามารถในการรับน้ำหนักสูง ต้านทานแรงกระแทกได้ดีเยี่ยม และสูญเสียพลังงานน้อยที่สุด โดยทำหน้าที่เป็นโซลูชันที่เชื่อถือได้สูงในการใช้งานทางอุตสาหกรรมหลักดังต่อไปนี้:
คอมเพรสเซอร์แบบแรงเหวี่ยง: ในเครื่องจักรที่สำคัญเหล่านี้ ความเร็วเชิงเส้นของโรเตอร์ที่สูงมาก ทำให้มีความไวสูงต่อแส้น้ำมันที่ร้ายแรงหรือการสั่นของฟิล์มน้ำมัน แผ่นเอียง ตลับลูกปืนของ Babbitt ขจัดแรงที่ไม่เสถียรเหล่านี้โดยพื้นฐาน ให้ความอุ่นใจแก่ผู้ปฏิบัติงานในโรงงาน และรับประกันกระบวนการอัดก๊าซอย่างต่อเนื่อง
กังหันไอน้ำและชุดผลิตไฟฟ้า : ไม่ว่าจะระบุไว้สำหรับกังหันไอน้ำ กังหันก๊าซ หรือเครื่องกำเนิดไฟฟ้าขนาดใหญ่ ความน่าเชื่อถือขั้นสูงสุดไม่สามารถต่อรองได้ แผ่นโลหะสีขาวดูดซับพลังงานการสั่นสะเทือนได้อย่างมีประสิทธิภาพ และลดการสูญเสียพลังงานจากแรงเสียดทานได้อย่างมาก ด้วยการลดที่วัดได้เกิน 18% ทำให้มั่นใจได้ถึงเสถียรภาพในการทำงานในระยะยาวซึ่งจำเป็นสำหรับการผลิตพลังงานอย่างต่อเนื่อง
กระปุกเกียร์ความเร็วสูงและปั๊มสำหรับงานหนัก: เมื่อเผชิญกับแรงขับในแนวแกนที่ซับซ้อนและแรงในแนวรัศมีที่รุนแรง แผ่นรองเอียงของตลับลูกปืนกันรุนของ Babbitt แสดงให้เห็นถึงความทนทานต่อความเมื่อยล้าและความทนทานต่อแรงกระแทกที่ยอดเยี่ยม โดดเด่นด้วยพื้นผิว Babbitt ขั้นสูงพร้อมรับประกันความแข็งแรงพันธะที่ ≥55 MPa ให้ประสิทธิภาพที่ไม่เปลี่ยนแปลงในสภาพแวดล้อมการจัดการของไหลและการส่งกำลังที่มีความต้องการมากที่สุด
วิวัฒนาการของตลับลูกปืนวารสารแผ่นปรับเอียงโลหะสีขาว แสดงให้เห็นถึงการแสวงหาความราบรื่นและความน่าเชื่อถือในการปฏิบัติงานทางอุตสาหกรรม ด้วยการออกแบบทางกลที่แม่นยำ เปลี่ยนความไม่แน่นอนในการปฏิบัติงานให้เป็นการควบคุมแบบปรับตัว ในขณะที่วัสดุคอมโพสิตที่สมดุลจะช่วยแก้ปัญหาการหยุดชะงักระหว่างการบรรทุกหนักและการสึกหรอของส่วนประกอบ สำหรับองค์กรอุตสาหกรรมสมัยใหม่ที่มุ่งเน้นการเพิ่มประสิทธิภาพสูงสุด ลดเวลาหยุดทำงานของการบำรุงรักษา และรับประกันความเสถียรในการปฏิบัติงาน การเลือกตลับลูกปืนเรเดียลแบบแผ่นเอียงระดับพรีเมียมถือเป็นการลงทุนที่สำคัญในการปกป้องทรัพย์สินด้านพลังงานหลัก
การผลิตตลับลูกปืนแผ่นเอียงโลหะสีขาว (Babbitt) ต้องการขั้นตอนการทำงานทางวิศวกรรมที่มีความแม่นยำสูงซึ่งมีการควบคุมอย่างสูง เนื่องจากส่วนประกอบเหล่านี้มีความสำคัญอย่างยิ่งต่อการรักษาเสถียรภาพของโรเตอร์ภายใต้โหลดแบบไดนามิก ทุกขั้นตอนตั้งแต่การเลือกวัสดุเริ่มต้นไปจนถึงการแบ่งส่วนขั้นสุดท้าย จะต้องดำเนินการโดยยึดถือความคลาดเคลื่อนของโลหะและเรขาคณิตอย่างเคร่งครัด กระบวนการผลิตของเราผสมผสานการบำบัดวัสดุขั้นสูงเข้ากับเครื่องจักร CNC ที่แม่นยำ เพื่อให้มั่นใจถึงประสิทธิภาพการต้านแรงเสียดทานที่เหมาะสม ความสมบูรณ์ของโครงสร้าง และความน่าเชื่อถือในการปฏิบัติงานในระยะยาว ด้วยการควบคุมไดนามิกส์ทางความร้อนและความแม่นยำในการตัดเฉือนอย่างเข้มงวด เราจึงส่งมอบตลับลูกปืนที่ตรงตามความต้องการที่แท้จริงของเครื่องจักรอุตสาหกรรมที่ซับซ้อน
รากฐานของตลับลูกปืนที่เชื่อถือได้เริ่มต้นด้วยวัตถุดิบระดับพรีเมี่ยม ขึ้นอยู่กับข้อกำหนดทางวิศวกรรมเฉพาะ เราใช้ช่องว่างแผ่นวงแหวนปลอมแปลงที่ผลิตจากเหล็ก 20 คุณภาพสูง เหล็ก 25 หรือเหล็กโลหะผสมพิเศษเพื่อรับประกันความแข็งแรงทางกลที่เชื่อถือได้
การตัดเฉือนหยาบและการตรวจจับข้อบกพร่องเบื้องต้น: ระยะเริ่มต้นเกี่ยวข้องกับการกลึงหยาบของเส้นผ่านศูนย์กลางด้านใน เส้นผ่านศูนย์กลางภายนอก และส่วนปลายของชิ้นงาน ค่าเผื่อที่คำนวณไว้จะถูกสงวนไว้อย่างระมัดระวังสำหรับการตัดเฉือนขั้นสุดท้ายในภายหลัง หลังจากนี้ การตรวจจับข้อบกพร่องเบื้องต้นจะดำเนินการเพื่อให้แน่ใจว่าซับสเตรตเหล็กปราศจากข้อบกพร่องภายในอย่างสมบูรณ์ เช่น ความพรุนหรือรอยแตกขนาดเล็ก ทำให้เกิดฐานที่มั่นคงและเชื่อถือได้สำหรับการประมวลผลต่อไป
การหลอมบรรเทาไฮโดรเจน: เพื่อรับประกันความเสถียรของโครงสร้างก่อนการหล่อ ช่องว่างที่กลึงด้วยเครื่องจักรจะต้องผ่านการบำบัดความร้อนขั้นวิกฤติ พื้นผิวเหล็กจะถูกวางไว้ในเตาหลอมและแช่ที่อุณหภูมิที่ควบคุมได้อย่างแม่นยำที่ 270°C~300°C เป็นเวลา 24 ถึง 48 ชั่วโมง กระบวนการให้ความร้อนที่ยืดเยื้อนี้ช่วยลดความเค้นตกค้างภายในที่เกิดขึ้นระหว่างการกลึงหยาบได้อย่างมีประสิทธิภาพ ที่สำคัญกว่านั้นคือขับไล่ไฮโดรเจนที่ติดอยู่ภายในเมทริกซ์เหล็กออกอย่างทั่วถึง การกำจัดไฮโดรเจนนี้ถือเป็นสิ่งสำคัญเพื่อป้องกันความล้มเหลวที่สำคัญ เช่น 'การพองตัว' หรือการแยกชั้นของชั้น Babbitt ในระหว่างขั้นตอนการหล่อครั้งต่อไป
การตีช่องว่าง
การกลึงหยาบ
การบรรลุพันธะทางโลหะวิทยาที่แข็งแกร่งระหว่างโลหะสีขาวของ Babbitt และพื้นผิวเหล็กถือเป็นสิ่งสำคัญสำหรับความปลอดภัยในการปฏิบัติงานภายใต้ภาระทางอุตสาหกรรมหนัก ความแข็งแรงของพันธะที่ต้องการต้องสูงถึง 50~80 MPa เพื่อให้แน่ใจว่าชั้นต้านการเสียดสียังคงยึดติดอย่างแน่นหนาในระหว่างการหมุนอย่างต่อเนื่อง ซึ่งช่วยลดความเสี่ยงของการสึกหรอก่อนเวลาอันควรหรือความล้มเหลวจากภัยพิบัติ
การตรึงพื้นผิว (การเปิดใช้งาน): แผ่นเปล่าจะต้องผ่านการดองและล้างไขมันด้วยกรดอย่างเข้มงวดในขั้นแรกเพื่อขจัดสิ่งสกปรกบนพื้นผิวทั้งหมด จากนั้นนำไปอุ่นที่อุณหภูมิ 250°C~300°C และบำบัดด้วยฟลักซ์พิเศษ ชั้นทรานซิชันที่สม่ำเสมอของดีบุกบริสุทธิ์ ซึ่งมีความหนาประมาณ 0.2 มม. ถูกนำมาใช้อย่างพิถีพิถัน ชั้นดีบุกนี้ทำหน้าที่เป็นสะพานเชื่อมทางโลหะวิทยาที่สำคัญ ซึ่งช่วยเพิ่มความแข็งแรงในการยึดเกาะระหว่างแผ่นรองเหล็กและวัสดุ Babbitt อย่างมีนัยสำคัญ
กระบวนการหล่อแบบแรงเหวี่ยง: เราใช้การหล่อแบบแรงเหวี่ยงขั้นสูงเพื่อใช้ชั้นป้องกันแรงเสียดทาน โลหะผสม Molten Babbitt (เช่น ZSnSb11Cu6) ถูกให้ความร้อนจนถึงช่วงอุณหภูมิที่แม่นยำที่ 420°C~460°C และเทลงในรูด้านในของตลับลูกปืนที่หมุนอย่างรวดเร็ว แรงเหวี่ยงผลักโลหะผสมที่หลอมละลายเข้ากับผนังด้านในที่เคลือบกระป๋องอย่างแน่นหนา ทำให้เกิดชั้น Babbitt ที่มีความหนาแน่นสูงและสม่ำเสมอโดยไม่มีช่องว่างภายใน หลังจากการเท อัตราการทำความเย็นจะถูกควบคุมอย่างเข้มงวด โดยใช้การระบายความร้อนด้วยน้ำที่ควบคุมหรือการระบายความร้อนอย่างช้าๆ ในเตาหลอม เพื่อป้องกันการแตกร้าวจากความร้อนและการแยกตัวของวัสดุ
เพื่อรับประกันความสามารถในการสับเปลี่ยนอย่างเข้มงวดและการประกอบที่แม่นยำระหว่างแผ่นอิเล็กโทรดหลายแผ่น เราใช้เส้นทางการผลิต 'การตัดเฉือนแบบครบวงจรตามด้วยการแบ่งส่วน' วิธีการขั้นสูงนี้ช่วยลดข้อผิดพลาดเกณฑ์ความคลาดเคลื่อนสะสมที่มักเกิดขึ้นเมื่อตัดเฉือนแผ่นอิเล็กโทรดแต่ละแผ่นแยกกันได้อย่างมีประสิทธิภาพ ช่วยให้มั่นใจได้ถึงการจัดตำแหน่งและฟังก์ชันการทำงานที่แน่นอน
การคว้านกึ่งสำเร็จและคว้านขั้นสุดท้าย: เมื่อการหล่อแบบ Babbitt เสร็จสมบูรณ์และมีความเสถียรทางโครงสร้างแล้ว การเจาะภายในของวงแหวนแบริ่งหนึ่งจะต้องผ่านการคว้านกึ่งสำเร็จและคว้านขั้นสุดท้าย ขั้นตอนนี้ช่วยให้แน่ใจว่าเส้นผ่านศูนย์กลางและความกลมด้านในตรงตามข้อกำหนดทางเรขาคณิตที่แน่นอน ซึ่งมีความสำคัญอย่างยิ่งต่อการสร้างฟิล์มของเหลวและการหล่อลื่นแบบไฮโดรไดนามิกอย่างเหมาะสม
การแบ่งส่วนแบบ Wire-Cut: หลังจากการคว้านภายใน วงแหวนตันจะถูกแบ่งออกเป็นแผ่นปรับเอียงแต่ละอัน (โดยทั่วไปจะมี 4 หรือ 5 ส่วนเท่าๆ กัน ขึ้นอยู่กับการออกแบบทางวิศวกรรมเฉพาะ) เราใช้เครื่องจักรปล่อยประจุไฟฟ้าด้วยลวดที่มีความแม่นยำสูง (WEDM) เพื่อให้ได้การตัดที่สะอาดเป็นพิเศษและแม่นยำ โดยไม่ทำให้เกิดความเค้นเชิงกลหรือการบิดเบือนจากความร้อนไปยังชั้น Babbitt ที่ละเอียดอ่อน
เส้นผ่านศูนย์กลางภายนอกเยื้องศูนย์และการตัดเฉือนส่วนโค้งด้านหลัง: ด้านหลังของแผ่นเอียงแต่ละอันต้องใช้ส่วนโค้งเยื้องศูนย์เฉพาะหรือพื้นผิวโค้งที่โค้งมนอย่างแม่นยำพร้อมจุดหมุน การใช้ฟิกซ์เจอร์เยื้องศูนย์หรือฟิกซ์เจอร์เพลาสี่เหลี่ยมโดยเฉพาะสำหรับการวางตำแหน่งที่เข้มงวด แผ่นอิเล็กโทรดผ่านการกลึงและเจียร CNC อย่างพิถีพิถัน ขั้นตอนการตัดเฉือนขั้นสุดท้ายนี้ช่วยให้แน่ใจว่าความโค้งของแผ่นหลังและพื้นผิวสัมผัสของแกนหมุนมีความแม่นยำอย่างแน่นอน ช่วยให้แผ่นอิเล็กโทรดเอียงได้อย่างอิสระและสร้างลิ่มอุทกพลศาสตร์ที่เหมาะสมที่สุดระหว่างการทำงาน
บรรจุภัณฑ์ที่ปลอดภัยและเชื่อถือได้เป็นปัจจัยสำคัญในการจัดหาส่วนประกอบอุปกรณ์แบบหมุนที่มีความไวสูง สำหรับแผ่นเอียงอุทกพลศาสตร์โลหะสีขาวอุตสาหกรรม ตลับลูกปืน Babbitt ที่ใช้ในกังหันไอน้ำ การรักษาความสมบูรณ์ทางกายภาพและความแม่นยำของมิติระหว่างการขนส่งทั่วโลกเป็นสิ่งสำคัญยิ่ง พื้นผิวโลหะผสมสีขาวอ่อนและเกณฑ์ความคลาดเคลื่อนทางเรขาคณิตที่เข้มงวดจำเป็นต้องมีบรรจุภัณฑ์ป้องกันพิเศษเพื่อป้องกันการกระแทกระดับไมโคร การเกิดออกซิเดชัน หรือการเสียรูปในระหว่างการขนส่งที่ซับซ้อน เรานำเสนอโซลูชันการจัดส่งแบบครบวงจรที่ครอบคลุม ตั้งแต่การแยกสิ่งแวดล้อมขั้นพื้นฐานไปจนถึงการกำหนดค่าการขนส่งสำหรับงานหนัก เป้าหมายของเราคือเพื่อให้แน่ใจว่าส่วนประกอบทุกชิ้นจะหลีกเลี่ยงความเสี่ยงในการขนส่ง และรักษาความแม่นยำที่ปรับเทียบจากโรงงานในทุกระยะการขนส่ง พร้อมสำหรับการใช้งานทันทีเมื่อมาถึง
เราใช้ฟิล์มโพลีเอทิลีน (PE) ความเหนียวสูงและป้องกันไฟฟ้าสถิตย์ (PE) เป็นตัวกั้นหลัก ฟิล์มอุตสาหกรรมเฉพาะทางนี้มีความทนทานต่อการเจาะทะลุและการกระจายตัวของไฟฟ้าสถิตได้ดีเยี่ยม ด้วยเทคโนโลยีการหดความร้อนแบบสุญญากาศขั้นสูง ฟิล์มจึงยึดตามรูปทรงที่ซับซ้อนของแผ่นปรับเอียงแต่ละอันอย่างแน่นหนา การถ่ายเทอากาศโดยสมบูรณ์นี้จะแยกตลับลูกปืนออกจากความชื้นโดยรอบ สเปรย์เกลือ และออกซิเจนได้อย่างมีประสิทธิภาพ ป้องกันการเกิดออกซิเดชัน การกัดกร่อน หรือการเปลี่ยนสีของวัสดุโลหะสีขาวในระหว่างการขนส่งทางทะเลที่ขยายเวลาหรือการจัดเก็บคลังสินค้าในระยะยาว นอกจากนี้ ชุดแผ่นหลายแผ่นยังถูกห่อหุ้มแยกกันอีกด้วย เราใช้กระดาษป้องกันการกัดกร่อนที่ระเหยง่าย (VCI) และแผ่นกันกระแทกแบบพิเศษกับจุดสัมผัสที่สำคัญทั้งหมด การเคลือบหลายชั้นอย่างพิถีพิถันนี้ทำให้มั่นใจได้ว่าไม่มีการสัมผัสระหว่างโลหะกับโลหะ จึงให้พื้นผิวมีความปลอดภัยสูงสุดจากการเสียดสีและรอยขีดข่วนขนาดเล็ก
บรรจุภัณฑ์ภายใน
บรรจุภัณฑ์ภายใน
การออกแบบลังยึดตามหลักการปิดล้อมอย่างเข้มงวดเพื่อปกป้องสิ่งที่อยู่ภายในจากอันตรายภายนอก ความหนาของแผงได้รับการคำนวณอย่างเข้มงวดโดยพิจารณาจากน้ำหนักรวมของชุดตลับลูกปืน และได้รับการดูแลอย่างเคร่งครัดที่ความหนาไม่น้อยกว่า 12 มม. โครงสร้างที่แข็งแกร่งนี้ป้องกันการเสียรูปของโครงสร้างระหว่างการจัดเก็บแบบซ้อนกัน การขนย้ายอย่างสมบุกสมบัน หรือการเดินทางทางทะเลที่มีพายุปั่นป่วน ภายในลังไม้ มีการปรับใช้โฟมโพลียูรีเทนความหนาแน่นสูง (PU) แบบแทนที่อย่างมีกลยุทธ์ โฟมที่ขยายออกนี้เติมเต็มช่องว่างภายในทั้งหมด โดยขึ้นรูปรอบๆ ส่วนประกอบตลับลูกปืนอย่างแม่นยำ เพื่อสร้างเมทริกซ์ป้องกันการเคลื่อนตัวที่ดูดซับแรงกระแทกแบบกำหนดเอง ซึ่งป้องกันการขยับ ภายนอกลังได้รับการเสริมความแข็งแรงด้วยสายรัดเหล็กชุบสังกะสีที่จัดเรียงในรูปแบบตารางที่ปลอดภัย ฐานรถยกแบบรวมและรางเลื่อนเสริมช่วยให้การขนถ่ายอย่างปลอดภัยโดยใช้เครื่องจักรที่ท่าเรือและสิ่งอำนวยความสะดวกต่างๆ เครื่องหมายการขนส่งมาตรฐาน ISO ที่ชัดเจน เช่น 'จุดศูนย์ถ่วง' 'คงความแห้ง' และ 'แตกหักง่าย' จะแสดงไว้อย่างเด่นชัดเพื่อเป็นแนวทางให้กับบุคลากรด้านโลจิสติกส์ทั่วโลก เพื่อให้มั่นใจถึงการจัดการที่เหมาะสมในทุกจุดขนย้าย
บรรจุภัณฑ์ด้านนอก
บรรจุภัณฑ์ด้านนอก


