
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-29 Kaynak: Alan
Ara şaft, deniz şaft hattında tahrik şaftı ile pervane şaftı arasındaki kritik köprü görevi görür. Bileşenler muazzam tork altında yüksek hızlarda döndüğünde, bu bağlantı mekanik kuvvetlerin yükünü taşır. Buradaki arıza veya yanlış hizalama, aktarma organlarında ciddi hasara neden olabilir. Bu tür arızalar, acil durum kuru havuzlamayı zorunlu kılabilir ve tüm filo programlarını aksatabilir.
Mühendislik ekipleri yüksek güvenilirliği değerlendirirken, belirlerken ve tedarik ederken sürekli zorluklarla karşı karşıyadır deniz tahrik sistemi parçaları . IACS üyelerinin katı sınıflandırma topluluğu standartlarını takip etmelisiniz. Aynı zamanda, uzatılmış tedarik sürelerini de dengelemeniz gerekir. Tek bir malzeme kusuru veya işleme hatası, karmaşık bir gemi inşası veya yenileme projesini rayından çıkarabilir.
Bu zorlu gereksinimleri karşılamanıza yardımcı olmak için kapsamlı, karar aşamasına yönelik bir çerçeve sağlayacağız. Ara milleri nasıl doğru şekilde belirleyeceğinizi, farklı malzeme seçimlerini nasıl değerlendireceğinizi ve yetenekli üretim ortaklarını nasıl güvenle seçeceğinizi öğreneceksiniz. Rehberimiz bu hayati aktarma organı seçimlerinin ardındaki mühendislik mantığını ayrıntılarıyla anlatıyor.
Malzeme bütünlüğü kullanım ömrünü belirler: Dövme bir ara şaft, alternatif üretim yöntemleriyle karşılaştırıldığında üstün yorulma direnci ve tane yapısı hizalaması sunar.
Hizalama ve entegrasyon tartışılamaz: Burulma titreşimini ve erken yatak arızasını önlemek için deniz dişli kutusu mil bağlantılarının ve yatak muylularının hassas şekilde işlenmesi gerekir.
Özelleştirme uyumlulukla buluşuyor: Özel bir deniz şaftının belirlenmesi, sınıflandırma derneğinin ultrasonik test ve malzeme sertifikasyonu ile ilgili gerekliliklerine (örneğin, ABS, DNV, Lloyd's Register) sıkı sıkıya bağlı kalmayı gerektirir.
Satıcı değerlendirmesi teknik titizlik gerektirir: Kısa listeye giren tedarikçiler, şirket içi tahribatsız muayene (NDT) yeteneklerine, dövme kapasitelerine ve belirli gemi türleriyle ilgili geçmiş performanslarına güvenmelidir.
Bir geminin şaft düzenine binen mekanik yük çok büyüktür. Bir ana hareket ettirici büyük bir dönme kuvveti üretir. ara mil bu maksimum torku doğrudan pervaneye iletmelidir. Ancak bir gemi gövdesi asla tamamen katı değildir. Okyanus dalgaları sürekli dinamik bükülmeye neden olur. Bu hareketi hogging ve sarkma olarak adlandırıyoruz. Şaft, bu dinamik gövde sapmalarını ve geçici tepe yüklerini aynı anda emerken gücü iletmelidir.
Mühendislik ekipleri bu bileşenin operasyonel başarısını katı performans kriterleriyle ölçer. Tüm geminin güvenliğini riske atmadan bu kriterlerden ödün veremezsiniz.
Tork aktarımında sıfır kesinti: Bileşenin, kıç tarafına çarpma gibi manevralar sırasında sürekli ters yöndeki yükleri akmadan taşıması gerekir.
Gövde yapısına minimum düzeyde titreşim iletimi: Aşırı titreşim, halat yataklarına zarar verir ve mürettebat konforunu tehlikeye atar.
Kabın özel burulma titreşim analizine (TVA) uygunluk: Yıkıcı rezonansı önlemek için kütle elastik özelliklerinin sistemle eşleşmesi gerekir.
Tam sistem yerleşimini anlamak, doğru spesifikasyon için hayati öneme sahiptir. Mühendisler bu bileşeni tahrik şaftı ile pervane şaftı arasına yerleştirir. Ön uçta tahrik şaftına bağlanır; kıç ucunda, birçok deniz şaft düzeninde kuyruk şaftı olarak da adlandırılan pervane şaftına bağlanır. Uzunluğu boyunca özel hat yatakları ağırlığını destekler. Bu merkezi konumlandırma, onu aktarma organlarının omurgası haline getirir.
Yenileme sırasında sık yapılan bir hata, modern gövdelerin değişen sertliğinin göz ardı edilmesidir. Bir motoru yükselttiğinizde yeni tork profili şaftın davranışını değiştirir. Şaftın yeni dinamik yükler altında düzgün şekilde desteklendiğinden emin olmak için tüm hat yatağı dağılımını yeniden değerlendirmeniz gerekir.
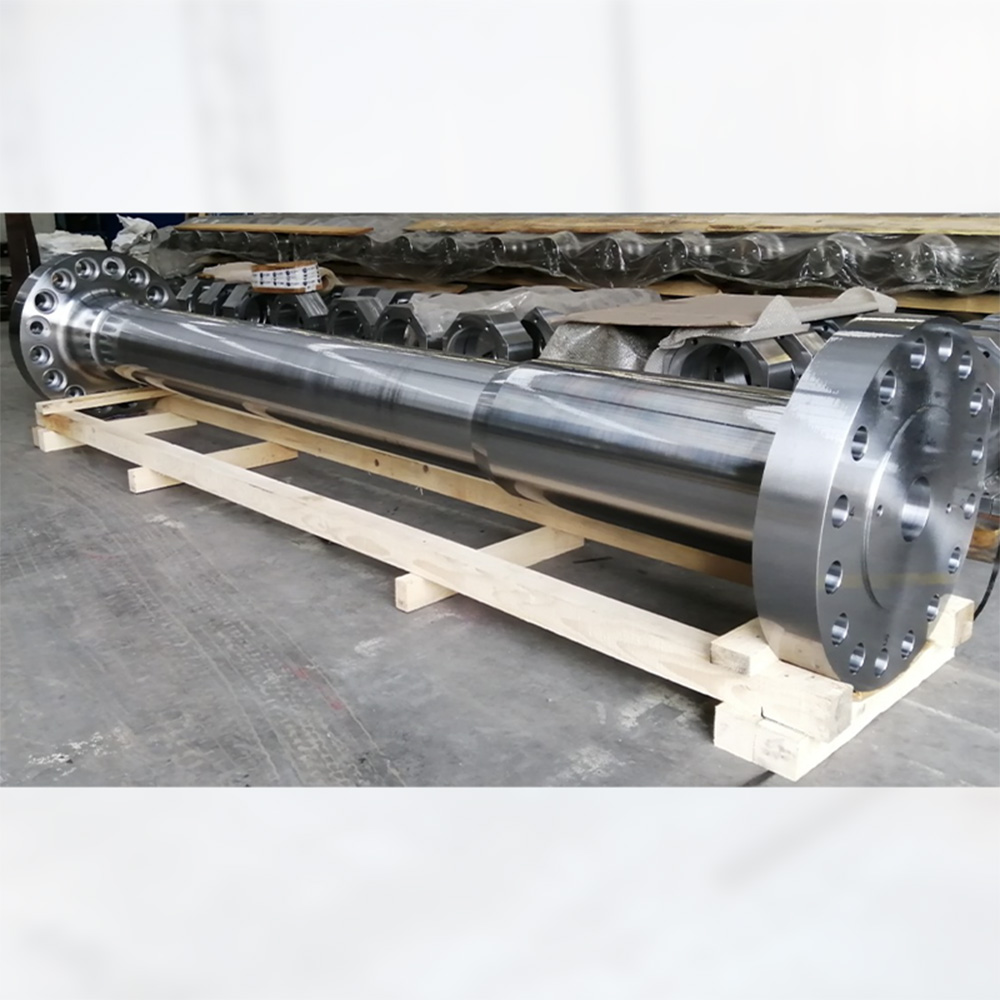
Büyük ölçekli denizcilik uygulamaları için malzeme seçerken mühendisler öncelikle farklı çelik üretim yöntemlerini karşılaştırır. Döküm, karmaşık şekiller için maliyet avantajı sunarken, ciddi yapısal zayıflıkları da beraberinde getirir. Modern denizcilik sınıflandırma toplulukları, kritik aktarma organları bileşenleri için dövme işlemini büyük ölçüde tercih etmektedir.
Dövme, iki ana yapısal nedenden dolayı kesin endüstri standardı olmayı sürdürüyor. İlk olarak süreç, tahıl akışını optimize eder. Ağır hidrolik presler sıcak çeliği deforme eder. Bu işlem, iç metal damarı şaftın fiziksel şekliyle tam olarak hizalar. Bu hizalama, sürekli dönme gerilimi altında yapısal bütünlüğü en üst düzeye çıkarır. İkincisi, dövme işlemi iç gözenekliliği büyük ölçüde azaltır. Dökme çelik alternatiflerinde yaygın olan iç boşlukları ve gaz ceplerini ortadan kaldırır.
Bir belirtme Dövme ara şaft, özel motor çıkışınıza ve tekne uygulamanıza göre farklı çelik kalitelerinin değerlendirilmesini gerektirir. Gerekli çekme mukavemetini malzeme dayanıklılığıyla dengelemeniz gerekir.
| Malzeme Sınıfı | Tip | Tipik Çekme Dayanımı (MPa) | En İyi Uygulama Senaryosu |
|---|---|---|---|
| C45 / S45C | Karbon Çelik | 580 - 700 | Standart ticari gemiler, dökme yük gemileri, düşük stresli ortamlar. |
| 34CrNiMo6 | Alaşımlı Çelik | 900 - 1100 | Yüksek hızlı feribotlar, askeri gemiler, yorulma direnci gerektiren yüksek torklu uygulamalar. |
| 42CrMo4 | Alaşımlı Çelik | 850 - 1000 | Düşük sıcaklıklarda üstün darbe dayanıklılığına ihtiyaç duyan buz sınıfı gemiler. |
Kalite güvencesi, denizcilik tedarikinde güvenilirliğin temelini temsil eder. Üretim ortağınızdan tam izlenebilirlik talep etmelisiniz. Bu şeffaflık ham maddenin eriyik kökeni ile başlar. Kesin su verme ve temperleme eğrilerini gösteren kapsamlı ısıl işlem kayıtlarına kadar uzanır. Son olarak, üçüncü taraf metalurjik analizlerin nihai mekanik özellikleri doğrulaması gerekir. Bu belgeler olmadan, sınıflandırma kuruluşu araştırmacısı bileşeni reddedecektir.
Tedarik ekipleri sıklıkla kullanıma hazır boyutların yeterli olup olmadığı veya özel mühendisliğin gerekli olup olmadığı konusunda tartışıyor. Bu kararı, entegrasyon sınırları, sınıflandırma kuralları ve gemi operasyonel profilleri dahil olmak üzere çeşitli temel değerlendirme boyutlarına dayandırmalısınız.
Belirli senaryolar, özelleştirme gereksinimlerini kesinlikle belirler. Gemi yenilemeleri en sık karşılaşılan zorluktur. Eski dişli kutusu çıkışları nadiren modern kuyruk millerinin flanş boyutlarına uyar. Bir gelenek Tahrik bağlantı şaftı bu boyutsal boşluğu kusursuz bir şekilde kapatır. Yüksek performanslı veya buz sınıfı gemiler de özel mühendislik gerektirir. Bu gemiler, gelişmiş flanş kalınlıklarına ve daha geniş geçiş yarıçaplarına ihtiyaç duyar. Bu spesifik geometrik değişiklikler, yoğun buz çarpmaları sırasında tehlikeli stres konsantrasyonlarını azaltır.
Bir ürünü görevlendirdiğinizde Özel deniz şaftı , taslak aşamasında çeşitli tasarım özelliklerini titizlikle doğrulamanız gerekir. Buradaki tek boyutlu bir hata kurulum sürecini bozar.
Kaplin flanşı boyutları: Entegre dövme flanşların, özel tork profiliniz için hidrolik olarak takılan kaplinlerden daha iyi sağlamlık sağlayıp sağlamadığını değerlendirin.
Ana kaymalı yatak konumları: Yüzey bitirme toleranslarının sıkı Ra değerlerini (tipik olarak Ra 0,8 veya daha iyisi) karşıladığından emin olun. Bu hassas yüzey, yatağın silinmesini önlemek için gereken hidrodinamik yağ filmini korur.
Cıvata deliği konfigürasyonları: Hidrolik olarak takılan cıvatalar için raybalanmış delikleri belirtin. Cıvata deliklerinde aşırı açıklığa izin verirseniz bağlantı elemanları ters yük altında kesilecektir.
Aşağıda standart ve özel kaynak kullanımına ilişkin karar matrisini özetleyen hızlı bir referans tablosu bulunmaktadır.
| Karar Faktörü | Standart Tasarım | Özel Tasarım |
|---|---|---|
| Gemi Yaşı | Uyumlu OEM bileşenleriyle yeni yapılar. | Orta yaş iyileştirmeleri ve yeniden güçlendirme projeleri. |
| Çalışma Ortamı | Açık sular, ılıman iklimler. | Buz sınıfı bölgeler, ağır deniz durumları. |
| Teslim Süresi Hassasiyeti | Daha kısa satın alma penceresi. | Hassas uyum için daha uzun teslim süresi kabul edilebilir. |
| Sınıflandırma Kuralı Değişiklikleri | Gemi eski kurallara uyarlandı. | Geminin yeni IACS dayanıklılık kurallarına yükseltmesi gerekiyor. |
Yüksek kaliteli bir bileşenin tedarik edilmesi sorunun yalnızca yarısını çözer. Kurulum protokolleri göz ardı edilirse en iyi çelik bile felaketle sonuçlanacaktır. Uygulama hususları, tersane mühendislerinin şaftı son derece hassas bir şekilde kullanması gerektiğini zorunlu kılmaktadır.
Şaft hizalama dinamikleri büyük bir uygulama riskini temsil eder. Hat yatakları boyunca uygun olmayan yük dağılımı, aşırı lokal sürtünmeye neden olur. Bu sürtünme kaçınılmaz olarak rulmanın silinmesine ve şaftın çizilmesine neden olur. Mühendisler düz çizgi hizalaması ile rasyonel hizalama arasında seçim yapmalıdır. Düz hat hizalaması küçük, sert gövdeli tekneler için yeterince işe yarar. Ancak büyük ticari gemiler rasyonel hizalama gerektirir. Bu gelişmiş teknik, gövdenin farklı kargo yükleri altında dinamik olarak nasıl büküldüğünü hesaba katmak için yatak ofsetlerini önceden hesaplar.
Burulma ve eksenel titreşim başka bir gizli tehlikeyi de beraberinde getirir. Bir ana taşıyıcı farklı darbelerle ateş eder. Pervane kanatları düzensiz iz alanlarıyla karşılaşıyor. Bu kuvvetler aktarma organlarını büker ve sıkıştırır. Ara mil arasındaki kütle elastik özelliklerinde uyumsuzluklar varsa, deniz şanzıman mili ve ana taşıyıcıda rezonans meydana gelir. Bu rezonans, şiddetli dişli darbesine veya hızlı şaft yorulmasına yol açar.
Bu titreşim arızalarını önlemek için kurulum aşamasında sıkı azaltma stratejileri uygulamanız gerekir. Şu zorunlu prosedürleri izleyin:
Flanşları birleştirmeden önce kapsamlı boşluk ve sarkma hesaplamaları yapın. Bu, ön hizalamanın doğru olduğunu doğrular.
Toleransların milimetrenin yüzde biri dahilinde kalmasını sağlamak için son kurulum sırasında gelişmiş optik veya lazer hizalama araçlarından yararlanın.
Her bir hat yatağında kalan gerçek yükü fiziksel olarak ölçmek için hidrolik kaldırma testleri yapın.
Burulma titreşimi analizini (TVA) doğrulamak için tüm devir aralığı boyunca sürekli deniz denemesi titreşim izlemesini zorunlu kılın.
Niteliksiz tedarikçilerin filtrelenmesi katı bir satıcı değerlendirme çerçevesi gerektirir. Kritik denizcilik altyapısıyla uğraşırken doğrulanmamış iddialara güvenmeyi göze alamazsınız. Bir tesisin teknik kapasitesini ve geçmiş performansını sistematik olarak değerlendirmelisiniz.
Onaylanan kısa listenize bir satıcı eklemeden önce çeşitli temel yeteneklere sahip olmanız gerekir. İlk olarak, sınıflandırma kuruluşu onaylarını doğrulayın. IACS üye sertifikaları (ABS, BV, DNV, LR veya NK gibi) bitmiş ürüne eşlik etmelidir. Özellikle 3.2 malzeme sertifikası talep edin. 3.1 sertifikası yalnızca dahili testleri içerir. 3.2 sertifikası, bağımsız bir klas sörveyörünün testlere tanıklık ettiğini kanıtlar.
İkinci olarak kurum içi test tesislerini değerlendirin. Zorunlu denetimler görsel, boyutsal, ultrasonik (UT) ve manyetik parçacık (MT) testini içerir. Bir tesisin NDT'yi dışarıdan temin etmesi, teslim sürenize haftalar katar ve sorumluluğu karmaşık hale getirir. Üçüncüsü, işleme toleranslarını değerlendirin. Satıcı, metrelerce uzunluktaki ağır çeliklerde kaplin bağlantıları ve yatak muyluları için son derece sıkı boyut toleranslarına ulaşma yeteneğini göstermelidir.
Nitelikli bir satıcı belirledikten sonra bir sonraki adımdaki eylemlerinizi derhal gerçekleştirin. Ayrıntılı bir teknik danışmanlık isteyin. Üretilebilirlik incelemesi için geminizin yapısal çizimlerini ve TVA raporlarını gönderin. Son olarak, kuru havuz planlamanızı tamamlamadan önce dövme teslim sürelerini ve malzeme kullanılabilirliğini doğrulayın. Hammadde kıtlığı planlı bir kurulumu kolaylıkla aksatabilir.
Ara şaft, bir geminin tahrik zincirindeki en kritik halka olmaya devam ediyor. Malzeme bütünlüğü veya işleme hassasiyetindeki herhangi bir taviz, filo kullanılabilirliğini ve gemi güvenliğini doğrudan etkiler. Sağlam aktarma organları, düzgün güç dağıtımı sağlar ve pahalı dişli kutusu bileşenlerini dinamik gövde geriliminden korur.
Tedarik stratejinizde başarılı olmak için, döküm alternatifleri yerine dövme malzemelere öncelik verin. Doğrulanmış 3.2 malzeme sertifikalarını talep ederek sıkı IACS uyumluluğunu zorunlu kılın. Ayrıca hassas özel mühendislik yoluyla mevcut tahrik şaftınız ve pervane şaftı parametrelerinizle tam boyutsal entegrasyon sağlayın.
Deniz mühendislerini ve satın alma görevlilerini bir sonraki adımı atmaya davet ediyoruz. Teknik çizimlerinizi, operasyonel profillerinizi veya TVA raporlarınızı seçtiğiniz mühendislik ekibiyle paylaşın. Bir sonraki kuru havuzlama işleminizin kusursuz bir şekilde ilerlemesini sağlamak için kapsamlı bir fizibilite değerlendirmesi ve ayrıntılı bir proje teklifi isteyin.
C: Birçok denizcilik şaft sisteminde kuyruk şaftı olarak da bilinen pervane şaftı, kıç tarafına doğru uzanır ve doğrudan pervaneye bağlanır. Bunun aksine, ara şaft içeride kalır ve tahrik şaftı ile kardan şaftı arasında bağlantı şaftı görevi görür. Bu konum, uygun hizalamayı ve yatak desteğini korurken torkun şaft hattı boyunca sorunsuz bir şekilde aktarılmasına olanak tanır.
C: Standart IACS üyeleri (ABS, DNV veya Lloyd's Register gibi) katı kurallar uygular. Seçilen sınıf derneğinin çelik kalitesini ve özel dövme sürecini önceden onaylaması gerekir. Ayrıca, geçerli bir 3.2 malzeme sertifikası düzenlemek için bir klas sörveyörünün nihai tahribatsız muayeneye (NDT) fiziksel olarak şahit olması gerekir.
C: Mühendisler genellikle ara şaftı, entegre dövme flanşlar kullanarak bitişik tahrik şaftı ve pervane şaftı bölümlerine bağlar. Bu flanşları, raybalanmış deliklere hidrolik olarak takılan cıvatalarla sıkıca sabitlerler. Yüksek gerilimli uygulamalar veya dar yenileme alanları için mühendisler, istikrarlı tork aktarımını sağlamak amacıyla alternatif olarak hidrolik sıkı geçmeli kaplinler kullanabilirler.
C: Gerçekçi zaman çizelgeleri genellikle 12 ila 24 hafta arasında değişir. Bu süre büyük ölçüde ham çelik blok mevcudiyetine, tesisin ağır dövme programına, işleme karmaşıklığına ve klas kuruluşu araştırmacısının gerektirdiği zorunlu denetim noktalarına bağlıdır.


