
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 29/06/2026 منبع: سایت
شفت میانی به عنوان پل مهمی بین محور پیشران و محور پروانه در یک خط شفت دریایی قرار دارد. هنگامی که قطعات با سرعت های بالا تحت گشتاور بسیار زیاد می چرخند، این اتصال بار عمده نیروهای مکانیکی را متحمل می شود. خرابی یا ناهماهنگی در اینجا می تواند منجر به آسیب جدی به پیشرانه شود. چنین خرابی هایی ممکن است باعث توقف اضطراری خشک شود و کل برنامه ناوگان را مختل کند.
تیم های مهندسی در هنگام ارزیابی، تعیین و تامین منابع با قابلیت اطمینان بالا با یک چالش مستمر روبرو هستند. سیستم نیروی محرکه دریایی قطعات شما باید استانداردهای جامعه طبقه بندی دقیق اعضای IACS را دنبال کنید. به طور همزمان، شما باید زمانهای طولانی خرید را متعادل کنید. یک نقص ماده یا خطای ماشینکاری می تواند پروژه پیچیده ساخت کشتی یا مقاوم سازی را از مسیر خارج کند.
ما یک چارچوب جامع و مرحله تصمیم را ارائه خواهیم داد تا به شما کمک کند تا این الزامات سخت را دنبال کنید. شما یاد خواهید گرفت که چگونه شفت های میانی را به درستی مشخص کنید، انتخاب های متمایز مواد را ارزیابی کنید و با اطمینان شرکای تولیدی توانمند را انتخاب کنید. راهنمای ما منطق مهندسی پشت این انتخاب های حیاتی پیشرانه را توضیح می دهد.
یکپارچگی مواد طول عمر را تعیین می کند: یک شفت میانی فورج شده مقاومت در برابر خستگی و تراز ساختار دانه را در مقایسه با روش های تولید جایگزین ارائه می دهد.
تراز و ادغام غیر قابل مذاکره است: ماشینکاری دقیق اتصالات شفت گیربکس دریایی و ژورنال های بلبرینگ برای جلوگیری از لرزش پیچشی و خرابی زودرس بلبرینگ مورد نیاز است.
سفارشیسازی مطابق با انطباق است: تعیین یک محور دریایی سفارشی مستلزم رعایت دقیق الزامات جامعه طبقهبندی (به عنوان مثال، ABS، DNV، Lloyd's Register) در مورد آزمایش اولتراسونیک و گواهی مواد است.
ارزیابی فروشنده مستلزم دقت فنی است: تأمینکنندگان فهرست کوتاه باید به قابلیتهای آزمایش غیرمخرب داخلی (NDT)، ظرفیت جعل و سوابق خود در انواع کشتیهای خاص تکیه کنند.
بار مکانیکی که بر روی آرایش شفت کشتی قرار می گیرد بسیار زیاد است. یک محرک اولیه نیروی چرخشی عظیمی تولید می کند. این شفت میانی باید این حداکثر گشتاور را مستقیماً به پروانه منتقل کند. با این حال، بدنه کشتی هرگز کاملاً سفت و سخت نیست. امواج اقیانوس باعث خمش پویا ثابت می شوند. ما از این حرکت به عنوان گراز و آویزان یاد می کنیم. شفت باید نیرو را انتقال دهد و همزمان این انحرافات پویا بدنه و بارهای اوج گذرا را جذب کند.
تیم های مهندسی موفقیت عملیاتی این جزء را از طریق معیارهای عملکرد دقیق اندازه گیری می کنند. شما نمی توانید بدون به خطر انداختن ایمنی کل کشتی، روی این معیارها مصالحه کنید.
اختلال صفر در انتقال گشتاور: قطعه باید بارهای معکوس پیوسته را در حین مانورهایی مانند Crash Astern بدون تسلیم تحمل کند.
انتقال حداقل ارتعاش به ساختار بدنه: ارتعاش بیش از حد به بلبرینگ های خط آسیب می رساند و راحتی خدمه را به خطر می اندازد.
انطباق با تجزیه و تحلیل ارتعاش پیچشی خاص کشتی (TVA): خواص جرم-الاستیک باید با سیستم مطابقت داشته باشد تا از تشدید مخرب جلوگیری شود.
درک مکان دقیق سیستم برای مشخصات مناسب حیاتی است. مهندسان این جزء را بین محور پیشرانه و محور پروانه قرار می دهند. در انتهای جلو، با محور پیشران جفت می شود. در انتهای عقب، به محور پروانه متصل میشود که در بسیاری از طرحبندیهای محورهای دریایی، محور دم نیز نامیده میشود. در طول آن، بلبرینگ های خط تخصصی وزن آن را تحمل می کنند. این موقعیت مرکزی آن را به ستون فقرات پیشرانه تبدیل می کند.
یک اشتباه رایج در هنگام مقاوم سازی شامل نادیده گرفتن تغییر سفتی بدنه های مدرن است. هنگامی که یک موتور را ارتقا می دهید، مشخصات گشتاور جدید نحوه رفتار شفت را تغییر می دهد. شما باید کل توزیع بلبرینگ خط را مجدداً ارزیابی کنید تا اطمینان حاصل شود که محور تحت بارهای دینامیکی جدید به درستی پشتیبانی می شود.
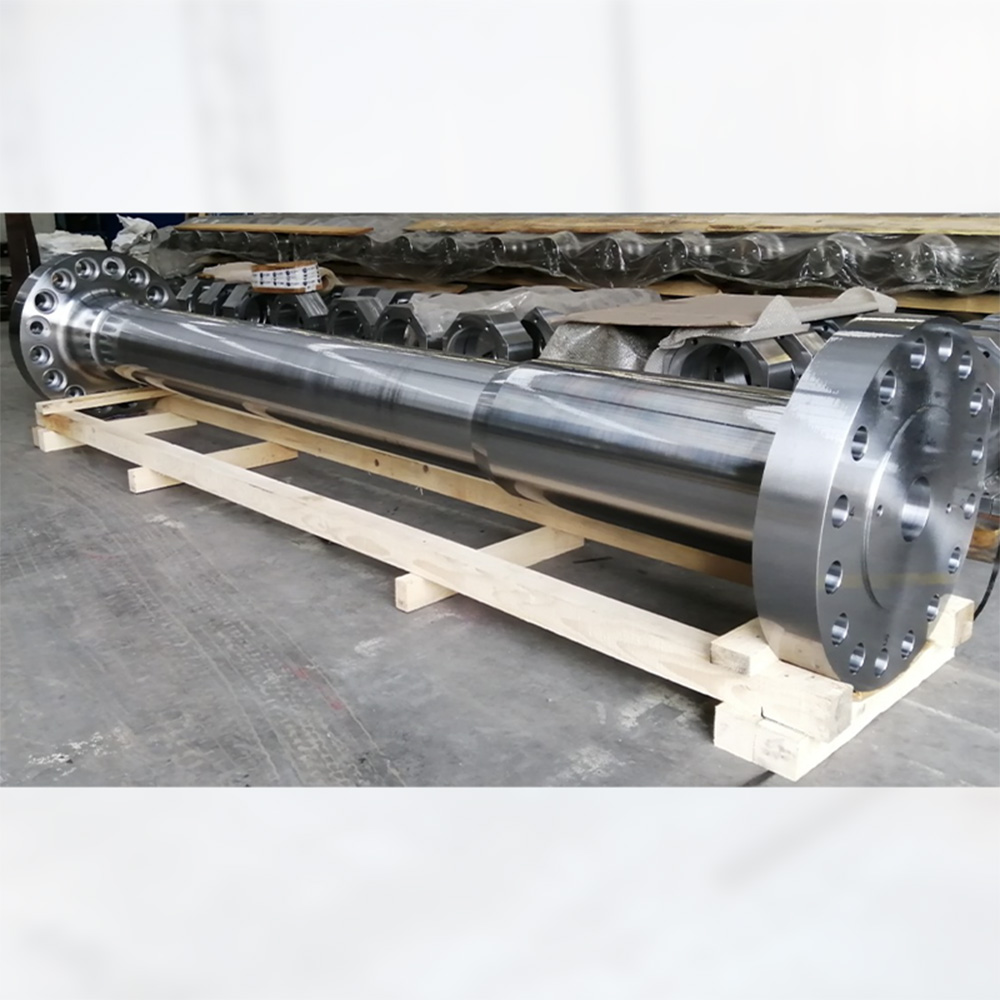
هنگام انتخاب مواد برای کاربردهای دریایی در مقیاس بزرگ، مهندسان در درجه اول روش های مختلف ساخت فولاد را مقایسه می کنند. در حالی که ریخته گری مزایای هزینه ای را برای اشکال پیچیده ارائه می دهد، آسیب پذیری های ساختاری شدیدی را معرفی می کند. جوامع طبقه بندی دریایی مدرن به شدت طرفدار جعل برای قطعات حیاتی پیشرانه هستند.
آهنگری به دو دلیل ساختاری اصلی استاندارد قطعی صنعت است. اول، این فرآیند جریان دانه را بهینه می کند. پرس های هیدرولیک سنگین فولاد داغ را تغییر شکل می دهند. این فرآیند دانه های فلزی داخلی را دقیقاً با شکل فیزیکی شفت هماهنگ می کند. این تراز یکپارچگی سازه را تحت تنش دورانی پیوسته به حداکثر می رساند. دوم، آهنگری تخلخل داخلی را به شدت کاهش می دهد. حفره های داخلی و حفره های گاز رایج در جایگزین های فولادی ریخته گری را از بین می برد.
مشخص کردن الف شفت میانی آهنگری نیاز به ارزیابی گریدهای مختلف فولاد بر اساس خروجی موتور خاص و کاربرد کشتی شما دارد. شما باید استحکام کششی مورد نیاز را در برابر چقرمگی مواد متعادل کنید.
| درجه مواد | نوع | استحکام کششی معمولی (MPa) | بهترین سناریوی کاربردی |
|---|---|---|---|
| C45 / S45C | فولاد کربن | 580 - 700 | کشتی های تجاری استاندارد، کشتی های فله بر، محیط های کم استرس. |
| 34CrNiMo6 | فولاد آلیاژی | 900 - 1100 | کشتی های پرسرعت، کشتی های دریایی، کاربردهای با گشتاور بالا که نیاز به مقاومت در برابر خستگی دارند. |
| 42CrMo4 | فولاد آلیاژی | 850 - 1000 | شناورهای کلاس یخی که به چقرمگی ضربه ای برتر در دماهای پایین نیاز دارند. |
تضمین کیفیت نشان دهنده پایه و اساس اعتماد در تدارکات دریایی است. شما باید ردیابی کامل را از شریک تولید خود بخواهید. این شفافیت با منشا مذاب مواد خام شروع می شود. این به سوابق عملیات حرارتی جامع گسترش می یابد که منحنی های خاموش کردن و تلطیف دقیق را نشان می دهد. در نهایت، تجزیه و تحلیل متالورژی شخص ثالث باید خواص مکانیکی نهایی را تأیید کند. بدون این اسناد، یک نقشه بردار جامعه طبقه بندی جزء را رد می کند.
تیم های تدارکات اغلب در مورد اینکه آیا ابعاد خارج از قفسه کافی است یا مهندسی سفارشی مورد نیاز است بحث می کنند. شما باید این تصمیم را بر اساس چندین بعد ارزیابی کلیدی، از جمله محدودیت های یکپارچه سازی، قوانین طبقه بندی، و پروفایل های عملیاتی کشتی، قرار دهید.
سناریوهای خاص به شدت الزامات سفارشی سازی را دیکته می کنند. مقاومسازی کشتیها رایجترین چالش است. خروجی های قدیمی گیربکس به ندرت با ابعاد فلنج شفت های دم مدرن مطابقت دارند. یک سفارش شفت اتصال پیشرانه این شکاف بعدی را به طور یکپارچه پر می کند. شناورهای با کارایی بالا یا کلاس یخ نیز نیازمند مهندسی تخصصی هستند. این کشتیها به ضخامت فلنج و شعاع انتقال گستردهتر نیاز دارند. این تغییرات هندسی خاص، غلظت استرس خطرناک را در هنگام برخوردهای سنگین یخ کاهش می دهد.
هنگامی که شما یک را سفارش می دهید شفت دریایی سفارشی ، شما باید چندین مشخصات طراحی را در مرحله تهیه پیش نویس به دقت بررسی کنید. یک خطای تک بعدی در اینجا روند نصب را خراب می کند.
ابعاد فلنج کوپلینگ: بررسی کنید که آیا فلنج های فورج یکپارچه استحکام بهتری نسبت به کوپلینگ های نصب شده هیدرولیکی برای مشخصات گشتاور خاص شما دارند یا خیر.
مکان های اصلی یاتاقان ژورنال: اطمینان حاصل کنید که تلورانس های پرداخت سطح با مقادیر دقیق Ra (معمولا Ra 0.8 یا بهتر) مطابقت دارد. این پرداخت دقیق لایه روغن هیدرودینامیکی مورد نیاز برای جلوگیری از پاک شدن بلبرینگ را حفظ می کند.
پیکربندی سوراخ پیچ: سوراخ های باز شده را برای پیچ های نصب شده به صورت هیدرولیکی مشخص کنید. اگر فاصله بیش از حد در سوراخهای پیچ و مهره ایجاد کنید، بستها تحت بارهای معکوس بریده میشوند.
در زیر نمودار مرجع سریعی است که ماتریس تصمیم گیری را برای منابع استاندارد در مقابل سفارشی خلاصه می کند.
| ضریب تصمیم | طراحی استاندارد | طراحی سفارشی |
|---|---|---|
| سن کشتی | ساختهای جدید با اجزای OEM همسان. | پروژه های مقاوم سازی و تجدید قوا در میان عمر |
| محیط عملیاتی | آب های آزاد، آب و هوای معتدل. | مناطق کلاس یخ، ایالت های دریایی سنگین. |
| حساسیت زمان سرب | پنجره تدارکات کوتاه تر | زمان طولانی تر قابل قبول برای تناسب دقیق. |
| قوانین طبقه بندی تغییرات | کشتی به قوانین قدیمی تبدیل شده است. | کشتی باید به قوانین جدید قدرت IACS ارتقا یابد. |
تهیه یک قطعه با کیفیت بالا تنها نیمی از مشکل را حل می کند. اگر پروتکلهای نصب نادیده گرفته شوند، حتی بهترین فولادها نیز به طرز فاجعهباری از کار خواهند افتاد. ملاحظات اجرایی حکم می کند که مهندسان کارخانه کشتی سازی باید شفت را با دقت بسیار بالا اداره کنند.
دینامیک تراز شفت نشان دهنده یک ریسک اجرایی بزرگ است. توزیع نامناسب بار در سرتاسر یاتاقان های خط باعث اصطکاک موضعی بیش از حد می شود. این اصطکاک به ناچار منجر به پاک کردن یاتاقان و نمره دهی شفت می شود. مهندسان باید بین تراز خط مستقیم و تراز منطقی انتخاب کنند. تراز خط مستقیم برای قایق های کوچک و با بدنه سفت به اندازه کافی کار می کند. با این حال، کشتی های تجاری بزرگ نیاز به تراز منطقی دارند. این تکنیک پیشرفته برای محاسبه نحوه خمش دینامیک بدنه تحت بارهای مختلف بار، انحراف یاتاقان را از قبل محاسبه می کند.
ارتعاش پیچشی و محوری خطر پنهان دیگری را به همراه دارد. یک محرک اصلی در پالس های مشخص شلیک می کند. پره های پروانه با میدان های بیداری ناهموار مواجه می شوند. این نیروها خط محرکه را می پیچند و فشرده می کنند. اگر عدم تطابق در خواص جرم-الاستیک بین شفت میانی وجود داشته باشد، شفت گیربکس دریایی ، و محرک اصلی، رزونانس رخ می دهد. این رزونانس منجر به کوبیدن شدید دنده یا خستگی سریع شفت می شود.
برای جلوگیری از این خرابیهای ارتعاشی، باید استراتژیهای کاهش سختگیرانه را در مرحله نصب اجرا کنید. این مراحل اجباری را دنبال کنید:
قبل از جفت گیری فلنج ها، محاسبات جامع شکاف و افت را انجام دهید. این نشان می دهد که تراز اولیه درست است.
از ابزارهای پیشرفته تراز نوری یا لیزری در طول نصب نهایی استفاده کنید تا اطمینان حاصل کنید که تلورانس ها در صدم میلی متر باقی می مانند.
آزمایشات جک آپ هیدرولیک را برای اندازه گیری فیزیکی بار واقعی روی هر یاتاقان خط انجام دهید.
برای تأیید تحلیل ارتعاش پیچشی (TVA) نظارت مستمر ارتعاش آزمایشی دریایی را در کل محدوده RPM الزامی کنید.
فیلتر کردن تامین کنندگان فاقد صلاحیت به یک چارچوب ارزیابی فروشنده سفت و سخت نیاز دارد. هنگام برخورد با زیرساخت های حیاتی دریایی، نمی توانید به ادعاهای تایید نشده تکیه کنید. شما باید به طور سیستماتیک ظرفیت فنی و سابقه تاریخی یک مرکز را ارزیابی کنید.
قبل از افزودن فروشنده به فهرست نهایی تایید شده خود، باید چندین قابلیت ضروری را درخواست کنید. ابتدا تأییدیه های جامعه طبقه بندی آنها را تأیید کنید. گواهینامه های اعضای IACS (مانند ABS، BV، DNV، LR، یا NK) باید محصول نهایی را همراهی کنند. به طور خاص، درخواست گواهی مواد 3.2. گواهی 3.1 فقط شامل تست داخلی است. گواهی 3.2 ثابت می کند که نقشه بردار کلاس مستقل شاهد آزمایش بوده است.
دوم، امکانات تست داخلی آنها را ارزیابی کنید. بازرسی های اجباری شامل آزمایش بصری، ابعادی، اولتراسونیک (UT) و ذرات مغناطیسی (MT) است. اگر یک مرکز NDT خود را برون سپاری کند، هفتهها به زمان پیشبینی شما اضافه میکند و مسئولیتپذیری را پیچیده میکند. سوم، تحمل ماشینکاری آنها را ارزیابی کنید. فروشنده باید توانایی دستیابی به تلورانس های ابعادی بسیار محکم را برای اتصالات اتصالات و ژورنال های یاتاقان در طول های چند متری فولاد سنگین نشان دهد.
پس از شناسایی یک فروشنده واجد شرایط، اقدامات مرحله بعدی خود را به سرعت انجام دهید. درخواست یک مشاوره فنی دقیق نقشه های ساختاری کشتی خود و گزارش های TVA را برای بررسی قابلیت ساخت ارسال کنید. در نهایت، قبل از نهایی کردن زمانبندی حوض خشک، زمانهای تولید و در دسترس بودن مواد را به خوبی تأیید کنید. کمبود مواد اولیه می تواند به راحتی نصب برنامه ریزی شده را مختل کند.
شفت میانی حیاتی ترین حلقه در زنجیره پیشران کشتی باقی می ماند. هر گونه مصالحه در یکپارچگی مواد یا دقت ماشینکاری مستقیماً بر در دسترس بودن ناوگان و ایمنی کشتی تأثیر می گذارد. یک پیشرانه قوی، انتقال یکنواخت نیرو را تضمین می کند و از اجزای گرانبکس گیربکس در برابر استرس پویا بدنه محافظت می کند.
برای موفقیت در استراتژی خرید خود، مواد جعلی را بر جایگزین های ریخته گری اولویت دهید. انطباق دقیق IACS را با درخواست گواهیهای مواد تأیید شده 3.2 اعمال کنید. علاوه بر این، از طریق مهندسی دقیق سفارشی، از یکپارچگی ابعادی دقیق با پارامترهای شافت پیشرانه و شفت پروانه موجود خود اطمینان حاصل کنید.
از مهندسان دریایی و افسران تدارکات دعوت می کنیم تا قدم بعدی را بردارند. نقشه های فنی، نمایه های عملیاتی یا گزارش های TVA خود را با تیم مهندسی انتخابی خود به اشتراک بگذارید. یک ارزیابی جامع امکانسنجی و یک پیشنهاد پروژه دقیق درخواست کنید تا مطمئن شوید که Docking خشک بعدی شما بدون عیب و نقص پیش میرود.
پاسخ: شفت پروانه که در بسیاری از سیستم های شفتینگ دریایی به عنوان محور دم نیز شناخته می شود، به سمت عقب امتداد یافته و مستقیماً به پروانه متصل می شود. در مقابل، شفت میانی داخل هواپیما باقی می ماند و به عنوان محور اتصال بین محور پیشرانه و محور پروانه عمل می کند. این موقعیت باعث می شود که گشتاور به آرامی از طریق خط شفت منتقل شود و در عین حال تراز مناسب و پشتیبانی یاتاقان حفظ شود.
پاسخ: اعضای استاندارد IACS (مانند ABS، DNV یا Lloyd's Register) قوانین سختگیرانه ای را اجرا می کنند. جامعه طبقاتی انتخاب شده باید عیار فولاد و فرآیند آهنگری خاص را از قبل تایید کند. علاوه بر این، نقشه بردار کلاس باید به طور فیزیکی شاهد آزمایش نهایی غیر مخرب (NDT) برای صدور گواهینامه معتبر مواد 3.2 باشد.
A: مهندسان معمولاً شفت میانی را با استفاده از فلنج های فورج یکپارچه به بخش های محور پیشرانه و محور پروانه مجاور متصل می کنند. آنها این فلنج ها را با پیچ های هیدرولیکی در سوراخ های باز شده محکم می کنند. برای کاربردهای بسیار پر استرس یا فضاهای مقاوم سازی تنگ، مهندسان ممکن است به طور متناوب از کوپلینگ های هیدرولیک شرینک فیت برای اطمینان از انتقال پایدار گشتاور استفاده کنند.
A: جدول زمانی واقع بینانه به طور کلی از 12 تا 24 هفته متغیر است. این مدت به شدت به در دسترس بودن بلوک فولادی خام، برنامه آهنگری سنگین تاسیسات، پیچیدگی ماشینکاری و نقاط نگهداری اجباری بازرسی مورد نیاز نقشه بردار جامعه طبقه بندی بستگی دارد.


