
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 12-08-2026 المنشأ: موقع
دافعة طرد مركزي مغلقة ثلاثية الأبعاد
تعد دافعة الطرد المركزي ذات التدفق المغلق ثلاثي الأبعاد المكون الأساسي لآلات الموائع مثل ضواغط الطرد المركزي والمضخات والمراوح. المصطلح 'مغلق' يعني أن الشفرات محاطة بالكامل بقرص (قرص خلفي) من جهة وكفن (قرص أمامي) من جهة أخرى، مما يشكل ممر تدفق مغلقًا تمامًا. 'التدفق ثلاثي الأبعاد' يشير إلى الشفرات الملتوية المصممة بناءً على نظرية التدفق ثلاثي الأبعاد، مع الأخذ في الاعتبار في الوقت نفسه حركة السوائل في الاتجاهات الشعاعية والمحورية والمحيطية.
في التصميم التقليدي، تفترض نظرية التدفق أحادي البعد عددًا لا نهائيًا من الشفرات وتوزيعًا موحدًا للسرعة على طول المستوى الطولي. وتنظر نظرية التدفق ثنائي الأبعاد أيضًا في تباين السرعة الخطية عبر المقاطع العرضية. ومع ذلك، لا يمكن لأي منهما أن يعكس حقًا التدفق اللزج المعقد ثلاثي الأبعاد داخل المكره. تقسم نظرية التدفق ثلاثي الأبعاد الفضاء الداخلي ثلاثي الأبعاد إلى ما لا نهاية وتؤسس نموذجًا رياضيًا كاملاً من خلال حساب مجال التدفق:
ث = و(ص، φ، ض)
حيث W هي سرعة التدفق، وR هو الإحداثي الشعاعي، وφ هو الإحداثي المحيطي، و Z هو الإحداثي المحوري. من خلال حساب التدفق ثلاثي الأبعاد، يمكن الحصول على توزيع السرعة في أي نقطة داخل المكره، وبالتالي تحسين زوايا مدخل/مخرج الشفرة، ورقم الشفرة، والأشكال المقطعية للشفرات الملتوية، بحيث تتطابق أسطح الشفرة تمامًا مع مسار السائل الفعلي.
تحتوي شفرات التدفق ثلاثية الأبعاد على أسطح منحنية غير منتظمة تتكيف مع نظام التدفق الحقيقي، وتمنع فصل التدفق على سطح الضغط، وتقلل من خسائر التدفق، وتتحكم في توزيع سرعة جميع جزيئات السوائل داخليًا لتحقيق ظروف التدفق المثالية. بالمقارنة مع الدفاعات التقليدية ثنائية الأبعاد، يمكن تحسين الكفاءة بنسبة 5% إلى 15%.
ممر زوالي أوسع: يؤدي انخفاض قطر المحور إلى زيادة قدرة التدفق، مما يؤدي إلى تحسين الكفاءة الهيدروليكية.
قطر المكره الأصغر: زيادة عرض المخرج يقلل من حجم المعدات للحصول على نفس الأداء.
تطور كبير للشفرة: تتيح تقنية نمذجة السطح B-spline غير المنتظمة المطابقة الدقيقة للشفرات الملتوية ثلاثية الأبعاد مع مجال التدفق.
حافة المدخل الممتدة للأمام: يؤدي التمدد نحو التدفق الوارد إلى تقليل خسائر المدخل وتحسين أداء التجويف.
هيكل الشفرة المتداخلة: بالنسبة للدوافع متوسطة السرعة المحددة، يمكن أن تكون الشفرات المجاورة متداخلة لتقليل نبض التدفق إلى مسافة ±4‰ من الرأس.
هيكل ختم المتاهة: تصميم متاهة خاص في حلقة الختم يقلل من الخسائر الحجمية.
يتبع التصميم الحديث لدافع التدفق ثلاثي الأبعاد المسار الفني 'الحساب النظري + المحاكاة العددية + التكرار الأمثل':
CAD 3D النمذجة
يتم استخدام تركيبات السطح NURBS لإنشاء نماذج ثلاثية الأبعاد معقدة للشفرة الملتوية، مع تصميم حدودي لملف الشفرة، وتوزيع السمك، وزوايا المدخل/المخرج.
محاكاة تدفق عقود الفروقات
يتم استخدام ديناميكيات الموائع الحسابية (CFD) لإنشاء الشبكات وحساب مجال التدفق لمحاكاة حالة التدفق الفعلية داخل المكره وتحسين المعلمات الهندسية للشفرة.
التحليل الهيكلي FEA
يضمن تحليل العناصر المحدودة أن المكره لا يستسلم تحت أحمال الطرد المركزي والأحمال الديناميكية الهوائية، ويتحقق من أوضاع الاهتزاز (الترددات الطبيعية) لتجنب الرنين عند سرعات التشغيل.
برمجة تصنيع CAM
يقوم بإنشاء مسارات أداة ذات خمسة محاور، وإجراء فحص التداخل والتحقق من المحاكاة، وإخراج كود CNC. تتضمن البرامج الشائعة UG NX وCimatron وCAXA وما إلى ذلك.
فتح المكره
الشفرات متصلة فقط بالمحور، بدون كفن.
أدنى صعوبة بالقطع.
كفاءة منخفضة وقوة ميكانيكية منخفضة.
تسرب كبير في إزالة طرف الشفرة.
المكره شبه مفتوحة
شفرات بين المحور والغطاء الجزئي.
صعوبة المعالجة المتوسطة.
كفاءة وقوة معتدلة.
لا يزال لديه بعض تسرب التخليص.
المكره مغلقة
الشفرات محاطة بالكامل بين القرص والكفن.
أعلى صعوبة بالقطع.
أعلى كفاءة وأكبر قوة.
ممر تدفق مغلق تمامًا، لا يوجد تسرب.
يزيل فقدان التسرب
يغلق الكفن المتكامل ممر التدفق تمامًا، مما يمنع وسط الضغط العالي من العودة إلى جانب الضغط المنخفض. تتحسن كفاءة الضغط بنسبة 8%-15% بنفس السرعة.
تدفق الغاز أكثر سلاسة
يعمل الممر المغلق على تقييد التدفق على طول المسار المصمم، مما يؤدي إلى تجنب الاضطراب والدوامات، مع انخفاض مقاومة السوائل. تعتبر كفاءة التحميل الكامل والتحميل الجزئي متفوقة.
صلابة هيكلية أعلى
يشكل القرص والكفن إطارًا متكاملاً مع شفرات مدعومة من كلا الطرفين. عند السرعات العالية (8000-20000 دورة/دقيقة)، تقل مخاطر التشوه والرنين بشكل كبير.
تقليل الاهتزاز والضوضاء
يعمل الهيكل المغلق بشكل أكثر استقرارًا، مع خسائر تحمل أقل. يتم تقليل تشققات إجهاد الشفرة وفشل التآكل بشكل كبير، مما يجعلها مناسبة للتشغيل المستمر.
أعلى كفاءة Isentropic
يمكن للدافعات المغلقة المنحنية للخلف أن تحقق كفاءة متساوية الإنتروبيا تزيد عن 85%، مما يلبي متطلبات توفير الطاقة للمبردات الكبيرة والضواغط الصناعية.
نطاق تشغيل مستقر واسع
يستوعب هامش التدفق الأوسع اختلافات الحمل بنسبة 20% إلى 100%، مما يتوافق تمامًا مع ظروف التحميل المتغيرة للغاية لأنظمة تكييف الهواء المركزية.
إجماع الصناعة
أكثر من 90% من مبردات الطرد المركزي التجارية/الصناعية عالية الكفاءة تعتمد بشكل موحد دافعات التدفق المغلقة ثلاثية الأبعاد المنحنية للخلف. مع الأخذ في الاعتبار الاقتصاد العام والاستقرار وكفاءة الطاقة، أصبحت دافعة التدفق المغلقة ثلاثية الأبعاد هي الاختيار السائد في الصناعة.
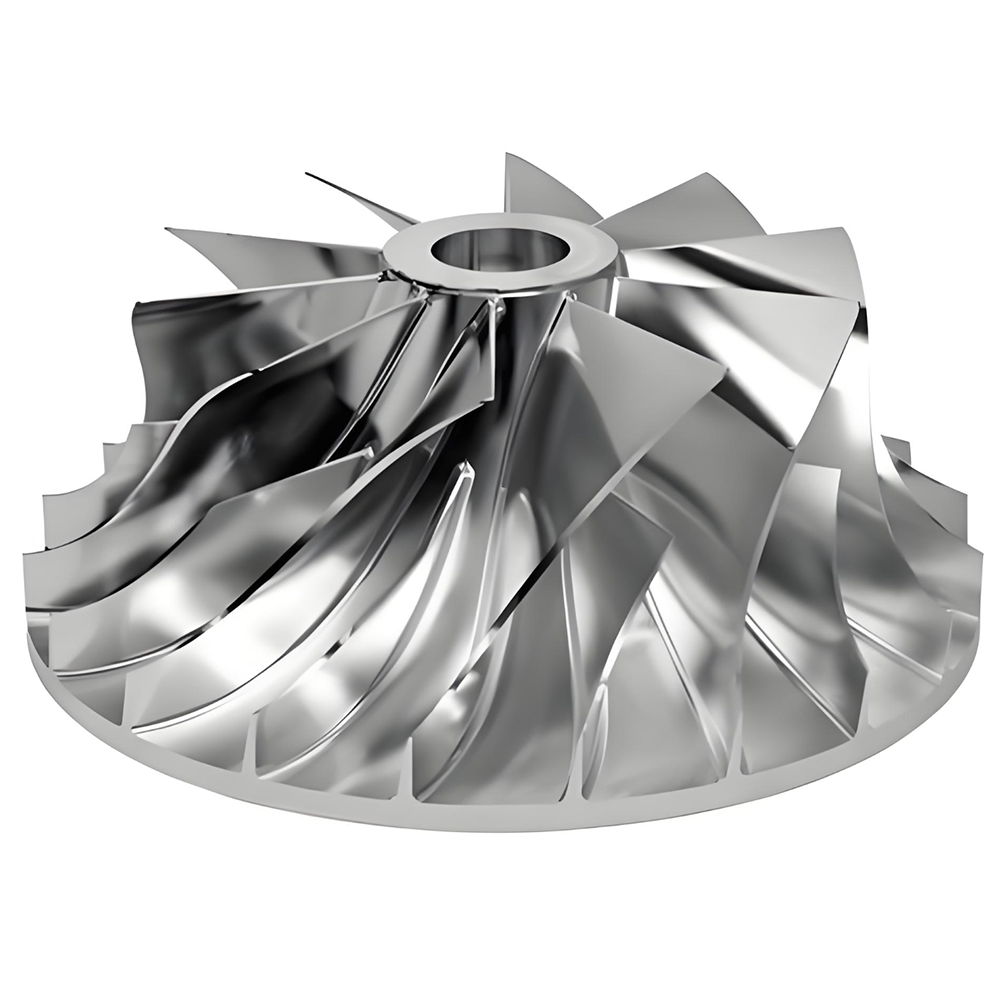
يشكل تصنيع دافعات الطرد المركزي ذات التدفق المغلق ثلاثي الأبعاد حاجزًا تكنولوجيًا أساسيًا. نظرًا لالتواء الشفرة العالي، والممرات الضيقة، والانحناءات الكبيرة للقرص وأسطح الكفن، فإن المعالجة الآلية صعبة للغاية. تشمل أساليب التصنيع السائدة الحالية الفئات الخمس التالية:
عملية |
مبدأ |
تطبيق نموذجي |
استخدام المواد |
دقة |
طحن متكامل ذو خمسة محاور |
تصنيع الشفرات والممرات من الطرق الصلبة من خلال عمليات متعددة |
ضواغط عالية الأداء، والفضاء |
منخفض (10%) |
عالية جدا |
موسيقى الرقص الإلكترونية |
استخدام أقطاب كهربائية مشكلة لتآكل المواد عن طريق التفريغ الكهربائي |
ممرات ضيقة، مواد يصعب تصنيعها |
قليل |
عالي |
صب الاستثمار |
صب الشمع المفقود للأشكال المعقدة |
إنتاج دفعة صغيرة إلى متوسطة من المكره |
عالي |
واسطة |
اللحام المجزأ |
يتم طحن الشفرات بشكل منفصل ولحامها على القرص والكفن |
دفاعات كبيرة، ممرات واسعة |
واسطة |
متوسطة عالية |
التصنيع الإضافي (الطباعة ثلاثية الأبعاد) |
SLM/EBM ذوبان مسحوق المعادن طبقة تلو الأخرى |
النماذج الأولية، والهياكل فائقة التعقيد |
عالية (95%) |
متوسطة عالية |
منطق اختيار العملية
يحدد نوع المكره (مفتوح/شبه مفتوح/مغلق)، وعرض الممر، وخصائص المواد، وحجم الإنتاج، ومتطلبات الدقة، وميزانية التكلفة مسار العملية بشكل مشترك. من الناحية العملية، غالبًا ما يتم استخدام العمليات المجمعة (على سبيل المثال، الطحن الخشن ذو خمسة محاور + التشطيب EDM) لتحقيق التوازن بين الكفاءة والدقة.
تعد عملية الطحن المتكاملة باستخدام الحاسب الآلي (CNC) ذات المحاور الخمسة حاليًا هي طريقة التصنيع الأكثر شيوعًا لدفاعات التدفق المغلقة ثلاثية الأبعاد عالية الأداء. بدءًا من التشكيل الصلب، تقوم هذه الطريقة بطحن الشفرات والممرات بشكل متكامل من خلال العمليات بما في ذلك الحفر والتخشين وشبه التشطيب والتنظيف والتشطيب، كل ذلك من قطعة فارغة واحدة.
تحضير المواد
التشكيل المسبق للخراطة الخشنة (مخرطة / مطحنة ذات 3 إلى 4 محاور تزيل معظم المخزون)
الحفر (حفر ثقوب البدء لتصنيع الممرات)
تخشين المرور (أدوات ذات قطر كبير لمعدل إزالة المواد العالي)
نصف تشطيب (ترك بدل صغير للاقتراب من السطح النهائي)
التنظيف (تصنيع الشرائح عند جذور الشفرة)
التشطيب (طواحين كروية مدببة لأسطح الشفرات)
مرحلة ما بعد المعالجة (إزالة الأزيز، التلميع، التوازن الديناميكي)
الطحن الجانبي
يستخدم جانب الأداة لأسطح شفرات الماكينة بتمريرة واحدة. كفاءة عالية وتشطيب جيد للسطح، ومناسب بشكل خاص للضواغط ذات الأسطح المسطرة. يتطلب التحكم الدقيق في ناقل محور الأداة لتجنب التداخل.
نقطة الطحن
يستخدم طرف الأنف الكروي لتجهيز الأسطح المنحنية نقطة بنقطة. يوفر مرونة أعلى للأسطح المعقدة ذات الشكل الحر، ولكن بشكل أبطأ. يمكن التحكم في ارتفاع الإسكالوب في حدود 0.005 ملم.
طحن تروكودال
يحافظ على حمل ثابت للأداة أثناء تخشين المواد الصلبة؛ يقلل دخول القوس من تأثير قوة القطع ويطيل عمر الأداة.
مرحلة التصنيع |
نوع الأداة |
صفات |
التخشين |
قواطع طحن أسطوانية / مدببة (كربيد مطلي) |
القطر الكبير، معدل إزالة المواد العالي؛ يجب أن يكون القطر أقل من الحد الأدنى لتباعد الشفرة |
تشطيب الشفرة |
قواطع ذات نهايات كروية مدببة طويلة المدى |
القطر 3-6 مم، طول حافة القطع 30+ مم للأخاديد العميقة؛ يستخدم الحافة الجانبية لتحقيق الكفاءة |
الانتهاء من المرور |
المطاحن ذات النهاية الكروية / الحلقية |
تخطيط ثابت لمسار أدوات الإسكالوب، ارتفاع الإسكالوب 0.005-0.02 ملم |
تنظيف |
أدوات ذات أطراف كروية صغيرة القطر |
تصنيع الشرائح عند تقاطعات محور الشفرة |
تكمن الصعوبات الأساسية للتصنيع ذو المحاور الخمسة في تخطيط متجهات محاور الأدوات وفحص التداخل. تشمل الطرق النموذجية ما يلي:
بالنسبة للقيادة: اختيار أسطح الشفرات كهندسة للقيادة، والشفرات المجاورة وأسطح المرور كهندسة فحص، مع زوايا توجيه وإمالة مناسبة.
طريقة منحنى التوجيه: اشتقاق منحنيات توجيه محور الأداة من خلال إيجاد نقاط المنتصف بين الخطوط الحدودية للشفرات المجاورة والإزاحة.
تشطيب الإسكالوب الثابت: حساب الخطوة بناءً على ارتفاع الإسكالوب المحدد لإنشاء مسارات أدوات أسقلوب موحدة.
المنحدر الحلزوني لتقليل الاهتزاز: المنحدر الحلزوني المتعدد ذو الطبقة الرقيقة (درجة الميل 0.04-0.06 مم) عندما تكون ملامسات الأداة فارغة لتجنب اهتزاز الصدمات.
تقنية حامل أداة تخميد الاهتزاز
تستخدم أحدث التقنيات الحاصلة على براءة اختراع حامل أداة تخميد الاهتزاز مع قلب تخميد داخلي وزيت تخميد، مما يولد اهتزازات مضادة لامتصاص انحراف انحناء الحامل، مما يزيد بشكل كبير من الصلابة الديناميكية. مع إمداد المبرد الداخلي، تصبح المعالجة أكثر استقرارًا.
بعد إنشاء مسار الأدوات، يعد التحقق المتكرر إلزاميًا باستخدام برامج المحاكاة.
وحدة محاكاة UG NX: تتحقق من تداخل مسار الأدوات والقطع الزائد.
VERICUT: محاكاة حركة الأدوات الآلية، والتحقق من كود CNC، واكتشاف الاصطدامات.
القطع التجريبي: اختبار فعلي على الماكينة لضبط معلمات القطع بشكل دقيق.
تعتمد عملية تصنيع EDM لدافعات التدفق المغلقة ثلاثية الأبعاد مسار معالجة رقمي مع عمليات مخصصة ومتعددة الأقطاب ومتعددة الخطوات:
المعالجة المسبقة: دخول ممر الآلة إلى الأقطاب الكهربائية.
خروج التخشين: الأقطاب الكهربائية تفتح ممر الخروج.
تخشين الدخول: تقوم الأقطاب الكهربائية بإكمال التشكيل الخشن للدخول.
نصف تشطيب: أقطاب نصف تشطيب مع فجوة التفريغ المسموح بها.
التشطيب: الأقطاب الكهربائية تحقق الدقة النهائية.
EDM المداري: تعمل الحركة المدارية المناسبة على تحسين فجوة التفريغ وجودة السطح.
توزيع البدل: قطب كهربائي نصف نهائي سميك بمقدار 0.5 مم، قطب كهربائي نهائي بمقدار 0.2 مم إضافية.
المحاكاة الرقمية: التجميع الديناميكي للأقطاب الكهربائية والتركيبات على منصة CAD، ومحاكاة عملية التصنيع.
عملية الطحن ذات المحاور الخمسة المدمجة + عملية EDM
بالنسبة للدوافع المتكاملة المغلقة ثلاثية الأبعاد - مع العديد من الشفرات، والممرات الملتوية للغاية، والمصنوعة من مواد يصعب قطعها - يتم استخدام العملية المشتركة للتخشين CNC بخمسة محاور + تشطيب EDM بشكل شائع. من خلال تحليل UG NX، تم تقسيم مناطق تصنيع الممرات بشكل عقلاني، وتم تحسين تصميم القطب الكهربائي وتركيباته، ومحاكاة التداخل، وتم العثور على المسار الأمثل لدخول/خروج القطب الكهربائي.
مزايا وقيود EDM
وجه |
ميزة |
القيد |
القدرة |
آلات ممرات ضيقة للغاية (<10 ملم)، مواد عالية الصلابة، هياكل مكانية معقدة |
سرعة بطيئة يتم تشكيل كل مقطع على حدة |
دقة |
تنتج الأقطاب الكهربائية المنفصلة مسارات بسيطة ودقة يمكن التحكم فيها |
تؤثر فجوة التفريغ على دقة الأبعاد، وتتطلب أقطابًا كهربائية متعددة للتعويض |
جودة السطح |
لا يوجد ضغط ميكانيكي، مناسب للشفرات الرفيعة الملتوية |
تتطلب طبقة إعادة التشكيل تلميعًا لاحقًا |
يكلف |
يمكنه تصنيع المواد التي يصعب قطعها |
ارتفاع تكلفة تصنيع القطب. استهلاك كبير من الجرافيت / النحاس |
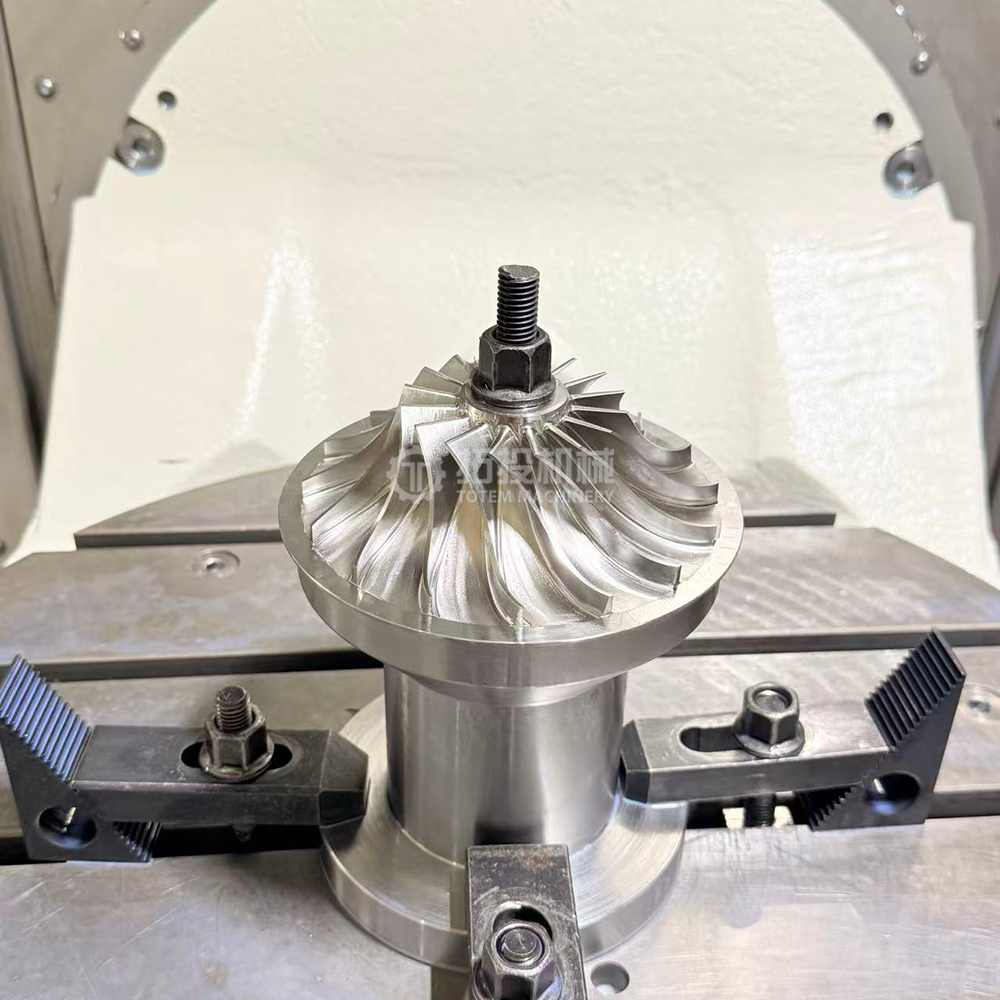
يفتح تصنيع المواد المضافة المعدنية - وخاصة ذوبان الليزر الانتقائي (SLM) وصهر شعاع الإلكترون (EBM) - طريقًا جديدًا تمامًا لتصنيع دافعات التدفق المغلقة ثلاثية الأبعاد. إنه يكسر القيود الهندسية الأساسية للعمليات التقليدية.
تشكيل جدار رقيق للغاية
تم تحقيق تشكيل مستقر وخالي من العيوب لشفرات رفيعة للغاية يصل سمكها إلى 0.3 مم مع إنتاجية ≥95%. وعلى النقيض من ذلك، فإن الحد الأدنى لسمك الجدار المستقر للطحن خماسي المحاور في الإنتاج الضخم يكون عادةً أعلى من 1.5 مم.
التشكيل المتكامل
تتم طباعة الشفاه والمحور والشفرات في خطوة واحدة دون لحام أو ربط. الكثافة ≥99.9%، تصل إلى خصائص المواد المزورة؛ تحسن عمر التعب بنسبة تزيد عن 40%.
التكرار السريع
المهلة الزمنية من التصميم إلى الجزء النهائي مضغوطة من أسابيع إلى أيام؛ تم تخفيض التكلفة المباشرة لتخصيص الدفعات الصغيرة بنسبة تزيد عن 60%. لا توجد حاجة لأي أدوات، مثالية للنماذج الأولية.
تحسين الطوبولوجيا
يتيح قنوات تبريد داخلية الشكل، وهياكل مجوفة مزدوجة الجدران، وما إلى ذلك، وهو أمر مستحيل مع العمليات التقليدية. أدى تحسين الهيكل إلى خفض الوزن بنسبة 8.7% مع زيادة هامش الأمان.
مادة |
طلب |
خصائص بعد SLM |
إنكونيل 718 من السبائك الفائقة القائمة على النيكل |
خدمة طويلة الأمد عند 650 درجة مئوية |
الكثافة ≥99.95%، قوة الشد > 1200 ميجا باسكال |
سبائك التيتانيوم Ti-6Al-4V |
سرعات أطراف عالية جدًا، ودرجات حرارة معتدلة |
نسبة قوة إلى وزن عالية، مقاومة للتآكل |
سبائك ألومنيوم جديدة |
أجزاء ذات درجة حرارة عالية تصل إلى 400 درجة مئوية |
قوة 5 × قوة الألومنيوم المصبوب التقليدي |
الفولاذ المقاوم للصدأ (316 لترًا / 17‑4PH) |
البيئات المسببة للتآكل |
مقاومة جيدة للتآكل والخصائص الميكانيكية |
إزالة الدعم - قطع هياكل الدعم.
تخفيف التوتر – المعالجة الحرارية للقضاء على الإجهاد المتبقي.
الضغط المتوازن الساخن (HIP) - يحقق كثافة تزيد عن 99.9%.
تشطيب السطح - التصنيع / التلميع / تصنيع التدفق الكاشطة.
المعالجة النهائية – التشطيب الدقيق للأسطح الحرجة + التوازن الديناميكي.
القيود الحالية
يمكن أن يتسبب الضغط المتبقي في الأجزاء المعدنية المطبوعة ثلاثية الأبعاد في حدوث تشويه، مما يتطلب تصحيحًا إضافيًا للمعالجة الحرارية.
تعتبر مواد الطباعة عالية الأداء باهظة الثمن، مما يحد من الإنتاج الضخم.
لا يزال الاختبار غير المدمر للعيوب الداخلية في الهياكل المعقدة غير ناضج.
تتطلب خشونة السطح المطبوعة (Ra 6–15 ميكرومتر) تصنيعًا لاحقًا للأسطح الحرجة.
يتم استخدام الصب الاستثماري على نطاق واسع لإنتاج دفعة متوسطة من الأشكال الهندسية المعقدة أو الدفاعات التي يصعب تشغيلها، خاصة في الضواغط الصناعية وبعض توربينات الغاز.
العملية: إنتاج نمط شمع دقيق ← الغمس بشكل متكرر في ملاط السيراميك لبناء الغلاف ← إزالة الشمع ← التفريغ/الضغط لصب المعدن المنصهر ← إزالة القشرة ← الضغط المتوازن الساخن (HIP) لإزالة المسامية الدقيقة ← الأسطح الحرجة للآلة ← التوازن الديناميكي.
المزايا: يمكن أن تنتج أشكالًا معقدة للغاية (شفرات رفيعة تصل إلى 0.7-2.0 مم)، والحد الأدنى من هدر المواد، ومناسبة لإنتاج الدفعات، ويمكن تطبيقها على السبائك الفائقة.
القيود: ارتفاع تكلفة الأدوات الأولية، وعيوب الصب المحتملة (المسامية، والشوائب)، والقوة والتشطيب السطحي أقل عمومًا من الأجزاء المصنعة آليًا.
الصب السريع: يستخدم أنماط الشمع المطبوعة بتقنية FDM ثلاثية الأبعاد لتقليل تكلفة النموذج الأولي/الدفعة الصغيرة والمدة الزمنية.
بالنسبة لدفاعات الضاغط الصناعية الكبيرة أو الدفاعات ذات ممرات مخرج واسعة، يظل اللحام المجزأ وسيلة مهمة. اعتمادًا على عرض الممر، هناك طريقتان رئيسيتان:
المكره الملحومة ذات الممر الواسع
يتم ضغط الشفرات أو طحنها بشكل منفصل، ثم يتم لحامها بالقرص والكفن.
اللحام القوسي اليدوي أو لحام TIG، يتم إجراؤه داخليًا أو خارجيًا.
التسخين المسبق عند 250-360 درجة مئوية، والتسخين بعد اللحام عند 650 درجة مئوية لمدة 3 ساعات لتخفيف الضغط.
المكره الملحومة بفتحة مرور ضيقة
عندما يكون عرض المخرج أقل من 10 مم، لا يمكن للأقطاب الكهربائية الوصول إلى الممر.
يتم طحن الفتحات في القرص ويتم طحن الشفرات على الكفن، ثم يتم تجميعها ولحامها.
يتطلب تحديدًا دقيقًا لزاوية الفتحة الأولية على القرص لضمان مطابقة ملف التعريف.
لحام شعاع الإلكترون
جودة عالية، اختراق عميق، الحد الأدنى من التشويه.
مناسبة لحام الكفن المكره المغلق.
يتطلب اختبار NDT كاملاً بعد اللحام (التصوير الشعاعي، فحص الاختراق).
الآلات الكهروكيميائية (ECM)
يستخدم لإنهاء المواد الصلبة أو تصنيع الشفرات الملتوية الرفيعة دون أي ضغط ميكانيكي. لا يوجد تآكل للأدوات، ولا يوجد إجهاد متبقي.
نفث الماء الكاشطة
يُستخدم في التشكيل التقريبي للشفرات ثنائية الأبعاد في الدفاعات المفتوحة أو قطع الخطوط الأساسية من الألواح السميكة.
التصنيع الهجين
التصنيع الإضافي (بناء الشكل القريب من الشبكة) + التصنيع باستخدام الحاسب الآلي الطرحي (إنهاء الأسطح الحرجة) على نفس الآلة، والجمع بين هاتين الميزتين.
تعدين المساحيق – الضغط الساخن
تشكيل متكامل يتبعه معالجة بمحلول بدرجة حرارة عالية، وتلطيف بدرجة حرارة عالية، وطلاء PVD، مما يقلل من عيوب اللحام/التصنيع ويحسن مقاومة التآكل والتآكل.
من المعروف على نطاق واسع أن تصنيع دافعات الطرد المركزي ذات التدفق المغلق ثلاثي الأبعاد هي واحدة من أكثر المهام تعقيدًا في التصنيع الدقيق. تنبع تحدياتها الأساسية من المزيج الثلاثي للتعقيد الهندسي وصعوبة المواد ومتطلبات الدقة.
تحدي |
مظهر محدد |
التدابير المضادة |
شفرات ملتوية ثلاثية الأبعاد |
أسطح منحنية غير منتظمة ذات ملتوية كبيرة، وأسطح على شكل حرف B غير منتظمة |
تفريز جانبي بخمسة محاور، تحكم دقيق في ناقل محور الأداة |
الممرات الضيقة |
قد يكون عرض المخرج أقل من 10 مم، ومساحة الأداة محدودة للغاية |
أدوات كروية مدببة ذات قطر صغير + عملية EDM مدمجة |
الشفرات الرئيسية والمقسمة |
البنية المتداخلة تجعل الممرات أكثر ملتوية وضيقة |
EDM متعدد الأقطاب مقسم إلى مناطق، تصميم قطب كهربائي منفصل |
حواف أمامية/خلفية رفيعة |
حواف رفيعة للغاية عرضة للاهتزاز والتشوه |
قطع بطبقة رقيقة، وحوامل تخميد الاهتزاز، ومعلمات محسنة |
سبائك التيتانيوم (Ti‑6Al‑4V)
نسبة قوة إلى وزن عالية، ولكن موصلية حرارية منخفضة (تتركز الحرارة عند حافة القطع) وقابلية تصلب العمل. يتطلب سرعات قطع منخفضة، ومعدلات تغذية عالية، وتبريدًا وافرًا.
السبائك الفائقة القائمة على النيكل (إنكونيل 718)
يُفضل استخدامه في التطبيقات ذات درجات الحرارة العالية ولكنه يتطلب الكثير من أدوات القطع. تصلب العمل الشديد والتآكل السريع للأداة. غالبًا ما يتطلب مساعدة EDM.
الفولاذ المقاوم للصدأ عالي القوة (17‑4PH)
تستخدم في البيئات المسببة للتآكل. تؤدي القوة والمتانة العالية إلى قوى قطع عالية، مما يتطلب أدوات وتركيبات آلية صلبة.
التداخل والاصطدام: تتسبب حركة الأداة داخل ممرات الشفرات الملتوية بسهولة في حدوث تداخل مع الشفرات المجاورة أو أسطح الممرات. يعد التحقق الشامل من التداخل والتحقق من المحاكاة في برنامج CAM أمرًا ضروريًا.
تشوه التصنيع: تتشوه الشفرات الرقيقة بشكل مرن تحت قوى القطع، مما يتسبب في حدوث أخطاء زنبركية بعد التشغيل الآلي. يجب إنشاء أسطح التعويض بناءً على انحراف الشفرة.
تراكب الأداة: تتطلب عملية تصنيع الأخدود العميق أدوات طويلة المدى ذات صلابة ضعيفة وقابلية للاهتزاز. يتم استخدام حاملات تخميد الاهتزاز واستراتيجيات التدرج الحلزوني.
جودة السطح: يعتمد الأداء الديناميكي الهوائي على الخطوط الدقيقة للشفرة والأسطح الملساء (Ra <0.8 ميكرومتر). يؤثر اتجاه وحجم علامة الأداة بشكل مباشر على خسائر التدفق.
التشوه الحراري: تؤدي حرارة القطع إلى رفع درجة حرارة قطعة العمل، مما يسبب التشوه. التبريد المناسب والتعويض الحراري ضروريان.
التحليل المقترن للتدخل والتشوه
أزواج الأبحاث الحديثة في أخطاء تداخل الأدوات وأخطاء تشوه الشفرة في المعالجة ذات خمسة محاور. من خلال إنشاء سطح تعويض تشوه الشفرة والتعويض المسبق في تخطيط مسار الأدوات مع التحكم في أخطاء التداخل في نفس الوقت، يتم تحقيق تصنيع آلي دقيق عالي الكفاءة 'خالي من التصادم وبحد أدنى من الأخطاء'. يمكن التحكم في أخطاء المعالجة المقاسة في حدود التسامح.
أثناء التصنيع، تكون قوى القطع من المخرج إلى الداخل معقدة، وغالبًا ما تسبب عدم الاستقرار. يجب أن يكون التصميم المخصص للتركيبات:
قم بتمكين المحاذاة المسبقة خارج الجهاز باستخدام مسامير السحب، وحلقات تحديد الموقع، وحلقات التوجيه، وحلقات التثبيت لتحديد الموضع والتثبيت.
توفير تحديد المواقع السريع، ودقة عالية، ودقة تحديد المواقع عالية التكرار.
استيعاب احتياجات التثبيت لعمليات التصنيع المختلفة.
قلل من إعدادات التثبيت - أكمل أكبر قدر ممكن من الآلات في إعداد واحد.
تؤثر جودة السطح بشكل مباشر على الكفاءة الديناميكية الهوائية للمكره، وعمر التعب، ومقاومة التآكل. المعالجة السطحية لدفاعات التدفق المغلقة ثلاثية الأبعاد هي نظام متكامل من العمليات المتعددة.
يمثل تلميع الدفاعات المغلقة ذات الممر الضيق تحديًا عالميًا. لا يمكن للطحن التقليدي أن يصل إلى العديد من مناطق المرور الداخلية. تشمل طرق التلميع الفعالة ما يلي:
طريقة |
مبدأ |
خشونة يمكن تحقيقها |
المنطقة القابلة للتطبيق |
التفجير الرطب + التفجير بالرصاص |
تعمل المعالجة المسبقة بشكل عام على إزالة الحجم والجزيئات الكبيرة |
را 3-6 ميكرومتر |
المكره بالكامل |
تلميع الاهتزاز بالموجات فوق الصوتية |
يؤدي اهتزاز التردد فوق الصوتي إلى قطع المواد الكاشطة |
را 0.4 ميكرومتر |
الأسطح الخارجية |
معالجة التدفق الكاشطة |
تتدفق الوسائط المرنة اللزجة مع المواد الكاشطة عبر الممرات تحت الضغط |
را 0.2 ميكرومتر |
الممرات الداخلية |
طحن هيدروليكي |
تدفق عالي السرعة لرمل الكوارتز + خليط الماء عبر الممرات |
را 0.8 ميكرومتر |
الممرات الداخلية الضيقة |
أفضل مزيج من الممارسات
يُظهر البحث الذي أجرته شركة Shenyang Blower Works وجامعة داليان للتكنولوجيا أن الجمع بين السفع الرطب + الصقل بالخردق ← تلميع الاهتزاز الخارجي بالموجات فوق الصوتية ← تلميع تدفق الكاشطة الداخلي يؤدي إلى نتائج مثالية، ويحقق خشونة السطح النهائية Ra 0.2 ميكرومتر، ويلبي متطلبات السطح لضواغط الطرد المركزي ذات الضغط العالي والتدفق المنخفض. يمكن أن يؤدي الطحن الهيدروليكي إلى تحسين كفاءة المضخة بنسبة 3% إلى 6%.
ترسيب البخار الفيزيائي PVD
وضع التبخر EB، درجة حرارة العملية 400 درجة مئوية، 6 ساعات. يعمل طلاء النانو المركب TiC-Al₂O₃، بسمك 2 ميكرومتر، على تحسين مقاومة التآكل ونعومة مرور التدفق.
الطلاء الكهربائي / الطلاء الكهربائي
بالنسبة للدفاعات التي تعمل في البيئات المسببة للتآكل، توفر طلاءات النيكل أو الكروم الحماية من التآكل.
الرش الحراري
رش البلازما لطلاء السيراميك أو السبائك للبيئات ذات درجات الحرارة العالية، مما يوفر مقاومة درجات الحرارة العالية، ومقاومة التآكل، ومقاومة الأكسدة. يمكن لطلاءات كربيد التنجستن إطالة عمر المكره إلى 3-5 سنوات.
يمتد فحص المكره إلى عملية التصنيع بأكملها - بدءًا من المواد الخام وحتى المنتج النهائي - بمعايير وأساليب مماثلة لمكونات الطيران. يغطي نظام التفتيش الكامل الأبعاد الستة التالية:
معدات |
دقة |
محتوى التفتيش |
سم |
الدقة المكانية 1.8 + لتر/350 ميكرومتر |
قياس كامل الأبعاد لملف الشفرة، والكفاف، والسمك، والموضع، والزوايا، وما إلى ذلك. |
الماسح الضوئي للضوء الأزرق (عدم الاتصال) |
دقة النقطة ± 15 ميكرومتر |
الاستحواذ السريع على البيانات السحابية الكاملة للنقطة السطحية |
صريف مجهر خفيف منظم |
مستوى ميكرون |
قياس التضاريس ثلاثية الأبعاد بدون تلامس، مقارنة مع نموذج التصميم |
مقياس تداخل الضوء الأبيض |
القرار 0.1 ميكرومتر |
قياس تضاريس السطح وتحديد العيوب تحت السطح |
عند سرعات الدوران العالية (8000-20000 دورة/دقيقة)، حتى اختلال التوازن البسيط في الكتلة يولد قوى طرد مركزية ضخمة تسبب اهتزازات شديدة.
المعيار: ISO 21940‑11 / ISO 1940‑1، درجة الجودة المتوازنة G2.5.
المعدات: آلة موازنة ديناميكية عالية الدقة، الحد الأدنى من عدم الاتزان المتبقي الذي يمكن تحقيقه ≥0.1 جم · مم / كجم.
الطريقة: موازنة مستويين، التصحيح عن طريق إزالة المواد (الحفر) أو الإضافة.
المتطلبات: عدم الاتزان المتبقي في حدود 5 جم · مم / كجم.
اختبار الموجات فوق الصوتية (UT): يكتشف المسامية الداخلية والشوائب والتصفيحات. الحساسية: فتحة سفلية مسطحة 2 مم. مناسبة لصب/تزوير الفراغات والأجزاء النهائية.
اختبار التصوير الشعاعي (RT): يقوم التصوير بالأشعة السينية في الوقت الحقيقي بالتحقق من السلامة الهيكلية الداخلية. يتوافق مع ASME BPVC. يكتشف العيوب الداخلية غير المرئية للعين.
فحص الجسيمات المغناطيسية (MT): يكتشف الشقوق السطحية والقريبة من السطح في المواد المغناطيسية. يمكن العثور على شقوق صغيرة > 0.5 مم.
اختبار الاختراق (PT): يكتشف الشقوق السطحية في المواد غير المغناطيسية. الفلورسنت أو تباين الألوان، مناسب للدوافع المصنوعة من الفولاذ المقاوم للصدأ وسبائك التيتانيوم.
اختبار تيار إيدي (ET): فحص سريع للعيوب القريبة من السطح، وهو مناسب للفحص عبر الإنترنت للضواغط المنتجة بكميات كبيرة.
التركيب الكيميائي: شرارة OES / XRF / ICP-OES للقياس الكمي الدقيق.
الخواص الميكانيكية: آلة اختبار عالمية - قوة الشد ≥500 ميجا باسكال، قوة الخضوع، الاستطالة؛ اختبار التأثير (-40 درجة مئوية في درجة حرارة منخفضة).
علم المعادن: المراقبة المجهرية لحجم الحبوب، تصنيف التضمين (ASTM E112)، لتجنب عيوب المعالجة الحرارية.
الصلابة: اختبار صلابة روكويل/برينل.
الاختبار الهيدروليكي / الديناميكي الهوائي: على منصة الاختبار، قم بقياس منحنى رأس التدفق، وتأكد من الكفاءة ≥85%، وأن NPSH يلبي المتطلبات.
اختبار الدوران عالي السرعة: جهاز اختبار الدوران بسرعة محيطية تصل إلى 300 م/ث، تكرار الظروف الفعلية.
المحاكاة البيئية: غرفة درجة الحرارة (-70 درجة مئوية إلى 300 درجة مئوية) وغرفة مفرغة (≥10⁻⊃3؛ Pa)، وغرفة التآكل برذاذ الملح (ASTM B117).
اختبار التعب: آلة الكلال ذات الدورة العالية، عدد الدورات ≥10⁷.
متطلبات بيئة التفتيش
الحفاظ على درجة الحرارة عند 20±2 درجة مئوية، والرطوبة <60% لتقليل أخطاء القياس. يجب أن يحمل المفتشون شهادة ASNT المستوى الثاني أو ما يعادلها. يسجل نظام MES جميع بيانات الفحص لتتبع دورة الحياة الكاملة.
تُظهر بيانات عام 2024 طلبًا قويًا على تقنية دافعة التدفق ثلاثية الأبعاد في صناعات الطاقة والمعادن والكيماويات وغيرها من الصناعات. ولدت منافخ الطرد المركزي ذات التدفق ثلاثي الأبعاد الموفرة للطاقة ما يقرب من 3000 وحدة من الطلب الجديد على أنظمة تبريد مراكز البيانات (حجم السوق 1.8 مليار يوان صيني، نمو سنوي 65%)، و2200 وحدة في سلسلة توريد تصنيع مركبات الطاقة الجديدة، و500 وحدة في صناعة تصنيع أشباه الموصلات (1.5 مليار يوان صيني، نمو 35%). يخصص كبار اللاعبين في الصناعة 6.8% من إيرادات المبيعات للبحث والتطوير. تحقق منافيخ الطرد المركزي التي تستخدم تصميم تدفق ثلاثي الأبعاد توفيرًا في الطاقة يتراوح بين 12% و18% مقارنةً بالتصميمات التقليدية ثنائية الأبعاد.
التصنيع الذكي الرقمي
تهدف الصيانة التنبؤية المعتمدة على التوائم الرقمية إلى تقليل فترات التوقف غير المخطط لها بنسبة 50%. يؤدي الجمع بين محاكاة عقود الفروقات والتحقق التجريبي إلى تقصير دورات تطوير المنتجات الجديدة بنسبة 30%. تتيح أنظمة MES إمكانية تتبع بيانات دورة الحياة الكاملة.
توسيع نطاق التصنيع المضافة
تتجه تقنية SLM/EBM نحو الإنتاج الضخم. تم تحقيق تشكيل شفرة رفيعة للغاية بسمك 0.3 مم، مع تحسين البنية مما أدى إلى تقليل الوزن بنسبة 8.7%. سيصبح التصنيع الهجين (المضاف + الطرحي المتكامل) نموذجًا جديدًا لإنتاج المكره عالي الجودة.
تكامل محرك الأقراص المباشر عالي السرعة
تعمل المحركات المتزامنة ذات المغناطيس الدائم عالية السرعة على تشغيل الدفاعات مباشرة، بكفاءة المحرك ≥95%، مما يؤدي إلى القضاء على خسائر علبة التروس. أصبحت وحدات دافعة التروس المدمجة اتجاهًا، مما يتيح تنظيم ضغط التدفق الواسع عبر محرك التردد المتغير.
التحسين المشترك للنظام الكامل
تم تحسين تصميم المكره بشكل متزامن مع الناشرات، والدوائر الحلزونية، والمحركات، باستخدام CFD لتحقيق أقصى قدر من الأداء الإجمالي لنظام الضاغط. التحول من التحسين المتكامل على مستوى المكونات إلى التحسين المتكامل على مستوى النظام.
إنترنت الأشياء (إنترنت الأشياء) المراقبة الذكية
وفي عام 2024، ستكون 39% من الوحدات التي تم تركيبها حديثًا عبارة عن مراوح ذكية مزودة بأجهزة مراقبة عن بعد. يتيح تحليل البيانات الضخمة تحسين الطاقة الديناميكية، مما يحقق توفيرًا إضافيًا للطاقة يتراوح بين 3% و5%. بحلول عام 2025، من المتوقع أن تتجاوز نسبة اتصال المراوح الذكية 60%.
مواد جديدة وهياكل جديدة
تعمل هندسة الجينوم للمواد على فحص تركيبات السبائك الجديدة بقوة خمسة أضعاف قوة الألمنيوم المصبوب التقليدي. تستمر التصاميم المبتكرة مثل الدفاعات المركبة، والهياكل المجوفة مزدوجة الجدران، وقنوات التبريد الداخلية في الظهور. ويجري الآن تطوير دافعات مركبة تتحمل درجات حرارة عالية تصل إلى 400 درجة مئوية+.
من الألومنيوم المصبوب إلى شفرات سبائك التيتانيوم المطبوعة ثلاثية الأبعاد، ومن التدفق ثنائي الأبعاد إلى ثلاثي الأبعاد، ومن اللحام المجزأ إلى الطحن المتكامل - تشهد تكنولوجيا تصنيع دافعات الطرد المركزي ذات التدفق المغلق ثلاثي الأبعاد تحولًا عميقًا. وسيستمر التقارب بين التصنيع الإضافي والتوائم الرقمية وتحسين التصميم المعتمد على الذكاء الاصطناعي في تحسين كفاءة المكره وقدرته وموثوقيته، مما يوفر الدعم الأساسي للحفاظ على الطاقة الصناعية والاعتماد على الذات للمعدات المتطورة.


