
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-12 Origen: Sitio
Impulsor centrífugo de flujo tridimensional cerrado
El impulsor centrífugo de flujo tridimensional cerrado es el componente central de la maquinaria de fluidos, como compresores, bombas y ventiladores centrífugos. El término 'cerrado' significa que las aspas están completamente encerradas por un disco (disco trasero) en un lado y una cubierta (disco frontal) en el otro, formando un paso de flujo completamente cerrado. 'Flujo tridimensional' se refiere a palas retorcidas diseñadas basándose en la teoría del flujo tridimensional, considerando simultáneamente el movimiento del fluido en las direcciones radial, axial y circunferencial.
En el diseño tradicional, la teoría del flujo unidimensional supone un número infinito de palas y una distribución uniforme de la velocidad a lo largo del plano meridional. La teoría del flujo bidimensional considera además la variación lineal de la velocidad entre secciones transversales. Sin embargo, ninguno de los dos puede reflejar verdaderamente el complejo flujo viscoso tridimensional dentro del impulsor. La teoría del flujo tridimensional divide infinitamente el espacio tridimensional interno y establece un modelo matemático completo mediante el cálculo del campo de flujo:
W = f(R, φ, Z)
donde W es la velocidad del flujo, R es la coordenada radial, φ es la coordenada circunferencial y Z es la coordenada axial. A través del cálculo de flujo tridimensional, se puede obtener la distribución de velocidad en cualquier punto dentro del impulsor, optimizando así los ángulos de entrada/salida de las palas, el número de palas y las formas de la sección transversal de las palas retorcidas, de modo que las superficies de las palas coincidan perfectamente con la trayectoria real del fluido.
Las palas de flujo tridimensionales tienen superficies curvas irregulares que se adaptan al régimen de flujo real, evitando la separación del flujo en la superficie de presión, reduciendo las pérdidas de flujo y controlando la distribución de velocidad de todas las partículas de fluido internamente para lograr condiciones de flujo óptimas. En comparación con los impulsores bidimensionales convencionales, la eficiencia se puede mejorar entre un 5 % y un 15 %.
Paso meridional más amplio: el diámetro reducido del cubo aumenta la capacidad de flujo, mejorando la eficiencia hidráulica.
Diámetro del impulsor más pequeño: el mayor ancho de salida reduce el tamaño del equipo para obtener el mismo rendimiento.
Gran torsión de las aspas: la tecnología de modelado de superficies B-spline no uniforme permite una adaptación precisa de las aspas torcidas tridimensionalmente al campo de flujo.
Borde de entrada extendido hacia adelante: extenderse hacia el flujo entrante reduce las pérdidas de entrada y mejora el rendimiento de la cavitación.
Estructura de palas escalonadas: para impulsores de velocidad específica media-alta, las palas adyacentes se pueden escalonar para reducir la pulsación del flujo dentro de ±4‰ de la cabeza.
Estructura de sellado laberíntico: el diseño laberíntico especial en el anillo de sellado reduce las pérdidas volumétricas.
El diseño moderno del impulsor de flujo tridimensional sigue la ruta técnica de 'cálculo teórico + simulación numérica + iteración de optimización':
Modelado CAD 3D
El ajuste de superficie NURBS se utiliza para establecer modelos 3D complejos de palas torcidas, con diseño paramétrico del perfil de la pala, distribución del espesor y ángulos de entrada/salida.
Simulación de flujo CFD
La dinámica de fluidos computacional (CFD) se utiliza para la generación de malla y el cálculo del campo de flujo para simular el estado de flujo real dentro del impulsor y optimizar los parámetros geométricos de la pala.
Análisis estructural FEA
El análisis de elementos finitos garantiza que el impulsor no ceda bajo cargas centrífugas y aerodinámicas, y verifica los modos de vibración (frecuencias naturales) para evitar resonancias a las velocidades de funcionamiento.
Programación de mecanizado CAM
Genera trayectorias de herramientas de cinco ejes, realiza verificación de interferencias y verificación de simulación, y genera código CNC. El software común incluye UG NX, Cimatron, CAXA, etc.
Impulsor abierto
Cuchillas unidas únicamente al cubo, sin cubierta.
Mínima dificultad de mecanizado.
Baja eficiencia y baja resistencia mecánica.
Gran fuga en la holgura de la punta de la hoja.
Impulsor semiabierto
Palas entre cubo y tapa parcial.
Dificultad media de mecanizado.
Eficiencia y fuerza moderadas.
Todavía tiene algunas fugas de espacio libre.
Impulsor cerrado
Cuchillas completamente encerradas entre el disco y la cubierta.
Máxima dificultad de mecanizado.
Máxima eficiencia y mayor resistencia.
Paso de flujo completamente sellado, sin fugas.
Elimina la pérdida por fugas
La cubierta integral sella completamente el paso del flujo, evitando que el medio de alta presión regrese al lado de baja presión. La eficiencia de la compresión mejora entre un 8 % y un 15 % a la misma velocidad.
Flujo de gas más suave
El pasaje cerrado restringe el flujo a lo largo de la trayectoria diseñada, evitando turbulencias y vórtices, con menor resistencia al fluido. Tanto la eficiencia a carga completa como a carga parcial son superiores.
Mayor rigidez estructural
El disco y la cubierta forman una estructura integral con palas soportadas en ambos extremos. A altas velocidades (8.000–20.000 r/min), los riesgos de deformación y resonancia se reducen considerablemente.
Vibración y ruido reducidos
La estructura cerrada funciona de forma más estable y con menores pérdidas de carga. Las grietas por fatiga de la hoja y las fallas por erosión se reducen significativamente, lo que la hace adecuada para un funcionamiento continuo.
Máxima eficiencia isentrópica
Los impulsores cerrados curvados hacia atrás pueden alcanzar una eficiencia isentrópica superior al 85 %, satisfaciendo las demandas de ahorro de energía de grandes enfriadores y compresores industriales.
Amplio rango de funcionamiento estable
Un margen de sobretensión más amplio se adapta a variaciones de carga del 20 % al 100 %, lo que se adapta perfectamente a las condiciones de carga altamente variables de los sistemas de aire acondicionado centrales.
Consenso de la industria
Más del 90% de los enfriadores centrífugos comerciales/industriales de alta eficiencia adoptan de manera uniforme impulsores de flujo tridimensionales cerrados y curvados hacia atrás. Teniendo en cuenta la economía, la estabilidad y la eficiencia energética en general, el impulsor de flujo tridimensional cerrado se ha convertido en la opción principal de la industria.
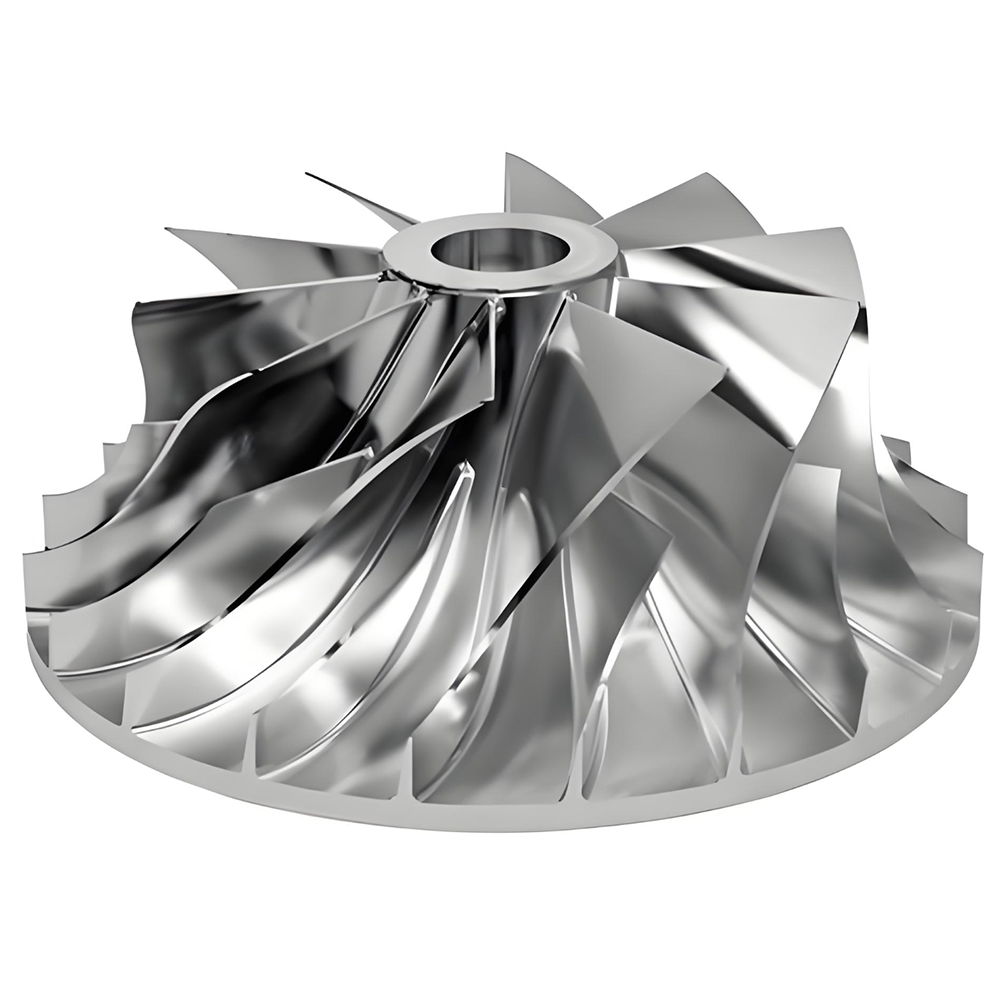
La fabricación de impulsores centrífugos de flujo tridimensional cerrado constituye una barrera tecnológica fundamental. Debido a la alta torsión de la hoja, los pasajes estrechos y las grandes curvaturas del disco y las superficies de la cubierta, el mecanizado es extremadamente difícil. Los métodos de fabricación convencionales actuales incluyen las siguientes cinco categorías:
Proceso |
Principio |
Aplicación típica |
Utilización de materiales |
Exactitud |
Fresado integral de cinco ejes |
Mecanizado de palas y pasajes a partir de una forja sólida mediante múltiples operaciones |
Compresores de alto rendimiento, aeroespacial |
Bajo (10%) |
muy alto |
electroerosión |
Uso de electrodos moldeados para erosionar material mediante descarga eléctrica. |
Pasajes estrechos, materiales difíciles de mecanizar |
Bajo |
Alto |
Fundición a la cera perdida |
Fundición a la cera perdida de formas complejas |
Producción por lotes de impulsores pequeños y medianos |
Alto |
Medio |
Soldadura segmentada |
Cuchillas fresadas por separado y soldadas al disco y a la cubierta. |
Grandes impulsores, amplios pasajes |
Medio |
Medio-alto |
Fabricación aditiva (impresión 3D) |
Fusión SLM/EBM capa por capa de polvo metálico |
Creación de prototipos, estructuras ultracomplejas |
Alto (95%) |
Medio-alto |
Lógica de selección de procesos
El tipo de impulsor (abierto/semiabierto/cerrado), el ancho del paso, las propiedades del material, el volumen de producción, los requisitos de precisión y el presupuesto de costos determinan conjuntamente la ruta del proceso. En la práctica, los procesos combinados (por ejemplo, desbaste de cinco ejes + acabado por electroerosión) se utilizan a menudo para equilibrar la eficiencia y la precisión.
El fresado integral CNC simultáneo de cinco ejes es actualmente el método de fabricación más utilizado para impulsores de flujo tridimensionales cerrados de alto rendimiento. A partir de una forja sólida, este método fresa integralmente hojas y pasajes a través de operaciones que incluyen taladrado, desbaste, semiacabado, limpieza y acabado, todo desde una sola pieza en bruto.
Preparación de materiales
Preformado de torneado en desbaste (el torno/fresa de 3 a 4 ejes elimina la mayor parte del material)
Perforación (perforación de orificios iniciales para el mecanizado de paso)
Desbaste de pasajes (herramientas de gran diámetro para una alta tasa de eliminación de material)
Semiacabado (dejando un pequeño margen para acercarse a la superficie final)
Limpieza (mecanizado de filetes en las raíces de la hoja)
Acabado (fresas de bolas cónicas para superficies de palas)
Postprocesamiento (desbarbado, pulido, equilibrado dinámico)
Fresado lateral
Utiliza el flanco de la herramienta para mecanizar las superficies de la hoja en una sola pasada. Alta eficiencia y buen acabado superficial, especialmente indicado para impulsores de superficie reglada. Requiere un control preciso del vector del eje de la herramienta para evitar interferencias.
Fresado de puntos
Utiliza la punta de punta esférica para mecanizar superficies curvas punto por punto. Ofrece mayor flexibilidad para superficies complejas de forma libre, pero más lento. La altura del festón se puede controlar dentro de 0,005 mm.
Fresado trocoidal
Mantiene una carga de herramienta constante durante el desbaste de materiales resistentes; La entrada del arco reduce el impacto de la fuerza de corte y extiende la vida útil de la herramienta.
Etapa de mecanizado |
Tipo de herramienta |
Características |
Desbaste |
Fresas cilíndricas/cónicas (carburo revestido) |
Gran diámetro, alta tasa de eliminación de material; El diámetro debe ser menor que el espacio mínimo entre cuchillas. |
Acabado de la hoja |
Cortadores cónicos de largo alcance con punta esférica |
Diámetro 3–6 mm, longitud del filo 30+ mm para ranuras profundas; utiliza el borde lateral para mayor eficiencia |
Acabado de paso |
Fresas esféricas/toroidales |
Planificación de trayectoria de herramienta de festón constante, altura de festón 0,005–0,02 mm |
Limpieza |
Herramientas con punta de bola de diámetro pequeño |
Mecanizado de filetes en las uniones entre pala y cubo |
Las principales dificultades del mecanizado de cinco ejes residen en la planificación del vector del eje de la herramienta y la comprobación de interferencias. Los métodos típicos incluyen:
En relación con la transmisión: seleccionar las superficies de las cuchillas como geometría de transmisión, las cuchillas adyacentes y las superficies de paso como geometría de control, con ángulos de avance e inclinación adecuados.
Método de curva guía: derivar curvas guía del eje de la herramienta encontrando puntos medios entre las líneas límite de hojas adyacentes y compensando.
Acabado de vieira constante: cálculo de paso a paso basado en la altura de vieira especificada para generar trayectorias de herramienta de vieira uniformes.
Rampa helicoidal para reducir la vibración: rampa múltiple helicoidal de capa delgada (paso de 0,04 a 0,06 mm) cuando la herramienta entra en contacto con la pieza en bruto para evitar la vibración del impacto.
Tecnología de portaherramientas con amortiguación de vibraciones
La última tecnología patentada emplea un portaherramientas amortiguador de vibraciones con un núcleo amortiguador interno y aceite amortiguador, generando contravibración para absorber la deflexión de flexión del portaherramientas, aumentando significativamente la rigidez dinámica. Combinado con el suministro interno de refrigerante, el mecanizado se vuelve más estable.
Después de la generación de la trayectoria, es obligatoria la verificación repetida utilizando el software de simulación.
Módulo de simulación UG NX: comprueba la interferencia de la trayectoria y el sobrecorte.
VERICUT: simulación de movimiento de máquina herramienta, verifica código CNC, detecta colisiones.
Corte de prueba: prueba real en máquina para ajustar los parámetros de corte.
El mecanizado por electroerosión de impulsores de flujo tridimensionales cerrados adopta una ruta de proceso digital con operaciones por zonas, de múltiples electrodos y de múltiples pasos:
Premecanizado: entrada del paso de la máquina de electrodos.
Salida de desbaste: los electrodos abren la salida del paso.
Desbaste de entrada: los electrodos completan el desbaste de entrada.
Semiacabado: electrodos semiacabados con margen de separación de descarga.
Acabado: los electrodos alcanzan la precisión final.
EDM orbital: el movimiento orbital apropiado mejora el espacio de descarga y la calidad de la superficie.
Distribución de tolerancias: electrodo semiacabado engrosado 0,5 mm, electrodo de acabado 0,2 mm adicionales.
Simulación digital: montaje dinámico de electrodos y utillajes sobre plataforma CAD, simulando el proceso de mecanizado.
Proceso combinado de fresado de cinco ejes + electroerosión
Para impulsores integrales tridimensionales cerrados, con muchas palas, pasajes muy torcidos y fabricados con materiales difíciles de cortar, se utiliza comúnmente el proceso combinado de desbaste CNC de cinco ejes + acabado EDM. A través del análisis UG NX, las zonas de mecanizado de paso se dividen racionalmente, se optimizan el diseño y los accesorios de los electrodos, se simulan interferencias y se encuentra la ruta óptima para la entrada/salida de los electrodos.
Ventajas y limitaciones de la electroerosión
Aspecto |
Ventaja |
Limitación |
Capacidad |
Mecaniza pasos extremadamente estrechos (<10 mm), materiales de alta dureza, estructuras espaciales complejas |
Velocidad lenta; cada pasaje mecanizado individualmente |
Exactitud |
Los electrodos separados producen caminos simples y precisión controlable |
La brecha de descarga afecta la precisión dimensional, requiere múltiples electrodos para la compensación |
Calidad superficial |
Sin estrés mecánico, adecuado para hojas finas y retorcidas. |
La capa refundida requiere un pulido posterior |
Costo |
Puede mecanizar materiales difíciles de cortar |
Alto costo de fabricación de electrodos; consumo significativo de grafito/cobre |
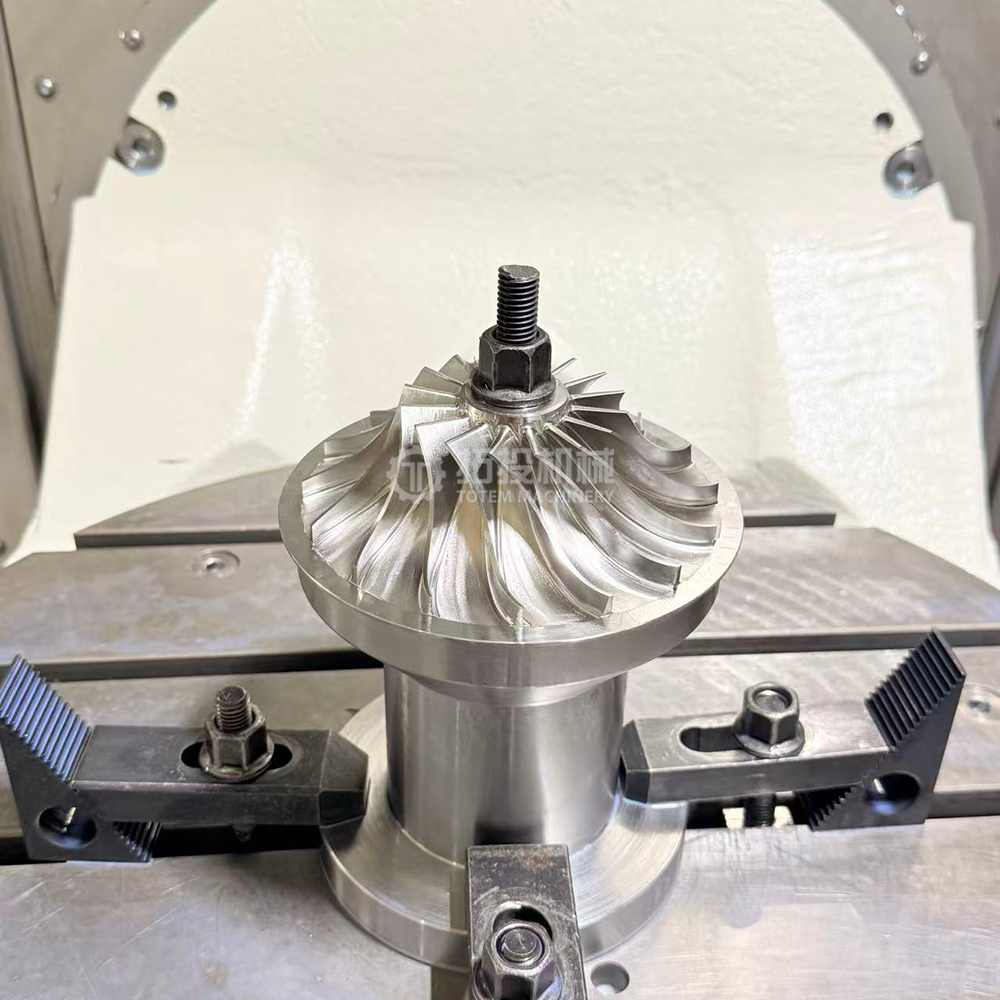
La fabricación aditiva de metales, en particular la fusión selectiva por láser (SLM) y la fusión por haz de electrones (EBM), está abriendo una ruta completamente nueva para la fabricación de impulsores de flujo tridimensionales cerrados. Rompe las limitaciones geométricas fundamentales de los procesos tradicionales.
Formación de paredes ultrafinas
Se logró una formación estable y sin defectos de hojas ultrafinas de hasta 0,3 mm con un rendimiento ≥95 %. Por el contrario, el espesor de pared mínimo estable para el fresado de cinco ejes en la producción en masa suele ser superior a 1,5 mm.
Conformado integrado
Las bridas, el cubo y las palas se imprimen en un solo paso sin soldar ni unir. Densidad ≥99,9%, alcanzando propiedades de material forjado; La vida de fatiga mejoró en más del 40%.
Iteración rápida
El tiempo de entrega desde el diseño hasta la pieza terminada se reduce de semanas a días; El costo directo de la personalización de lotes pequeños se redujo en más del 60 %. No requiere herramientas, ideal para creación de prototipos.
Optimización de topología
Permite canales de refrigeración con formas internas, estructuras huecas de doble pared, etc., imposibles con los procesos convencionales. La optimización de la topología redujo el peso en un 8,7% y aumentó el margen de seguridad.
Material |
Solicitud |
Propiedades después de SLM |
Inconel 718 superaleación a base de níquel |
Servicio de larga duración a 650°C |
Densidad ≥99,95%, resistencia a la tracción >1200 MPa |
Aleación de titanio Ti‑6Al‑4V |
Velocidades punta muy altas, temperaturas moderadas |
Alta relación resistencia-peso, resistente a la corrosión |
Nuevas aleaciones de aluminio |
Piezas de alta temperatura hasta 400°C |
Resistencia 5 veces mayor que la del aluminio fundido convencional. |
Aceros inoxidables (316L / 17‑4PH) |
Ambientes corrosivos |
Buena resistencia a la corrosión y propiedades mecánicas. |
Retiro de soporte: corte las estructuras de soporte.
Alivio del estrés: tratamiento térmico para eliminar el estrés residual.
Prensado isostático en caliente (HIP): logra una densidad superior al 99,9 %.
Acabado de superficies: mecanizado/pulido/mecanizado con flujo abrasivo.
Mecanizado final: acabado de precisión de superficies críticas + equilibrio dinámico.
Limitaciones actuales
La tensión residual en las piezas metálicas impresas en 3D puede provocar distorsiones y requerir una corrección adicional del tratamiento térmico.
Los materiales de impresión de alto rendimiento son costosos, lo que limita la producción en masa.
Las pruebas no destructivas para detectar defectos internos en estructuras complejas aún están inmaduras.
La rugosidad de la superficie impresa (Ra 6–15 μm) requiere un mecanizado posterior de las superficies críticas.
La fundición a la cera perdida se utiliza ampliamente para la producción en lotes medianos de impulsores de geometría compleja o difíciles de mecanizar, especialmente en compresores industriales y algunas turbinas de gas.
Proceso: producir un patrón de cera preciso → sumergir repetidamente en lechada de cerámica para construir la carcasa → desparafinar → verter metal fundido al vacío/presión → retirar la carcasa → Prensado isostático en caliente (HIP) para eliminar la microporosidad → superficies críticas de la máquina → equilibrio dinámico.
Ventajas: puede producir formas muy complejas (hojas tan delgadas como entre 0,7 y 2,0 mm), desperdicio mínimo de material, adecuado para la producción por lotes, aplicable a superaleaciones.
Limitaciones: alto coste inicial de herramientas, posibles defectos de fundición (porosidad, inclusiones), resistencia y acabado superficial generalmente inferiores a los de las piezas mecanizadas.
Fundición rápida: utiliza patrones de cera impresos en 3D FDM para reducir el costo y el tiempo de entrega de prototipos/lotes pequeños.
Para impulsores de compresores industriales grandes o impulsores con amplios conductos de salida, la soldadura segmentada sigue siendo un método importante. Dependiendo del ancho del paso, existen dos enfoques principales:
Impulsor soldado de paso ancho
Hojas prensadas o fresadas por separado, luego soldadas al disco y a la cubierta.
Soldadura por arco manual o soldadura TIG, realizada interna o externamente.
Precalentamiento a 250–360 °C, calentamiento posterior a la soldadura a 650 °C durante 3 h para aliviar la tensión.
Impulsor soldado con ranura de paso estrecho
Cuando el ancho de salida es <10 mm, los electrodos no pueden alcanzar el conducto.
Se fresan ranuras en el disco y se fresan hojas en la cubierta, luego se ensamblan y sueldan.
Requiere una determinación precisa del ángulo inicial de la ranura en el disco para garantizar la coincidencia del perfil.
Soldadura por haz de electrones
Alta calidad, penetración profunda, mínima distorsión.
Adecuado para soldadura de cubierta de impulsor cerrado.
Requiere END completo después de la soldadura (radiografía, inspección con penetrantes).
Mecanizado electroquímico (ECM)
Se utiliza para el acabado de materiales endurecidos o para mecanizar hojas finas y retorcidas sin tensión mecánica. Sin desgaste de herramientas ni tensiones residuales.
Chorro de agua abrasivo
Se utiliza para perfilado aproximado de palas 2D en impulsores abiertos o para cortar contornos básicos de placas gruesas.
Fabricación híbrida
Fabricación aditiva (construcción de formas casi netas) + mecanizado CNC sustractivo (acabado de superficies críticas) en la misma máquina, combinando ambas ventajas.
Metalurgia de polvos: prensado en caliente
Conformación integral seguida de tratamiento con solución a alta temperatura, templado a alta temperatura y recubrimiento PVD, lo que reduce los defectos de soldadura/mecanizado y mejora la resistencia al desgaste y la corrosión.
El mecanizado con impulsor centrífugo de flujo tridimensional cerrado es ampliamente reconocido como una de las tareas más complejas en la fabricación de precisión. Sus principales desafíos surgen de la triple combinación de complejidad geométrica, dificultad del material y requisitos de precisión.
Desafío |
Manifestación específica |
Contramedidas |
Cuchillas retorcidas 3D |
Superficies curvas irregulares con gran torsión, superficies B-spline no uniformes |
Fresado lateral de cinco ejes, control vectorial preciso del eje de la herramienta |
Pasajes estrechos |
El ancho de salida puede <10 mm, espacio para herramientas muy limitado |
Herramientas con punta esférica cónica de diámetro pequeño + proceso combinado de electroerosión |
Cuchillas principales y divisoras |
La estructura entrelazada hace que los pasajes sean más retorcidos y estrechos |
Electroerosión por zonas con electrodos múltiples, diseño de electrodos separados |
Bordes delanteros y traseros finos |
Bordes extremadamente delgados propensos a vibrar y deformarse. |
Corte en capa fina, soportes amortiguadores de vibraciones, parámetros optimizados |
Aleaciones de titanio (Ti‑6Al‑4V)
Alta relación resistencia-peso, pero baja conductividad térmica (calor concentrado en el filo) y tendencia al endurecimiento por trabajo. Requiere bajas velocidades de corte, altas velocidades de avance y amplio enfriamiento.
Superaleaciones a base de níquel (Inconel 718)
Preferido para aplicaciones de alta temperatura pero extremadamente exigente con las herramientas de corte. Severo endurecimiento por trabajo y rápido desgaste de la herramienta. A menudo requiere asistencia de electroerosión.
Aceros inoxidables de alta resistencia (17‑4PH)
Utilizado en ambientes corrosivos. La alta resistencia y tenacidad dan como resultado altas fuerzas de corte, lo que requiere máquinas herramienta y accesorios rígidos.
Interferencia y colisión: el movimiento de la herramienta dentro de los pasajes torcidos de las hojas causa fácilmente interferencia con las hojas adyacentes o las superficies de los pasajes. Es esencial realizar una verificación exhaustiva de interferencias y una verificación de simulación en el software CAM.
Deformación por mecanizado: Las hojas delgadas se deforman elásticamente bajo las fuerzas de corte, lo que provoca errores de recuperación elástica después del mecanizado. Se deben establecer superficies de compensación basadas en la deflexión de la hoja.
Saliente de la herramienta: el mecanizado de ranuras profundas requiere herramientas de largo alcance con poca rigidez y susceptibilidad a las vibraciones. Se emplean soportes amortiguadores de vibraciones y estrategias de rampa helicoidal.
Calidad de la superficie: El rendimiento aerodinámico depende de los contornos precisos de la pala y de las superficies lisas (Ra < 0,8 μm). La dirección y el tamaño de las marcas de la herramienta afectan directamente las pérdidas de flujo.
Deformación térmica: El calor de corte eleva la temperatura de la pieza de trabajo, provocando distorsión. Es necesaria una refrigeración y una compensación térmica adecuadas.
Análisis acoplado de interferencia y deformación.
Investigaciones recientes combinan errores de interferencia de herramientas y errores de deformación de la hoja en el mecanizado de cinco ejes. Al establecer una superficie de compensación de la deformación de la hoja y realizar una compensación previa en la planificación de la trayectoria de la herramienta y, al mismo tiempo, controlar los errores de interferencia, se logra un mecanizado de precisión de alta eficiencia 'libre de colisiones y con errores mínimos'. Los errores de mecanizado medidos se pueden controlar dentro de la tolerancia.
Durante el mecanizado, las fuerzas de corte desde la salida hacia el interior son complejas y a menudo provocan inestabilidad. El diseño de luminarias dedicadas debe:
Habilite la prealineación fuera de la máquina utilizando pernos de tracción, anillos de localización, anillos de orientación y anillos de sujeción para posicionamiento y sujeción.
Proporciona posicionamiento rápido, alta precisión y alta precisión de posicionamiento repetido.
Se adapta a las necesidades de sujeción para diferentes operaciones de mecanizado.
Minimice las configuraciones de sujeción: complete la mayor cantidad de mecanizado posible en una sola configuración.
La calidad de la superficie afecta directamente la eficiencia aerodinámica, la vida útil y la resistencia a la corrosión del impulsor. El tratamiento superficial de impulsores de flujo tridimensionales cerrados es un sistema integrado de múltiples procesos.
Pulir impulsores cerrados de paso estrecho es un desafío global. La molienda tradicional no puede llegar a muchas zonas de paso interno. Los métodos de pulido efectivos incluyen:
Método |
Principio |
Rugosidad alcanzable |
Área aplicable |
Chorro húmedo + granallado |
Pretratamiento general, elimina incrustaciones y partículas grandes. |
Ra 3–6 µm |
Impulsor completo |
Pulido por vibración ultrasónica |
La vibración de frecuencia ultrasónica impulsa el corte abrasivo |
Ra 0,4 µm |
Superficies externas |
Mecanizado de flujo abrasivo |
Medios viscosos elásticos con abrasivos fluyen a través de conductos bajo presión. |
Ra 0,2 µm |
Pasajes internos |
Rectificado hidráulico |
Flujo de alta velocidad de mezcla de arena de cuarzo y agua a través de pasajes |
Ra 0,8 µm |
Pasajes internos estrechos |
Combinación de mejores prácticas
La investigación realizada por Shenyang Blower Works y la Universidad Tecnológica de Dalian muestra que la combinación de chorro húmedo + granallado → pulido por vibración ultrasónica externa → pulido por flujo abrasivo interno produce resultados óptimos, logrando una rugosidad superficial final Ra 0,2 μm, cumpliendo con los requisitos de superficie de los compresores centrífugos de alta presión y bajo flujo. La molienda hidráulica puede mejorar la eficiencia de la bomba entre un 3 % y un 6 %.
Deposición física de vapor PVD
Modo de evaporación EB, temperatura de proceso 400°C, 6 horas. Nanorrevestimiento compuesto TiC‑Al₂O₃, de 2 μm de espesor, mejora la resistencia al desgaste y la suavidad del paso del flujo.
Galvanoplastia / Revestimiento no electrolítico
Para los impulsores que operan en ambientes corrosivos, los recubrimientos de níquel o cromo brindan protección contra la corrosión.
Pulverización térmica
Pulverización por plasma de recubrimientos cerámicos o de aleaciones para entornos de alta temperatura, impartiendo resistencia a altas temperaturas, resistencia al desgaste y resistencia a la oxidación. Los recubrimientos de carburo de tungsteno pueden prolongar la vida útil del impulsor de 3 a 5 años.
La inspección del impulsor abarca todo el proceso de fabricación, desde la materia prima hasta el producto terminado, con estándares y métodos comparables a los de los componentes aeroespaciales. Un sistema de inspección completo cubre las siguientes seis dimensiones:
Equipo |
Exactitud |
Contenido de inspección |
MMC |
Precisión espacial 1,8 + L/350 μm |
Medición dimensional completa del perfil de la hoja, contorno, espesor, posición, ángulos, etc. |
Escáner de luz azul (sin contacto) |
Precisión puntual ±15 μm |
Adquisición rápida de datos completos de nubes de puntos de superficie |
Rejilla binocular ligera estructurada |
Nivel de micras |
Medición de topografía 3D sin contacto, comparación con el modelo de diseño |
Interferómetro de luz blanca |
Resolución 0,1 µm |
Medición de topografía de superficie, identificación de defectos del subsuelo. |
A altas velocidades de rotación (8.000 a 20.000 r/min), incluso un desequilibrio de masa menor genera enormes fuerzas centrífugas que causan vibraciones severas.
Estándar: ISO 21940‑11 / ISO 1940‑1, grado de calidad de la balanza G2.5.
Equipamiento: equilibradora dinámica de alta precisión, desequilibrio residual mínimo alcanzable ≤0,1 g·mm/kg.
Método: equilibrado en dos planos, corrección mediante eliminación (perforación) o adición de material.
Requisito: desequilibrio residual dentro de 5 g·mm/kg.
Pruebas Ultrasónicas (UT): detecta porosidad interna, inclusiones, laminaciones. Sensibilidad: Orificio de fondo plano de 2 mm. Adecuado para fundición/forja de piezas en bruto y terminadas.
Pruebas radiográficas (RT): las imágenes de rayos X en tiempo real verifican la integridad estructural interna. Cumple con ASME BPVC. Encuentra defectos internos invisibles a la vista.
Inspección de partículas magnéticas (MT): detecta grietas superficiales y cercanas a la superficie en materiales ferromagnéticos. Puede encontrar microfisuras >0,5 mm.
Prueba de penetración (PT): detecta grietas de rotura superficial en materiales no magnéticos. Fluorescente o contraste de color, apto para impulsores de acero inoxidable y aleación de titanio.
Prueba de corrientes de Foucault (ET): detección rápida de defectos cercanos a la superficie, adecuada para la inspección en línea de impulsores producidos en masa.
Composición química: Spark OES / XRF / ICP‑OES para una cuantificación precisa.
Propiedades mecánicas: máquina de ensayo universal – resistencia a la tracción ≥500 MPa, límite elástico, alargamiento; Prueba de impacto (-40 °C a baja temperatura).
Metalografía: observación microscópica del tamaño de grano, índice de inclusión (ASTM E112), para evitar defectos del tratamiento térmico.
Dureza: Durómetro Rockwell/Brinell.
Pruebas hidráulicas/aerodinámicas: en el banco de pruebas, mida la curva de flujo, asegure una eficiencia ≥85%, NPSH cumple con los requisitos.
Prueba de giro a alta velocidad: banco de pruebas de rotación con una velocidad periférica de hasta 300 m/s, que reproduce las condiciones reales.
Simulación ambiental: cámara de temperatura (-70°C a 300°C) y cámara de vacío (≤10⁻⊃3; Pa), cámara de corrosión por niebla salina (ASTM B117).
Prueba de fatiga: máquina de fatiga de ciclos altos, recuento de ciclos ≥10⁷.
Requisitos del entorno de inspección
Temperatura mantenida a 20 ± 2 °C, humedad <60 % para reducir errores de medición. Los inspectores deben tener una certificación ASNT Nivel II o equivalente. El sistema MES registra todos los datos de inspección para una trazabilidad del ciclo de vida completo.
Los datos de 2024 muestran una fuerte demanda de tecnología de impulsor de flujo tridimensional en las industrias energética, metalúrgica, química y otras. Los sopladores centrífugos de flujo tridimensional que ahorran energía generaron aproximadamente 3.000 unidades de nueva demanda en sistemas de refrigeración de centros de datos (tamaño de mercado 1.800 millones de RMB, crecimiento anual del 65%), 2.200 unidades en la cadena de suministro de fabricación de vehículos de nueva energía y 500 unidades en la industria de fabricación de semiconductores (1.500 millones de RMB, crecimiento del 35%). Los principales actores de la industria destinan el 6,8% de los ingresos por ventas a I+D. Los sopladores centrífugos que emplean un diseño de flujo tridimensional logran un ahorro de energía del 12% al 18% en comparación con los diseños bidimensionales tradicionales.
Fabricación inteligente digital
El mantenimiento predictivo basado en gemelos digitales tiene como objetivo reducir el tiempo de inactividad no planificado en un 50%. La combinación de la simulación CFD con la validación experimental acorta los ciclos de desarrollo de nuevos productos en un 30 %. Los sistemas MES permiten la trazabilidad de los datos del ciclo de vida completo.
Escalamiento de la fabricación aditiva
La tecnología SLM/EBM avanza hacia la producción en masa. Se ha logrado una formación de hoja ultrafina de 0,3 mm y la optimización de la topología reduce el peso en un 8,7 %. La fabricación híbrida (aditiva + sustractiva integrada) se convertirá en un nuevo paradigma para la producción de impulsores de alta gama.
Integración de transmisión directa de alta velocidad
Los motores síncronos de imanes permanentes de alta velocidad accionan directamente los impulsores, con una eficiencia del motor ≥95%, lo que elimina las pérdidas en la caja de cambios. Las unidades integradas de impulsor de engranajes se están convirtiendo en una tendencia, lo que permite una amplia regulación de la presión del flujo mediante un variador de frecuencia.
Cooptimización completa del sistema
El diseño del impulsor se optimiza simultáneamente con difusores, volutas y motores, utilizando CFD para maximizar el rendimiento general del sistema del compresor. Pasar de la optimización integrada a nivel de componente a la optimización integrada a nivel de sistema.
Monitoreo inteligente de IoT (Internet de las cosas)
En 2024, el 39% de las unidades recién instaladas serán ventiladores inteligentes equipados con monitoreo remoto. El análisis de big data permite la optimización dinámica de la energía, logrando un ahorro de energía promedio adicional del 3 % al 5 %. Para 2025, se espera que la conectividad de los ventiladores inteligentes supere el 60%.
Nuevos materiales y nuevas estructuras
Materials Genome Engineering analiza nuevas formulaciones de aleaciones con una resistencia cinco veces mayor que la del aluminio fundido convencional. Siguen surgiendo diseños innovadores, como impulsores compuestos, estructuras huecas de doble pared y canales de refrigeración internos. Se están desarrollando impulsores compuestos de alta temperatura resistentes a más de 400 °C.
Desde el aluminio fundido hasta las aspas de aleación de titanio impresas en 3D, desde el flujo bidimensional al tridimensional, desde la soldadura segmentada hasta el fresado integral: la tecnología de fabricación de impulsores centrífugos de flujo tridimensional cerrado está experimentando una profunda transformación. La convergencia de la fabricación aditiva, los gemelos digitales y la optimización del diseño impulsada por la IA seguirá mejorando la eficiencia, la capacidad y la confiabilidad del impulsor, brindando un apoyo central para la conservación de energía industrial y la autosuficiencia de los equipos de alta gama.


