
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-12 Origine : Site
Roue centrifuge à flux tridimensionnel fermé
La roue centrifuge à flux tridimensionnel fermé est le composant essentiel des machines à fluides telles que les compresseurs centrifuges, les pompes et les ventilateurs. Le terme « fermé » signifie que les aubes sont entièrement entourées d'un disque (disque arrière) d'un côté et d'une enveloppe (disque avant) de l'autre, formant un passage d'écoulement complètement fermé. « Flux tridimensionnel » fait référence à des pales torsadées conçues sur la base de la théorie de l'écoulement tridimensionnel, prenant simultanément en compte le mouvement du fluide dans les directions radiale, axiale et circonférentielle.
Dans la conception traditionnelle, la théorie de l'écoulement unidimensionnel suppose un nombre infini de pales et une distribution uniforme de la vitesse le long du plan méridional. La théorie de l'écoulement bidimensionnel considère en outre la variation linéaire de la vitesse à travers les sections transversales. Cependant, ni l’un ni l’autre ne peuvent véritablement refléter l’écoulement visqueux tridimensionnel complexe à l’intérieur de la turbine. La théorie des flux tridimensionnels divise l'espace tridimensionnel interne à l'infini et établit un modèle mathématique complet grâce au calcul du champ d'écoulement :
W = f(R, φ, Z)
où W est la vitesse d'écoulement, R est la coordonnée radiale, φ est la coordonnée circonférentielle et Z est la coordonnée axiale. Grâce au calcul du débit tridimensionnel, la distribution de la vitesse en tout point à l'intérieur de la roue peut être obtenue, optimisant ainsi les angles d'entrée/sortie des pales, le nombre de pales et les formes de section transversale des pales torsadées, de sorte que les surfaces des pales correspondent parfaitement à la trajectoire réelle du fluide.
Les pales d'écoulement tridimensionnelles ont des surfaces incurvées irrégulières qui s'adaptent au véritable régime d'écoulement, empêchant la séparation du flux sur la surface de pression, réduisant les pertes de débit et contrôlant la distribution de la vitesse de toutes les particules de fluide en interne pour obtenir des conditions d'écoulement optimales. Par rapport aux roues bidimensionnelles classiques, l'efficacité peut être améliorée de 5 à 15 %.
Passage méridional plus large : le diamètre réduit du moyeu augmente la capacité de débit, améliorant ainsi l'efficacité hydraulique.
Diamètre de roue plus petit : la largeur de sortie accrue réduit la taille de l'équipement pour les mêmes performances.
Grande torsion des pales : la technologie de modélisation de surface B-spline non uniforme permet une adaptation précise des pales tordues en trois dimensions au champ d'écoulement.
Bord d'entrée étendu vers l'avant : l'extension vers le flux entrant réduit les pertes d'entrée et améliore les performances de cavitation.
Structure de pales décalées : pour les turbines à vitesse spécifique moyenne-élevée, les pales adjacentes peuvent être décalées pour réduire la pulsation du débit à ± 4 ‰ de la tête.
Structure de joint labyrinthe : la conception spéciale en labyrinthe au niveau de la bague d’étanchéité réduit les pertes volumétriques.
La conception moderne d'une turbine à flux tridimensionnel suit la voie technique du « calcul théorique + simulation numérique + itération d'optimisation » :
Modélisation CAO 3D
L'ajustement de surface NURBS est utilisé pour établir des modèles 3D complexes de pales torsadées, avec une conception paramétrique du profil de la pale, de la répartition de l'épaisseur et des angles d'entrée/sortie.
Simulation de flux CFD
La dynamique des fluides computationnelle (CFD) est utilisée pour la génération de maillage et le calcul du champ d'écoulement afin de simuler l'état d'écoulement réel à l'intérieur de la roue et d'optimiser les paramètres géométriques des pales.
Analyse structurelle FEA
L'analyse par éléments finis garantit que la roue ne cède pas sous des charges centrifuges et aérodynamiques, et vérifie les modes de vibration (fréquences propres) pour éviter la résonance aux vitesses de fonctionnement.
Programmation d'usinage FAO
Génère des trajectoires d'outils à cinq axes, effectue une vérification des interférences et une vérification par simulation, et génère du code CNC. Les logiciels courants incluent UG NX, Cimatron, CAXA, etc.
Roue ouverte
Pales fixées uniquement au moyeu, sans carénage.
Difficulté d'usinage la plus faible.
Faible rendement et faible résistance mécanique.
Fuite importante au niveau de la pointe de la lame.
Roue semi-ouverte
Lames entre moyeu et couvercle partiel.
Difficulté d'usinage moyenne.
Efficacité et résistance modérées.
Il y a encore quelques fuites de jeu.
Roue fermée
Lames complètement enfermées entre le disque et le carénage.
Difficulté d'usinage la plus élevée.
Efficacité maximale et résistance maximale.
Passage d'écoulement complètement scellé, aucune fuite.
Élimine les pertes dues aux fuites
Un carénage intégré scelle complètement le passage d'écoulement, empêchant le fluide haute pression de retourner du côté basse pression. L'efficacité de la compression s'améliore de 8 à 15 % à la même vitesse.
Débit de gaz plus fluide
Le passage fermé contraint l'écoulement le long de la trajectoire conçue, évitant les turbulences et les vortex, avec une résistance aux fluides plus faible. Les efficacités à pleine charge et à charge partielle sont supérieures.
Rigidité structurelle plus élevée
Le disque et le carénage forment un cadre intégral avec des lames supportées aux deux extrémités. À des vitesses élevées (8 000 à 20 000 tr/min), les risques de déformation et de résonance sont considérablement réduits.
Vibrations et bruit réduits
La structure fermée fonctionne de manière plus stable, avec des pertes de roulement inférieures. Les fissures de fatigue et les ruptures d'érosion des pales sont considérablement réduites, ce qui les rend adaptées à un fonctionnement continu.
Efficacité isentropique la plus élevée
Les turbines fermées courbées vers l'arrière peuvent atteindre un rendement isentropique supérieur à 85 %, répondant ainsi aux exigences d'économie d'énergie des grands refroidisseurs et des compresseurs industriels.
Large plage de fonctionnement stable
Une marge de surtension plus large s'adapte à des variations de charge de 20 à 100 %, correspondant parfaitement aux conditions de charge très variables des systèmes de climatisation centraux.
Consensus de l'industrie
Plus de 90 % des refroidisseurs centrifuges commerciaux/industriels à haut rendement adoptent uniformément des turbines à flux tridimensionnel fermées et courbées vers l'arrière. Compte tenu de l’économie globale, de la stabilité et de l’efficacité énergétique, la turbine à flux tridimensionnel fermé est devenue le choix principal de l’industrie.
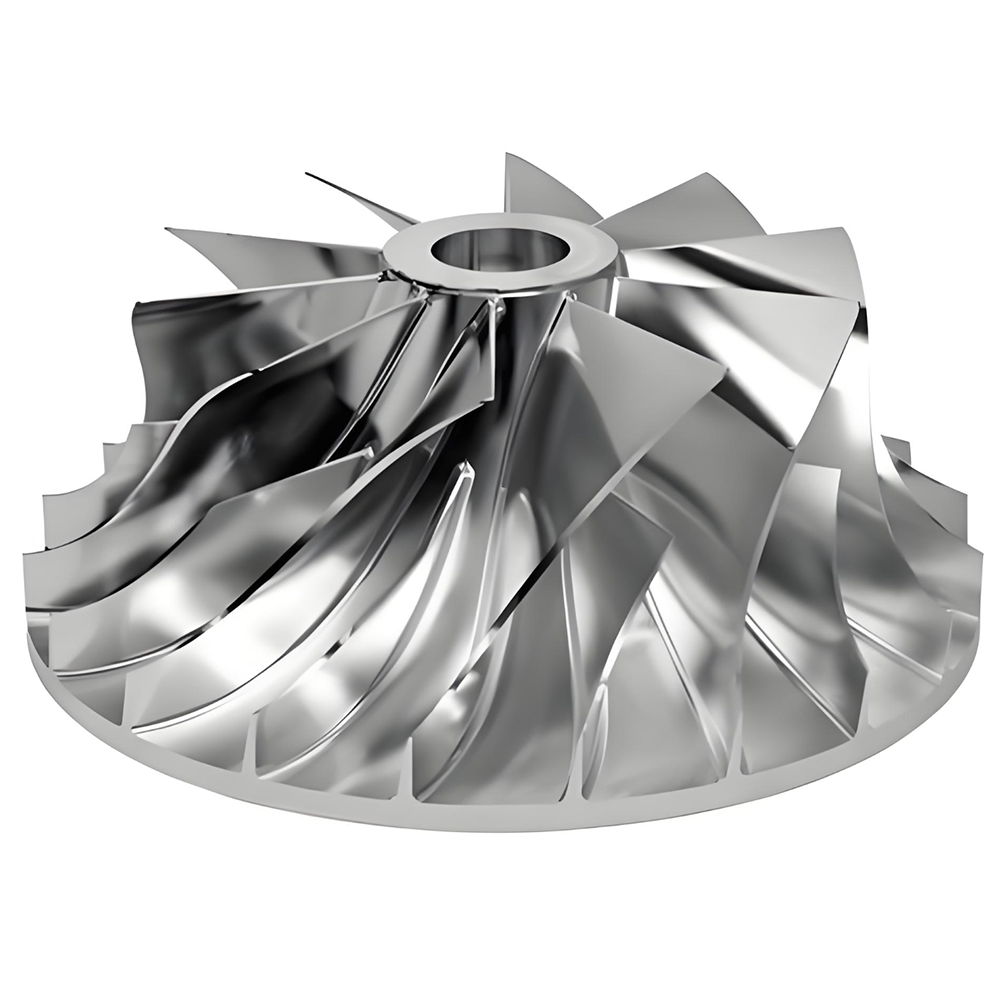
La fabrication de roues centrifuges à flux tridimensionnel fermé constitue un obstacle technologique majeur. En raison de la forte torsion de la lame, des passages étroits et des grandes courbures des surfaces du disque et du carénage, l'usinage est extrêmement difficile. Les méthodes de fabrication courantes actuelles comprennent les cinq catégories suivantes :
Processus |
Principe |
Application typique |
Utilisation des matériaux |
Précision |
Fraisage intégral à cinq axes |
Usinage des lames et passages depuis une pièce forgée solide en passant par de multiples opérations |
Compresseurs hautes performances, aérospatiale |
Faible (10%) |
Très élevé |
GED |
Utilisation d'électrodes façonnées pour éroder le matériau par décharge électrique |
Passages étroits, matériaux difficiles à usiner |
Faible |
Haut |
Moulage de précision |
Coulée à la cire perdue de formes complexes |
Production par lots de turbines petites à moyennes |
Haut |
Moyen |
Soudage segmenté |
Lames fraisées séparément et soudées au disque et au carénage |
Grandes roues, larges passages |
Moyen |
Moyen-élevé |
Fabrication additive (impression 3D) |
Fusion couche par couche SLM/EBM de poudre métallique |
Prototypage, structures ultra complexes |
Élevé (95%) |
Moyen-élevé |
Logique de sélection de processus
Le type de roue (ouverte/semi-ouverte/fermée), la largeur de passage, les propriétés des matériaux, le volume de production, les exigences de précision et le budget des coûts déterminent conjointement l'itinéraire du processus. Dans la pratique, des processus combinés (par exemple, fraisage d'ébauche à cinq axes + finition EDM) sont souvent utilisés pour équilibrer efficacité et précision.
Le fraisage intégral CNC simultané à cinq axes est actuellement la méthode de fabrication la plus courante pour les turbines à flux tridimensionnel fermé hautes performances. Partant d'un forgeage solide, cette méthode fraise intégralement les lames et les passages à travers des opérations comprenant le perçage, l'ébauche, la semi-finition, le nettoyage et la finition, le tout à partir d'une seule ébauche.
Préparation du matériel
Préformage en tournage grossier (tour / fraiseuse à 3 ou 4 axes enlève la majeure partie de la matière)
Perçage (perçage de trous de départ pour l'usinage de passages)
Ebauche par passages (outils de grand diamètre pour un enlèvement de matière élevé)
Semi-finition (laissant une petite marge pour s'approcher de la surface finale)
Nettoyage (usinage des congés aux racines des pales)
Finition (fraises à billes coniques pour surfaces de pales)
Post-traitement (ébavurage, polissage, équilibrage dynamique)
Fraisage latéral
Utilise le flanc de l'outil pour usiner les surfaces de la lame en un seul passage. Rendement élevé et bonne finition de surface, particulièrement adapté aux turbines à surface réglée. Nécessite un contrôle précis du vecteur de l’axe de l’outil pour éviter les interférences.
Fraisage par points
Utilise la pointe sphérique pour usiner des surfaces courbes point par point. Offre une plus grande flexibilité pour les surfaces complexes de forme libre, mais plus lentement. La hauteur des pétoncles peut être contrôlée à moins de 0,005 mm.
Fraisage trochoïdal
Maintient une charge d'outil constante pendant l'ébauche de matériaux durs ; L'entrée de l'arc réduit l'impact de la force de coupe et prolonge la durée de vie de l'outil.
Étape d'usinage |
Type d'outil |
Caractéristiques |
Ebauche |
Fraises cylindriques / coniques (revêtues de carbure) |
Grand diamètre, taux d'enlèvement de matière élevé ; le diamètre doit être inférieur à l’espacement minimum des lames |
Finition de la lame |
Fraises coniques à extrémité sphérique longue portée |
Diamètre 3–6 mm, longueur de coupe 30+ mm pour rainures profondes ; utilise le bord latéral pour plus d'efficacité |
Finition des passages |
Fraises sphériques / toroïdales |
Planification constante du parcours d'outil en forme de feston, hauteur de feston 0,005–0,02 mm |
Nettoyage |
Outils à rotule de petit diamètre |
Usinage de congés aux jonctions pale-moyeu |
Les principales difficultés de l’usinage cinq axes résident dans la planification vectorielle des axes d’outils et la vérification des interférences. Les méthodes typiques incluent :
Par rapport à l'entraînement : sélection des surfaces des pales comme géométrie d'entraînement, des pales adjacentes et des surfaces de passage comme géométrie de contrôle, avec des angles d'avance et d'inclinaison appropriés.
Méthode de courbe de guidage : dériver les courbes de guidage de l'axe de l'outil en trouvant les points médians entre les lignes de délimitation des lames adjacentes et en les décalant.
Finition de pétoncle constante : calcul du pas en fonction de la hauteur de pétoncle spécifiée pour générer des parcours d'outils de pétoncle uniformes.
Rampe hélicoïdale pour la réduction des vibrations : rampe multiple hélicoïdale à couche mince (pas de 0,04 à 0,06 mm) lorsque l'outil entre en contact avec l'ébauche pour éviter les vibrations d'impact.
Technologie de porte-outil amortisseur de vibrations
La dernière technologie brevetée utilise un porte-outil amortisseur de vibrations avec un noyau d'amortissement interne et une huile d'amortissement, générant des contre-vibrations pour absorber la déflexion de flexion du support, augmentant ainsi considérablement la rigidité dynamique. Combiné avec l'alimentation interne en liquide de refroidissement, l'usinage devient plus stable.
Après la génération du parcours d'outil, une vérification répétée est obligatoire à l'aide d'un logiciel de simulation.
Module de simulation UG NX : vérifie les interférences et les surcoupes du parcours d'outil.
VERICUT : simulation de mouvement de machine-outil, vérifie le code CNC, détecte les collisions.
Essai de découpe : test réel sur machine pour affiner les paramètres de découpe.
L'usinage EDM de turbines à flux tridimensionnel fermé adopte un processus numérique avec des opérations zonées, multi-électrodes et multi-étapes :
Pré-usinage : entrée du passage machine des électrodes.
Sortie ébauche : les électrodes ouvrent la sortie du passage.
Ebauche d'entrée : les électrodes complètent l'ébauche d'entrée.
Semi-finition : électrodes semi-finies avec tolérance d'espace de décharge.
Finition : les électrodes atteignent la précision finale.
EDM orbital : un mouvement orbital approprié améliore l'espace de décharge et la qualité de la surface.
Répartition des tolérances : électrode semi-finie épaissie de 0,5 mm, électrode de finition de 0,2 mm supplémentaire.
Simulation numérique : assemblage dynamique d'électrodes et de montages sur plateforme CAO, simulant le processus d'usinage.
Processus combiné de fraisage à cinq axes et d'électroérosion
Pour les roues intégrales tridimensionnelles fermées – comportant de nombreuses pales, des passages fortement tordus et constituées de matériaux difficiles à couper – le processus combiné d'ébauche CNC à cinq axes + finition EDM est couramment utilisé. Grâce à l'analyse UG NX, les zones d'usinage des passages sont divisées de manière rationnelle, la conception et les fixations des électrodes optimisées, les interférences simulées et le chemin optimal pour l'entrée/sortie des électrodes est trouvé.
Avantages et limites de l'EDM
Aspect |
Avantage |
Limitation |
Capacité |
Usine des passages extrêmement étroits (<10 mm), des matériaux de haute dureté, des structures spatiales complexes |
Vitesse lente ; chaque passage usiné individuellement |
Précision |
Des électrodes séparées donnent des chemins simples et une précision contrôlable |
L'écart de décharge affecte la précision dimensionnelle et nécessite plusieurs électrodes pour la compensation |
Qualité des surfaces |
Aucune contrainte mécanique, adapté aux lames fines torsadées |
La couche de refonte nécessite un polissage ultérieur |
Coût |
Peut usiner des matériaux difficiles à couper |
Coût de fabrication des électrodes élevé ; consommation importante de graphite/cuivre |
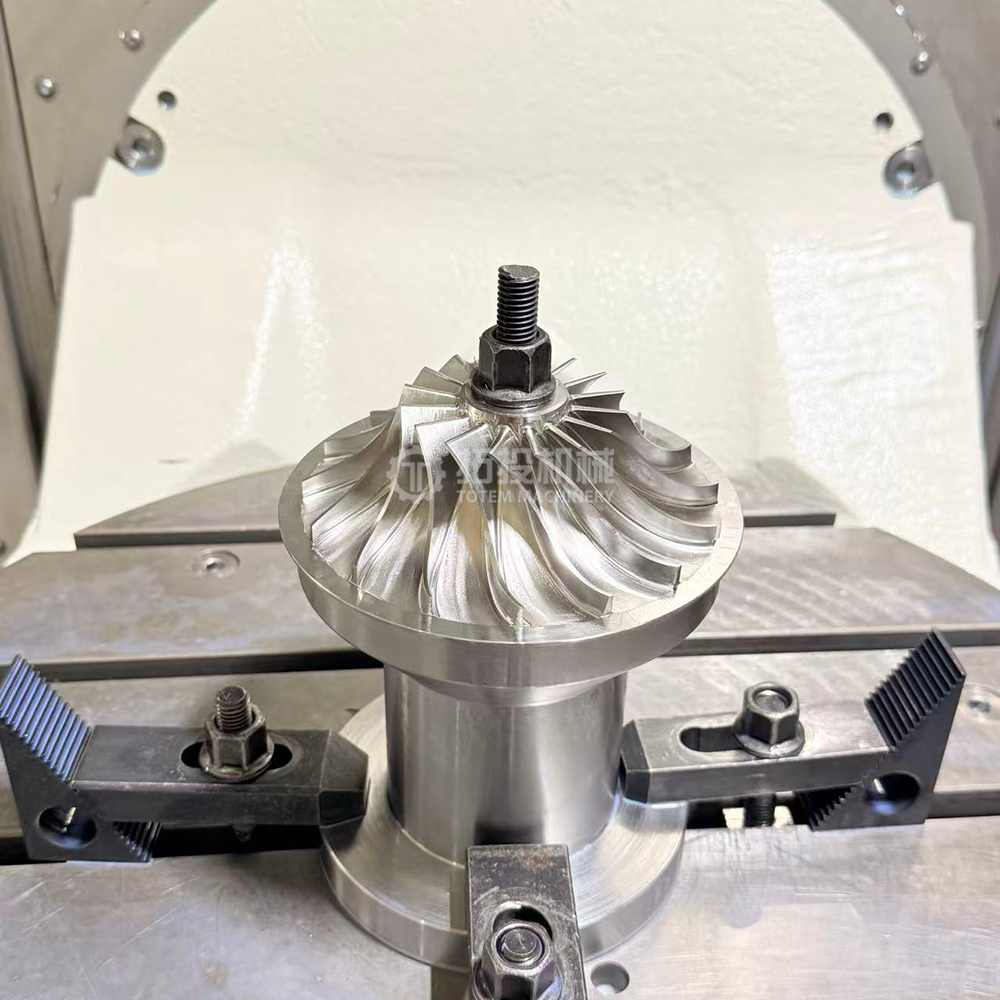
La fabrication additive métallique – en particulier la fusion sélective au laser (SLM) et la fusion par faisceau d’électrons (EBM) – ouvre une toute nouvelle voie pour la fabrication de turbines à flux tridimensionnel fermé. Il brise les limitations géométriques fondamentales des processus traditionnels.
Formation de parois ultra fines
Formation stable et sans défaut de lames ultrafines jusqu'à 0,3 mm avec un rendement ≥95 %. En revanche, l’épaisseur minimale de paroi stable pour le fraisage à cinq axes dans la production de masse est généralement supérieure à 1,5 mm.
Formage intégré
Les brides, le moyeu et les pales sont imprimés en une seule étape sans soudure ni assemblage. Densité ≥99,9 %, atteignant les propriétés du matériau forgé ; durée de vie améliorée de plus de 40 %.
Itération rapide
Délai de livraison de la conception à la pièce finie comprimé de quelques semaines à quelques jours ; coût direct pour la personnalisation en petits lots réduit de plus de 60 %. Aucun outillage requis, idéal pour le prototypage.
Optimisation de la topologie
Permet des canaux de refroidissement de forme interne, des structures creuses à double paroi, etc., impossibles avec les procédés conventionnels. L'optimisation de la topologie a réduit le poids de 8,7 % tout en augmentant la marge de sécurité.
Matériel |
Application |
Propriétés après SLM |
Superalliage Inconel 718 à base de nickel |
Service longue durée à 650°C |
Densité ≥99,95%, résistance à la traction >1200 MPa |
Alliage de titane Ti‑6Al‑4V |
Vitesses de pointe très élevées, températures modérées |
Rapport résistance/poids élevé, résistant à la corrosion |
Nouveaux alliages d'aluminium |
Pièces haute température jusqu'à 400°C |
Résistance 5 fois supérieure à celle de la fonte d'aluminium conventionnelle |
Aciers inoxydables (316L / 17‑4PH) |
Environnements corrosifs |
Bonne résistance à la corrosion et propriétés mécaniques |
Retrait du support – couper les structures de support.
Soulagement du stress – traitement thermique pour éliminer le stress résiduel.
Pressage isostatique à chaud (HIP) – atteint une densité de plus de 99,9 %.
Finition de surface – usinage / polissage / usinage par flux abrasif.
Usinage final – finition de précision des surfaces critiques + équilibrage dynamique.
Limites actuelles
Les contraintes résiduelles dans les pièces métalliques imprimées en 3D peuvent provoquer une distorsion, nécessitant une correction de traitement thermique supplémentaire.
Les matériaux d’impression haute performance sont coûteux, ce qui limite la production de masse.
Les contrôles non destructifs des défauts internes dans les structures complexes sont encore immatures.
La rugosité de la surface imprimée (Ra 6–15 μm) nécessite un usinage ultérieur des surfaces critiques.
Le moulage à modèle perdu est largement utilisé pour la production en lots moyens de roues à géométrie complexe ou difficiles à usiner, en particulier dans les compresseurs industriels et certaines turbines à gaz.
Processus : produire un motif de cire précis → plonger à plusieurs reprises dans la boue céramique pour construire la coque → décirage → verser le métal fondu sous vide/pression → retrait de la coque → Pressage isostatique à chaud (HIP) pour éliminer la microporosité → surfaces critiques de la machine → équilibrage dynamique.
Avantages : peut produire des formes très complexes (lames aussi fines que 0,7 à 2,0 mm), un gaspillage de matière minimal, adapté à la production par lots, applicable aux superalliages.
Limites : coût initial d'outillage élevé, défauts de coulée possibles (porosité, inclusions), résistance et état de surface généralement inférieurs à ceux des pièces usinées.
Coulée rapide : utilise des modèles de cire imprimés en 3D FDM pour réduire le coût et les délais de fabrication des prototypes/petits lots.
Pour les grandes roues de compresseurs industriels ou les roues avec de larges passages de sortie, le soudage segmenté reste une méthode importante. Selon la largeur du passage, il existe deux approches principales :
Roue soudée à large passage
Lames pressées ou fraisées séparément, puis soudées au disque et au carénage.
Soudage manuel à l’arc ou soudage TIG, réalisé en interne ou en externe.
Préchauffage à 250–360°C, chauffage après soudage à 650°C pendant 3 h pour soulager les contraintes.
Roue soudée à passage étroit
Lorsque la largeur de sortie est <10 mm, les électrodes ne peuvent pas pénétrer dans le passage.
Des fentes sont fraisées dans le disque et des pales sont fraisées sur le carénage, puis assemblées et soudées.
Nécessite une détermination précise de l’angle initial de la fente sur le disque pour garantir la correspondance du profil.
Soudage par faisceau d'électrons
Haute qualité, pénétration profonde, distorsion minimale.
Convient au soudage du carénage de roue fermée.
Nécessite un CND complet après soudage (radiographie, ressuage).
Usinage électrochimique (ECM)
Utilisé pour la finition de matériaux durcis ou l'usinage de fines lames torsadées sans contrainte mécanique. Aucune usure de l'outil, aucune contrainte résiduelle.
Jet d'eau abrasif
Utilisé pour le profilage grossier de pales 2D dans des roues ouvertes ou pour découper des contours de base à partir de plaques épaisses.
Fabrication hybride
Fabrication additive (création d'une forme quasi nette) + usinage CNC soustractif (finition des surfaces critiques) sur la même machine, combinant les deux avantages.
Métallurgie des poudres – Pressage à chaud
Formage intégral suivi d'un traitement en solution à haute température, d'une trempe à haute température et d'un revêtement PVD, réduisant les défauts de soudage/usinage et améliorant la résistance à l'usure et à la corrosion.
L’usinage de turbines centrifuges à flux tridimensionnel fermé est largement reconnu comme l’une des tâches les plus complexes de la fabrication de précision. Ses principaux défis proviennent de la triple combinaison de complexité géométrique, de difficulté matérielle et d’exigences de précision.
Défi |
Manifestation spécifique |
Contre-mesures |
Lames torsadées 3D |
Surfaces courbes irrégulières avec une grande torsion, surfaces B-spline non uniformes |
Fraisage latéral à cinq axes, contrôle vectoriel précis de l'axe de l'outil |
Passages étroits |
La largeur de sortie peut être <10 mm, espace pour les outils très limité |
Outils à rotule conique de petit diamètre + procédé combiné EDM |
Lames principales et diviseuses |
La structure entrelacée rend les passages plus tordus et plus étroits |
EDM multi-électrodes zoné, conception d'électrodes séparées |
Bords d'attaque et de fuite fins |
Bords extrêmement fins sujets au broutage et à la déformation |
Découpe en couche mince, supports amortisseurs de vibrations, paramètres optimisés |
Alliages de titane (Ti‑6Al‑4V)
Rapport résistance/poids élevé, mais faible conductivité thermique (chaleur concentrée au niveau de l'arête de coupe) et tendance à l'écrouissage. Nécessite de faibles vitesses de coupe, des avances élevées et un refroidissement suffisant.
Superalliages à base de nickel (Inconel 718)
Préféré pour les applications à haute température mais extrêmement exigeant sur les outils de coupe. Ecrouissage sévère et usure rapide des outils. Nécessite souvent une assistance EDM.
Aciers inoxydables à haute résistance (17‑4PH)
Utilisé dans des environnements corrosifs. Une résistance et une ténacité élevées entraînent des forces de coupe élevées, nécessitant des machines-outils et des accessoires rigides.
Interférence et collision : le mouvement de l'outil à l'intérieur des passages de lame tordus provoque facilement une interférence avec les lames ou les surfaces de passage adjacentes. Une vérification complète des interférences et une vérification par simulation dans le logiciel CAM sont essentielles.
Déformation d'usinage : les lames fines se déforment élastiquement sous l'effet des forces de coupe, provoquant des erreurs de retour élastique après l'usinage. Des surfaces de compensation basées sur la déflexion de la lame doivent être établies.
Porte-à-faux d'outil : l'usinage de gorges profondes nécessite des outils à longue portée avec une faible rigidité et une faible sensibilité aux vibrations. Des supports amortisseurs de vibrations et des stratégies de rampe hélicoïdale sont utilisés.
Qualité de surface : les performances aérodynamiques dépendent de contours précis des pales et de surfaces lisses (Ra < 0,8 μm). La direction et la taille des marques d’outils affectent directement les pertes de débit.
Déformation thermique : la chaleur de coupe augmente la température de la pièce, provoquant une distorsion. Un refroidissement et une compensation thermique adéquats sont nécessaires.
Analyse couplée des interférences et des déformations
Des recherches récentes associent les erreurs d’interférence des outils et les erreurs de déformation de la lame dans l’usinage à cinq axes. En établissant une surface de compensation de déformation de la lame et en effectuant une pré-compensation dans la planification du parcours d'outil tout en contrôlant simultanément les erreurs d'interférence, un usinage de précision « sans collision et avec un minimum d'erreurs » est obtenu. Les erreurs d'usinage mesurées peuvent être contrôlées dans les limites de la tolérance.
Lors de l'usinage, les forces de coupe depuis la sortie vers l'intérieur sont complexes, provoquant souvent une instabilité. La conception de luminaires dédiés doit :
Permet le pré-alignement à l'extérieur de la machine à l'aide de goujons de traction, d'anneaux de positionnement, d'anneaux d'orientation et d'anneaux de serrage pour le positionnement et le serrage.
Fournit un positionnement rapide, une haute précision et une précision de positionnement élevée.
Répond aux besoins de serrage pour différentes opérations d’usinage.
Minimisez les configurations de serrage – effectuez autant d’usinage que possible en une seule configuration.
La qualité de la surface affecte directement l’efficacité aérodynamique de la roue, sa durée de vie et sa résistance à la corrosion. Le traitement de surface des turbines à flux tridimensionnel fermé est un système intégré de plusieurs processus.
Le polissage des roues fermées à passage étroit est un défi mondial. Le broyage traditionnel ne peut pas atteindre de nombreuses zones de passage internes. Les méthodes de polissage efficaces comprennent :
Méthode |
Principe |
Rugosité réalisable |
Zone Applicable |
Sablage humide + grenaillage |
Prétraitement global, élimine le tartre et les grosses particules |
Ra 3–6 μm |
Roue entière |
Polissage par vibrations ultrasoniques |
Les vibrations à fréquence ultrasonique entraînent une coupe abrasive |
Ra 0,4 μm |
Surfaces externes |
Usinage par flux abrasif |
Un milieu élastique visqueux contenant des abrasifs s'écoule à travers des passages sous pression |
Ra 0,2 μm |
Passages internes |
Meulage hydraulique |
Écoulement à grande vitesse du mélange sable de quartz + eau à travers les passages |
Ra 0,8 μm |
Passages internes étroits |
Combinaison de meilleures pratiques
Les recherches menées par Shenyang Blower Works et l'Université de technologie de Dalian montrent que la combinaison du sablage humide + du grenaillage → polissage par vibration ultrasonique externe → polissage par flux abrasif interne donne des résultats optimaux, atteignant une rugosité de surface finale Ra 0,2 μm, répondant aux exigences de surface des compresseurs centrifuges haute pression à faible débit. Le broyage hydraulique peut améliorer l’efficacité de la pompe de 3 à 6 %.
Dépôt physique en phase vapeur PVD
Mode évaporation EB, température de processus 400°C, 6 heures. Le nano-revêtement composite TiC‑Al₂O₃, de 2 μm d'épaisseur, améliore la résistance à l'usure et la fluidité du passage du flux.
Galvanoplastie/Placage autocatalytique
Pour les roues fonctionnant dans des environnements corrosifs, des revêtements de nickel ou de chrome offrent une protection contre la corrosion.
Projection thermique
Projection plasma de revêtements en céramique ou en alliage pour les environnements à haute température, conférant une résistance aux températures élevées, une résistance à l'usure et une résistance à l'oxydation. Les revêtements en carbure de tungstène peuvent prolonger la durée de vie de la turbine jusqu'à 3 à 5 ans.
L’inspection des turbines couvre l’ensemble du processus de fabrication – de la matière première au produit fini – avec des normes et des méthodes comparables à celles des composants aérospatiaux. Un système d’inspection complet couvre les six dimensions suivantes :
Équipement |
Précision |
Contenu de l'inspection |
MMT |
Précision spatiale 1,8 + L/350 μm |
Mesure dimensionnelle complète du profil de la lame, du contour, de l'épaisseur, de la position, des angles, etc. |
Scanner à lumière bleue (sans contact) |
Précision du point ±15 μm |
Acquisition rapide de données complètes de nuages de points de surface |
Grille binoculaire à lumière structurée |
Au niveau du micron |
Mesure de topographie 3D sans contact, comparaison avec le modèle de conception |
Interféromètre à lumière blanche |
Résolution 0,1 μm |
Mesure de topographie de surface, identification de défauts souterrains |
À des vitesses de rotation élevées (8 000 à 20 000 tr/min), même un léger déséquilibre de masse génère d'énormes forces centrifuges provoquant de fortes vibrations.
Norme : ISO 21940‑11 / ISO 1940‑1, qualité de balance G2.5.
Équipement : machine d'équilibrage dynamique de haute précision, balourd résiduel minimum réalisable ≤0,1 g·mm/kg.
Méthode : équilibrage deux plans, correction par enlèvement de matière (perçage) ou ajout.
Exigence : balourd résiduel inférieur à 5 g·mm/kg.
Test par ultrasons (UT) : détecte la porosité interne, les inclusions, les laminages. Sensibilité : trou à fond plat de 2 mm. Convient pour le moulage/forgeage d'ébauches et de pièces finies.
Tests radiographiques (RT) : l'imagerie par rayons X en temps réel vérifie l'intégrité structurelle interne. Conforme à la norme ASME BPVC. Détecte les défauts internes invisibles à l'œil.
Inspection des particules magnétiques (MT) : détecte les fissures en surface et proches de la surface dans les matériaux ferromagnétiques. Peut détecter des microfissures >0,5 mm.
Ressuage (PT) : détecte les fissures superficielles dans les matériaux non magnétiques. Fluorescent ou contraste de couleur, adapté aux roues en acier inoxydable et en alliage de titane.
Test par courants de Foucault (ET) : détection rapide des défauts proches de la surface, adaptée à l'inspection en ligne des roues produites en série.
Composition chimique : spark OES / XRF / ICP-OES pour une quantification précise.
Propriétés mécaniques : machine d'essai universelle – résistance à la traction ≥500 MPa, limite d'élasticité, allongement ; tests d'impact (‑40°C basse température).
Métallographie : observation au microscope de la taille des grains, taux d'inclusion (ASTM E112), pour éviter les défauts du traitement thermique.
Dureté : testeur de dureté Rockwell / Brinell.
Essais hydrauliques/aérodynamiques : sur banc d'essai, mesurer la courbe de charge, garantir une efficacité ≥85 %, NPSH répond aux exigences.
Test de rotation à grande vitesse : banc d'essai de rotation jusqu'à une vitesse périphérique de 300 m/s, reproduisant les conditions réelles.
Simulation environnementale : chambre de température (‑70°C à 300°C) et chambre à vide (≤10⁻⊃3 ; Pa), chambre de corrosion au brouillard salin (ASTM B117).
Tests de fatigue : machine de fatigue à cycle élevé, nombre de cycles ≥10⁷.
Exigences relatives à l'environnement d'inspection
Température maintenue à 20 ± 2°C, humidité <60 % pour réduire les erreurs de mesure. Les inspecteurs doivent détenir une certification ASNT niveau II ou une certification équivalente. Le système MES enregistre toutes les données d'inspection pour une traçabilité complète du cycle de vie.
Les données de 2024 montrent une forte demande pour la technologie des turbines à flux tridimensionnel dans les secteurs de l’énergie, de la métallurgie, de la chimie et autres. Les soufflantes centrifuges à flux tridimensionnel économes en énergie ont généré environ 3 000 unités de nouvelle demande dans les systèmes de refroidissement des centres de données (taille du marché 1,8 milliard de RMB, croissance annuelle de 65 %), 2 200 unités dans la chaîne d'approvisionnement de fabrication de véhicules à énergie nouvelle et 500 unités dans l'industrie de fabrication de semi-conducteurs (1,5 milliard de RMB, croissance de 35 %). Les principaux acteurs du secteur consacrent 6,8 % de leur chiffre d’affaires à la R&D. Les surpresseurs centrifuges utilisant une conception à flux tridimensionnel permettent de réaliser des économies d'énergie de 12 à 18 % par rapport aux conceptions bidimensionnelles traditionnelles.
Fabrication intelligente numérique
La maintenance prédictive basée sur les jumeaux numériques vise à réduire les temps d'arrêt imprévus de 50 %. La combinaison de la simulation CFD et de la validation expérimentale raccourcit les cycles de développement de nouveaux produits de 30 %. Les systèmes MES permettent une traçabilité complète des données tout au long du cycle de vie.
Mise à l'échelle de la fabrication additive
La technologie SLM/EBM évolue vers une production de masse. Une formation de lame ultra fine de 0,3 mm a été obtenue, avec une optimisation de la topologie réduisant le poids de 8,7 %. La fabrication hybride (intégration additive + soustractive) deviendra un nouveau paradigme pour la production de roues haut de gamme.
Intégration de l'entraînement direct haute vitesse
Les moteurs synchrones à aimants permanents à grande vitesse entraînent directement les roues, avec un rendement moteur ≥95 %, éliminant ainsi les pertes dans la boîte de vitesses. Les unités à engrenages et turbines intégrées deviennent une tendance, permettant une régulation large du débit et de la pression via un entraînement à fréquence variable.
Co-optimisation complète du système
La conception de la turbine est optimisée simultanément avec les diffuseurs, les volutes et les moteurs, en utilisant la CFD pour maximiser les performances globales du système de compresseur. Passer d’une optimisation intégrée au niveau des composants à une optimisation intégrée au niveau du système.
Surveillance intelligente IoT (Internet des objets)
En 2024, 39 % des unités nouvellement installées sont des ventilateurs intelligents équipés d'une surveillance à distance. L’analyse des mégadonnées permet une optimisation dynamique de l’énergie, permettant ainsi une économie d’énergie moyenne supplémentaire de 3 à 5 %. D’ici 2025, la connectivité des ventilateurs intelligents devrait dépasser 60 %.
Nouveaux matériaux et nouvelles structures
Materials Genome Engineering examine de nouvelles formulations d'alliages dont la résistance est cinq fois supérieure à celle de la fonte d'aluminium conventionnelle. Des conceptions innovantes telles que des roues composites, des structures creuses à double paroi et des canaux de refroidissement internes continuent d'émerger. Des roues composites haute température résistantes à 400°C+ sont en cours de développement.
De la fonte d'aluminium aux aubes en alliage de titane imprimées en 3D, de l'écoulement bidimensionnel à l'écoulement tridimensionnel, du soudage segmenté au fraisage intégral, la technologie de fabrication des roues centrifuges à écoulement tridimensionnel fermé subit une profonde transformation. La convergence de la fabrication additive, des jumeaux numériques et de l’optimisation de la conception basée sur l’IA continuera d’améliorer l’efficacité, la capacité et la fiabilité des turbines, fournissant ainsi un soutien essentiel aux économies d’énergie industrielles et à l’autonomie des équipements haut de gamme.


