
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 12.08.2026 Herkunft: Website
Geschlossenes Zentrifugallaufrad mit dreidimensionaler Strömung
Das geschlossene Zentrifugallaufrad mit dreidimensionaler Strömung ist die Kernkomponente von Fluidmaschinen wie Zentrifugalkompressoren, Pumpen und Lüftern. Der Begriff „geschlossen“ bedeutet, dass die Schaufeln auf der einen Seite vollständig von einer Scheibe (hintere Scheibe) und auf der anderen Seite von einem Mantel (vordere Scheibe) umschlossen sind und so einen vollständig geschlossenen Strömungskanal bilden. „Dreidimensionale Strömung“ bezieht sich auf verdrehte Schaufeln, die auf der Grundlage der dreidimensionalen Strömungstheorie entworfen wurden und gleichzeitig die Flüssigkeitsbewegung in radialer, axialer und Umfangsrichtung berücksichtigen.
Im traditionellen Design geht die eindimensionale Strömungstheorie von einer unendlichen Anzahl von Schaufeln und einer gleichmäßigen Geschwindigkeitsverteilung entlang der Meridianebene aus. Die zweidimensionale Strömungstheorie berücksichtigt außerdem lineare Geschwindigkeitsschwankungen über Querschnitte hinweg. Allerdings kann keines von beiden die komplexe dreidimensionale viskose Strömung im Inneren des Laufrads wirklich widerspiegeln. Die dreidimensionale Strömungstheorie unterteilt den inneren dreidimensionalen Raum unendlich und erstellt durch Strömungsfeldberechnung ein vollständiges mathematisches Modell:
W = f(R, φ, Z)
Dabei ist W die Strömungsgeschwindigkeit, R die Radialkoordinate, φ die Umfangskoordinate und Z die Axialkoordinate. Durch dreidimensionale Strömungsberechnung kann die Geschwindigkeitsverteilung an jedem Punkt innerhalb des Laufrads ermittelt werden, wodurch die Schaufeleinlass-/-auslasswinkel, die Schaufelanzahl und die Querschnittsformen der verdrehten Schaufeln optimiert werden, sodass die Schaufeloberflächen perfekt der tatsächlichen Strömungsbahn der Flüssigkeit entsprechen.
Dreidimensionale Strömungsschaufeln verfügen über unregelmäßig gekrümmte Oberflächen, die sich dem tatsächlichen Strömungsregime anpassen, eine Strömungsablösung an der Druckoberfläche verhindern, Strömungsverluste reduzieren und die Geschwindigkeitsverteilung aller Flüssigkeitspartikel im Inneren steuern, um optimale Strömungsbedingungen zu erreichen. Im Vergleich zu herkömmlichen zweidimensionalen Laufrädern kann der Wirkungsgrad um 5–15 % verbessert werden.
Breiterer meridionaler Durchgang: Der reduzierte Nabendurchmesser erhöht die Durchflusskapazität und verbessert die hydraulische Effizienz.
Kleinerer Laufraddurchmesser: Die vergrößerte Auslassbreite reduziert die Gerätegröße bei gleicher Leistung.
Große Schaufelverdrehung: Die ungleichmäßige B-Spline-Oberflächenmodellierungstechnologie ermöglicht die präzise Anpassung dreidimensional verdrehter Schaufeln an das Strömungsfeld.
Nach vorne verlängerte Einlasskante: Die Verlängerung in Richtung der einströmenden Strömung reduziert Einlassverluste und verbessert die Kavitationsleistung.
Struktur mit versetzten Schaufeln: Bei Laufrädern mit mittlerer und hoher spezifischer Drehzahl können benachbarte Schaufeln versetzt angeordnet werden, um die Strömungspulsation auf ±4‰ der Förderhöhe zu reduzieren.
Aufbau der Labyrinthdichtung: Spezielles Labyrinthdesign am Dichtring reduziert Volumenverluste.
Das moderne dreidimensionale Laufraddesign folgt dem technischen Weg „theoretische Berechnung + numerische Simulation + Optimierungsiteration“:
CAD-3D-Modellierung
Mithilfe der NURBS-Oberflächenanpassung werden komplexe 3D-Modelle verdrehter Schaufeln erstellt, mit parametrischem Design von Schaufelprofil, Dickenverteilung und Einlass-/Auslasswinkeln.
CFD-Strömungssimulation
Computational Fluid Dynamics (CFD) wird zur Netzgenerierung und Strömungsfeldberechnung verwendet, um den tatsächlichen Strömungszustand im Laufrad zu simulieren und die geometrischen Parameter der Schaufel zu optimieren.
FEA-Strukturanalyse
Die Finite-Elemente-Analyse stellt sicher, dass das Laufrad unter Zentrifugal- und aerodynamischen Belastungen nicht nachgibt, und prüft Vibrationsmodi (Eigenfrequenzen), um Resonanzen bei Betriebsgeschwindigkeiten zu vermeiden.
CAM-Bearbeitungsprogrammierung
Erzeugt fünfachsige Werkzeugwege, führt Kollisionsprüfungen und Simulationsüberprüfungen durch und gibt CNC-Code aus. Zu den gängigen Softwareprogrammen gehören UG NX, Cimatron, CAXA usw.
Öffnen Sie das Laufrad
Die Rotorblätter sind nur an der Nabe befestigt, ohne Gehäuse.
Geringste Bearbeitungsschwierigkeit.
Geringe Effizienz und geringe mechanische Festigkeit.
Große Leckage an der Blattspitze.
Halboffenes Laufrad
Flügel zwischen Nabe und Teilabdeckung.
Mittlere Bearbeitungsschwierigkeit.
Mäßige Effizienz und Stärke.
Es sind immer noch einige Spiellecks vorhanden.
Geschlossenes Laufrad
Die Schaufeln sind vollständig zwischen Scheibe und Gehäuse eingeschlossen.
Höchste Bearbeitungsschwierigkeit.
Höchste Effizienz und größte Stärke.
Vollständig abgedichteter Durchflusskanal, keine Leckage.
Eliminiert Leckageverluste
Die integrierte Ummantelung dichtet den Durchflusskanal vollständig ab und verhindert so, dass Hochdruckmedium zur Niederdruckseite zurückfließt. Die Kompressionseffizienz verbessert sich bei gleicher Geschwindigkeit um 8–15 %.
Glatterer Gasfluss
Der geschlossene Durchgang beschränkt die Strömung entlang der vorgesehenen Flugbahn und vermeidet Turbulenzen und Wirbel bei geringerem Flüssigkeitswiderstand. Sowohl die Volllast- als auch die Teillasteffizienz sind überlegen.
Höhere strukturelle Steifigkeit
Die Scheibe und das Gehäuse bilden ein integrales Gerüst, wobei die Schaufeln an beiden Enden abgestützt sind. Bei hohen Drehzahlen (8.000–20.000 U/min) werden Verformungs- und Resonanzrisiken deutlich reduziert.
Reduzierte Vibrationen und Geräusche
Die geschlossene Struktur läuft stabiler, mit geringeren Lagerverlusten. Ermüdungsrisse und Erosionsausfälle der Rotorblätter werden deutlich reduziert, sodass sie für den Dauerbetrieb geeignet sind.
Höchste isentropische Effizienz
Rückwärtsgekrümmte geschlossene Laufräder können einen isentropen Wirkungsgrad von über 85 % erreichen und erfüllen damit die Energiesparanforderungen großer Kältemaschinen und Industriekompressoren.
Großer stabiler Betriebsbereich
Ein größerer Druckstoßbereich berücksichtigt Lastschwankungen von 20–100 % und passt perfekt zu den stark schwankenden Lastbedingungen zentraler Klimaanlagen.
Branchenkonsens
Über 90 % der hocheffizienten gewerblichen/industriellen Zentrifugalkühler verwenden gleichmäßig rückwärtsgekrümmte, geschlossene dreidimensionale Strömungslaufräder. Unter Berücksichtigung der allgemeinen Wirtschaftlichkeit, Stabilität und Energieeffizienz ist das Laufrad mit geschlossener dreidimensionaler Strömung zur gängigsten Wahl in der Industrie geworden.
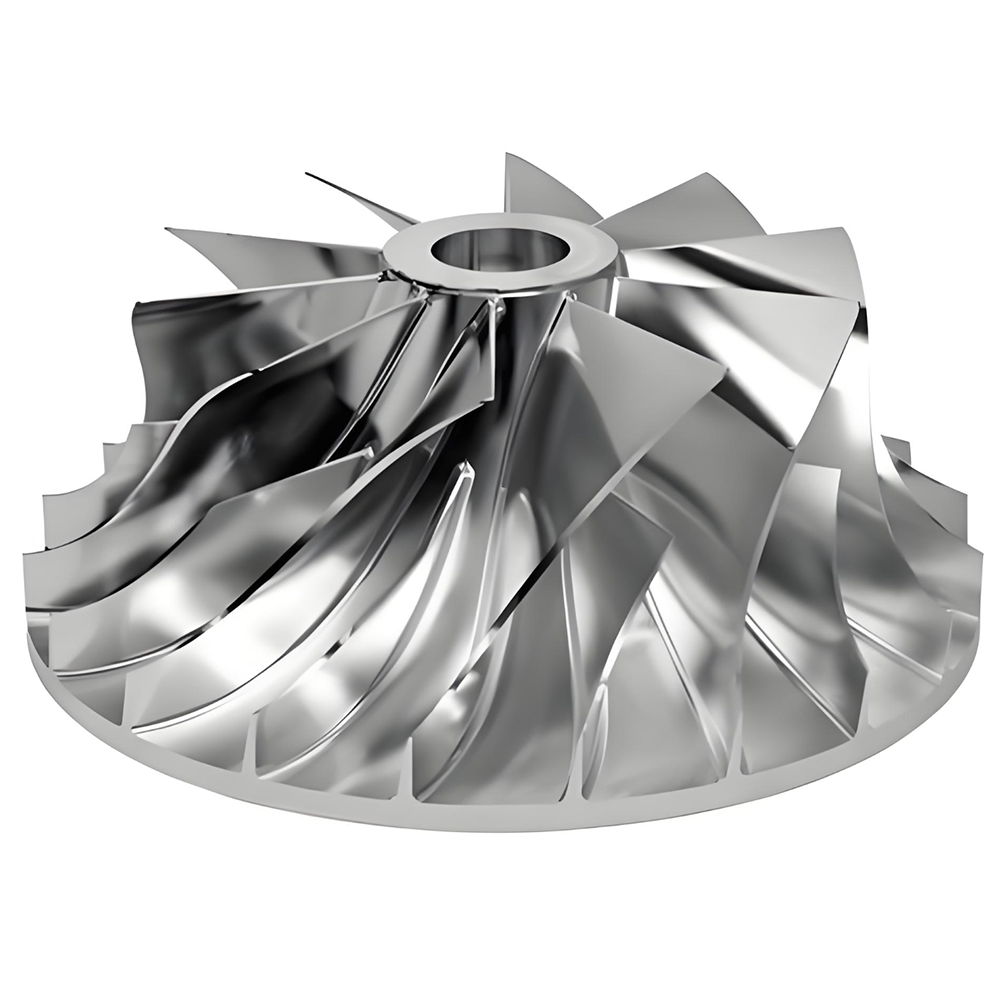
Die Herstellung geschlossener Zentrifugalräder mit dreidimensionaler Strömung stellt eine zentrale technologische Hürde dar. Aufgrund der starken Blattverdrehung, der engen Durchgänge und der großen Krümmungen der Scheiben- und Deckbandoberflächen ist die Bearbeitung äußerst schwierig. Derzeitige gängige Herstellungsmethoden umfassen die folgenden fünf Kategorien:
Verfahren |
Prinzip |
Typische Anwendung |
Materialnutzung |
Genauigkeit |
Fünfachsiges Integralfräsen |
Bearbeitung von Klingen und Durchgängen aus einem massiven Schmiedestück in mehreren Arbeitsgängen |
Hochleistungskompressoren, Luft- und Raumfahrt |
Niedrig (10 %) |
Sehr hoch |
EDM |
Verwendung geformter Elektroden zum Erodieren von Material durch elektrische Entladung |
Enge Durchgänge, schwer zu bearbeitende Materialien |
Niedrig |
Hoch |
Feinguss |
Wachsausschmelzguss komplexer Formen |
Serienfertigung von kleinen bis mittleren Laufrädern |
Hoch |
Medium |
Segmentiertes Schweißen |
Separat gefräste Schaufeln, die mit der Scheibe und dem Gehäuse verschweißt sind |
Große Laufräder, weite Durchgänge |
Medium |
Mittelhoch |
Additive Fertigung (3D-Druck) |
SLM/EBM schichtweises Aufschmelzen von Metallpulver |
Prototyping, ultrakomplexe Strukturen |
Hoch (95 %) |
Mittelhoch |
Prozessauswahllogik
Laufradtyp (offen/halboffen/geschlossen), Durchgangsbreite, Materialeigenschaften, Produktionsvolumen, Genauigkeitsanforderungen und Kostenbudget bestimmen gemeinsam die Prozessroute. In der Praxis werden häufig kombinierte Verfahren (z. B. Fünf-Achsen-Schruppfräsen + Funkenerosionsbearbeitung) eingesetzt, um Effizienz und Präzision in Einklang zu bringen.
Das fünfachsige simultane CNC-Integralfräsen ist derzeit die gängigste Fertigungsmethode für Hochleistungslaufräder mit geschlossener dreidimensionaler Strömung. Ausgehend von einem massiven Schmiedestück werden bei dieser Methode Klingen und Durchgänge durch Vorgänge wie Bohren, Schruppen, Vorschlichten, Reinigen und Endbearbeiten vollständig aus einem einzigen Rohling gefräst.
Materialvorbereitung
Vorformen beim Grobdrehen (Drehmaschine/3- bis 4-Achsen-Fräsmaschine entfernt den größten Teil des Materials)
Bohren (Anfangslöcher für Durchgangsbearbeitung bohren)
Durchgangsschruppen (Werkzeuge mit großem Durchmesser für hohen Materialabtrag)
Halbfertigbearbeitung (kleines Aufmaß lassen, um sich der endgültigen Oberfläche anzunähern)
Aufräumen (Bearbeitung von Verrundungen an den Schaufelwurzeln)
Endbearbeitung (konische Kugelkopffräser für Schaufeloberflächen)
Nachbearbeitung (Entgraten, Polieren, dynamisches Auswuchten)
Seitenfräsen
Verwendet die Werkzeugflanke, um Schaufeloberflächen in einem Durchgang zu bearbeiten. Hoher Wirkungsgrad und gute Oberflächengüte, besonders geeignet für Laufräder mit Regelflächen. Erfordert eine präzise Steuerung des Werkzeugachsenvektors, um Störungen zu vermeiden.
Punktfräsen
Verwendet die Kugelspitze, um gekrümmte Oberflächen Punkt für Punkt zu bearbeiten. Bietet höhere Flexibilität für komplexe Freiformflächen, jedoch langsamer. Die Zackenhöhe kann innerhalb von 0,005 mm gesteuert werden.
Trochoides Fräsen
Hält die Werkzeugbelastung beim Schruppen von zähen Materialien konstant; Der Lichtbogeneintritt reduziert die Auswirkungen der Schnittkraft und verlängert die Lebensdauer des Werkzeugs.
Bearbeitungsphase |
Werkzeugtyp |
Eigenschaften |
Schruppen |
Zylindrische / konische Fräser (beschichtetes Hartmetall) |
Großer Durchmesser, hohe Materialabtragsleistung; Der Durchmesser muss kleiner als der minimale Klingenabstand sein |
Klingenveredelung |
Konische Fräser mit Kugelkopf und großer Reichweite |
Durchmesser 3–6 mm, Schneidenlänge 30+ mm für tiefe Nuten; nutzt die Seitenkante für mehr Effizienz |
Abschluss der Passage |
Kugelkopf-/Toroid-Schaftfräser |
Planung des konstanten Wellen-Werkzeugwegs, Wellenhöhe 0,005–0,02 mm |
Aufräumen |
Kugelkopfwerkzeuge mit kleinem Durchmesser |
Bearbeitung von Verrundungen an Blatt-Naben-Verbindungen |
Die Kernschwierigkeiten der Fünf-Achsen-Bearbeitung liegen in der Planung des Werkzeugachsenvektors und der Kollisionsprüfung. Typische Methoden sind:
Relativ zum Antrieb: Auswahl der Schaufelflächen als Antriebsgeometrie, benachbarter Schaufeln und Durchgangsflächen als Prüfgeometrie mit den richtigen Steigungs- und Neigungswinkeln.
Leitkurvenmethode: Ableitung von Werkzeugachsen-Leitkurven durch Ermittlung der Mittelpunkte zwischen Grenzlinien benachbarter Schneiden und Versatz.
Konstantes Bogenschlichten: Berechnen des Bahnabstands auf Grundlage der angegebenen Bogenhöhe, um gleichmäßige Bogen-Werkzeugwege zu erzeugen.
Spiralförmige Rampe zur Vibrationsreduzierung: dünnschichtige spiralförmige Mehrfachrampe (Steigung 0,04–0,06 mm), wenn das Werkzeug das Werkstück berührt, um Aufprallvibrationen zu vermeiden.
Vibrationsdämpfende Werkzeughaltertechnologie
Die neueste patentierte Technologie nutzt einen vibrationsdämpfenden Werkzeughalter mit einem internen Dämpfungskern und Dämpfungsöl, der Gegenvibrationen erzeugt, um die Biegeauslenkung des Halters zu absorbieren und so die dynamische Steifigkeit deutlich zu erhöhen. In Kombination mit der inneren Kühlmittelzufuhr wird die Bearbeitung stabiler.
Nach der Werkzeugweggenerierung ist eine wiederholte Überprüfung mithilfe einer Simulationssoftware obligatorisch.
UG NX-Simulationsmodul: prüft Werkzeugweginterferenz und Überschnitt.
VERICUT: Bewegungssimulation von Werkzeugmaschinen, verifiziert CNC-Code, erkennt Kollisionen.
Probeschneiden: tatsächlicher Test an der Maschine zur Feinabstimmung der Schnittparameter.
Die EDM-Bearbeitung von Laufrädern mit geschlossener dreidimensionaler Strömung erfolgt auf einem digitalen Prozessweg mit zonierten, mehrstufigen Vorgängen mit mehreren Elektroden:
Vorbearbeitung: Eintritt in den Maschinendurchgang der Elektroden.
Ausgangsschruppen: Elektroden öffnen Durchgangsausgang.
Eingangsschruppen: Die Elektroden führen die Eingangsschruppbearbeitung durch.
Halbfertigbearbeitung: Halbfertigelektroden mit Entladungsspaltzugabe.
Endbearbeitung: Elektroden erreichen Endgenauigkeit.
Orbitales Erodieren: Eine geeignete Orbitalbewegung verbessert den Entladungsspalt und die Oberflächenqualität.
Aufmaßverteilung: Halbfertigelektrode um 0,5 mm verdickt, Fertigelektrode um weitere 0,2 mm verdickt.
Digitale Simulation: dynamische Montage von Elektroden und Vorrichtungen auf der CAD-Plattform, Simulation des Bearbeitungsprozesses.
Kombinierter Fünf-Achsen-Fräs- und EDM-Prozess
Für geschlossene dreidimensionale Integrallaufräder – mit vielen Schaufeln, stark verdrehten Kanälen und aus schwer zu schneidenden Materialien – wird üblicherweise der kombinierte Prozess aus fünfachsigem CNC-Schruppen und Funkenerosions-Schlichten verwendet. Durch die UG NX-Analyse werden Durchgangsbearbeitungszonen rational unterteilt, Elektrodendesign und -befestigungen optimiert, Interferenzen simuliert und der optimale Weg für den Elektrodeneintritt/-austritt gefunden.
Vorteile und Einschränkungen von EDM
Aspekt |
Vorteil |
Einschränkung |
Fähigkeit |
Bearbeitet extrem enge Durchgänge (<10 mm), Materialien mit hoher Härte und komplexe räumliche Strukturen |
Langsame Geschwindigkeit; jeder Durchgang einzeln bearbeitet |
Genauigkeit |
Separate Elektroden sorgen für einfache Pfade und kontrollierbare Genauigkeit |
Der Entladungsspalt beeinflusst die Maßgenauigkeit und erfordert mehrere Elektroden zum Ausgleich |
Oberflächenqualität |
Keine mechanische Beanspruchung, geeignet für dünne, gedrehte Klingen |
Die neu gegossene Schicht erfordert ein anschließendes Polieren |
Kosten |
Kann schwer zu schneidende Materialien bearbeiten |
Hohe Kosten für die Elektrodenherstellung; erheblicher Graphit-/Kupferverbrauch |
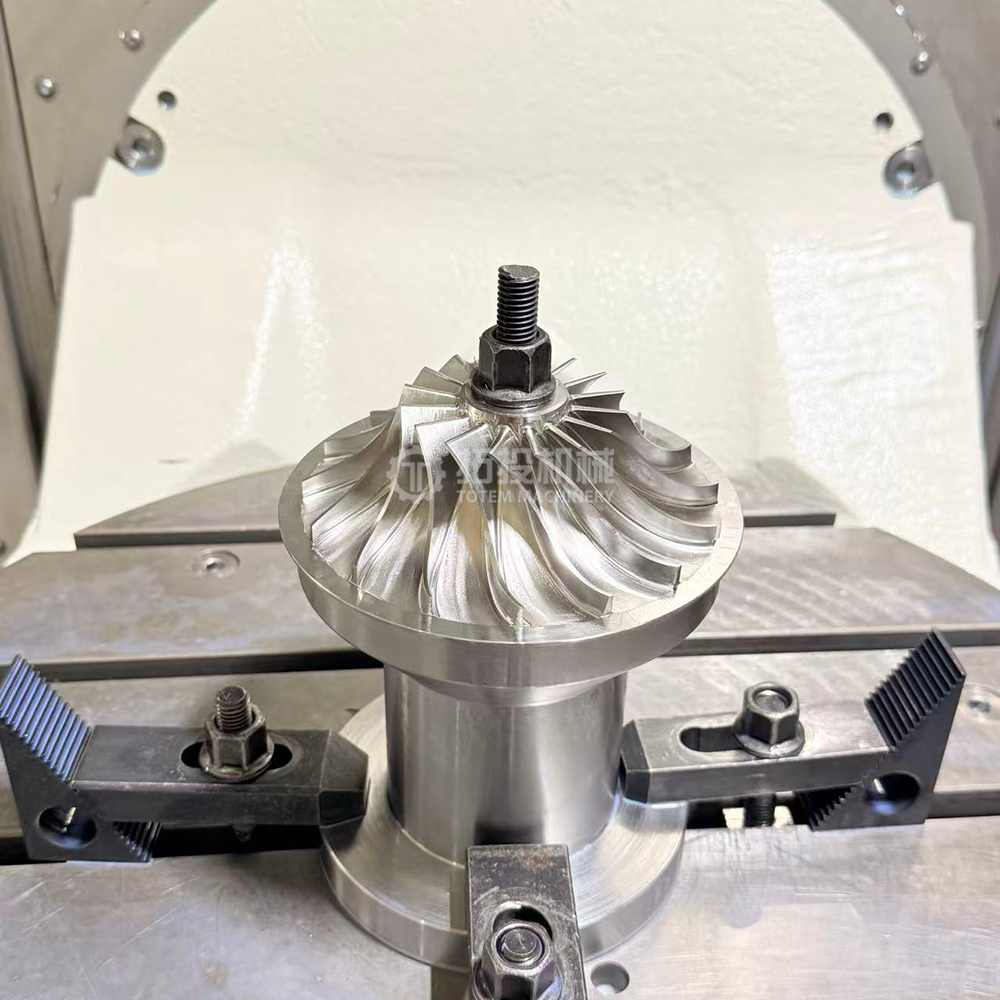
Die additive Fertigung von Metallen – insbesondere das selektive Laserschmelzen (SLM) und das Elektronenstrahlschmelzen (EBM) – eröffnet einen völlig neuen Weg zur Herstellung geschlossener dreidimensionaler Strömungslaufräder. Es durchbricht die grundlegenden geometrischen Beschränkungen traditioneller Prozesse.
Ultradünne Wandformung
Erzielte stabile, fehlerfreie Formung von ultradünnen Schaufeln bis zu 0,3 mm mit einer Ausbeute von ≥95 %. Im Gegensatz dazu liegt die minimale stabile Wandstärke beim 5-Achs-Fräsen in der Massenproduktion typischerweise über 1,5 mm.
Integrierte Umformung
Flansche, Nabe und Schaufeln werden in einem Schritt ohne Schweißen oder Fügen gedruckt. Dichte ≥99,9 %, wodurch geschmiedete Materialeigenschaften erreicht werden; Die Ermüdungslebensdauer verbesserte sich um über 40 %.
Schnelle Iteration
Durchlaufzeit vom Entwurf bis zum fertigen Teil von Wochen auf Tage verkürzt; Die direkten Kosten für die Individualisierung von Kleinserien wurden um über 60 % reduziert. Kein Werkzeug erforderlich, ideal für Prototyping.
Topologieoptimierung
Ermöglicht innen geformte Kühlkanäle, doppelwandige Hohlstrukturen usw., die mit herkömmlichen Verfahren nicht möglich sind. Die Topologieoptimierung reduzierte das Gewicht um 8,7 % und erhöhte gleichzeitig die Sicherheitsmarge.
Material |
Anwendung |
Eigenschaften nach SLM |
Superlegierung auf Nickelbasis Inconel 718 |
Langzeiteinsatz bei 650 °C |
Dichte ≥99,95 %, Zugfestigkeit >1200 MPa |
Ti-6Al-4V-Titanlegierung |
Sehr hohe Spitzengeschwindigkeiten, moderate Temperaturen |
Hohes Verhältnis von Festigkeit zu Gewicht, korrosionsbeständig |
Neue Aluminiumlegierungen |
Hochtemperaturteile bis 400°C |
Fünfmal höhere Festigkeit als herkömmliches Aluminiumguss |
Edelstähle (316L / 17‑4PH) |
Korrosive Umgebungen |
Gute Korrosionsbeständigkeit und mechanische Eigenschaften |
Stützentfernung – Stützstrukturen abschneiden.
Spannungsabbau – Wärmebehandlung zur Beseitigung von Restspannungen.
Heißisostatisches Pressen (HIP) – erreicht eine Dichte von über 99,9 %.
Oberflächenbearbeitung – Bearbeitung / Polieren / Fließmittelbearbeitung.
Endbearbeitung – Präzisionsbearbeitung kritischer Oberflächen + dynamisches Auswuchten.
Aktuelle Einschränkungen
Restspannungen in 3D-gedruckten Metallteilen können zu Verformungen führen, die eine zusätzliche Wärmebehandlungskorrektur erfordern.
Hochleistungsdruckmaterialien sind teuer und schränken die Massenproduktion ein.
Die zerstörungsfreie Prüfung auf interne Defekte in komplexen Strukturen ist noch unausgereift.
Die gedruckte Oberflächenrauheit (Ra 6–15 μm) erfordert eine nachträgliche Bearbeitung kritischer Oberflächen.
Feinguss wird häufig für die Produktion mittlerer Serien von Laufrädern mit komplexer Geometrie oder schwer zu bearbeitenden Laufrädern verwendet, insbesondere bei Industriekompressoren und einigen Gasturbinen.
Prozess: Präzises Wachsmuster erzeugen → wiederholt in Keramikaufschlämmung eintauchen, um eine Schale aufzubauen → entparaffinieren → geschmolzenes Metall unter Vakuum/Druck gießen → Schale entfernen → Heißisostatisches Pressen (HIP) zur Beseitigung von Mikroporosität → kritische Oberflächen bearbeiten → dynamisches Auswuchten.
Vorteile: Herstellung hochkomplexer Formen (Klingen mit einer Dicke von nur 0,7–2,0 mm), minimaler Materialabfall, geeignet für die Serienproduktion, anwendbar auf Superlegierungen.
Einschränkungen: hohe anfängliche Werkzeugkosten, mögliche Gussfehler (Porosität, Einschlüsse), Festigkeit und Oberflächengüte im Allgemeinen geringer als bei bearbeiteten Teilen.
Schnellguss: Verwendet FDM-3D-gedruckte Wachsmodelle, um die Kosten für Prototypen/Kleinserien und die Vorlaufzeit zu reduzieren.
Für große Industriekompressorlaufräder oder Laufräder mit breiten Auslasskanälen bleibt das Segmentschweißen eine wichtige Methode. Abhängig von der Durchgangsbreite gibt es zwei Hauptansätze:
Geschweißtes Laufrad mit großem Durchgang
Die Schaufeln werden separat gepresst oder gefräst und dann an die Scheibe und das Gehäuse geschweißt.
Manuelles Lichtbogenschweißen oder WIG-Schweißen, intern oder extern durchgeführt.
Vorwärmen bei 250–360 °C, Nachwärmen bei 650 °C für 3 Stunden, um Spannungen abzubauen.
Schlitzgeschweißtes Laufrad mit schmalem Durchgang
Bei einer Austrittsbreite <10 mm können die Elektroden nicht in den Durchgang hineinreichen.
Schlitze werden in die Scheibe gefräst und Schaufeln werden in das Deckband gefräst, dann zusammengebaut und geschweißt.
Erfordert eine genaue Bestimmung des anfänglichen Schlitzwinkels auf der Scheibe, um eine Profilübereinstimmung sicherzustellen.
Elektronenstrahlschweißen
Hohe Qualität, tiefes Eindringen, minimale Verzerrung.
Geeignet für das Schweißen geschlossener Laufradabdeckungen.
Erfordert eine vollständige zerstörungsfreie Prüfung nach dem Schweißen (Radiographie, Eindringprüfung).
Elektrochemische Bearbeitung (ECM)
Wird zum Schlichten gehärteter Materialien oder zum Bearbeiten dünner, gedrehter Klingen ohne mechanische Beanspruchung verwendet. Kein Werkzeugverschleiß, keine Eigenspannung.
Abrasiver Wasserstrahl
Wird zum groben Profilieren von 2D-Schaufeln in offenen Laufrädern oder zum Schneiden von Grundkonturen aus dicken Platten verwendet.
Hybride Fertigung
Additive Fertigung (Erstellung endkonturnaher Form) + subtraktive CNC-Bearbeitung (Endbearbeitung kritischer Oberflächen) auf derselben Maschine, wodurch beide Vorteile kombiniert werden.
Pulvermetallurgie – Heißpressen
Integrale Umformung, gefolgt von Hochtemperatur-Lösungsbehandlung, Hochtemperatur-Tempern und PVD-Beschichtung, wodurch Schweiß-/Bearbeitungsfehler reduziert und die Verschleiß- und Korrosionsbeständigkeit verbessert werden.
Die Bearbeitung geschlossener dreidimensionaler Zentrifugallaufräder gilt allgemein als eine der komplexesten Aufgaben in der Präzisionsfertigung. Die zentralen Herausforderungen ergeben sich aus der dreifachen Kombination aus geometrischer Komplexität, Materialschwierigkeit und Genauigkeitsanforderungen.
Herausforderung |
Spezifische Manifestation |
Gegenmaßnahmen |
3D-verdrehte Klingen |
Unregelmäßig gekrümmte Oberflächen mit großer Verdrehung, ungleichmäßige B-Spline-Oberflächen |
Fünfachsiges Seitenfräsen, präzise Werkzeugachsenvektorsteuerung |
Enge Passagen |
Auslassbreite kann <10 mm sein, stark eingeschränkter Werkzeugraum |
Konische Kugelkopfwerkzeuge mit kleinem Durchmesser und kombinierter EDM-Prozess |
Haupt- und Splittermesser |
Durch die verschachtelte Struktur werden Passagen verdrehter und enger |
Zonenbasiertes Mehrelektroden-EDM, separates Elektrodendesign |
Dünne Vorder-/Hinterkanten |
Extrem dünne Kanten, die anfällig für Rattern und Verformung sind |
Dünnschichtschneiden, vibrationsdämpfende Halter, optimierte Parameter |
Titanlegierungen (Ti‑6Al‑4V)
Hohes Verhältnis von Festigkeit zu Gewicht, aber geringe Wärmeleitfähigkeit (Wärmekonzentration an der Schneidkante) und Tendenz zur Kaltverfestigung. Erfordert niedrige Schnittgeschwindigkeiten, hohe Vorschübe und ausreichende Kühlung.
Nickelbasierte Superlegierungen (Inconel 718)
Bevorzugt für Hochtemperaturanwendungen, aber äußerst anspruchsvoll für Schneidwerkzeuge. Starke Kaltverfestigung und schneller Werkzeugverschleiß. Erfordert häufig EDM-Unterstützung.
Hochfeste rostfreie Stähle (17-4PH)
Wird in korrosiven Umgebungen verwendet. Hohe Festigkeit und Zähigkeit führen zu hohen Schnittkräften, die robuste Werkzeugmaschinen und Vorrichtungen erfordern.
Interferenz und Kollision: Werkzeugbewegungen in verdrehten Klingenkanälen führen leicht zu Störungen benachbarter Klingen oder Kanaloberflächen. Eine umfassende Interferenzprüfung und Simulationsverifizierung in der CAM-Software sind unerlässlich.
Bearbeitungsverformung: Dünne Klingen verformen sich unter Schnittkräften elastisch, was zu Rückfederungsfehlern nach der Bearbeitung führt. Es müssen Kompensationsflächen basierend auf der Blattdurchbiegung eingerichtet werden.
Werkzeugüberhang: Die Bearbeitung tiefer Nuten erfordert Werkzeuge mit großer Reichweite, geringer Steifigkeit und Vibrationsanfälligkeit. Es kommen schwingungsdämpfende Halter und spiralförmige Rampenstrategien zum Einsatz.
Oberflächenqualität: Die aerodynamische Leistung hängt von präzisen Blattkonturen und glatten Oberflächen ab (Ra < 0,8 μm). Die Richtung und Größe der Werkzeugmarkierungen wirken sich direkt auf Strömungsverluste aus.
Thermische Verformung: Die Schneidwärme erhöht die Werkstücktemperatur und führt zu Verformungen. Eine ausreichende Kühlung und ein thermischer Ausgleich sind erforderlich.
Gekoppelte Analyse von Interferenz und Verformung
Neuere Forschungen verbinden Werkzeuginterferenzfehler und Blattverformungsfehler bei der Fünf-Achsen-Bearbeitung. Durch die Einrichtung einer Klingenverformungskompensationsfläche und die Vorkompensation bei der Werkzeugwegplanung bei gleichzeitiger Kontrolle von Interferenzfehlern wird eine „kollisionsfreie, minimale Fehler“ hocheffiziente Präzisionsbearbeitung erreicht. Gemessene Bearbeitungsfehler können innerhalb der Toleranz kontrolliert werden.
Während der Bearbeitung sind die Schnittkräfte vom Auslass nach innen komplex und führen oft zu Instabilität. Ein spezielles Vorrichtungsdesign muss:
Ermöglichen Sie eine Vorausrichtung außerhalb der Maschine mithilfe von Spannbolzen, Zentrierringen, Orientierungsringen und Klemmringen zum Positionieren und Spannen.
Bietet schnelle Positionierung, hohe Genauigkeit und hohe Wiederholgenauigkeit bei der Positionierung.
Erfüllen Sie die Spannanforderungen für verschiedene Bearbeitungsvorgänge.
Minimieren Sie die Spanneinstellungen – führen Sie so viele Bearbeitungen wie möglich in einer Aufspannung durch.
Die Oberflächenqualität wirkt sich direkt auf die aerodynamische Effizienz, die Ermüdungslebensdauer und die Korrosionsbeständigkeit des Laufrads aus. Die Oberflächenbehandlung von Laufrädern mit geschlossener dreidimensionaler Strömung ist ein integriertes System mehrerer Prozesse.
Das Polieren geschlossener Laufräder mit engem Durchgang ist eine globale Herausforderung. Mit herkömmlichem Schleifen können viele interne Durchgangsbereiche nicht erreicht werden. Zu den wirksamen Poliermethoden gehören:
Verfahren |
Prinzip |
Erreichbare Rauheit |
Anwendbarer Bereich |
Nassstrahlen + Kugelstrahlen |
Gesamtvorbehandlung, entfernt Ablagerungen und große Partikel |
Ra 3–6 μm |
Komplettes Laufrad |
Ultraschall-Vibrationspolieren |
Ultraschallfrequenzvibrationen treiben das abrasive Schneiden an |
Ra 0,4 μm |
Außenflächen |
Schleifmittelflussbearbeitung |
Viskoselastische Medien mit Schleifmitteln strömen unter Druck durch Kanäle |
Ra 0,2 μm |
Interne Passagen |
Hydraulisches Schleifen |
Hochgeschwindigkeitsfluss von Quarzsand-Wasser-Gemisch durch Kanäle |
Ra 0,8 μm |
Enge Innendurchgänge |
Best-Practice-Kombination
Untersuchungen von Shenyang Blower Works und der Dalian University of Technology zeigen, dass die Kombination aus Nassstrahlen + Kugelstrahlen → externes Ultraschall-Vibrationspolieren → internes Polieren mit abrasivem Fluss optimale Ergebnisse liefert und eine endgültige Oberflächenrauheit von Ra 0,2 μm erreicht, wodurch die Oberflächenanforderungen von Hochdruck-Radialkompressoren mit niedrigem Durchfluss erfüllt werden. Durch hydraulisches Mahlen kann die Pumpeneffizienz um 3–6 % verbessert werden.
PVD-Physikalische Gasphasenabscheidung
EB-Verdampfungsmodus, 400 °C Prozesstemperatur, 6 Stunden. Die 2 μm dicke TiC-Al₂O₃-Komposit-Nanobeschichtung verbessert die Verschleißfestigkeit und die Glätte des Strömungskanals.
Galvanisieren / stromloses Galvanisieren
Bei Laufrädern, die in korrosiven Umgebungen betrieben werden, bieten Nickel- oder Chrombeschichtungen Korrosionsschutz.
Thermisches Spritzen
Plasmaspritzen von Keramik- oder Legierungsbeschichtungen für Hochtemperaturumgebungen, die Hochtemperaturbeständigkeit, Verschleißfestigkeit und Oxidationsbeständigkeit verleihen. Wolframkarbidbeschichtungen können die Lebensdauer des Laufrads auf 3–5 Jahre verlängern.
Die Laufradprüfung umfasst den gesamten Herstellungsprozess – vom Rohmaterial bis zum fertigen Produkt – mit Standards und Methoden, die mit denen von Luft- und Raumfahrtkomponenten vergleichbar sind. Ein vollständiges Inspektionssystem deckt die folgenden sechs Dimensionen ab:
Ausrüstung |
Genauigkeit |
Inspektionsinhalt |
CMM |
Räumliche Genauigkeit 1,8 + L/350 μm |
Volldimensionale Messung von Klingenprofil, Kontur, Dicke, Position, Winkeln usw. |
Blaulichtscanner (berührungslos) |
Punktgenauigkeit ±15 μm |
Schnelle Erfassung vollständiger Oberflächenpunktwolkendaten |
Strukturiertes Licht-Binokulargitter |
Mikron-Ebene |
Berührungslose 3D-Topographiemessung, Vergleich mit Designmodell |
Weißlichtinterferometer |
Auflösung 0,1 μm |
Messung der Oberflächentopographie, Identifizierung von Defekten unter der Oberfläche |
Bei hohen Drehzahlen (8.000–20.000 U/min) erzeugen selbst geringfügige Unwuchtmassen enorme Zentrifugalkräfte, die starke Vibrationen verursachen.
Norm: ISO 21940-11 / ISO 1940-1, Wuchtgüteklasse G2,5.
Ausstattung: hochpräzise dynamische Auswuchtmaschine, minimal erreichbare Restunwucht ≤0,1 g·mm/kg.
Methode: Auswuchten in zwei Ebenen, Korrektur durch Materialabtrag (Bohren) oder Materialzugabe.
Anforderung: Restunwucht innerhalb von 5 g·mm/kg.
Ultraschallprüfung (UT): erkennt innere Porosität, Einschlüsse und Laminierungen. Empfindlichkeit: 2 mm Loch mit flachem Boden. Geeignet zum Gießen/Schmieden von Rohlingen und Fertigteilen.
Radiografische Prüfung (RT): Echtzeit-Röntgenbildgebung prüft die interne strukturelle Integrität. Entspricht ASME BPVC. Findet für das Auge unsichtbare innere Mängel.
Magnetpulverinspektion (MT): Erkennt oberflächliche und oberflächennahe Risse in ferromagnetischen Materialien. Kann Mikrorisse >0,5 mm finden.
Eindringprüfung (PT): Erkennt oberflächenbrechende Risse in nichtmagnetischen Materialien. Fluoreszierend oder mit Farbkontrast, geeignet für Laufräder aus Edelstahl und Titanlegierung.
Wirbelstromprüfung (ET): Schnelles Screening oberflächennaher Defekte, geeignet für die Online-Inspektion von massenproduzierten Laufrädern.
Chemische Zusammensetzung: Funken-OES / RFA / ICP-OES für präzise Quantifizierung.
Mechanische Eigenschaften: Universalprüfmaschine – Zugfestigkeit ≥500 MPa, Streckgrenze, Dehnung; Schlagprüfung (-40°C Tieftemperatur).
Metallographie: Mikroskopische Beobachtung der Korngröße, Einschlussbewertung (ASTM E112), um Wärmebehandlungsfehler zu vermeiden.
Härte: Rockwell-/Brinell-Härteprüfer.
Hydraulische/aerodynamische Tests: Auf dem Prüfstand die Fließhöhenkurve messen, einen Wirkungsgrad von ≥85 % sicherstellen, NPSH erfüllt die Anforderungen.
High-Speed-Spin-Test: Rotationsprüfstand mit bis zu 300 m/s Umfangsgeschwindigkeit unter realen Bedingungen.
Umweltsimulation: Temperaturkammer (-70 °C bis 300 °C) und Vakuumkammer (≤10⁻⊃3; Pa), Salzsprühkorrosionskammer (ASTM B117).
Ermüdungsprüfung: Ermüdungsmaschine mit hoher Zyklenzahl, Zyklenzahl ≥10⁷.
Anforderungen an die Inspektionsumgebung
Die Temperatur wird auf 20 ± 2 °C und die Luftfeuchtigkeit auf < 60 % gehalten, um Messfehler zu reduzieren. Inspektoren müssen über eine ASNT Level II-Zertifizierung oder eine gleichwertige Zertifizierung verfügen. Das MES-System zeichnet alle Inspektionsdaten auf, um eine vollständige Rückverfolgbarkeit über den gesamten Lebenszyklus zu gewährleisten.
Die Daten für 2024 zeigen eine starke Nachfrage nach dreidimensionaler Strömungslaufradtechnologie in der Energie-, Metallurgie-, Chemie- und anderen Industriezweigen. Energiesparende Zentrifugalgebläse mit dreidimensionaler Strömung erzeugten etwa 3.000 Einheiten neuer Nachfrage in Kühlsystemen für Rechenzentren (Marktgröße 1,8 Milliarden RMB, jährliches Wachstum 65 %), 2.200 Einheiten in der Lieferkette für die Herstellung neuer Energiefahrzeuge und 500 Einheiten in der Halbleiterfertigungsindustrie (1,5 Milliarden RMB, Wachstum 35 %). Große Branchenakteure wenden 6,8 % ihres Umsatzes für Forschung und Entwicklung auf. Radialgebläse mit dreidimensionalem Strömungsdesign erzielen Energieeinsparungen von 12–18 % im Vergleich zu herkömmlichen zweidimensionalen Designs.
Digitale intelligente Fertigung
Durch vorausschauende Wartung auf Basis digitaler Zwillinge sollen ungeplante Ausfallzeiten um 50 % reduziert werden. Durch die Kombination von CFD-Simulation und experimenteller Validierung werden die Entwicklungszyklen neuer Produkte um 30 % verkürzt. MES-Systeme ermöglichen die Rückverfolgbarkeit von Daten über den gesamten Lebenszyklus.
Skalierung der additiven Fertigung
Die SLM/EBM-Technologie schreitet in Richtung Massenproduktion voran. Es wurde eine ultradünne Blattformung von 0,3 mm erreicht, wobei durch Topologieoptimierung das Gewicht um 8,7 % reduziert wurde. Die Hybridfertigung (additiv + subtraktiv integriert) wird zu einem neuen Paradigma für die High-End-Laufradproduktion werden.
Hochgeschwindigkeits-Direktantriebsintegration
Hochgeschwindigkeits-Permanentmagnet-Synchronmotoren treiben Laufräder direkt an, mit einem Motorwirkungsgrad von ≥95 %, wodurch Getriebeverluste vermieden werden. Integrierte Zahnrad-Laufrad-Einheiten liegen im Trend und ermöglichen eine weitreichende Regelung des Durchflussdrucks über einen Antrieb mit variabler Frequenz.
Gesamtsystem-Co-Optimierung
Das Laufraddesign wird gleichzeitig mit Diffusoren, Spiralen und Motoren mithilfe von CFD optimiert, um die Gesamtleistung des Kompressorsystems zu maximieren. Übergang von der Komponentenebene zur integrierten Optimierung auf Systemebene.
IoT (Internet der Dinge) Intelligente Überwachung
Im Jahr 2024 sind 39 % der neu installierten Geräte intelligente Ventilatoren mit Fernüberwachung. Die Big-Data-Analyse ermöglicht eine dynamische Energieoptimierung und ermöglicht eine zusätzliche durchschnittliche Energieeinsparung von 3–5 %. Bis 2025 wird erwartet, dass die intelligente Lüfterkonnektivität 60 % übersteigt.
Neue Materialien und neue Strukturen
Materials Genome Engineering testet neuartige Legierungsformulierungen mit einer Festigkeit, die fünfmal so hoch ist wie die von herkömmlichem Gussaluminium. Es entstehen immer wieder innovative Designs wie Verbundlaufräder, doppelwandige Hohlstrukturen und interne Kühlkanäle. Hochtemperatur-Verbundlaufräder mit einer Beständigkeit bis 400 °C+ sind in der Entwicklung.
Von Aluminiumguss bis zu 3D-gedruckten Schaufeln aus Titanlegierung, von zweidimensionaler bis dreidimensionaler Strömung, vom segmentierten Schweißen bis zum integralen Fräsen – die Fertigungstechnologie geschlossener dreidimensionaler Strömungs-Radiallaufräder unterliegt einem tiefgreifenden Wandel. Die Konvergenz von additiver Fertigung, digitalen Zwillingen und KI-gesteuerter Designoptimierung wird die Effizienz, Kapazität und Zuverlässigkeit von Laufrädern weiter verbessern und so die industrielle Energieeinsparung und die Eigenständigkeit von High-End-Geräten entscheidend unterstützen.


