
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-12 Pinagmulan: Site
Nakasaradong Three-Dimensional Flow Centrifugal Impeller
Ang closed three-dimensional flow centrifugal impeller ay ang pangunahing bahagi ng fluid machinery tulad ng centrifugal compressors, pumps, at fan. Ang terminong 'closed' ay nangangahulugan na ang mga blades ay ganap na napapaloob ng isang disk (back disk) sa isang gilid at isang shroud (front disk) sa kabilang banda, na bumubuo ng isang ganap na nakapaloob na daanan ng daloy. Ang 'Three-dimensional flow' ay tumutukoy sa mga twisted blade na idinisenyo batay sa three-dimensional flow theory, na sabay na isinasaalang-alang ang fluid motion sa radial, axial, at circumferential na direksyon.
Sa tradisyunal na disenyo, ang teorya ng one-dimensional na daloy ay nagpapalagay ng walang katapusang bilang ng mga blades at pare-parehong pamamahagi ng bilis sa kahabaan ng meridional plane. Isinasaalang-alang pa ng two-dimensional flow theory ang linear velocity variation sa mga cross-section. Gayunpaman, hindi talaga maipapakita ng alinman ang kumplikadong three-dimensional na malapot na daloy sa loob ng impeller. Hinahati ng three-dimensional flow theory ang panloob na three-dimensional na espasyo nang walang hanggan at nagtatatag ng kumpletong modelo ng matematika sa pamamagitan ng pagkalkula ng field ng daloy:
W = f(R, φ, Z)
kung saan ang W ay bilis ng daloy, R ay radial coordinate, φ ay circumferential coordinate, at Z ay axial coordinate. Sa pamamagitan ng three-dimensional flow computation, ang velocity distribution sa anumang punto sa loob ng impeller ay maaaring makuha, at sa gayon ay na-optimize ang blade inlet/outlet angle, blade number, at cross-sectional na mga hugis ng twisted blades, upang ang blade surface ay ganap na tumugma sa aktwal na fluid trajectory.
Ang mga three-dimensional na flow blades ay may mga hindi regular na curved surface na umaangkop sa totoong daloy ng rehimen, na pumipigil sa paghihiwalay ng daloy sa ibabaw ng presyon, binabawasan ang mga pagkawala ng daloy, at kinokontrol ang velocity distribution ng lahat ng fluid particle sa loob upang makamit ang pinakamainam na kondisyon ng daloy. Kung ikukumpara sa maginoo na dalawang-dimensional na impeller, ang kahusayan ay maaaring mapabuti ng 5%–15%.
Mas malawak na meridional na daanan: ang pinababang diameter ng hub ay nagpapataas ng kapasidad ng daloy, na nagpapabuti ng haydroliko na kahusayan.
Mas maliit na diameter ng impeller: ang pinataas na lapad ng outlet ay binabawasan ang laki ng kagamitan para sa parehong pagganap.
Malaking blade twist: ang non-uniform B-spline surface modeling technology ay nagbibigay-daan sa tumpak na pagtutugma ng three-dimensionally twisted blades sa flow field.
Forward-extended inlet edge: ang pagpapalawak patungo sa papasok na daloy ay binabawasan ang mga pagkawala ng pumapasok at pinapahusay ang pagganap ng cavitation.
Staggered blade structure: para sa medium‑high specific speed impeller, ang mga katabing blade ay maaaring staggered upang bawasan ang flow pulsation sa loob ng ±4‰ ng ulo.
Labyrinth seal structure: ang espesyal na disenyo ng labirint sa sealing ring ay binabawasan ang volumetric na pagkalugi.
Ang modernong three-dimensional flow impeller na disenyo ay sumusunod sa teknikal na ruta ng 'teoretikal na pagkalkula + numerical simulation + optimization iteration':
CAD 3D Modeling
Ginagamit ang NURBS surface fitting para magtatag ng mga kumplikadong modelo ng twisted blade 3D, na may parametric na disenyo ng profile ng blade, distribusyon ng kapal, at mga anggulo ng inlet/outlet.
Simulation ng Daloy ng CFD
Ang Computational Fluid Dynamics (CFD) ay ginagamit para sa pagbuo ng mesh at pagkalkula ng field ng daloy upang gayahin ang aktwal na estado ng daloy sa loob ng impeller at i-optimize ang mga geometric na parameter ng blade.
Pagsusuri sa Istruktura ng FEA
Tinitiyak ng finite element analysis na ang impeller ay hindi nagbubunga sa ilalim ng centrifugal at aerodynamic load, at sinusuri ang mga vibration mode (natural na frequency) upang maiwasan ang resonance sa mga bilis ng pagpapatakbo.
CAM Machining Programming
Bumubuo ng five-axis tool path, nagsasagawa ng interference checking at simulation verification, at naglalabas ng CNC code. Kasama sa karaniwang software ang UG NX, Cimatron, CAXA, atbp.
Buksan ang Impeller
Ang mga blades ay nakakabit lamang sa hub, nang walang saplot.
Pinakamababang kahirapan sa machining.
Mababang kahusayan at mababang mekanikal na lakas.
Malaking blade tip clearance leakage.
Semi‑Open Impeller
Mga talim sa pagitan ng hub at bahagyang takip.
Katamtamang kahirapan sa machining.
Katamtamang kahusayan at lakas.
Mayroon pa ring ilang clearance leakage.
Saradong Impeller
Ang mga blades ay ganap na nakapaloob sa pagitan ng disk at shroud.
Pinakamataas na kahirapan sa machining.
Pinakamataas na kahusayan at pinakamalaking lakas.
Ganap na selyadong daanan ng daloy, walang pagtagas.
Tinatanggal ang Leakage Loss
Ang integral shroud ay ganap na nagse-seal sa daloy ng daloy, na pumipigil sa high-pressure medium na bumalik sa low-pressure side. Ang kahusayan ng compression ay bumubuti ng 8%–15% sa parehong bilis.
Mas Makinis na Daloy ng Gas
Pinipigilan ng nakapaloob na daanan ang daloy sa kahabaan ng idinisenyong tilapon, iniiwasan ang kaguluhan at mga vortex, na may mas mababang resistensya ng likido. Ang parehong full-load at part-load na kahusayan ay mas mataas.
Mas Mataas na Structural Rigidity
Ang disk at shroud ay bumubuo ng isang mahalagang balangkas na may mga blades na sinusuportahan sa magkabilang dulo. Sa mataas na bilis (8,000–20,000 r/min), ang mga panganib sa deformation at resonance ay lubhang nababawasan.
Nabawasan ang Vibration at Ingay
Ang saradong istraktura ay tumatakbo nang mas matatag, na may mas mababang pagkalugi sa tindig. Ang mga bitak sa pagkapagod ng talim at mga pagkabigo sa pagguho ay makabuluhang nabawasan, na ginagawa itong angkop para sa patuloy na operasyon.
Pinakamataas na Isentropic Efficiency
Ang mga backward-curved closed impeller ay maaaring makamit ang isentropic na kahusayan sa itaas ng 85%, na nakakatugon sa mga pangangailangan sa pagtitipid ng enerhiya ng malalaking chiller at industrial compressor.
Malawak na Stable Operating Range
Ang isang mas malawak na margin ng surge ay tumatanggap ng 20%–100% na mga variation ng load, perpektong tumutugma sa mataas na variable na kondisyon ng pagkarga ng mga central air-conditioning system.
Konsensus sa Industriya
Mahigit sa 90% ng high-efficiency commercial/industrial centrifugal chillers ay pantay na gumagamit ng backward-curved closed three-dimensional flow impeller. Isinasaalang-alang ang pangkalahatang ekonomiya, katatagan, at kahusayan sa enerhiya, ang saradong three-dimensional na impeller ng daloy ay naging pangunahing pagpipilian sa industriya.
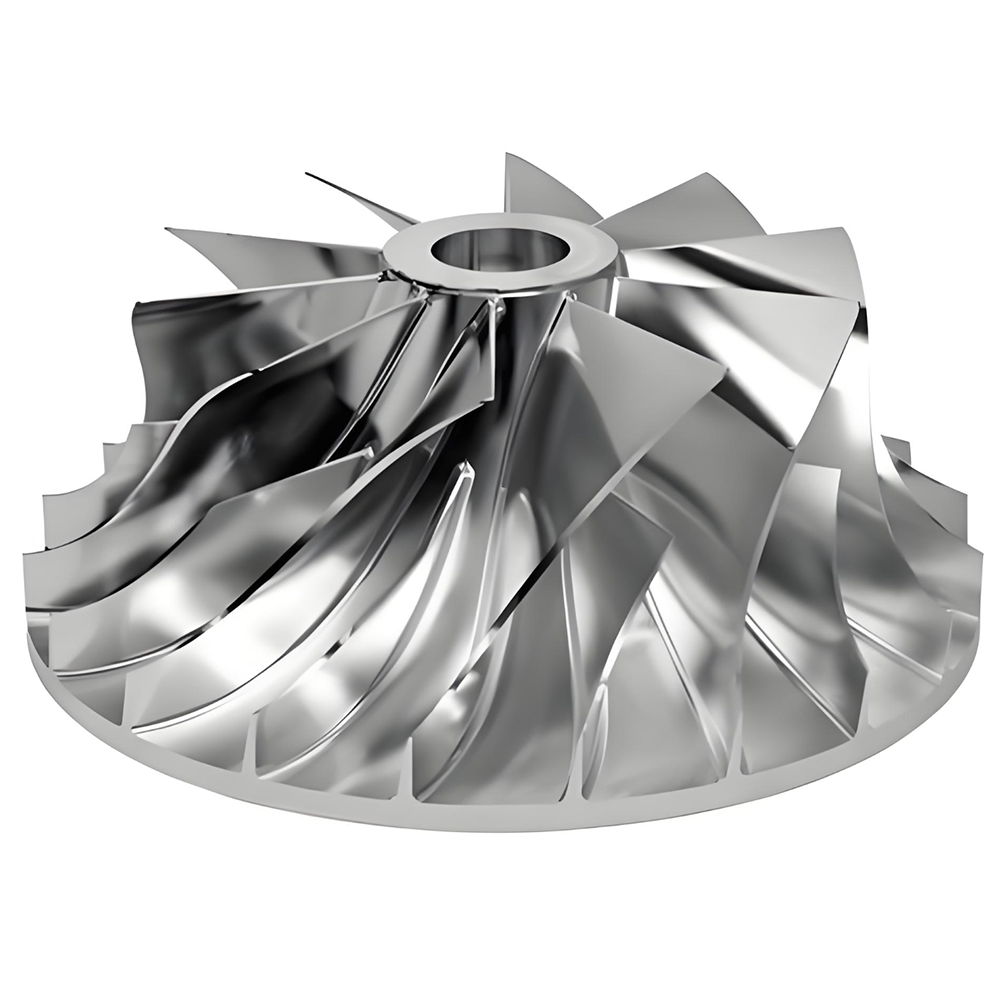
Ang paggawa ng closed three-dimensional flow centrifugal impellers ay bumubuo ng isang pangunahing teknolohikal na hadlang. Dahil sa mataas na talim na twist, makitid na mga sipi, at malalaking kurbada ng disk at mga ibabaw ng shroud, ang machining ay lubhang mahirap. Kasama sa kasalukuyang mga pangunahing pamamaraan ng pagmamanupaktura ang sumusunod na limang kategorya:
Proseso |
Prinsipyo |
Karaniwang Aplikasyon |
Paggamit ng Materyal |
Katumpakan |
Five-axis integral milling |
Pagmachining ng mga blades at mga sipi mula sa isang solidong forging sa pamamagitan ng maraming operasyon |
High-performance compressor, aerospace |
Mababa (10%) |
Napakataas |
EDM |
Paggamit ng mga hugis na electrodes upang masira ang materyal sa pamamagitan ng electrical discharge |
Makitid na mga daanan, mahirap-makinang materyales |
Mababa |
Mataas |
Paghahagis ng pamumuhunan |
Lost-wax casting ng mga kumplikadong hugis |
Small-to-medium impeller batch production |
Mataas |
Katamtaman |
Segmented welding |
Ang mga blades ay giniling nang hiwalay at hinangin sa disk at shroud |
Malaking impeller, malalawak na daanan |
Katamtaman |
Katamtaman-mataas |
Additive manufacturing (3D printing) |
SLM/EBM layer-by-layer na pagtunaw ng metal powder |
Prototyping, mga ultra-komplikadong istruktura |
Mataas (95%) |
Katamtaman-mataas |
Logic sa Pagpili ng Proseso
Ang uri ng impeller (bukas/semi‑bukas/sarado), lapad ng daanan, mga katangian ng materyal, dami ng produksyon, mga kinakailangan sa katumpakan, at badyet sa gastos ay magkatuwang na tinutukoy ang ruta ng proseso. Sa pagsasagawa, ang mga pinagsamang proseso (hal., five-axis rough milling + EDM finishing) ay kadalasang ginagamit upang balansehin ang kahusayan at katumpakan.
Ang five-axis simultaneous CNC integral milling ay kasalukuyang pinaka-pangunahing paraan ng pagmamanupaktura para sa high-performance closed three-dimensional flow impeller. Simula sa solidong forging, ang paraang ito ay lubos na nagpapaikut-ikot sa mga blades at mga daanan sa pamamagitan ng mga operasyon kabilang ang pagbabarena, pag-rough, semi-finishing, paglilinis, at pagtatapos, lahat mula sa isang blangko.
Paghahanda ng materyal
Magaspang na pag-ikot bago ang pagbuo (lathe / 3‑4 axis mill ay nag-aalis ng karamihan sa stock)
Pagbabarena (pagbabarena ng mga panimulang butas para sa machining ng daanan)
Passage roughing (mga tool na may malalaking diameter para sa mataas na rate ng pag-alis ng materyal)
Semi-finishing (nag-iiwan ng maliit na allowance para lapitan ang huling surface)
Paglilinis (machining fillet sa mga ugat ng talim)
Pagtatapos (tapered ball-end mill para sa mga ibabaw ng talim)
Post-processing (deburring, polishing, dynamic na pagbabalanse)
Paggiling sa Gilid
Gumagamit ng tool flank sa machine blade surface sa isang pass. Mataas na kahusayan at magandang surface finish, lalo na angkop para sa ruled-surface impellers. Nangangailangan ng tumpak na kontrol ng tool axis vector upang maiwasan ang interference.
Point Milling
Ginagamit ang ball-nose tip sa machine curved surface point-by-point. Nag-aalok ng mas mataas na flexibility para sa mga kumplikadong free‑form surface, ngunit mas mabagal. Ang taas ng scallop ay maaaring kontrolin sa loob ng 0.005 mm.
Trochoidal Milling
Pinapanatili ang pare-pareho ang pagkarga ng tool sa panahon ng pag-roughing ng matigas na materyales; Ang pagpasok ng arko ay binabawasan ang epekto ng puwersa ng pagputol at pinahaba ang buhay ng tool.
Yugto ng Machining |
Uri ng Tool |
Mga katangian |
Nagmamatigas |
Mga cylindrical / tapered milling cutter (coated carbide) |
Malaking diameter, mataas na rate ng pag-alis ng materyal; ang diameter ay dapat na mas mababa sa minimum na spacing ng blade |
Pagtatapos ng talim |
Tapered ball‑end long-reach cutter |
Diameter 3–6 mm, cutting edge haba 30+ mm para sa malalalim na uka; gumagamit ng gilid ng gilid para sa kahusayan |
Pagtatapos ng daanan |
Ball‑end / toroidal end mill |
Patuloy na pagpaplano ng scallop toolpath, taas ng scallop 0.005–0.02 mm |
Maglinis |
Mga tool sa dulo ng bola na may maliit na diameter |
Machining fillet sa blade-hub junctions |
Ang mga pangunahing kahirapan ng five-axis machining ay nasa tool axis vector planning at interference checking. Kasama sa mga karaniwang pamamaraan ang:
May kaugnayan sa Drive: pagpili ng mga blade surface bilang drive geometry, mga katabing blades at passage surface bilang check geometry, na may tamang lead at tilt angle.
Paraan ng guide curve: pag-deliver ng mga tool axis guide curve sa pamamagitan ng paghahanap ng mga midpoint sa pagitan ng mga boundary lines ng mga katabing blades at offsetting.
Patuloy na pagtatapos ng scallop: pagkalkula ng stepover batay sa tinukoy na taas ng scallop upang makabuo ng magkatulad na mga toolpath ng scallop.
Helical ramping para sa pagbabawas ng vibration: thin-layer helical multiple ramping (pitch 0.04–0.06 mm) kapag blangko ang contact ng tool upang maiwasan ang impact vibration.
Vibration-Damping Tool Holder Technology
Ang pinakabagong patented na teknolohiya ay gumagamit ng vibration-damping tool holder na may panloob na damping core at damping oil, na bumubuo ng counter-vibration para sumipsip ng holder bending deflection, na makabuluhang nagpapataas ng dynamic stiffness. Kasama ng panloob na supply ng coolant, nagiging mas matatag ang machining.
Pagkatapos ng pagbuo ng toolpath, ang paulit-ulit na pag-verify ay sapilitan gamit ang simulation software.
UG NX simulation module: sinusuri ang interference ng toolpath at overcut.
VERICUT: machine tool motion simulation, bini-verify ang CNC code, nakita ang mga banggaan.
Trial cutting: aktwal na pagsubok sa makina para maayos ang mga parameter ng pagputol.
Ang EDM machining ng mga closed three-dimensional flow impeller ay gumagamit ng digital process route na may zoned, multi-electrode, multi-step na operasyon:
Pre-machining: mga electrodes machine passage entry.
Exit roughing: electrodes open passage exit.
Entry roughing: ang mga electrodes ay kumpletuhin ang entry na magaspang na bumubuo.
Semi-finishing: semi-finish electrodes na may discharge gap allowance.
Pagtatapos: ang mga electrodes ay nakakamit ng pangwakas na katumpakan.
Orbital EDM: pinapabuti ng naaangkop na paggalaw ng orbital ang discharge gap at kalidad ng ibabaw.
Pamamahagi ng allowance: semi-finish na electrode na pinalapot ng 0.5 mm, finish electrode ng karagdagang 0.2 mm.
Digital simulation: dynamic na pagpupulong ng mga electrodes at fixtures sa CAD platform, na ginagaya ang proseso ng machining.
Pinagsamang Five‑Axis Milling + EDM na Proseso
Para sa mga saradong three-dimensional integral impeller – na may maraming blades, mataas na baluktot na mga sipi, at gawa sa mahirap-cut na materyales – ang pinagsamang proseso ng five-axis CNC roughing + EDM finishing ay karaniwang ginagamit. Sa pamamagitan ng UG NX analysis, ang mga passage machining zone ay rationally na hinati, ang electrode design at fixtures ay na-optimize, interference simulate, at ang pinakamainam na landas para sa electrode entry/exit found.
Mga Bentahe at Limitasyon ng EDM
Aspeto |
Advantage |
Limitasyon |
Kakayahan |
Mga makinang napakakitid na daanan (<10 mm), mataas na tigas na materyales, kumplikadong spatial na istruktura |
Mabagal na bilis; ang bawat daanan ay naka-machine nang paisa-isa |
Katumpakan |
Ang mga hiwalay na electrodes ay nagbubunga ng mga simpleng landas at nakokontrol na katumpakan |
Ang discharge gap ay nakakaapekto sa dimensional accuracy, nangangailangan ng maraming electrodes para sa kabayaran |
Kalidad ng ibabaw |
Walang mekanikal na stress, na angkop para sa manipis na baluktot na mga blades |
Ang recast layer ay nangangailangan ng kasunod na buli |
Gastos |
Maaari bang mahirap gupitin ang mga materyales sa makina |
Mataas na gastos sa pagmamanupaktura ng elektrod; makabuluhang pagkonsumo ng grapayt/tanso |
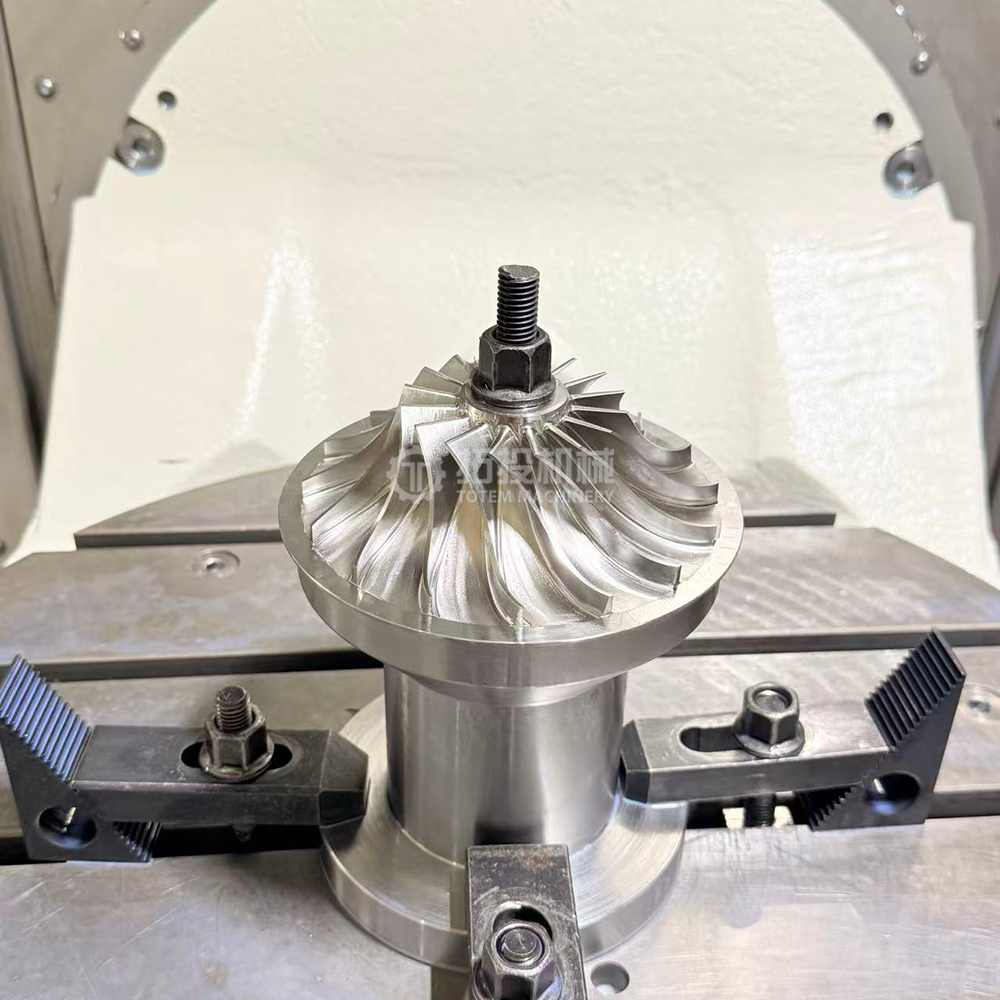
Ang paggawa ng metal additive – partikular ang Selective Laser Melting (SLM) at Electron Beam Melting (EBM) – ay nagbubukas ng isang ganap na bagong ruta para sa pagmamanupaktura ng mga closed three-dimensional flow impeller. Nalalagpasan nito ang mga pangunahing geometriko na limitasyon ng mga tradisyonal na proseso.
Ultra‑Thin Wall Forming
Nakamit ang stable defect-free forming ng ultra-thin blades hanggang 0.3 mm na may yield na ≥95%. Sa kabaligtaran, ang pinakamababang stable na kapal ng pader para sa five-axis na paggiling sa mass production ay karaniwang nasa itaas ng 1.5 mm.
Pinagsanib na Pagbubuo
Ang mga flange, hub, at blades ay naka-print sa isang hakbang nang walang hinang o pagsali. Density ≥99.9%, umaabot sa mga huwad na katangian ng materyal; napabuti ang buhay ng pagkapagod ng higit sa 40%.
Mabilis na Pag-ulit
Lead time mula sa disenyo hanggang sa natapos na bahagi na na-compress mula linggo hanggang araw; direktang gastos para sa small-batch na pag-customize na nabawasan ng higit sa 60%. Walang kinakailangang tool, perpekto para sa prototyping.
Pag-optimize ng Topology
Pinapagana ang mga panloob na hugis na cooling channel, double-walled hollow structures, atbp., imposible sa mga kumbensyonal na proseso. Binawasan ng pag-optimize ng topology ang timbang ng 8.7% habang pinapataas ang margin ng kaligtasan.
materyal |
Aplikasyon |
Mga katangian pagkatapos ng SLM |
Inconel 718 nickel-based superalloy |
Pangmatagalang serbisyo sa 650°C |
Densidad ≥99.95%, lakas ng makunat >1200 MPa |
Ti‑6Al‑4V titanium alloy |
Napakataas na bilis ng tip, katamtamang temperatura |
Mataas na ratio ng lakas-sa-timbang, lumalaban sa kaagnasan |
Bagong aluminyo haluang metal |
Mga bahaging may mataas na temperatura hanggang 400°C |
Lakas 5x na ng maginoo cast aluminyo |
Mga hindi kinakalawang na asero (316L / 17‑4PH) |
Nakakasira na kapaligiran |
Magandang paglaban sa kaagnasan at mga mekanikal na katangian |
Pag-alis ng suporta – putulin ang mga istruktura ng suporta.
Stress relief - paggamot sa init upang maalis ang natitirang stress.
Hot Isostatic Pressing (HIP) – nakakamit ang 99.9%+ density.
Pagtatapos sa ibabaw – machining / polishing / abrasive flow machining.
Panghuling machining – tumpak na pagtatapos ng mga kritikal na ibabaw + dynamic na pagbabalanse.
Kasalukuyang Limitasyon
Ang natitirang stress sa metal na 3D-printed na mga bahagi ay maaaring magdulot ng distortion, na nangangailangan ng karagdagang pagwawasto ng heat treatment.
Ang mga materyales sa pag-print na may mataas na pagganap ay mahal, na naglilimita sa mass production.
Ang hindi mapanirang pagsubok para sa mga panloob na depekto sa mga kumplikadong istruktura ay hindi pa matanda.
Ang naka-print na pagkamagaspang sa ibabaw (Ra 6–15 μm) ay nangangailangan ng kasunod na machining ng mga kritikal na ibabaw.
Ang investment casting ay malawakang ginagamit para sa medium-batch na produksyon ng complex-geometry o mahirap-sa-machine impeller, lalo na sa mga industrial compressor at ilang gas turbine.
Proseso: gumawa ng tumpak na pattern ng wax → paulit-ulit na isawsaw sa ceramic slurry para bumuo ng shell → dewax → vacuum/pressure pour molten metal → shell removal → Hot Isostatic Pressing (HIP) para alisin ang micro‑porosity → machine critical surfaces → dynamic na pagbabalanse.
Mga kalamangan: maaaring makagawa ng mga napakakumplikadong hugis (mga blades na kasingninipis ng 0.7–2.0 mm), kaunting basura ng materyal, na angkop para sa produksyon ng batch, na naaangkop sa mga superalloy.
Mga Limitasyon: mataas na paunang gastos sa tooling, posibleng mga depekto sa paghahagis (porosity, inclusions), lakas at surface finish na karaniwang mas mababa kaysa sa mga machined na bahagi.
Mabilis na pag-cast: gumagamit ng FDM 3D‑printed wax pattern para bawasan ang prototype/maliit na batch na gastos at lead time.
Para sa malalaking pang-industriya na compressor impeller o impeller na may malawak na outlet passages, ang segmented welding ay nananatiling mahalagang paraan. Depende sa lapad ng daanan, mayroong dalawang pangunahing diskarte:
Wide‑Passage Welded Impeller
Ang mga blades ay hiwalay na pinindot o giling, pagkatapos ay hinangin sa disk at shroud.
Manu-manong arc welding o TIG welding, na isinagawa sa loob o panlabas.
Paunang pag-init sa 250–360°C, post-weld heating sa 650°C sa loob ng 3 oras upang mapawi ang stress.
Narrow‑Passage Slot‑Welded Impeller
Kapag ang lapad ng outlet <10 mm, hindi maabot ng mga electrodes ang daanan.
Ang mga puwang ay giniling sa disk at ang mga blades ay giniling sa shroud, pagkatapos ay tipunin at hinangin.
Nangangailangan ng tumpak na pagtukoy ng paunang anggulo ng slot sa disk upang matiyak ang pagtutugma ng profile.
Electron Beam Welding
Mataas na kalidad, malalim na pagtagos, kaunting pagbaluktot.
Angkop para sa saradong impeller shroud welding.
Nangangailangan ng buong NDT pagkatapos ng hinang (radiography, penetrant inspection).
Electrochemical Machining (ECM)
Ginagamit para sa pagtatapos ng mga hardened na materyales o machining thin twisted blades nang walang mechanical stress. Walang pagsusuot ng tool, walang natitirang stress.
Abrasive Waterjet
Ginagamit para sa magaspang na pag-profile ng 2D blades sa mga bukas na impeller o pagputol ng mga pangunahing contour mula sa makapal na mga plato.
Paggawa ng Hybrid
Additive manufacturing (building near‑net shape) + subtractive CNC machining (finishing critical surfaces) sa iisang makina, na pinagsasama ang parehong mga pakinabang.
Powder Metallurgy – Mainit na Pagpindot
Integral forming na sinusundan ng high-temperature solution treatment, high-temperature tempering, at PVD coating, binabawasan ang mga depekto sa welding/machining at pagpapabuti ng wear at corrosion resistance.
Ang closed three-dimensional flow centrifugal impeller machining ay malawak na kinikilala bilang isa sa mga pinaka-kumplikadong gawain sa precision manufacturing. Ang mga pangunahing hamon nito ay nagmumula sa triple combination ng geometric complexity, kahirapan sa materyal, at mga kinakailangan sa katumpakan.
Hamon |
Tiyak na Pagpapakita |
Countermeasures |
3D twisted blades |
Mga hindi regular na curved surface na may malaking twist, hindi pare-parehong B‑spline surface |
Five-axis side milling, tumpak na tool axis vector control |
Makitid na daanan |
Ang lapad ng labasan ay maaaring <10 mm, lubhang limitado ang espasyo ng tool |
Maliit na diameter na tapered ball-end tool + EDM pinagsamang proseso |
Pangunahing at splitter blades |
Ang interleaved na istraktura ay ginagawang mas baluktot at masikip ang mga sipi |
Zoned multi‑electrode EDM, hiwalay na disenyo ng electrode |
Manipis na nangunguna/nakasunod na gilid |
Lubhang manipis na mga gilid na madaling kapitan ng satsat at pagpapapangit |
Thin-layer cutting, vibration-damping holder, mga naka-optimize na parameter |
Mga Titanium Alloys (Ti‑6Al‑4V)
Mataas na strength-to-weight ratio, ngunit mababa ang thermal conductivity (heat concentrated sa cutting edge) at work hardening tendency. Nangangailangan ng mababang bilis ng pagputol, mataas na rate ng feed, at sapat na paglamig.
Mga Superalloy na Nakabatay sa Nickel (Inconel 718)
Mas gusto para sa mga application na may mataas na temperatura ngunit lubhang hinihingi sa mga tool sa paggupit. Malubhang pagpapatigas sa trabaho at mabilis na pagkasira ng kasangkapan. Kadalasan ay nangangailangan ng tulong sa EDM.
Mga Mataas na Lakas na Stainless Steel (17‑4PH)
Ginagamit sa kinakaing unti-unti na kapaligiran. Ang mataas na lakas at katigasan ay nagreresulta sa mataas na puwersa ng pagputol, na nangangailangan ng matibay na mga tool sa makina at mga fixture.
Panghihimasok at Pagbangga: Ang paggalaw ng tool sa loob ng mga baluktot na daanan ng blade ay madaling nagdudulot ng interference sa mga katabing blades o mga ibabaw ng daanan. Ang komprehensibong interference checking at simulation verification sa CAM software ay mahalaga.
Machining Deformation: Ang mga manipis na blades ay elastically deform sa ilalim ng cutting forces, na nagiging sanhi ng mga spring-back error pagkatapos ng machining. Dapat na maitatag ang mga ibabaw ng kompensasyon batay sa pagpapalihis ng talim.
Tool Overhang: Ang deep groove machining ay nangangailangan ng long-reach na mga tool na may mahinang rigidity at vibration susceptibility. Ginagamit ang mga vibration-damping holder at helical ramping na mga diskarte.
Kalidad ng Ibabaw: Ang pagganap ng aerodynamic ay nakasalalay sa tumpak na mga contour ng blade at makinis na mga ibabaw (Ra < 0.8 μm). Direktang nakakaapekto sa direksyon at sukat ng marka ng tool ang mga pagkawala ng daloy.
Thermal Deformation: Ang pagputol ng init ay nagpapataas ng temperatura ng workpiece, na nagiging sanhi ng distortion. Kinakailangan ang sapat na paglamig at thermal compensation.
Pinagsamang Pagsusuri ng Interference at Deformation
Mga error sa interference ng tool at mga error sa deformation ng blade sa five-axis machining ng mga kamakailang research couple. Sa pamamagitan ng pagtatatag ng blade deformation compensation surface at pre-compensating sa toolpath planning habang sabay na kinokontrol ang mga error sa interference, ang 'collision-free, minimal-error' high-efficiency precision machining ay nakakamit. Ang mga nasusukat na error sa machining ay maaaring kontrolin sa loob ng tolerance.
Sa panahon ng machining, ang mga puwersa ng pagputol mula sa labasan papasok ay kumplikado, kadalasang nagiging sanhi ng kawalang-tatag. Ang dedikadong disenyo ng fixture ay dapat:
Paganahin ang pre-alignment sa labas ng makina gamit ang mga pull stud, locating ring, orientation ring, at clamping ring para sa pagpoposisyon at pag-clamping.
Magbigay ng mabilis na pagpoposisyon, mataas na katumpakan, at mataas na repeat positioning accuracy.
I-accommodate ang mga pangangailangan sa pag-clamping para sa iba't ibang operasyon ng machining.
I-minimize ang mga clamping setup - kumpletuhin ang mas maraming machining hangga't maaari sa isang setup.
Direktang nakakaapekto ang kalidad ng ibabaw ng impeller aerodynamic na kahusayan, buhay ng pagkapagod, at paglaban sa kaagnasan. Ang surface treatment ng closed three-dimensional flow impeller ay isang pinagsamang sistema ng maraming proseso.
Ang pagpapakintab ng makitid na daanan na mga saradong impeller ay isang pandaigdigang hamon. Ang tradisyonal na paggiling ay hindi maaaring maabot ang maraming mga panloob na lugar ng daanan. Ang mga mabisang paraan ng buli ay kinabibilangan ng:
Pamamaraan |
Prinsipyo |
Achievable Kagaspangan |
Naaangkop na Lugar |
Wet blasting + shot peening |
Pangkalahatang pre-treatment, nag-aalis ng sukat at malalaking particle |
Ra 3–6 μm |
Buong impeller |
Ultrasonic vibration buli |
Ang ultrasonic-frequency vibration ay nagtutulak ng abrasive cutting |
Ra 0.4 μm |
Mga panlabas na ibabaw |
Abrasive flow machining |
Ang malapot na nababanat na media na may mga abrasive ay dumadaloy sa mga sipi sa ilalim ng presyon |
Ra 0.2 μm |
Mga panloob na sipi |
Hydraulic grinding |
Mataas na bilis ng daloy ng quartz sand + pinaghalong tubig sa mga daanan |
Ra 0.8 μm |
Makitid na panloob na mga sipi |
Best Practice na Kumbinasyon
Ang pananaliksik ng Shenyang Blower Works at Dalian University of Technology ay nagpapakita na ang kumbinasyon ng wet blasting + shot peening → external ultrasonic vibration polishing → internal abrasive flow polishing ay nagbubunga ng pinakamainam na resulta, na nakakamit ang panghuling pagkamagaspang sa ibabaw ng Ra 0.2 μm, na nakakatugon sa mga kinakailangan sa ibabaw ng high-pressure low-flow centrifugal compressor. Ang hydraulic grinding ay maaaring mapabuti ang kahusayan ng bomba sa pamamagitan ng 3%–6%.
PVD Pisikal na singaw Deposition
EB evaporation mode, 400°C na temperatura ng proseso, 6 na oras. Ang TiC‑Al₂O₃ composite nano‑coating, 2 μm ang kapal, pinapabuti ang wear resistance at flow passage smoothness.
Electroplating / Electroless Plating
Para sa mga impeller na tumatakbo sa mga kinakaing unti-unting kapaligiran, ang nickel o chromium coatings ay nagbibigay ng proteksyon sa kaagnasan.
Thermal Spraying
Plasma spraying ng ceramic o alloy coatings para sa mataas na temperatura na kapaligiran, na nagbibigay ng mataas na temperatura na resistensya, wear resistance, at oxidation resistance. Ang mga tungsten carbide coatings ay maaaring pahabain ang buhay ng impeller hanggang 3-5 taon.
Ang inspeksyon ng impeller ay sumasaklaw sa buong proseso ng pagmamanupaktura - mula sa hilaw na materyal hanggang sa tapos na produkto - na may mga pamantayan at pamamaraan na maihahambing sa mga bahagi ng aerospace. Ang isang kumpletong sistema ng inspeksyon ay sumasaklaw sa sumusunod na anim na dimensyon:
Kagamitan |
Katumpakan |
Nilalaman ng Inspeksyon |
CMM |
Katumpakan ng spatial 1.8 + L/350 μm |
Buong dimensional na pagsukat ng blade profile, contour, kapal, posisyon, anggulo, atbp. |
Blue light scanner (non‑contact) |
Katumpakan ng punto ±15 μm |
Mabilis na pagkuha ng kumpletong surface point cloud data |
Structured light binocular grating |
Antas ng micron |
Non-contact 3D topography na pagsukat, paghahambing sa modelo ng disenyo |
White light interferometer |
Resolusyon 0.1 μm |
Pagsukat ng topograpiya sa ibabaw, pagkakakilanlan ng depekto sa ilalim ng ibabaw |
Sa mataas na bilis ng pag-ikot (8,000–20,000 r/min), kahit na ang menor de edad na kawalan ng timbang sa masa ay bumubuo ng malalaking puwersang sentripugal na nagdudulot ng matinding panginginig ng boses.
Pamantayan: ISO 21940‑11 / ISO 1940‑1, kalidad ng balanse grade G2.5.
Kagamitan: high-precision dynamic balancing machine, minimum na matamo na natitirang kawalan ng balanse ≤0.1 g·mm/kg.
Paraan: two-plane balancing, pagwawasto sa pamamagitan ng pag-alis ng materyal (pagbabarena) o pagdaragdag.
Kinakailangan: natitirang kawalan ng balanse sa loob ng 5 g·mm/kg.
Ultrasonic Testing (UT): nakakakita ng internal porosity, inclusions, laminations. Sensitivity: 2 mm flat‑bottom hole. Angkop para sa casting/forging blangko at tapos na mga bahagi.
Radiographic Testing (RT): sinusuri ng real-time na X-ray imaging ang panloob na integridad ng istruktura. Naaayon sa ASME BPVC. Nakahanap ng mga panloob na depekto na hindi nakikita ng mata.
Magnetic Particle Inspection (MT): nakakakita ng mga bitak sa ibabaw at malapit sa ibabaw ng mga ferromagnetic na materyales. Makakahanap ng mga micro-crack >0.5 mm.
Penetrant Testing (PT): nakakakita ng mga basag na basag sa ibabaw sa mga non-magnetic na materyales. Fluorescent o color contrast, na angkop para sa stainless steel at titanium alloy impeller.
Eddy Current Testing (ET): mabilis na pag-screen ng mga near-surface defect, na angkop para sa online na inspeksyon ng mass-produced na mga impeller.
Komposisyon ng kemikal: spark OES / XRF / ICP‑OES para sa tumpak na dami.
Mga mekanikal na katangian: unibersal na makina ng pagsubok - lakas ng makunat ≥500 MPa, lakas ng ani, pagpahaba; pagsubok sa epekto (‑40°C mababang temperatura).
Metallography: pagmamasid sa mikroskopyo ng laki ng butil, rating ng pagsasama (ASTM E112), upang maiwasan ang mga depekto sa paggamot sa init.
Hardness: Rockwell / Brinell hardness tester.
Hydraulic / aerodynamic testing: sa test rig, sukatin ang flow‑head curve, tiyakin ang kahusayan ≥85%, NPSH ay nakakatugon sa mga kinakailangan.
High-speed spin test: rotation test rig hanggang 300 m/s peripheral speed, na kinokopya ang aktwal na mga kundisyon.
Simulation sa kapaligiran: temperatura chamber (‑70°C hanggang 300°C) at vacuum chamber (≤10⁻⊃3; Pa), salt spray corrosion chamber (ASTM B117).
Pagsubok sa pagkapagod: high-cycle fatigue machine, cycle count ≥10⁷.
Mga Kinakailangan sa Inspeksyon sa Kapaligiran
Pinapanatili ang temperatura sa 20±2°C, humidity <60% para mabawasan ang mga error sa pagsukat. Ang mga inspektor ay dapat magkaroon ng ASNT Level II o katumbas na sertipikasyon. Itinatala ng sistema ng MES ang lahat ng data ng inspeksyon para sa buong pagsubaybay sa lifecycle.
Ang data ng 2024 ay nagpapakita ng malakas na pangangailangan para sa teknolohiyang three-dimensional na flow impeller sa kapangyarihan, metalurhiya, kemikal, at iba pang mga industriya. Nakabuo ng humigit-kumulang 3,000 units ng bagong demand ang mga three-dimensional flow centrifugal blower na nakakatipid sa enerhiya sa mga sistema ng paglamig ng data center (laki ng market RMB 1.8 bilyon, taunang paglago 65%), 2,200 unit sa bagong supply chain ng pagmamanupaktura ng sasakyan ng enerhiya, at 500 unit sa industriya ng semiconductor na pagmamanupaktura (RMB 1.5 bilyon), paglago ng 1.5 bilyon. Ang mga pangunahing manlalaro sa industriya ay naglalaan ng 6.8% ng kita sa pagbebenta sa R&D. Ang mga centrifugal blower na gumagamit ng three-dimensional na disenyo ng daloy ay nakakakuha ng 12%–18% na pagtitipid sa enerhiya kumpara sa mga tradisyonal na two-dimensional na disenyo.
Digital Intelligent Manufacturing
Ang predictive maintenance batay sa digital twins ay naglalayong bawasan ang hindi planadong downtime ng 50%. Ang pagsasama-sama ng CFD simulation na may experimental validation ay nagpapaikli ng mga bagong product development cycle ng 30%. Ang mga MES system ay nagbibigay-daan sa buong lifecycle ng data traceability.
Pagsusukat ng Additive Manufacturing
Ang teknolohiya ng SLM/EBM ay umuusad patungo sa mass production. Ang ultra-thin 0.3 mm blade forming ay nakamit, na may topology optimization na nagpapababa ng timbang ng 8.7%. Ang hybrid manufacturing (additive + subtractive integrated) ay magiging isang bagong paradigm para sa high-end na produksyon ng impeller.
High-Speed Direct Drive Integration
Ang mga high-speed permanent magnet synchronous na motor ay direktang nagtutulak ng mga impeller, na may kahusayan ng motor na ≥95%, na inaalis ang mga pagkalugi sa gearbox. Nagiging uso ang pinagsamang mga unit-impeller unit, na nagpapagana ng malawak na regulasyon ng presyon ng daloy sa pamamagitan ng variable frequency drive.
Full-System Co‑Optimization
Ang disenyo ng impeller ay na-optimize nang sabay-sabay sa mga diffuser, volutes, at motor, gamit ang CFD para ma-maximize ang pangkalahatang pagganap ng system ng compressor. Paglipat mula sa antas ng bahagi patungo sa pinagsama-samang pag-optimize sa antas ng system.
IoT (Internet of Things) Intelligent Monitoring
Noong 2024, 39% ng mga bagong naka-install na unit ay mga matalinong tagahanga na nilagyan ng malayuang pagsubaybay. Nagbibigay-daan sa pagsusuri ng malaking data ang dynamic na pag-optimize ng enerhiya, na nakakakuha ng karagdagang 3%–5% average na pagtitipid ng enerhiya. Pagsapit ng 2025, inaasahang lalampas sa 60% ang koneksyon ng matalinong fan.
Mga Bagong Materyal at Bagong Istruktura
Mga Materyales Ang Genome Engineering ay nagsa-screen ng mga bagong formulation ng haluang metal na may lakas ng limang beses kaysa sa kumbensyonal na cast aluminum. Patuloy na lumalabas ang mga makabagong disenyo tulad ng mga composite impeller, double-walled hollow structure, at internal cooling channel. Ang mga high-temperature composite impeller na lumalaban sa 400°C+ ay ginagawa.
Mula sa cast aluminum hanggang sa 3D-printed titanium alloy blades, mula two-dimensional to three-dimensional flow, mula sa segmented welding hanggang integral milling – ang teknolohiya ng pagmamanupaktura ng closed three-dimensional flow centrifugal impellers ay sumasailalim sa malalim na pagbabago. Ang convergence ng additive manufacturing, digital twins, at AI-driven na pag-optimize ng disenyo ay patuloy na magpapahusay sa kahusayan, kapasidad, at pagiging maaasahan ng impeller, na nagbibigay ng pangunahing suporta para sa pang-industriyang konserbasyon ng enerhiya at ang pag-asa sa sarili ng mga high-end na kagamitan.


