
Visualizações: 0 Autor: Editor do site Horário de publicação: 12/08/2026 Origem: Site
Impulsor centrífugo de fluxo tridimensional fechado
O impulsor centrífugo de fluxo tridimensional fechado é o componente principal de máquinas de fluidos, como compressores centrífugos, bombas e ventiladores. O termo “fechado” significa que as pás são totalmente envolvidas por um disco (disco traseiro) de um lado e uma cobertura (disco frontal) do outro, formando uma passagem de fluxo completamente fechada. 'Fluxo tridimensional' refere-se a lâminas torcidas projetadas com base na teoria de fluxo tridimensional, considerando simultaneamente o movimento do fluido nas direções radial, axial e circunferencial.
No projeto tradicional, a teoria do fluxo unidimensional assume um número infinito de pás e distribuição uniforme de velocidade ao longo do plano meridional. A teoria do fluxo bidimensional considera ainda a variação linear da velocidade nas seções transversais. No entanto, nenhum deles consegue refletir verdadeiramente o complexo fluxo viscoso tridimensional dentro do impulsor. A teoria do fluxo tridimensional divide infinitamente o espaço tridimensional interno e estabelece um modelo matemático completo através do cálculo do campo de fluxo:
C = f(R, φ, Z)
onde W é a velocidade do fluxo, R é a coordenada radial, φ é a coordenada circunferencial e Z é a coordenada axial. Através do cálculo do fluxo tridimensional, a distribuição da velocidade em qualquer ponto dentro do impulsor pode ser obtida, otimizando assim os ângulos de entrada/saída das pás, o número das pás e os formatos das seções transversais das pás torcidas, de modo que as superfícies das pás correspondam perfeitamente à trajetória real do fluido.
As lâminas de fluxo tridimensionais possuem superfícies curvas irregulares que se adaptam ao verdadeiro regime de fluxo, evitando a separação do fluxo na superfície de pressão, reduzindo as perdas de fluxo e controlando internamente a distribuição de velocidade de todas as partículas de fluido para alcançar condições de fluxo ideais. Em comparação com impulsores bidimensionais convencionais, a eficiência pode ser melhorada em 5% a 15%.
Passagem meridional mais ampla: o diâmetro reduzido do cubo aumenta a capacidade de fluxo, melhorando a eficiência hidráulica.
Diâmetro do impulsor menor: o aumento da largura de saída reduz o tamanho do equipamento para o mesmo desempenho.
Grande torção da lâmina: a tecnologia de modelagem de superfície B-spline não uniforme permite a correspondência precisa de lâminas torcidas tridimensionalmente com o campo de fluxo.
Borda de entrada estendida para frente: estender-se em direção ao fluxo de entrada reduz as perdas de entrada e melhora o desempenho da cavitação.
Estrutura de lâminas escalonadas: para impulsores de velocidade específica média-alta, as pás adjacentes podem ser escalonadas para reduzir a pulsação do fluxo para ±4‰ da altura manométrica.
Estrutura de vedação em labirinto: o design especial do labirinto no anel de vedação reduz as perdas volumétricas.
O projeto moderno do impulsor de fluxo tridimensional segue a rota técnica de 'cálculo teórico + simulação numérica + iteração de otimização':
Modelagem CAD 3D
O ajuste de superfície NURBS é usado para estabelecer modelos 3D complexos de lâminas torcidas, com design paramétrico de perfil de lâmina, distribuição de espessura e ângulos de entrada/saída.
Simulação de Fluxo CFD
A Dinâmica de Fluidos Computacional (CFD) é usada para geração de malha e cálculo de campo de fluxo para simular o estado real do fluxo dentro do impulsor e otimizar os parâmetros geométricos da pá.
Análise Estrutural FEA
A análise de elementos finitos garante que o impulsor não cede sob cargas centrífugas e aerodinâmicas e verifica os modos de vibração (frequências naturais) para evitar ressonância nas velocidades de operação.
Programação de Usinagem CAM
Gera caminhos de ferramenta de cinco eixos, realiza verificação de interferência e verificação de simulação e gera código CNC. Software comum inclui UG NX, Cimatron, CAXA, etc.
Impulsor aberto
Lâminas fixadas apenas no cubo, sem cobertura.
Menor dificuldade de usinagem.
Baixa eficiência e baixa resistência mecânica.
Grande vazamento na folga da ponta da lâmina.
Impulsor semiaberto
Lâminas entre o cubo e a tampa parcial.
Dificuldade de usinagem média.
Eficiência e força moderadas.
Ainda tem algum vazamento de folga.
Impulsor Fechado
Lâminas completamente fechadas entre o disco e a cobertura.
Maior dificuldade de usinagem.
Maior eficiência e maior resistência.
Passagem de fluxo completamente selada, sem vazamento.
Elimina Perda de Vazamento
A cobertura integral veda completamente a passagem do fluxo, evitando que o meio de alta pressão retorne para o lado de baixa pressão. A eficiência da compressão melhora de 8% a 15% na mesma velocidade.
Fluxo de gás mais suave
A passagem fechada restringe o fluxo ao longo da trajetória projetada, evitando turbulências e vórtices, com menor resistência ao fluido. As eficiências de carga total e de carga parcial são superiores.
Maior rigidez estrutural
O disco e a cobertura formam uma estrutura integral com lâminas apoiadas em ambas as extremidades. Em altas velocidades (8.000–20.000 r/min), os riscos de deformação e ressonância são bastante reduzidos.
Vibração e ruído reduzidos
A estrutura fechada funciona de forma mais estável, com menores perdas de rolamento. As fissuras por fadiga da lâmina e as falhas por erosão são significativamente reduzidas, tornando-a adequada para operação contínua.
Maior eficiência isentrópica
Impulsores fechados curvados para trás podem atingir eficiência isentrópica acima de 85%, atendendo às demandas de economia de energia de grandes chillers e compressores industriais.
Ampla faixa operacional estável
Uma margem de sobretensão mais ampla acomoda variações de carga de 20% a 100%, combinando perfeitamente com as condições de carga altamente variáveis dos sistemas centrais de ar condicionado.
Consenso da Indústria
Mais de 90% dos chillers centrífugos comerciais/industriais de alta eficiência adotam uniformemente impulsores de fluxo tridimensionais fechados e curvados para trás. Considerando a economia geral, a estabilidade e a eficiência energética, o impulsor de fluxo tridimensional fechado tornou-se a principal escolha da indústria.
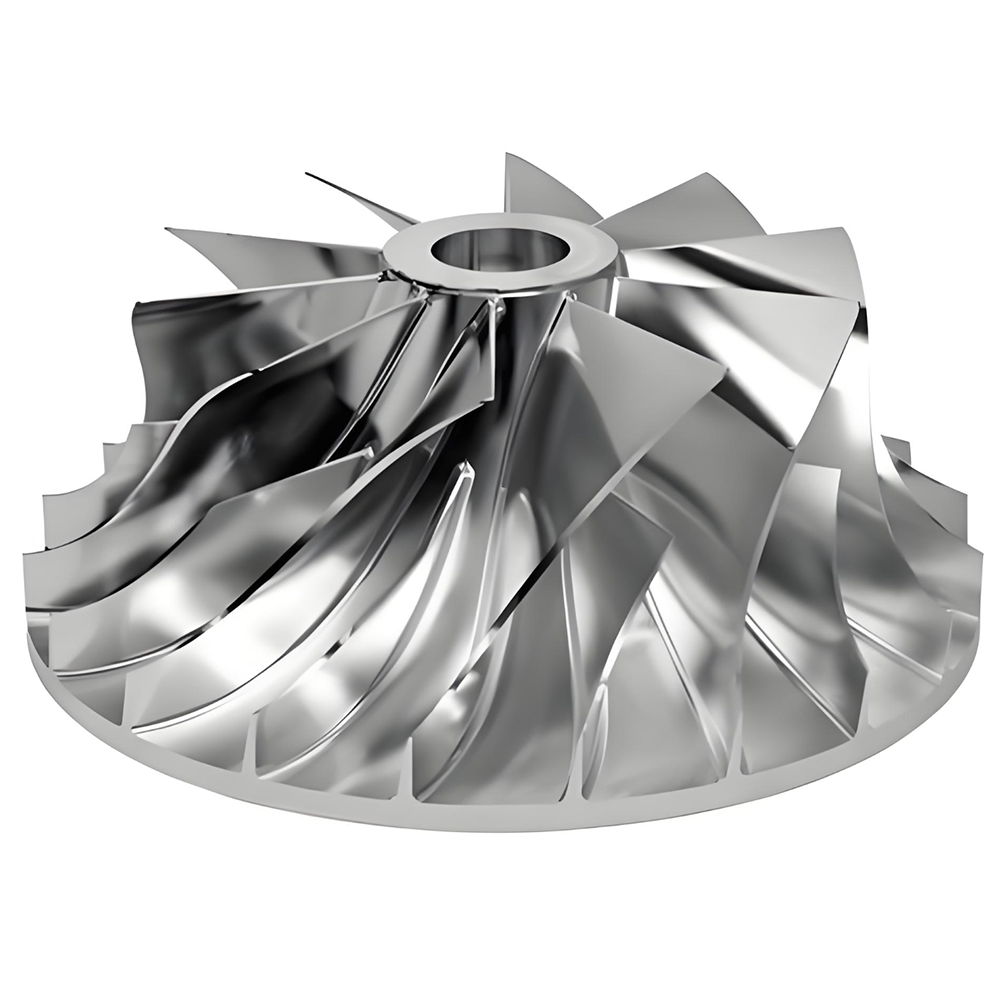
A fabricação de impulsores centrífugos de fluxo tridimensional fechado constitui uma barreira tecnológica central. Devido à alta torção da lâmina, passagens estreitas e grandes curvaturas das superfícies do disco e da carcaça, a usinagem é extremamente difícil. Os métodos de fabricação convencionais atuais incluem as cinco categorias a seguir:
Processo |
Princípio |
Aplicação Típica |
Utilização de materiais |
Precisão |
Fresamento integral de cinco eixos |
Usinagem de lâminas e passagens de um forjamento sólido através de múltiplas operações |
Compressores de alto desempenho para o setor aeroespacial |
Baixo (10%) |
Muito alto |
Música eletrônica |
Usando eletrodos moldados para erodir material por descarga elétrica |
Passagens estreitas, materiais difíceis de usinar |
Baixo |
Alto |
Fundição de investimento |
Fundição por cera perdida de formas complexas |
Produção em lote de impulsores pequenos e médios |
Alto |
Médio |
Soldagem segmentada |
Lâminas fresadas separadamente e soldadas ao disco e à cobertura |
Impulsores grandes, passagens largas |
Médio |
Médio-alto |
Fabricação aditiva (impressão 3D) |
Fusão SLM/EBM camada por camada de pó metálico |
Prototipagem, estruturas ultracomplexas |
Alto (95%) |
Médio-alto |
Lógica de seleção de processos
O tipo de impulsor (aberto/semiaberto/fechado), a largura da passagem, as propriedades do material, o volume de produção, os requisitos de precisão e o orçamento de custos determinam em conjunto a rota do processo. Na prática, processos combinados (por exemplo, fresamento de desbaste de cinco eixos + acabamento EDM) são frequentemente usados para equilibrar eficiência e precisão.
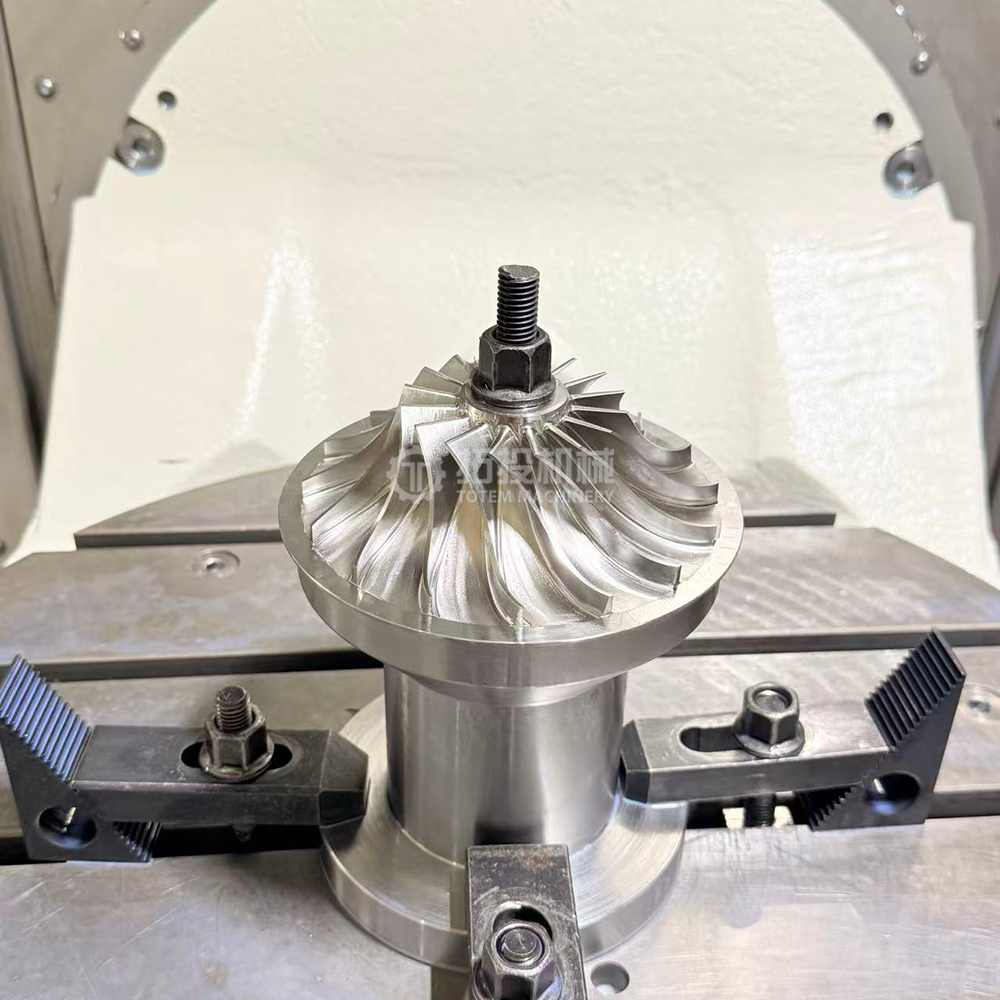
O fresamento integral CNC simultâneo de cinco eixos é atualmente o método de fabricação mais comum para impulsores de fluxo tridimensionais fechados de alto desempenho. Começando com um forjamento sólido, esse método fresa integralmente as lâminas e passa por operações que incluem perfuração, desbaste, semiacabamento, limpeza e acabamento, tudo a partir de uma única peça bruta.
Preparação de materiais
Pré-formação de torneamento de desbaste (torno/fresadora de 3-4 eixos remove a maior parte do material)
Perfuração (perfuração de furos iniciais para usinagem de passagem)
Desbaste de passagem (ferramentas de grande diâmetro para alta taxa de remoção de material)
Semiacabamento (deixando uma pequena margem para se aproximar da superfície final)
Limpeza (usinagem de filetes nas raízes da lâmina)
Acabamento (fresas de topo esférico cônico para superfícies de lâmina)
Pós-processamento (rebarbação, polimento, balanceamento dinâmico)
Fresamento lateral
Usa o flanco da ferramenta para usinar superfícies da lâmina em uma passagem. Alta eficiência e bom acabamento superficial, especialmente adequado para impulsores de superfície regrada. Requer controle preciso do vetor do eixo da ferramenta para evitar interferências.
Fresamento de ponto
Usa a ponta esférica para usinar superfícies curvas ponto a ponto. Oferece maior flexibilidade para superfícies complexas de forma livre, mas é mais lento. A altura da vieira pode ser controlada em 0,005 mm.
Fresagem Trocoidal
Mantém a carga constante da ferramenta durante o desbaste de materiais tenazes; a entrada do arco reduz o impacto da força de corte e prolonga a vida útil da ferramenta.
Estágio de Usinagem |
Tipo de ferramenta |
Características |
Desbaste |
Fresas cilíndricas/cônicas (metal duro revestido) |
Grande diâmetro, alta taxa de remoção de material; o diâmetro deve ser menor que o espaçamento mínimo da lâmina |
Acabamento da lâmina |
Fresas cônicas com ponta esférica de longo alcance |
Diâmetro 3–6 mm, comprimento da aresta de corte 30+ mm para canais profundos; usa borda lateral para eficiência |
Acabamento de passagem |
Fresas de topo esféricas/toroidais |
Planejamento de percurso de vieira constante, altura de vieira 0,005–0,02 mm |
Limpar |
Ferramentas com ponta esférica de pequeno diâmetro |
Usinagem de filetes nas junções do cubo da lâmina |
As principais dificuldades da usinagem de cinco eixos residem no planejamento vetorial dos eixos da ferramenta e na verificação de interferências. Os métodos típicos incluem:
Em relação ao acionamento: seleção de superfícies de lâmina como geometria de acionamento, lâminas adjacentes e superfícies de passagem como geometria de verificação, com ângulos de avanço e inclinação adequados.
Método de curva guia: derivação de curvas guia do eixo da ferramenta, encontrando pontos médios entre linhas de limite de lâminas adjacentes e deslocamento.
Acabamento de vieira constante: calcula o passo lateral com base na altura de vieira especificada para gerar percursos de vieira uniformes.
Rampa helicoidal para redução de vibração: rampa múltipla helicoidal de camada fina (passo 0,04–0,06 mm) quando a ferramenta entra em contato com a peça bruta para evitar vibração de impacto.
Tecnologia de porta-ferramentas para amortecimento de vibrações
A mais recente tecnologia patenteada emprega um suporte de ferramenta para amortecimento de vibrações com um núcleo de amortecimento interno e óleo de amortecimento, gerando contravibração para absorver a deflexão de flexão do suporte, aumentando significativamente a rigidez dinâmica. Combinado com o fornecimento de refrigeração interna, a usinagem se torna mais estável.
Após a geração do percurso, a verificação repetida é obrigatória utilizando software de simulação.
Módulo de simulação UG NX: verifica interferência e sobrecorte no percurso da ferramenta.
VERICUT: simulação de movimento de máquina-ferramenta, verifica código CNC, detecta colisões.
Corte experimental: teste real na máquina para ajustar os parâmetros de corte.
A usinagem EDM de impulsores de fluxo tridimensionais fechados adota uma rota de processo digital com operações zonadas, multieletrodos e multietapas:
Pré-usinagem: entrada na passagem da máquina dos eletrodos.
Saída de desbaste: eletrodos abrem a saída da passagem.
Desbaste de entrada: os eletrodos completam a formação do desbaste de entrada.
Semiacabamento: eletrodos de semiacabamento com margem de folga de descarga.
Acabamento: os eletrodos alcançam a precisão final.
EDM orbital: o movimento orbital apropriado melhora o intervalo de descarga e a qualidade da superfície.
Distribuição de tolerância: eletrodo de semiacabamento espessado em 0,5 mm, eletrodo de acabamento em 0,2 mm adicionais.
Simulação digital: montagem dinâmica de eletrodos e acessórios em plataforma CAD, simulando o processo de usinagem.
Processo combinado de fresamento de cinco eixos + EDM
Para impulsores integrais tridimensionais fechados – com muitas pás, passagens altamente torcidas e feitos de materiais difíceis de cortar – o processo combinado de desbaste CNC de cinco eixos + acabamento EDM é comumente usado. Através da análise UG NX, as zonas de usinagem de passagem são divididas racionalmente, o design e os acessórios do eletrodo são otimizados, a interferência é simulada e o caminho ideal para entrada/saída do eletrodo é encontrado.
Vantagens e limitações do EDM
Aspecto |
Vantagem |
Limitação |
Capacidade |
Usina passagens extremamente estreitas (<10 mm), materiais de alta dureza, estruturas espaciais complexas |
Velocidade lenta; cada passagem usinada individualmente |
Precisão |
Eletrodos separados produzem caminhos simples e precisão controlável |
A lacuna de descarga afeta a precisão dimensional, requer vários eletrodos para compensação |
Qualidade de superfície |
Sem estresse mecânico, adequado para lâminas finas e torcidas |
A camada reformulada requer polimento subsequente |
Custo |
Pode usinar materiais difíceis de cortar |
Alto custo de fabricação de eletrodos; consumo significativo de grafite/cobre |
A fabricação de aditivos metálicos – particularmente a fusão seletiva a laser (SLM) e a fusão por feixe de elétrons (EBM) – está abrindo um caminho totalmente novo para a fabricação de impulsores de fluxo tridimensionais fechados. Ele rompe as limitações geométricas fundamentais dos processos tradicionais.
Formação de parede ultrafina
Obteve formação estável e sem defeitos de lâminas ultrafinas de até 0,3 mm com rendimento ≥95%. Por outro lado, a espessura mínima estável da parede para fresamento de cinco eixos na produção em massa é normalmente superior a 1,5 mm.
Formação Integrada
Flanges, cubos e lâminas são impressos em uma única etapa, sem soldagem ou união. Densidade ≥99,9%, atingindo propriedades de material forjado; a vida em fadiga melhorou em mais de 40%.
Iteração Rápida
Prazo de entrega desde o projeto até a peça acabada reduzido de semanas para dias; custo direto para personalização de pequenos lotes reduzido em mais de 60%. Não são necessárias ferramentas, ideal para prototipagem.
Otimização de topologia
Permite canais de resfriamento com formato interno, estruturas ocas de parede dupla, etc., impossíveis em processos convencionais. A otimização da topologia reduziu o peso em 8,7% e aumentou a margem de segurança.
Material |
Aplicativo |
Propriedades após SLM |
Superliga à base de níquel Inconel 718 |
Serviço de longo prazo a 650°C |
Densidade ≥99,95%, resistência à tração >1200 MPa |
Liga de titânio Ti‑6Al‑4V |
Velocidades de ponta muito altas, temperaturas moderadas |
Alta relação resistência/peso, resistente à corrosão |
Novas ligas de alumínio |
Peças de alta temperatura até 400°C |
Resistência 5× maior que a do alumínio fundido convencional |
Aços inoxidáveis (316L / 17‑4PH) |
Ambientes corrosivos |
Boa resistência à corrosão e propriedades mecânicas |
Remoção de suporte – corte as estruturas de suporte.
Alívio do estresse – tratamento térmico para eliminar o estresse residual.
Prensagem Isostática a Quente (HIP) – atinge 99,9%+ densidade.
Acabamento superficial – usinagem/polimento/usinagem com fluxo abrasivo.
Usinagem final – acabamento de precisão de superfícies críticas + balanceamento dinâmico.
Limitações atuais
A tensão residual em peças metálicas impressas em 3D pode causar distorção, exigindo correção adicional de tratamento térmico.
Os materiais de impressão de alto desempenho são caros, limitando a produção em massa.
Os testes não destrutivos para defeitos internos em estruturas complexas ainda são imaturos.
A rugosidade da superfície impressa (Ra 6–15 μm) necessita de usinagem subsequente de superfícies críticas.
A fundição de precisão é amplamente utilizada para a produção de lotes médios de impulsores de geometria complexa ou difíceis de usinar, especialmente em compressores industriais e algumas turbinas a gás.
Processo: produzir um padrão de cera preciso → mergulhar repetidamente na pasta de cerâmica para construir a casca → desparafinar → vácuo/pressão derramar metal fundido → remoção da casca → Prensagem isostática a quente (HIP) para eliminar microporosidade → superfícies críticas da máquina → balanceamento dinâmico.
Vantagens: pode produzir formatos altamente complexos (lâminas tão finas quanto 0,7–2,0 mm), mínimo desperdício de material, adequado para produção em lote, aplicável a superligas.
Limitações: alto custo inicial do ferramental, possíveis defeitos de fundição (porosidade, inclusões), resistência e acabamento superficial geralmente inferiores aos de peças usinadas.
Fundição rápida: usa padrões de cera impressos em 3D FDM para reduzir o custo e o tempo de entrega de protótipos/pequenos lotes.
Para grandes impulsores de compressores industriais ou impulsores com amplas passagens de saída, a soldagem segmentada continua sendo um método importante. Dependendo da largura da passagem, existem duas abordagens principais:
Impulsor soldado de passagem larga
Lâminas prensadas ou fresadas separadamente e depois soldadas ao disco e à cobertura.
Soldagem a arco manual ou soldagem TIG, realizada interna ou externamente.
Pré-aquecimento a 250–360°C, aquecimento pós-solda a 650°C por 3 horas para aliviar o estresse.
Impulsor soldado por fenda de passagem estreita
Quando a largura da saída é <10 mm, os eletrodos não conseguem alcançar a passagem.
As ranhuras são fresadas no disco e as lâminas são fresadas na cobertura, depois montadas e soldadas.
Requer determinação precisa do ângulo inicial da ranhura no disco para garantir a correspondência do perfil.
Soldagem por feixe de elétrons
Penetração profunda de alta qualidade, distorção mínima.
Adequado para soldagem de cobertura de impulsor fechado.
Requer END completo após soldagem (radiografia, inspeção por líquido penetrante).
Usinagem Eletroquímica (ECM)
Usado para acabamento de materiais endurecidos ou usinagem de lâminas finas torcidas sem estresse mecânico. Sem desgaste da ferramenta, sem tensão residual.
Jato de água abrasivo
Usado para perfilamento grosseiro de pás 2D em impulsores abertos ou corte de contornos básicos de placas grossas.
Fabricação Híbrida
Fabricação aditiva (construção de formato quase final) + usinagem CNC subtrativa (acabamento de superfícies críticas) na mesma máquina, combinando ambas as vantagens.
Metalurgia do Pó – Prensagem a Quente
Formação integral seguida de tratamento com solução em alta temperatura, revenido em alta temperatura e revestimento PVD, reduzindo defeitos de soldagem/usinagem e melhorando a resistência ao desgaste e à corrosão.
A usinagem de impulsores centrífugos de fluxo tridimensional fechado é amplamente reconhecida como uma das tarefas mais complexas na fabricação de precisão. Seus principais desafios decorrem da combinação tripla de complexidade geométrica, dificuldade de material e requisitos de precisão.
Desafio |
Manifestação Específica |
Contramedidas |
Lâminas torcidas 3D |
Superfícies curvas irregulares com grande torção, superfícies B-spline não uniformes |
Fresamento lateral de cinco eixos, controle vetorial preciso do eixo da ferramenta |
Passagens estreitas |
A largura da saída pode ser <10 mm, espaço para ferramentas severamente limitado |
Ferramentas de ponta esférica cônica de pequeno diâmetro + processo combinado de EDM |
Lâminas principais e divisoras |
A estrutura intercalada torna as passagens mais torcidas e apertadas |
EDM multieletrodo zoneado, design de eletrodo separado |
Bordas iniciais/finais |
Bordas extremamente finas propensas a vibração e deformação |
Corte de camadas finas, suportes para amortecimento de vibrações, parâmetros otimizados |
Ligas de titânio (Ti‑6Al‑4V)
Alta relação resistência/peso, mas baixa condutividade térmica (calor concentrado na aresta de corte) e tendência ao endurecimento. Requer baixas velocidades de corte, altas taxas de avanço e amplo resfriamento.
Superligas à base de níquel (Inconel 718)
Preferida para aplicações em altas temperaturas, mas extremamente exigente em ferramentas de corte. Endurecimento severo e desgaste rápido da ferramenta. Freqüentemente requer assistência de EDM.
Aços Inoxidáveis de Alta Resistência (17‑4PH)
Usado em ambientes corrosivos. Alta resistência e tenacidade resultam em altas forças de corte, exigindo máquinas-ferramentas e acessórios rígidos.
Interferência e colisão: O movimento da ferramenta dentro das passagens torcidas da lâmina causa prontamente interferência nas lâminas adjacentes ou superfícies de passagem. A verificação abrangente de interferências e a verificação de simulação no software CAM são essenciais.
Deformação de usinagem: Lâminas finas deformam-se elasticamente sob forças de corte, causando erros de retorno elástico após a usinagem. Devem ser estabelecidas superfícies de compensação baseadas na deflexão da lâmina.
Saliência da ferramenta: A usinagem de canais profundos requer ferramentas de longo alcance com pouca rigidez e suscetibilidade a vibrações. São empregados suportes de amortecimento de vibração e estratégias de rampa helicoidal.
Qualidade da superfície: O desempenho aerodinâmico depende de contornos precisos da lâmina e superfícies lisas (Ra < 0,8 μm). A direção e o tamanho da marca da ferramenta afetam diretamente as perdas de fluxo.
Deformação Térmica: O calor de corte aumenta a temperatura da peça, causando distorção. São necessários resfriamento e compensação térmica adequados.
Análise Acoplada de Interferência e Deformação
Pesquisas recentes associam erros de interferência da ferramenta e erros de deformação da lâmina na usinagem de cinco eixos. Ao estabelecer uma superfície de compensação de deformação da lâmina e pré-compensar no planejamento do percurso da ferramenta e, ao mesmo tempo, controlar os erros de interferência, é alcançada uma usinagem de precisão de alta eficiência 'livre de colisões e com erros mínimos'. Os erros de usinagem medidos podem ser controlados dentro da tolerância.
Durante a usinagem, as forças de corte da saída para dentro são complexas, muitas vezes causando instabilidade. O projeto de fixação dedicado deve:
Habilite o pré-alinhamento fora da máquina usando pinos de tração, anéis de localização, anéis de orientação e anéis de fixação para posicionamento e fixação.
Fornece posicionamento rápido, alta precisão e alta precisão de posicionamento de repetição.
Acomode as necessidades de fixação para diferentes operações de usinagem.
Minimize as configurações de fixação – conclua o máximo de usinagem possível em uma configuração.
A qualidade da superfície afeta diretamente a eficiência aerodinâmica do impulsor, a resistência à fadiga e a resistência à corrosão. O tratamento superficial de impulsores de fluxo tridimensionais fechados é um sistema integrado de múltiplos processos.
O polimento de impulsores fechados de passagem estreita é um desafio global. A moagem tradicional não consegue alcançar muitas áreas de passagem interna. Os métodos de polimento eficazes incluem:
Método |
Princípio |
Rugosidade alcançável |
Área Aplicável |
Jateamento úmido + shot peening |
Pré-tratamento geral, remove incrustações e partículas grandes |
Ra 3–6 μm |
Impulsor inteiro |
Polimento por vibração ultrassônica |
A vibração de frequência ultrassônica impulsiona o corte abrasivo |
Ra 0,4 μm |
Superfícies externas |
Usinagem de fluxo abrasivo |
Meio elástico viscoso com abrasivos flui através de passagens sob pressão |
Ra 0,2 μm |
Passagens internas |
Moagem hidráulica |
Fluxo de alta velocidade de mistura de areia de quartzo + água através de passagens |
Ra 0,8 μm |
Passagens internas estreitas |
Combinação de melhores práticas
Uma pesquisa realizada pela Shenyang Blower Works e pela Dalian University of Technology mostra que a combinação de jateamento úmido + shot peening → polimento por vibração ultrassônica externa → polimento de fluxo abrasivo interno produz resultados ideais, alcançando rugosidade superficial final Ra 0,2 μm, atendendo aos requisitos de superfície de compressores centrífugos de alta pressão e baixo fluxo. A retificação hidráulica pode melhorar a eficiência da bomba em 3% a 6%.
Deposição Física de Vapor PVD
Modo de evaporação EB, temperatura de processo de 400°C, 6 horas. O nanorrevestimento composto de TiC‑Al₂O₃, com 2 μm de espessura, melhora a resistência ao desgaste e a suavidade da passagem do fluxo.
Galvanoplastia / Galvanoplastia
Para impulsores que operam em ambientes corrosivos, os revestimentos de níquel ou cromo fornecem proteção contra corrosão.
Pulverização Térmica
Pulverização de plasma de revestimentos cerâmicos ou de liga para ambientes de alta temperatura, proporcionando resistência a altas temperaturas, resistência ao desgaste e resistência à oxidação. Os revestimentos de carboneto de tungstênio podem prolongar a vida útil do impulsor para 3–5 anos.
A inspeção do impulsor abrange todo o processo de fabricação – desde a matéria-prima até o produto acabado – com padrões e métodos comparáveis aos componentes aeroespaciais. Um sistema de inspeção completo abrange as seguintes seis dimensões:
Equipamento |
Precisão |
Conteúdo de inspeção |
CMM |
Precisão espacial 1,8 + L/350 μm |
Medição dimensional completa do perfil da lâmina, contorno, espessura, posição, ângulos, etc. |
Scanner de luz azul (sem contato) |
Precisão do ponto ±15 μm |
Aquisição rápida de dados completos de nuvem de pontos de superfície |
Grade binocular leve estruturada |
Nível mícron |
Medição de topografia 3D sem contato, comparação com modelo de projeto |
Interferômetro de luz branca |
Resolução 0,1 μm |
Medição de topografia de superfície, identificação de defeitos subterrâneos |
Em altas velocidades de rotação (8.000–20.000 r/min), mesmo um pequeno desequilíbrio de massa gera enormes forças centrífugas, causando vibrações severas.
Padrão: ISO 21940‑11 / ISO 1940‑1, grau de qualidade da balança G2.5.
Equipamento: balanceador dinâmico de alta precisão, desequilíbrio residual mínimo alcançável ≤0,1 g·mm/kg.
Método: balanceamento em dois planos, correção por remoção de material (perfuração) ou adição.
Requisito: desequilíbrio residual dentro de 5 g·mm/kg.
Teste Ultrassônico (UT): detecta porosidade interna, inclusões, laminações. Sensibilidade: furo de fundo plano de 2 mm. Adequado para fundição/forjamento de blanks e peças acabadas.
Teste Radiográfico (RT): imagens de raios X em tempo real verificam a integridade estrutural interna. Em conformidade com ASME BPVC. Encontra defeitos internos invisíveis aos olhos.
Inspeção de Partículas Magnéticas (MT): detecta trincas superficiais e próximas à superfície em materiais ferromagnéticos. Pode encontrar microfissuras >0,5 mm.
Teste de penetração (TP): detecta trincas superficiais em materiais não magnéticos. Fluorescente ou de contraste de cor, adequado para impulsores de aço inoxidável e liga de titânio.
Teste de correntes parasitas (ET): triagem rápida de defeitos próximos à superfície, adequado para inspeção on-line de impulsores produzidos em massa.
Composição química: faísca OES / XRF / ICP‑OES para quantificação precisa.
Propriedades mecânicas: máquina de ensaio universal – resistência à tração ≥500 MPa, limite de escoamento, alongamento; testes de impacto (-40 °C em baixa temperatura).
Metalografia: observação microscópica do tamanho do grão, classificação de inclusão (ASTM E112), para evitar defeitos de tratamento térmico.
Dureza: Testador de dureza Rockwell / Brinell.
Testes hidráulicos/aerodinâmicos: no equipamento de teste, meça a curva da altura manométrica, garanta eficiência ≥85%, o NPSH atende aos requisitos.
Teste de rotação de alta velocidade: bancada de teste de rotação de até 300 m/s de velocidade periférica, replicando condições reais.
Simulação ambiental: câmara de temperatura (‑70°C a 300°C) e câmara de vácuo (≤10⁻⊃3; Pa), câmara de corrosão por névoa salina (ASTM B117).
Teste de fadiga: máquina de fadiga de alto ciclo, contagem de ciclos ≥10⁷.
Requisitos do ambiente de inspeção
Temperatura mantida em 20±2°C, umidade <60% para reduzir erros de medição. Os inspetores devem possuir certificação ASNT Nível II ou equivalente. O sistema MES registra todos os dados de inspeção para rastreabilidade completa do ciclo de vida.
Os dados de 2024 mostram uma forte demanda por tecnologia de impulsor de fluxo tridimensional nas indústrias de energia, metalurgia, química e outras. Os sopradores centrífugos de fluxo tridimensional que economizam energia geraram aproximadamente 3.000 unidades de nova demanda em sistemas de resfriamento de data centers (tamanho de mercado de 1,8 bilhão de RMB, crescimento anual de 65%), 2.200 unidades na nova cadeia de fornecimento de fabricação de veículos de energia e 500 unidades na indústria de fabricação de semicondutores (1,5 bilhão de RMB, crescimento de 35%). Os principais players da indústria alocam 6,8% da receita de vendas para P&D. Os sopradores centrífugos que empregam design de fluxo tridimensional alcançam economia de energia de 12% a 18% em comparação com projetos bidimensionais tradicionais.
Fabricação Digital Inteligente
A manutenção preditiva baseada em gêmeos digitais visa reduzir o tempo de inatividade não planejado em 50%. Combinar a simulação CFD com a validação experimental reduz os ciclos de desenvolvimento de novos produtos em 30%. Os sistemas MES permitem a rastreabilidade completa dos dados do ciclo de vida.
Dimensionamento da Manufatura Aditiva
A tecnologia SLM/EBM está caminhando para a produção em massa. Foi alcançada a formação de lâmina ultrafina de 0,3 mm, com a otimização da topologia reduzindo o peso em 8,7%. A fabricação híbrida (integração aditiva + subtrativa) se tornará um novo paradigma para a produção de impulsores de alta qualidade.
Integração de acionamento direto de alta velocidade
Os motores síncronos de ímã permanente de alta velocidade acionam diretamente os impulsores, com eficiência do motor ≥95%, eliminando perdas na caixa de engrenagens. Unidades de impulsor de engrenagem integradas estão se tornando uma tendência, permitindo ampla regulação de pressão de fluxo por meio de acionamento de frequência variável.
Co‑otimização de sistema completo
O design do impulsor é otimizado simultaneamente com difusores, volutas e motores, usando CFD para maximizar o desempenho geral do sistema do compressor. Mudança da otimização integrada no nível do componente para a otimização integrada no nível do sistema.
Monitoramento Inteligente IoT (Internet das Coisas)
Em 2024, 39% das unidades recém-instaladas são ventiladores inteligentes equipados com monitoramento remoto. A análise de big data permite a otimização dinâmica da energia, alcançando uma economia média adicional de energia de 3% a 5%. Até 2025, espera-se que a conectividade dos ventiladores inteligentes exceda 60%.
Novos Materiais e Novas Estruturas
A Engenharia do Genoma de Materiais seleciona novas formulações de ligas com resistência cinco vezes maior que a do alumínio fundido convencional. Projetos inovadores, como impulsores compostos, estruturas ocas de parede dupla e canais de resfriamento internos continuam a surgir. Impulsores compostos de alta temperatura resistentes a 400°C+ estão em desenvolvimento.
Do alumínio fundido às lâminas de liga de titânio impressas em 3D, do fluxo bidimensional ao tridimensional, da soldagem segmentada ao fresamento integral – a tecnologia de fabricação de impulsores centrífugos de fluxo tridimensional fechado está passando por uma profunda transformação. A convergência da fabricação aditiva, dos gêmeos digitais e da otimização do projeto baseada em IA continuará a melhorar a eficiência, a capacidade e a confiabilidade do impulsor, fornecendo suporte essencial para a conservação de energia industrial e a autossuficiência de equipamentos de última geração.


