
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-12 Nguồn gốc: Địa điểm
Cánh quạt ly tâm dòng ba chiều khép kín
Cánh quạt ly tâm dòng ba chiều khép kín là thành phần cốt lõi của máy móc chất lỏng như máy nén ly tâm, máy bơm và quạt. Thuật ngữ 'đóng' có nghĩa là các cánh được bao bọc hoàn toàn bởi một đĩa (đĩa sau) ở một mặt và một tấm che (đĩa trước) ở mặt kia, tạo thành một lối đi hoàn toàn khép kín. 'Dòng chảy ba chiều' dùng để chỉ các cánh xoắn được thiết kế dựa trên lý thuyết dòng chảy ba chiều, đồng thời xem xét chuyển động của chất lỏng theo hướng xuyên tâm, hướng trục và chu vi.
Trong thiết kế truyền thống, lý thuyết dòng chảy một chiều giả định số lượng cánh quạt vô hạn và phân bố vận tốc đồng đều dọc theo mặt phẳng kinh tuyến. Lý thuyết dòng chảy hai chiều xem xét thêm sự thay đổi vận tốc tuyến tính trên các mặt cắt ngang. Tuy nhiên, cả hai đều không thể phản ánh thực sự dòng chảy nhớt ba chiều phức tạp bên trong cánh quạt. Lý thuyết dòng chảy ba chiều chia vô hạn không gian ba chiều bên trong và thiết lập một mô hình toán học hoàn chỉnh thông qua tính toán trường dòng chảy:
W = f(R, φ, Z)
trong đó W là vận tốc dòng chảy, R là tọa độ hướng tâm, φ là tọa độ chu vi và Z là tọa độ trục. Thông qua tính toán dòng chảy ba chiều, có thể thu được sự phân bố vận tốc tại bất kỳ điểm nào bên trong cánh quạt, từ đó tối ưu hóa góc vào/ra của cánh, số lượng cánh và hình dạng mặt cắt ngang của các cánh xoắn, sao cho bề mặt cánh phù hợp hoàn hảo với quỹ đạo chất lỏng thực tế.
Cánh dòng chảy ba chiều có bề mặt cong không đều thích ứng với chế độ dòng chảy thực, ngăn chặn sự phân tách dòng chảy trên bề mặt áp suất, giảm tổn thất dòng chảy và kiểm soát sự phân bố vận tốc của tất cả các hạt chất lỏng bên trong để đạt được điều kiện dòng chảy tối ưu. So với cánh quạt hai chiều thông thường, hiệu suất có thể được cải thiện từ 5%–15%.
Đường kinh tuyến rộng hơn: đường kính trục bánh xe giảm làm tăng khả năng dòng chảy, nâng cao hiệu suất thủy lực.
Đường kính cánh quạt nhỏ hơn: chiều rộng đầu ra tăng làm giảm kích thước thiết bị để có cùng hiệu suất.
Độ xoắn cánh lớn: công nghệ mô hình hóa bề mặt B-spline không đồng nhất cho phép khớp chính xác các cánh xoắn ba chiều với trường dòng chảy.
Cạnh đầu vào mở rộng về phía trước: mở rộng về phía dòng chảy vào giúp giảm tổn thất đầu vào và cải thiện hiệu suất tạo bọt.
Cấu trúc cánh so le: đối với cánh quạt có tốc độ riêng trung bình cao, các cánh liền kề có thể được đặt so le để giảm xung dòng chảy trong phạm vi ±4‰ tính từ đầu.
Cấu trúc phốt mê cung: thiết kế mê cung đặc biệt ở vòng đệm giúp giảm tổn thất thể tích.
Thiết kế cánh quạt dòng chảy ba chiều hiện đại tuân theo lộ trình kỹ thuật 'tính toán lý thuyết + mô phỏng số + lặp lại tối ưu hóa':
Mô hình CAD 3D
Lắp bề mặt NURBS được sử dụng để thiết lập các mô hình 3D cánh xoắn phức tạp, với thiết kế tham số của biên dạng cánh, phân bố độ dày và góc vào/ra.
Mô phỏng dòng CFD
Động lực học chất lỏng tính toán (CFD) được sử dụng để tạo lưới và tính toán trường dòng chảy nhằm mô phỏng trạng thái dòng chảy thực tế bên trong cánh quạt và tối ưu hóa các thông số hình học của cánh quạt.
Phân tích cấu trúc FEA
Phân tích phần tử hữu hạn đảm bảo rằng cánh quạt không bị biến dạng dưới tải trọng ly tâm và khí động học, đồng thời kiểm tra các chế độ rung (tần số tự nhiên) để tránh cộng hưởng ở tốc độ vận hành.
Lập trình gia công CAM
Tạo đường chạy dao năm trục, thực hiện kiểm tra nhiễu và xác minh mô phỏng cũng như xuất mã CNC. Các phần mềm phổ biến bao gồm UG NX, Cimatron, CAXA, v.v.
Cánh quạt mở
Các lưỡi dao chỉ được gắn vào trục, không có vỏ che.
Độ khó gia công thấp nhất.
Hiệu quả thấp và độ bền cơ học thấp.
Rò rỉ khe hở đầu lưỡi lớn.
Cánh quạt bán mở
Lưỡi dao giữa trục và nắp một phần.
Độ khó gia công trung bình.
Hiệu quả và sức mạnh vừa phải.
Vẫn có một số rò rỉ giải phóng mặt bằng.
Cánh quạt kín
Lưỡi dao được bao bọc hoàn toàn giữa đĩa và tấm vải liệm.
Độ khó gia công cao nhất.
Hiệu quả cao nhất và sức mạnh lớn nhất.
Dòng chảy hoàn toàn kín, không rò rỉ.
Loại bỏ tổn thất rò rỉ
Tấm che tích hợp bịt kín hoàn toàn đường dẫn dòng chảy, ngăn môi trường áp suất cao quay trở lại phía áp suất thấp. Hiệu suất nén cải thiện từ 8%–15% ở cùng tốc độ.
Dòng khí mượt mà hơn
Lối đi kèm theo hạn chế dòng chảy dọc theo quỹ đạo được thiết kế, tránh nhiễu loạn và xoáy, với sức cản chất lỏng thấp hơn. Cả hiệu quả tải đầy và tải một phần đều vượt trội.
Độ cứng kết cấu cao hơn
Đĩa và tấm che tạo thành một khung tích hợp với các cánh được hỗ trợ ở cả hai đầu. Ở tốc độ cao (8.000–20.000 vòng/phút), rủi ro biến dạng và cộng hưởng giảm đi đáng kể.
Giảm rung và tiếng ồn
Cấu trúc khép kín chạy ổn định hơn, tổn thất ổ trục thấp hơn. Các vết nứt do mỏi lưỡi và hư hỏng do xói mòn giảm đáng kể, khiến nó phù hợp để vận hành liên tục.
Hiệu suất đẳng nhiệt cao nhất
Cánh quạt kín cong về phía sau có thể đạt hiệu suất đẳng entropi trên 85%, đáp ứng nhu cầu tiết kiệm năng lượng của máy làm lạnh lớn và máy nén công nghiệp.
Phạm vi hoạt động ổn định rộng
Biên độ tăng đột biến rộng hơn có thể đáp ứng các biến thể tải từ 20%–100%, hoàn toàn phù hợp với các điều kiện tải rất khác nhau của hệ thống điều hòa không khí trung tâm.
Sự đồng thuận của ngành
Hơn 90% máy làm lạnh ly tâm thương mại/công nghiệp hiệu suất cao sử dụng đồng nhất các cánh quạt dòng chảy ba chiều khép kín cong ngược. Xét về mặt kinh tế tổng thể, độ ổn định và hiệu quả năng lượng, cánh quạt dòng chảy ba chiều khép kín đã trở thành lựa chọn chủ đạo của ngành.
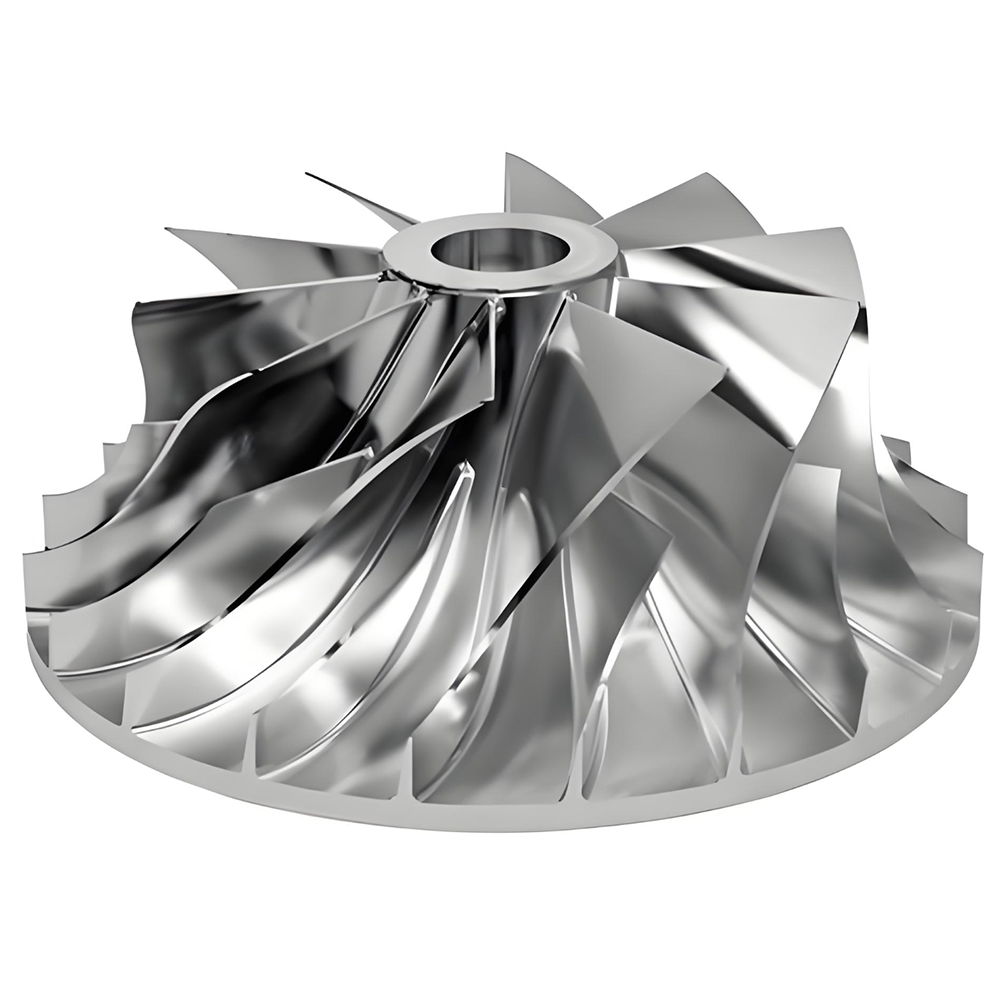
Việc sản xuất cánh quạt ly tâm dòng ba chiều khép kín tạo thành rào cản công nghệ cốt lõi. Do độ xoắn của lưỡi dao cao, lối đi hẹp và độ cong lớn của bề mặt đĩa và vỏ bọc nên việc gia công cực kỳ khó khăn. Các phương pháp sản xuất chủ đạo hiện nay bao gồm năm loại sau:
Quá trình |
Nguyên tắc |
Ứng dụng điển hình |
Sử dụng vật liệu |
Sự chính xác |
Phay tích hợp năm trục |
Gia công các lưỡi dao và các đoạn từ vật rèn rắn thông qua nhiều nguyên công |
Máy nén hiệu suất cao, hàng không vũ trụ |
Thấp (10%) |
Rất cao |
EDM |
Sử dụng điện cực định hình để ăn mòn vật liệu bằng phóng điện |
Đường đi hẹp, vật liệu khó gia công |
Thấp |
Cao |
Đúc đầu tư |
Đúc sáp có hình dạng phức tạp |
Sản xuất hàng loạt cánh quạt từ nhỏ đến trung bình |
Cao |
Trung bình |
Hàn phân đoạn |
Lưỡi dao được xay riêng và hàn vào đĩa và vỏ bọc |
Cánh quạt lớn, lối đi rộng |
Trung bình |
Trung bình-cao |
Sản xuất bồi đắp (in 3D) |
SLM/EBM nấu chảy bột kim loại theo từng lớp |
Tạo nguyên mẫu, cấu trúc cực kỳ phức tạp |
Cao (95%) |
Trung bình-cao |
Logic lựa chọn quy trình
Loại cánh quạt (mở/nửa mở/đóng), chiều rộng lối đi, đặc tính vật liệu, khối lượng sản xuất, yêu cầu về độ chính xác và ngân sách chi phí cùng xác định lộ trình xử lý. Trong thực tế, các quy trình kết hợp (ví dụ: phay thô năm trục + gia công tinh EDM) thường được sử dụng để cân bằng giữa hiệu quả và độ chính xác.
Phay tích hợp CNC đồng thời năm trục hiện là phương pháp sản xuất phổ biến nhất cho cánh quạt dòng chảy ba chiều khép kín hiệu suất cao. Bắt đầu từ quá trình rèn nguyên khối, phương pháp này phay tích hợp các lưỡi dao và đường dẫn qua các nguyên công bao gồm khoan, gia công thô, bán tinh, làm sạch và hoàn thiện, tất cả từ một phôi duy nhất.
Chuẩn bị nguyên liệu
Tiện thô tạo hình trước (máy tiện / máy phay 3‑4 trục loại bỏ hầu hết phôi)
Khoan (khoan lỗ bắt đầu để gia công đường đi)
Gia công thô theo đường dẫn (dụng cụ có đường kính lớn cho tốc độ loại bỏ vật liệu cao)
Bán hoàn thiện (để lại một lượng nhỏ để tiếp cận bề mặt cuối cùng)
Làm sạch (gia công philê ở chân lưỡi)
Hoàn thiện (máy nghiền đầu bi thon cho bề mặt lưỡi cắt)
Xử lý hậu kỳ (làm mờ, đánh bóng, cân bằng động)
Phay mặt
Sử dụng sườn dao để gia công bề mặt lưỡi dao trong một lần. Hiệu suất cao và độ hoàn thiện bề mặt tốt, đặc biệt thích hợp cho các cánh quạt có bề mặt được định hướng. Yêu cầu điều khiển chính xác vectơ trục dao để tránh nhiễu.
Phay điểm
Sử dụng đầu mũi bi để gia công các bề mặt cong từng điểm một. Mang lại độ linh hoạt cao hơn cho các bề mặt dạng tự do phức tạp nhưng chậm hơn. Chiều cao sò điệp có thể được kiểm soát trong vòng 0,005 mm.
Phay trochoidal
Duy trì tải công cụ không đổi trong quá trình gia công thô các vật liệu cứng; lối vào hồ quang làm giảm tác động của lực cắt và kéo dài tuổi thọ dụng cụ.
Giai đoạn gia công |
Loại công cụ |
Đặc trưng |
Gia công thô |
Dao phay hình trụ / côn (cacbit phủ) |
Đường kính lớn, tốc độ loại bỏ vật liệu cao; đường kính phải nhỏ hơn khoảng cách lưỡi tối thiểu |
Hoàn thiện lưỡi |
Máy cắt tầm xa đầu bi thon |
Đường kính 3–6 mm, chiều dài lưỡi cắt hơn 30 mm đối với rãnh sâu; sử dụng cạnh bên để đạt hiệu quả |
Hoàn thiện đoạn văn |
Máy nghiền đầu bi/đầu hình xuyến |
Lập kế hoạch đường chạy dao hình vỏ sò không đổi, chiều cao vỏ sò 0,005–0,02 mm |
Dọn dẹp |
Dụng cụ đầu bi có đường kính nhỏ |
Gia công phi lê tại các điểm nối giữa lưỡi dao |
Những khó khăn cốt lõi của gia công năm trục nằm ở việc lập kế hoạch vectơ trục dao và kiểm tra nhiễu. Các phương pháp điển hình bao gồm:
Liên quan đến Truyền động: chọn các bề mặt cánh làm hình dạng truyền động, các lưỡi liền kề và bề mặt lối đi làm hình học kiểm tra, với các góc nghiêng và hướng dẫn thích hợp.
Phương pháp đường cong dẫn hướng: lấy đường cong dẫn hướng trục dao bằng cách tìm điểm giữa giữa các đường biên của các lưỡi dao liền kề và độ lệch.
Hoàn thiện vỏ sò không đổi: tính toán bước dựa trên chiều cao vỏ sò được chỉ định để tạo ra các đường chạy dao vỏ sò đồng nhất.
Gia tốc xoắn ốc để giảm độ rung: Gia tốc nhiều lớp xoắn ốc mỏng (bước 0,04–0,06 mm) khi các điểm tiếp xúc của dụng cụ trống để tránh rung do va chạm.
Công nghệ giá đỡ dụng cụ chống rung
Công nghệ được cấp bằng sáng chế mới nhất sử dụng đầu cặp dụng cụ giảm rung có lõi giảm chấn bên trong và dầu giảm chấn, tạo ra độ rung ngược để hấp thụ độ lệch do uốn của đầu cặp, tăng đáng kể độ cứng động. Kết hợp với nguồn cung cấp chất làm mát bên trong, quá trình gia công trở nên ổn định hơn.
Sau khi tạo đường chạy dao, việc xác minh lặp lại là bắt buộc bằng phần mềm mô phỏng.
Mô-đun mô phỏng UG NX: kiểm tra sự can thiệp và cắt quá mức của đường chạy dao.
VERICUT: mô phỏng chuyển động của máy công cụ, xác minh mã CNC, phát hiện va chạm.
Cắt thử: kiểm tra thực tế trên máy để tinh chỉnh các thông số cắt.
Gia công EDM của cánh quạt dòng chảy ba chiều khép kín áp dụng lộ trình xử lý kỹ thuật số với các hoạt động được phân vùng, nhiều điện cực, nhiều bước:
Gia công trước: lối vào máy điện cực.
Thoát thô: điện cực mở lối ra.
Gia công thô đầu vào: điện cực hoàn thành việc tạo hình thô đầu vào.
Bán hoàn thiện: điện cực bán hoàn thiện có khe hở phóng điện cho phép.
Hoàn thiện: điện cực đạt được độ chính xác cuối cùng.
EDM quỹ đạo: chuyển động quỹ đạo thích hợp giúp cải thiện khoảng cách phóng điện và chất lượng bề mặt.
Phân bổ phụ cấp: điện cực bán thành phẩm dày thêm 0,5 mm, điện cực hoàn thiện thêm 0,2 mm.
Mô phỏng kỹ thuật số: lắp ráp động các điện cực và đồ gá trên nền CAD, mô phỏng quá trình gia công.
Quy trình Phay Năm Trục Kết hợp + EDM
Đối với cánh quạt tích hợp ba chiều khép kín – có nhiều lưỡi dao, đường xoắn cao và được làm bằng vật liệu khó cắt – quy trình kết hợp gia công thô CNC năm trục + gia công tinh EDM thường được sử dụng. Thông qua phân tích UG NX, các vùng gia công chuyển tiếp được phân chia hợp lý, thiết kế điện cực và đồ gá được tối ưu hóa, mô phỏng nhiễu và tìm thấy đường đi vào/ra điện cực tối ưu.
Ưu điểm và hạn chế của EDM
Diện mạo |
Lợi thế |
giới hạn |
Khả năng |
Máy có lối đi cực hẹp (<10 mm), vật liệu có độ cứng cao, cấu trúc không gian phức tạp |
Tốc độ chậm; mỗi đoạn được gia công riêng lẻ |
Sự chính xác |
Các điện cực riêng biệt mang lại đường dẫn đơn giản và độ chính xác có thể kiểm soát được |
Khoảng cách phóng điện ảnh hưởng đến độ chính xác kích thước, cần nhiều điện cực để bù |
Chất lượng bề mặt |
Không có ứng suất cơ học, thích hợp cho lưỡi xoắn mỏng |
Lớp đúc lại yêu cầu đánh bóng tiếp theo |
Trị giá |
Có thể gia công các vật liệu khó cắt |
Chi phí sản xuất điện cực cao; tiêu thụ than chì/đồng đáng kể |
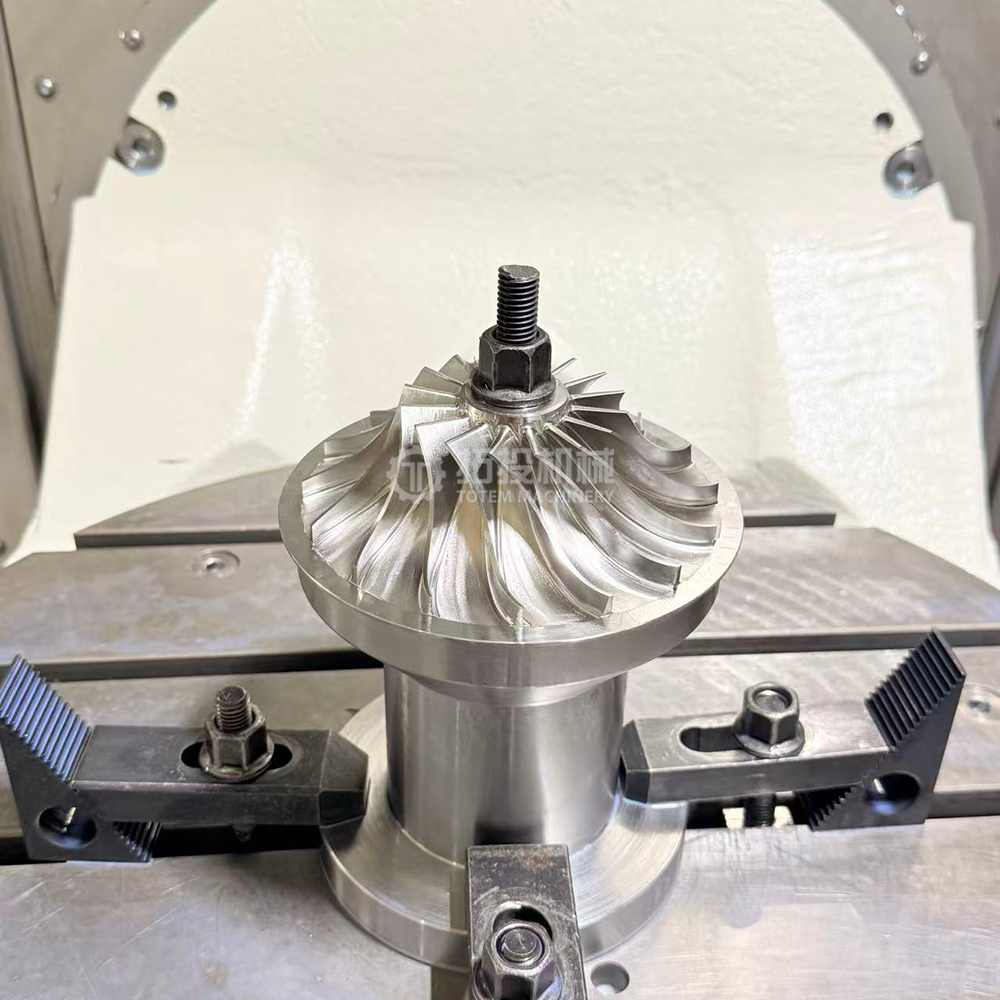
Sản xuất bồi đắp kim loại – đặc biệt là Công nghệ nấu chảy bằng laze có chọn lọc (SLM) và Công nghệ nấu chảy bằng chùm tia điện tử (EBM) – đang mở ra một lộ trình hoàn toàn mới để sản xuất cánh quạt dòng chảy ba chiều khép kín. Nó phá vỡ những hạn chế hình học cơ bản của các quy trình truyền thống.
Tạo hình tường siêu mỏng
Đạt được khả năng tạo hình ổn định không có khuyết tật của các lưỡi siêu mỏng xuống tới 0,3 mm với năng suất ≥95%. Ngược lại, độ dày thành ổn định tối thiểu để phay năm trục trong sản xuất hàng loạt thường trên 1,5 mm.
Hình thành tích hợp
Mặt bích, trục và lưỡi dao được in trong một bước mà không cần hàn hoặc nối. Mật độ ≥99,9%, đạt đặc tính vật liệu rèn; tuổi thọ mệt mỏi được cải thiện hơn 40%.
Lặp lại nhanh chóng
Thời gian thực hiện từ khâu thiết kế đến hoàn thiện được rút ngắn từ vài tuần xuống còn vài ngày; chi phí trực tiếp cho việc tùy chỉnh hàng loạt nhỏ giảm hơn 60%. Không cần dụng cụ, lý tưởng cho việc tạo mẫu.
Tối ưu hóa cấu trúc liên kết
Cho phép các kênh làm mát có hình dạng bên trong, cấu trúc rỗng vách kép, v.v., những điều không thể thực hiện được với các quy trình thông thường. Tối ưu hóa cấu trúc liên kết giúp giảm trọng lượng 8,7% đồng thời tăng biên độ an toàn.
Vật liệu |
Ứng dụng |
Thuộc tính sau SLM |
Siêu hợp kim gốc niken Inconel 718 |
Hoạt động lâu dài ở 650°C |
Mật độ ≥99,95%, độ bền kéo> 1200 MPa |
Hợp kim titan Ti‑6Al‑4V |
Tốc độ đầu rất cao, nhiệt độ vừa phải |
Tỷ lệ cường độ trên trọng lượng cao, chống ăn mòn |
Hợp kim nhôm mới |
Các bộ phận có nhiệt độ cao lên tới 400°C |
Độ bền gấp 5 lần so với nhôm đúc thông thường |
Thép không gỉ (316L / 17‑4PH) |
Môi trường ăn mòn |
Khả năng chống ăn mòn tốt và tính chất cơ học |
Loại bỏ hỗ trợ – cắt bỏ các cấu trúc hỗ trợ.
Giảm căng thẳng - xử lý nhiệt để loại bỏ căng thẳng dư thừa.
Ép đẳng nhiệt nóng (HIP) – đạt mật độ trên 99,9%.
Hoàn thiện bề mặt – gia công/đánh bóng/gia công bằng dòng chảy mài mòn.
Gia công cuối cùng – gia công chính xác các bề mặt quan trọng + cân bằng động.
Hạn chế hiện tại
Ứng suất dư trong các bộ phận kim loại được in 3D có thể gây biến dạng, cần phải hiệu chỉnh xử lý nhiệt bổ sung.
Vật liệu in hiệu suất cao đắt tiền, hạn chế việc sản xuất hàng loạt.
Thử nghiệm không phá hủy đối với các khuyết tật bên trong trong các kết cấu phức tạp vẫn chưa hoàn thiện.
Độ nhám bề mặt in (Ra 6–15 μm) đòi hỏi phải gia công tiếp theo các bề mặt quan trọng.
Đúc mẫu chảy được sử dụng rộng rãi để sản xuất hàng loạt các cánh quạt có hình dạng phức tạp hoặc khó gia công hàng loạt, đặc biệt là trong máy nén công nghiệp và một số tua bin khí.
Quy trình: tạo ra mẫu sáp chính xác → nhúng nhiều lần vào bùn gốm để tạo vỏ → sương → đổ chân không/áp suất đổ kim loại nóng chảy → loại bỏ vỏ → Ép đẳng tĩnh nóng (HIP) để loại bỏ lỗ xốp vi mô → bề mặt quan trọng của máy → cân bằng động.
Ưu điểm: có thể tạo ra các hình dạng rất phức tạp (lưỡi mỏng tới 0,7–2,0 mm), lãng phí vật liệu tối thiểu, phù hợp cho sản xuất hàng loạt, áp dụng cho siêu hợp kim.
Hạn chế: chi phí gia công ban đầu cao, các khuyết tật đúc có thể xảy ra (độ xốp, tạp chất), độ bền và độ hoàn thiện bề mặt thường thấp hơn các bộ phận gia công.
Đúc nhanh: sử dụng mẫu sáp in 3D FDM để giảm chi phí nguyên mẫu/lô nhỏ và thời gian sản xuất.
Đối với cánh quạt máy nén công nghiệp lớn hoặc cánh quạt có lối thoát rộng, hàn phân đoạn vẫn là một phương pháp quan trọng. Tùy thuộc vào chiều rộng lối đi, có hai cách tiếp cận chính:
Cánh quạt hàn có lối đi rộng
Các lưỡi dao được ép hoặc xay riêng biệt, sau đó hàn vào đĩa và vỏ bọc.
Hàn hồ quang thủ công hoặc hàn TIG, thực hiện bên trong hoặc bên ngoài.
Gia nhiệt trước ở 250–360°C, gia nhiệt sau hàn ở 650°C trong 3 giờ để giảm bớt căng thẳng.
Cánh quạt hàn có rãnh đi qua hẹp
Khi chiều rộng đầu ra <10 mm, các điện cực không thể chạm tới lối đi.
Các khe được phay trong đĩa và các lưỡi dao được phay trên tấm che, sau đó được lắp ráp và hàn.
Yêu cầu xác định chính xác góc khe ban đầu trên đĩa để đảm bảo khớp với cấu hình.
Hàn chùm tia điện tử
Chất lượng cao, độ xuyên thấu sâu, độ biến dạng tối thiểu.
Thích hợp cho hàn vỏ cánh quạt kín.
Yêu cầu NDT đầy đủ sau khi hàn (chụp X quang, kiểm tra thẩm thấu).
Gia công điện hóa (ECM)
Được sử dụng để hoàn thiện các vật liệu cứng hoặc gia công các lưỡi xoắn mỏng mà không chịu ứng suất cơ học. Không bị mòn dụng cụ, không có ứng suất dư.
Tia nước mài mòn
Được sử dụng để định hình thô các lưỡi 2D trong cánh quạt mở hoặc cắt các đường viền cơ bản từ các tấm dày.
Sản xuất lai
Sản xuất bồi đắp (xây dựng hình dạng gần lưới) + gia công CNC trừ (gia công tinh các bề mặt quan trọng) trên cùng một máy, kết hợp cả hai ưu điểm.
Luyện Bột – Ép Nóng
Tạo hình tích hợp, sau đó xử lý bằng dung dịch nhiệt độ cao, ủ ở nhiệt độ cao và phủ PVD, giảm các khuyết tật hàn/gia công và cải thiện khả năng chống mài mòn và ăn mòn.
Gia công cánh quạt ly tâm dòng chảy ba chiều kín được công nhận rộng rãi là một trong những nhiệm vụ phức tạp nhất trong sản xuất chính xác. Những thách thức cốt lõi của nó bắt nguồn từ sự kết hợp ba yếu tố: độ phức tạp hình học, độ khó vật liệu và yêu cầu về độ chính xác.
Thử thách |
Biểu hiện cụ thể |
Biện pháp đối phó |
Lưỡi xoắn 3D |
Các bề mặt cong không đều với độ xoắn lớn, bề mặt B-spline không đồng đều |
Phay mặt năm trục, điều khiển vectơ trục dao chính xác |
Lối đi hẹp |
Chiều rộng đầu ra có thể <10 mm, không gian dụng cụ bị hạn chế nghiêm trọng |
Dụng cụ đầu bi côn có đường kính nhỏ + quy trình kết hợp EDM |
Lưỡi chính và lưỡi chia |
Cấu trúc xen kẽ làm cho lối đi trở nên xoắn và chật chội hơn |
EDM đa điện cực được khoanh vùng, thiết kế điện cực riêng biệt |
Cạnh đầu/cuối mỏng |
Viền cực mỏng dễ bị cấn và biến dạng |
Cắt lớp mỏng, đầu cặp giảm rung, thông số được tối ưu hóa |
Hợp kim Titan (Ti‑6Al‑4V)
Tỷ lệ cường độ trên trọng lượng cao nhưng độ dẫn nhiệt thấp (nhiệt tập trung ở lưỡi cắt) và có xu hướng đông cứng. Yêu cầu tốc độ cắt thấp, tốc độ tiến dao cao và khả năng làm mát rộng rãi.
Siêu hợp kim gốc niken (Inconel 718)
Được ưu tiên cho các ứng dụng nhiệt độ cao nhưng đòi hỏi khắt khe về dụng cụ cắt. Làm việc cứng lại và mài mòn dụng cụ nhanh chóng. Thường yêu cầu sự hỗ trợ của EDM.
Thép không gỉ cường độ cao (17‑4PH)
Được sử dụng trong môi trường ăn mòn. Độ bền và độ dẻo dai cao dẫn đến lực cắt cao, đòi hỏi các máy công cụ và đồ gá cứng nhắc.
Sự can thiệp và va chạm: Chuyển động của dụng cụ bên trong các đường dẫn lưỡi xoắn dễ dàng gây ra sự cản trở với các lưỡi dao hoặc bề mặt đường dẫn liền kề. Việc kiểm tra nhiễu toàn diện và xác minh mô phỏng trong phần mềm CAM là rất cần thiết.
Biến dạng khi gia công: Các lưỡi dao mỏng biến dạng đàn hồi dưới lực cắt, gây ra lỗi đàn hồi sau khi gia công. Các bề mặt bù dựa trên độ lệch của cánh phải được thiết lập.
Phần nhô ra của dụng cụ: Gia công rãnh sâu yêu cầu các dụng cụ có tầm với dài có độ cứng kém và độ nhạy rung kém. Đầu cặp giảm rung và chiến lược tăng tốc xoắn ốc được sử dụng.
Chất lượng bề mặt: Hiệu suất khí động học phụ thuộc vào đường viền lưỡi chính xác và bề mặt nhẵn (Ra < 0,8 μm). Hướng và kích thước dấu công cụ ảnh hưởng trực tiếp đến tổn thất dòng chảy.
Biến dạng nhiệt: Nhiệt cắt làm tăng nhiệt độ phôi, gây biến dạng. Làm mát đầy đủ và bù nhiệt là cần thiết.
Phân tích kết hợp nhiễu và biến dạng
Nghiên cứu gần đây kết hợp các lỗi gây nhiễu dao và lỗi biến dạng lưỡi trong gia công năm trục. Bằng cách thiết lập bề mặt bù biến dạng lưỡi và bù trước trong việc lập kế hoạch đường chạy dao đồng thời kiểm soát các lỗi nhiễu, sẽ đạt được gia công chính xác hiệu quả cao 'không va chạm, ít lỗi'. Các lỗi gia công đo được có thể được kiểm soát trong phạm vi dung sai.
Trong quá trình gia công, lực cắt từ đầu ra vào trong rất phức tạp, thường gây mất ổn định. Thiết kế cố định chuyên dụng phải:
Cho phép căn chỉnh trước bên ngoài máy bằng cách sử dụng chốt kéo, vòng định vị, vòng định hướng và vòng kẹp để định vị và kẹp.
Cung cấp định vị nhanh, độ chính xác cao và độ chính xác định vị lặp lại cao.
Đáp ứng nhu cầu kẹp cho các hoạt động gia công khác nhau.
Giảm thiểu các thiết lập kẹp – hoàn thành càng nhiều công việc gia công càng tốt trong một thiết lập.
Chất lượng bề mặt ảnh hưởng trực tiếp đến hiệu quả khí động học của cánh quạt, tuổi thọ mỏi và khả năng chống ăn mòn. Xử lý bề mặt của cánh quạt dòng chảy ba chiều khép kín là một hệ thống tích hợp gồm nhiều quy trình.
Đánh bóng cánh quạt kín có lối đi hẹp là một thách thức toàn cầu. Việc mài truyền thống không thể tiếp cận được nhiều khu vực lối đi bên trong. Các phương pháp đánh bóng hiệu quả bao gồm:
Phương pháp |
Nguyên tắc |
Độ nhám có thể đạt được |
Khu vực áp dụng |
Phun ướt + phun bi |
Tiền xử lý tổng thể, loại bỏ cặn và các hạt lớn |
Ra 3–6 mm |
Toàn bộ cánh quạt |
Đánh bóng rung siêu âm |
Bộ truyền động rung tần số siêu âm cắt mài mòn |
Ra 0,4 mm |
Bề mặt bên ngoài |
Gia công dòng chảy mài mòn |
Môi trường đàn hồi nhớt với chất mài mòn chảy qua các đoạn dưới áp lực |
Ra 0,2 mm |
Lối đi nội bộ |
mài thủy lực |
Dòng chảy hỗn hợp cát thạch anh + nước tốc độ cao qua các lối đi |
Ra 0,8 mm |
Lối đi nội bộ hẹp |
Kết hợp thực hành tốt nhất
Nghiên cứu của Shenyang Blower Works và Đại học Công nghệ Đại Liên cho thấy sự kết hợp giữa phun ướt + phun mài → đánh bóng rung siêu âm bên ngoài → đánh bóng bằng dòng chảy mài mòn bên trong mang lại kết quả tối ưu, đạt được độ nhám bề mặt cuối cùng Ra 0,2 μm, đáp ứng yêu cầu bề mặt của máy nén ly tâm lưu lượng thấp áp suất cao. Mài thủy lực có thể cải thiện hiệu suất bơm từ 3%–6%.
Lắng đọng hơi vật lý PVD
Chế độ bay hơi EB, nhiệt độ xử lý 400°C, 6 giờ. Lớp phủ nano tổng hợp TiC‑Al₂O₃, dày 2 μm, cải thiện khả năng chống mài mòn và độ mịn của dòng chảy.
Mạ điện / Mạ điện
Đối với cánh quạt hoạt động trong môi trường ăn mòn, lớp phủ niken hoặc crom mang lại khả năng chống ăn mòn.
Phun nhiệt
Phun plasma các lớp phủ gốm hoặc hợp kim cho môi trường nhiệt độ cao, mang lại khả năng chịu nhiệt độ cao, chống mài mòn và chống oxy hóa. Lớp phủ cacbua vonfram có thể kéo dài tuổi thọ cánh quạt lên 3–5 năm.
Kiểm tra cánh quạt bao trùm toàn bộ quy trình sản xuất – từ nguyên liệu thô đến thành phẩm – với các tiêu chuẩn và phương pháp tương đương với các bộ phận hàng không vũ trụ. Một hệ thống kiểm tra hoàn chỉnh bao gồm sáu khía cạnh sau:
Thiết bị |
Sự chính xác |
Nội dung kiểm tra |
CMM |
Độ chính xác không gian 1,8 + L/350 μm |
Đo kích thước đầy đủ của biên dạng lưỡi, đường viền, độ dày, vị trí, góc, v.v. |
Máy quét ánh sáng xanh (không tiếp xúc) |
Độ chính xác điểm ±15 μm |
Thu thập nhanh chóng dữ liệu đám mây điểm bề mặt hoàn chỉnh |
Lưới hai mắt có cấu trúc nhẹ |
Cấp độ micro |
Đo địa hình 3D không tiếp xúc, so sánh với mô hình thiết kế |
Giao thoa kế ánh sáng trắng |
Độ phân giải 0,1 μm |
Đo đạc địa hình bề mặt, xác định khuyết tật dưới bề mặt |
Ở tốc độ quay cao (8.000–20.000 vòng/phút), ngay cả sự mất cân bằng khối lượng nhỏ cũng tạo ra lực ly tâm rất lớn gây ra rung động nghiêm trọng.
Tiêu chuẩn: ISO 21940‑11 / ISO 1940‑1, cấp chất lượng cân bằng G2.5.
Thiết bị: máy cân bằng động có độ chính xác cao, độ mất cân bằng dư tối thiểu có thể đạt được ≤0,1 g·mm/kg.
Phương pháp: cân bằng hai mặt phẳng, hiệu chỉnh bằng cách loại bỏ vật liệu (khoan) hoặc thêm vào.
Yêu cầu: mất cân bằng dư trong phạm vi 5 g·mm/kg.
Kiểm tra siêu âm (UT): phát hiện độ xốp bên trong, tạp chất, lớp màng. Độ nhạy: lỗ đáy phẳng 2 mm. Thích hợp để đúc/rèn phôi và các bộ phận đã hoàn thiện.
Kiểm tra bằng chụp ảnh phóng xạ (RT): hình ảnh chụp bằng tia X theo thời gian thực kiểm tra tính toàn vẹn của cấu trúc bên trong. Phù hợp với ASME BPVC. Tìm các khuyết tật bên trong mà mắt thường không nhìn thấy được.
Kiểm tra hạt từ tính (MT): phát hiện các vết nứt bề mặt và gần bề mặt trong vật liệu sắt từ. Có thể tìm thấy các vết nứt nhỏ >0,5 mm.
Kiểm tra thâm nhập (PT): phát hiện các vết nứt vỡ trên bề mặt của vật liệu không từ tính. Huỳnh quang hoặc tương phản màu sắc, thích hợp cho cánh quạt bằng thép không gỉ và hợp kim titan.
Kiểm tra dòng điện xoáy (ET): sàng lọc nhanh các khuyết tật gần bề mặt, thích hợp để kiểm tra trực tuyến các cánh quạt được sản xuất hàng loạt.
Thành phần hóa học: tia lửa OES / XRF / ICP‑OES để định lượng chính xác.
Tính chất cơ học: máy thí nghiệm vạn năng - độ bền kéo ≥500 MPa, cường độ chảy, độ giãn dài; thử nghiệm va đập (nhiệt độ thấp -40°C).
Kim loại học: quan sát bằng kính hiển vi kích thước hạt, đánh giá tạp chất (ASTM E112), để tránh các khuyết tật trong xử lý nhiệt.
Độ cứng: Máy đo độ cứng Rockwell / Brinell.
Kiểm tra thủy lực/khí động học: trên giàn thử, đo đường cong cột áp dòng chảy, đảm bảo hiệu suất ≥85%, NPSH đạt yêu cầu.
Thử nghiệm quay tốc độ cao: giàn thử nghiệm quay với tốc độ ngoại vi lên tới 300 m/s, mô phỏng các điều kiện thực tế.
Mô phỏng môi trường: buồng nhiệt độ (‑70°C đến 300°C) và buồng chân không (≤10⁻⊃3; Pa), buồng ăn mòn phun muối (ASTM B117).
Kiểm tra độ mỏi: máy mỏi chu kỳ cao, số chu kỳ ≥10⁷.
Yêu cầu về môi trường kiểm tra
Nhiệt độ duy trì ở mức 20±2°C, độ ẩm <60% để giảm sai số đo. Thanh tra viên phải có chứng chỉ ASNT Cấp II hoặc tương đương. Hệ thống MES ghi lại tất cả dữ liệu kiểm tra để truy xuất nguồn gốc toàn bộ vòng đời.
Dữ liệu năm 2024 cho thấy nhu cầu mạnh mẽ về công nghệ cánh quạt dòng chảy ba chiều trong ngành điện, luyện kim, hóa chất và các ngành công nghiệp khác. Máy thổi ly tâm dòng ba chiều tiết kiệm năng lượng đã tạo ra khoảng 3.000 đơn vị nhu cầu mới trong hệ thống làm mát trung tâm dữ liệu (quy mô thị trường 1,8 tỷ RMB, tăng trưởng hàng năm 65%), 2.200 đơn vị trong chuỗi cung ứng sản xuất xe năng lượng mới và 500 đơn vị trong ngành sản xuất chất bán dẫn (1,5 tỷ RMB, tăng trưởng 35%). Các công ty lớn trong ngành phân bổ 6,8% doanh thu bán hàng cho R&D. Máy thổi ly tâm sử dụng thiết kế dòng chảy ba chiều tiết kiệm năng lượng từ 12%–18% so với thiết kế hai chiều truyền thống.
Sản xuất thông minh kỹ thuật số
Bảo trì dự đoán dựa trên bản sao kỹ thuật số nhằm mục đích giảm 50% thời gian ngừng hoạt động ngoài dự kiến. Kết hợp mô phỏng CFD với xác nhận thử nghiệm giúp rút ngắn 30% chu kỳ phát triển sản phẩm mới. Hệ thống MES cho phép truy xuất nguồn gốc dữ liệu toàn bộ vòng đời.
Mở rộng quy mô sản xuất phụ gia
Công nghệ SLM/EBM đang hướng tới sản xuất hàng loạt. Đã đạt được khả năng tạo hình lưỡi siêu mỏng 0,3 mm với khả năng tối ưu hóa cấu trúc liên kết giúp giảm trọng lượng xuống 8,7%. Sản xuất kết hợp (tích hợp cộng + trừ) sẽ trở thành mô hình mới cho sản xuất cánh quạt cao cấp.
Tích hợp ổ đĩa trực tiếp tốc độ cao
Động cơ đồng bộ nam châm vĩnh cửu tốc độ cao dẫn động trực tiếp cánh quạt, với hiệu suất động cơ ≥95%, loại bỏ tổn thất hộp số. Bộ cánh quạt bánh răng tích hợp đang trở thành xu hướng, cho phép điều chỉnh áp suất dòng chảy rộng rãi thông qua bộ điều khiển tần số thay đổi.
Đồng tối ưu hóa toàn hệ thống
Thiết kế cánh quạt được tối ưu hóa đồng thời với bộ khuếch tán, ống xoắn và động cơ, sử dụng CFD để tối đa hóa hiệu suất tổng thể của hệ thống máy nén. Chuyển từ tối ưu hóa tích hợp cấp thành phần sang tối ưu hóa tích hợp cấp hệ thống.
Giám sát thông minh IoT (Internet of Things)
Năm 2024, 39% số thiết bị lắp đặt mới là quạt thông minh được trang bị tính năng giám sát từ xa. Phân tích dữ liệu lớn cho phép tối ưu hóa năng lượng động, đạt mức tiết kiệm năng lượng trung bình thêm 3%–5%. Đến năm 2025, khả năng kết nối của quạt thông minh dự kiến sẽ vượt quá 60%.
Vật liệu mới và kết cấu mới
Vật liệu Genome Engineering sàng lọc các công thức hợp kim mới có độ bền gấp năm lần so với nhôm đúc thông thường. Các thiết kế sáng tạo như cánh quạt composite, cấu trúc rỗng hai vách và kênh làm mát bên trong tiếp tục xuất hiện. Cánh quạt composite nhiệt độ cao chịu được hơn 400°C đang được phát triển.
Từ nhôm đúc đến lưỡi hợp kim titan in 3D, từ dòng chảy hai chiều đến ba chiều, từ hàn phân đoạn đến phay tích hợp – công nghệ sản xuất cánh quạt ly tâm dòng chảy ba chiều khép kín đang trải qua quá trình chuyển đổi sâu sắc. Sự hội tụ của sản xuất bồi đắp, bản sao kỹ thuật số và tối ưu hóa thiết kế dựa trên AI sẽ tiếp tục cải thiện hiệu suất, công suất và độ tin cậy của cánh quạt, cung cấp hỗ trợ cốt lõi cho việc bảo tồn năng lượng công nghiệp và khả năng tự lực của thiết bị cao cấp.


