
Просмотры: 0 Автор: Редактор сайта Время публикации: 12.08.2026 Происхождение: Сайт
Центробежное рабочее колесо с закрытым трехмерным потоком
Закрытое центробежное рабочее колесо с трехмерным потоком является основным компонентом гидравлического оборудования, такого как центробежные компрессоры, насосы и вентиляторы. Термин «закрытый» означает, что лопасти полностью закрыты диском (задним диском) с одной стороны и кожухом (передним диском) с другой, образуя полностью закрытый проход для потока. «Трехмерный поток» относится к скрученным лопастям, разработанным на основе теории трехмерного потока, одновременно учитывающих движение жидкости в радиальном, осевом и окружном направлениях.
В традиционной конструкции теория одномерного потока предполагает бесконечное количество лопастей и равномерное распределение скорости вдоль меридиональной плоскости. Теория двумерного потока дополнительно учитывает линейное изменение скорости в поперечном сечении. Однако ни один из них не может по-настоящему отразить сложное трехмерное вязкое течение внутри крыльчатки. Теория трехмерного потока бесконечно делит внутреннее трехмерное пространство и создает полную математическую модель посредством расчета поля потока:
W = f(R, φ, Z)
где W — скорость потока, R — радиальная координата, φ — окружная координата, а Z — осевая координата. Посредством трехмерного расчета потока можно получить распределение скорости в любой точке внутри рабочего колеса, тем самым оптимизируя углы входа/выхода лопаток, количество лопаток и форму поперечного сечения скрученных лопаток, так что поверхности лопаток идеально соответствуют фактической траектории жидкости.
Трехмерные лопатки потока имеют неровные изогнутые поверхности, которые адаптируются к истинному режиму потока, предотвращая разделение потока на поверхности давления, уменьшая потери потока и контролируя распределение скоростей всех частиц жидкости внутри для достижения оптимальных условий потока. По сравнению с обычными двумерными крыльчатками эффективность может быть повышена на 5–15%.
Более широкий меридиональный проход: уменьшенный диаметр ступицы увеличивает пропускную способность, улучшая гидравлический КПД.
Меньший диаметр рабочего колеса: увеличенная ширина выпускного отверстия уменьшает размер оборудования при той же производительности.
Большой поворот лопастей: технология моделирования неоднородной поверхности B-шлицев позволяет точно согласовать трехмерно закрученные лопасти с полем потока.
Вытянутая вперед впускная кромка: выдвижение в сторону входящего потока снижает потери на впуске и улучшает кавитационные характеристики.
Ступенчатая конструкция лопастей: для рабочих колес со средней и высокой удельной скоростью соседние лопасти могут быть расположены в шахматном порядке, чтобы уменьшить пульсацию потока с точностью до ±4‰ от напора.
Конструкция лабиринтного уплотнения: специальная конструкция лабиринта на уплотнительном кольце снижает объемные потери.
Современная конструкция трехмерного рабочего колеса следует техническому пути «теоретический расчет + численное моделирование + итерация оптимизации»:
3D-моделирование САПР
Подгонка поверхности NURBS используется для создания сложных 3D-моделей витых лопаток с параметрическим расчетом профиля лопатки, распределения толщины и углов входа/выхода.
CFD-моделирование потоков
Вычислительная гидродинамика (CFD) используется для создания сетки и расчета поля потока для моделирования фактического состояния потока внутри рабочего колеса и оптимизации геометрических параметров лопаток.
Структурный анализ ВЭД
Анализ методом конечных элементов гарантирует, что рабочее колесо не поддается центробежным и аэродинамическим нагрузкам, а также проверяет режимы вибрации (собственные частоты), чтобы избежать резонанса на рабочих скоростях.
Программирование обработки CAM
Генерирует пятиосные траектории инструмента, выполняет проверку пересечений и проверку моделирования, а также выводит код ЧПУ. Обычное программное обеспечение включает UG NX, Cimatron, CAXA и т. д.
Открытое рабочее колесо
Лопасти крепятся только к ступице, без кожуха.
Самая низкая сложность обработки.
Низкий КПД и низкая механическая прочность.
Большая утечка зазора на кончике лезвия.
Полуоткрытое рабочее колесо
Лезвия между ступицей и частичной крышкой.
Средняя сложность обработки.
Умеренная эффективность и сила.
Все еще есть некоторая утечка зазора.
Закрытое рабочее колесо
Лопасти полностью заключены между диском и кожухом.
Высочайшая сложность обработки.
Высочайшая эффективность и максимальная прочность.
Полностью герметичный канал потока, отсутствие утечек.
Устраняет потери от утечки
Встроенный кожух полностью герметизирует канал потока, предотвращая возврат среды высокого давления в сторону низкого давления. Эффективность сжатия повышается на 8–15 % при той же скорости.
Более плавный поток газа
Закрытый проход ограничивает поток по заданной траектории, избегая турбулентности и вихрей, с меньшим сопротивлением жидкости. Эффективность как при полной, так и при частичной нагрузке превосходна.
Более высокая структурная жесткость
Диск и кожух образуют единый каркас с лопастями, поддерживаемыми с обоих концов. На высоких скоростях (8 000–20 000 об/мин) риски деформации и резонанса значительно снижаются.
Снижение вибрации и шума
Закрытая конструкция работает более стабильно, с меньшими потерями в подшипниках. Усталостные трещины и эрозионные разрушения лезвия значительно уменьшены, что делает его пригодным для непрерывной работы.
Высочайший изэнтропический КПД
Закрытые рабочие колеса с загнутыми назад лопатками могут достигать изоэнтропического КПД выше 85 %, удовлетворяя потребности в энергосбережении крупных холодильных машин и промышленных компрессоров.
Широкий стабильный рабочий диапазон
Более широкий запас по скачкам напряжения обеспечивает возможность изменения нагрузки в пределах 20–100 %, что идеально соответствует сильно меняющимся условиям нагрузки центральных систем кондиционирования.
Отраслевой консенсус
Более 90% высокоэффективных коммерческих/промышленных центробежных охладителей используют закрытые трехмерные рабочие колеса с загнутыми назад лопатками. Учитывая общую экономику, стабильность и энергоэффективность, рабочее колесо с закрытым трехмерным потоком стало основным выбором в отрасли.
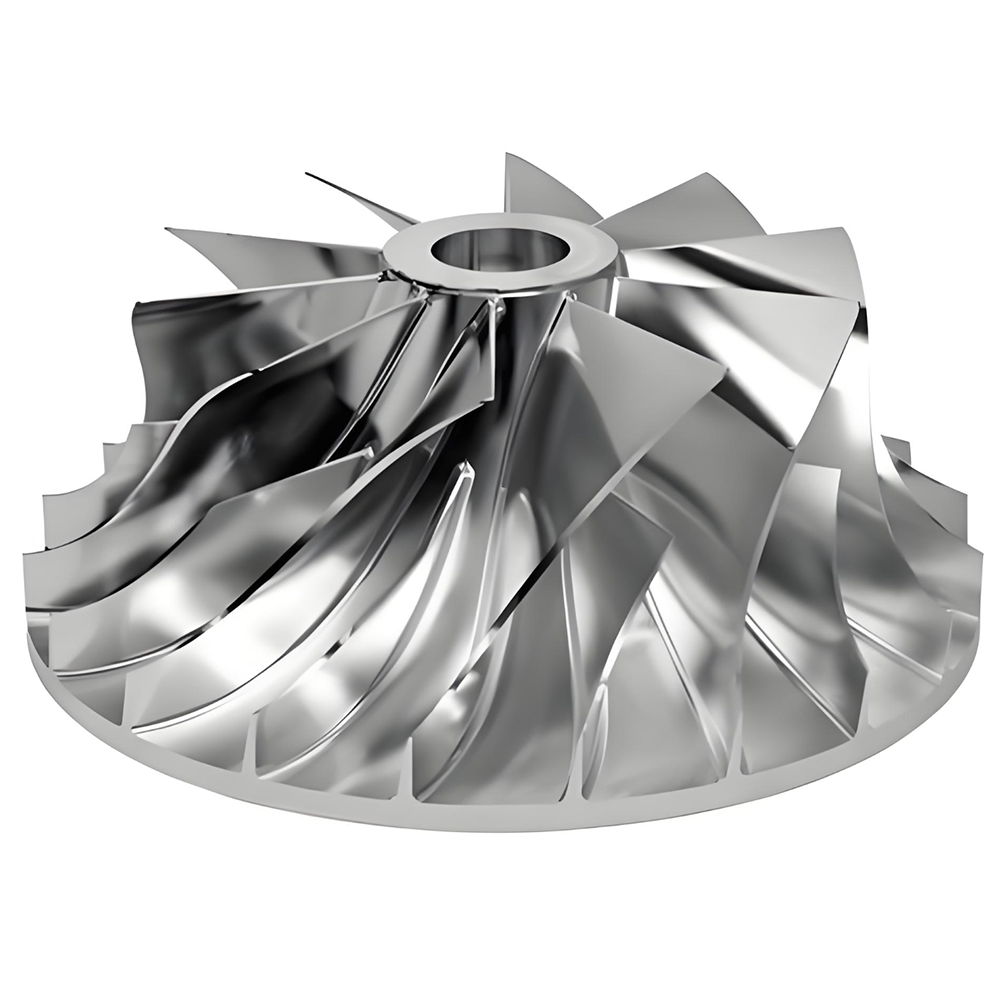
Производство центробежных рабочих колес с закрытым трехмерным потоком представляет собой основной технологический барьер. Из-за сильного закручивания лопаток, узких проходов и большой кривизны поверхностей диска и бандажа механическая обработка крайне затруднена. Текущие основные методы производства включают следующие пять категорий:
Процесс |
Принцип |
Типичное применение |
Использование материалов |
Точность |
Пятиосное интегральное фрезерование |
Обработка лопаток и проходов из цельной поковки за несколько операций. |
Высокопроизводительные компрессоры для аэрокосмической отрасли |
Низкий (10%) |
Очень высокий |
электроэрозионная обработка |
Использование фасонных электродов для эрозии материала электрическим разрядом. |
Узкие проходы, труднообрабатываемые материалы |
Низкий |
Высокий |
Литье по выплавляемым моделям |
Литье по выплавляемым моделям сложных форм |
Серийное производство рабочих колес малого и среднего размера |
Высокий |
Середина |
Сегментированная сварка |
Лопасти фрезерованы отдельно и приварены к диску и бандажу. |
Большие рабочие колеса, широкие проходы |
Середина |
Средне‑высокий |
Аддитивное производство (3D-печать) |
SLM/EBM послойное плавление металлического порошка |
Прототипирование, сверхсложные конструкции |
Высокий (95%) |
Средне‑высокий |
Логика выбора процесса
Тип рабочего колеса (открытое/полуоткрытое/закрытое), ширина канала, свойства материала, объем производства, требования к точности и бюджет затрат совместно определяют маршрут процесса. На практике комбинированные процессы (например, черновое пятиосное фрезерование + чистовая электроэрозионная обработка) часто используются для обеспечения баланса между эффективностью и точностью.
Одновременное пятиосное интегральное фрезерование с ЧПУ в настоящее время является наиболее распространенным методом производства высокопроизводительных закрытых крыльчаток с трехмерным потоком. Начиная с цельной поковки, этот метод фрезерует лезвия и проходы целиком, включая сверление, черновую, получистовую, зачистную и чистовую обработку, и все это из одной заготовки.
Подготовка материала
Черновая токарная обработка, предварительное формование (токарный станок/3-4-осевая фрезерная обработка удаляет большую часть припуска)
Сверление (сверление стартовых отверстий для обработки проходов)
Черновая обработка проходов (инструменты большого диаметра для высокой скорости съема материала)
Получистовая обработка (оставляя небольшой припуск для приближения к окончательной поверхности)
Зачистка (обработка галтелей у основания лезвия)
Чистовая обработка (конические шаровые фрезы для поверхностей лопаток)
Постобработка (удаление заусенцев, полировка, динамическая балансировка)
Боковое фрезерование
Использует боковую поверхность инструмента для обработки поверхностей лезвий за один проход. Высокая эффективность и хорошее качество поверхности, особенно подходит для рабочих колес с рифленой поверхностью. Требуется точный контроль вектора оси инструмента во избежание помех.
Точечное фрезерование
Сферический наконечник используется для обработки криволинейных поверхностей по точкам. Обеспечивает большую гибкость для сложных поверхностей произвольной формы, но медленнее. Высоту гребешка можно контролировать в пределах 0,005 мм.
Трохоидальное фрезерование
Поддерживает постоянную нагрузку на инструмент при черновой обработке твердых материалов; Вход дуги снижает воздействие силы резания и продлевает срок службы инструмента.
Этап обработки |
Тип инструмента |
Характеристики |
Черновая обработка |
Цилиндрические/конические фрезы (твердый сплав с покрытием) |
Большой диаметр, высокая скорость съема материала; диаметр должен быть меньше минимального расстояния между лезвиями |
Отделка лезвия |
Длинные фрезы с коническим шариковым концом |
Диаметр 3–6 мм, длина режущей кромки более 30 мм для глубоких канавок; использует боковой край для эффективности |
Отделка прохода |
Шаровые/тороидальные концевые фрезы |
Планирование траектории с постоянным гребешком, высота гребешка 0,005–0,02 мм |
Очистка |
Инструменты малого диаметра со сферической головкой |
Обработка галтелей на стыках лопаток со ступицей |
Основные трудности пятиосной обработки заключаются в планировании вектора оси инструмента и проверке пересечений. Типичные методы включают в себя:
Относительно привода: выбор поверхностей лопастей в качестве геометрии привода, прилегающих лопастей и поверхностей прохода в качестве проверочной геометрии с правильными углами подъема и наклона.
Метод направляющей кривой: получение направляющих кривых оси инструмента путем нахождения средних точек между граничными линиями соседних лезвий и смещения.
Чистовая обработка с постоянным гребешком: расчет шага на основе заданной высоты гребешка для создания единых траекторий гребешка.
Спиральное нарезание для снижения вибрации: тонкослойное винтовое многократное нарезание (шаг 0,04–0,06 мм) при контакте инструмента с заготовкой во избежание ударной вибрации.
Технология держателя инструмента для гашения вибрации
В новейшей запатентованной технологии используется гасящий вибрацию держатель инструмента с внутренним демпфирующим сердечником и демпфирующим маслом, генерирующим противовибрацию для поглощения изгиба держателя, что значительно увеличивает динамическую жесткость. В сочетании с внутренней подачей СОЖ обработка становится более стабильной.
После формирования траектории обязательна повторная проверка с использованием программного обеспечения для моделирования.
Модуль моделирования UG NX: проверяет пересечения траекторий и перерезы.
VERICUT: моделирование движения станка, проверка кода ЧПУ, обнаружение столкновений.
Пробная резка: фактическое испытание станка для точной настройки параметров резки.
Электроэрозионная обработка закрытых трехмерных рабочих колес использует цифровой технологический маршрут с зональными, многоэлектродными, многоэтапными операциями:
Предварительная обработка: вход в проход для электродов.
Выход из черновой обработки: электроды открывают выходной проход.
Входная черновая обработка: электроды завершают входную черновую обработку.
Получистовая обработка: получистовые электроды с припуском на разрядный зазор.
Окончательная обработка: электроды достигают окончательной точности.
Орбитальная электроэрозионная обработка: соответствующее орбитальное движение улучшает разрядный зазор и качество поверхности.
Распределение припуска: полуфабрикат утолщен на 0,5 мм, чистовой электрод дополнительно на 0,2 мм.
Цифровое моделирование: динамическая сборка электродов и приспособлений на платформе CAD, имитирующая процесс обработки.
Комбинированный процесс пятиосного фрезерования и электроэрозионной обработки
Для закрытых трехмерных интегральных рабочих колес – со множеством лопаток, сильно закрученными каналами и изготовленных из труднообрабатываемых материалов – обычно используется комбинированный процесс пятиосевой черновой обработки с ЧПУ + электроэрозионной обработки. С помощью анализа UG NX рационально разделяются зоны обработки проходов, оптимизируется конструкция электродов и приспособлений, моделируются помехи и определяется оптимальный путь для входа/выхода электрода.
Преимущества и ограничения EDM
Аспект |
Преимущество |
Ограничение |
Возможность |
Обрабатывает чрезвычайно узкие проходы (<10 мм), материалы высокой твердости, сложные пространственные конструкции. |
Медленная скорость; каждый проход обрабатывается индивидуально |
Точность |
Отдельные электроды обеспечивают простые траектории и контролируемую точность. |
Разрядный зазор влияет на точность размеров, для компенсации требуется несколько электродов. |
Качество поверхности |
Отсутствие механических напряжений, подходит для тонких витых лезвий. |
Релитный слой требует последующей полировки |
Расходы |
Может обрабатывать труднообрабатываемые материалы |
Высокая стоимость изготовления электродов; значительный расход графита/меди |
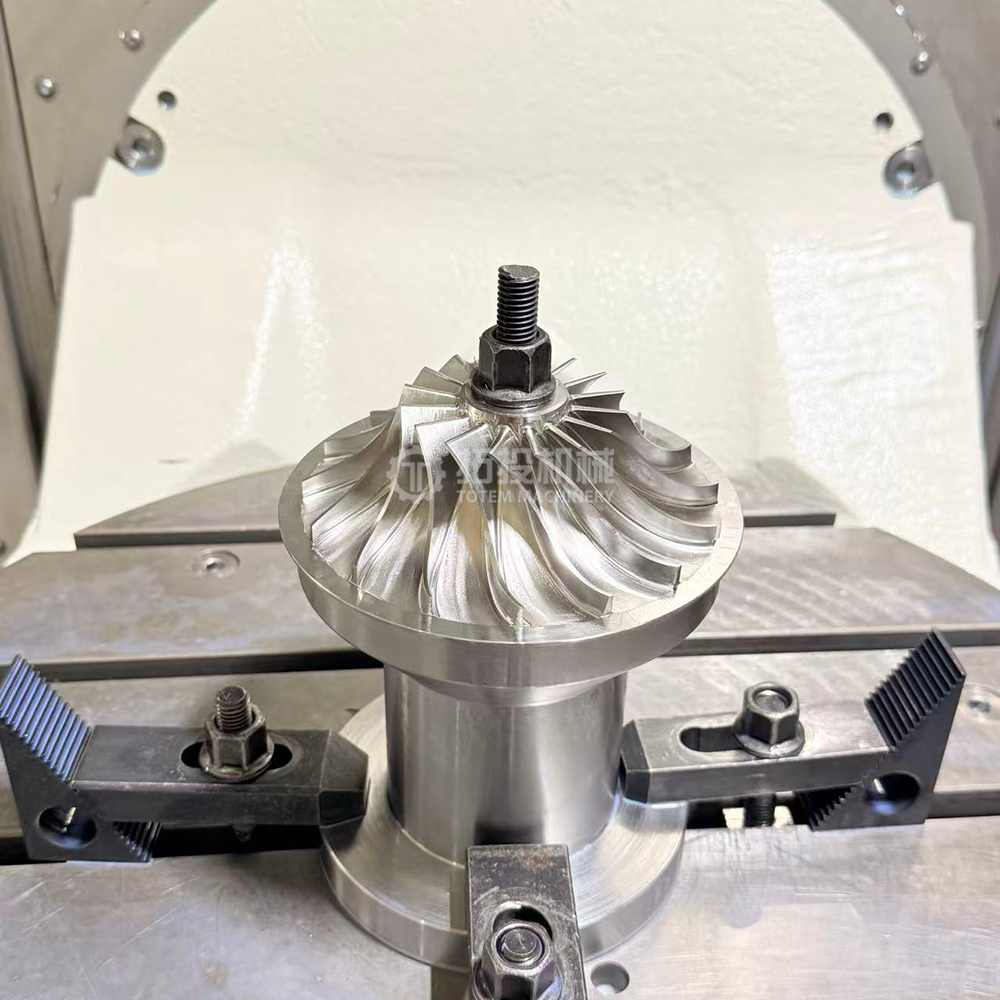
Аддитивное производство металлов – в частности, селективная лазерная плавка (SLM) и электронно-лучевая плавка (EBM) – открывает совершенно новый путь для производства закрытых трехмерных рабочих колес. Он преодолевает фундаментальные геометрические ограничения традиционных процессов.
Формирование ультратонких стенок
Достигнута стабильная бездефектная формовка сверхтонких лопаток толщиной до 0,3 мм с выходом ≥95%. Напротив, минимальная стабильная толщина стенки для пятиосного фрезерования в массовом производстве обычно превышает 1,5 мм.
Интегрированное формование
Фланцы, ступица и лопасти печатаются за один этап без сварки или соединения. Плотность ≥99,9%, достигающая свойств кованого материала; Усталостная долговечность улучшилась более чем на 40%.
Быстрая итерация
Время выполнения заказа от проектирования до готовой детали сократилось с недель до дней; прямые затраты на мелкосерийную индивидуализацию снижены более чем на 60%. Никаких инструментов не требуется, идеально подходит для прототипирования.
Оптимизация топологии
Позволяет использовать каналы охлаждения внутренней формы, полые конструкции с двойными стенками и т. д., что невозможно при использовании традиционных процессов. Оптимизация топологии снизила вес на 8,7%, одновременно увеличив запас прочности.
Материал |
Приложение |
Недвижимость после УУЗР |
Суперсплав Inconel 718 на основе никеля |
Долгосрочная служба при 650°C |
Плотность ≥99,95%, предел прочности >1200 МПа. |
Титановый сплав Ti‑6Al‑4V |
Очень высокая скорость наконечника, умеренные температуры. |
Высокое соотношение прочности к весу, устойчивость к коррозии |
Новые алюминиевые сплавы |
Высокотемпературные детали до 400°C |
Прочность в 5 раз выше, чем у обычного литого алюминия. |
Нержавеющие стали (316L / 17‑4PH) |
Коррозионные среды |
Хорошая коррозионная стойкость и механические свойства. |
Удаление опоры – срезание опорных конструкций.
Снятие напряжений – термообработка для устранения остаточных напряжений.
Горячее изостатическое прессование (HIP) – плотность достигает 99,9%+.
Обработка поверхности – механическая обработка/полировка/абразивная обработка.
Окончательная обработка – точная обработка ответственных поверхностей + динамическая балансировка.
Текущие ограничения
Остаточные напряжения в металлических деталях, напечатанных на 3D-принтере, могут вызвать искажения, требующие дополнительной коррекции при термообработке.
Высокопроизводительные печатные материалы являются дорогостоящими, что ограничивает массовое производство.
Неразрушающий контроль внутренних дефектов в сложных конструкциях все еще неразвит.
Шероховатость печатной поверхности (Ra 6–15 мкм) обуславливает необходимость последующей обработки ответственных поверхностей.
Литье по выплавляемым моделям широко используется для среднесерийного производства рабочих колес сложной геометрии или труднообрабатываемых, особенно в промышленных компрессорах и некоторых газовых турбинах.
Процесс: создание точного воскового рисунка → многократное погружение в керамический раствор для создания оболочки → удаление парафина → заливка расплавленного металла в вакууме/под давлением → удаление оболочки → горячее изостатическое прессование (HIP) для устранения микропористости → критически важные поверхности машины → динамическая балансировка.
Преимущества: возможность изготовления очень сложной формы (лезвия толщиной до 0,7–2,0 мм), минимальный расход материала, подходит для серийного производства, применим к суперсплавам.
Ограничения: высокая первоначальная стоимость оснастки, возможные дефекты литья (пористость, включения), прочность и чистота поверхности обычно ниже, чем у обработанных деталей.
Быстрое литье: используются восковые модели FDM, напечатанные на 3D-принтере, для снижения стоимости прототипа/малой партии и времени выполнения заказа.
Для больших рабочих колес промышленных компрессоров или рабочих колес с широкими выпускными каналами сегментная сварка остается важным методом. В зависимости от ширины прохода существует два основных подхода:
Широкопроходное сварное рабочее колесо
Лопасти отдельно прессуются или фрезеруются, затем привариваются к диску и бандажу.
Ручная дуговая сварка или сварка TIG, выполняемая внутри или снаружи.
Предварительный нагрев при 250–360°С, послесварочный нагрев при 650°С в течение 3 ч для снятия напряжений.
Крыльчатка с узкопроходной щелевой сваркой
Если ширина выходного отверстия <10 мм, электроды не могут проникнуть в проход.
В диске фрезеруются пазы, а на бандаже фрезеруются лопасти, затем собираются и привариваются.
Требуется точное определение начального угла паза на диске для обеспечения соответствия профиля.
Электронно-лучевая сварка
Высокое качество, глубокое проникновение, минимальные искажения.
Подходит для сварки кожуха закрытого рабочего колеса.
Требуется полный неразрушающий контроль после сварки (рентгенография, дефектоскопия).
Электрохимическая обработка (ECM)
Используется для финишной обработки закаленных материалов или обработки тонких крученых полотен без механического воздействия. Никакого износа инструмента, никаких остаточных напряжений.
Абразивная гидроабразивная резка
Используется для чернового профилирования 2D лопаток открытых рабочих колес или вырезания основных контуров из толстых листов.
Гибридное производство
Аддитивное производство (построение формы, близкой к заданной) + субтрактивная обработка с ЧПУ (чистовая обработка важных поверхностей) на одном станке, сочетающая в себе оба преимущества.
Порошковая металлургия – горячее прессование
Интегральная формовка с последующей высокотемпературной обработкой раствором, высокотемпературным отпуском и PVD-покрытием, что уменьшает дефекты сварки/механической обработки и повышает износостойкость и коррозионную стойкость.
Обработка центробежных рабочих колес с закрытым трехмерным потоком широко признана одной из самых сложных задач в точном производстве. Его основные проблемы связаны с тройным сочетанием геометрической сложности, сложности материала и требований к точности.
Испытание |
Конкретное проявление |
Контрмеры |
3D витые лезвия |
Неровные изогнутые поверхности с большим изгибом, неоднородные поверхности с B-шлицами. |
Пятиосевое боковое фрезерование, точное векторное управление осью инструмента |
Узкие проходы |
Ширина выпускного отверстия может быть <10 мм, пространство для инструментов сильно ограничено. |
Инструменты малого диаметра с конической сферической головкой + комбинированный процесс электроэрозионной обработки |
Основные и разделительные ножи |
Чередованная структура делает проходы более извилистыми и тесными. |
Зонная многоэлектродная электроэрозионная обработка, отдельная конструкция электродов |
Тонкие передние/задние края |
Чрезвычайно тонкие края, склонные к вибрации и деформации. |
Тонкослойная резка, виброгасящие держатели, оптимизированные параметры |
Титановые сплавы (Ti‑6Al‑4V)
Высокое соотношение прочности к весу, но низкая теплопроводность (тепло концентрируется на режущей кромке) и склонность к наклепу. Требуются низкие скорости резания, высокие подачи и достаточное охлаждение.
Суперсплавы на основе никеля (Инконель 718)
Предпочтителен для высокотемпературных применений, но чрезвычайно требователен к режущим инструментам. Сильное упрочнение и быстрый износ инструмента. Часто требуется помощь EDM.
Высокопрочные нержавеющие стали (17‑4PH)
Используется в агрессивных средах. Высокая прочность и ударная вязкость приводят к высоким силам резания, требующим жестких станков и приспособлений.
Помехи и столкновения. Движение инструмента внутри искривленных проходов лезвия легко вызывает столкновение с соседними лезвиями или поверхностями проходов. Крайне важны комплексная проверка взаимодействий и проверка моделирования в программном обеспечении CAM.
Деформация при механической обработке: тонкие лезвия упруго деформируются под действием сил резания, вызывая ошибки пружинения после обработки. Должны быть установлены компенсационные поверхности, основанные на отклонении лопастей.
Вылет инструмента. Для обработки глубоких канавок требуются инструменты с большим вылетом, низкой жесткостью и восприимчивостью к вибрации. Используются держатели, гасящие вибрацию, и стратегия спирального нарезания.
Качество поверхности: Аэродинамические характеристики зависят от точных контуров лезвий и гладких поверхностей (Ra < 0,8 мкм). Направление и размер метки инструмента напрямую влияют на потери потока.
Термическая деформация: тепловая резка повышает температуру заготовки, вызывая ее деформацию. Необходимы адекватное охлаждение и термическая компенсация.
Совместный анализ помех и деформации
Недавние исследования связывают ошибки взаимодействия инструментов и ошибки деформации лезвия при пятиосной обработке. Путем создания поверхности компенсации деформации лезвия и предварительной компенсации при планировании траектории инструмента при одновременном контроле ошибок пересечения достигается высокоэффективная прецизионная обработка «без столкновений и с минимальными ошибками». Измеренные погрешности обработки можно контролировать в пределах допуска.
Во время обработки силы резания от выхода внутрь сложны, что часто приводит к нестабильности. Специальная конструкция светильника должна:
Обеспечьте предварительное выравнивание снаружи машины с помощью тянущих шпилек, установочных колец, ориентационных колец и зажимных колец для позиционирования и зажима.
Обеспечивают быстрое позиционирование, высокую точность и высокую точность повторного позиционирования.
Учитывайте потребности в зажиме для различных операций обработки.
Минимизируйте количество операций зажима – выполняйте как можно больше операций обработки за один установ.
Качество поверхности напрямую влияет на аэродинамическую эффективность рабочего колеса, усталостную долговечность и коррозионную стойкость. Обработка поверхности рабочих колес закрытого трехмерного потока представляет собой комплексную систему множества процессов.
Полировка узкопроходных закрытых рабочих колес является глобальной проблемой. Традиционное шлифование не может достичь многих внутренних проходов. К эффективным методам полировки относятся:
Метод |
Принцип |
Достижимая шероховатость |
Применимая область |
Мокрая очистка + дробеструйная обработка |
Общая предварительная обработка, удаляет накипь и крупные частицы. |
Ra 3–6 мкм |
Вся крыльчатка |
Ультразвуковая вибрационная полировка |
Ультразвуковая вибрация приводит в движение абразивную резку |
Ра 0,4 мкм |
Внешние поверхности |
Абразивная обработка |
Вязкоэластичная среда с абразивами течет по каналам под давлением. |
Ра 0,2 мкм |
Внутренние ходы |
Гидравлическое шлифование |
Высокоскоростное течение смеси кварцевого песка и воды через каналы |
Ра 0,8 мкм |
Узкие внутренние проходы |
Сочетание лучших практик
Исследования Shenyang Blower Works и Даляньского технологического университета показывают, что сочетание влажной струйной обработки + дробеструйной обработки → внешней ультразвуковой вибрационной полировки → внутренней полировки абразивным потоком дает оптимальные результаты, достигая конечной шероховатости поверхности Ra 0,2 мкм, что соответствует требованиям к поверхности центробежных компрессоров высокого давления с низким расходом. Гидравлическое измельчение может повысить эффективность насоса на 3–6%.
Физическое осаждение из паровой фазы PVD
Режим испарения ЭБ, температура процесса 400°С, 6 часов. Композитное нанопокрытие TiC‑Al₂O₃ толщиной 2 мкм повышает износостойкость и гладкость проточных каналов.
Гальваническое/химическое покрытие
Для рабочих колес, работающих в агрессивных средах, никелевое или хромовое покрытие обеспечивает защиту от коррозии.
Термическое напыление
Плазменное напыление керамических или сплавных покрытий для высокотемпературных сред, придающих жаростойкость, износостойкость и стойкость к окислению. Покрытия из карбида вольфрама могут продлить срок службы рабочего колеса до 3–5 лет.
Проверка крыльчатки охватывает весь производственный процесс – от сырья до готовой продукции – со стандартами и методами, сопоставимыми с компонентами для аэрокосмической отрасли. Полная система контроля охватывает следующие шесть аспектов:
Оборудование |
Точность |
Содержание проверки |
ШМ |
Пространственная точность 1,8 + L/350 мкм |
Полноразмерное измерение профиля лезвия, контура, толщины, положения, углов и т. д. |
Сканер синего света (бесконтактный) |
Точность точки ±15 мкм |
Быстрое получение полных данных облака точек на поверхности |
Структурированная световая бинокулярная решетка |
Микронный уровень |
Бесконтактное 3D измерение топографии, сравнение с расчетной моделью |
Интерферометр белого света |
Разрешение 0,1 мкм |
Измерение топографии поверхности, выявление подповерхностных дефектов |
При высоких скоростях вращения (8 000–20 000 об/мин) даже незначительный дисбаланс масс создает огромные центробежные силы, вызывающие сильную вибрацию.
Стандарт: ISO 21940‑11/ISO 1940‑1, класс качества балансировки G2,5.
Оборудование: высокоточный динамический балансировочный станок, минимально достижимая остаточная дисбаланса ≤0,1 г·мм/кг.
Метод: двухплоскостная балансировка, коррекция удалением материала (сверлением) или добавлением.
Требование: остаточный дисбаланс в пределах 5 г·мм/кг.
Ультразвуковой контроль (УЗИ): обнаруживает внутреннюю пористость, включения, расслоения. Чувствительность: отверстие с плоским дном диаметром 2 мм. Подходит для литья/ковки заготовок и готовых деталей.
Радиографическое тестирование (RT): рентгеновское исследование в реальном времени проверяет внутреннюю структурную целостность. Соответствует ASME BPVC. Находит внутренние дефекты, невидимые глазу.
Магнитопорошковый контроль (MT): обнаруживает поверхностные и приповерхностные трещины в ферромагнитных материалах. Можно обнаружить микротрещины >0,5 мм.
Пенетрантное тестирование (PT): обнаруживает трещины, разрушающие поверхность немагнитных материалов. Флуоресцентный или контрастный цвет, подходит для рабочих колес из нержавеющей стали и титановых сплавов.
Вихретоковое тестирование (ET): быстрый поиск приповерхностных дефектов, подходит для онлайн-контроля рабочих колес массового производства.
Химический состав: искровой ОЭС/РФА/ИСП-ОЭС для точного количественного определения.
Механические свойства: универсальная испытательная машина – предел прочности ≥500 МПа, предел текучести, относительное удлинение; испытание на удар (-40°C, низкая температура).
Металлография: наблюдение под микроскопом размера зерна, рейтинг включений (ASTM E112), чтобы избежать дефектов термообработки.
Твердость: твердомер по Роквеллу/Бринеллу.
Гидравлические/аэродинамические испытания: на испытательном стенде измерить кривую напора, убедиться в эффективности ≥85 %, NPSH соответствует требованиям.
Испытание на высокоскоростное вращение: испытательный стенд с окружной скоростью до 300 м/с, воспроизводящий реальные условия.
Моделирование условий окружающей среды: температурная камера (от -70°C до 300°C) и вакуумная камера (≤10⁻⊃3; Па), камера коррозии в солевом тумане (ASTM B117).
Усталостные испытания: многоцикловая усталостная машина, количество циклов ≥10⁷.
Требования к среде проверки
Температура поддерживается на уровне 20±2°C, влажность <60% для уменьшения ошибок измерений. Инспекторы должны иметь сертификат ASNT Level II или эквивалентный сертификат. Система MES записывает все данные проверок для обеспечения полного отслеживания жизненного цикла.
Данные за 2024 год показывают высокий спрос на технологию крыльчаток с трехмерным потоком в энергетике, металлургии, химической и других отраслях промышленности. Энергосберегающие центробежные вентиляторы с трехмерным потоком создали около 3000 единиц нового спроса в системах охлаждения центров обработки данных (объем рынка 1,8 миллиарда юаней, годовой рост 65%), 2200 единиц в цепочке поставок новых энергетических транспортных средств и 500 единиц в промышленности по производству полупроводников (1,5 миллиарда юаней, рост 35%). Крупнейшие игроки отрасли направляют 6,8% выручки от продаж на исследования и разработки. Центробежные вентиляторы, использующие трехмерную конструкцию потока, обеспечивают экономию энергии на 12–18% по сравнению с традиционными двумерными конструкциями.
Цифровое интеллектуальное производство
Прогнозное обслуживание на основе цифровых двойников направлено на сокращение времени незапланированных простоев на 50%. Сочетание CFD-моделирования с экспериментальной проверкой сокращает циклы разработки новых продуктов на 30%. Системы MES обеспечивают отслеживание данных на протяжении всего жизненного цикла.
Масштабирование аддитивного производства
Технология SLM/EBM движется в сторону массового производства. Была достигнута ультратонкая форма лезвия толщиной 0,3 мм, а оптимизация топологии позволила снизить вес на 8,7%. Гибридное производство (аддитивное + субтрактивное интегрированное) станет новой парадигмой производства высококачественных рабочих колес.
Интеграция высокоскоростного прямого привода
Высокоскоростные синхронные двигатели с постоянными магнитами непосредственно приводят в движение рабочие колеса с КПД двигателя ≥95 %, что исключает потери в редукторе. Интегрированные агрегаты с шестеренчатыми крыльчатками становятся тенденцией, обеспечивая возможность широкого регулирования давления потока с помощью частотно-регулируемого привода.
Полная совместная оптимизация системы
Конструкция рабочего колеса оптимизируется одновременно с диффузорами, улитками и двигателями с использованием CFD для максимизации общей производительности компрессорной системы. Переход от комплексной оптимизации на уровне компонентов к комплексной оптимизации на уровне системы.
IoT (Интернет вещей) Интеллектуальный мониторинг
В 2024 году 39% вновь установленных агрегатов будут интеллектуальными вентиляторами, оснащенными дистанционным мониторингом. Анализ больших данных позволяет осуществлять динамическую оптимизацию энергопотребления, обеспечивая дополнительную экономию энергии в среднем на 3–5 %. Ожидается, что к 2025 году количество подключенных интеллектуальных вентиляторов превысит 60%.
Новые материалы и новые структуры
Компания Materials Genome Engineering проверяет новые составы сплавов, прочность которых в пять раз превышает прочность обычного литого алюминия. Продолжают появляться инновационные конструкции, такие как композитные рабочие колеса, полые конструкции с двойными стенками и внутренние каналы охлаждения. В стадии разработки находятся высокотемпературные композитные рабочие колеса, устойчивые к температуре до 400°C+.
От литого алюминия до лопастей из титанового сплава, напечатанных на 3D-принтере, от двухмерного к трехмерному потоку, от сегментной сварки до интегрального фрезерования – технология производства центробежных рабочих колес с закрытым трехмерным потоком претерпевает глубокую трансформацию. Конвергенция аддитивного производства, цифровых двойников и оптимизации конструкции на основе искусственного интеллекта будет продолжать повышать эффективность, производительность и надежность рабочего колеса, обеспечивая основную поддержку энергосбережения в промышленности и самообеспеченности высокопроизводительного оборудования.


