
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 12-08-2026 ที่มา: เว็บไซต์
ใบพัดแบบแรงเหวี่ยงไหลสามมิติแบบปิด
ใบพัดแบบแรงเหวี่ยงไหลสามมิติแบบปิดเป็นส่วนประกอบหลักของเครื่องจักรของไหล เช่น คอมเพรสเซอร์แบบแรงเหวี่ยง ปั๊ม และพัดลม คำว่า 'ปิด' หมายความว่าใบพัดถูกปิดอย่างมิดชิดด้วยดิสก์ (ดิสก์ด้านหลัง) ที่ด้านหนึ่งและผ้าห่อศพ (ดิสก์ด้านหน้า) อีกด้านหนึ่ง ทำให้เกิดเป็นทางไหลที่ปิดสนิท 'การไหลสามมิติ' หมายถึงใบพัดบิดที่ออกแบบตามทฤษฎีการไหลสามมิติ พร้อมพิจารณาการเคลื่อนที่ของของไหลในทิศทางแนวรัศมี แนวแกน และเส้นรอบวง
ในการออกแบบแบบดั้งเดิม ทฤษฎีการไหลแบบหนึ่งมิติถือว่าจำนวนใบพัดเป็นอนันต์และการกระจายความเร็วสม่ำเสมอไปตามระนาบเส้นเมอริเดียน ทฤษฎีการไหลแบบสองมิติพิจารณาเพิ่มเติมถึงความแปรผันของความเร็วเชิงเส้นข้ามภาคตัดขวาง อย่างไรก็ตาม ไม่สามารถสะท้อนการไหลของความหนืดสามมิติที่ซับซ้อนภายในใบพัดได้อย่างแท้จริง ทฤษฎีการไหลสามมิติแบ่งพื้นที่สามมิติภายในอย่างไม่สิ้นสุด และสร้างแบบจำลองทางคณิตศาสตร์ที่สมบูรณ์ผ่านการคำนวณฟิลด์การไหล:
W = ฉ(R, φ, Z)
โดยที่ W คือความเร็วการไหล R คือพิกัดแนวรัศมี φ คือพิกัดเส้นรอบวง และ Z คือพิกัดแนวแกน ด้วยการคำนวณการไหลแบบสามมิติ จึงสามารถรับการกระจายความเร็วที่จุดใดๆ ภายในใบพัดได้ ดังนั้นจึงปรับมุมทางเข้า/ออกของใบมีด หมายเลขใบมีด และรูปร่างหน้าตัดของใบมีดบิดได้อย่างเหมาะสม เพื่อให้พื้นผิวใบมีดตรงกับวิถีการเคลื่อนที่ของของไหลจริงอย่างสมบูรณ์แบบ
ใบพัดการไหลสามมิติมีพื้นผิวโค้งที่ผิดปกติซึ่งปรับให้เข้ากับรูปแบบการไหลที่แท้จริง ป้องกันการแยกการไหลบนพื้นผิวความดัน ลดการสูญเสียการไหล และการควบคุมการกระจายความเร็วของอนุภาคของเหลวทั้งหมดภายในเพื่อให้ได้สภาวะการไหลที่เหมาะสมที่สุด เมื่อเปรียบเทียบกับใบพัดสองมิติทั่วไป ประสิทธิภาพสามารถปรับปรุงได้ 5%–15%
ทางเดินเส้นเมอริเดียนกว้างขึ้น: เส้นผ่านศูนย์กลางดุมล้อที่ลดลงจะเพิ่มความสามารถในการไหล และปรับปรุงประสิทธิภาพไฮดรอลิก
เส้นผ่านศูนย์กลางใบพัดเล็กลง: ความกว้างของทางออกที่เพิ่มขึ้นจะลดขนาดอุปกรณ์ลงเพื่อประสิทธิภาพที่เท่ากัน
การบิดของใบมีดขนาดใหญ่: เทคโนโลยีการสร้างแบบจำลองพื้นผิว B-spline ที่ไม่สม่ำเสมอ ช่วยให้สามารถจับคู่ใบมีดที่บิดสามมิติกับสนามการไหลได้อย่างแม่นยำ
ขอบทางเข้าที่ขยายไปข้างหน้า: การขยายไปยังการไหลที่เข้ามาจะช่วยลดการสูญเสียทางเข้าและปรับปรุงประสิทธิภาพการทำงานของคาวิเทชัน
โครงสร้างใบพัดแบบเซ: สำหรับใบพัดที่มีความเร็วเฉพาะปานกลาง ใบพัดที่อยู่ติดกันสามารถเซเพื่อลดการเต้นเป็นจังหวะของการไหลให้อยู่ภายใน ±4‰ ของส่วนหัว
โครงสร้างซีลเขาวงกต: การออกแบบเขาวงกตพิเศษที่วงแหวนซีลช่วยลดการสูญเสียปริมาตร
การออกแบบใบพัดการไหลแบบสามมิติสมัยใหม่เป็นไปตามเส้นทางทางเทคนิคของ 'การคำนวณเชิงทฤษฎี + การจำลองเชิงตัวเลข + การทำซ้ำการปรับให้เหมาะสม':
การสร้างแบบจำลอง CAD 3D
การปรับพื้นผิวของ NURBS ใช้เพื่อสร้างแบบจำลอง 3 มิติของใบมีดบิดที่ซับซ้อน พร้อมการออกแบบพาราเมตริกของโปรไฟล์ใบมีด การกระจายความหนา และมุมทางเข้า/ทางออก
การจำลองการไหลของ CFD
Computational Fluid Dynamics (CFD) ใช้สำหรับการสร้าง mesh และการคำนวณฟิลด์การไหลเพื่อจำลองสถานะการไหลจริงภายในใบพัดและปรับพารามิเตอร์ทางเรขาคณิตของเบลดให้เหมาะสม
การวิเคราะห์โครงสร้าง FEA
การวิเคราะห์องค์ประกอบจำกัดช่วยให้มั่นใจได้ว่าใบพัดจะไม่ทำงานภายใต้แรงเหวี่ยงและแรงแอโรไดนามิก และตรวจสอบโหมดการสั่นสะเทือน (ความถี่ธรรมชาติ) เพื่อหลีกเลี่ยงการสั่นพ้องที่ความเร็วการทำงาน
การเขียนโปรแกรมเครื่องจักรกล CAM
สร้างเส้นทางเครื่องมือห้าแกน ทำการตรวจสอบการรบกวนและการตรวจสอบการจำลอง และเอาต์พุตโค้ด CNC ซอฟต์แวร์ทั่วไป ได้แก่ UG NX, Cimatron, CAXA ฯลฯ
เปิดใบพัด
ใบมีดติดอยู่กับดุมเท่านั้น โดยไม่มีผ้าห่อศพ
ความยากในการตัดเฉือนต่ำสุด
ประสิทธิภาพต่ำและความแข็งแรงเชิงกลต่ำ
การรั่วไหลของช่องว่างปลายใบมีดขนาดใหญ่
ใบพัดแบบกึ่งเปิด
ใบมีดระหว่างดุมและฝาครอบบางส่วน
ความยากในการตัดเฉือนปานกลาง
ประสิทธิภาพและความแข็งแกร่งปานกลาง
ยังมีรอยรั่วซึมอยู่บ้าง
ใบพัดแบบปิด
ใบมีดปิดสนิทระหว่างดิสก์และผ้าห่อศพ
ความยากในการตัดเฉือนสูงสุด
ประสิทธิภาพสูงสุดและความแข็งแกร่งสูงสุด
ทางเดินไหลที่ปิดสนิทไม่มีการรั่วไหล
ขจัดการสูญเสียการรั่วไหล
ผ้าห่อหุ้มในตัวจะผนึกช่องทางการไหลอย่างสมบูรณ์ ป้องกันไม่ให้ตัวกลางแรงดันสูงกลับสู่ด้านแรงดันต่ำ ประสิทธิภาพการบีบอัดดีขึ้น 8%–15% ที่ความเร็วเท่ากัน
การไหลของก๊าซที่ราบรื่นยิ่งขึ้น
ทางเดินที่ปิดล้อมจะไหลไปตามวิถีที่ออกแบบ หลีกเลี่ยงความปั่นป่วนและกระแสน้ำวน โดยมีความต้านทานของเหลวต่ำกว่า ประสิทธิภาพทั้งการโหลดเต็มและการโหลดบางส่วนนั้นเหนือกว่า
ความแข็งแกร่งของโครงสร้างที่สูงขึ้น
ดิสก์และผ้าห่อศพสร้างเฟรมเวิร์กที่บูรณาการโดยมีเบลดรองรับที่ปลายทั้งสองข้าง ที่ความเร็วสูง (8,000–20,000 รอบ/นาที) ความเสี่ยงในการเสียรูปและการสั่นพ้องจะลดลงอย่างมาก
ลดการสั่นสะเทือนและเสียงรบกวน
โครงสร้างแบบปิดทำงานได้เสถียรมากขึ้น โดยมีการสูญเสียตลับลูกปืนน้อยลง รอยแตกเมื่อยล้าของใบมีดและความล้มเหลวจากการกัดเซาะลดลงอย่างมาก ทำให้เหมาะสำหรับการทำงานต่อเนื่อง
ประสิทธิภาพไอเซนโทรปิกสูงสุด
ใบพัดแบบปิดโค้งไปด้านหลังสามารถบรรลุประสิทธิภาพไอเซนโทรปิกได้มากกว่า 85% ซึ่งตอบสนองความต้องการในการประหยัดพลังงานของเครื่องทำความเย็นขนาดใหญ่และคอมเพรสเซอร์ทางอุตสาหกรรม
ช่วงการทำงานที่เสถียรกว้าง
อัตราเพิ่มของไฟกระชากที่กว้างขึ้นรองรับการเปลี่ยนแปลงของโหลด 20%–100% ซึ่งเข้ากันได้อย่างสมบูรณ์แบบกับสภาวะโหลดที่แปรผันสูงของระบบปรับอากาศส่วนกลาง
ฉันทามติอุตสาหกรรม
กว่า 90% ของเครื่องทำความเย็นแบบแรงเหวี่ยงเชิงพาณิชย์/อุตสาหกรรมประสิทธิภาพสูงใช้ใบพัดไหลสามมิติแบบปิดโค้งไปด้านหลังอย่างสม่ำเสมอ เมื่อพิจารณาถึงความประหยัดโดยรวม ความเสถียร และประสิทธิภาพการใช้พลังงานแล้ว ใบพัดไหลสามมิติแบบปิดจึงกลายเป็นตัวเลือกหลักของอุตสาหกรรม
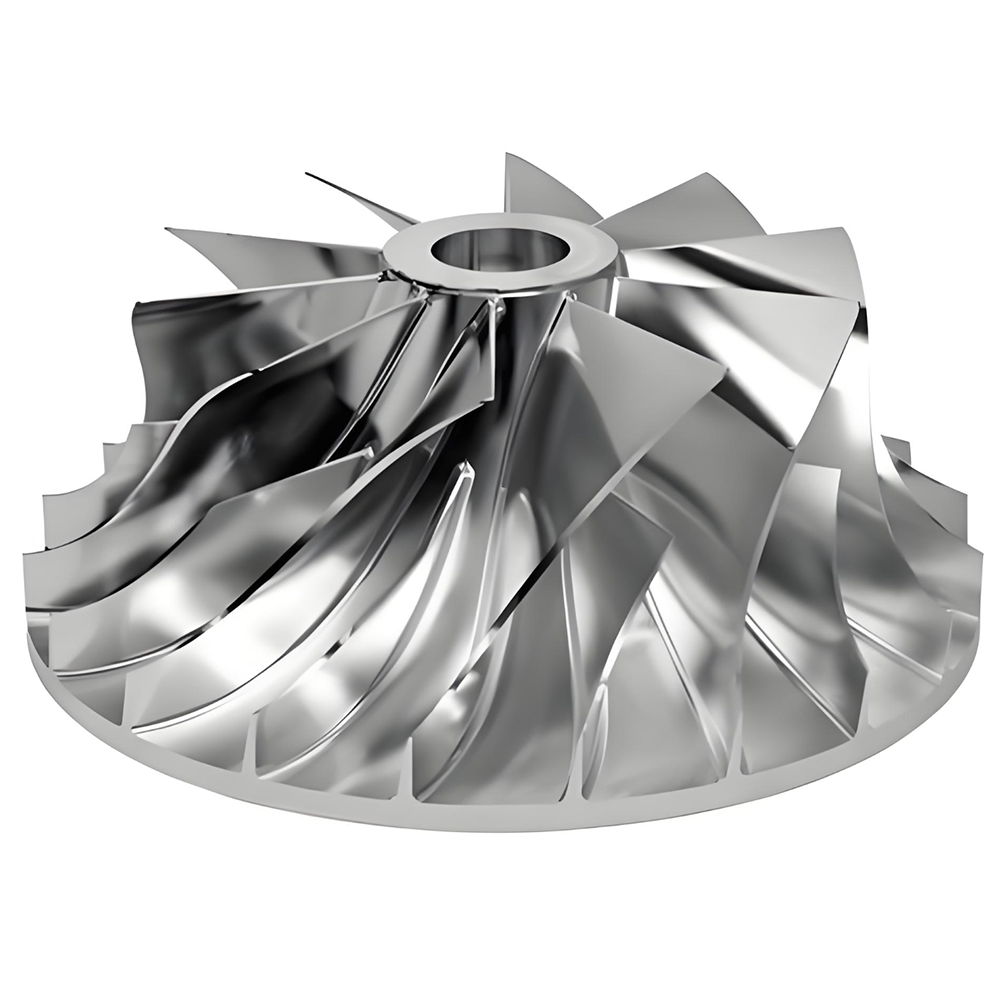
การผลิตใบพัดแบบแรงเหวี่ยงไหลสามมิติแบบปิดถือเป็นอุปสรรคทางเทคโนโลยีหลัก เนื่องจากการบิดของใบมีดสูง ทางเดินแคบ และความโค้งขนาดใหญ่ของจานและพื้นผิวห่อหุ้ม การตัดเฉือนจึงเป็นเรื่องยากมาก วิธีการผลิตกระแสหลักในปัจจุบันมีห้าประเภทดังต่อไปนี้:
กระบวนการ |
หลักการ |
การใช้งานทั่วไป |
การใช้วัสดุ |
ความแม่นยำ |
การกัดอินทิกรัลห้าแกน |
การตัดเฉือนใบมีดและทางเดินจากการตีแข็งผ่านการทำงานหลายครั้ง |
คอมเพรสเซอร์ประสิทธิภาพสูง การบินและอวกาศ |
ต่ำ (10%) |
สูงมาก |
อีดีเอ็ม |
การใช้อิเล็กโทรดที่มีรูปทรงเพื่อกัดกร่อนวัสดุโดยการปล่อยกระแสไฟฟ้า |
ทางเดินแคบ วัสดุที่ตัดเฉือนยาก |
ต่ำ |
สูง |
การหล่อการลงทุน |
การหล่อขี้ผึ้งที่มีรูปร่างซับซ้อน |
การผลิตชุดใบพัดขนาดเล็กถึงขนาดกลาง |
สูง |
ปานกลาง |
การเชื่อมแบบแบ่งส่วน |
ใบมีดแยกจากกันและเชื่อมเข้ากับจานและผ้าห่อศพ |
ใบพัดขนาดใหญ่ ทางเดินกว้าง |
ปานกลาง |
ปานกลาง-สูง |
การผลิตแบบเติมเนื้อวัสดุ (การพิมพ์ 3 มิติ) |
SLM/EBM การหลอมผงโลหะทีละชั้น |
การสร้างต้นแบบโครงสร้างที่ซับซ้อนเป็นพิเศษ |
สูง (95%) |
ปานกลาง-สูง |
ลอจิกการเลือกกระบวนการ
ประเภทของใบพัด (เปิด/กึ่งเปิด/ปิด) ความกว้างของทางเดิน คุณสมบัติของวัสดุ ปริมาณการผลิต ข้อกำหนดด้านความแม่นยำ และงบประมาณต้นทุนร่วมกันกำหนดเส้นทางของกระบวนการ ในทางปฏิบัติ กระบวนการแบบผสมผสาน (เช่น การกัดหยาบห้าแกน + การเก็บผิวละเอียด EDM) มักใช้เพื่อสร้างสมดุลระหว่างประสิทธิภาพและความแม่นยำ
ปัจจุบันการกัดรวม CNC ห้าแกนพร้อมกันเป็นวิธีการผลิตหลักที่สุดสำหรับใบพัดไหลสามมิติแบบปิดประสิทธิภาพสูง เริ่มต้นจากการตีขึ้นรูปแข็ง วิธีการนี้จะผสานรวมการกัดใบมีดและการตัดผ่านขั้นตอนต่างๆ รวมถึงการเจาะ การกัดหยาบ การเก็บผิวกึ่งละเอียด การทำความสะอาด และการเก็บผิวละเอียด ทั้งหมดนี้ทำได้จากช่องว่างเพียงอันเดียว
การเตรียมวัสดุ
การกลึงหยาบเบื้องต้น (เครื่องกลึง / เครื่องกัด 3-4 แกนขจัดสต๊อกส่วนใหญ่ออก)
การเจาะ (การเจาะรูเริ่มต้นสำหรับการตัดเฉือนทาง)
การกัดหยาบในทางเดิน (เครื่องมือที่มีเส้นผ่านศูนย์กลางขนาดใหญ่สำหรับอัตราการขจัดเนื้อวัสดุสูง)
การเก็บผิวกึ่งละเอียด (เหลือเผื่อไว้เล็กน้อยเพื่อเข้าใกล้พื้นผิวสุดท้าย)
การทำความสะอาด (การตัดเฉือนเนื้อที่รากใบมีด)
การตกแต่ง (ดอกกัดปลายมนเรียวสำหรับพื้นผิวใบมีด)
การประมวลผลภายหลัง (การลบคม การขัดเงา การปรับสมดุลแบบไดนามิก)
การกัดข้าง
ใช้ด้านข้างเครื่องมือเพื่อตัดเฉือนพื้นผิวใบมีดในรอบเดียว ประสิทธิภาพสูงและผิวสำเร็จที่ดี เหมาะอย่างยิ่งสำหรับใบพัดที่มีพื้นผิวควบคุม ต้องมีการควบคุมเวกเตอร์แกนเครื่องมืออย่างแม่นยำเพื่อหลีกเลี่ยงการรบกวน
การกัดจุด
ใช้ปลายมนเพื่อตัดแต่งขึ้นรูปด้วยเครื่องจักรพื้นผิวโค้งแบบจุดต่อจุด ให้ความยืดหยุ่นที่สูงกว่าสำหรับพื้นผิวรูปแบบอิสระที่ซับซ้อน แต่ช้ากว่า สามารถควบคุมความสูงของหอยเชลล์ได้ภายใน 0.005 มม.
การกัดแบบโทรคอยด์
รักษาภาระของเครื่องมือให้คงที่ในระหว่างการกัดหยาบวัสดุแข็ง การป้อนส่วนโค้งจะช่วยลดแรงกระแทกของแรงตัดและยืดอายุการใช้งานของเครื่องมือ
ขั้นตอนการตัดเฉือน |
ประเภทเครื่องมือ |
ลักษณะเฉพาะ |
หยาบ |
หัวกัดทรงกระบอก/เรียว (เคลือบคาร์ไบด์) |
เส้นผ่านศูนย์กลางขนาดใหญ่ อัตราการกำจัดวัสดุสูง เส้นผ่านศูนย์กลางต้องน้อยกว่าระยะห่างใบมีดขั้นต่ำ |
การตกแต่งใบมีด |
หัวกัดปลายมนปลายเรียว |
เส้นผ่านศูนย์กลาง 3–6 มม. ความยาวคมตัด 30+ มม. สำหรับร่องลึก ใช้ขอบด้านข้างเพื่อประสิทธิภาพ |
จบเนื้อเรื่อง |
ดอกเอ็นมิลล์แบบปลายบอล / ทอรอยด์ |
การวางแผนเส้นทางเครื่องมือสแกลลอปคงที่ ความสูงของสแกลลอป 0.005–0.02 มม |
ทำความสะอาด |
เครื่องมือปลายบอลเส้นผ่านศูนย์กลางขนาดเล็ก |
การตัดเฉือนชิ้นเนื้อที่จุดเชื่อมต่อดุมใบมีด |
ปัญหาหลักของการตัดเฉือนห้าแกนอยู่ที่การวางแผนเวกเตอร์แกนเครื่องมือและการตรวจสอบการรบกวน วิธีการทั่วไปได้แก่:
สัมพันธ์กับการขับเคลื่อน: การเลือกพื้นผิวใบมีดเป็นรูปทรงของไดรฟ์ ใบมีดที่อยู่ติดกันและพื้นผิวทางเดินเป็นรูปทรงตรวจสอบ โดยมีมุมนำและมุมเอียงที่เหมาะสม
วิธีเส้นโค้งนำ: หาเส้นโค้งนำของแกนเครื่องมือโดยการค้นหาจุดกึ่งกลางระหว่างเส้นขอบเขตของเบลดที่อยู่ติดกันและออฟเซ็ต
การจบสแกลลอปคงที่: คำนวณสเต็ปโอเวอร์ตามความสูงของสแกลลอปที่ระบุเพื่อสร้างเส้นทางเครื่องมือสแกลลอปที่สม่ำเสมอ
การกัดไล่ระดับแบบเฮลิคอลเพื่อลดการสั่นสะท้าน: การไล่ระดับแบบเฮลิคอลหลายชั้นแบบบาง (ระยะพิทช์ 0.04–0.06 มม.) เมื่อหน้าสัมผัสเครื่องมือว่างเปล่าเพื่อหลีกเลี่ยงการสั่นสะท้าน
เทคโนโลยีตัวจับยึดเครื่องมือลดการสั่นสะเทือน
เทคโนโลยีที่ได้รับการจดสิทธิบัตรล่าสุดใช้ตัวจับยึดเครื่องมือลดแรงสั่นสะเทือนพร้อมแกนลดแรงสั่นสะเทือนภายในและน้ำมันหน่วง ทำให้เกิดแรงสั่นสะเทือนย้อนเพื่อดูดซับการโก่งงอของตัวจับยึด ซึ่งช่วยเพิ่มความแข็งแบบไดนามิกได้อย่างมาก เมื่อรวมกับระบบจ่ายน้ำหล่อเย็นภายในแล้ว การตัดเฉือนจะมีเสถียรภาพมากขึ้น
หลังจากการสร้างเส้นทางเครื่องมือ จำเป็นต้องมีการตรวจสอบซ้ำโดยใช้ซอฟต์แวร์จำลอง
โมดูลการจำลอง UG NX: ตรวจสอบการรบกวนของเส้นทางเครื่องมือและการตัดเกิน
VERICUT: การจำลองการเคลื่อนไหวของเครื่องมือกล ตรวจสอบโค้ด CNC ตรวจจับการชน
ทดลองตัด: ทดสอบจริงบนเครื่องจักรเพื่อปรับแต่งพารามิเตอร์การตัดอย่างละเอียด
การตัดเฉือน EDM ของใบพัดไหลสามมิติแบบปิดใช้เส้นทางกระบวนการดิจิทัลที่มีโซนแบบหลายขั้วไฟฟ้าและการทำงานหลายขั้นตอน:
การตัดเฉือนเบื้องต้น: การเข้าทางเครื่องของอิเล็กโทรด
ออกจากการกัดหยาบ: ทางออกของอิเล็กโทรดทางเปิด
การกัดหยาบเบื้องต้น: อิเล็กโทรดจะทำการขึ้นรูปหยาบเบื้องต้น
การเก็บผิวกึ่งละเอียด: อิเล็กโทรดกึ่งเก็บผิวละเอียดที่มีค่าเผื่อช่องว่างการปล่อย
การตกแต่ง: อิเล็กโทรดได้รับความแม่นยำขั้นสุดท้าย
Orbital EDM: การเคลื่อนที่ของวงโคจรที่เหมาะสมช่วยเพิ่มช่องว่างการปล่อยและคุณภาพพื้นผิว
การกระจายเผื่อ: อิเล็กโทรดกึ่งสำเร็จรูปหนาขึ้น 0.5 มม., อิเล็กโทรดเก็บผิวสำเร็จเพิ่มอีก 0.2 มม.
การจำลองแบบดิจิทัล: การประกอบอิเล็กโทรดและฟิกซ์เจอร์แบบไดนามิกบนแพลตฟอร์ม CAD การจำลองกระบวนการตัดเฉือน
รวมกระบวนการกัดห้าแกน + EDM
สำหรับใบพัดอินทิกรัลสามมิติแบบปิด ซึ่งมีใบมีดหลายใบ ทางเดินที่บิดเบี้ยวสูง และทำจากวัสดุที่ตัดยาก โดยทั่วไปจะใช้กระบวนการรวมของการกัดหยาบ CNC ห้าแกน + การตกแต่ง EDM ด้วยการวิเคราะห์ UG NX โซนการตัดเฉือนทางเดินจะถูกแบ่งอย่างมีเหตุผล การออกแบบอิเล็กโทรดและฟิกซ์เจอร์ได้รับการปรับปรุงให้เหมาะสม จำลองการรบกวน และเส้นทางที่เหมาะสมที่สุดสำหรับการเข้า/ออกของอิเล็กโทรด
ข้อดีและข้อจำกัดของ EDM
ด้าน |
ข้อได้เปรียบ |
ข้อจำกัด |
ความสามารถ |
เครื่องจักรสำหรับทางเดินที่แคบมาก (<10 มม.) วัสดุที่มีความแข็งสูง โครงสร้างเชิงพื้นที่ที่ซับซ้อน |
ความเร็วช้า; แต่ละทางกลึงแยกกัน |
ความแม่นยำ |
อิเล็กโทรดที่แยกจากกันทำให้มีเส้นทางที่เรียบง่ายและควบคุมความแม่นยำได้ |
ช่องว่างการคายประจุส่งผลต่อความแม่นยำของมิติ โดยต้องใช้อิเล็กโทรดหลายตัวในการชดเชย |
คุณภาพพื้นผิว |
ไม่มีแรงกดเชิงกล เหมาะสำหรับใบมีดบิดบาง |
การหล่อชั้นใหม่จำเป็นต้องมีการขัดเงาในภายหลัง |
ค่าใช้จ่าย |
สามารถตัดเฉือนวัสดุที่ตัดยากได้ |
ต้นทุนการผลิตอิเล็กโทรดสูง การบริโภคกราไฟท์/ทองแดงอย่างมีนัยสำคัญ |
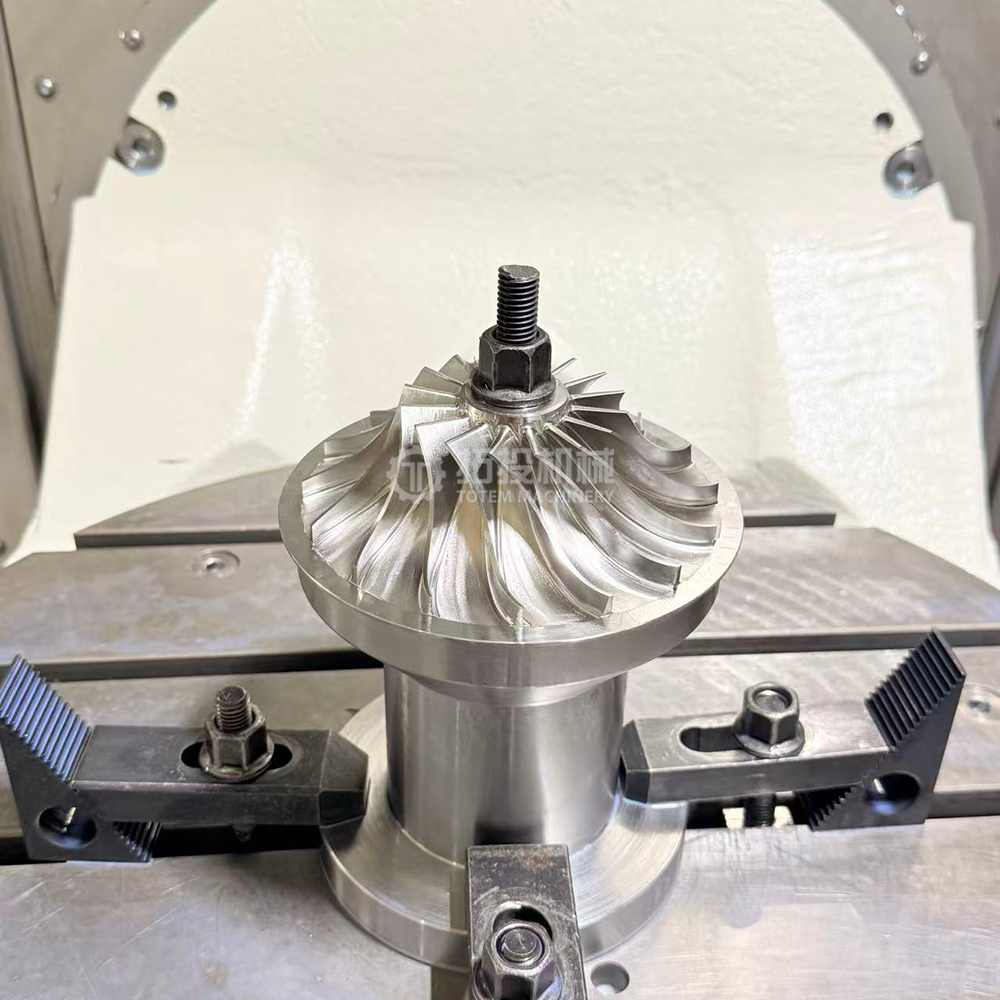
การผลิตสารเติมแต่งโลหะ โดยเฉพาะอย่างยิ่ง Selective Laser Melting (SLM) และ Electron Beam Melting (EBM) กำลังเปิดเส้นทางใหม่ทั้งหมดสำหรับการผลิตใบพัดไหลสามมิติแบบปิด มันทะลุข้อจำกัดทางเรขาคณิตพื้นฐานของกระบวนการแบบดั้งเดิม
การขึ้นรูปผนังบางเฉียบ
ได้รับการขึ้นรูปที่ปราศจากข้อบกพร่องของใบมีดบางเฉียบถึง 0.3 มม. โดยให้ผลผลิต ≥95% ในทางตรงกันข้าม ความหนาของผนังขั้นต่ำที่มั่นคงสำหรับการกัดห้าแกนในการผลิตจำนวนมากโดยทั่วไปจะมากกว่า 1.5 มม.
การขึ้นรูปแบบบูรณาการ
พิมพ์หน้าแปลน ดุมล้อ และใบมีดในขั้นตอนเดียวโดยไม่ต้องเชื่อมหรือต่อกัน ความหนาแน่น≥99.9% ถึงคุณสมบัติของวัสดุปลอมแปลง ชีวิตความเหนื่อยล้าดีขึ้นกว่า 40%
การวนซ้ำอย่างรวดเร็ว
ระยะเวลาตั้งแต่การออกแบบจนถึงชิ้นส่วนสำเร็จรูปที่บีบอัดจากสัปดาห์เหลือเพียงวัน ต้นทุนโดยตรงสำหรับการปรับแต่งชุดย่อยลดลงกว่า 60% ไม่ต้องใช้เครื่องมือ เหมาะสำหรับการสร้างต้นแบบ
การเพิ่มประสิทธิภาพโทโพโลยี
ช่วยให้มีช่องระบายความร้อนที่มีรูปทรงภายใน โครงสร้างกลวงที่มีผนังสองชั้น ฯลฯ ซึ่งเป็นไปไม่ได้ด้วยกระบวนการทั่วไป การเพิ่มประสิทธิภาพโทโพโลยีลดน้ำหนักลง 8.7% ในขณะที่เพิ่มส่วนต่างด้านความปลอดภัย
วัสดุ |
แอปพลิเคชัน |
คุณสมบัติหลัง SLM |
ซูเปอร์อัลลอยที่มีนิกเกิลเป็นส่วนประกอบหลัก Inconel 718 |
อายุการใช้งานยาวนานที่อุณหภูมิ 650°C |
ความหนาแน่น ≥99.95% ความต้านทานแรงดึง > 1200 MPa |
โลหะผสมไทเทเนียม Ti-6Al-4V |
ความเร็วทิปสูงมาก อุณหภูมิปานกลาง |
อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ทนต่อการกัดกร่อน |
อลูมิเนียมอัลลอยด์ใหม่ |
ชิ้นส่วนที่มีอุณหภูมิสูงถึง 400°C |
ความแข็งแรง 5 เท่าของอะลูมิเนียมหล่อทั่วไป |
สแตนเลส (316L / 17-4PH) |
สภาพแวดล้อมที่มีฤทธิ์กัดกร่อน |
ทนต่อการกัดกร่อนและคุณสมบัติทางกลได้ดี |
การถอดส่วนรองรับ – ตัดโครงสร้างรองรับออก
การบรรเทาความเครียด – การบำบัดด้วยความร้อนเพื่อขจัดความเครียดที่ตกค้าง
การกดไอโซสแตติกแบบร้อน (HIP) – มีความหนาแน่น 99.9%+
การตกแต่งพื้นผิว – การตัดเฉือน / การขัดเงา / การตัดเฉือนแบบไหลแบบขัด
การตัดเฉือนขั้นสุดท้าย – การตกแต่งพื้นผิวที่สำคัญอย่างแม่นยำ + การปรับสมดุลแบบไดนามิก
ข้อจำกัดในปัจจุบัน
ความเค้นตกค้างในชิ้นส่วนโลหะที่พิมพ์แบบ 3 มิติอาจทำให้เกิดการบิดเบี้ยวได้ โดยต้องมีการแก้ไขการอบชุบเพิ่มเติม
วัสดุการพิมพ์ประสิทธิภาพสูงมีค่าใช้จ่ายสูง ซึ่งจำกัดการผลิตจำนวนมาก
การทดสอบข้อบกพร่องภายในในโครงสร้างที่ซับซ้อนโดยไม่ทำลายยังคงไม่สมบูรณ์
ความหยาบของพื้นผิวที่พิมพ์ (Ra 6–15 μm) จำเป็นต้องตัดเฉือนพื้นผิวที่สำคัญในภายหลัง
การหล่อแบบลงทุนใช้กันอย่างแพร่หลายสำหรับการผลิตใบพัดรูปทรงซับซ้อนหรือใบพัดที่ตัดเฉือนยากในปริมาณปานกลาง โดยเฉพาะอย่างยิ่งในคอมเพรสเซอร์อุตสาหกรรมและกังหันก๊าซบางชนิด
กระบวนการ: สร้างรูปแบบขี้ผึ้งที่แม่นยำ → จุ่มลงในสารละลายเซรามิกซ้ำ ๆ เพื่อสร้างเปลือก → ขี้ผึ้ง → สุญญากาศ/แรงดันเทโลหะหลอมเหลว → การกำจัดเปลือก → การกดไอโซสแตติกแบบร้อน (HIP) เพื่อกำจัดความพรุนขนาดเล็ก → พื้นผิวที่สำคัญของเครื่องจักร → การปรับสมดุลแบบไดนามิก
ข้อดี: สามารถสร้างรูปทรงที่ซับซ้อนสูง (ใบมีดบางเพียง 0.7–2.0 มม.) สิ้นเปลืองวัสดุน้อยที่สุด เหมาะสำหรับการผลิตเป็นชุด และใช้ได้กับซูเปอร์อัลลอย
ข้อจำกัด: ต้นทุนเครื่องมือเริ่มต้นสูง ข้อบกพร่องในการหล่อที่เป็นไปได้ (ความพรุน สารเจือปน) ความแข็งแรงและผิวสำเร็จโดยทั่วไปต่ำกว่าชิ้นส่วนที่กลึง
การหล่ออย่างรวดเร็ว: ใช้รูปแบบแว็กซ์ที่พิมพ์ด้วย FDM 3D เพื่อลดต้นทุนต้นแบบ/ชุดเล็กและระยะเวลารอคอย
สำหรับใบพัดคอมเพรสเซอร์อุตสาหกรรมขนาดใหญ่หรือใบพัดที่มีช่องทางออกกว้าง การเชื่อมแบบแบ่งส่วนยังคงเป็นวิธีการที่สำคัญ มีสองวิธีหลักขึ้นอยู่กับความกว้างของทางเดิน:
ใบพัดเชื่อมแบบ Wide Passage
ใบมีดถูกกดหรือบดแยกจากกัน จากนั้นเชื่อมเข้ากับจานและผ้าห่อศพ
การเชื่อมอาร์คด้วยมือหรือการเชื่อม TIG ดำเนินการภายในหรือภายนอก
อุ่นเครื่องที่ 250–360°C ทำความร้อนหลังการเชื่อมที่ 650°C เป็นเวลา 3 ชั่วโมงเพื่อคลายความเครียด
ใบพัดแบบเชื่อมช่องทางเดินแคบ
เมื่อความกว้างของทางออก <10 มม. อิเล็กโทรดจะไม่สามารถเข้าถึงทางเดินได้
ช่องจะถูกบดในจาน และใบมีดจะถูกบดบนผ้าห่อศพ จากนั้นจึงประกอบและเชื่อม
ต้องมีการกำหนดมุมสล็อตเริ่มต้นบนดิสก์อย่างแม่นยำเพื่อให้แน่ใจว่าโปรไฟล์ตรงกัน
การเชื่อมลำแสงอิเล็กตรอน
คุณภาพสูง การเจาะลึก การบิดเบือนน้อยที่สุด
เหมาะสำหรับการเชื่อมผ้าห่อศพใบพัดแบบปิด
ต้องใช้ NDT เต็มรูปแบบหลังการเชื่อม (การถ่ายภาพรังสี การตรวจสอบสารแทรกซึม)
การตัดเฉือนเคมีไฟฟ้า (ECM)
ใช้สำหรับการเก็บผิวละเอียดวัสดุชุบแข็งหรือการตัดเฉือนใบมีดบิดบางโดยไม่มีแรงกดเชิงกล ไม่มีการสึกหรอของเครื่องมือ ไม่มีความเค้นตกค้าง
แอบราซีฟวอเตอร์เจ็ท
ใช้สำหรับการกลึงขึ้นรูปหยาบของใบมีด 2D ในใบพัดแบบเปิด หรือการตัดรูปทรงพื้นฐานจากแผ่นหนา
การผลิตแบบไฮบริด
การผลิตแบบเติมเนื้อ (การสร้างรูปร่างที่ใกล้เคียงตาข่าย) + การตัดเฉือน CNC แบบลบ (การตกแต่งพื้นผิวที่สำคัญ) บนเครื่องจักรเดียวกัน ซึ่งรวมข้อดีทั้งสองเข้าด้วยกัน
โลหะผสมผง – การรีดร้อน
การขึ้นรูปแบบอินทิเกรตตามด้วยการบำบัดสารละลายที่อุณหภูมิสูง การแบ่งเบาบรรเทาที่อุณหภูมิสูง และการเคลือบ PVD ช่วยลดข้อบกพร่องในการเชื่อม/การตัดเฉือน และปรับปรุงความต้านทานการสึกหรอและการกัดกร่อน
การตัดเฉือนใบพัดแบบแรงเหวี่ยงไหลสามมิติแบบปิดได้รับการยอมรับอย่างกว้างขวางว่าเป็นหนึ่งในงานที่ซับซ้อนที่สุดในการผลิตที่มีความแม่นยำ ความท้าทายหลักมาจากการผสมผสานสามประการระหว่างความซับซ้อนทางเรขาคณิต ความยากของวัสดุ และข้อกำหนดด้านความแม่นยำ
ท้าทาย |
การแสดงอาการเฉพาะ |
มาตรการรับมือ |
ใบมีดบิด 3D |
พื้นผิวโค้งไม่สม่ำเสมอพร้อมการบิดตัวขนาดใหญ่ พื้นผิว B-spline ที่ไม่สม่ำเสมอ |
การกัดข้างแบบห้าแกน การควบคุมเวกเตอร์แกนเครื่องมือที่แม่นยำ |
ทางเดินแคบ |
ความกว้างของช่องทางออกอาจ <10 มม. พื้นที่เครื่องมือจำกัดอย่างมาก |
เครื่องมือปลายบอลเรียวเส้นผ่านศูนย์กลางขนาดเล็ก + กระบวนการรวม EDM |
ใบมีดหลักและใบมีดแยก |
โครงสร้างแบบแทรกทำให้ข้อความบิดเบี้ยวและแคบยิ่งขึ้น |
EDM แบบหลายอิเล็กโทรดแบบแบ่งโซน การออกแบบอิเล็กโทรดแยกกัน |
ขอบนำหน้า/ท้ายแบบบาง |
ขอบที่บางมากมีแนวโน้มที่จะเกิดการพูดคุยและการเสียรูป |
การตัดแบบชั้นบาง ตัวจับยึดลดแรงสั่นสะเทือน พารามิเตอร์ที่ปรับให้เหมาะสม |
โลหะผสมไทเทเนียม (Ti-6Al-4V)
อัตราส่วนความแข็งแรงต่อน้ำหนักสูง แต่มีค่าการนำความร้อนต่ำ (ความร้อนรวมตัวที่คมตัด) และแนวโน้มในการชุบแข็งชิ้นงาน ต้องใช้ความเร็วตัดต่ำ อัตราป้อนสูง และการระบายความร้อนที่เพียงพอ
ซูเปอร์อัลลอยที่มีนิกเกิล (Inconel 718)
เหมาะสำหรับการใช้งานที่อุณหภูมิสูงแต่ต้องใช้เครื่องมือตัดอย่างมาก การแข็งตัวของงานอย่างรุนแรงและการสึกหรอของเครื่องมืออย่างรวดเร็ว มักต้องการความช่วยเหลือ EDM
สเตนเลสความแข็งแรงสูง (17‑4PH)
ใช้ในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน ความแข็งแรงและความเหนียวสูงส่งผลให้มีแรงตัดสูง ซึ่งต้องใช้เครื่องมือกลและอุปกรณ์จับยึดที่มีความแข็งแกร่ง
การรบกวนและการชนกัน: การเคลื่อนที่ของเครื่องมือภายในทางเดินของใบมีดบิดจะทำให้เกิดการรบกวนกับใบมีดหรือพื้นผิวทางเดินที่อยู่ติดกัน การตรวจสอบสัญญาณรบกวนที่ครอบคลุมและการตรวจสอบการจำลองในซอฟต์แวร์ CAM ถือเป็นสิ่งสำคัญ
ความผิดปกติของการตัดเฉือน: ใบมีดบางจะเสียรูปอย่างยืดหยุ่นภายใต้แรงตัด ทำให้เกิดข้อผิดพลาดสปริงหลังหลังการตัดเฉือน ต้องสร้างพื้นผิวชดเชยตามการโก่งตัวของใบมีด
ส่วนยื่นของเครื่องมือ: การกลึงร่องลึกต้องใช้เครื่องมือที่มีระยะยื่นยาวซึ่งมีความแข็งแกร่งและไวต่อการสั่นสะเทือนต่ำ มีการใช้ตัวจับยึดลดแรงสั่นสะเทือนและกลยุทธ์การไล่ระดับแบบขดลวด
คุณภาพพื้นผิว: ประสิทธิภาพตามหลักอากาศพลศาสตร์ขึ้นอยู่กับรูปทรงใบมีดที่แม่นยำและพื้นผิวเรียบ (Ra < 0.8 μm) ทิศทางและขนาดของเครื่องหมายเครื่องมือส่งผลโดยตรงต่อการสูญเสียการไหล
การเปลี่ยนรูปเนื่องจากความร้อน: ความร้อนในการตัดทำให้อุณหภูมิชิ้นงานเพิ่มขึ้น ทำให้เกิดการบิดเบี้ยว จำเป็นต้องมีการระบายความร้อนและการชดเชยความร้อนที่เพียงพอ
การวิเคราะห์การรบกวนและการเสียรูปควบคู่
งานวิจัยล่าสุดแสดงข้อผิดพลาดในการรบกวนเครื่องมือและข้อผิดพลาดการเปลี่ยนรูปใบมีดในการตัดเฉือนแบบห้าแกน ด้วยการสร้างพื้นผิวการชดเชยการเสียรูปของใบมีดและการชดเชยล่วงหน้าในการวางแผนเส้นทางเครื่องมือพร้อมทั้งควบคุมข้อผิดพลาดของการรบกวนไปพร้อมๆ กัน จึงสามารถบรรลุการตัดเฉือนที่มีความแม่นยำสูงประสิทธิภาพสูง 'ไม่มีการชนกัน และข้อผิดพลาดน้อยที่สุด' ข้อผิดพลาดในการตัดที่วัดได้สามารถควบคุมได้ภายในพิกัดความเผื่อ
ในระหว่างการตัดเฉือน แรงตัดจากทางออกด้านในมีความซับซ้อน ซึ่งมักทำให้เกิดความไม่มั่นคง การออกแบบฟิกซ์เจอร์เฉพาะจะต้อง:
เปิดใช้งานการจัดตำแหน่งล่วงหน้าภายนอกเครื่องจักรโดยใช้หมุดดึง วงแหวนระบุตำแหน่ง วงแหวนปรับแนว และวงแหวนจับยึดสำหรับการวางตำแหน่งและการจับยึด
ให้การวางตำแหน่งที่รวดเร็ว ความแม่นยำสูง และความแม่นยำของตำแหน่งซ้ำสูง
รองรับความต้องการในการจับยึดสำหรับการตัดเฉือนที่แตกต่างกัน
ลดการตั้งค่าการจับยึดให้เหลือน้อยที่สุด – ดำเนินการตัดเฉือนให้เสร็จสิ้นให้ได้มากที่สุดในการตั้งค่าครั้งเดียว
คุณภาพพื้นผิวส่งผลโดยตรงต่อประสิทธิภาพของอากาศพลศาสตร์ของใบพัด อายุการใช้งานความล้า และความต้านทานการกัดกร่อน การรักษาพื้นผิวของใบพัดไหลสามมิติแบบปิดเป็นระบบบูรณาการของกระบวนการต่างๆ
การขัดใบพัดแบบปิดทางแคบถือเป็นความท้าทายระดับโลก การเจียรแบบดั้งเดิมไม่สามารถเข้าถึงพื้นที่ทางภายในได้มากนัก วิธีการขัดเงาที่มีประสิทธิภาพ ได้แก่ :
วิธี |
หลักการ |
ความหยาบที่ทำได้ |
พื้นที่ใช้งาน |
การพ่นแบบเปียก + การพ่นแบบ shot peening |
การบำบัดเบื้องต้นโดยรวม ช่วยขจัดตะกรันและอนุภาคขนาดใหญ่ |
รา 3–6 ไมโครเมตร |
ใบพัดทั้งหมด |
การขัดด้วยการสั่นสะเทือนอัลตราโซนิก |
การสั่นสะเทือนความถี่อัลตราโซนิกขับเคลื่อนการตัดที่มีฤทธิ์กัดกร่อน |
รา 0.4 ไมโครเมตร |
พื้นผิวภายนอก |
การตัดเฉือนแบบไหลแบบมีฤทธิ์กัดกร่อน |
ตัวกลางยืดหยุ่นที่มีความหนืดซึ่งมีสารกัดกร่อนจะไหลผ่านทางผ่านภายใต้ความกดดัน |
รา 0.2 ไมโครเมตร |
ข้อความภายใน |
การบดแบบไฮดรอลิก |
การไหลของทรายควอทซ์ + น้ำผสมความเร็วสูงผ่านทางเดิน |
รา 0.8 ไมโครเมตร |
ข้อความภายในแคบ |
การผสมผสานแนวทางปฏิบัติที่ดีที่สุด
การวิจัยโดย Shenyang Blower Works และ Dalian University of Technology แสดงให้เห็นว่าการผสมผสานระหว่างการพ่นแบบเปียก + การขัดแบบ shot peening → การขัดด้วยการสั่นสะเทือนด้วยอัลตราโซนิกภายนอก → การขัดแบบไหลด้วยสารขัดถูภายในจะให้ผลลัพธ์ที่ดีที่สุด โดยได้ความหยาบของพื้นผิวขั้นสุดท้าย Ra 0.2 μm ซึ่งตอบสนองความต้องการพื้นผิวของคอมเพรสเซอร์แบบแรงเหวี่ยงไหลต่ำแรงดันสูงที่มีแรงดันสูง การบดแบบไฮดรอลิกสามารถปรับปรุงประสิทธิภาพของปั๊มได้ 3%–6%
การสะสมไอทางกายภาพของ PVD
โหมดการระเหย EB อุณหภูมิกระบวนการ 400°C 6 ชั่วโมง การเคลือบนาโนคอมโพสิต TiC‑Al₂O₃ มีความหนา 2 μm ช่วยเพิ่มความต้านทานการสึกหรอและความราบรื่นของเส้นทางการไหล
การชุบด้วยไฟฟ้า / การชุบแบบไม่ใช้ไฟฟ้า
สำหรับใบพัดที่ทำงานในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน การเคลือบนิกเกิลหรือโครเมียมจะช่วยป้องกันการกัดกร่อน
การพ่นด้วยความร้อน
การพ่นพลาสม่าของการเคลือบเซรามิกหรือโลหะผสมสำหรับสภาพแวดล้อมที่มีอุณหภูมิสูง ให้ความต้านทานต่ออุณหภูมิสูง ความต้านทานการสึกหรอ และความต้านทานต่อออกซิเดชัน การเคลือบทังสเตนคาร์ไบด์สามารถยืดอายุการใช้งานของใบพัดได้ถึง 3-5 ปี
การตรวจสอบใบพัดครอบคลุมกระบวนการผลิตทั้งหมด ตั้งแต่วัตถุดิบไปจนถึงผลิตภัณฑ์สำเร็จรูป โดยมีมาตรฐานและวิธีการที่เทียบเคียงได้กับส่วนประกอบด้านการบินและอวกาศ ระบบการตรวจสอบที่สมบูรณ์ครอบคลุมหกมิติต่อไปนี้:
อุปกรณ์ |
ความแม่นยำ |
เนื้อหาการตรวจสอบ |
ซีเอ็มเอ็ม |
ความแม่นยำเชิงพื้นที่ 1.8 + L/350 µm |
การวัดขนาดเต็มของโปรไฟล์ใบมีด เส้นขอบ ความหนา ตำแหน่ง มุม ฯลฯ |
เครื่องสแกนแสงสีฟ้า (แบบไม่สัมผัส) |
ความแม่นยำของจุด ±15 μm |
การได้มาซึ่งข้อมูลคลาวด์จุดพื้นผิวที่สมบูรณ์อย่างรวดเร็ว |
ตะแกรงกล้องส่องทางไกลแบบมีโครงสร้าง |
ระดับไมครอน |
การวัดภูมิประเทศ 3 มิติแบบไม่สัมผัส เปรียบเทียบกับโมเดลการออกแบบ |
อินเตอร์เฟอโรมิเตอร์แสงสีขาว |
ความละเอียด 0.1 µm |
การวัดภูมิประเทศของพื้นผิว การระบุข้อบกพร่องใต้ผิวดิน |
ที่ความเร็วการหมุนสูง (8,000–20,000 รอบ/นาที) แม้แต่ความไม่สมดุลของมวลเพียงเล็กน้อยก็ทำให้เกิดแรงเหวี่ยงหนีศูนย์กลางขนาดใหญ่ที่ทำให้เกิดการสั่นสะเทือนอย่างรุนแรง
มาตรฐาน: ISO 21940-11 / ISO 1940-1, เกรดคุณภาพความสมดุล G2.5
อุปกรณ์: เครื่องปรับสมดุลแบบไดนามิกที่มีความแม่นยำสูง ความไม่สมดุลของสารตกค้างขั้นต่ำที่ทำได้ ≤0.1 g·mm/kg
วิธีการ: การปรับสมดุลสองระนาบ การแก้ไขโดยการกำจัดวัสดุ (การเจาะ) หรือการเติม
ข้อกำหนด: ความไม่สมดุลของสารตกค้างภายใน 5 g·mm/kg
การทดสอบด้วยคลื่นเสียงความถี่สูง (UT): ตรวจจับความพรุนภายใน การเจือปน และการเคลือบ ความไว: รูก้นแบน 2 มม. เหมาะสำหรับการหล่อ/หลอมช่องว่างและชิ้นส่วนสำเร็จรูป
การทดสอบด้วยรังสี (RT): การถ่ายภาพเอ็กซ์เรย์แบบเรียลไทม์จะตรวจสอบความสมบูรณ์ของโครงสร้างภายใน สอดคล้องกับ ASME BPVC ค้นหาข้อบกพร่องภายในที่มองไม่เห็นด้วยตา
การตรวจสอบอนุภาคแม่เหล็ก (MT): ตรวจจับรอยแตกที่พื้นผิวและใกล้พื้นผิวในวัสดุที่เป็นแม่เหล็กไฟฟ้า สามารถค้นหารอยแตกขนาดเล็ก >0.5 มม.
การทดสอบการทะลุทะลวง (PT): ตรวจจับรอยแตกร้าวที่พื้นผิวในวัสดุที่ไม่ใช่แม่เหล็ก ฟลูออเรสเซนต์หรือสีตัดกัน เหมาะสำหรับใบพัดสแตนเลสและไททาเนียมอัลลอยด์
การทดสอบกระแสวน (ET): การคัดกรองข้อบกพร่องใกล้พื้นผิวอย่างรวดเร็ว เหมาะสำหรับการตรวจสอบใบพัดที่ผลิตจำนวนมากทางออนไลน์
องค์ประกอบทางเคมี: จุดประกาย OES / XRF / ICP‑OES เพื่อการหาปริมาณที่แม่นยำ
คุณสมบัติทางกล: เครื่องทดสอบอเนกประสงค์ - ความต้านทานแรงดึง ≥500 MPa, ความแข็งแรงของผลผลิต, การยืดตัว; การทดสอบแรงกระแทก (-40°C อุณหภูมิต่ำ)
วิทยาโลหะวิทยา: การสังเกตขนาดเกรนด้วยกล้องจุลทรรศน์ ระดับการรวม (ASTM E112) เพื่อหลีกเลี่ยงข้อบกพร่องจากการบำบัดความร้อน
ความแข็ง: เครื่องทดสอบความแข็ง Rockwell / Brinell
การทดสอบไฮดรอลิก/อากาศพลศาสตร์: บนแท่นทดสอบ วัดเส้นโค้งของการไหล รับรองประสิทธิภาพ ≥85% NPSH ตรงตามข้อกำหนด
การทดสอบการหมุนด้วยความเร็วสูง: แท่นทดสอบการหมุนด้วยความเร็วรอบข้างสูงสุด 300 ม./วินาที ซึ่งจำลองสภาวะจริง
การจำลองสภาพแวดล้อม: ห้องอุณหภูมิ (-70°C ถึง 300°C) และห้องสุญญากาศ (≤10⁻⊃3; Pa), ห้องพ่นเกลือกัดกร่อน (ASTM B117)
การทดสอบความล้า: เครื่องความล้ารอบสูง จำนวนรอบ ≥107
ข้อกำหนดด้านสิ่งแวดล้อมในการตรวจสอบ
รักษาอุณหภูมิไว้ที่ 20±2°C ความชื้น <60% เพื่อลดข้อผิดพลาดในการวัด ผู้ตรวจสอบต้องมีใบรับรอง ASNT ระดับ II หรือเทียบเท่า ระบบ MES จะบันทึกข้อมูลการตรวจสอบทั้งหมดเพื่อการตรวจสอบย้อนกลับตลอดอายุการใช้งาน
ข้อมูลปี 2024 แสดงให้เห็นความต้องการเทคโนโลยีใบพัดไหลแบบสามมิติในอุตสาหกรรมพลังงาน โลหะวิทยา เคมี และอุตสาหกรรมอื่นๆ อย่างแข็งแกร่ง โบลเวอร์แบบแรงเหวี่ยงไหลสามมิติแบบประหยัดพลังงานสร้างความต้องการใหม่ประมาณ 3,000 หน่วยในระบบทำความเย็นของศูนย์ข้อมูล (ขนาดตลาด 1.8 พันล้านหยวน เติบโต 65 ต่อปี) 2,200 หน่วยในห่วงโซ่อุปทานการผลิตรถยนต์พลังงานใหม่ และ 500 หน่วยในอุตสาหกรรมการผลิตเซมิคอนดักเตอร์ (1.5 พันล้านหยวน เติบโต 35%) ผู้เล่นรายใหญ่ในอุตสาหกรรมจัดสรรรายได้จากการขาย 6.8% ให้กับการวิจัยและพัฒนา โบลเวอร์แบบแรงเหวี่ยงที่ใช้การออกแบบการไหลสามมิติช่วยประหยัดพลังงานได้ 12%–18% เมื่อเทียบกับการออกแบบสองมิติแบบดั้งเดิม
การผลิตอัจฉริยะดิจิทัล
การบำรุงรักษาเชิงคาดการณ์โดยใช้ Digital Twins มีเป้าหมายเพื่อลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ 50% การรวมการจำลอง CFD เข้ากับการตรวจสอบความถูกต้องเชิงทดลองจะช่วยลดระยะเวลารอบการพัฒนาผลิตภัณฑ์ใหม่ลงถึง 30% ระบบ MES ช่วยให้สามารถตรวจสอบย้อนกลับข้อมูลได้ตลอดอายุการใช้งาน
มาตราส่วนของการผลิตสารเติมแต่ง
เทคโนโลยี SLM/EBM กำลังก้าวไปสู่การผลิตจำนวนมาก มีการขึ้นรูปใบมีดที่บางเฉียบเพียง 0.3 มม. โดยการปรับโทโพโลยีให้เหมาะสมช่วยลดน้ำหนักลง 8.7% การผลิตแบบผสมผสาน (แบบบวก + ลบ) จะกลายเป็นกระบวนทัศน์ใหม่สำหรับการผลิตใบพัดระดับไฮเอนด์
บูรณาการไดรฟ์โดยตรงความเร็วสูง
มอเตอร์ซิงโครนัสแม่เหล็กถาวรความเร็วสูงขับเคลื่อนใบพัดโดยตรง ด้วยประสิทธิภาพของมอเตอร์ ≥95% ช่วยลดการสูญเสียกระปุกเกียร์ ชุดใบพัดเฟืองแบบรวมกำลังกลายเป็นกระแส ทำให้สามารถควบคุมแรงดันการไหลได้กว้างผ่านไดรฟ์ความถี่แบบแปรผัน
การเพิ่มประสิทธิภาพร่วมแบบเต็มระบบ
การออกแบบใบพัดได้รับการปรับปรุงพร้อมกันกับตัวกระจายลม โวลูต และมอเตอร์ โดยใช้ CFD เพื่อเพิ่มประสิทธิภาพของระบบคอมเพรสเซอร์โดยรวมให้สูงสุด การเปลี่ยนจากการเพิ่มประสิทธิภาพแบบรวมระดับส่วนประกอบไปเป็นระดับระบบ
IoT (Internet of Things) การตรวจสอบอัจฉริยะ
ในปี 2024 39% ของยูนิตที่ติดตั้งใหม่เป็นพัดลมอัจฉริยะที่มีการตรวจสอบระยะไกล การวิเคราะห์ข้อมูลขนาดใหญ่ช่วยให้สามารถเพิ่มประสิทธิภาพพลังงานแบบไดนามิกได้ โดยสามารถประหยัดพลังงานโดยเฉลี่ยเพิ่มเติมได้ 3%–5% ภายในปี 2568 การเชื่อมต่อพัดลมอัจฉริยะคาดว่าจะเกิน 60%
วัสดุใหม่และโครงสร้างใหม่
Materials Genome Engineering คัดกรองสูตรโลหะผสมใหม่ที่มีความแข็งแกร่งมากกว่าอะลูมิเนียมหล่อทั่วไปถึงห้าเท่า การออกแบบที่เป็นนวัตกรรมใหม่ เช่น ใบพัดคอมโพสิต โครงสร้างกลวงที่มีผนังสองชั้น และช่องระบายความร้อนภายใน ยังคงปรากฏให้เห็น ใบพัดคอมโพสิตอุณหภูมิสูงที่ทนต่ออุณหภูมิ 400°C+ อยู่ระหว่างการพัฒนา
ตั้งแต่อะลูมิเนียมหล่อไปจนถึงใบมีดโลหะผสมไทเทเนียมที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติ จากการไหลแบบสองมิติไปจนถึงสามมิติ จากการเชื่อมแบบแบ่งส่วนไปจนถึงการกัดแบบรวม – เทคโนโลยีการผลิตของใบพัดแบบแรงเหวี่ยงการไหลแบบสามมิติแบบปิดกำลังได้รับการเปลี่ยนแปลงครั้งใหญ่ การบรรจบกันของการผลิตแบบเติมเนื้อวัสดุ ฝาแฝดดิจิทัล และการเพิ่มประสิทธิภาพการออกแบบที่ขับเคลื่อนด้วย AI จะยังคงปรับปรุงประสิทธิภาพของใบพัด ความจุ และความน่าเชื่อถือต่อไป โดยให้การสนับสนุนหลักสำหรับการอนุรักษ์พลังงานในอุตสาหกรรม และการพึ่งพาตนเองของอุปกรณ์ระดับไฮเอนด์


