密閉型三次元流遠心羽根車
密閉三次元流遠心羽根車は、遠心圧縮機、ポンプ、ファンなどの流体機械の中核部品です。 「閉じた」という用語は、ブレードが片側のディスク (バック ディスク) ともう一方の側のシュラウド (フロント ディスク) によって完全に囲まれ、完全に囲まれた流路を形成していることを意味します。 「三次元流れ」とは、流体の半径方向、軸方向、円周方向の動きを同時に考慮し、三次元流れ理論に基づいて設計されたねじれ翼のことです。
従来の設計では、一次元の流れ理論は無限の数のブレードと子午線面に沿った均一な速度分布を想定しています。二次元流れ理論では、断面全体の線速度の変化がさらに考慮されます。しかし、どちらも羽根車内部の複雑な三次元粘性流を真に反映することはできません。三次元流れ理論は、内部の三次元空間を無限に分割し、流れ場の計算を通じて完全な数学モデルを確立します。
W = f(R, φ, Z)
ここで、 W は流速、 R は半径方向の座標、 φ は円周方向の座標、 Z は軸方向の座標です。三次元の流れ計算により、羽根車内部の任意の点における速度分布を求めることができ、羽根の出入口角度、羽根枚数、ねじれ羽根の断面形状などを最適化し、羽根表面が実際の流体の軌跡と完全に一致するように設計します。
三次元フローブレードは、実際の流れ状況に適応する不規則な曲面を備えており、圧力面での流れの剥離を防ぎ、流れの損失を低減し、すべての流体粒子の速度分布を内部で制御して最適な流れ状態を実現します。従来の二次元羽根車と比較して、5%~15%の効率向上が可能です。
より広い子午線通路: ハブ径を小さくすることで流量が増加し、油圧効率が向上します。
インペラ直径の縮小: 出口幅の拡大により、同じ性能でも装置のサイズが縮小されます。
大きなブレードのねじれ: 不均一な B スプライン表面モデリング技術により、3 次元的にねじれたブレードを流れ場に正確に一致させることができます。
前方に拡張された入口エッジ: 流入する流れに向かって拡張することで入口損失が低減され、キャビテーション性能が向上します。
千鳥状ブレード構造:中高比速度インペラの場合、隣接するブレードを千鳥状に配置することで、流れの脈動をヘッドの±4 パーセント以内に低減できます。
ラビリンスシール構造:シールリングの特殊なラビリンス設計により体積損失が低減されます。
最新の 3 次元フロー インペラ設計は、「理論計算 + 数値シミュレーション + 最適化の反復」という技術的ルートに従います。
CAD 3D モデリング
NURBS 曲面フィッティングを使用して、ブレード プロファイル、厚さ分布、入口/出口角度のパラメトリック設計を使用して、複雑なねじれブレード 3D モデルを確立します。
CFD 流れシミュレーション
メッシュ生成と流れ場の計算には数値流体力学 (CFD) が使用され、インペラ内部の実際の流れの状態をシミュレートし、ブレードの幾何学的パラメーターを最適化します。
FEA構造解析
有限要素解析により、インペラが遠心力および空気力学的荷重下で降伏しないことを確認し、振動モード (固有振動数) をチェックして動作速度での共振を回避します。
CAM加工プログラミング
5 軸ツールパスを生成し、干渉チェックとシミュレーション検証を実行し、CNC コードを出力します。一般的なソフトウェアには、UG NX、Cimatron、CAXA などが含まれます。
オープンインペラ
ブレードはハブにのみ取り付けられており、シュラウドはありません。
加工難易度が最も低い。
効率が低く、機械的強度も低い。
ブレード先端隙間漏れが大きい。
セミオープンインペラ
ハブと部分カバーの間のブレード。
加工難易度は中程度。
中程度の効率と強度。
まだ若干のクリアランス漏れがあります。
クローズドインペラ
ブレードはディスクとシュラウドの間に完全に密閉されています。
加工難易度が最も高い。
最高の効率と最高の強度。
流路が完全に密閉されており、漏れがありません。
漏れ損失を排除
一体型シュラウドが流路を完全に密閉し、高圧媒体が低圧側に戻るのを防ぎます。同じ速度で圧縮効率が 8% ~ 15% 向上します。
よりスムーズなガスの流れ
密閉された通路により、設計された軌道に沿った流れが抑制され、乱流や渦が回避され、流体抵抗が低くなります。全負荷効率と部分負荷効率の両方が優れています。
より高い構造剛性
ディスクとシュラウドは、両端で支持されたブレードを備えた一体のフレームワークを形成します。高速(8,000 ~ 20,000 r/min)では、変形や共振のリスクが大幅に軽減されます。
振動と騒音の低減
密閉構造はベアリング損失が少なく、より安定して動作します。ブレードの疲労亀裂や浸食破壊が大幅に減少し、連続運転に適しています。
最高の等エントロピー効率
後方に湾曲したクローズドインペラは 85% を超える等エントロピー効率を達成でき、大型チラーや産業用コンプレッサーの省エネ要求に応えます。
広い安定動作範囲
広いサージマージンは 20% ~ 100% の負荷変動に対応し、セントラル空調システムの非常に変動性の高い負荷条件に完全に適合します。
業界のコンセンサス
商業用・産業用の高効率ターボ冷凍機の90%以上に後曲密閉三次元流れ羽根車が一律採用されています。全体的な経済性、安定性、エネルギー効率を考慮すると、密閉型三次元フローインペラが業界の主流の選択肢となっています。
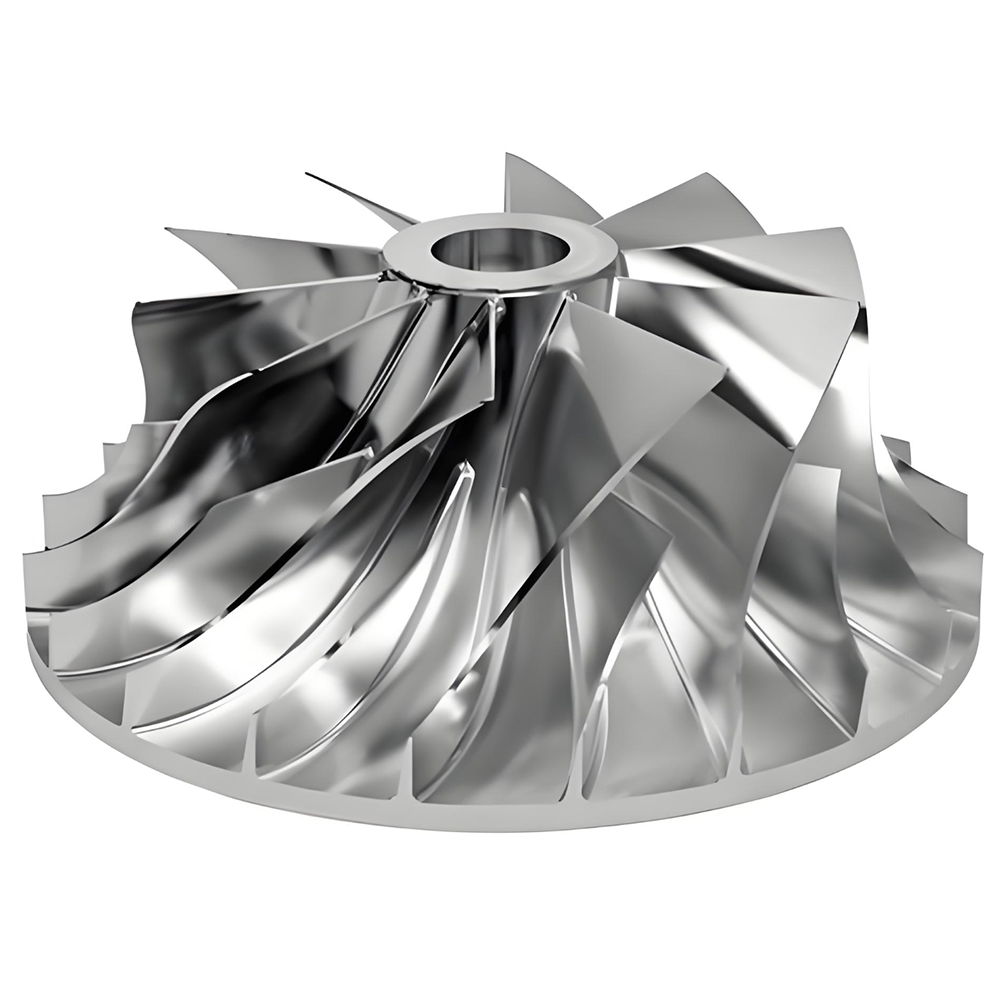
密閉型三次元流遠心羽根車の製造は、中核的な技術的障壁となっています。ブレードのねじれが大きく、通路が狭く、ディスクとシュラウドの表面の曲率が大きいため、機械加工は非常に困難です。現在主流の製造方法は以下の5種類に分類されます。
プロセス |
原理 |
代表的な用途 |
素材の活用 |
正確さ |
5軸一体フライス加工 |
複数の操作を経て中実鍛造品からブレードと通路を機械加工する |
高性能コンプレッサー、航空宇宙 |
低 (10%) |
非常に高い |
放電加工 |
成形された電極を使用して放電によって材料を浸食する |
狭い通路、難削材 |
低い |
高い |
インベストメント鋳造 |
複雑な形状のロストワックス鋳造 |
中小規模のインペラのバッチ生産 |
高い |
中くらい |
分割溶接 |
ブレードは別々にフライス加工され、ディスクとシュラウドに溶接されます |
大きな羽根車、広い流路 |
中くらい |
中~高 |
積層造形(3D プリンティング) |
SLM/EBM 金属粉末の層ごとの溶解 |
プロトタイピング、超複雑構造 |
高 (95%) |
中~高 |
プロセス選択ロジック
インペラのタイプ (オープン/セミオープン/クローズ)、通路幅、材料特性、生産量、精度要件、およびコスト予算を総合してプロセス ルートを決定します。実際には、効率と精度のバランスをとるために、組み合わせたプロセス (例: 5 軸粗フライス加工 + EDM 仕上げ) がよく使用されます。
高性能密閉型三次元流動羽根車の製造方法は、現在、5軸同時CNC一体フライスが最も主流です。一体鍛造から始まり、穴あけ、荒加工、中仕上げ、清掃、仕上げまでを一枚のブランクから刃物や通路まで一体的に加工する工法です。
材料の準備
粗旋削予備成形 (旋盤 / 3‑4 軸ミルでほとんどのストックを除去)
穴あけ加工(通路加工の開始穴加工)
通路荒加工(高い材料除去率を実現する大径ツール)
中仕上げ(最終面に近づけるためにわずかな取り代を残す)
クリーンアップ(ブレード根元のフィレット加工)
仕上げ加工(刃面テーパーボールエンドミル)
後処理(バリ取り、研磨、ダイナミックバランス)
側面フライス加工
工具側面を使用してブレード表面を 1 回のパスで加工します。高効率で良好な表面仕上げ、特にルールドサーフェスインペラに適しています。干渉を避けるために工具軸ベクトルを正確に制御する必要があります。
ポイントミリング
ボールノーズチップを使用して曲面を点ごとに加工します。複雑な自由曲面に対して高い柔軟性を提供しますが、速度は遅くなります。スキャロップの高さは0.005mm以内で制御可能です。
トロコイドミーリング
硬い材料の荒加工中に一定の工具負荷を維持します。アークエントリーにより切削抵抗の影響が軽減され、工具寿命が延長されます。
加工ステージ |
ツールの種類 |
特徴 |
荒加工 |
円筒・テーパーフライス(コーティング超硬) |
大口径、高い材料除去率。直径は最小ブレード間隔より小さくなければなりません |
刃の仕上げ |
テーパーボールエンドロングリーチカッター |
直径 3 ~ 6 mm、深い溝の場合は刃長 30+ mm。サイドエッジを使用して効率を高める |
通路仕上げ |
ボールエンド/トロイダルエンドミル |
一定のスキャロップ ツールパス計画、スキャロップ高さ 0.005 ~ 0.02 mm |
掃除 |
小径ボールエンドツール |
ブレードハブ接合部のフィレット加工 |
5 軸加工の主な問題は、工具軸のベクトル計画と干渉チェックにあります。典型的な方法には次のようなものがあります。
ドライブに対して: ブレード表面をドライブ ジオメトリとして選択し、隣接するブレードと通路表面をチェック ジオメトリとして、適切なリード角と傾斜角で選択します。
ガイド曲線法:隣接する刃の境界線の中点を求めてオフセットすることで工具軸のガイド曲線を導き出します。
一定のスキャロップ仕上げ: 指定されたスキャロップの高さに基づいてステップオーバーを計算し、均一なスキャロップ ツールパスを生成します。
振動低減のためのヘリカルランピング: 工具がブランクに接触するときの薄層ヘリカルマルチランピング (ピッチ 0.04 ~ 0.06 mm) により、衝撃振動を回避します。
振動減衰ツールホルダー技術
最新の特許取得済み技術では、内部にダンピングコアとダンピングオイルを備えた防振ツールホルダーを採用し、逆振動を発生させてホルダーの曲げたわみを吸収し、動的剛性を大幅に向上させます。内部給油と組み合わせることで、より安定した加工が可能になります。
ツールパス生成後は、シミュレーション ソフトウェアを使用して繰り返し検証することが必須です。
UG NX シミュレーション モジュール: ツールパスの干渉とオーバーカットをチェックします。
ベリカット: 工作機械の動作シミュレーション、CNC コードの検証、衝突の検出。
試し切り: 機械上で実際にテストを行い、切断パラメータを微調整します。
密閉三次元フローインペラの EDM 加工では、ゾーン化された複数電極、複数ステップの操作によるデジタル プロセス ルートが採用されています。
前加工: 電極加工通路入口。
出口粗加工: 電極が通路の出口を開きます。
入口粗加工: 電極による入口粗加工が完了します。
中仕上げ: 放電ギャップ許容値を備えた中仕上げ電極。
仕上げ: 電極は最終的な精度を実現します。
軌道放電加工: 適切な軌道運動により、放電ギャップと表面品質が向上します。
許容配分: 中仕上げ電極は 0.5 mm 厚く、仕上げ電極はさらに 0.2 mm 厚くなります。
デジタル シミュレーション: CAD プラットフォーム上で電極と固定具を動的に組み立て、加工プロセスをシミュレーションします。
5 軸フライス加工 + EDM プロセスの組み合わせ
多数のブレード、高度にねじれた通路を備え、難削材で作られた密閉型三次元一体型インペラの場合、5 軸 CNC 荒加工と EDM 仕上げを組み合わせたプロセスが一般的に使用されます。 UG NX 解析を通じて、通路加工ゾーンが合理的に分割され、電極設計と治具が最適化され、干渉がシミュレーションされ、電極の入口/出口の最適な経路が見つかります。
EDM の利点と限界
側面 |
アドバンテージ |
制限 |
能力 |
非常に狭い通路 (<10 mm)、高硬度材料、複雑な空間構造を加工します。 |
低速;各通路を個別に加工 |
正確さ |
個別の電極により、シンプルな経路と制御可能な精度が得られます。 |
放電ギャップは寸法精度に影響し、補正のために複数の電極が必要 |
表面品質 |
機械的ストレスがなく、薄いツイストブレードに適しています |
リキャスト層は後続の研磨が必要 |
料金 |
難削材の加工も可能 |
電極の製造コストが高い。大量のグラファイト/銅の消費 |
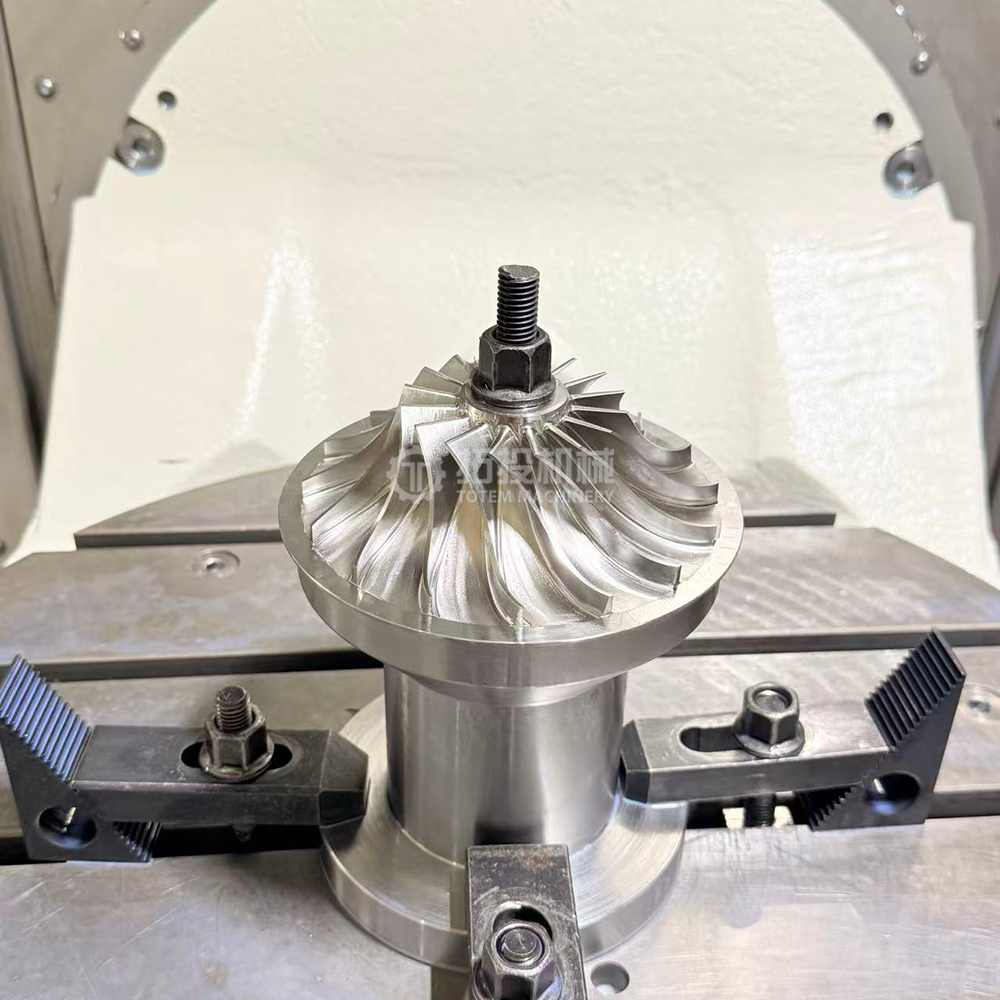
金属積層造形、特に選択的レーザー溶解 (SLM) と電子ビーム溶解 (EBM) は、密閉型三次元フロー インペラの製造に全く新しい道を切り開きます。これは、従来のプロセスの基本的な幾何学的制限を打ち破ります。
超薄肉成形
最小0.3mmまでの極薄刃を欠陥なく安定して成形でき、歩留まり95%以上を実現しました。対照的に、大量生産における 5 軸フライス加工の最小安定肉厚は、通常 1.5 mm 以上です。
一体成形
フランジ、ハブ、ブレードは溶接や接合を行わずに 1 ステップで印刷されます。密度 ≥99.9%、鍛造材料特性に達します。疲労寿命が 40% 以上向上しました。
迅速な反復
設計から完成部品までのリードタイムが数週間から数日に短縮されます。小ロットのカスタマイズにかかる直接コストが 60% 以上削減されました。工具は不要で、プロトタイピングに最適です。
トポロジーの最適化
従来のプロセスでは不可能だった内部形状の冷却チャネル、二重壁中空構造などが可能になります。トポロジーの最適化により、安全マージンを高めながら重量を 8.7% 削減しました。
材料 |
応用 |
SLM後のプロパティ |
インコネル 718 ニッケル基超合金 |
650℃での長期使用 |
密度 ≥99.95%、引張強さ >1200 MPa |
Ti‑6Al‑4Vチタン合金 |
非常に高い先端速度、適度な温度 |
高い強度重量比、耐食性 |
新しいアルミニウム合金 |
400℃までの高温部品 |
従来の鋳造アルミの5倍の強度 |
ステンレス鋼(316L/17‑4PH) |
腐食性環境 |
優れた耐食性と機械的特性 |
サポートの取り外し - サポート構造を切断します。
応力除去 - 残留応力を除去するための熱処理。
熱間静水圧プレス (HIP) – 99.9% 以上の密度を達成します。
表面仕上げ – 機械加工 / 研磨 / 砥粒流動加工。
最終機械加工 – 重要な表面の精密仕上げ + 動的バランス。
電流制限
金属 3D プリント部品の残留応力は歪みを引き起こす可能性があり、追加の熱処理修正が必要になります。
高性能印刷材料は高価であるため、大量生産が制限されます。
複雑な構造の内部欠陥に対する非破壊検査はまだ未熟です。
印刷表面の粗さ (Ra 6 ~ 15 μm) のため、重要な表面を後から機械加工する必要があります。
インベストメント鋳造は、特に産業用コンプレッサーや一部のガスタービンなど、複雑な形状や加工が難しいインペラの中バッチ生産に広く使用されています。
プロセス: 正確なワックスパターンの作成 → セラミックスラリーに繰り返し浸漬してシェルを構築 → 脱ワックス → 溶融金属を真空/加圧注入 → シェルの除去 → 熱間静水圧プレス (HIP) による微細気孔の除去 → 重要な表面の機械加工 → 動的バランス。
利点: 非常に複雑な形状 (0.7 ~ 2.0 mm の薄さのブレード) を製造でき、材料の無駄が最小限に抑えられ、バッチ生産に適しており、超合金に適用可能です。
制限事項: 初期工具コストが高く、鋳造欠陥 (気孔、介在物) が発生する可能性があり、強度と表面仕上げは一般に機械加工部品よりも低い。
迅速な鋳造: FDM 3D プリントされたワックス パターンを使用して、プロトタイプ/小ロットのコストとリード タイムを削減します。
大型の産業用コンプレッサーのインペラや広い出口通路を備えたインペラの場合、セグメント溶接は依然として重要な方法です。通路の幅に応じて、主に 2 つのアプローチがあります。
広通路溶接インペラ
ブレードは個別にプレスまたはフライス加工され、ディスクとシュラウドに溶接されます。
内部または外部で行われる手動アーク溶接または TIG 溶接。
応力を緩和するために 250 ~ 360°C で予熱し、溶接後は 650°C で 3 時間加熱します。
狭通路スロット溶接インペラ
出口幅が 10 mm 未満の場合、電極は通路に到達できません。
ディスクにはスロットが、シュラウドにはブレードがフライス加工され、組み立てられて溶接されます。
プロファイルの一致を保証するには、ディスク上の初期スロット角度を正確に決定する必要があります。
電子ビーム溶接
高品質、深い浸透、最小限の歪み。
クローズドインペラシュラウド溶接に適しています。
溶接後は完全な NDT が必要です (X 線撮影、浸透探傷検査)。
電解加工 (ECM)
機械的ストレスを与えずに、硬化した材料の仕上げ加工や薄いねじれ刃の加工に使用されます。工具の摩耗や残留応力がありません。
研磨ウォータージェット
オープンインペラの 2D ブレードの大まかなプロファイリングや、厚板からの基本的な輪郭の切断に使用されます。
ハイブリッド製造
同じ機械上で積層造形 (ニアネット形状の構築) + サブトラクティブ CNC 加工 (重要な表面の仕上げ) を行い、両方の利点を組み合わせます。
粉末冶金 – ホットプレス
一体成形後の高温溶体化処理、高温焼戻し、PVDコーティングにより、溶接・加工欠陥を低減し、耐摩耗性・耐食性を向上させます。
密閉三次元流遠心インペラ加工は、精密製造において最も複雑な作業の 1 つとして広く認識されています。その中心的な課題は、幾何学的複雑さ、材料の難しさ、精度要件の三重の組み合わせから生じています。
チャレンジ |
特定の症状 |
対策 |
3Dツイストブレード |
ねじれの大きい不規則な曲面、不均一なBスプライン面 |
5 軸側面フライス加工、精密な工具軸ベクトル制御 |
狭い通路 |
出口幅が 10 mm 未満の場合があり、工具スペースが大幅に制限されます |
小径テーパーボールエンドツール+放電加工複合加工 |
メインブレードとスプリッターブレード |
インターリーブ構造により通路がより曲がりくねって窮屈になる |
ゾーン化された多電極 EDM、独立した電極設計 |
薄いリーディングエッジ/トレーリングエッジ |
非常に薄いエッジはビビリや変形を起こしやすい |
薄層切断、制振ホルダー、最適化されたパラメータ |
チタン合金(Ti‑6Al‑4V)
強度重量比は高いですが、熱伝導率が低く(刃先に熱が集中する)、加工硬化傾向があります。低い切削速度、高い送り速度、および十分な冷却が必要です。
ニッケル基超合金 (インコネル 718)
高温用途に適していますが、切削工具に対する要求が非常に厳しいです。激しい加工硬化と急速な工具摩耗。多くの場合、EDM の支援が必要です。
高強度ステンレス鋼(17‑4PH)
腐食性環境で使用されます。強度と靭性が高いため、切削抵抗が大きくなり、剛性の高い工作機械や治具が必要になります。
干渉と衝突: ねじれたブレード通路内での工具の移動により、隣接するブレードまたは通路表面との干渉が容易に発生します。 CAM ソフトウェアでの包括的な干渉チェックとシミュレーション検証が不可欠です。
加工変形: 薄いブレードは切削力を受けると弾性変形し、加工後にスプリングバック誤差が発生します。ブレードのたわみに基づいた補償面を確立する必要があります。
工具のオーバーハング: 深溝加工には、剛性が低く振動を受けやすい、リーチの長い工具が必要です。振動減衰ホルダーとヘリカルランピング戦略が採用されています。
表面品質: 空力性能は、正確なブレードの輪郭と滑らかな表面 (Ra < 0.8 μm) に依存します。ツールマークの方向とサイズは流量損失に直接影響します。
熱変形: 切削熱によりワーク温度が上昇し、歪みが生じます。適切な冷却と熱補償が必要です。
干渉と変形の連成解析
最近の研究では、5 軸加工における工具干渉エラーとブレード変形エラーが結び付けられています。ブレード変形補正面を確立し、ツールパス計画で事前補正を行うと同時に干渉誤差を制御することで、「衝突なし、誤差最小」の高効率精密加工を実現します。測定された加工誤差を許容範囲内に制御できます。
加工中、出口から内側への切削力は複雑で、不安定性を引き起こすことがよくあります。専用治具の設計は次のことを行う必要があります。
位置決めとクランプ用のプルスタッド、位置決めリング、オリエンテーションリング、クランプリングを使用して、機械の外側で事前調整を可能にします。
迅速な位置決め、高精度、および高い繰り返し位置決め精度を実現します。
さまざまな加工作業のクランプのニーズに対応します。
クランプ設定を最小限に抑え、1 回の設定でできるだけ多くの加工を完了します。
表面品質は、インペラの空力効率、疲労寿命、耐食性に直接影響します。密閉型三次元流動羽根車の表面処理は、複数の工程を統合したシステムです。
狭い流路の密閉型インペラを研磨することは世界的な課題です。従来の研削では、多くの内部通路領域に到達することができません。効果的な研磨方法には次のようなものがあります。
方法 |
原理 |
達成可能な粗さ |
適用地域 |
ウェットブラスト+ショットピーニング |
全体的な前処理、スケールと大きな粒子を除去 |
Ra 3 ~ 6 μm |
インペラ全体 |
超音波振動研磨 |
超音波振動が研磨切断を促進します |
Ra0.4μm |
外面 |
砥粒流動加工 |
研磨剤を含む粘性弾性媒体が圧力下で通路を流れます |
Ra0.2μm |
内部通路 |
油圧研削 |
珪砂と水の混合物を通路内で高速流 |
Ra0.8μm |
狭い内部通路 |
ベストプラクティスの組み合わせ
瀋陽送風機工場と大連理工大学の研究によると、ウェットブラスト+ショットピーニング→外部超音波振動研磨→内部砥粒流研磨の組み合わせが最適な結果をもたらし、最終表面粗さRa 0.2μmを達成し、高圧低流量遠心圧縮機の表面要件を満たしていることがわかりました。油圧粉砕によりポンプ効率を 3% ~ 6% 向上させることができます。
PVD物理蒸着
EB 蒸着モード、プロセス温度 400°C、6 時間。厚さ 2 μm の TiC‑Al₂O₃ 複合ナノコーティングにより、耐摩耗性と流路の滑らかさが向上します。
電気めっき・無電解めっき
腐食環境で動作するインペラの場合、ニッケルまたはクロムのコーティングが腐食から保護します。
溶射
高温環境向けのセラミックまたは合金コーティングのプラズマ溶射。高温耐性、耐摩耗性、耐酸化性を付与します。炭化タングステンコーティングにより、インペラの寿命を 3 ~ 5 年延長できます。
インペラの検査は、航空宇宙部品と同等の基準と方法で、原材料から完成品に至る製造プロセス全体に及びます。完全な検査システムは、次の 6 つの側面をカバーします。
装置 |
正確さ |
検査内容 |
三次元測定機 |
空間精度 1.8+L/350μm |
刃物の形状、輪郭、厚さ、位置、角度などの全寸法測定。 |
ブルーライトスキャナー(非接触) |
点精度±15μm |
完全な表面点群データを迅速に取得 |
構造化光双眼格子 |
ミクロンレベル |
非接触3D地形計測、設計モデルとの比較 |
白色光干渉計 |
分解能 0.1μm |
表面形状測定、表面下の欠陥特定 |
高い回転速度 (8,000 ~ 20,000 r/min) では、わずかな質量不均衡でも大きな遠心力が発生し、激しい振動が発生します。
規格: ISO 21940‑11 / ISO 1940‑1、バランス品質グレード G2.5。
設備: 高精度動的バランシングマシン、最小達成可能な残留アンバランス ≤0.1 g・mm/kg。
方法: 2 面のバランス調整、材料の除去 (穴あけ) または追加による修正。
要求事項:残留アンバランス5g・mm/kg以内。
超音波検査 (UT): 内部の気孔率、介在物、積層を検出します。感度: 2 mm 平底穴。鋳造/鍛造ブランクおよび完成品に適しています。
X 線検査 (RT): リアルタイムの X 線イメージングにより、内部構造の完全性をチェックします。 ASME BPVCに準拠。目には見えない内部欠陥を発見します。
磁性粒子検査 (MT): 強磁性材料の表面および表面近くの亀裂を検出します。 0.5 mm を超える微小亀裂を見つけることができます。
浸透探傷試験 (PT): 非磁性材料の表面破壊亀裂を検出します。蛍光または色のコントラスト。ステンレス鋼およびチタン合金のインペラに適しています。
渦電流試験 (ET): 表面近くの欠陥を迅速にスクリーニングし、量産インペラのオンライン検査に適しています。
化学組成: スパーク OES / XRF / ICP‑OES による正確な定量化。
機械的特性: 万能試験機 – 引張強さ ≥500 MPa、降伏強さ、伸び;衝撃試験(-40°Cの低温)。
金属組織学: 熱処理の欠陥を回避するための、粒子サイズ、介在物評価 (ASTM E112) の顕微鏡観察。
硬度: ロックウェル/ブリネル硬度計。
油圧/空力試験: 試験装置で流頭曲線を測定し、効率が 85% 以上であることを確認し、NPSH が要件を満たします。
高速回転試験: 実際の条件を再現する、最大周速度 300 m/s の回転試験装置。
環境シミュレーション: 温度チャンバー (-70°C ~ 300°C) および真空チャンバー (≤10⁻⊃3; Pa)、塩水噴霧腐食チャンバー (ASTM B117)。
疲労試験: 高サイクル疲労試験機、サイクル数 ≥10⁷。
検査環境要件
測定誤差を減らすため、温度は 20±2°C、湿度は 60% 未満に維持されます。検査員は ASNT レベル II または同等の認定を保持している必要があります。 MES システムは、ライフサイクル全体のトレーサビリティのためにすべての検査データを記録します。
2024 年のデータは、電力、冶金、化学、その他の業界で 3 次元フロー インペラ技術に対する強い需要を示しています。省エネ三次元流遠心送風機は、データセンター冷却システムで約 3,000 台(市場規模 18 億元、年間成長率 65%)、新エネルギー車製造サプライチェーンで 2,200 台、半導体製造業界で 500 台(15 億元、成長率 35%)の新規需要を生み出しました。業界の大手企業は、売上収益の 6.8% を研究開発に割り当てています。三次元流れ設計を採用した遠心送風機は、従来の二次元設計と比較して 12% ~ 18% の省エネを実現します。
デジタル・インテリジェント・マニュファクチャリング
デジタルツインに基づく予知メンテナンスは、計画外のダウンタイムを 50% 削減することを目指しています。 CFD シミュレーションと実験的検証を組み合わせることで、新製品開発サイクルが 30% 短縮されます。 MES システムは、ライフサイクル全体のデータのトレーサビリティを可能にします。
積層造形のスケーリング
SLM/EBM テクノロジーは量産化に向けて進んでいます。トポロジーの最適化により重量を 8.7% 削減し、極薄 0.3 mm のブレード成形を実現しました。ハイブリッド製造 (アディティブ + サブトラクティブ統合) は、ハイエンド インペラ製造の新しいパラダイムになります。
高速ダイレクトドライブの統合
高速永久磁石同期モーターはモーター効率 95% 以上でインペラを直接駆動し、ギアボックスの損失を排除します。統合されたギアインペラユニットがトレンドになりつつあり、可変周波数ドライブによる幅広い流量圧力調整が可能になります。
フルシステムの協調最適化
インペラの設計は、CFD を使用してディフューザー、ボリュート、モーターと同時に最適化され、コンプレッサー システム全体のパフォーマンスを最大化します。コンポーネントレベルからシステムレベルの統合最適化への移行。
IoT (モノのインターネット) インテリジェント監視
2024 年には、新しく設置されたユニットの 39% が遠隔監視機能を備えたスマート ファンになります。ビッグデータ分析により動的なエネルギーの最適化が可能になり、さらに平均 3% ~ 5% のエネルギー節約を実現します。 2025 年までに、スマート ファンの接続率は 60% を超えると予想されます。
新素材・新構造
マテリアルズ ゲノム エンジニアリングは、従来の鋳造アルミニウムの 5 倍の強度を持つ新しい合金配合物をスクリーニングします。複合材インペラ、二重壁中空構造、内部冷却チャネルなどの革新的な設計が次々と登場しています。 400℃以上に耐える高温複合材インペラを開発中です。
鋳造アルミニウムから 3D プリントされたチタン合金ブレードまで、二次元流れから三次元流れへ、分割溶接から一体フライス加工まで、密閉型三次元流れ遠心羽根車の製造技術は大きく変化しています。積層造形、デジタルツイン、AI 主導の設計最適化の融合により、インペラの効率、容量、信頼性が引き続き向上し、産業の省エネルギーとハイエンド機器の自立性の中核となるサポートが提供されます。


