
Please Choose Your Language


| Aantal: | |
|---|---|
Binnen de kernketens van de zware industrie – van centrifugaalcompressoren van megatonklasse tot stoomturbines van megawattklasse – werken rotorsystemen met extreme lineaire snelheden. Het garanderen van absolute operationele stabiliteit, het minimaliseren van wrijvingsvermogensverlies en het verlengen van de levensduur van deze enorme roterende machines onder zware omstandigheden is een cruciale technische uitdaging. Witmetalen kantellagers van Babbitt-legering dienen als het centrale mechanische onderdeel bij het voldoen aan deze hoge eisen. Door een zeer responsief hydrodynamisch structureel ontwerp met hoogwaardige composietmateriaaleigenschappen te integreren, leveren ze een betrouwbare rotordynamische oplossing die is ontworpen om kritieke industriële apparatuur te beschermen en het risico van kostbare ongeplande stilstand aanzienlijk te verminderen.
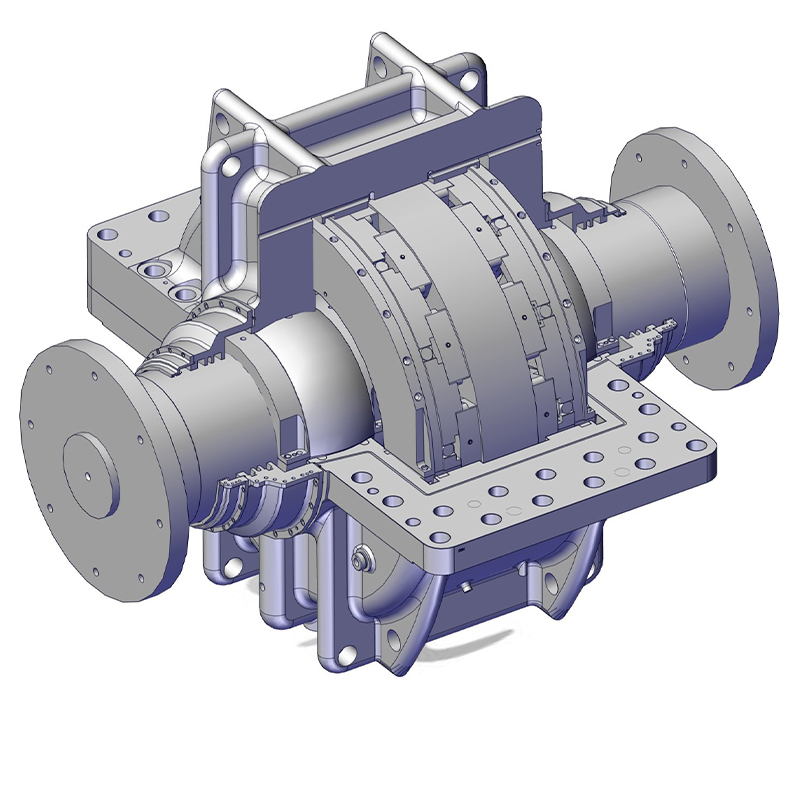
Vergeleken met conventionele lagers met vast kussen ligt het belangrijkste voordeel van het hydrodynamische lager met kantelkussen in de wendbare structuur met meerdere segmenten. Het is ontworpen voor dynamische aanpassing en bestaat doorgaans uit 3 tot 5 onafhankelijke boogstootkussens die rondom de tap zijn aangebracht, waardoor een ongeëvenaarde stabiliteit wordt geboden voor hogesnelheidsrotoren.
Het zelfuitlijnende mechanisme: Elke pad heeft lijncontact met het lagerhuis via een nauwkeurig bewerkt draaipunt. Wanneer de rotorsnelheid, belasting of bedrijfstemperatuur fluctueert, draaien de pads vrij om dynamisch de optimale aanvalshoek te zoeken. Deze continue micro-aanpassing genereert hydrodynamische oliefilms met meerdere wiggen rond de tap, waardoor optimale vloeistofondersteuning wordt gegarandeerd en rotorinstabiliteit wordt geëlimineerd.
Nauwkeurige positionering en geleiding: Om axiale of omtrekverschuivingen tijdens rigoureus gebruik bij hoge snelheden te voorkomen, maken ingenieurs gebruik van een geavanceerde T-gleufconstructie in combinatie met paspennen. Dit definieert strikt het bewegingsbereik van de kantelpads, waardoor flexibele maar gecontroleerde micro-aanpassingen binnen een veilige omgeving worden gegarandeerd.
Efficiënte smering en warmteafvoer: Uitgerust met gespecialiseerde inlaatstroombegrenzers en onafhankelijke olietoevoerkanalen, wordt het smeermiddel nauwkeurig verdeeld in de spelingen van elk kussen. Dit garandeert niet alleen een stabiele hydrodynamische ondersteuning, maar verbetert ook aanzienlijk de efficiëntie van de warmteafvoer, wat essentieel is voor continu zwaar gebruik.
Deze geavanceerde architectuur biedt de inherente mogelijkheden van zelfcentrering en foutcompensatie. Het neemt automatisch asdoorbuigingen tot ≤0,3 mm op en tolereert verkeerde uitlijningshoeken van de installatie tot 0,5°. Voor inkoop- en onderhoudsteams vermindert dit aanzienlijk de strenge eisen voor de initiële installatie van apparatuur, waardoor de installatiekosten worden verlaagd en de onderhoudsoverhead op de lange termijn wordt geminimaliseerd.
Kantelkussenlager
Stuwkantelpad
Stuwkracht Pad Basisring
Bij de productie van industriële Babbitt-lagers met kantelkussen wordt de composietstructuur van een stalen achterkant gecombineerd met een witmetalen antiwrijvingslaag erkend als de industriestandaard. Deze precieze combinatie lost effectief de traditionele technische tegenstelling op tussen hoge belastbaarheid en slijtvastheid, waardoor betrouwbare prestaties onder extreme mechanische belasting worden gegarandeerd.
Robuust kussensubstraat: Het structurele skelet van de astaplagerkussens is doorgaans vervaardigd uit premium 20-staal of 25-staal. Deze solide basis biedt uitzonderlijke structurele stijfheid en druksterkte, waardoor er geen vervorming optreedt, zelfs onder zware zware belastingen en bij continu gebruik.
Werkoppervlak van zacht wit metaal (Babbitt): Een gespecialiseerde laag Babbitt-legering, met name de zeer betrouwbare op tin gebaseerde ZSnSb11Cu6, met een dikte van 0,8 ~ 2,5 mm, wordt stevig op het oppervlak van het druklagerkussen aangebracht. Dankzij de relatief lage hardheid vertoont de Babbitt-legering een uitstekende inbedding en vervormbaarheid. Als microscopisch kleine harde deeltjes in de lagerruimte terechtkomen, absorbeert het witte metaal deze veilig, waardoor de kritieke hoofdas wordt beschermd tegen krassen. Tegelijkertijd vergemakkelijkt de superieure lipofiliciteit ervan de snelle vorming van een stabiele hydrodynamische oliefilm.
Lagerhuis met hoge stijfheid: De buitenschaal van het druklager van het kantelkussen is voornamelijk gemaakt van duurzaam nodulair gietijzer of gelegeerd staal. Het opnemen van een convex bolvormig ontwerp versterkt de algehele stijfheid van de ondersteuning en de zelfuitlijnende prestaties van het gehele samenstel, waardoor een veilige behuizing voor de interne componenten wordt geboden.
Stuwstootkussen
Kantelbare stuwkrachtpad
Dankzij de synergie van het adaptieve structurele ontwerp en hoogwaardige composietmaterialen vertonen gekantelde druklagers mechanische eigenschappen van het hoogste niveau: hoog draagvermogen, uitzonderlijke schokbestendigheid en minimaal vermogensverlies. Ze dienen als een zeer betrouwbare oplossing in de volgende industriële kerntoepassingen:
Centrifugaalcompressoren: In deze kritische machines zijn de extreem hoge lineaire snelheden van de rotoren zeer gevoelig voor dodelijke oliezweep- of oliefilmoscillaties. Babbitt-lagers met kantelkussen elimineren deze destabiliserende krachten fundamenteel, waardoor de exploitanten van installaties gemoedsrust krijgen en continue gascompressieprocessen worden gegarandeerd.
Stoomturbines en stroomopwekkingssets : Of het nu gaat om stoomturbines, gasturbines of grootschalige generatoren, over de ultieme betrouwbaarheid valt niet te onderhandelen. De witmetalen pads absorberen effectief trillingsenergie en verminderen het wrijvingsvermogensverlies aanzienlijk – met gemeten reducties van meer dan 18% – waardoor de operationele stabiliteit op lange termijn wordt gegarandeerd die nodig is voor continue energieopwekking.
Hogesnelheidsversnellingsbakken en heavy-duty pompen: Geconfronteerd met complexe axiale stuwkracht en intense radiale belastingen, demonstreren de Babbitt-druklagers met kantelkussen een uitzonderlijke weerstand tegen vermoeidheid en impactbestendigheid. Dankzij de geavanceerde Babbitt-oppervlakken met een gegarandeerde hechtsterkte van ≥55 MPa leveren ze onwrikbare prestaties in de meest veeleisende omgevingen voor vloeistofbehandeling en krachtoverbrenging.
De evolutie van het witmetalen astaplager met kantelkussen vertegenwoordigt het industriële streven naar operationele soepelheid en betrouwbaarheid. Door een nauwkeurig mechanisch ontwerp transformeert het operationele onzekerheid in adaptieve regelgeving, terwijl de uitgebalanceerde composietmaterialen de impasse tussen zware belastingen en slijtage van componenten oplossen. Voor moderne industriële ondernemingen die zich richten op het maximaliseren van de efficiëntie, het minimaliseren van onderhoudsonderbrekingen en het garanderen van operationele stabiliteit, is het selecteren van een premium radiaallager met kantelkussen een essentiële investering voor het beschermen van de kernenergie.
De productie van witmetalen (Babbitt) kantellagers vereist een zeer gecontroleerde precisie-engineeringworkflow. Omdat deze componenten van cruciaal belang zijn voor het handhaven van de rotorstabiliteit onder dynamische belastingen, moet elke stap – van de initiële materiaalkeuze tot de uiteindelijke segmentatie – worden uitgevoerd met strikte naleving van metallurgische en geometrische toleranties. Ons productieproces integreert geavanceerde materiaalbehandelingen met nauwkeurige CNC-bewerkingen om optimale antiwrijvingsprestaties, structurele integriteit en operationele betrouwbaarheid op lange termijn te garanderen. Door de thermische dynamiek en de nauwkeurigheid van de bewerking strikt te controleren, leveren wij lagers die voldoen aan de veeleisende eisen van complexe industriële machines.
De basis van een betrouwbaar lager begint met hoogwaardige grondstoffen. Afhankelijk van de specifieke technische vereisten gebruiken we gesmede ringvormige pad-blanks vervaardigd uit hoogwaardig 20-staal, 25-staal of gespecialiseerd gelegeerd staal om een betrouwbare mechanische sterkte te garanderen.
Ruwe bewerking en voorlopige foutdetectie: De eerste fase omvat het ruw draaien van de binnendiameters, buitendiameters en eindvlakken van de plano. Berekende toeslagen worden zorgvuldig gereserveerd voor de daaropvolgende nabewerking. Hierna wordt een voorlopige foutdetectie uitgevoerd om ervoor te zorgen dat het stalen substraat volledig vrij is van interne defecten zoals porositeit of microscheurtjes, waardoor een solide en betrouwbare basis wordt gelegd voor verdere verwerking.
Hydrogen Relief Annealing: Om de structurele stabiliteit vóór het gieten te garanderen, ondergaan de machinaal bewerkte plano's een kritische thermische behandeling. De stalen substraten worden in een gloeioven geplaatst en gedurende 24 tot 48 uur bij een nauwkeurig gecontroleerde temperatuur van 270°C~300°C geweekt. Dit langdurige verwarmingsproces elimineert effectief interne restspanningen die ontstaan tijdens voordraaien. Belangrijker nog is dat het sporenwaterstof dat in de staalmatrix vastzit, grondig verwijdert. Het verwijderen van deze waterstof is essentieel om kritieke storingen zoals 'blaarvorming' of delaminatie van de Babbitt-laag tijdens de daaropvolgende gietfase te voorkomen.
Smeden blanco
Ruwe bewerking
Het bereiken van een sterke metallurgische verbinding tussen het Babbitt-witmetaal en het stalen substraat is essentieel voor de operationele veiligheid onder zware industriële belastingen. De vereiste hechtsterkte moet 50~80 MPa bereiken om ervoor te zorgen dat de antiwrijvingslaag veilig bevestigd blijft tijdens continue rotatie, waardoor het risico op voortijdige slijtage of catastrofaal falen wordt geminimaliseerd.
Oppervlaktevertinnen (activering): De blanco pad wordt eerst onderworpen aan rigoureus zuurbeitsen en ontvetten om alle oppervlakteonzuiverheden te verwijderen. Vervolgens wordt het voorverwarmd tot 250°C~300°C en behandeld met een gespecialiseerd vloeimiddel. Er wordt zorgvuldig een uniforme overgangslaag van puur tin aangebracht van ongeveer 0,2 mm dik. Deze tinlaag fungeert als een vitale metallurgische brug, waardoor de hechtingssterkte tussen de stalen achterkant en het Babbitt-materiaal aanzienlijk wordt verbeterd.
Centrifugaal gietproces: We gebruiken geavanceerd centrifugaal gieten om de antiwrijvingslaag aan te brengen. Gesmolten Babbitt-legering (zoals ZSnSb11Cu6) wordt verwarmd tot een nauwkeurig temperatuurbereik van 420°C~460°C en in de binnenboring van de snel roterende lagerplano gegoten. De middelpuntvliedende kracht drijft de gesmolten legering strak tegen de vertinde binnenwand, waardoor een zeer dichte, uniforme Babbitt-laag ontstaat zonder interne holtes. Na het gieten wordt de afkoelsnelheid strikt gereguleerd, waarbij gebruik wordt gemaakt van gecontroleerde waterkoeling of langzame koeling in een warmhoudoven, om thermische scheurvorming en materiaalsegregatie te voorkomen.
Om strikte uitwisselbaarheid en nauwkeurige montage tussen meerdere remblokken te garanderen, maken we gebruik van een 'integrale bewerking gevolgd door segmentatie'-productieroute. Deze geavanceerde methode elimineert effectief cumulatieve tolerantiefouten die vaak voorkomen bij het afzonderlijk bewerken van individuele pads, waardoor een exacte uitlijning en functionaliteit wordt gegarandeerd.
Semi-finish en finish-kotteren: Zodra het Babbitt-gietstuk voltooid en structureel gestabiliseerd is, ondergaat de interne boring van de integrale lagerring een semi-finish- en finish-kottering. Deze stap zorgt ervoor dat de binnendiameter en rondheid voldoen aan exacte geometrische specificaties, wat cruciaal is voor optimale vloeistoffilmvorming en hydrodynamische smering.
Draadsnijsegmentatie: Na het inwendig boren wordt de massieve ring verdeeld in individuele kantelkussens (meestal 4 of 5 gelijke segmenten, gebaseerd op het specifieke technische ontwerp). We gebruiken zeer nauwkeurige Wire Electrical Discharge Machining (WEDM) om uitzonderlijk zuivere, nauwkeurige sneden te bereiken zonder mechanische spanning of thermische vervorming in de gevoelige Babbitt-laag te introduceren.
Excentrische buitendiameter en achterboogbewerking: De achterkant van elk kantelkussen vereist een specifieke excentrische boog of een nauwkeurig gevormd gebogen oppervlak met een draaipunt. Met behulp van speciale excentrische armaturen of vierkante asbevestigingen voor een stijve positionering, ondergaan de pads nauwgezet CNC-draaien en slijpen. Deze laatste bewerkingsfase zorgt ervoor dat de kromming van de achterkant van de remblokken en het draaicontactoppervlak absoluut nauwkeurig zijn, waardoor de remblokken vrij kunnen kantelen en tijdens gebruik een optimale hydrodynamische wig vormen.
Veilige en betrouwbare verpakking is een cruciale factor bij de aanschaf van zeer gevoelige componenten voor roterende apparatuur. Voor industriële witmetalen hydrodynamische Babbitt-kantellagers die in stoomturbines worden gebruikt, is het behoud van de fysieke integriteit en maatnauwkeurigheid tijdens het wereldwijde transport van het grootste belang. De zachte oppervlakken van de witte metaallegering en de strenge geometrische toleranties vereisen een gespecialiseerde beschermende verpakking om micro-impacts, oxidatie of vervorming tijdens complexe logistiek te voorkomen. Wij bieden uitgebreide, end-to-end verzendoplossingen, variërend van fundamentele milieu-isolatie tot zware transportconfiguraties. Ons doel is ervoor te zorgen dat elk onderdeel transportrisico's omzeilt en de door de fabriek gekalibreerde precisie behoudt over elke transportafstand, klaar voor onmiddellijke inzet bij aankomst.
We gebruiken een zeer sterke, antistatische polyethyleen (PE) film als primaire barrière. Deze gespecialiseerde industriële film biedt uitzonderlijke lekbestendigheid en elektrostatische dissipatie. Door middel van geavanceerde vacuüm-krimptechnologie past de film zich strak aan de ingewikkelde contouren van elk afzonderlijk kantelkussen aan. Deze volledige evacuatie van lucht isoleert het lager effectief van omgevingsvocht, zoutnevel en zuurstof, waardoor oxidatie, corrosie of verkleuring van het witte metalen materiaal tijdens langdurig zeevervoer of langdurige opslag in magazijnen wordt voorkomen. Bovendien zijn multi-pad-sets individueel ingekapseld. We passen roestbestendig Volatile Corrosion Inhibitor (VCI)-papier en gespecialiseerde noppenfolie-demping toe op alle kritische contactpunten. Deze nauwgezette gelaagdheid zorgt ervoor dat er geen metaal-op-metaal contact is en biedt maximale oppervlakteveiligheid tegen wrijving en microkrassen.
Binnenverpakking
Binnenverpakking
Het kratontwerp voldoet aan strikte principes van volledige behuizing om de inhoud te beschermen tegen externe gevaren. De paneeldikte wordt nauwkeurig berekend op basis van het brutogewicht van het lagersamenstel en wordt strikt gehandhaafd op niet minder dan 12 mm. Deze robuuste constructie voorkomt structurele vervorming tijdens gestapelde opslag, ruwe behandeling of turbulente zeereizen. Binnenin de houten kist is strategisch gebruik gemaakt van polyurethaan (PU) schuim-in-place demping met hoge dichtheid. Dit expanderende schuim vult alle interne holtes en vormt zich precies rond de lagercomponenten om een aangepaste, schokabsorberende immobilisatiematrix te creëren die verschuiven voorkomt. Aan de buitenkant zijn de kratten zwaar versterkt met gegalvaniseerd staalband, gerangschikt in een veilig rasterpatroon. Geïntegreerde vorkheftruckbases en versterkte skids vergemakkelijken veilig, gemechaniseerd laden en lossen in havens en faciliteiten. Duidelijke, ISO-standaard verzendmarkeringen, zoals 'Center of Gravity', 'Keep Dry' en 'Fragile', worden prominent weergegeven om het logistieke personeel wereldwijd te begeleiden en een goede afhandeling op elk overdrachtspunt te garanderen.
Buitenverpakking
Buitenverpakking


