


Oppervlaktemarkeringen op een tussenas kunnen er klein uitzien, terwijl ze een groter aslijnprobleem verbergen. Er kunnen krassen ontstaan door verlies van oliefilms, maar soortgelijke slijtage van de astappen kan ook het gevolg zijn van randbelasting, vervuild smeermiddel, slijtage van lagers, corrosie of een verkeerde uitlijning. De reparatiebeslissing kan dus niet beginnen met polijsten of machinaal bewerken. Het begint met het identificeren van het schadepatroon, het meten van welk materiaal en de geometrie daadwerkelijk verloren zijn gegaan, het controleren op scheuren of hitte-effecten, en het traceren van de toestand via het lager- en ondersteuningssysteem. Deze volgorde is de sleutel tot het beoordelen van schade aan de tussenas op zee, zonder de symptomen als grondoorzaken te behandelen.
Begin met het schadepatroon, niet met de reparatiemethode
Het uiterlijk van het oppervlak is waardevol omdat het laat zien waar contact, hitte, corrosie of relatieve beweging heeft plaatsgevonden. Het is echter niet voldoende om een as eenvoudigweg te classificeren als 'gekerfd' of 'versleten'. Voordat agressief reinigen of polijsten sporen verwijdert, moet u de volledige beschadigde zone fotograferen, de axiale en omtrekspositie ervan markeren en de relatie ervan met de lagerranden, tapschouders, filets, flenskenmerken en andere referentiepunten vastleggen.
Een praktische schadekaart kan de volgende inspectiestap beperken:
| Schadepatroon | Mogelijk mechanisme | Inspectieprioriteit | Belangrijkste reparatieprobleem |
|---|---|---|---|
| Omtrekgroeven of schachtkerving | Schurende deeltjes, afbraak van de oliefilm, contact met lagers | Groefdiepte, astapdiameter, lageroppervlak, toestand van het smeermiddel | Materiaalverlies en uiteindelijke astapdiameter |
| Lokaal gepolijste of afgeveegde band | Geconcentreerd lagercontact of randbelasting | Contactpositie, lagerspeling, uitlijning, astapgeometrie | Lokale verwarming en ongelijkmatige slijtage |
| Verkleuring door hitte of overgedragen lagermateriaal | Ernstige wrijving of lagerproblemen | Oppervlaktereiniging, hardheidsvergelijking, NDT | Mogelijke thermische of metallurgische verandering |
| Taps toelopende of ongelijkmatige slijtage van het dagboek | Aanhoudende niet-uniforme lagerbelasting | Diametermetingen op meerdere stations en lagercontact | Geometrie en toekomstige lagerspeling |
| Corrosie of putvorming | Blootstelling aan vocht of mislukte oppervlaktebescherming | Putdiepte, locatie, NDO waar nodig | Stressconcentratie en dimensionaal verlies |
| Fretten in de buurt van pas- of flensgebieden | Relatieve beweging, pasproblemen, trillingen | Passende oppervlakken, bevestigingsmiddelen, slingering en contact | Fitrestauratie in plaats van eenvoudig polijsten |
Tussentijdse slijtage van de astap moet worden geïnterpreteerd op basis van locatie en diepte. Een ondiepe markering over een breed, cilindrisch gebied met lage spanning kan een ander reparatieprobleem opleveren dan een defect dat zich uitstrekt tot in een tapschouder of overgang. Corrosieputten, bewerkingssporen of scheuren in de buurt van zwaar belaste geometrische veranderingen verdienen ook meer aandacht dan hun visuele grootte alleen al doet vermoeden.
Afgezet lagermateriaal kan er ook voor zorgen dat de astap er ernstiger beschadigd uitziet dan het staal eronder. Omgekeerd kan het verwijderen van overgebracht materiaal diepere krassen blootleggen. Bij de eerste reiniging moet daarom de oorspronkelijke schadekaart behouden blijven en materiaaloverdracht worden onderscheiden van daadwerkelijk verlies van het basismetaal van de as voordat de afmetingen worden geaccepteerd.
Schade traceren via lagers, smering en uitlijning
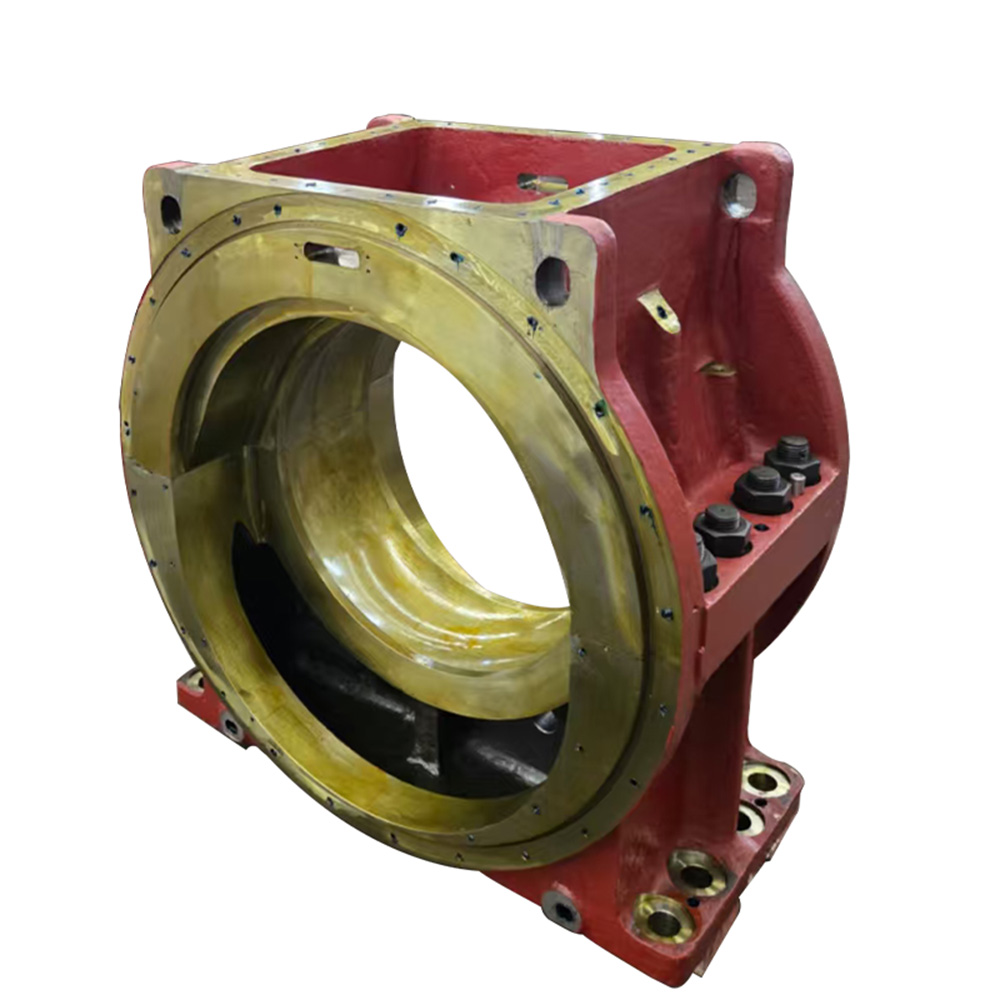
De as en zijn lager moeten worden behandeld als een interactief systeem. Een hydrodynamisch Marine Journal Bearing ondersteunt de tussenas radiaal, terwijl de bedrijfsconditie ervan afhangt van de astapgeometrie, lagerspeling, smering, rotatiegedrag en belastingverdeling. Het lageroppervlak en de astap vormen daarom bewijsmateriaal over elkaar in plaats van twee onafhankelijke inspectie-items te vertegenwoordigen.
Een verkeerde uitlijning van de tussenliggende as kan de stand van de tap in het lager veranderen. In plaats van de belasting over het beoogde werkgebied te verdelen, kan de contactdruk naar één rand bewegen. De lokale druk stijgt, de hydrodynamische oliefilmmarge neemt af en de temperatuur kan in een beperkt gebied stijgen. Voortgezet gebruik kan dan leiden tot het afvegen van de lagers, het overbrengen van materiaal, plaatselijk polijsten en het inkerven van de as.
De causale keten kan ook in de tegenovergestelde richting lopen. Verlies van smeermiddel of verslechtering van de lagers kunnen als eerste het lager beschadigen. Naarmate het lagermateriaal verslijt en de speling verandert, kan de assteun veranderen, waardoor de werkpositie verandert en de belasting wordt herverdeeld over aangrenzende steunen. Een defect aan een lager kan daarom duidelijke uitlijningssymptomen veroorzaken, terwijl een verkeerde uitlijning zelf lagerfalen kan veroorzaken. Als u een lager verplaatst om een uitlijningswaarde te corrigeren zonder eerst de smering, speling, lagerzitting en zichtbare slijtage te onderzoeken, bestaat het risico dat het gevolg wordt gecorrigeerd in plaats van de oorzaak.
Gegevens over koude uitlijning mogen niet worden beschouwd als bewijs dat de aslijn onderweg correct belast blijft. Diepgang, lading- of ballastverdeling, vervorming van de romp, thermische groei, propellerkrachten en machinetemperatuur kunnen de relatie tussen as en lager veranderen nadat het schip de statische inspectietoestand heeft verlaten. Als er alleen schade optreedt bij een bepaalde belasting, snelheid, trek of warme bedrijfsomstandigheden, moet die bedrijfstoestand worden geregistreerd en tijdens het onderzoek in aanmerking worden genomen.
Meet de journaalgeometrie voordat u beslist wat NDT betekent
Bij een reparatie-inspectie van scheepsschachten moet de geometrie worden vastgesteld voordat wordt besloten hoeveel metaal veilig kan worden verwijderd. Het meten van alleen de minimale tapdiameter is onvoldoende omdat dezelfde minimale waarde het gevolg kan zijn van uniforme slijtage, tapsheid, ovaliteit, een plaatselijke groef of excentrische geometrie. Deze omstandigheden vereisen verschillende corrigerende beslissingen.
Een gedisciplineerde inspectievolgorde is:
Registreer de bedrijfsgeschiedenis, inclusief recente veranderingen in de lagertemperatuur, trillingen, abnormale smering, aardings- of impactgebeurtenissen, droogdokwerkzaamheden, vervanging van lagers en wijzigingen in de uitlijning. Fotografeer en breng het beschadigde oppervlak in kaart voordat het polijsten het bewijsmateriaal verandert.
Meet de tapdiameter op meerdere axiale stations over de werkbreedte. Voer op elk station metingen uit in meerdere hoekrichtingen, zodat ovaliteit kan worden onderscheiden van algemeen diameterverlies. Het vergelijken van stations brengt tapsheid, randslijtage en plaatselijke materiaalverwijdering aan het licht.
Controleer de as- en astapslingering op relevante cilindrische oppervlakken, en meet indien nodig de radiale flens- en vlakslingering afzonderlijk. Registreer zowel TIR als de hoekpositie van het hoogste punt in plaats van één indicatorwaarde als een volledige diagnose te behandelen.
Maak het defect voldoende schoon voor niet-destructief onderzoek zonder onnodig basismateriaal te verwijderen. Voor geschikte ferromagnetische schachtstaalsoorten kan magnetische deeltjesinspectie discontinuïteiten aan het oppervlak en nabij het oppervlak identificeren. Andere NDT-methoden moeten worden geselecteerd op basis van het schachtmateriaal, de oriëntatie van het defect, de locatie en de toepasselijke inspectieprocedure.
Breng de hardheid in het beschadigde gebied in kaart en vergelijk de resultaten met niet-aangetaste referentiegebieden en de toepasselijke materiaalvereisten. Een plaatselijke hardheidsverandering na ernstige wrijvingsverhitting kan van belang zijn, zelfs als het oppervlak machinaal schoon kan worden gemaakt.
Inspecteer het lager, de behuizing, de speling, de staat van het smeermiddel, de ondersteuningsopstelling en het uitlijningsbewijs opnieuw voordat u de plaatsing van de as voltooit. Een journaalmeting beschrijft de schade; het verklaart op zichzelf niet waarom de schade is ontstaan.
Het meetrapport moet de werkelijke waarden behouden en niet alleen een 'aanvaardbare' of 'afwijzende' conclusie. De diameters van de tappunten, de tapsheid, de ovaliteit, de slingering, de oppervlakteafwerking, de locatie van het defect, de NDT-resultaten, de hardheidsmetingen en de inspectieomstandigheden vormen een basislijn die kan worden vergeleken met de uiteindelijke metingen na de reparatie.
Oppervlakteruwheid verdient dezelfde behandeling. Een gepolijste dagboek kan er glad uitzien, maar toch een onaanvaardbare tapsheid of een ondermaatse diameter hebben. Omgekeerd kan het zijn dat een geometrisch aanvaardbare tap nog steeds afwerking nodig heeft om de oppervlakteconditie te bereiken die is gespecificeerd voor het lagersysteem. Bij de inspectie van een tussenas moet daarom ruwheid, slingering, magnetische deeltjesinspectie en ander niet-destructief onderzoek samen worden bekeken in plaats van onafhankelijk.
Stel de repareerbaarheidsgrens in voordat u meer metaal verwijdert
Repareerbaarheid wordt niet gedefinieerd door de vraag of een machine het oppervlak fysiek kan opruimen. Het wordt bepaald door de vraag of de resulterende as nog steeds kan voldoen aan de vereiste afmetingen, geometrie, materiaalconditie, lagerinterface en acceptatiecriteria voor inspecties.
Oppervlakkig inkerven kan geschikt zijn voor gecontroleerd polijsten als het defect kan worden verwijderd zonder noemenswaardig maatverlies en de vereiste oppervlakteafwerking haalbaar blijft. Bij diepere inkepingen of tussenslijtage van de tussenas kan slijpen of machinaal bewerken tot een kleinere diameter nodig zijn. Deze optie is alleen praktisch als de toegestane eindafmeting van de tap bekend is en het bijbehorende lager kan worden hersteld of vervaardigd om de vereiste loopspeling te verkrijgen.
Dit is de reden waarom generieke 'maximale maalgoed'-aantallen niet mogen worden overgedragen van een ander vat of een andere schacht. De toegestane materiaalverwijdering is afhankelijk van de originele tekening, de astapgrootte, het asontwerp, de lageropstelling, eerdere reparaties, classificatie- of projectvereisten en de afmetingen die bij elkaar passende componenten kunnen bevatten. Een schoon ogende astap wordt niet met succes gerepareerd als de bewerking onaanvaardbare tapsheid, ondermaat, slingering of een incompatibele lagerinterface heeft veroorzaakt.
Scheuren, aanzienlijke vervormingen, onopgeloste thermische schade, onaanvaardbare veranderingen in de hardheid, buitensporig materiaalverlies, ernstige schade bij kritische overgangen of onzekerheid over de vraag of het defect volledig is verwijderd, kunnen de beslissing in de richting van vervanging doen verschuiven. Meerdere op elkaar inwerkende defecten veranderen ook de beoordeling. Een as met matige slijtage van de astap plus buigingen, scheuren en een onzekere eerdere reparatiegeschiedenis mag niet worden beoordeeld als vier niet-gerelateerde kleine defecten.
Als vervanging nodig is, de nieuwe Gesmede tussenas moet worden gespecificeerd als onderdeel van de volledige as-lagerrelatie en niet alleen op basis van de nominale diameter. Materiaal- en warmtebehandeling, astapafmetingen, coaxialiteit, flensinterfaces, oppervlakteafwerking, slingering, inspectie-eisen en bijpassende lagergegevens hebben allemaal invloed op hoe de vervanging zal werken in de bestaande aslijn.
Opbouwen, coaten, lassen of rechttrekken mogen eveneens nooit als universele reparatieroutes worden beschouwd. Hun geschiktheid hangt af van het asmateriaal, de vermoeiingsbelasting, de locatie van het defect, de warmte-inbreng, de maatvereisten, de goedgekeurde reparatieprocedure en de toepasselijke onderzoeksvereisten. Welke route er ook wordt gekozen, de eindinspectie moet aantonen dat de reparatie meer herstelt dan alleen het uiterlijk.
Voorkom dat een gerepareerd dagboek opnieuw beschadigd raakt
Een gerepareerde as kan snel weer kapot gaan als de oorspronkelijke lagerconditie onveranderd blijft. Als astapbewerking de asdiameter verandert, de paring Babbitt Glijbus moet worden beoordeeld op de resulterende passing en loopspeling. Het Babbitt-werkoppervlak is bedoeld om te werken met een smeeroliefilm, dus de geometrie van de boring, de toestand van het oppervlak, de uitlijning van de as en de smering blijven onderdeel van de reparatie, zelfs nadat de stalen tap is hersteld.
Verificatie na de reparatie moet de lokale reparatie opnieuw verbinden met de aslijn. De uiteindelijke astapdiameter, tapsheid, ovaliteit, oppervlakteafwerking en slingering moeten worden gedocumenteerd; het lager moet indien nodig worden geïnspecteerd of vernieuwd; de toevoer en reinheid van smeermiddelen moeten worden bevestigd; en uitlijnings- of lagerbelastingscontroles moeten de bedrijfstoestand aanpakken die oorspronkelijk de symptomen veroorzaakte. Als abnormaal gedrag zich pas voordoet na thermische stabilisatie of onder een bepaalde beladingstoestand van het schip, is het mogelijk dat een bevredigende koude controle aan de kade het onderzoek niet afrondt.
Wanneer voor een reparatie een gecoördineerde vervanging van de as, het lager, de behuizing, het stuwkrachtsysteem of de daarmee samenhangende onderdelen vereist is, wordt het systeem als onderling verbonden behandeld Marine Propulsion Parts vermindert het risico dat één component wordt gespecificeerd zonder de maatinformatie die vereist is voor de bijbehorende onderdelen.
Het definitieve inspectiebestand moet de originele schadefoto's, defectkaart, journaalmetingsraster, NDT- en hardheidsresultaten, lagerobservaties, uitlijningsinformatie, reparatieafmetingen en metingen na de reparatie bevatten. Deze gegevens bieden een basislijn om te bepalen of een later oppervlakteken stabiel, nieuw of geleidelijk verslechterend is.
Conclusie
Schade aan de tussenas van schepen moet worden beoordeeld als een probleem met het aslagersysteem en niet als een cosmetisch defect aan het oppervlak. Schadepatronen geven aan waar onderzoek moet worden gedaan, terwijl dagboekmetingen, slingering, NDT, hardheidscontroles, lagerconditie en uitlijningsbewijs bepalen of polijsten, machinaal bewerken, een gecoördineerde lagerreparatie of vervanging gerechtvaardigd is. Shanghai TOTEM Machinery Co., Ltd. is een fabrikant en leverancier van scheepsas- en lagercomponenten. Een goede reparatiebeslissing herstelt zowel het astapoppervlak als de bedrijfsomstandigheden die nodig zijn om het te beschermen.
Veelgestelde vragen
Vraag: Wat veroorzaakt gewoonlijk schade aan de tussenas van schepen?
A: Veel voorkomende mechanismen zijn onder meer defecte smering, slijtage van lagers, verkeerde uitlijning van de as, belasting van de randen, schurende vervuiling, corrosie, abnormale trillingen en bedrijfsomstandigheden die de belasting van de aslijnlagers herverdelen.
Vraag: Kan de asgroef op een tussenas eenvoudig worden weggepolijst?
A: Alleen als de inkerving oppervlakkig is en het polijsten de vereiste diameter, geometrie, oppervlakteafwerking en lagercompatibiliteit behoudt. Bij diepere schade is eerst een beoordeling van de afmetingen en de materiële toestand vereist.
Vraag: Hoe moet de slijtage van de tussenastappen worden gemeten?
A: Meet de diameter op verschillende axiale stations en hoekrichtingen, en evalueer vervolgens het diameterverlies, de tapsheid en de ovaliteit samen. Slingering en oppervlakteafwerking moeten afzonderlijk worden geregistreerd.
Vraag: Treedt er altijd een verkeerde uitlijning van de tussenas op tijdens koude uitlijningscontroles?
A: Nee. Doorbuiging van de romp, thermische groei, scheepsbelasting en bedieningskrachten kunnen de lagerreacties en de stand van de as veranderen nadat statische koudemetingen zijn voltooid.
Vraag: Wat moet een reparatie-inspectie van een scheepsas omvatten?
A: Het moet een schadekaart, astapafmetingen, tapsheid, ovaliteit, slingering, oppervlakteconditie, geschikte NDT, hardheidscontroles, lagerinspectie, smeerbeoordeling en relevante gegevens over de uitlijning van de as combineren.
