
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-17 उत्पत्ति: साइट
टूटी हुई कनेक्टिंग रॉड शायद ही कोई अलग घटना हो। यह आम तौर पर प्रणालीगत यांत्रिक या परिचालन तनाव का अंतिम, विनाशकारी परिणाम होता है। जब यह महत्वपूर्ण घटक टूट जाता है, तो परिचालन तुरंत रुक जाता है। प्रारंभिक चेतावनी के संकेतों को नजरअंदाज करने से लगभग हमेशा बड़े पैमाने पर उपकरण ओवरहाल होते हैं।
रखरखाव और विश्वसनीयता इंजीनियरों के लिए, निदान करना रिसीप्रोकेटिंग कंप्रेसर कनेक्टिंग रॉड विफलता के लिए लक्षण को मूल कारण से अलग करने की आवश्यकता होती है। आपको विफलता पथ का सटीक पता लगाना चाहिए। ऐसा करने से महत्वपूर्ण आसन्न घटकों को भयावह संपार्श्विक क्षति को रोकने में मदद मिलती है।
यह मार्गदर्शिका रॉड की विफलता के साक्ष्य-आधारित कारणों की रूपरेखा तैयार करती है। हम शीघ्र पता लगाने के लिए सटीक निरीक्षण प्रोटोकॉल का विवरण देते हैं। आप प्रतिस्थापन घटकों का मूल्यांकन करते समय आवश्यक तकनीकी मानदंड भी सीखेंगे। इन यांत्रिक संबंधों को समझना आपके संपीड़न सिस्टम के लिए दीर्घकालिक परिचालन विश्वसनीयता सुनिश्चित करता है।
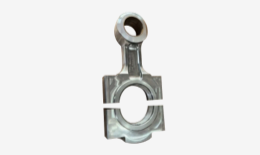
मूल कारण की पहचान: अधिकांश विफलताएं स्टैंडअलोन सामग्री दोषों के बजाय स्नेहन भुखमरी, गंभीर गलत संरेखण, या तरल कैरीओवर (हाइड्रो-लॉकिंग) से उत्पन्न होती हैं।
निरीक्षण अधिदेश: प्रभावी रोकथाम के लिए निर्धारित टर्नअराउंड के दौरान गैर-विनाशकारी परीक्षण (एनडीटी) और सटीक आयामी रन-आउट जांच को एकीकृत करने की आवश्यकता होती है।
प्रतिस्थापन मानदंड: मिश्र धातु इस्पात कनेक्टिंग रॉड में अपग्रेड करना केवल तभी प्रभावी होता है जब सिस्टम-स्तरीय संरेखण और स्नेहन बेसलाइन आवश्यकताओं को समवर्ती रूप से संबोधित किया जाता है।
खरीद मानक: आफ्टरमार्केट या ओईएम गैस रिसीप्रोकेटिंग कंप्रेसर भागों का मूल्यांकन करने के लिए धातुकर्म प्रमाणपत्रों और आयामी सहनशीलता का कड़ाई से पालन करना आवश्यक है।
हम रॉड की विफलता को केवल टूटे हुए हिस्से के रूप में नहीं देख सकते। यह गंभीर परिचालन व्यवधान के लिए प्राथमिक ट्रिगर के रूप में कार्य करता है। एक भी फ्रैक्चर गैस के प्रवाह को तुरंत रोक देता है। यह घटना अनियोजित रुकावटों और गंभीर उत्पादन बाधाओं को जन्म देती है। अस्थिर वातावरण में, अचानक यांत्रिक अलगाव भी खतरनाक गैस रिलीज जोखिम को बढ़ाता है। आपको उत्पादन हानि के साथ-साथ तत्काल सुरक्षा चिंताओं का भी सामना करना पड़ता है।
प्रणालीगत क्षति शायद ही कभी रॉड पर ही रुकती है। जब उच्च गति संपीड़न स्ट्रोक के दौरान पृथक्करण होता है, तो मशीन अत्यधिक गतिज ऊर्जा को बाहर की ओर स्थानांतरित करती है। यह बल हिंसक रूप से प्रभाव डालता है कंप्रेसर क्रैंकशाफ्ट . रॉड फ्रैक्चर के बाद इंजीनियर नियमित रूप से गंभीर जर्नल स्कोरिंग देखते हैं। सबसे खराब स्थिति में, गतिज झटका क्रैंकशाफ्ट को पूरी तरह से मोड़ देता है। इससे संपूर्ण वेब विफलता भी हो सकती है.
आसन्न संभोग घटकों को समान रूप से नुकसान होता है। रॉड की अनियंत्रित गति क्रॉसहेड हाउसिंग से टकराती है। यह तत्काल गलत संरेखण का कारण बनता है। पिस्टन सिलेंडर की दीवारों से टकराते हैं। यह खींचने से सिलेंडर के छिद्रों में गहरा निशान बन जाता है।
मरम्मत की योजना बनाने से पहले आपको एक सख्त मूल्यांकन आधार रेखा स्थापित करनी होगी। किसी भी मरम्मत बनाम प्रतिस्थापन निर्णय के लिए सभी आसन्न घटकों के व्यापक निरीक्षण की आवश्यकता होती है। केवल रॉड को बदलने से भविष्य में खराबी की गारंटी हो जाती है। आपको क्रैंकशाफ्ट रन-आउट को मापना होगा, क्रॉसहेड अखंडता को सत्यापित करना होगा, और सिलेंडरों को बोर-स्कोप करना होगा। संपार्श्विक क्षति का समाधान बार-बार होने वाली विफलताओं को रोकता है।
विफलता यांत्रिकी को समझने से आपको भविष्य में होने वाली घटनाओं को रोकने में मदद मिलती है। घटक फ्रैक्चर विशिष्ट, मापनीय कारणों से होता है। हम इन मूल कारणों को चार प्राथमिक क्षेत्रों में वर्गीकृत करते हैं।
स्नेहन टूटना (थर्मल और घर्षण थकान)
स्वच्छ तेल क्रैंकपिन और क्रॉसहेड पिन बीयरिंग पर एक हाइड्रोडायनामिक फिल्म बनाए रखता है। इस द्रव फिल्म के खोने से तत्काल धातु-से-धातु संपर्क बनता है। घर्षण तेजी से बढ़ता है। असर वाले गोले में तापमान तेजी से बढ़ता है। दूषित तेल अपघर्षक घिसाव भी उत्पन्न करता है। पार्टिकुलेट असर वाली सतहों को मापते हैं। यह क्लीयरेंस गिरावट एक गंभीर रॉड दस्तक का परिचय देती है। बार-बार लगने वाले प्रभाव से अंततः रॉड की आंख टूट जाती है।
असामान्य लोडिंग और हाइड्रो-लॉकिंग
कंप्रेसर गैस को संसाधित करते हैं, तरल को नहीं। गैस धारा में तरल पदार्थ का प्रवाह विनाशकारी स्थिति पैदा करता है। हम इसे हाइड्रो-लॉकिंग कहते हैं। तरल पदार्थ असम्पीडित होते हैं। जब पिस्टन एक तरल पदार्थ स्लग को संपीड़ित करने का प्रयास करता है, तो यह एक अचल बाधा से मिलता है। यह एक तात्कालिक संपीड़ित बकलिंग बल बनाता है। रॉड या तो तुरंत झुक जाती है या रिटर्न स्ट्रोक पर गंभीर तन्य तनाव के कारण टूट जाती है। दोषपूर्ण सक्शन या डिस्चार्ज वाल्व भी गंभीर अत्यधिक दबाव का कारण बनते हैं। यह हाइड्रो-लॉकिंग के तनाव की नकल करता है।
यांत्रिक गलत संरेखण
रनिंग गियर को सही संरेखण में काम करना चाहिए। अनुचित क्रॉसहेड-टू-सिलेंडर संरेखण चक्रीय झुकने वाले तनाव को प्रेरित करता है। हर एक झटके के दौरान छड़ी थोड़ी-थोड़ी मुड़ती है। लाखों चक्रों के बाद, थकान दूर होने लगती है। फ़्रेम विरूपण भी इस समस्या में योगदान देता है। फाउंडेशन सेटलमेंट असमान भार को सीधे रनिंग गियर के माध्यम से स्थानांतरित करता है। आप रॉड के अंततः टूटने से ठीक पहले तेजी से पैकिंग घिसाव देख सकते हैं।
फास्टनर की विफलता
रॉड कैप बोल्ट भारी तन्य भार सहन करते हैं। फास्टनर की उपज अक्सर विनाशकारी पृथक्करण से पहले होती है। रखरखाव के दौरान अनुचित टॉर्किंग एक आम समस्या है। अंडर-टॉर्क वाले बोल्ट कैप को अलग करने और झल्लाहट की अनुमति देते हैं। ओवर-टॉर्क वाले बोल्ट अपनी उपज शक्ति से अधिक होते हैं। वे मानक संचालन के दौरान लोच खो देते हैं और टूट जाते हैं। एक बार जब एक बोल्ट विफल हो जाता है, तो शेष बोल्ट पूरे भार को अवशोषित कर लेता है। यह मिलीसेकंड बाद विफल हो जाता है.
गिरावट को जल्दी पकड़ने से संपूर्ण कंप्रेसर फ्रेम बच जाता है। आपको सख्त निरीक्षण प्रोटोकॉल लागू करना होगा। हम इन्हें दृश्य, गैर-विनाशकारी और पूर्वानुमानित निगरानी रणनीतियों में विभाजित करते हैं।
निर्धारित टर्नअराउंड के दौरान, आपको बीयरिंग क्लीयरेंस को सटीक रूप से मापना चाहिए। क्रैंकपिन और कलाई पिन दोनों स्थानों की जाँच करें। जबकि प्लास्टिगेज एक त्वरित दृश्य संदर्भ प्रदान करता है, माइक्रोमीटर बेहतर परिशुद्धता प्रदान करता है। सटीक OEM सहनशीलता के विरुद्ध अपने माप की तुलना करें।
इंजीनियरों को रॉड की सीधीता को भी सत्यापित करना होगा। बड़े सिरे और छोटे सिरे वाले बोरों के बीच सटीक केंद्र-से-केंद्र दूरी मापें। यहां तक कि एक सूक्ष्म मोड़ भी पूर्व द्रव अंतर्ग्रहण का संकेत देता है। एक मुड़ी हुई छड़ को तत्काल अस्वीकृति की आवश्यकता होती है।
चुंबकीय कण निरीक्षण (एमपीआई): यह विधि सतह थकान दरारों की पहचान करती है। हम आई-बीम संक्रमण क्षेत्रों पर बहुत अधिक ध्यान केंद्रित करते हैं। आपको रॉड की आंखों और बोल्ट स्पॉट-फेस का भी बारीकी से निरीक्षण करना चाहिए। एमपीआई सूक्ष्म दोषों को पूर्ण फ्रैक्चर में फैलने से पहले उजागर करता है।
अल्ट्रासोनिक परीक्षण (यूटी): सतही जांच पर्याप्त नहीं है। यूटी आंतरिक धातुकर्म रिक्तियों का पता लगाता है। यह उच्च तनाव वाले क्षेत्रों में उप-सतह दरार के प्रसार का पता लगाता है। हम उच्च दबाव या संक्षारक गैस वातावरण में काम करने वाली सभी छड़ों के लिए यूटी की अनुशंसा करते हैं।
मशीन चलने के दौरान आप विफलताओं की भविष्यवाणी कर सकते हैं। कंपन विश्लेषण आपकी रक्षा की पहली पंक्ति है। क्रैंककेस वेग की सख्ती से निगरानी करें। अचानक कंपन स्पाइक्स अक्सर बीयरिंग क्लीयरेंस में वृद्धि का संकेत देते हैं।
प्रयुक्त तेल विश्लेषण एक रासायनिक चेतावनी प्रणाली प्रदान करता है। अपने नमूना डेटा को सावधानीपूर्वक ट्रेंड करें। बैबिट, तांबे या स्टील के कणों में अचानक होने वाली बढ़ोतरी पर नज़र रखें। बैबिट फ्लेक्स बेयरिंग ओवरले घिसाव का संकेत देते हैं। कॉपर इंगित करता है कि आप असर समर्थन सामग्री तक पहुंच गए हैं। स्टील पार्टिकुलेट से पता चलता है कि क्रैंकशाफ्ट या रॉड बेस सामग्री सक्रिय रूप से ख़राब हो रही है।
तालिका: मानकीकृत रॉड निरीक्षण प्रोटोकॉल
| निरीक्षण प्रकार | विधि/उपकरण | लक्ष्य दोष | अनुशंसित आवृत्ति |
|---|---|---|---|
| आकार | माइक्रोमीटर/बोर गेज | क्लीयरेंस गिरावट, अंडाकारता | हर बड़ा बदलाव |
| भूतल एनडीटी | चुंबकीय कण (एमपीआई) | सतही थकान, तनाव भंग | 24,000 से 40,000 घंटे |
| आंतरिक एनडीटी | अल्ट्रासोनिक परीक्षण (यूटी) | उप-सतह रिक्तियाँ, कास्टिंग दोष | पोस्ट-अपसेट या प्रमुख ओवरहाल |
| भविष्य कहनेवाला | तेल विश्लेषण एवं कंपन | बियरिंग घिसाव, गलत संरेखण | मासिक/निरंतर |
जब कोई छड़ विफल हो जाती है, तो प्रतिस्थापन एक इंजीनियरिंग विकल्प प्रस्तुत करता है। मानक कार्बन स्टील घटक अक्सर मांग वाले अनुप्रयोगों में कम पड़ जाते हैं। घटक धातुकर्म को उन्नत करने से विश्वसनीयता में उल्लेखनीय सुधार होता है।
हम दृढ़तापूर्वक एक निर्दिष्ट करने की अनुशंसा करते हैं मिश्र धातु इस्पात कनेक्टिंग रॉड । महत्वपूर्ण सेवाओं के लिए जाली 4140 या 4340 स्टील बेहतर तन्य शक्ति प्रदान करता है। ये मिश्रधातुएँ मानक कार्बन स्टील्स की तुलना में चक्रीय थकान का बेहतर प्रतिरोध करती हैं।
ताप उपचार यहाँ एक महत्वपूर्ण भूमिका निभाता है। शमन और तड़के की प्रक्रियाएँ स्टील की सूक्ष्म संरचना में हेरफेर करती हैं। यह प्रक्रिया भारी गैस संपीड़न के लिए आवश्यक सटीक उपज शक्ति प्राप्त करती है। यह सुनिश्चित करता है कि रॉड स्थायी रूप से विकृत हुए बिना लोड के तहत थोड़ा लचीला हो।
विक्रेता की मशीनिंग क्षमताएँ अत्यधिक मायने रखती हैं। सख्त सतह फिनिश आवश्यकताओं के पालन के आधार पर अपने विक्रेताओं का मूल्यांकन करें। हम इसे Ra (खुरदरापन औसत) में मापते हैं। बियरिंग बोरों को सटीक रा विनिर्देशों को पूरा करना होगा। एक खुरदुरा बोर उचित बियरिंग क्रश को रोकता है। इससे समय से पहले बीयरिंग पोंछने और अंततः रॉड खटखटाने की स्थिति उत्पन्न हो जाती है।
आपको शॉट पीनिंग आवश्यकताओं को भी सत्यापित करना चाहिए। शॉट पीनिंग रॉड की सतह पर छोटे धात्विक गोले से बमबारी करता है। यह बाहरी परत पर लाभकारी संपीड़न तनाव लाता है। यह सतह पर दरार पड़ने के विरुद्ध एक बाधा के रूप में कार्य करता है। यह किसी भी सत्य के लिए अनिवार्य है हेवी-ड्यूटी कनेक्टिंग रॉड.
चार्ट: कार्बन स्टील बनाम मिश्र धातु इस्पात प्रदर्शन चर
| प्रदर्शन चर | मानक कार्बन स्टील (उदाहरण के लिए, 1045) | मिश्र धातु इस्पात (उदाहरण के लिए, 4140/4340 फोर्ज्ड) |
|---|---|---|
| तन्यता ताकत | मध्यम (हल्की ड्यूटी के लिए पर्याप्त) | उच्च (गंभीर परिचालन स्पाइक्स का विरोध करता है) |
| थकान प्रतिरोध | आधारभूत | सुपीरियर (निरंतर साइकिल चलाने के लिए आदर्श) |
| ताप उपचार प्रतिक्रिया | सीमित कोर सख्त होना | गहरी, समान कठोरता प्रोफ़ाइल |
| सर्वोत्तम अनुप्रयोग | कम दबाव वाले वायु कंप्रेसर | उच्च दबाव प्रक्रिया गैस कंप्रेसर |
विश्वसनीय घटकों की सोर्सिंग के लिए सख्त जांच की आवश्यकता होती है। के आपूर्तिकर्ताओं का मूल्यांकन करते समय गैस रिसीप्रोकेटिंग कंप्रेसर पार्ट्स , पारदर्शिता की मांग करते हैं। हमेशा सामग्री परीक्षण रिपोर्ट (एमटीआर) का अनुरोध करें। एमटीआर साबित करते हैं कि रासायनिक संरचना आपके विनिर्देश से मेल खाती है। समान गैस अनुप्रयोगों में सिद्ध फ़ील्ड घंटों के लिए पूछें। अंत में, वारंटी शर्तों की सावधानीपूर्वक समीक्षा करें। प्रतिष्ठित निर्माता अपने धातुकर्म डेटा के पीछे खड़े हैं।
उच्च-गुणवत्ता वाला घटक ख़रीदना केवल आधी लड़ाई है। स्थापना घटक के अंतिम जीवनकाल को निर्धारित करती है। खराब इंस्टॉलेशन प्रथाएं पूरी तरह से इंजीनियर किए गए हिस्सों को बर्बाद कर देती हैं।
हमें 'बैंड-एड' जोखिम को पारदर्शी रूप से संबोधित करना चाहिए। मूलभूत समस्या को ठीक किए बिना उच्च-प्रदर्शन मिश्र धातु की छड़ स्थापित करना बार-बार विफलता की गारंटी देता है। यदि अपर्याप्त ल्यूब पंप दबाव के कारण मूल फ्रैक्चर हुआ, तो नई रॉड को भी तेल की कमी होगी। यदि फाउंडेशन सॉफ्ट-फुट के कारण गंभीर गलत संरेखण हुआ, तो नई छड़ झुक जाएगी और टूट जाएगी। आपको पहले बेसलाइन सिस्टम यांत्रिकी को ठीक करना होगा।
पुनः संयोजन के दौरान परिशुद्धता मायने रखती है। रॉड बोल्ट स्ट्रेच प्रोटोकॉल का कड़ाई से पालन गैर-परक्राम्य है। कई मैकेनिक अभी भी टॉर्क रिंच पर निर्भर हैं। हालाँकि, वास्तविक बोल्ट खिंचाव को मापने से सही क्लैम्पिंग बल डेटा प्राप्त होता है। निर्माता के सटीक कसने के क्रम का पालन करें।
क्रैंककेस बंद करने से पहले, सभी क्रॉसहेड क्लीयरेंस सत्यापित करें। आपको स्टार्टअप से पहले एक संपूर्ण क्रैंकशाफ्ट वेब विक्षेपण परीक्षण भी करना होगा। यह परीक्षण सुनिश्चित करता है कि नई रॉड और बियरिंग असेंबली ने क्रैंकशाफ्ट जर्नल्स पर अप्राकृतिक तनाव नहीं डाला है।
पुनर्निर्मित रनिंग गियर को नियंत्रित ब्रेक-इन अवधि की आवश्यकता होती है। सख्त रन-इन प्रक्रियाओं को लागू करें। प्रोटोकॉल प्रगतिशील लोडिंग को निर्देशित करता है। तुरंत 100% क्षमता तक न पहुंचें।
पहले 24 घंटों के दौरान असर तापमान की बारीकी से निगरानी करें। असामान्य गर्मी वृद्धि पर नजर रखें। अंत में, पोस्ट-इंस्टॉलेशन स्टार्टअप के तुरंत बाद प्रारंभिक तेल फ़िल्टर निरीक्षण शेड्यूल करें। तेल फिल्टर को काटने से किसी भी प्रारंभिक प्रारंभिक क्षति का पता चलता है। स्वच्छ फ़िल्टर मीडिया ढूंढने से आपको निरंतर हेवी-ड्यूटी ऑपरेशन के लिए मंजूरी मिल जाती है।
रिसीप्रोकेटिंग कंप्रेसर कनेक्टिंग रॉड विफलता के लिए सिस्टम यांत्रिकी के समग्र मूल्यांकन की आवश्यकता होती है। यह कदापि साधारण भागों की अदला-बदली नहीं है। आपको रनिंग गियर पर लागू थर्मल, मैकेनिकल और परिचालन भार को समझना चाहिए। क्षति को पीछे की ओर ट्रैक करके, आप आसन्न घटकों की रक्षा करते हैं और पूरी मशीन को स्थिर करते हैं।
अपने उपकरणों को सुरक्षित करने के लिए आज ही सक्रिय कदम उठाएँ। अपने रखरखाव हितधारकों को वर्तमान एनडीटी निरीक्षण अंतरालों का ऑडिट करने की सलाह दें। छिपे हुए घिसे हुए धातुओं के लिए अपने सबसे हाल ही में उपयोग किए गए तेल के नमूनों का विश्लेषण करें। अंत में, घटक निर्माताओं के साथ साझेदारी करें जो पारदर्शी धातुकर्म डेटा और मजबूत इंजीनियरिंग सहायता प्रदान करते हैं। ये कार्रवाइयां अचानक विनाशकारी विफलताओं को प्रबंधनीय, निर्धारित रखरखाव घटनाओं में बदल देती हैं।
उत्तर: अस्वाभाविक क्रैंककेस खटखटाना सबसे प्रमुख श्रव्य संकेत है। पूर्वानुमानित संकेतकों में वेग कंपन डेटा में अचानक वृद्धि या आपके तेल फिल्टर में कांस्य और बैबिट के गुच्छे की उपस्थिति शामिल है। ये गंभीर बियरिंग क्लीयरेंस गिरावट का सुझाव देते हैं।
उत्तर: आम तौर पर, नहीं. किसी छड़ को सीधा करने का प्रयास इसकी संरचनात्मक अखंडता से स्थायी रूप से समझौता करता है। सामग्री प्रारंभिक झुकने की घटना से अवशिष्ट तनाव को बरकरार रखती है। प्रमाणित हेवी-ड्यूटी कनेक्टिंग रॉड के साथ पूर्ण प्रतिस्थापन जोखिम न्यूनीकरण के लिए उद्योग मानक है।
उत्तर: आमतौर पर, एनडीटी प्रमुख निर्धारित ओवरहाल के दौरान होता है। यह 24,000 से 40,000 परिचालन घंटों के बीच आता है। हालाँकि, किसी प्रक्रिया में गड़बड़ी, जैसे गंभीर तरल कैरीओवर या अत्यधिक दबाव की घटना के बाद आपको तुरंत एनडीटी करना चाहिए।
उत्तर: केवल तभी जब टूट-फूट मूल डिज़ाइन कर्तव्य चक्र से अधिक होने के कारण हो। यदि मूल कारण गलत संरेखण, हाइड्रो-लॉकिंग, या खराब स्नेहन है, तो सबसे मजबूत मिश्र धातु भी अंततः विफल हो जाएगी। आपको पहले सिस्टम समस्या को ठीक करना होगा.


