
Please Choose Your Language
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-08-17 Asal: tapak
Batang penyambung yang patah jarang sekali menjadi kejadian terpencil. Ia lazimnya merupakan hasil akhir, bencana daripada tekanan mekanikal atau operasi sistemik. Apabila komponen kritikal ini patah, operasi dihentikan serta-merta. Mengabaikan tanda amaran awal hampir selalu membawa kepada baik pulih peralatan secara besar-besaran.
Untuk jurutera penyelenggaraan dan kebolehpercayaan, mendiagnosis a kegagalan rod penyambung pemampat salingan memerlukan pemisahan gejala daripada punca utama. Anda mesti mengesan laluan kegagalan dengan tepat. Melakukannya membantu mengelakkan kerosakan cagaran bencana kepada komponen penting bersebelahan.
Panduan ini menggariskan punca kegagalan rod berasaskan bukti. Kami memperincikan protokol pemeriksaan yang tepat untuk pengesanan awal. Anda juga akan mempelajari kriteria teknikal yang diperlukan semasa menilai komponen gantian. Memahami hubungan mekanikal ini memastikan kebolehpercayaan operasi jangka panjang untuk sistem mampatan anda.
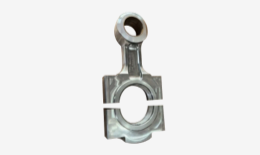
Pengenalpastian Punca Akar: Kebanyakan kegagalan berpunca daripada kebuluran pelinciran, salah jajaran teruk, atau pemindahan cecair (hydro-locking), dan bukannya kecacatan bahan yang berdiri sendiri.
Mandat Pemeriksaan: Pencegahan yang berkesan memerlukan penyepaduan Ujian Tidak Musnah (NDT) dan pemeriksaan habis dimensi yang tepat semasa pusing ganti yang dijadualkan.
Kriteria Penggantian: Menaik taraf kepada rod penyambung keluli aloi hanya berkesan jika penjajaran peringkat sistem dan keperluan garis dasar pelinciran ditangani secara serentak.
Standard Perolehan: Menilai bahagian pemampat salingan gas selepas pasaran atau OEM memerlukan pematuhan ketat terhadap pensijilan metalurgi dan toleransi dimensi.
Kita tidak boleh melihat kegagalan rod semata-mata sebagai bahagian yang patah. Ia bertindak sebagai pencetus utama untuk gangguan operasi yang teruk. Patah tunggal menghentikan aliran gas serta-merta. Peristiwa ini mencetuskan gangguan yang tidak dirancang dan kesesakan pengeluaran yang teruk. Dalam persekitaran yang tidak menentu, pengasingan mekanikal secara tiba-tiba juga meningkatkan risiko pelepasan gas berbahaya. Anda menghadapi kebimbangan keselamatan serta-merta di samping kerugian pengeluaran.
Kerosakan sistemik jarang berhenti pada rod itu sendiri. Apabila pemisahan berlaku semasa strok mampatan berkelajuan tinggi, mesin memindahkan tenaga kinetik yang melampau ke luar. Kuasa ini memberi kesan ganas kepada Aci Engkol Pemampat . Jurutera secara rutin memerhatikan pemarkahan jurnal yang teruk berikutan patah batang. Dalam senario terburuk, kejutan kinetik membengkokkan aci engkol sepenuhnya. Ia juga boleh menyebabkan kegagalan web sepenuhnya.
Komponen mengawan bersebelahan menderita sama. Pergerakan rod yang tidak terkawal mengenai perumah kepala silang. Ia menyebabkan salah jajaran serta-merta. Omboh menyeret ke dinding silinder. Penyeretan ini menghasilkan pemarkahan yang mendalam merentasi lubang silinder.
Anda mesti menetapkan garis dasar penilaian yang ketat sebelum merancang pembaikan. Sebarang keputusan pembaikan berbanding penggantian memerlukan pemeriksaan menyeluruh terhadap semua komponen bersebelahan. Menggantikan rod sahaja menjamin kerosakan masa hadapan. Anda mesti mengukur kehabisan aci engkol, mengesahkan integriti kepala silang, dan skop lubang silinder. Menangani kerosakan cagaran menghalang kegagalan berulang.
Memahami mekanik kegagalan membantu anda mengelakkan kejadian pada masa hadapan. Fraktur komponen berlaku atas sebab yang berbeza dan boleh diukur. Kami mengkategorikan punca ini kepada empat bidang utama.
Pecahan Pelinciran (Kepenatan Terma & Geseran)
Minyak bersih mengekalkan filem hidrodinamik pada galas pin engkol dan kepala silang. Kehilangan filem cecair ini mewujudkan sentuhan logam-ke-logam serta-merta. Geseran meningkat secara eksponen. Suhu meningkat dengan cepat dalam cengkerang galas. Minyak yang tercemar juga memperkenalkan kehausan yang melelas. Zarah mengukur permukaan galas. Degradasi kelegaan ini menyebabkan ketukan rod yang teruk. Daya hentaman berulang akhirnya mematahkan mata rod.
Pemuatan Tidak Normal & Penguncian Hidro
Pemampat memproses gas, bukan cecair. Pemindahan cecair dalam aliran gas mewujudkan keadaan yang dahsyat. Kami memanggil ini hydro-locking. Cecair tidak boleh mampat. Apabila omboh cuba untuk memampatkan slug bendalir, ia bertemu dengan penghalang tak alih. Ini mewujudkan daya lekuk mampatan serta-merta. Joran sama ada melengkung serta-merta atau terputus di bawah tekanan tegangan yang teruk pada lejang balik. Injap sedutan atau pelepasan yang rosak juga menyebabkan tekanan berlebihan yang teruk. Ini meniru tekanan penguncian hidro.
Salah Jajaran Mekanikal
Gear larian mesti beroperasi dalam penjajaran yang sempurna. Penjajaran silang kepala ke silinder yang tidak betul mendorong tegasan lentur kitaran. Batang membengkok sedikit semasa setiap pukulan. Berjuta-juta kitaran kemudian, keletihan bermula. Herotan bingkai juga menyumbang kepada masalah ini. Pemendapan asas memindahkan beban yang tidak sekata terus melalui gear larian. Anda mungkin melihat kehausan pembungkusan yang dipercepatkan sejurus sebelum rod akhirnya terputus.
Kegagalan Pengikat
Bolt penutup rod menahan beban tegangan yang besar. Hasil pengikat selalunya mendahului pemisahan bencana. Pukulan yang tidak betul semasa penyelenggaraan adalah punca yang kerap. Baut bawah tork membolehkan pemisahan penutup dan keresahan. Bolt terlampau tork melebihi kekuatan alahnya. Mereka kehilangan keanjalan dan snap semasa operasi standard. Sebaik sahaja bolt gagal, bolt yang tinggal menyerap keseluruhan beban. Ia gagal dalam milisaat kemudian.
Menangkap degradasi awal menjimatkan keseluruhan bingkai pemampat. Anda mesti melaksanakan protokol pemeriksaan yang ketat. Kami membahagikan ini kepada strategi pemantauan visual, tidak merosakkan dan ramalan.
Semasa pusing ganti yang dijadualkan, anda mesti mengukur kelegaan galas dengan tepat. Periksa kedua-dua lokasi pin engkol dan pin pergelangan tangan. Walaupun plastigauge menawarkan rujukan visual yang cepat, mikrometer memberikan ketepatan yang unggul. Bandingkan ukuran anda dengan toleransi OEM yang tepat.
Jurutera juga mesti mengesahkan kelurusan rod. Ukur jarak pusat-ke-tengah yang tepat antara hujung besar dan lubang hujung kecil. Malah selekoh mikroskopik menunjukkan pengambilan cecair sebelumnya. Batang bengkok memerlukan penolakan segera.
Pemeriksaan Zarah Magnetik (MPI): Kaedah ini mengenal pasti retakan keletihan permukaan. Kami banyak menumpukan pada kawasan peralihan rasuk-I. Anda juga harus memeriksa mata batang dan muka tompok bolt dengan teliti. MPI menyerlahkan kecacatan mikroskopik sebelum ia merambat menjadi patah penuh.
Ujian Ultrasonik (UT): Pemeriksaan permukaan tidak mencukupi. UT mengesan lompang metalurgi dalaman. Ia mengesan perambatan retak bawah permukaan di zon tekanan tinggi. Kami mengesyorkan UT untuk semua rod yang beroperasi dalam persekitaran gas tekanan tinggi atau menghakis.
Anda boleh meramalkan kegagalan semasa mesin berjalan. Analisis getaran ialah barisan pertahanan pertama anda. Pantau halaju kotak engkol dengan ketat. Pancang getaran secara tiba-tiba sering menunjukkan peningkatan kelegaan galas.
Analisis minyak terpakai menyediakan sistem amaran kimia. Alirkan data sampel anda dengan berhati-hati. Perhatikan pancang yang tiba-tiba pada zarah Babbitt, kuprum atau keluli. Serpihan Babbitt menunjukkan kehausan tindanan galas. Kuprum menunjukkan anda telah mencapai bahan sokongan galas. Zarah keluli mencadangkan aci engkol atau bahan asas rod sedang aktif merendahkan.
Jadual: Protokol Pemeriksaan Rod Standard Kaedah
| Jenis Pemeriksaan / | Alat | Kecacatan Sasaran | Kekerapan Disyorkan |
|---|---|---|---|
| Berdimensi | Mikrometer / Tolok Gerek | Degradasi pembersihan, bujur | Setiap baik pulih besar |
| NDT permukaan | Zarah Magnet (MPI) | Keletihan permukaan, patah tekanan | 24,000 hingga 40,000 jam |
| NDT dalaman | Ujian Ultrasonik (UT) | Lompang bawah permukaan, kecacatan tuangan | Pasca kecewa atau baik pulih besar |
| Ramalan | Analisis Minyak & Getaran | Kehausan galas, salah jajaran | Bulanan / Berterusan |
Apabila rod gagal, penggantian memberikan pilihan kejuruteraan. Komponen keluli karbon standard sering gagal dalam aplikasi yang menuntut. Menaik taraf metalurgi komponen dengan ketara meningkatkan kebolehpercayaan.
Kami amat mengesyorkan untuk menentukan satu Rod Penyambung Keluli Aloi untuk perkhidmatan kritikal. Keluli 4140 atau 4340 palsu memberikan kekuatan tegangan yang unggul. Aloi ini menahan keletihan kitaran jauh lebih baik daripada keluli karbon standard.
Rawatan haba memainkan peranan penting di sini. Proses pelindapkejutan dan pembajaan memanipulasi struktur mikro keluli. Proses ini mencapai kekuatan hasil yang tepat yang diperlukan untuk pemampatan gas berat. Ia memastikan rod membengkok sedikit di bawah beban tanpa berubah bentuk secara kekal.
Keupayaan pemesinan vendor amat penting. Nilai vendor anda berdasarkan pematuhan mereka terhadap keperluan kemasan permukaan yang ketat. Kami mengukur ini dalam Ra (Purata Kekasaran). Gerek galas mesti memenuhi spesifikasi Ra yang tepat. Lubang yang kasar menghalang penghancuran galas yang betul. Ia membawa kepada lap galas pramatang dan akhirnya ketukan rod.
Anda juga harus mengesahkan keperluan shot peening. Shot peening membedil permukaan rod dengan sfera logam kecil. Ini memperkenalkan tegasan mampatan yang bermanfaat kepada lapisan luar. Ia bertindak sebagai penghalang terhadap permulaan retak permukaan. Ia adalah wajib untuk mana-mana yang benar Rod Penyambung Tugas Berat.
Carta: Keluli Karbon lwn. Keluli Aloi Pembolehubah
| Prestasi Pembolehubah Prestasi | Keluli Karbon Standard (cth, 1045) | Keluli Aloi (cth, 4140/4340 Dipalsukan) |
|---|---|---|
| Kekuatan Tegangan | Sederhana (Mencukupi untuk tugas ringan) | Tinggi (Menentang lonjakan operasi yang teruk) |
| Ketahanan Keletihan | Garis dasar | Superior (Ideal untuk kayuhan berterusan) |
| Tindak Balas Rawatan Haba | Pengerasan teras terhad | Profil kekerasan yang dalam dan seragam |
| Aplikasi Terbaik | Pemampat udara tekanan rendah | Pemampat gas proses tekanan tinggi |
Mendapatkan komponen yang boleh dipercayai memerlukan pemeriksaan yang ketat. Apabila menilai pembekal bagi Bahagian Pemampat Salingan Gas , menuntut ketelusan. Sentiasa minta Laporan Ujian Bahan (MTR). MTR membuktikan komposisi kimia sepadan dengan spesifikasi anda. Minta jam lapangan terbukti dalam aplikasi gas yang serupa. Akhir sekali, semak syarat jaminan dengan teliti. Pengeluar bereputasi berdiri di belakang data metalurgi mereka.
Memperoleh komponen berkualiti tinggi hanyalah separuh daripada perjuangan. Pemasangan menentukan jangka hayat utama komponen. Amalan pemasangan yang buruk merosakkan bahagian yang direka bentuk dengan sempurna.
Kita mesti telus menangani risiko 'Band-Aid'. Memasang rod aloi berprestasi tinggi tanpa membetulkan isu asas menjamin kegagalan berulang. Jika tekanan pam pelincir yang tidak mencukupi menyebabkan patah asal, rod baru juga akan kebuluran minyak. Jika asas kaki lembut menyebabkan salah jajaran yang teruk, rod baru akan bengkok dan patah. Anda mesti membetulkan mekanik sistem garis dasar terlebih dahulu.
Ketepatan penting semasa pemasangan semula. Pematuhan ketat kepada protokol regangan bolt rod tidak boleh dirunding. Ramai mekanik masih bergantung pada sepana tork. Walau bagaimanapun, mengukur regangan bolt sebenar memberikan data daya penjepit yang sebenar. Ikuti urutan pengetatan tepat pengeluar.
Sebelum menutup kotak engkol, sahkan semua kelegaan kepala silang. Anda juga mesti melakukan ujian pesongan web aci engkol yang lengkap sebelum memulakan. Ujian ini memastikan pemasangan rod dan galas baharu tidak menimbulkan ketegangan luar biasa pada jurnal aci engkol.
Gear larian yang dibina semula memerlukan tempoh pecah masuk terkawal. Laksanakan prosedur run-in yang ketat. Protokol menentukan pemuatan progresif. Jangan melompat segera ke kapasiti 100%.
Pantau suhu galas dengan teliti dalam 24 jam pertama. Perhatikan pancang haba yang tidak normal. Akhir sekali, jadualkan pemeriksaan penapis minyak awal sejurus selepas permulaan selepas pemasangan. Memotong penapis minyak mendedahkan sebarang kehausan awal yang cepat. Mencari media penapis yang bersih memberi anda kelegaan untuk operasi tugas berat yang berterusan.
Kegagalan rod penyambung pemampat salingan memerlukan penilaian holistik terhadap mekanik sistem. Ia bukan sekadar pertukaran bahagian yang mudah. Anda mesti memahami beban terma, mekanikal dan operasi yang digunakan pada gear larian. Dengan mengesan kerosakan ke belakang, anda melindungi komponen bersebelahan dan menstabilkan keseluruhan mesin.
Ambil langkah proaktif hari ini untuk melindungi peralatan anda. Nasihatkan pihak berkepentingan penyelenggaraan anda untuk mengaudit selang pemeriksaan NDT semasa. Analisis sampel minyak terpakai terbaru anda untuk logam haus tersembunyi. Akhir sekali, bekerjasama dengan pengeluar komponen yang menyediakan data metalurgi telus dan sokongan kejuruteraan yang teguh. Tindakan ini mengubah kegagalan bencana secara tiba-tiba kepada peristiwa penyelenggaraan berjadual yang boleh diurus.
J: Ketukan kotak engkol yang tidak biasa adalah tanda yang boleh didengari yang paling ketara. Penunjuk ramalan termasuk lonjakan mendadak dalam data getaran halaju atau penampilan serpihan gangsa dan babbitt dalam penapis minyak anda. Ini mencadangkan kemerosotan kelegaan galas yang teruk.
A: Secara amnya, tidak. Percubaan untuk meluruskan rod menjejaskan integriti strukturnya secara kekal. Bahan mengekalkan tegasan sisa daripada peristiwa lenturan awal. Jumlah penggantian dengan rod penyambung tugas berat yang diperakui adalah standard industri untuk pengurangan risiko.
J: Biasanya, NDT berlaku semasa baik pulih berjadual besar. Ini jatuh antara 24,000 hingga 40,000 waktu operasi. Walau bagaimanapun, anda mesti melakukan NDT serta-merta selepas proses terganggu, seperti pemindahan cecair yang teruk atau peristiwa tekanan berlebihan.
J: Hanya jika kerosakan disebabkan melebihi kitaran tugas reka bentuk asal. Jika puncanya adalah salah jajaran, penguncian hidro, atau pelinciran yang lemah, aloi terkuat pun akhirnya akan gagal. Anda mesti membetulkan isu sistem terlebih dahulu.


