
Please Choose Your Language
பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-08-17 தோற்றம்: தளம்
ஒரு உடைந்த இணைக்கும் கம்பி அரிதாக ஒரு தனிமைப்படுத்தப்பட்ட சம்பவம். இது பொதுவாக முறையான இயந்திர அல்லது செயல்பாட்டு அழுத்தத்தின் இறுதி, பேரழிவு விளைவு ஆகும். இந்த முக்கியமான கூறு முறிந்தால், செயல்பாடுகள் உடனடியாக நிறுத்தப்படும். ஆரம்ப எச்சரிக்கை அறிகுறிகளைப் புறக்கணிப்பது எப்போதுமே பாரிய உபகரணங்களை மாற்றியமைக்க வழிவகுக்கிறது.
பராமரிப்பு மற்றும் நம்பகத்தன்மை பொறியாளர்களுக்கு, கண்டறிதல் a ரெசிப்ரோகேட்டிங் கம்ப்ரசர் இணைக்கும் தடி செயலிழப்பிற்கு மூல காரணத்திலிருந்து அறிகுறியை பிரிக்க வேண்டும். தோல்வி பாதையை நீங்கள் துல்லியமாக கண்டறிய வேண்டும். அவ்வாறு செய்வது, முக்கிய அருகில் உள்ள கூறுகளுக்கு பேரழிவு தரும் இணை சேதத்தைத் தடுக்க உதவுகிறது.
இந்த வழிகாட்டி தடி தோல்விக்கான ஆதார அடிப்படையிலான காரணங்களை கோடிட்டுக் காட்டுகிறது. முன்கூட்டியே கண்டறிவதற்கான துல்லியமான ஆய்வு நெறிமுறைகளை நாங்கள் விவரிக்கிறோம். மாற்று கூறுகளை மதிப்பிடும்போது தேவைப்படும் தொழில்நுட்ப அளவுகோல்களையும் நீங்கள் கற்றுக் கொள்வீர்கள். இந்த இயந்திர உறவுகளைப் புரிந்துகொள்வது உங்கள் சுருக்க அமைப்புகளுக்கு நீண்டகால செயல்பாட்டு நம்பகத்தன்மையை உறுதி செய்கிறது.
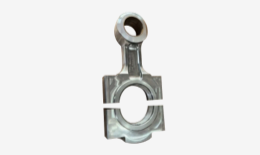
மூல காரணத்தை கண்டறிதல்: பெரும்பாலான தோல்விகள் உயவு பட்டினி, கடுமையான தவறான சீரமைப்பு அல்லது திரவ கேரிஓவர் (ஹைட்ரோ-லாக்கிங்) ஆகியவற்றிலிருந்து உருவாகின்றன.
ஆய்வுக் கட்டளைகள்: திறம்படத் தடுப்பதற்கு, அழிவில்லாத சோதனை (NDT) மற்றும் திட்டமிடப்பட்ட திருப்பங்களின் போது துல்லியமான பரிமாண ரன்-அவுட் சோதனைகளை ஒருங்கிணைக்க வேண்டும்.
மாற்று அளவுகோல்: ஒரு அலாய் ஸ்டீல் இணைக்கும் கம்பிக்கு மேம்படுத்துவது, கணினி நிலை சீரமைப்பு மற்றும் உயவு அடிப்படைத் தேவைகள் ஒரே நேரத்தில் கவனிக்கப்பட்டால் மட்டுமே பயனுள்ளதாக இருக்கும்.
கொள்முதல் தரநிலை: சந்தைக்குப்பிறகான அல்லது OEM எரிவாயு பரிமாற்ற அமுக்கி பாகங்களை மதிப்பிடுவதற்கு உலோகவியல் சான்றிதழ்கள் மற்றும் பரிமாண சகிப்புத்தன்மையை கண்டிப்பாக கடைபிடிக்க வேண்டும்.
கம்பி செயலிழப்பை வெறும் உடைந்த பகுதியாக மட்டும் பார்க்க முடியாது. இது கடுமையான செயல்பாட்டு சீர்குலைவுக்கான முதன்மை தூண்டுதலாக செயல்படுகிறது. ஒரு முறிவு வாயு ஓட்டத்தை உடனடியாக நிறுத்துகிறது. இந்த நிகழ்வு திட்டமிடப்படாத செயலிழப்புகள் மற்றும் கடுமையான உற்பத்தி இடையூறுகளைத் தூண்டுகிறது. கொந்தளிப்பான சூழல்களில், திடீர் இயந்திரப் பிரிப்பு அபாயகரமான வாயு வெளியீட்டு அபாயங்களையும் அதிகரிக்கிறது. உற்பத்தி இழப்புகளுடன் நீங்கள் உடனடி பாதுகாப்புக் கவலைகளை எதிர்கொள்கிறீர்கள்.
முறையான சேதம் அரிதாகவே தடியிலேயே நின்றுவிடுகிறது. அதிவேக சுருக்க பக்கவாதத்தின் போது பிரித்தல் நிகழும்போது, இயந்திரம் தீவிர இயக்க ஆற்றலை வெளிப்புறமாக மாற்றுகிறது. இந்த சக்தி வன்முறையில் தாக்கத்தை ஏற்படுத்துகிறது அமுக்கி கிரான்ஸ்காஃப்ட் . தடி முறிவு ஏற்பட்டதைத் தொடர்ந்து பொறியாளர்கள் கடுமையான ஜர்னல் ஸ்கோரிங்கைப் பார்ப்பது வழக்கம். மோசமான சூழ்நிலைகளில், இயக்க அதிர்ச்சி கிரான்ஸ்காஃப்ட்டை முழுவதுமாக வளைக்கிறது. இது மொத்த இணைய செயலிழப்பை ஏற்படுத்தலாம்.
அருகிலுள்ள இனச்சேர்க்கை கூறுகள் சமமாக பாதிக்கப்படுகின்றன. கட்டுப்பாடற்ற கம்பி இயக்கம் குறுக்குவெட்டு வீட்டைத் தாக்குகிறது. இது உடனடி தவறான அமைப்பை ஏற்படுத்துகிறது. பிஸ்டன்கள் சிலிண்டர் சுவர்களுக்கு எதிராக இழுக்கின்றன. இந்த இழுத்தல் சிலிண்டர் துளைகள் முழுவதும் ஆழமான மதிப்பெண்ணை உருவாக்குகிறது.
பழுதுபார்ப்புகளைத் திட்டமிடுவதற்கு முன், நீங்கள் ஒரு கடுமையான மதிப்பீட்டு அடிப்படையை நிறுவ வேண்டும். எந்தவொரு பழுதுபார்ப்பு மற்றும் மாற்று முடிவிற்கும் அருகில் உள்ள அனைத்து கூறுகளின் விரிவான ஆய்வு தேவைப்படுகிறது. தடியை மட்டும் மாற்றுவது எதிர்கால முறிவுகளுக்கு உத்தரவாதம் அளிக்கிறது. நீங்கள் கிரான்ஸ்காஃப்ட் ரன்-அவுட்டை அளவிட வேண்டும், குறுக்குவெட்டு ஒருமைப்பாட்டை சரிபார்க்க வேண்டும் மற்றும் சிலிண்டர்களை துளையிட வேண்டும். இணை சேதத்தை நிவர்த்தி செய்வது மீண்டும் தோல்விகளைத் தடுக்கிறது.
தோல்வி இயக்கவியலைப் புரிந்துகொள்வது எதிர்கால நிகழ்வுகளைத் தடுக்க உதவுகிறது. கூறு முறிவு தனித்துவமான, அளவிடக்கூடிய காரணங்களுக்காக நிகழ்கிறது. இந்த மூல காரணங்களை நான்கு முதன்மை பகுதிகளாக வகைப்படுத்துகிறோம்.
லூப்ரிகேஷன் முறிவு (வெப்ப மற்றும் உராய்வு சோர்வு)
சுத்தமான எண்ணெய் கிராங்க்பின் மற்றும் கிராஸ்ஹெட் பின் தாங்கு உருளைகளில் ஒரு ஹைட்ரோடைனமிக் படத்தை பராமரிக்கிறது. இந்த திரவப் படலத்தை இழப்பது உடனடியாக உலோகத்திலிருந்து உலோகத் தொடர்பை உருவாக்குகிறது. உராய்வு அதிவேகமாக அதிகரிக்கிறது. தாங்கி ஓடுகளில் வெப்பநிலை வேகமாக உயரும். அசுத்தமான எண்ணெய் சிராய்ப்பு உடைகளையும் அறிமுகப்படுத்துகிறது. துகள்கள் தாங்கி மேற்பரப்புகளை அளவிடுகின்றன. இந்த அனுமதிச் சிதைவு ஒரு கடுமையான தடி நாக்கை அறிமுகப்படுத்துகிறது. மீண்டும் மீண்டும் தாக்கும் சக்திகள் இறுதியில் கம்பியின் கண்ணை உடைக்கிறது.
அசாதாரண ஏற்றுதல் & ஹைட்ரோ-லாக்கிங்
அமுக்கிகள் வாயுவை செயலாக்குகின்றன, திரவமாக இல்லை. எரிவாயு நீரோட்டத்தில் திரவம் கொண்டு செல்வது ஒரு பேரழிவு நிலையை உருவாக்குகிறது. இதை ஹைட்ரோ லாக்கிங் என்கிறோம். திரவங்கள் அடக்க முடியாதவை. பிஸ்டன் ஒரு திரவ ஸ்லக்கை அழுத்த முயற்சிக்கும் போது, அது ஒரு அசையாத தடையை சந்திக்கிறது. இது உடனடி அமுக்க சக்தியை உருவாக்குகிறது. ரிட்டர்ன் ஸ்ட்ரோக்கில் கடுமையான இழுவிசை அழுத்தத்தில் தடி உடனடியாக கொக்கிகள் அல்லது ஒடிந்துவிடும். தவறான உறிஞ்சுதல் அல்லது வெளியேற்ற வால்வுகள் கடுமையான அதிகப்படியான அழுத்தத்தை ஏற்படுத்துகின்றன. இது ஹைட்ரோ-லாக்கிங்கின் அழுத்தத்தை பிரதிபலிக்கிறது.
இயந்திர தவறான அமைப்பு
ரன்னிங் கியர் சரியான சீரமைப்பில் செயல்பட வேண்டும். முறையற்ற குறுக்குவெட்டு-சிலிண்டர் சீரமைப்பு சுழற்சி வளைக்கும் அழுத்தத்தைத் தூண்டுகிறது. ஒவ்வொரு பக்கவாதத்தின் போதும் தடி சிறிது வளைகிறது. மில்லியன் கணக்கான சுழற்சிகளுக்குப் பிறகு, சோர்வு விரிசல் தொடங்குகிறது. சட்ட சிதைவு இந்த சிக்கலுக்கு பங்களிக்கிறது. அறக்கட்டளை தீர்வு சீரற்ற சுமைகளை நேரடியாக இயங்கும் கியர் மூலம் மாற்றுகிறது. தடி இறுதியில் ஒடிப்பதற்கு சற்று முன்பு துரிதப்படுத்தப்பட்ட பேக்கிங் உடைகளை நீங்கள் கவனிக்கலாம்.
ஃபாஸ்டனர் தோல்வி
ராட் கேப் போல்ட்கள் பாரிய இழுவிசை சுமைகளைத் தாங்கும். ஃபாஸ்டனர் விளைச்சல் பெரும்பாலும் பேரழிவு பிரிப்புக்கு முந்தியுள்ளது. பராமரிப்பின் போது முறையற்ற முறுக்கு அடிக்கடி ஏற்படும். கீழ்-முறுக்கு போல்ட்கள் தொப்பி பிரிப்பு மற்றும் fretting அனுமதிக்கும். அதிக முறுக்கு போல்ட்கள் அவற்றின் மகசூல் வலிமையை மீறுகின்றன. நிலையான செயல்பாட்டின் போது அவை நெகிழ்ச்சி மற்றும் ஒடி இழக்கின்றன. ஒரு போல்ட் தோல்வியடைந்தவுடன், மீதமுள்ள போல்ட் முழு சுமையையும் உறிஞ்சிவிடும். அது மில்லி விநாடிகளுக்குப் பிறகு தோல்வியடைகிறது.
சீரழிவை முன்கூட்டியே பிடிப்பது முழு அமுக்கி சட்டத்தையும் சேமிக்கிறது. நீங்கள் கடுமையான ஆய்வு நெறிமுறைகளை செயல்படுத்த வேண்டும். இவற்றை காட்சி, அழிவில்லாத மற்றும் முன்கணிப்பு கண்காணிப்பு உத்திகளாகப் பிரிக்கிறோம்.
திட்டமிடப்பட்ட திருப்பங்களின் போது, நீங்கள் தாங்கி அனுமதிகளை துல்லியமாக அளவிட வேண்டும். கிராங்க்பின் மற்றும் மணிக்கட்டு முள் இரண்டு இடங்களையும் சரிபார்க்கவும். பிளாஸ்டிகேஜ் விரைவான காட்சிக் குறிப்பை வழங்கும் அதே வேளையில், மைக்ரோமீட்டர்கள் சிறந்த துல்லியத்தை வழங்குகின்றன. உங்கள் அளவீடுகளை சரியான OEM சகிப்புத்தன்மையுடன் ஒப்பிடுக.
பொறியாளர்கள் தடியின் நேரான தன்மையையும் சரிபார்க்க வேண்டும். பெரிய முனை மற்றும் சிறிய முனை துளைகளுக்கு இடையே துல்லியமான மையத்திலிருந்து மைய தூரத்தை அளவிடவும். ஒரு நுண்ணிய வளைவு கூட முன் திரவ உட்கொள்ளலைக் குறிக்கிறது. ஒரு வளைந்த தடிக்கு உடனடி நிராகரிப்பு தேவைப்படுகிறது.
காந்த துகள் ஆய்வு (MPI): இந்த முறை மேற்பரப்பு சோர்வு விரிசல்களை அடையாளம் காட்டுகிறது. I-beam transition பகுதிகளில் அதிக கவனம் செலுத்துகிறோம். நீங்கள் தடி கண்கள் மற்றும் போல்ட் ஸ்பாட்-முகங்களை நெருக்கமாக ஆய்வு செய்ய வேண்டும். MPI ஆனது நுண்ணிய குறைபாடுகளை முழு எலும்பு முறிவுகளாகப் பரவுவதற்கு முன் எடுத்துக்காட்டுகிறது.
அல்ட்ராசோனிக் சோதனை (UT): மேற்பரப்பு சோதனைகள் போதாது. UT உள் உலோகவியல் வெற்றிடங்களைக் கண்டறிகிறது. இது உயர் அழுத்த மண்டலங்களில் துணை மேற்பரப்பு விரிசல் பரவுவதைக் கண்டறிகிறது. உயர் அழுத்த அல்லது அரிக்கும் வாயு சூழலில் செயல்படும் அனைத்து கம்பிகளுக்கும் UT ஐ பரிந்துரைக்கிறோம்.
இயந்திரம் இயங்கும்போது தோல்விகளை நீங்கள் கணிக்க முடியும். அதிர்வு பகுப்பாய்வு என்பது உங்கள் பாதுகாப்புக்கான முதல் வரி. கிரான்கேஸ் வேகத்தை கண்டிப்பாக கண்காணிக்கவும். திடீர் அதிர்வு கூர்முனை அடிக்கடி தாங்கி அனுமதி அதிகரிப்பதைக் குறிக்கிறது.
பயன்படுத்தப்பட்ட எண்ணெய் பகுப்பாய்வு ஒரு இரசாயன எச்சரிக்கை அமைப்பை வழங்குகிறது. உங்கள் மாதிரித் தரவை கவனமாக மாற்றவும். பாபிட், தாமிரம் அல்லது எஃகு துகள்களில் திடீர் கூர்முனைகளைப் பார்க்கவும். பாபிட் செதில்கள் தாங்கி மேலடுக்கு உடைகளைக் குறிக்கின்றன. தாமிரம் நீங்கள் தாங்கி நிற்கும் பொருளை அடைந்துவிட்டீர்கள் என்பதைக் குறிக்கிறது. எஃகு துகள்கள் கிரான்ஸ்காஃப்ட் அல்லது ராட் பேஸ் மெட்டீரியல் தீவிரமாக சிதைவதாகக் கூறுகின்றன.
அட்டவணை: தரப்படுத்தப்பட்ட தடி ஆய்வு நெறிமுறைகள்
| ஆய்வு வகை | முறை/கருவி | இலக்கு குறைபாடு | பரிந்துரைக்கப்படும் அதிர்வெண் |
|---|---|---|---|
| பரிமாணம் | மைக்ரோமீட்டர் / போர் கேஜ் | கிளியரன்ஸ் சிதைவு, ஓவலிட்டி | ஒவ்வொரு பெரிய மாற்றமும் |
| மேற்பரப்பு NDT | காந்த துகள் (MPI) | மேற்பரப்பு சோர்வு, அழுத்த முறிவுகள் | 24,000 முதல் 40,000 மணிநேரம் |
| உள் NDT | மீயொலி சோதனை (UT) | துணை மேற்பரப்பு வெற்றிடங்கள், வார்ப்பு குறைபாடுகள் | பிந்தைய வருத்தம் அல்லது பெரிய மாற்றம் |
| முன்னறிவிப்பு | எண்ணெய் பகுப்பாய்வு & அதிர்வு | தாங்கி தேய்மானம், தவறான சீரமைப்பு | மாதாந்திர / தொடர்ச்சியான |
ஒரு தடி தோல்வியுற்றால், மாற்றீடு ஒரு பொறியியல் தேர்வை வழங்குகிறது. நிலையான கார்பன் எஃகு கூறுகள் பெரும்பாலும் கோரும் பயன்பாடுகளில் குறைவாக இருக்கும். கூறு உலோகவியலை மேம்படுத்துவது நம்பகத்தன்மையை கணிசமாக மேம்படுத்துகிறது.
ஒன்றைக் குறிப்பிட நாங்கள் கடுமையாக பரிந்துரைக்கிறோம் அலாய் ஸ்டீல் கனெக்டிங் ராட் . முக்கியமான சேவைகளுக்கான போலி 4140 அல்லது 4340 எஃகு சிறந்த இழுவிசை வலிமையை வழங்குகிறது. இந்த உலோகக்கலவைகள் நிலையான கார்பன் ஸ்டீல்களை விட சுழற்சி சோர்வை மிகவும் சிறப்பாக எதிர்க்கின்றன.
வெப்ப சிகிச்சை இங்கே ஒரு முக்கிய பங்கு வகிக்கிறது. தணித்தல் மற்றும் தணித்தல் செயல்முறைகள் எஃகு நுண் கட்டமைப்பைக் கையாளுகின்றன. இந்த செயல்முறை கனமான வாயு சுருக்கத்திற்கு தேவையான சரியான மகசூல் வலிமையை அடைகிறது. இது கம்பியை நிரந்தரமாக சிதைக்காமல் சிறிது சுமையின் கீழ் நெகிழ்வதை உறுதி செய்கிறது.
விற்பனையாளர் எந்திர திறன் மிகவும் முக்கியமானது. உங்கள் விற்பனையாளர்களின் கடுமையான மேற்பரப்பு பூச்சுத் தேவைகளைப் பின்பற்றுவதன் அடிப்படையில் மதிப்பீடு செய்யுங்கள். இதை Ra (Roughness Average) இல் அளவிடுகிறோம். தாங்கும் துளைகள் துல்லியமான Ra விவரக்குறிப்புகளைப் பூர்த்தி செய்ய வேண்டும். ஒரு கரடுமுரடான துளை சரியான தாங்கி நொறுக்குதலைத் தடுக்கிறது. இது முன்கூட்டிய தாங்கி துடைக்க மற்றும் இறுதியில் தடி தட்டும் வழிவகுக்கிறது.
ஷாட் பீனிங் தேவைகளையும் நீங்கள் சரிபார்க்க வேண்டும். ஷாட் பீனிங் தடியின் மேற்பரப்பை சிறிய உலோகக் கோளங்களுடன் தாக்குகிறது. இது வெளிப்புற அடுக்குக்கு நன்மை பயக்கும் அழுத்த அழுத்தத்தை அறிமுகப்படுத்துகிறது. இது மேற்பரப்பு விரிசல் துவக்கத்திற்கு எதிராக ஒரு தடையாக செயல்படுகிறது. எந்தவொரு உண்மைக்கும் இது கட்டாயமாகும் ஹெவி-டூட்டி கனெக்டிங் ராட்.
விளக்கப்படம்: கார்பன் ஸ்டீல் மற்றும் அலாய் ஸ்டீல் செயல்திறன் மாறிகள்
| செயல்திறன் மாறக்கூடிய | நிலையான கார்பன் ஸ்டீல் (எ.கா. 1045) | அலாய் ஸ்டீல் (எ.கா. 4140/4340 போலி) |
|---|---|---|
| இழுவிசை வலிமை | மிதமான (லேசான கடமைக்கு போதுமானது) | உயர் (கடுமையான செயல்பாட்டு கூர்முனைகளை எதிர்க்கும்) |
| சோர்வு எதிர்ப்பு | அடிப்படை | உயர்ந்தது (தொடர்ந்து சைக்கிள் ஓட்டுவதற்கு ஏற்றது) |
| வெப்ப சிகிச்சை பதில் | வரையறுக்கப்பட்ட கோர் கடினப்படுத்துதல் | ஆழமான, சீரான கடினத்தன்மை சுயவிவரம் |
| சிறந்த பயன்பாடு | குறைந்த அழுத்த காற்று அமுக்கிகள் | உயர் அழுத்த செயல்முறை வாயு அமுக்கிகள் |
நம்பகமான உதிரிபாகங்களை வழங்குவதற்கு கடுமையான சோதனை தேவைப்படுகிறது. சப்ளையர்களை மதிப்பிடும் போது கேஸ் ரெசிப்ரோகேட்டிங் கம்ப்ரசர் பாகங்கள் , வெளிப்படைத்தன்மை தேவை. எப்பொழுதும் மெட்டீரியல் சோதனை அறிக்கைகளை (MTRs) கோரவும். MTRகள் வேதியியல் கலவை உங்கள் விவரக்குறிப்புடன் பொருந்துகிறது என்பதை நிரூபிக்கிறது. இதேபோன்ற எரிவாயு பயன்பாடுகளில் நிரூபிக்கப்பட்ட கள நேரத்தைக் கேட்கவும். இறுதியாக, உத்தரவாத விதிமுறைகளை கவனமாக மதிப்பாய்வு செய்யவும். புகழ்பெற்ற உற்பத்தியாளர்கள் தங்கள் உலோகவியல் தரவுகளின் பின்னால் நிற்கிறார்கள்.
உயர்தர கூறுகளை வாங்குவது பாதி போரில் மட்டுமே. நிறுவல் கூறுகளின் இறுதி ஆயுளைக் கட்டளையிடுகிறது. மோசமான நிறுவல் நடைமுறைகள் செய்தபின் வடிவமைக்கப்பட்ட பாகங்களை அழிக்கின்றன.
'பேண்ட்-எய்ட்' அபாயத்தை நாம் வெளிப்படையாகக் கையாள வேண்டும். அடித்தள சிக்கலை சரிசெய்யாமல் உயர் செயல்திறன் கொண்ட அலாய் கம்பியை நிறுவுவது மீண்டும் தோல்விக்கு உத்தரவாதம் அளிக்கிறது. போதுமான லூப் பம்ப் அழுத்தம் அசல் எலும்பு முறிவை ஏற்படுத்தினால், புதிய தடியும் எண்ணெய்க்கு பட்டினியாகிவிடும். அஸ்திவாரம் மென்மையான பாதம் கடுமையான தவறான அமைப்பை ஏற்படுத்தினால், புதிய கம்பி வளைந்து உடைந்து விடும். நீங்கள் முதலில் அடிப்படை கணினி இயக்கவியலை சரிசெய்ய வேண்டும்.
மறுசீரமைப்பின் போது துல்லியம் முக்கியமானது. ராட் போல்ட் நீட்டிப்பு நெறிமுறைகளை கண்டிப்பாக கடைபிடிப்பது பேச்சுவார்த்தைக்கு உட்பட்டது அல்ல. பல இயக்கவியல் இன்னும் முறுக்கு குறடுகளை நம்பியுள்ளது. இருப்பினும், உண்மையான போல்ட் நீட்டிப்பை அளவிடுவது உண்மையான கிளாம்பிங் ஃபோர்ஸ் தரவை வழங்குகிறது. உற்பத்தியாளரின் சரியான இறுக்கமான வரிசையைப் பின்பற்றவும்.
கிரான்கேஸை மூடுவதற்கு முன், அனைத்து குறுக்குவெட்டு அனுமதிகளையும் சரிபார்க்கவும். தொடங்குவதற்கு முன், நீங்கள் ஒரு முழுமையான கிரான்ஸ்காஃப்ட் வலை விலகல் சோதனையையும் செய்ய வேண்டும். இந்தச் சோதனையானது புதிய தடி மற்றும் தாங்கி அசெம்பிளி கிரான்ஸ்காஃப்ட் ஜர்னல்களில் இயற்கைக்கு மாறான அழுத்தத்தை அறிமுகப்படுத்தவில்லை என்பதை உறுதி செய்கிறது.
மீண்டும் கட்டமைக்கப்பட்ட இயங்கும் கியருக்கு கட்டுப்படுத்தப்பட்ட பிரேக்-இன் காலம் தேவை. கடுமையான ரன்-இன் நடைமுறைகளை செயல்படுத்தவும். புரோட்டோகால் முற்போக்கான ஏற்றத்தை ஆணையிடுகிறது. 100% திறனுக்கு உடனடியாக குதிக்க வேண்டாம்.
முதல் 24 மணிநேரங்களில் தாங்கும் வெப்பநிலையை உன்னிப்பாகக் கண்காணிக்கவும். அசாதாரண வெப்ப ஸ்பைக்குகளைக் கவனியுங்கள். இறுதியாக, நிறுவலுக்குப் பிந்தைய தொடக்கத்திற்குப் பிறகு ஆரம்ப எண்ணெய் வடிகட்டி பரிசோதனையைத் திட்டமிடுங்கள். ஆயில் ஃபில்டரைத் திறப்பது விரைவான பூர்வாங்க உடைகளை வெளிப்படுத்துகிறது. சுத்தமான வடிகட்டி மீடியாவைக் கண்டறிவது, தொடர்ச்சியான கனரக செயல்பாட்டிற்கான அனுமதியை வழங்குகிறது.
ரெசிப்ரோகேட்டிங் கம்ப்ரசர் இணைக்கும் கம்பி தோல்விக்கு கணினி இயக்கவியலின் முழுமையான மதிப்பீடு தேவைப்படுகிறது. இது ஒருபோதும் ஒரு எளிய பாகங்கள் இடமாற்றம் அல்ல. இயங்கும் கியரில் பயன்படுத்தப்படும் வெப்ப, இயந்திர மற்றும் செயல்பாட்டு சுமைகளை நீங்கள் புரிந்து கொள்ள வேண்டும். சேதத்தை பின்னோக்கிக் கண்டறிவதன் மூலம், நீங்கள் அருகிலுள்ள கூறுகளைப் பாதுகாத்து முழு இயந்திரத்தையும் உறுதிப்படுத்துகிறீர்கள்.
உங்கள் உபகரணங்களைப் பாதுகாக்க இன்றே செயலில் உள்ள நடவடிக்கைகளை எடுங்கள். தற்போதைய NDT ஆய்வு இடைவெளிகளைத் தணிக்கை செய்ய உங்கள் பராமரிப்புப் பங்குதாரர்களுக்கு அறிவுறுத்தவும். மறைக்கப்பட்ட உடைகள் உலோகங்களுக்கு நீங்கள் சமீபத்தில் பயன்படுத்திய எண்ணெய் மாதிரிகளை பகுப்பாய்வு செய்யுங்கள். இறுதியாக, வெளிப்படையான உலோகவியல் தரவு மற்றும் வலுவான பொறியியல் ஆதரவை வழங்கும் கூறு உற்பத்தியாளர்களுடன் கூட்டாளர். இந்த செயல்கள் திடீர் பேரழிவு தோல்விகளை நிர்வகிக்கக்கூடிய, திட்டமிடப்பட்ட பராமரிப்பு நிகழ்வுகளாக மாற்றும்.
ப: இயல்பற்ற கிரான்கேஸ் தட்டுவது மிகவும் முக்கியமான கேட்கக்கூடிய அறிகுறியாகும். கணிப்பு குறிகாட்டிகளில் வேக அதிர்வு தரவுகளில் திடீர் கூர்முனை அல்லது உங்கள் எண்ணெய் வடிகட்டிகளில் வெண்கலம் மற்றும் பாபிட் செதில்களின் தோற்றம் ஆகியவை அடங்கும். இவை கடுமையான தாங்கி அனுமதிச் சிதைவை பரிந்துரைக்கின்றன.
ப: பொதுவாக, இல்லை. கம்பியை நேராக்க முயற்சிப்பது அதன் கட்டமைப்பு ஒருமைப்பாட்டை நிரந்தரமாக பாதிக்கிறது. ஆரம்ப வளைக்கும் நிகழ்விலிருந்து பொருள் எஞ்சிய அழுத்தத்தைத் தக்க வைத்துக் கொள்கிறது. சான்றளிக்கப்பட்ட ஹெவி-டூட்டி கனெக்டிங் ராட் மூலம் மொத்தமாக மாற்றுவது ஆபத்துக் குறைப்புக்கான தொழில் தரநிலையாகும்.
ப: பொதுவாக, பெரிய திட்டமிடப்பட்ட மாற்றங்களின் போது NDT ஏற்படுகிறது. இது 24,000 முதல் 40,000 இயக்க நேரம் வரை குறைகிறது. எவ்வாறாயினும், கடுமையான திரவக் கடத்தல் அல்லது அதிக அழுத்த நிகழ்வு போன்ற செயலிழப்பு ஏற்பட்டதைத் தொடர்ந்து நீங்கள் உடனடியாக NDT ஐச் செய்ய வேண்டும்.
ப: அசல் வடிவமைப்பு கடமை சுழற்சியை மீறுவதால் உடைப்பு ஏற்பட்டால் மட்டுமே. மூலக் காரணம் தவறான சீரமைப்பு, ஹைட்ரோ-லாக்கிங் அல்லது மோசமான லூப்ரிகேஷன் என்றால், வலிமையான அலாய் கூட இறுதியில் தோல்வியடையும். நீங்கள் முதலில் கணினி சிக்கலை சரிசெய்ய வேண்டும்.


