
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 17-08-2026 Herkomst: Locatie
Een gebroken drijfstang is zelden een op zichzelf staand incident. Het is doorgaans het uiteindelijke, catastrofale resultaat van systemische mechanische of operationele stress. Wanneer dit kritieke onderdeel breekt, worden de activiteiten onmiddellijk stopgezet. Het negeren van vroege waarschuwingssignalen leidt bijna altijd tot grootschalige revisies van apparatuur.
Voor onderhouds- en betrouwbaarheidsingenieurs: het diagnosticeren van a Bij een defect aan de drijfstang van een zuigercompressor moet het symptoom worden gescheiden van de hoofdoorzaak. U moet het foutpad nauwkeurig volgen. Door dit te doen, voorkomt u catastrofale bijkomende schade aan vitale aangrenzende componenten.
Deze gids schetst de op bewijs gebaseerde oorzaken van staaffalen. We beschrijven nauwkeurige inspectieprotocollen voor vroegtijdige detectie. U leert ook de technische criteria die nodig zijn bij het evalueren van vervangende onderdelen. Het begrijpen van deze mechanische relaties zorgt voor een langdurige operationele betrouwbaarheid van uw compressiesystemen.
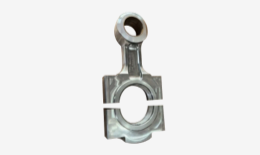
Identificatie van de hoofdoorzaak: De meeste storingen komen voort uit gebrek aan smeermiddel, ernstige verkeerde uitlijning of vloeistofoverdracht (hydro-locking), in plaats van op zichzelf staande materiaaldefecten.
Inspectiemandaten: Effectieve preventie vereist de integratie van niet-destructieve tests (NDT) en nauwkeurige dimensionale uitloopcontroles tijdens geplande turnarounds.
Vervangingscriteria: Upgraden naar een drijfstang van gelegeerd staal is alleen effectief als tegelijkertijd wordt voldaan aan de uitlijning op systeemniveau en de basisvereisten voor smering.
Inkoopnorm: Het evalueren van aftermarket- of OEM-onderdelen voor gaszuigercompressoren vereist strikte naleving van metallurgische certificeringen en maattoleranties.
We kunnen het falen van de staaf niet louter als een kapot onderdeel beschouwen. Het fungeert als een primaire trigger voor ernstige operationele verstoringen. Een enkele breuk stopt de gasstroom onmiddellijk. Deze gebeurtenis veroorzaakt ongeplande uitval en ernstige productieknelpunten. In vluchtige omgevingen verhoogt plotselinge mechanische scheiding ook het risico op het vrijkomen van gevaarlijke gassen. Naast productieverliezen heeft u te maken met directe veiligheidsproblemen.
Systemische schade stopt zelden bij de staaf zelf. Wanneer scheiding optreedt tijdens een compressieslag met hoge snelheid, brengt de machine extreme kinetische energie naar buiten over. Deze kracht heeft een gewelddadige invloed op de Compressor-krukas . Ingenieurs observeren routinematig ernstige journal-scoring na een staafbreuk. In het ergste geval buigt de kinetische schok de krukas volledig. Het kan zelfs een totale webstoring veroorzaken.
Aangrenzende parende componenten lijden evenzeer. De ongecontroleerde staafbeweging raakt het kruiskophuis. Het veroorzaakt onmiddellijk een verkeerde uitlijning. Zuigers slepen tegen cilinderwanden. Door dit slepen ontstaan er diepe groeven in de cilinderboringen.
U moet een strikte evaluatiebasis opstellen voordat u reparaties plant. Elke beslissing over repareren versus vervangen vereist een uitgebreide inspectie van alle aangrenzende componenten. Alleen al het vervangen van de stang garandeert toekomstige storingen. U moet de slingering van de krukas meten, de integriteit van de kruiskop verifiëren en de cilinders doorboren. Het aanpakken van bijkomende schade voorkomt herhaalde mislukkingen.
Als u de faalmechanismen begrijpt, kunt u toekomstige gebeurtenissen voorkomen. Componentbreuk vindt plaats om verschillende, meetbare redenen. We categoriseren deze grondoorzaken in vier hoofdgebieden.
Smeringsverdeling (thermische en wrijvingsvermoeidheid)
Schone olie houdt een hydrodynamische film in stand op de krukpen- en kruiskoppenlagers. Het verliezen van deze vloeistoffilm zorgt voor onmiddellijk metaal-op-metaal contact. De wrijving neemt exponentieel toe. De temperaturen in de lagerschalen stijgen snel. Vervuilde olie veroorzaakt ook schurende slijtage. Deeltjes meten de lageroppervlakken. Deze verslechtering van de speling veroorzaakt een ernstige klop op de staaf. De herhaalde impactkrachten breken uiteindelijk het staafoog.
Abnormaal laden en hydro-locken
Compressoren verwerken gas, geen vloeistof. Vloeistofoverdracht in de gasstroom creëert een verwoestende toestand. Dit noemen we hydrolocking. Vloeistoffen zijn onsamendrukbaar. Wanneer de zuiger probeert een vloeistofslak samen te drukken, stuit hij op een onbeweeglijke barrière. Hierdoor ontstaat er een onmiddellijke drukknikkracht. De stang knikt onmiddellijk of knapt onder zware trekspanning bij de teruggaande slag. Defecte zuig- of perskleppen veroorzaken ook ernstige overdruk. Dit bootst de stress van hydro-locking na.
Mechanische verkeerde uitlijning
Het loopwerk moet perfect uitgelijnd werken. Onjuiste kruiskop-cilinderuitlijning veroorzaakt cyclische buigspanning. De hengel buigt lichtjes tijdens elke slag. Miljoenen cycli later beginnen vermoeiingsscheuren. Framevervorming draagt ook bij aan dit probleem. Bij het bezinken van de fundering worden ongelijkmatige belastingen rechtstreeks via het onderstel overgebracht. Het kan zijn dat u een versnelde pakkingslijtage opmerkt net voordat de stang uiteindelijk breekt.
Bevestigingsfout
De stangkapbouten zijn bestand tegen enorme trekbelastingen. Het meegeven van bevestigingsmiddelen gaat vaak vooraf aan een catastrofale scheiding. Onjuist aandraaien tijdens onderhoud is een vaak voorkomende boosdoener. Te weinig aangedraaide bouten zorgen voor scheiding van de dop en vreten. Overaangedraaide bouten overschrijden hun vloeigrens. Ze verliezen hun elasticiteit en breken tijdens standaardgebruik. Zodra een bout faalt, absorbeert de overgebleven bout de volledige belasting. Het mislukt milliseconden later.
Door vroegtijdig degradatie op te vangen, wordt het hele compressorframe gespaard. Je moet strikte inspectieprotocollen implementeren. We verdelen deze in visuele, niet-destructieve en voorspellende monitoringstrategieën.
Tijdens geplande onderhoudsbeurten moet u de lagerspeling nauwkeurig meten. Controleer zowel de krukpen- als de polspenlocaties. Terwijl plastigauge een snelle visuele referentie biedt, bieden micrometers superieure precisie. Vergelijk uw metingen met de exacte OEM-toleranties.
Ingenieurs moeten ook de rechtheid van de staaf verifiëren. Meet de precieze hart-op-hart afstand tussen de boringen van het grote uiteinde en het kleine uiteinde. Zelfs een microscopisch kleine buiging duidt op eerdere vloeistofinname. Een gebogen staaf vereist onmiddellijke afwijzing.
Magnetische deeltjesinspectie (MPI): Deze methode identificeert oppervlaktevermoeidheidsscheuren. We richten ons sterk op de overgangsgebieden van de I-balk. U moet ook de stangogen en de boutpuntvlakken nauwkeurig inspecteren. MPI benadrukt microscopische defecten voordat ze zich verspreiden tot volledige fracturen.
Ultrasoon testen (UT): Oppervlaktecontroles zijn niet voldoende. UT detecteert interne metallurgische holtes. Het detecteert ondergrondse scheurvoortplanting in zones met hoge spanning. Wij raden UT aan voor alle hengels die in hogedruk- of corrosieve gasomgevingen werken.
U kunt storingen voorspellen terwijl de machine draait. Trillingsanalyse is uw eerste verdedigingslinie. Houd de cartersnelheid strikt in de gaten. Plotselinge trillingspieken duiden vaak op toenemende lagerspeling.
Analyse van gebruikte olie biedt een chemisch waarschuwingssysteem. Trend uw voorbeeldgegevens zorgvuldig. Let op plotselinge pieken in Babbitt-, koper- of staaldeeltjes. Babbitt-vlokken duiden op slijtage van de lageroverlay. Koper geeft aan dat u het steunmateriaal van het lager hebt bereikt. Stalen deeltjes suggereren dat het basismateriaal van de krukas of stang actief aan het afbreken is.
Tabel: Gestandaardiseerde protocollen voor staafinspectie
| Inspectietype | Methode/gereedschap | Doel Defect | Aanbevolen frequentie |
|---|---|---|---|
| Dimensionaal | Micrometer / binnenmeter | Degradatie van de speling, ovaliteit | Elke grote onderhoudsbeurt |
| Oppervlakte NDT | Magnetisch deeltje (MPI) | Oppervlaktevermoeidheid, spanningsfracturen | 24.000 tot 40.000 uur |
| Interne NDT | Ultrasoon testen (UT) | Ondergrondse holtes, gietfouten | Post-overstuur of grote revisie |
| Voorspellend | Olieanalyse en trillingen | Lagerslijtage, verkeerde uitlijning | Maandelijks / Continu |
Wanneer een staaf defect raakt, is vervanging een technische keuze. Standaard koolstofstalen componenten schieten vaak tekort in veeleisende toepassingen. Het upgraden van de metallurgie van componenten verbetert de betrouwbaarheid aanzienlijk.
Wij raden u ten zeerste aan om een Gelegeerde stalen drijfstang voor kritieke diensten. Gesmeed 4140- of 4340-staal biedt superieure treksterkte. Deze legeringen zijn veel beter bestand tegen cyclische vermoeidheid dan standaard koolstofstaalsoorten.
Warmtebehandeling speelt hierbij een cruciale rol. Afschrik- en ontlaatprocessen manipuleren de microstructuur van het staal. Dit proces bereikt de exacte vloeigrens die nodig is voor zware gascompressie. Het zorgt ervoor dat de staaf onder belasting licht buigt zonder permanent te vervormen.
De bewerkingsmogelijkheden van leveranciers zijn enorm belangrijk. Evalueer uw leveranciers op basis van hun naleving van strenge vereisten voor oppervlakteafwerking. Dit meten we in Ra (Ruwheidsgemiddelde). Lagerboringen moeten voldoen aan exacte Ra-specificaties. Een ruwe boring voorkomt een goede lagerverbrijzeling. Het leidt tot voortijdig schoonvegen van de lagers en uiteindelijk kloppen van de stang.
U moet ook de vereisten voor shotpeening verifiëren. Shotpeening bombardeert het staafoppervlak met kleine metalen bolletjes. Dit introduceert gunstige drukspanning op de buitenlaag. Het fungeert als een barrière tegen het ontstaan van oppervlaktescheuren. Het is verplicht voor elke waarheid Zware drijfstang.
Grafiek: Koolstofstaal versus gelegeerd staal Prestatievariabelen
| Prestatievariabelen | Standaard koolstofstaal (bijv. 1045) | Gelegeerd staal (bijv. 4140/4340 gesmeed) |
|---|---|---|
| Treksterkte | Matig (voldoende voor lichte werkzaamheden) | Hoog (bestand tegen ernstige operationele pieken) |
| Vermoeidheid weerstand | Basislijn | Superieur (Ideaal voor continu fietsen) |
| Reactie op warmtebehandeling | Beperkte kernverharding | Diep, uniform hardheidsprofiel |
| Beste applicatie | Lagedruk luchtcompressoren | Hogedruk procesgascompressoren |
Het verkrijgen van betrouwbare componenten vereist strikte controle. Bij het beoordelen van leveranciers van Onderdelen voor gaszuigercompressoren , eis transparantie. Vraag altijd materiaaltestrapporten (MTR's) aan. MTR's bewijzen dat de chemische samenstelling overeenkomt met uw specificatie. Vraag naar bewezen praktijkuren in soortgelijke gastoepassingen. Lees ten slotte de garantievoorwaarden zorgvuldig door. Gerenommeerde fabrikanten staan achter hun metallurgische gegevens.
Het aanschaffen van een onderdeel van hoge kwaliteit is slechts het halve werk. De installatie bepaalt de uiteindelijke levensduur van het onderdeel. Slechte installatiepraktijken ruïneren perfect ontworpen onderdelen.
We moeten het risico van pleisters op transparante wijze aanpakken. Het installeren van een hoogwaardige legeringsstaaf zonder het fundamentele probleem te corrigeren, garandeert herhaalde mislukkingen. Als een ontoereikende smeerpompdruk de oorspronkelijke breuk veroorzaakte, zal de nieuwe stang ook hongerig zijn naar olie. Als de zachte voet van de fundering een ernstige verkeerde uitlijning veroorzaakt, zal de nieuwe staaf buigen en breken. U moet eerst de basissysteemmechanica corrigeren.
Precisie is belangrijk tijdens de hermontage. Strikte naleving van de rekprotocollen voor staafbouten is niet onderhandelbaar. Veel monteurs vertrouwen nog steeds op momentsleutels. Het meten van de daadwerkelijke boutrek levert echter gegevens over de werkelijke klemkracht op. Volg de exacte aanhaalvolgorde van de fabrikant.
Controleer alle kruiskopspelingen voordat u het carter sluit. Vóór het opstarten moet u ook een volledige doorbuigingstest van het krukaslijf uitvoeren. Deze test zorgt ervoor dat de nieuwe stang- en lagerconstructie geen onnatuurlijke spanning op de krukastappen heeft veroorzaakt.
Een herbouwd onderstel heeft een gecontroleerde inloopperiode nodig. Implementeer strikte inloopprocedures. Protocol dicteert progressieve belasting. Spring niet onmiddellijk naar 100% capaciteit.
Houd de lagertemperaturen de eerste 24 uur nauwlettend in de gaten. Let op abnormale hittepieken. Plan ten slotte kort na het opstarten van de installatie een eerste oliefilterinspectie. Het opensnijden van het oliefilter brengt eventuele snelle voorslijtage aan het licht. Het vinden van schone filtermedia geeft u ruimte voor continu zwaar gebruik.
Het falen van de drijfstang van een zuigercompressor vereist een holistische evaluatie van de systeemmechanica. Het is nooit zomaar een simpele onderdelenwissel. U moet de thermische, mechanische en operationele belastingen begrijpen die op het onderstel worden uitgeoefend. Door de schade naar achteren te traceren, beschermt u aangrenzende componenten en stabiliseert u de gehele machine.
Neem vandaag nog proactieve stappen om uw apparatuur te beveiligen. Adviseer uw onderhoudsbelanghebbenden om de huidige NDO-inspectie-intervallen te controleren. Analyseer uw meest recente gebruikte oliemonsters op verborgen slijtagemetalen. Werk ten slotte samen met componentenfabrikanten die transparante metallurgische gegevens en robuuste technische ondersteuning bieden. Deze acties transformeren plotselinge catastrofale storingen in beheersbare, geplande onderhoudsgebeurtenissen.
A: Het ongebruikelijke kloppen van het carter is het meest opvallende hoorbare teken. Voorspellende indicatoren zijn onder meer plotselinge pieken in snelheidstrillingsgegevens of het verschijnen van brons- en babbitt-vlokken in uw oliefilters. Deze wijzen op een ernstige verslechtering van de lagerspeling.
A: Over het algemeen niet. Pogingen om een staaf recht te trekken brengen de structurele integriteit ervan permanent in gevaar. Het materiaal behoudt de restspanning van de initiële buiggebeurtenis. Totale vervanging door een gecertificeerde drijfstang voor zwaar gebruik is de industrienorm voor risicobeperking.
A: Meestal treedt NDT op tijdens grote geplande revisies. Dit ligt tussen de 24.000 en 40.000 draaiuren. U moet NDO echter onmiddellijk uitvoeren na een processtoring, zoals een ernstige vloeistofoverdracht of overdruk.
A: Alleen als de breuk te wijten is aan het overschrijden van de oorspronkelijke ontwerpwerkcyclus. Als de hoofdoorzaak een verkeerde uitlijning, hydro-locking of slechte smering is, zal zelfs de sterkste legering uiteindelijk falen. U moet eerst het systeemprobleem oplossen.


