
Please Choose Your Language
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 21.01.2026 Шығу орны: Сайт
Үлкен біліктерді өңдеу – теңіз қозғалтқыштарында, турбиналарда, компрессорларда және басқа да ауыр машиналарда қолданылатын ұзақ, ауыр немесе геометриялық талап етілетін айналмалы компоненттерге арналған мамандандырылған өндірістік пән. Кәдімгі білік өндірісінен айырмашылығы, жұмысқа дайындаманың массасы, тірексіз ұзындық, бірнеше мойынтірек журналдары, фланец интерфейстері және түзулік, ағу, коаксиалдылық және беттің әрлеуі арасындағы тығыз байланыстар әсер етеді. Сондықтан сәтті процесс үлкен токарлық станокты таңдауға ғана байланысты; материалдық жағдай, деректер стратегиясы, тірек, кесу реті, әрлеу және тексеру бірге қарастырылуы керек. Осы факторларды түсіну инженерлер мен сатып алушыларға өндіріс қабілеттілігін бағалауға, жеткізушілерді салыстыруға және толық RFQ дайындауға көмектеседі.
Үлкен білікті өңдеуге жону, фрезерлеу, бұрғылау, тегістеу және ауыр білікті дайындаманы белгіленген геометрияға және функционалдық жағдайға келтіру үшін қолданылатын соған байланысты операциялар кіреді. Типтік бөлшектерге қозғаушы біліктерді, аралық біліктерді, турбиналық ротордың біліктерін, жетек біліктерін, орам біліктерін және соғылмалардан, дайындамалардан, құймалардан немесе дайын дайындамадан жасалған компрессорлық біліктерді жатқызуға болады. Бірыңғай әмбебап өлшем шегі жоқ, өйткені өңдеудің қиындығы салмаққа, нәзіктікке, материалға, төзімділікке және мүмкіндіктердің күрделілігіне байланысты. Бірнеше журналдары, иықтары, фланецтері, кілттік ойықтары және ілінісу интерфейстері бар ұзын білік оның диаметрі қалыпты машина сыйымдылығы шегінде болса да техникалық талапты болуы мүмкін.
Гравитация, кесу күштері, қалдық кернеу, қысу және жылу ұзын немесе ауыр дайындаманың геометриясына әсер етуі мүмкін. Сондықтан үлкен біліктерді өңдеу құрамдас бөліктегі байланыстарды сақтай отырып, жеке өлшемдерді басқаруы керек, мысалы, журналдар арасындағы ағу немесе білік орта сызығы мен фланец беттері арасындағы туралау. Жоспарланған қолдау, кезеңдік өңдеу, аралық тексерулер және соңғы тексеру осы қатынастарды басқаруға көмектеседі.
Күрделі процесс инженерлік сызбадан басталады. Өңдеу алдында өндіруші материалға және термиялық өңдеуге қойылатын талаптарды, деректер анықтамаларын, қондырмаларды, геометриялық рұқсаттарды, мойынтіректер журналдарын, тығыздағыш беттерді, фланецтердің ерекшеліктерін, кілттік ойықтарды және тексеру талаптарын анықтауы керек. Бұл шолу бос күйді, өңдеу мүмкіндігін, қолдау стратегиясын және жұмыс ретін анықтауға көмектеседі. Ол сондай-ақ төзімділіктер, өңдеуге қол жеткізу, тексеру әдістері және қолжетімді қор арасындағы қайшылықтарды көрсете алады.
TOTEM-тің арнайы OEM өңдеу мүмкіндігі орташа және үлкен дәлдіктегі компоненттер үшін сызбаға негізделген өндіріске негізделген. Оның қазіргі өндіріс көлеміне көп осьті өңдеу орталықтары, токарлық станоктар, фрезерлік және тегістеу жабдықтары кіреді, сонымен қатар оның инженерлік тобы өндіріс пен төзімділік мәселелеріне DFM қолдауын қамтамасыз етеді. Бұл мүмкіндіктер үлкен білікті өңдеуге қатысты, себебі технологиялық жол жиі бекітілген реттілікке емес, жеке біліктің геометриясына және функционалдық беттеріне сәйкес келуі керек.
| Процесс кезеңі | Негізгі мақсат | Типтік басқару фокусы |
|---|---|---|
| Сурет салу және DFM шолу | Өндірістік қабілеттілікті анықтаңыз | Мәліметтер, рұқсаттар, материал, термиялық өңдеу |
| Бос дайындық | Сәйкес қорды құру | Бос күй және өңдеуге рұқсат |
| Дөрекі өңдеу | Сусымалы материалды алып тастаңыз | Анықтамалық беттер, тірек, бұрмалану |
| Жартылай өңдеу | Соңғы геометрияға жақындау | Түзулік, коаксиалдылық, қалған жәрдемақы |
| Өңдеуді аяқтау | Функционалдық мүмкіндіктерді жасаңыз | Журналдар, иықтар, фланецтер, кілттер |
| Тегістеу және өңдеу | Критикалық беттерді нақтылаңыз | Өлшемі, дөңгелектігі, бетінің әрлеуі |
| Қорытынды тексеру | Сызбаның сәйкестігін тексеріңіз | Өлшемдері, ағыны, кедір-бұдыры, көрсетілген NDT |
Дөрекі өңдеу артық материалды жояды және тірек беттерін бекітеді, ал жартылай өңдеу соңғы түзету үшін бақыланатын рұқсат қалдырады. Аяқтау жону цилиндрлік беттерді, иықтарды, ойықтарды және фланец ерекшеліктерін жасайды; фрезерлеу немесе бұрғылау кілттік ойықтарды, тегістерді және болт үлгілерін ұстайды. Одан кейін білікті тегістеуді мойынтірек журналдарына, тығыздағыш аймақтарға немесе сызба қатаң өлшемді немесе фиништік бақылауды қажет ететін басқа беттерге қолдануға болады. Дұрыс комбинация әрбір білік үшін бір стандартты реттілікке емес, әр беттің функциясына байланысты.
Соғылған болат ауыр біліктерді өңдеудің жалпы бастапқы нүктесі болып табылады, өйткені соғу үлкен жүктемелерге қызмет көрсетуге арналған маңызды бөліктерге жақсы сәйкес келеді. Көміртекті болаттар мен легирленген болаттар кеңінен қолданылады, бірақ сәйкес сорт жобалық жүктемеге, шаршау талаптарына, жұмыс ортасына, термиялық өңдеуге және тұтынушы сипаттамаларына байланысты. Құйылған немесе дайындалған дайындамалар да белгілі бір компоненттерге сәйкес келуі мүмкін, сондықтан өңдеу жолы таңдалған бастапқы материалдың сипаттамаларын көрсетуі керек. Материалды таңдауда бір болат маркасына жалпы артықшылық емес, инженерлік дизайн сәйкес келуі керек.
TOTEM соғылған аралық білігі , мысалы, теңіз қозғалтқышы үшін көміртекті болат немесе легирленген болат соғылмаларын пайдаланады. Оның жарияланған өндірістік ақпараты термиялық өңдеуді, өрескел өңдеуді, дәл өңдеуді, ағынды сынауды, кедір-бұдырды сынауды, магниттік бөлшектерді тексеруді және басқа да бұзбайтын сынақтарды осы өнімге қатысты тиісті басқару элементтері ретінде анықтайды. Бұл материалды, өңдеуді, термиялық өңдеуді және тексеруді бөлек сатып алу шешімдерінің орнына бір өндірістік тізбек ретінде қарастыру керек екенін көрсетеді.
Машинаның сыйымдылығы маңызды, бірақ тек қана максималды бұрылу диаметрі немесе төсек ұзындығы жеткізушінің белгілі бір білікті шығара алатындығын анықтамайды. Дайындама салмағы, ортаңғы қашықтық, тірек орындары, тегістеу қабілеті, көтеру және маңызды мүмкіндіктерге қол жеткізу бірдей маңызды болуы мүмкін. Өлшем талаптары сонымен қатар процесті басқарады: журнал өлшемі, ағу, түзулік, коаксиалдылық, фланецтердің арақатынасы, беттің кедір-бұдырлығы және қондылығы бөлшек машинаға физикалық түрде сәйкес келсе де, ретті анықтай алады. Ұзын біліктерді өңдеуде жіңішкелік пен тірек стратегиясы номиналды диаметр сияқты маңызды болуы мүмкін.
Мүмкіндік сандары әрқашан нақты сызбаға қарсы расталуы керек. Сатып алушылар дайындаманың рұқсат етілген конверті мен салмағы туралы сұрауы керек, сонымен қатар сыни төзімділік пен беттердің ерекшеліктері бойынша тексеруді сұрауы керек. Ұсынылған өңдеу және тексеру жоспарлары бірге бағалануы үшін баға белгілеу алдында талап етілетін ағып кетуге, түзуге немесе бетті өңдеуге қойылатын талаптар анықталуы керек.
Тексеру соңғы шығарылымда ғана пайда болмай, өндіріс ретін сақтау керек. Кіріс материалды тексеру бланк пен құжаттаманы растайды, ал процесс барысындағы тексерулер аяқтау рұқсаты жойылғанға дейін ауытқуларды анықтай алады. Содан кейін соңғы тексеру сызбада көрсетілген өлшемдер мен геометриялық қатынастарды тексереді. Құрамдас бөлікке байланысты жоспар сыртқы диаметрді өлшеуді, ағып кетуді тексеруді, беттің кедір-бұдырлығын өлшеуді, өлшемді тексеруді және анықталған бұзылмайтын тексеруді қамтуы мүмкін.
TOTEM оның жалпы сапа процесі шикізатты сынауды, бірінші мақаланы тексеруді, процесс кезіндегі тексерулерді және CMM, штангенциркуль және кедір-бұдырлық сынауыштары қолдайтын соңғы өлшемді тексеруді қамтитынын айтады. Оның жалған қозғалтқыш білігінің бетінде сонымен қатар ағып кету сынағы, кедір-бұдыр сынағы, магниттік бөлшектерді сынау және осы нақты өнім үшін сыртқы диаметрді өлшеу сипатталған. Үлкен біліктерді өңдеу үшін кеңірек сабақ мынада: тексеру әрбір білік үшін бірдей жалпы бақылау тізімін пайдаланбай, нақты құрамдас бөліктің функционалдық беттері мен қауіп нүктелеріне назар аудару керек.
Ұзын біліктер өздерінің массасы мен кесу күштерінің әсерінен ауытқуы мүмкін, бұл өңдеу тұрақтылығы мен өлшеу үшін қолдау шарттарын маңызды етеді. Нашар қысу немесе тіреу бұрмалауды тудыруы мүмкін, ал тұрақсыз кесу қондырғысы дірілге және беттің сәйкес келмеуіне ықпал етуі мүмкін. Ұзартылған өңдеу кезіндегі термиялық өзгерістер дайындама тұрақтанғанша өлшенген өлшемдерге де әсер етуі мүмкін. Бұл әсерлер өлшем мен икемділік ұлғайған сайын процесті жоспарлау мен аралық тексерудің неге маңыздырақ болатынын түсіндіреді.
Жүгіру және коаксиалдылық тағы бір қиындық тудырады, себебі бірнеше функционалды беттер басқарылатын айналу осін ортақ пайдалануы қажет болуы мүмкін. Журнал өзінің жеке диаметрінің төзімділігіне жауап бере алады, бірақ оның басқа журналға, фланецке немесе ілінісу бетіне қатынасы дұрыс болмаса, құрастыру проблемаларын тудыруы мүмкін. Қолайсыз материалды алып тастау реті де түзуді бақылауды қиындатады немесе соңғы ұнтақтау үшін жеткіліксіз қор қалдыруы мүмкін. Сондықтан үлкен біліктерді тиімді өңдеу компонентті тәуелсіз диаметрлердің жиынтығы емес, бір қосылған геометриялық жүйе ретінде қарастырады.
Теңіз қозғалтқышы білік геометриясы мен жүйе қатынастарының неге маңызды екенін анық көрсетеді. Теңіз қозғалтқышының білігінің жүйесі аралық біліктерді, бұрандалардың біліктерін, тарту біліктерін, мойынтіректерді, муфталарды және тіреуіш құрылымдарды қамтуы мүмкін, олардың әрқайсысы білік сызығы арқылы теңестіруге және жүк тасымалдауға әсер етеді. Сондықтан білік оқшауланған сыртқы диаметрге емес, байланыстыру интерфейстері мен мойынтірек журналдарын ескере отырып жасалуы керек. TOTEM-тің қазіргі теңіз диапазоны аралық біліктерді, винттердің біліктерін, тартқыш біліктерді, сырғымалы мойынтіректерді және тиісті білік жүйесінің құрамдастарын қамтиды.
Электр қуатын өндіру және өнеркәсіптік турбомашиналар жұмыс жағдайлары әртүрлі болса да, салыстырмалы өндіріс талаптарын тудырады. Бу турбинасы роторының біліктеріне, компрессорлық біліктерге және трансмиссиялық біліктерге басқарылатын журналдар, иықтар, тығыздағыш беттер және муфта алаңдары қажет болуы мүмкін. Бұл қолданбаларда үлкен білікті өңдеу соғу, термиялық өңдеу, дәл токарлық өңдеу, тегістеу, тексеру және құжаттаманы қамтитын кеңірек тізбектің бір бөлігін құра алады. Салыстырмалы айналмалы жабдықпен жұмыс тәжірибесі шеберханада үлкен станок бар деген жалпы мәлімдемеден гөрі маңыздырақ.
Білік журналы және оның тіреуіш подшипнигі дербес жұмыс істемейді. Олардың байланысы журнал геометриясына, мойынтірек күйіне, корпус геометриясына, құрастыру деректеріне, туралауға, майлауға және жүйенің жүктелуіне байланысты. Осы себепті, сызба орамы немесе жөндеу көлемі түйісетін құрамдас бөліктерді қамтитын болса, білік пен мойынтірек корпусын өңдеуді бірге қарау керек. Мұндай шолу әрбір бөлік жүйелік мәтінмәнсіз бағаланған кезде өткізілмеуі мүмкін төзімділік стегі, деректер немесе сәйкестік мәселелерін көрсетуі мүмкін.
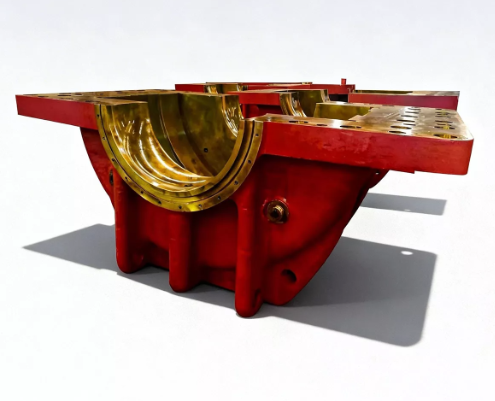
Дәл осындай принцип а ақ металл мойынтірек үлкен айналмалы білікті қолдайды. Жүннің диаметрі мен бетінің күйі мойынтірек дизайнына және көрсетілген саңылауға сәйкес болуы керек, ал корпус мойынтіректі жинақта дұрыс орналастыруы керек. Білік мүмкіндіктерін және мойынтіректерге қатысты интерфейстерді талқылай алатын жеткізуші өңдеуді бастамас бұрын пайдалырақ DFM кері байланысын қамтамасыз етуі мүмкін. Бұл үйлестіру әсіресе сызбалар немесе өлшемдер арқылы жұптасу жағдайларын растау қажет болуы мүмкін арнайы жабдық пен ауыстырылатын бөлшектер үшін өте маңызды.
Нақты RFQ өндірушіге бөлшек атауынан дәйексөз келтірудің орнына нақты өңдеу мәселесін бағалауға мүмкіндік береді. Соңғы сызба сыни сәйкестіктерді, геометриялық төзімділікті, өңдеу ерекшеліктерін және тексеру талаптарын анықтауы керек, сонымен қатар материалдың күйі мен термиялық өңдеуді анықтау керек. Қолданба туралы ақпарат қай журналдар, муфталар, тығыздау аймақтары немесе мойынтірек интерфейстері функционалдық тұрғыдан маңызды екенін түсіндіргенде пайдалы. Ауыстыру біліктері үшін белгілі тозу немесе түйісетін құрамдас шектеулер жеткізушінің қорытынды жасауына қалдырмай, ашылуы керек.
Пайдалы дәйексөз үшін мыналарды қосыңыз:
Ағымдағы 2D сызбалары және, егер бар болса, 3D үлгісі; материалдың сорты, сертификаттау, термиялық өңдеу, саны және жеткізу талаптары.
Сыни төзімділіктер, деректер сілтемелері, ағып кету немесе түзу талаптары, бетті өңдеу, мойынтіректердің және муфталардың интерфейстері, сонымен қатар қажетті NDT немесе тексеру есептері.
Жұмыс қолданбасы және белгілі біріктіру-компонент шарттары, әсіресе теңіз білігіне, турбиналық роторларға немесе ауыстыру компоненттеріне арналған.
Бұл ақпарат токарлық өңдеу, фрезерлеу, бұрғылау, тегістеу, арнайы бекіту немесе қосымша тексеру кезеңдері қажет екенін анықтауға көмектеседі. Ол сондай-ақ нақты дәлдік білік өңдеу талаптарын функционалдық тұрғыдан маңызды емес өлшемдерден бөледі. RFQ сатысында жақсырақ техникалық енгізу сатып алушыға да, өндірушіге де ұсынылған өндіріс бағыты үшін нақты негіз береді.
Дайындаманың үйлесімділігінен бастаңыз, содан кейін машина өлшемінен тыс қараңыз. Білікті жеткізуші білікке қалай қолдау көрсетілетінін, қандай операцияларда деректер нүктелерін белгілейтінін, маңызды өлшемдер қашан тексерілетінін және журналдар немесе тығыздау беттері қалай аяқталатынын түсіндіре алуы керек. Инженерлік коммуникация маңызды, өйткені үлкен білікті өңдеу көбінесе дайындама машинаға жеткенге дейін өндіруге қатысты шешімдерді қажет етеді. Сапа құжаттамасы әрбір құрамдас үшін бір тексеру парағына сенудің орнына жобаға сәйкес келуі керек.
Біліктерді арнайы өңдеу үшін жеткізуші соғуды, термиялық өңдеуді, өрескел өңдеуді, өңдеуді, тегістеуді және қажет болған жағдайда тексеруді үйлестіре алатындығын қарастырыңыз. Сондай-ақ сызбаны қайта қарау және сәйкессіздіктер қалай басқарылатынын түсіну пайдалы. Техникалық сенімді жеткізуші өндіріске кіріспес бұрын шектеулерді, тәуекелдерді және жетіспейтін ақпаратты анықтауы керек, әсіресе қайта өңдеу қымбат болуы мүмкін үлкен аз көлемді құрамдас бөліктер үшін.
Үлкен білікті өңдеу әдетте білік геометриясына сәйкес жону, бұрғылау және тегістеуді біріктіреді. Токарлық цилиндрлік және сатылы мүмкіндіктердің көпшілігін жасайды, ал фрезерлеу немесе бұрғылау кілттік ойықтарды, тегістеулерді және болт үлгілерін жасайды. Тегістеуді неғұрлым қатаң өлшемді немесе бетті өңдеуді бақылауды қажет ететін маңызды журналдар немесе тығыздау беттері үшін таңдауға болады.
Ұзын біліктер ауытқуға, тірек жағдайларына, қысуға, дірілге және бір-бірінен алыс орналасқан элементтер арасындағы қатынасқа сезімтал. Бірнеше мойынтірек журналдары немесе муфта беттері басқарылатын айналу осін бөлісу керек болғанда қиындық артады. Жоспарланған қолдау, кезеңдік өңдеу және аралық тексерулер осы тәуекелдерді басқаруға көмектеседі.
Жеткізуші соңғы сызбаны, материалдың сипаттамасын, термиялық өңдеуге қойылатын талаптарды, мөлшерді, сыни төзімділіктерді, бетті өңдеуге қойылатын талаптарды және тексеру күтулерін алуы керек. Қолданба мәліметтері қай интерфейстердің функционалдық маңызды екенін түсіндіруге көмектеседі. Ауыстыру жобалары сондай-ақ бар болған жағдайда белгілі жұптасушы құрамдас немесе тозу туралы ақпаратты қамтуы керек.
Ағып кету тиісті жабдықпен белгіленген беттердегі вариацияны өлшеу кезінде басқарылатын қондырғыда білікті сілтеме жасау және айналдыру арқылы бағаланады. Нақты әдіс біліктің өлшеміне, деректердің талаптарына және сызбаға байланысты. Тексеру жоспары өлшеу орнын және сілтемесін анықтауы керек, себебі 'шығу' әйтпесе тым кең мағынада түсіндірілуі мүмкін.
Иә, жеткізушінің сәйкес өңдеу және тексеру мүмкіндігі болған кезде, сызбаға негізделген өндіріс теңшелетін айналмалы компоненттер үшін кең таралған. Сызба функционалдық өлшемдерді және интерфейстерді өндіру және тексеру үшін жеткілікті анық анықтауы керек. Ақпарат толық болмаған жағдайда, DFM шолуы өндіріс алдында ашық сұрақтарды шешуі керек.
Үлкен біліктерді өңдеу бір реттік айналдыру операциясынан гөрі біріктірілген инженерлік процесс ретінде жақсы қарастырылады. Материалдың жай-күйі, өңдеу реті, тірек, сыни интерфейстер, тегістеу және тексеру ауыр біліктің сызбаға сәйкес келуіне және мойынтіректермен, муфталармен және іргелес компоненттермен дұрыс жиналатынына әсер етеді. Сатып алушылар үшін жеткізушіні бағалау машинаның физикалық сыйымдылығын DFM қолдауымен, процесті жоспарлаумен, сатылы сапаны бақылаумен және анық RFQ байланысымен біріктіруі керек. TOTEM білікке, теңіз қозғалтқышына, мойынтіректерге және басқа ауыр айналмалы жабдық қолданбаларына сызбаға негізделген өндірісті қолдайды, бұл жобаларды жеке бөлік және жүйе интерфейсі тұрғысынан қарауға мүмкіндік береді.


