
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-01-21 منبع: سایت
ماشینکاری شفت بزرگ یک رشته تخصصی تولید برای قطعات چرخان طولانی، سنگین یا هندسی است که در نیروی محرکه دریایی، توربین ها، کمپرسورها و سایر ماشین آلات سنگین استفاده می شود. بر خلاف تولید شفت معمولی، کار تحت تأثیر جرم قطعه کار، طول بدون تکیه گاه، ژورنال های بلبرینگ متعدد، رابط های فلنج و روابط محکم بین صافی، روان، هم محوری و پرداخت سطح است. بنابراین یک فرآیند موفق به چیزی بیش از انتخاب یک ماشین تراش بزرگ بستگی دارد. شرایط مواد، استراتژی مبنا، پشتیبانی، ترتیب برش، تکمیل و بازرسی باید با هم در نظر گرفته شوند. درک این عوامل به مهندسان و خریداران کمک میکند تا در مورد میزان تولید، مقایسه تامینکنندگان و تهیه یک RFQ کاملتر، قضاوت کنند.
ماشینکاری شفت بزرگ شامل تراشکاری، فرزکاری، حفاری، سنگ زنی و عملیات مربوطه است که برای رساندن یک شفت سنگین به هندسه و شرایط عملکردی مشخص شده استفاده می شود. قطعات معمولی شامل شفتهای پیشران، شفتهای میانی، محورهای روتور توربین، محورهای محرک، شفتهای رول، و محورهای کمپرسور ساخته شده از آهنگری، بیلت، ریختهگری یا قطعات ساخته شده هستند. هیچ آستانه اندازه جهانی واحدی وجود ندارد زیرا دشواری ماشینکاری به وزن، باریکی، مواد، تحمل ها و پیچیدگی ویژگی ها نیز بستگی دارد. یک شفت بلند با چندین ژورنال، شانهها، فلنجها، راههای کلید و رابطهای کوپلینگ میتواند حتی زمانی که قطر آن در ظرفیت معمولی دستگاه باشد، از نظر فنی سخت باشد.
گرانش، نیروهای برش، تنش پسماند، گیره و گرما می توانند بر هندسه قطعه کار طولانی یا سنگین تأثیر بگذارند. بنابراین ماشینکاری شفت بزرگ باید ابعاد فردی را کنترل کند و در عین حال روابط بین اجزا را حفظ کند، مانند خروجی بین ژورنال ها یا تراز بین خط مرکزی شفت و وجه های فلنج. پشتیبانی برنامه ریزی شده، ماشین کاری مرحله ای، بررسی های میانی و تأیید نهایی به مدیریت این روابط کمک می کند.
یک فرآیند قوی با طراحی مهندسی شروع می شود. قبل از ماشینکاری، سازنده باید الزامات مواد و عملیات حرارتی، مراجع مبنا، تناسب ها، تلورانس های هندسی، ژورنال های بلبرینگ، سطوح آب بندی، ویژگی های فلنج، راه های کلید و الزامات بازرسی را شناسایی کند. این بررسی به تعیین وضعیت خالی، کمک هزینه ماشینکاری، استراتژی پشتیبانی و ترتیب عملیات کمک می کند. همچنین میتواند تضاد بین تلورانسها، دسترسی ماشینکاری، روشهای بازرسی و موجودی موجود را آشکار کند.
قابلیت TOTEM ماشینکاری OEM سفارشی بر اساس تولید مبتنی بر نقشه برای قطعات با دقت متوسط و بزرگ است. دامنه تولید فعلی آن شامل مراکز ماشینکاری چند محوره، ماشین های تراش، فرز و تجهیزات سنگ زنی است، در حالی که تیم مهندسی آن نیز پشتیبانی DFM را برای مسائل مربوط به تولید و تحمل ارائه می دهد. این قابلیتها به ماشینکاری شفت بزرگ مربوط میشوند، زیرا مسیر فرآیند اغلب باید از هندسه و سطوح عملکردی شفت منفرد پیروی کند تا یک توالی ثابت.
| مرحله فرآیند | هدف اصلی | تمرکز کنترل معمولی |
|---|---|---|
| بررسی طراحی و DFM | قابلیت ساخت را تعریف کنید | داده ها، تلورانس ها، مواد، عملیات حرارتی |
| آماده سازی خالی | سهام مناسب ایجاد کنید | وضعیت خالی و کمک هزینه ماشینکاری |
| ماشینکاری خشن | مواد حجیم را بردارید | سطوح مرجع، پشتیبانی، اعوجاج |
| ماشینکاری نیمه تمام | به هندسه نهایی نزدیک شوید | صافی، هم محوری، کمک هزینه باقی مانده |
| ماشینکاری را تمام کنید | تولید ویژگی های کاربردی | ژورنال، شانه، فلنج، کلید |
| سنگ زنی و تکمیل | سطوح بحرانی را اصلاح کنید | اندازه، گردی، پرداخت سطح |
| بازرسی نهایی | بررسی انطباق نقشه | ابعاد، خروجی، زبری، NDT مشخص شده |
ماشینکاری خشن مواد اضافی را حذف میکند و سطوح مرجع را ایجاد میکند، در حالی که نیمه تمامکاری، مقدار کنترل شدهای را برای اصلاح نهایی باقی میگذارد. چرخش پایانی سطوح استوانه ای، شانه ها، شیارها و ویژگی های فلنج را ایجاد می کند. دسته های فرز یا حفاری کلیدها، تخت ها و الگوهای پیچ. سپس سنگ زنی شفت را می توان برای ژورنال های بلبرینگ، نواحی آب بندی یا سایر سطوحی که نقشه کشی به کنترل ابعادی یا پایانی دقیق تری نیاز دارد، اعمال کرد. ترکیب صحیح به عملکرد هر سطح بستگی دارد تا به یک توالی استاندارد برای هر شفت.
فولاد آهنگری یک نقطه شروع معمول برای ماشینکاری شفت سنگین است زیرا آهنگری برای مقاطع قابل توجهی که برای خدمات با بار بالا در نظر گرفته شده اند مناسب است. فولادهای کربنی و فولادهای آلیاژی به طور گسترده مورد استفاده قرار می گیرند، اما درجه مناسب به بار طراحی، نیازهای خستگی، محیط عملیاتی، عملیات حرارتی و مشخصات مشتری بستگی دارد. قطعات ریخته گری یا ساخته شده نیز ممکن است برای اجزای خاصی مناسب باشند، بنابراین مسیر ماشینکاری باید منعکس کننده ویژگی های ماده اولیه انتخابی باشد. انتخاب مواد باید از طراحی مهندسی پیروی کند تا ترجیح عمومی برای یک درجه فولاد.
به عنوان مثال، TOTEM شفت میانی آهنگری ، از فولاد کربنی یا آهنگری فولاد آلیاژی برای کاربردهای نیروی محرکه دریایی استفاده می کند. اطلاعات تولید منتشر شده آن عملیات حرارتی، ماشینکاری خشن، ماشینکاری دقیق، آزمایش خروجی، آزمایش زبری، بازرسی ذرات مغناطیسی و سایر آزمایشهای غیر مخرب را به عنوان کنترلهای مرتبط برای آن محصول شناسایی میکند. این نشان میدهد که چرا مواد، ماشینکاری، عملیات حرارتی و بازرسی باید بهجای تصمیمگیریهای خرید جداگانه به عنوان یک زنجیره تولید در نظر گرفته شوند.
ظرفیت ماشین مهم است، اما حداکثر قطر چرخش یا طول بستر به تنهایی تعیین نمی کند که آیا یک تامین کننده می تواند شفت خاصی تولید کند یا خیر. وزن قطعه کار، فاصله مرکز، ترتیبات پشتیبانی، ظرفیت سنگ زنی، بلند کردن و دسترسی به ویژگی های حیاتی ممکن است به همان اندازه مهم باشند. الزامات ابعادی نیز فرآیند را هدایت می کند: اندازه ژورنال، خروجی، صافی، هم محوری، روابط فلنج، ناهمواری سطح و تناسب می تواند توالی را تعیین کند، حتی زمانی که قطعه از نظر فیزیکی با دستگاه مطابقت داشته باشد. در ماشینکاری شفت بلند، باریکی و استراتژی پشتیبانی ممکن است به اندازه قطر اسمی مهم باشد.
ارقام قابلیت همیشه باید در مقابل نقشه واقعی تایید شوند. خریداران باید در مورد پوشش و وزن مجاز قطعه کار بپرسند و همچنین درخواست بررسی ویژگی به ویژگی تحملها و سطوح بحرانی را داشته باشند. الزامات مورد نیاز برای فرسودگی، صافی، یا پرداخت سطح باید قبل از نقل قول شناسایی شود تا طرح های ماشینکاری و بازرسی پیشنهادی با هم ارزیابی شوند.
بازرسی به جای اینکه فقط در نسخه نهایی ظاهر شود باید دنباله تولید را دنبال کند. راستیآزمایی مواد دریافتی، اسناد و مدارک را تأیید میکند، در حالی که بررسیهای حین فرآیند میتوانند انحرافات را قبل از حذف هزینه تکمیلی شناسایی کنند. بازرسی نهایی سپس ابعاد و روابط هندسی مشخص شده در نقشه را تأیید می کند. بسته به جزء، طرح ممکن است شامل اندازهگیری قطر خارجی، بررسی خروجی، اندازهگیری زبری سطح، تأیید ابعاد و بررسی غیرمخرب مشخص باشد.
TOTEM بیان میکند که فرآیند کیفیت کلی آن شامل آزمایش مواد خام، بازرسی مقاله اول، بررسیهای حین فرآیند و تأیید ابعاد نهایی است که توسط CMM، کولیس و تسترهای زبری پشتیبانی میشود. صفحه آن شفت پیشرانه جعلی همچنین آزمایش خروجی، آزمایش زبری، آزمایش ذرات مغناطیسی و اندازهگیری قطر خارجی برای آن محصول خاص را توضیح میدهد. برای ماشینکاری شفت بزرگ، درس گسترده تر این است که بازرسی باید بر روی سطوح عملکردی و نقاط خطر قطعه واقعی تمرکز کند نه اینکه از یک چک لیست عمومی برای هر شفت استفاده کند.
شفت های بلند می توانند تحت تأثیر جرم و نیروهای برشی خود منحرف شوند و شرایط پشتیبانی را برای پایداری و اندازه گیری ماشینکاری مهم می کنند. گیره یا پشتیبانی ضعیف میتواند باعث ایجاد اعوجاج شود، در حالی که یک تنظیم ناپایدار برش ممکن است به پچ پچ و پرداخت ناهماهنگ سطح کمک کند. تغییرات حرارتی در طول ماشینکاری طولانی نیز می تواند بر ابعاد اندازه گیری شده تا زمانی که قطعه کار تثبیت شود، تأثیر بگذارد. این اثرات توضیح می دهد که چرا برنامه ریزی فرآیند و تأیید میانی با افزایش اندازه و باریکی اهمیت فزاینده ای پیدا می کنند.
Runout و Coaxiality چالش دیگری را اضافه می کنند زیرا چندین سطح کاربردی ممکن است نیاز به اشتراک گذاری یک محور چرخشی کنترل شده داشته باشند. یک ژورنال می تواند تحمل قطر فردی خود را برآورده کند، اما اگر ارتباط آن با ژورنال، فلنج یا سطح کوپلینگ دیگر نادرست باشد، همچنان مشکلات مونتاژ ایجاد می کند. یک توالی حذف مواد نامناسب همچنین می تواند کنترل صافی را پیچیده کند یا ذخیره کافی برای سنگ زنی نهایی باقی بگذارد. بنابراین، ماشینکاری با شافت بزرگ مؤثر، جزء را بهعنوان یک سیستم هندسی متصل بهجای مجموعهای از قطرهای مستقل در نظر میگیرد.
نیروی محرکه دریایی به وضوح نشان می دهد که چرا هندسه شفت و روابط سیستم اهمیت دارند. یک سیستم شفت نیروی محرکه دریایی ممکن است شامل شفتهای میانی، شفتهای پروانه، شفتهای رانش، یاتاقانها، کوپلینگها و سازههای نگهدارنده باشد که هر جزء بر تراز و انتقال بار از طریق خط شفت تأثیر میگذارد. بنابراین شفت باید با در نظر گرفتن رابطهای جفت و ژورنالهای یاتاقان به جای صرفاً با قطر خارجی جدا شده تولید شود. محدوده فعلی دریایی TOTEM شامل شفتهای میانی، شفتهای پروانه، محورهای رانش، یاتاقانهای لغزنده و اجزای سیستم محور مربوطه است.
تولید برق و توربوماشین های صنعتی تقاضاهای تولید قابل مقایسه ای را ایجاد می کنند حتی اگر شرایط عملیاتی متفاوت باشد. شفتهای روتور توربین بخار، محورهای کمپرسور و محورهای انتقال میتوانند به ژورنالهای کنترلشده، شانهها، سطوح آببندی و مناطق کوپلینگ نیاز داشته باشند. در این کاربردها، ماشینکاری شفت بزرگ ممکن است بخشی از یک زنجیره گسترده تر شامل آهنگری، عملیات حرارتی، تراشکاری دقیق، سنگ زنی، بازرسی و مستندسازی را تشکیل دهد. بنابراین، تجربه با تجهیزات دوار قابل مقایسه از یک ادعای عمومی که یک کارگاه صاحب یک ماشین ابزار بزرگ است، معنادارتر است.
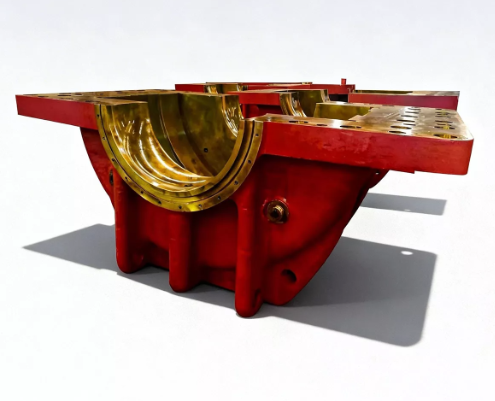
ژورنال شفت و یاتاقان نگهدارنده آن به طور مستقل عمل نمی کنند. رابطه آنها به هندسه ژورنال، شرایط یاتاقان، هندسه محفظه، مبناهای مونتاژ، تراز، روانکاری و بارگذاری سیستم بستگی دارد. به همین دلیل، هر زمان که بسته کششی یا محدوده تعمیر شامل اجزای جفت شونده باشد، ماشینکاری شفت و محفظه یاتاقان باید با هم بررسی شوند. چنین بررسی میتواند مشکلات پشته تحمل، دادهها یا تناسب را نشان دهد که ممکن است هنگام ارزیابی هر قسمت بدون زمینه سیستم، از دست بروند.
همین اصل زمانی اعمال می شود که الف بلبرینگ فلزی سفید از یک محور چرخان بزرگ پشتیبانی می کند. قطر ژورنال و وضعیت سطح باید با طراحی یاتاقان و فاصله مشخص شده سازگار باشد، در حالی که محفظه باید یاتاقان را به درستی در مجموعه قرار دهد. تأمینکنندهای که میتواند هم ویژگیهای شفت و هم رابطهای مرتبط با یاتاقان را مورد بحث قرار دهد، ممکن است قبل از شروع ماشینکاری، بازخورد DFM مفیدتری ارائه دهد. این هماهنگی به ویژه برای تجهیزات سفارشی و قطعات جایگزینی که ممکن است نیاز به تأیید شرایط جفت گیری از نقشه ها یا اندازه گیری ها باشد، ارزشمند است.
یک RFQ واضح به سازنده اجازه می دهد تا به جای نقل قول از نام قطعه، مشکل واقعی ماشینکاری را ارزیابی کند. آخرین نقشه باید تناسب های حیاتی، تحمل های هندسی، ویژگی های ماشینکاری و الزامات بازرسی را مشخص کند، در حالی که شرایط مواد و عملیات حرارتی نیز باید تعریف شود. اطلاعات برنامه زمانی مفید است که توضیح دهد کدام ژورنال ها، کوپلینگ ها، مناطق آب بندی یا واسط های یاتاقان از نظر عملکردی حیاتی هستند. برای شفتهای جایگزین، سایش شناخته شده یا محدودیتهای اجزای جفت شدن باید به جای استنباط برای تامینکننده، افشا شود.
برای نقل قول مفید، شامل:
نقشه های دو بعدی فعلی و در صورت وجود، یک مدل سه بعدی. درجه مواد، گواهینامه، عملیات حرارتی، کمیت و الزامات تحویل.
تلورانس های بحرانی، ارجاعات مبنا، الزامات ریزش یا صافی، پرداخت سطح، یاتاقان ها و رابط های جفت، به علاوه NDT یا گزارش های بازرسی مورد نیاز.
کاربرد عملیاتی و شرایط شناخته شده اجزای جفت گیری، به ویژه برای محورهای دریایی، روتورهای توربین، یا اجزای جایگزین.
این اطلاعات به تعیین اینکه آیا مراحل تراشکاری، فرزکاری، حفاری، سنگ زنی، نصب ویژه یا مراحل بازرسی اضافی لازم است یا خیر کمک می کند. همچنین الزامات ماشینکاری شافت دقیق واقعی را از ابعادی که از نظر عملکردی حیاتی تر هستند جدا می کند. ورودی فنی بهتر در مرحله RFQ به خریدار و تولید کننده مبنای روشن تری برای مسیر تولید پیشنهادی می دهد.
با سازگاری قطعه کار شروع کنید، سپس به اندازه دستگاه نگاه کنید. یک تامین کننده توانمند باید بتواند توضیح دهد که چگونه شفت پشتیبانی می شود، کدام عملیات، مبنا را تعیین می کند، چه زمانی ابعاد بحرانی بررسی می شود، و چگونه ژورنال ها یا سطوح آب بندی تکمیل می شوند. ارتباطات مهندسی اهمیت دارد زیرا ماشینکاری شفت بزرگ اغلب نیاز به تصمیمگیری در مورد قابلیت ساخت قبل از رسیدن قطعه خالی به ماشین دارد. اسناد کیفیت نیز باید به جای تکیه بر برگه بازرسی یکسان برای هر جزء، با پروژه مطابقت داده شود.
برای ماشینکاری شفت سفارشی، در نظر بگیرید که آیا تامین کننده می تواند آهنگری، عملیات حرارتی، ماشینکاری خشن، تکمیل، سنگ زنی و بازرسی را در صورت نیاز هماهنگ کند. همچنین درک چگونگی کنترل بازنگریها و عدم انطباقهای طراحی مفید است. یک تامین کننده معتبر از نظر فنی باید محدودیت ها، خطرات و اطلاعات از دست رفته را قبل از تعهد به تولید شناسایی کند، به ویژه برای قطعات بزرگ با حجم کم که در آن دوباره کاری می تواند پرهزینه باشد.
ماشینکاری شفت بزرگ معمولاً تراشکاری را با فرزکاری، حفاری و سنگ زنی با توجه به هندسه شفت ترکیب می کند. چرخش بیشتر ویژگیهای استوانهای و پلکانی را ایجاد میکند، در حالی که فرزکاری یا سوراخکاری باعث ایجاد کلیدها، تختها و الگوهای پیچ میشود. سنگ زنی ممکن است برای ژورنال های حیاتی یا سطوح آب بندی که نیاز به اندازه محکم تر یا کنترل سطح نهایی دارند انتخاب شود.
شفت های بلند به انحراف، شرایط پشتیبانی، گیره، ارتعاش و رابطه بین ویژگی هایی که دور از هم قرار دارند حساس تر هستند. مشکل زمانی افزایش مییابد که چندین ژورنال یاتاقان یا سطح جفت باید یک محور چرخشی کنترلشده را به اشتراک بگذارند. پشتیبانی برنامه ریزی شده، ماشینکاری مرحله ای و بررسی های میانی به مدیریت این خطرات کمک می کند.
تامین کننده باید آخرین نقشه، مشخصات مواد، الزامات عملیات حرارتی، کمیت، تحمل بحرانی، الزامات پایان سطح، و انتظارات بازرسی را دریافت کند. جزئیات برنامه کمک می کند تا مشخص شود کدام رابط ها از نظر عملکردی مهم هستند. پروژه های جایگزینی همچنین باید شامل اطلاعات مربوط به اجزای جفت یا سایش در صورت وجود باشد.
خروجی با ارجاع و چرخش شفت در یک تنظیم کنترل شده در حالی که تغییرات در سطوح مشخص شده با تجهیزات مناسب اندازه گیری می شود، ارزیابی می شود. روش دقیق به اندازه شفت، نیازهای مبنا و نقشه بستگی دارد. طرح بازرسی باید محل اندازه گیری و مرجع را تعریف کند زیرا در غیر این صورت 'runout' را می توان خیلی گسترده تفسیر کرد.
بله، زمانی که تامین کننده دارای قابلیت ماشینکاری و بازرسی مناسب باشد، تولید مبتنی بر نقشه برای قطعات چرخشی سفارشی رایج است. نقشه باید ابعاد و رابط های عملکردی را به وضوح برای تولید و تأیید تعریف کند. در مواردی که اطلاعات ناقص است، بررسی DFM باید قبل از ساخت، سؤالات باز را حل کند.
ماشینکاری شفت بزرگ بهتر است به عنوان یک فرآیند مهندسی یکپارچه به جای یک عملیات تراشکاری منفرد در نظر گرفته شود. شرایط مواد، توالی ماشینکاری، پشتیبانی، رابطهای حیاتی، سنگ زنی و بازرسی همگی تأثیر میگذارند که آیا شفت سنگین با طراحی خود مطابقت داشته باشد و با یاتاقانها، کوپلینگها و اجزای مجاور به درستی مونتاژ شود. برای خریداران، ارزیابی تامینکننده باید ظرفیت فیزیکی ماشین را با پشتیبانی DFM، برنامهریزی فرآیند، کنترل کیفیت مرحلهای و ارتباطات شفاف RFQ ترکیب کند. TOTEM از ساخت مبتنی بر نقشه در سراسر شفت، نیروی محرکه دریایی، یاتاقان و سایر کاربردهای تجهیزات دوار سنگین پشتیبانی میکند و به پروژهها اجازه میدهد از منظر تک تک قسمتی و رابط سیستم بررسی شوند.


