
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-06-16 Kaynak: Alan
Ağır makine operasyonlarında riskler inanılmaz derecede yüksektir. Yanlış rulman seçimi genellikle büyük rotor arızalarına, plansız arıza sürelerine ve ciddi mali sonuçlara yol açar. Mühendisler, tesis yöneticileri ve satın alma uzmanları için bir Babbitt Bearing asla genel bir emtia satın alımı değildir. Alaşım özelliklerinin, yük taleplerinin, çalışma hızının ve yağlama dinamiklerinin hassas şekilde eşleştirilmesini gerektiren yüksek düzeyde tasarlanmış bir çözümü temsil eder. Daha hafif, aralıklı yükler için makaralı rulmanlar yeterli olabilir. Ancak ağır hizmet tipi endüstriyel uygulamalar, oldukça pahalı şaftları ve rotorları korumak için özel sıvı film performansı gerektirir.
Bu kılavuz, yüksek hızlı, yüksek yüklü uygulamalar için doğru akışkan film bileşenlerini belirlemek için gerekli olan kritik mühendislik kriterlerini, malzeme karşılaştırmalarını ve üretim kalitesi göstergelerini özetlemektedir. Çalışma parametrelerinin alaşım seçimlerini nasıl belirlediğini ve uzun vadeli güvenilirlik için dökümhane uygulamalarının neden gerekli olduğunu öğreneceksiniz. Bu dinamikleri anlamak, ekipmanın erken aşınmasını ve sistemin feci şekilde silinmesini önler.
Uygulama uyumu: Babbitt rulmanları, hidrodinamik sıvı film özellikleri nedeniyle sürekli, yüksek hızlı, yüksek yüklü uygulamalarda makaralı rulmanlardan daha iyi performans gösterir.
Alaşım seçimi ikili fakat nüanslıdır: Kalay bazlı alaşımlar yüksek stresli ortamlara hakim olurken, kurşun bazlı alaşımlar düşük hızlı, şok ağırlıklı yükler için maliyet verimliliği ve uyumluluk sunar.
Sıcaklık nihai sınırdır: Babbitt alaşımları yüksek sıcaklıklarda yapısal bütünlüğünü hızla kaybeder; Kesin termal tahmin ve soğutma stratejileri tartışılamaz.
Dökümhane uygulamaları kullanım ömrünü belirler: Doğru alaşım bile, sıkı birleştirme süreçleri (örneğin ultrasonik test) ve hassas işleme toleransları olmadan zamanından önce arızalanır.
Mühendisler, dönen makineleri tasarlarken veya geliştirirken temel bir seçimle karşı karşıya kalır. Yuvarlanan eleman bileşenleri ile akışkan film teknolojileri arasında seçim yapmalısınız. Döner elemanlı rulmanlar sürekli ağır yükler altında bozulur. Metal yorgunluğu kaçınılmaz olarak milyonlarca çalışma döngüsünde ortaya çıkar. Buna karşılık, uygun şekilde tasarlanmış bir Babbitt Bearing tam da bu koşullarda gelişiyor. Geçiş noktası, şaft hızı ve yük eşikleri sağlam bir hidrodinamik yağ kaması oluşturmak üzere birleştiğinde meydana gelir. Bu basınçlı sıvı tabakası, dönen şaftı sabit kabuktan fiziksel olarak ayırır. Yüksek RPM'lerde hidrodinamik kaldırma o kadar stabil hale gelir ki metal-metal teması tamamen ortadan kalkar.
Ağır makineler yoğun titreşimler üretir ve zorlu ortamlarda çalışır. Babbitt alaşımları doğal yumuşaklığa sahiptir. Şiddetli şok yüklerini sorunsuz bir şekilde emerler. Ayrıca mikroskobik yabancı parçacıklar kaçınılmaz olarak endüstriyel yağlama sistemlerine girer. Sert makaralı rulmanlar bu parçacıkları ezerek yüzeyin anında çizilmesine ve sonunda parçalanmasına neden olur. Yumuşak beyaz metal alaşımı farklı davranır. Mikroskobik kirleticilerin yüzey katmanının altına güvenli bir şekilde yerleşmesini sağlar. Bu fedakarlık özelliği, çok daha pahalı olan rotoru veya şaftı yıkıcı hasarlardan korur.
Mühendisler sıklıkla akışkan film yataklarının 'sonsuz ömür' ilkesine atıfta bulunurlar. İdeal koşullar altında rotor, basınçlı yağ üzerinde süresiz olarak kayar. Ancak bu cesur iddiayı dikkatli bir şekilde dengelememiz gerekiyor. Sonsuz ömür tamamen sürekli, temiz ve uygun şekilde soğutulmuş yağ beslemesine dayanır. Yağlama sistemi arızalanırsa yumuşak metal yüzey saniyeler içinde silinir. Sistemin güvenilirliği alaşımın kendisine olduğu kadar yağ pompalarına ve filtrelere de bağlıdır.
Bakım gerçekleri satın alma kararlarını güçlü bir şekilde etkiler. Çok tonlu bir türbindeki masif makaralı rulmanların değiştirilmesi, özel donanım, uzun fabrika teslim süreleri ve yoğun çalışma saatleri gerektirir. Yeniden bebeklik tam bir tezat sunuyor. Mevcut bir kabuğu onarmak genellikle çok daha az zaman ve daha az kaynak gerektirir. Teknisyenler eski, bozulmuş alaşımı eritiyor, arka malzemeyi uygun şekilde hazırlıyor, yeni metali döküyor ve onu tam OEM özelliklerine göre işliyor. Bu işlem, ekipmanı hızlı bir şekilde yeni gibi bir duruma getirir.
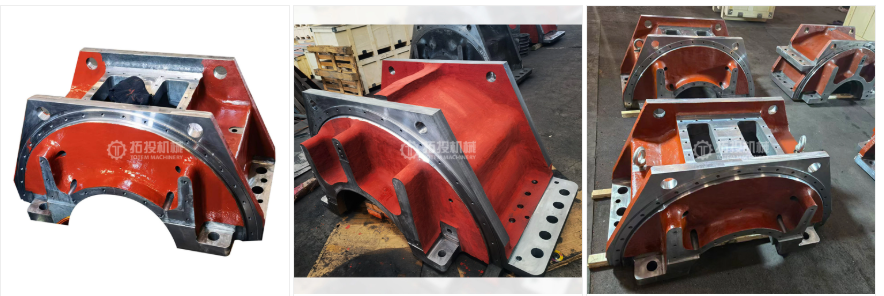
Doğru alaşım formülasyonunun seçilmesi, dönen ekipmanınızın başarısını belirler. Özel karışımlar mevcut olsa da genellikle iki ana kategori arasında seçim yaparsınız: kalay bazlı ve kurşun bazlı formülasyonlar. Her biri belirli çalışma ortamlarına uygun farklı mekanik özellikler sunar.
Kalay, yüksek stresli, yüksek hızlı ortamlara hakimdir. ASTM B23 Grade 2 ve Grade 3 kapsamında sınıflandırılan malzemeler bu gruba girmektedir. Kalay olağanüstü yüksek basınç dayanımı sunar. Muazzam sıvı basıncı altında bile deformasyona karşı dayanıklıdır. Malzeme, bozulmuş veya asidik yağlama yağlarına karşı mükemmel korozyon direnci sağlar. Ayrıca, sıvı filmi tamamen oluşmadan önce, kritik başlatma aşamasında daha düşük bir sürtünme katsayısını korur. Kritik makineler için kalay bazlı alaşımları belirliyoruz. Türbinler, yüksek hızlı santrifüj kompresörler ve büyük elektrik motorları büyük ölçüde bu kalitelere güvenmektedir. Ancak kalay bazlı formülasyonlar daha yüksek başlangıç malzeme maliyetleri sunar. Ayrıca düşük hızlı sınır yağlama aşamaları sırasında aşırı aşınmayı önlemek için sertleştirilmiş çelik millere kesinlikle ihtiyaç duyarlar.
Kurşun, masaya tamamen farklı mekanik güçler getirir. Tipik formülasyonlar ASTM B23 Derece 7 ve Derece 8'i içerir. Kurşun üstün uyumluluk sağlar. Hafif şaft yanlış hizalamalarına hatasız olarak kolayca uyum sağlar. Aynı zamanda mükemmel acil durum çalışma özellikleri sergiler. Makine kuru bir başlangıç yaparsa, kurşun formülasyonları ani tutukluklara kalaydan daha iyi direnç gösterir. Ayrıca kurşun, büyük ölçekli uygulamalar için oldukça uygun maliyetli olmaya devam ediyor. Kurşun bazlı alaşımları düşük hızlı ağır makinelerde sıklıkla bulacaksınız. Kaya kırıcılar, haddehaneler ve bilyalı değirmenler bu kaliteleri yaygın olarak kullanır. Sık başlatma/durdurma döngüleri veya ağır darbeli yüklerle karşı karşıya kalan uygulamalarda mükemmeldirler. Tersine, asidik yağlardan kaynaklanan korozyona karşı oldukça hassastırlar. Ayrıca daha yüksek RPM'lerde önemli ölçüde daha düşük yük taşıma kapasitesinden de muzdariptirler.
| Özellik/Özellik | Kalay Bazlı (örn. Grade 2/3) | Kurşun Bazlı (örn. Grade 7/8) |
|---|---|---|
| Basınç Dayanımı | Yüksek (Basınç altında şeklini korur) | Orta (Yüksek yük altında ekstrüzyon eğilimli) |
| Korozyon Direnci | Mükemmel (Asidik yağ bozulmasına karşı dayanıklıdır) | Zayıf (Yağ oksidasyonu yan ürünlerine karşı hassas) |
| Uyumluluk | Ilıman | Üstün (Yanlış hizalamaya iyi uyum sağlar) |
| İdeal Uygulamalar | Türbinler, Kompresörler, Yüksek Hızlı Motorlar | Kırıcılar, Haddehaneler, Düşük hızlı miller |
| Göreli Maliyet | Daha yüksek | Daha düşük |
Güvenilir bir mühendislik Babbitt Rulman hassas matematiksel değerlendirme gerektirir. Bu operasyonel parametreleri tahmin edemezsiniz. Her değişken, sıvı film oluşumunu ve uzun vadeli mekanik stabiliteyi doğrudan etkiler.
Öngörülen taşıma alanı üzerindeki izin verilen maksimum basıncı dikkatli bir şekilde hesaplamalıyız. Mühendisler bunu, toplam şaft ağırlığını etkin yatak alanına (uzunluk çarpı çap) bölerek belirler. Birim yük belirli alaşımın fiziksel sınırlarını aşarsa, akışkan film çöker. Malzeme deformasyonu hemen gerçekleşir. Doğru yük hesaplamaları, hidrodinamik kamanın hem sabit durum hem de en yüksek operasyonel stres senaryoları altında sabit kalmasını sağlar.
Hidrodinamik kaldırma tamamen yüzey hızına bağlıdır. Mil çapını ve çalışma devrini değerlendirerek Dakika Başına Yüzey Feet'ini (SFPM) hesaplıyoruz. Bu hızı, seçilen alaşım formülasyonunun spesifik kaldırma yetenekleriyle eşleştirmeniz gerekir. Çok yavaşsa yağ filmi hiçbir zaman tam olarak oluşmaz ve makineyi sınır yağlama durumunda bırakır. Çok hızlı yaparsanız yoğun sıvı sürtünmesinden dolayı aşırı ısı oluşumu riskiyle karşı karşıya kalırsınız.
Isı, yumuşak metal alaşımlarını hızla yok eder. Çalışma sıcaklıkları 150°F ila 200°F'yi (65°C - 93°C) aştığında verim gücü kritik biçimde düşer. Metal yumuşadığında mil boyunca silinmeye ve bulaşmaya başlar. Mühendisler, ısı üretimini tahmin etmek için ilk tasarım aşamasında standart termal tahmin modellerini kullanır. Uygun soğutma stratejileri kesinlikle tartışılamaz. Ayrıca, sürekli durum izleme için yerleşik Direnç Sıcaklık Dedektörleri (RTD'ler) veya termokupllar kesinlikle gereklidir. Ani silme olaylarını önlemek için gerçek zamanlı yüzey altı sıcaklıklarını izlemelisiniz.
Şaft açıklığı, yağ viskozitesi ve minimum film kalınlığı arasındaki ilişkinin son derece kritik olduğu kanıtlanmıştır. Yatak deliği milden biraz daha büyük kalmalıdır. Dar açıklıklar lokal ısıyı artırır ancak çok güçlü sıvı basıncı oluşturur. Gevşek boşluklar çok daha soğuk çalışır ancak ciddi yapısal dengesizlik ve rotor titreşimi riski taşır. Tam olarak belirtilen çapsal açıklığın korunması, yağ akışını güvenli termal sınırlar içinde tutarken, metalin metale felaketle temasını önler.
Dökümhane uygulamaları yetersiz kaldığında mükemmel alaşım spesifikasyonu bile başarısız olur. Üretim uygulaması teorik mühendislik kadar önemlidir. Güvenilir bir dökümhaneyle ortaklık yapmak, bitmiş ürünün endüstriyel gerçeklere dayanmasını sağlar.
Yumuşak Babbitt katmanı ile sert destek kabuğu arasındaki metalurjik bağ, birincil başarısızlık noktasını temsil eder. Destek malzemeleri tipik olarak çelik, bronz veya dökme demir içerir. Kimyasal bağ ayrılırsa termal transfer anında durur. Yalıtılmış alaşım aşırı ısınır, yumuşar ve sonuçta yük altında arızalanır. Dökümden önce uygun yüzey hazırlığı ve kimyasal kalaylama bu yıkıcı delaminasyonu önler.
Dökümhaneler geometriye ve uygulamaya bağlı olarak farklı döküm teknikleri kullanır. Statik döküm belirli karmaşık geometriler için işe yarar ancak çoğu zaman gazları soğuyan metalin içinde hapseder. Bu iç boşluklar yaratır. Santrifüj döküm, silindirik kabuklar için çok daha üstün bir alternatif sunar. Dökümhane, dökme işlemi sırasında ısıtılmış kabuğu yüksek hızlarda döndürür. Bu yüksek hızlı dönüş, ağır kirleri ve sıkışan gazları deliğin merkezine doğru içeri doğru zorlar. Makinacılar daha sonra son delme sırasında bu yabancı maddeleri giderir. Santrifüj döküm, gözenekliliği önemli ölçüde azaltır ve nihai mikro tanecik yapısını iyileştirir.
Tahribatsız Muayene (NDT) konusunda tam şeffaflık talep etmelisiniz. Kaliteli dökümhaneler, tüm kabuk yüzeyi boyunca bağ bütünlüğünü doğrulamak için ultrasonik testten (UT) yararlanır. Ses dalgaları, destek malzemesi ile alaşım arasındaki mikroskobik boşlukları tespit eder. Dökümhaneler ayrıca tehlikeli yüzey kusurlarını veya kılcal çatlakları belirlemek için boya penetrant testini (PT) uygular. Uygun, sertifikalı NDT belgeleri eksik olan bitmiş bir bileşeni asla kabul etmeyin.
Son işleme, karmaşık rotor stabilitesi için gereken delik profilini tam olarak elde eder. Basit, düşük hızlı uygulamalarda genellikle standart silindirik delikler kullanılır. Bununla birlikte, yüksek hızlı, yüksek yüklü rotorlar eliptik, limon delikli veya karmaşık çok loblu profiller gerektirebilir. Hassas CNC işleme, tehlikeli yağ girdabı olaylarını önler. Sıvı basıncının tüm yük bölgesi boyunca mükemmel şekilde dağıtılmasını sağlar.
Güvenilir akışkan film yataklarının tedarik edilmesi, satıcının özenli incelemesini ve hassas iletişimi gerektirir. Spesifik operasyonel veriler sağlamalı ve sıkı üretim uyumluluğu talep etmelisiniz.
Alıcılar üreticiye kesin girdiler sağlamalıdır. Belirsiz istekler performansın düşmesine ve erken başarısızlığa yol açar. Fiyat teklifi istemeden önce aşağıdaki ayrıntıları topladığınızdan emin olun:
Boyutsal veriler: Tam şaft çapı, yatak boyutları ve gerekli çapsal açıklık.
Hız ölçümleri: Minimum başlatma hızı, sürekli çalışma devri ve maksimum aşırı hız sınırları.
Yük profilleri: Maksimum statik rotor ağırlığı ve beklenen dinamik şok yükleri.
Yağlama ayrıntıları: Yağ tipi, tam viskozite derecesi, akış hızı ve giriş sıcaklığı.
Çevresel faktörler: Bilinen ortam koşulları, aşırı titreşimler veya potansiyel kimyasal tehlikeler.
Satıcının tanınmış uluslararası endüstri standartlarına bağlılığını doğrulayın. Dökümhane, alaşım bileşimi ve saflığı açısından ASTM B23 spesifikasyonlarına kesinlikle uymalıdır. Üretim süreçleri ISO 9001 yönergeleriyle yakından uyumlu olmalıdır. Bu, tekrarlanabilir kaliteyi, belgelenmiş iş akışlarını ve izlenebilir malzeme kökenlerini garanti eder.
Satıcının satış sonrası destek yapısını değerlendirin. Hızlı geri dönüş sağlayan yeniden bebeklik hizmetleri sunup sunmadıklarını belirleyin. Hızlı ve güvenilir onarımlar, ani kesintiler sırasında maliyetli, plansız arıza sürelerini en aza indirir. Ayrıca mühendislik yeteneklerini değerlendirin. Orijinal fabrika çizimleri olmadan, aşırı derecede aşınmış bileşenlere başarılı bir şekilde tersine mühendislik uygulayabilirler mi? Üst düzey satıcılar, eski parçaları doğru bir şekilde yeniden oluşturmak için Koordinat Ölçüm Makinelerini (CMM) ve lazer taramayı kullanıyor. Bu yeteneğin, OEM desteğinin artık mevcut olmadığı eski ekipmanların bakımı için paha biçilmez olduğu kanıtlanmıştır.
Son derece güvenilir bir ağır hizmet rulmanının belirlenmesi, alaşım özelliklerinin katı çalışma parametreleriyle dikkatli bir şekilde dengelenmesini gerektirir. Yük, hız ve ortam sıcaklığı fiziksel mühendislik sınırlarını belirler. Kalay bazlı ve kurşun bazlı formülasyonlar arasındaki belirgin farkları anlamak, malzemeyi tam mekanik uygulamayla eşleştirmenize olanak sağlar.
Ancak malzeme seçimi denklemin yalnızca yarısını temsil eder. Sıkı NDT yöntemleri ve kanıtlanmış santrifüj döküm uygulamalarını kullanan bir dökümhaneyle ortaklık kurmalısınız. Uygun metalurjik bağlama ve hassas CNC işleme toleransları, teorik ömrünüzün gerçek saha performansına uygun olmasını garanti eder.
Kritik makine güvenilirliğini şansa veya eksik verilere bırakmayın. Bugün deneyimli uygulama mühendislerine danışın. Özel çalışma parametrelerinizin kapsamlı bir teknik incelemesini talep edin veya özel bir değerlendirme ve üretim teklifi için tam spesifikasyonlarınızı sertifikalı bir dökümhaneye gönderin.
C: Standart güvenli çalışma bölgeleri genellikle 180°F'nin (82°C) altında kalır. Sıcaklıklar bu aralığı aştığında alaşımın akma dayanımı önemli ölçüde düşer. Kritik arıza ve hızlı silme genellikle sıcaklıklar 135°C'ye (275°F) yaklaştığında meydana gelir. Kesin arıza noktası, spesifik alaşım kalitesine ve uygulanan toplam yüke bağlıdır.
C: Standart bir mühendislik kuralını izleyin. Türbinler gibi yüksek hızlı, sürekli yük uygulamaları için kalay bazlı alaşımları seçin. Düşük hızlı, yüksek darbeli veya aşırı derecede yanlış hizalanmış uygulamalar için, maliyet verimliliğinin öncelikli konu olduğu kurşun bazlı alaşımları seçin.
C: Yeniden bebekleştirme, büyük, özel mermiler için genellikle çok daha hızlı ve daha uygun maliyetlidir. Bu, temel çelik kabuğun orijinal yapısal bütünlüğünü koruması koşuluyla geçerlidir. Seçilen dökümhanenin onarım başarısını garanti etmek için uygun ön kalaylama ve kapsamlı ultrasonik testler yapması gerekir.
C: Silme, yumuşak metal dönen şaftın üzerine bulaştığında meydana gelir. Temel nedenler arasında hidrodinamik yağ filminin ani kaybı, aşırı mekanik aşırı yükleme, ciddi şaft yanlış hizalaması veya ani sıcaklık artışları yer alır. Bu olaylar malzemenin akma mukavemetini büyük ölçüde azaltarak anında plastik deformasyona neden olur.


