
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-06-16 منبع: سایت
در عملیات ماشین آلات سنگین، ریسک فوق العاده زیاد است. انتخاب نادرست بلبرینگ اغلب منجر به خرابی فاجعه بار روتور، خرابی برنامه ریزی نشده و پیامدهای مالی شدید می شود. برای مهندسان، مدیران کارخانه و متخصصان تدارکات، انتخاب یک بابیت بلبرینگ هرگز یک کالای عمومی نیست. این یک راه حل بسیار مهندسی شده است که نیاز به تطبیق دقیق مشخصات آلیاژ، تقاضای بار، سرعت عملیاتی و دینامیک روانکاری دارد. رولربرینگ ها ممکن است برای بارهای سبک تر و متناوب کافی باشند. با این حال، کاربردهای صنعتی سنگین برای محافظت از شفت ها و روتورهای بسیار گران قیمت نیاز به عملکرد فیلم سیال تخصصی دارند.
این راهنما معیارهای مهندسی حیاتی، مقایسههای مواد و شاخصهای کیفیت ساخت را که برای تعیین اجزای فیلم سیال مناسب برای کاربردهای با سرعت بالا و بار بالا ضروری است، تشریح میکند. شما خواهید آموخت که چگونه پارامترهای عملیاتی انتخاب های آلیاژ را تعیین می کنند و چرا روش های ریخته گری برای قابلیت اطمینان طولانی مدت ضروری است. درک این دینامیک از فرسودگی زودرس تجهیزات و حذف فاجعهبار سیستم جلوگیری میکند.
تطبیق کاربرد: یاتاقانهای بابیت به دلیل ویژگیهای فیلم سیال هیدرودینامیکی در کاربردهای پیوسته، با سرعت بالا و بار بالا، بهتر از یاتاقانهای غلتکی عمل میکنند.
انتخاب آلیاژ دوتایی است اما تفاوتهای ظریف: آلیاژهای مبتنی بر قلع بر محیطهای پر استرس غالب هستند، در حالی که آلیاژهای مبتنی بر سرب برای بارهای با سرعت پایینتر و ضربهای سنگین، کارایی و سازگاری را ارائه میدهند.
دما حد نهایی است: آلیاژهای بابیت در دماهای بالا به سرعت یکپارچگی ساختاری را از دست می دهند. برآورد دقیق حرارتی و استراتژی های خنک کننده غیر قابل مذاکره است.
روشهای ریختهگری طول عمر را تعیین میکند: حتی آلیاژ مناسب بدون فرآیندهای چسبندگی دقیق (مثلاً آزمایش اولتراسونیک) و تحملهای ماشینکاری دقیق، پیش از موعد از کار میافتد.
مهندسان هنگام طراحی یا ارتقای ماشینهای دوار با یک انتخاب اساسی روبرو هستند. شما باید بین اجزای عنصر نورد و فناوری های فیلم سیال تصمیم بگیرید. یاتاقان های عناصر غلتشی تحت بارهای سنگین مداوم تخریب می شوند. خستگی فلز به طور اجتناب ناپذیری در بیش از میلیون ها چرخه عملیاتی ایجاد می شود. در مقابل، به درستی طراحی شده است بابیت بلبرینگ دقیقاً در این شرایط رشد می کند. نقطه متقاطع زمانی اتفاق می افتد که سرعت شفت و آستانه بار با هم ترکیب شوند و یک گوه روغن هیدرودینامیکی قوی ایجاد کنند. این لایه سیال تحت فشار به طور فیزیکی شفت دوار را از پوسته ثابت جدا می کند. در دورهای بالا، بالابر هیدرودینامیکی آنقدر پایدار می شود که تماس فلز با فلز را کاملاً حذف می کند.
ماشین آلات سنگین ارتعاشات شدید تولید می کنند و در محیط های چالش برانگیز عمل می کنند. آلیاژهای بابیت دارای نرمی ذاتی هستند. آنها بارهای شوک شدید را یکپارچه جذب می کنند. علاوه بر این، ذرات خارجی میکروسکوپی به ناچار وارد سیستم های روغن کاری صنعتی می شوند. یاتاقان های غلتکی سخت این ذرات را خرد می کنند و باعث می شود سطح فوراً سطح و در نهایت ریزش کند. آلیاژ فلزی سفید نرم متفاوت عمل می کند. این اجازه می دهد تا آلاینده های میکروسکوپی به طور ایمن در زیر لایه سطحی جاسازی شوند. این ویژگی فداکارانه روتور یا شفت بسیار گرانتر را از آسیب فاجعهبار محافظت میکند.
مهندسان اغلب به اصل 'عمر بی نهایت' یاتاقان های فیلم سیال اشاره می کنند. در شرایط ایده آل، روتور به سادگی روی روغن تحت فشار به طور نامحدود سر می خورد. با این حال، ما باید این ادعای جسورانه را با دقت متعادل کنیم. عمر بی نهایت به طور کامل به یک منبع روغن مداوم، تمیز و به درستی خنک شده بستگی دارد. اگر سیستم روغن کاری از کار بیفتد، سطح فلز نرم در عرض چند ثانیه پاک می شود. قابلیت اطمینان سیستم به همان اندازه که به خود آلیاژ بستگی دارد به پمپ های روغن و فیلترها نیز بستگی دارد.
واقعیت های تعمیر و نگهداری به شدت بر تصمیمات تدارکات تأثیر می گذارد. جایگزینی رولبرینگ های عظیم در یک توربین چند تنی نیاز به تجهیز تخصصی، زمان طولانی تولید کارخانه و ساعات کار زیاد دارد. Rebabbitting تضاد فاحشی را ارائه می دهد. تعمیر یک پوسته موجود اغلب زمان کمتر و منابع کمتری را می طلبد. تکنسین ها آلیاژ قدیمی تخریب شده را ذوب می کنند، مواد پشتیبان را به درستی آماده می کنند، فلز جدید را می ریزند و آن را به مشخصات دقیق OEM برمی گردانند. این فرآیند به سرعت تجهیزات را به وضعیت جدید باز می گرداند.
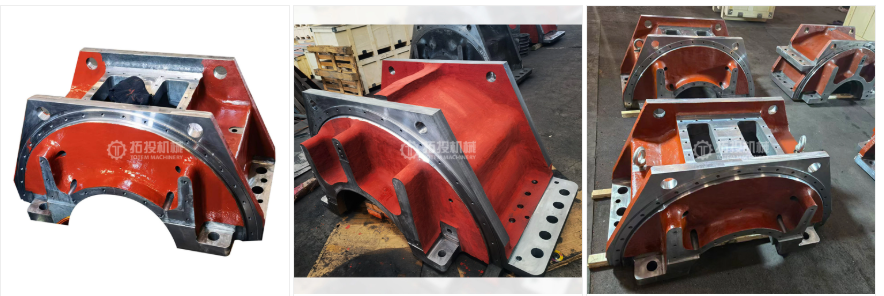
انتخاب فرمول آلیاژ مناسب موفقیت تجهیزات دوار شما را دیکته می کند. در حالی که ترکیب های سفارشی وجود دارد، شما معمولاً بین دو دسته اصلی انتخاب می کنید: فرمولاسیون های مبتنی بر قلع و مبتنی بر سرب. هر کدام خواص مکانیکی متمایز مناسب برای محیط های عملیاتی خاص را ارائه می دهند.
قلع بر محیط های پر استرس و سرعت بالا غالب است. مواد طبقه بندی شده تحت ASTM B23 درجه 2 و درجه 3 در این گروه قرار می گیرند. قلع استحکام فشاری فوق العاده بالایی را ارائه می دهد. در برابر تغییر شکل حتی تحت فشار زیاد سیال مقاومت می کند. این ماده مقاومت بسیار خوبی در برابر خوردگی در برابر روغن های روان کننده تجزیه شده یا اسیدی دارد. همچنین ضریب اصطکاک کمتری را در مرحله حیاتی راه اندازی قبل از تشکیل کامل لایه سیال حفظ می کند. ما آلیاژهای مبتنی بر قلع را برای ماشین آلات حیاتی مشخص می کنیم. توربین ها، کمپرسورهای گریز از مرکز با سرعت بالا و موتورهای الکتریکی عظیم به شدت به این درجه ها متکی هستند. با این حال، فرمول های مبتنی بر قلع هزینه های اولیه مواد اولیه بالاتری را ارائه می دهند. آنها همچنین به شدت به شفت های فولادی سخت شده نیاز دارند تا از سایش بیش از حد در فازهای روغن کاری مرزی با سرعت پایین جلوگیری کنند.
سرب استحکام مکانیکی کاملاً متفاوتی را به میز می آورد. فرمولاسیون معمولی شامل ASTM B23 Grade 7 و Grade 8 است. سرب انطباق پذیری بالاتری را فراهم می کند. به راحتی با انحرافات جزئی شفت بدون شکست تنظیم می شود. همچنین ویژگی های اجرای اضطراری عالی را نشان می دهد. اگر ماشین شروع خشک را تجربه کند، فرمولاسیون سرب بهتر از قلع در برابر گرفتگی فوری مقاومت می کند. علاوه بر این، سرب برای کاربردهای در مقیاس بزرگ بسیار مقرون به صرفه است. شما اغلب آلیاژهای مبتنی بر سرب را در ماشین آلات سنگین با سرعت کم پیدا خواهید کرد. سنگ شکن ها، آسیاب های نورد و آسیاب های گلوله ای از این درجه ها به طور گسترده استفاده می کنند. آنها در کاربردهایی که با چرخه های شروع/توقف مکرر یا بارهای شوک سنگین مواجه هستند، برتری دارند. برعکس، آنها در برابر خوردگی ناشی از روغن های اسیدی بسیار حساس باقی می مانند. آنها همچنین از ظرفیت حمل بار به میزان قابل توجهی در دورهای بالاتر رنج می برند.
| ویژگی/ویژگی | مبتنی بر قلع (به عنوان مثال، درجه 2/3) | مبتنی بر سرب (به عنوان مثال، درجه 7/8) |
|---|---|---|
| مقاومت فشاری | بالا (حفظ فرم تحت فشار) | متوسط (مستعد اکستروژن تحت بار زیاد) |
| مقاومت در برابر خوردگی | عالی (مقاوم در برابر تخریب روغن اسیدی) | ضعیف (آسیب پذیر در برابر محصولات جانبی اکسیداسیون روغن) |
| سازگاری | متوسط | برتر (به خوبی با ناهماهنگی تنظیم می شود) |
| برنامه های کاربردی ایده آل | توربین، کمپرسور، موتورهای پرسرعت | سنگ شکن، میلز نورد، شفت کم سرعت |
| هزینه نسبی | بالاتر | پایین تر |
مهندسی قابل اعتماد بابیت بلبرینگ نیاز به ارزیابی دقیق ریاضی دارد. شما نمی توانید این پارامترهای عملیاتی را حدس بزنید. هر متغیر مستقیماً بر تشکیل فیلم سیال و پایداری مکانیکی طولانی مدت تأثیر می گذارد.
ما باید به دقت حداکثر فشار مجاز را در ناحیه باربری پیش بینی شده محاسبه کنیم. مهندسان این را با تقسیم وزن کل شفت بر ناحیه موثر یاتاقان (طول ضرب در قطر) تعیین می کنند. اگر بار واحد از حد فیزیکی آلیاژ خاص بیشتر شود، فیلم سیال فرو می ریزد. تغییر شکل مواد بلافاصله دنبال می شود. محاسبات دقیق بار تضمین می کند که گوه هیدرودینامیکی تحت هر دو سناریو حالت پایدار و تنش عملیاتی اوج پایدار باقی می ماند.
بالابر هیدرودینامیکی کاملاً به سرعت سطح متکی است. ما با ارزیابی قطر شفت و RPM عملیاتی، فوت سطحی در دقیقه (SFPM) را محاسبه میکنیم. شما باید این سرعت را با قابلیت های بالابر خاص فرمول آلیاژ انتخابی مطابقت دهید. خیلی کند است و لایه روغن هرگز به طور کامل تشکیل نمی شود و دستگاه را در حالت روغن کاری مرزی قرار می دهد. خیلی سریع، و شما در معرض خطر تولید گرمای بیش از حد ناشی از اصطکاک شدید سیال هستید.
گرما به سرعت آلیاژهای فلزات نرم را از بین می برد. با فراتر رفتن دمای عملیاتی از 150 درجه فارنهایت تا 200 درجه فارنهایت (65 تا 93 درجه سانتیگراد)، قدرت تسلیم به شدت کاهش می یابد. هنگامی که فلز نرم شد، شروع به پاک کردن و لکه زدن روی شفت می کند. مهندسان از مدل های برآورد حرارتی استاندارد در مرحله طراحی اولیه برای پیش بینی تولید گرما استفاده می کنند. استراتژی های خنک کننده مناسب کاملاً غیرقابل مذاکره هستند. علاوه بر این، آشکارسازهای دمای مقاومتی تعبیه شده (RTD) یا ترموکوپل ها برای نظارت مداوم شرایط کاملاً ضروری هستند. شما باید دمای زیرسطحی را در زمان واقعی کنترل کنید تا از رویدادهای پاک کردن ناگهانی جلوگیری کنید.
رابطه بین فاصله شفت، ویسکوزیته روغن و حداقل ضخامت لایه بسیار حیاتی است. سوراخ یاتاقان باید کمی بزرگتر از شفت باقی بماند. فاصله های تنگ گرمای موضعی را افزایش می دهد اما فشار سیال بسیار قوی ایجاد می کند. فاصلههای شل بسیار خنکتر هستند، اما خطر ناپایداری شدید ساختاری و لرزش روتور را دارند. حفظ فاصله قطری مشخص شده دقیق از تماس فاجعه آمیز فلز با فلز جلوگیری می کند و در عین حال جریان روغن را در محدوده ایمن حرارتی حفظ می کند.
حتی مشخصات آلیاژ عالی نیز در صورتی که روش های ریخته گری کوتاه باشد، شکست می خورد. اجرای ساخت به همان اندازه مهندسی نظری اهمیت دارد. همکاری با یک ریخته گری قابل اطمینان تضمین می کند که محصول نهایی در برابر واقعیت های صنعتی مقاومت می کند.
پیوند متالورژیکی بین لایه نرم بابیت و پوسته پشتی سخت نشان دهنده نقطه شکست اولیه است. مواد پشتیبان معمولاً شامل فولاد، برنز یا چدن است. اگر پیوند شیمیایی جدا شود، انتقال حرارتی بلافاصله متوقف می شود. آلیاژ جدا شده بیش از حد گرم می شود، نرم می شود و در نهایت تحت بار از بین می رود. آماده سازی مناسب سطح و قلع کاری شیمیایی قبل از ریخته گری از این لایه برداری فاجعه بار جلوگیری می کند.
ریخته گری ها بسته به هندسه و کاربرد، از تکنیک های ریخته گری متفاوتی استفاده می کنند. ریخته گری استاتیک برای هندسه های پیچیده خاصی کار می کند اما اغلب گازها را در داخل فلز خنک کننده به دام می اندازد. این باعث ایجاد حفره های داخلی می شود. ریخته گری گریز از مرکز یک جایگزین بسیار برتر برای پوسته های استوانه ای است. ریخته گری پوسته گرم شده را در طول فرآیند ریختن با سرعت بالا می چرخاند. این چرخش با سرعت بالا، ناخالصیهای سنگین و گازهای به دام افتاده را به سمت داخل به سمت مرکز سوراخ میآورد. ماشینکارها متعاقباً این ناخالصیها را در حین حفاری نهایی حذف میکنند. ریخته گری گریز از مرکز به طور قابل توجهی تخلخل را کاهش می دهد و ساختار ریزدانه نهایی را بهبود می بخشد.
شما باید شفافیت کامل در مورد آزمایش غیر مخرب (NDT) را درخواست کنید. ریخته گری های با کیفیت از تست اولتراسونیک (UT) برای تایید یکپارچگی پیوند در کل سطح پوسته استفاده می کنند. امواج صوتی حفره های میکروسکوپی بین مواد پشتیبان و آلیاژ را تشخیص می دهند. ریختهگریها همچنین از آزمایش نفوذ رنگ (PT) برای شناسایی نقصهای خطرناک سطحی یا ترکهای مو استفاده میکنند. هرگز یک قطعه تمام شده را که مستندات NDT معتبر و معتبر را از دست داده است، نپذیرید.
ماشینکاری نهایی به مشخصات دقیق سوراخ مورد نیاز برای پایداری پیچیده روتور دست می یابد. برنامه های ساده و کم سرعت اغلب از سوراخ های استوانه ای استاندارد استفاده می کنند. با این حال، روتورهای با سرعت بالا و بارگذاری بالا ممکن است به پروفیل های بیضی شکل، لیمویی یا چند لوبی پیچیده نیاز داشته باشند. ماشینکاری CNC دقیق از پدیده های خطرناک چرخش روغن جلوگیری می کند. فشار سیال کاملاً توزیع شده را در کل منطقه بار تضمین می کند.
تهیه بلبرینگ های فیلم سیال قابل اعتماد نیاز به بررسی دقیق فروشنده و ارتباط دقیق دارد. شما باید داده های عملیاتی خاصی را ارائه دهید و تقاضای انطباق دقیق با تولید را داشته باشید.
خریداران باید ورودی های دقیق را به سازنده ارائه دهند. درخواست های مبهم منجر به عملکرد ضعیف و شکست زودرس می شود. قبل از درخواست قیمت، اطمینان حاصل کنید که جزئیات زیر را جمع آوری کرده اید:
داده های ابعادی: قطر دقیق شفت، ابعاد محفظه و فاصله قطری مورد نیاز.
معیارهای سرعت: حداقل سرعت راهاندازی، دور در دقیقه کار مداوم و حداکثر محدودیتهای سرعت بیش از حد.
پروفایل بار: حداکثر وزن روتور استاتیک و بارهای شوک دینامیکی پیش بینی شده.
جزئیات روانکاری: نوع روغن، درجه ویسکوزیته دقیق، سرعت جریان و دمای ورودی.
عوامل محیطی: شرایط محیطی شناخته شده، ارتعاشات شدید یا خطرات شیمیایی بالقوه.
پایبندی فروشنده به استانداردهای صنعت شناخته شده بین المللی را تأیید کنید. ریخته گری باید به شدت از مشخصات ASTM B23 برای ترکیب و خلوص آلیاژ پیروی کند. فرآیندهای تولید باید با دستورالعمل های ISO 9001 مطابقت داشته باشند. این تضمین کننده کیفیت قابل تکرار، گردش کار مستند، و منشاء مواد قابل ردیابی است.
ساختار پشتیبانی پس از فروش فروشنده را ارزیابی کنید. تعیین کنید که آیا آنها خدمات rebabbiting سریع را ارائه می دهند یا خیر. تعمیرات سریع و مطمئن، خرابی های پرهزینه و برنامه ریزی نشده را در طول قطعی های ناگهانی به حداقل می رساند. علاوه بر این، قابلیت های مهندسی آنها را ارزیابی کنید. آیا آنها می توانند با موفقیت قطعات فرسوده شده را بدون نقشه های اصلی کارخانه مهندسی معکوس کنند؟ فروشندگان سطح بالا از دستگاه های اندازه گیری مختصات (CMM) و اسکن لیزری برای بازسازی دقیق قطعات قدیمی استفاده می کنند. این قابلیت برای نگهداری تجهیزات قدیمی در جایی که پشتیبانی OEM دیگر وجود ندارد بسیار ارزشمند است.
تعیین یک یاتاقان سنگین بسیار قابل اعتماد مستلزم متعادل کردن دقیق خواص آلیاژ در برابر پارامترهای عملیاتی دقیق است. بار، سرعت و دمای محیط محدودیت های مهندسی فیزیکی را دیکته می کنند. درک تفاوت های متمایز بین فرمولاسیون های مبتنی بر قلع و سرب به شما این امکان را می دهد که مواد را با کاربرد مکانیکی دقیق مطابقت دهید.
با این حال، انتخاب مواد تنها نیمی از معادله را نشان می دهد. شما باید با یک ریخته گری که از روش های سختگیرانه NDT و روش های ریخته گری گریز از مرکز اثبات شده استفاده می کند، شریک شوید. اتصال متالورژیکی مناسب و تلورانس های ماشینکاری CNC دقیق تضمین می کند که طول عمر نظری شما با عملکرد واقعی میدان مطابقت دارد.
قابلیت اطمینان ماشین آلات حیاتی را به شانس یا داده های ناقص واگذار نکنید. امروز با مهندسان برنامه کاربردی با تجربه مشورت کنید. یک بررسی فنی کامل از پارامترهای عملیاتی خاص خود را درخواست کنید یا مشخصات دقیق خود را برای ارزیابی سفارشی و قیمت تولید به یک ریخته گری معتبر ارسال کنید.
A: مناطق عملیاتی ایمن استاندارد معمولاً زیر 180 درجه فارنهایت (82 درجه سانتیگراد) باقی می مانند. با فراتر رفتن دما از این محدوده، قدرت تسلیم آلیاژ به طور قابل توجهی کاهش می یابد. شکست بحرانی و پاک کردن سریع معمولاً با نزدیک شدن دما به 275 درجه فارنهایت (135 درجه سانتیگراد) رخ می دهد. نقطه شکست دقیق به درجه آلیاژ خاص و بار اعمال شده کل بستگی دارد.
A: از یک قانون مهندسی استاندارد پیروی کنید. آلیاژهای مبتنی بر قلع را برای کاربردهای با سرعت بالا و بار مداوم مانند توربین ها انتخاب کنید. آلیاژهای مبتنی بر سرب را برای کاربردهایی با سرعت کم، شوک زیاد یا به شدت نامرتب انتخاب کنید، جایی که کارایی هزینه همچنان دغدغه اصلی است.
A: Rebabbitting اغلب برای پوسته های بزرگ و سفارشی بسیار سریعتر و مقرون به صرفه تر است. این به شرطی صادق است که پوسته فولادی پایه یکپارچگی ساختاری اصلی خود را حفظ کند. ریخته گری منتخب باید برای تضمین موفقیت تعمیر، قبل از قلع کاری مناسب و آزمایش فراصوت گسترده انجام دهد.
پاسخ: پاک کردن زمانی اتفاق میافتد که فلز نرم روی شفت چرخان لکه دار شود. علل اصلی شامل از بین رفتن ناگهانی لایه روغن هیدرودینامیکی، اضافه بار مکانیکی شدید، ناهماهنگی شدید شفت، یا افزایش ناگهانی دما است. این رویدادها به شدت قدرت تسلیم مواد را کاهش می دهد و باعث تغییر شکل پلاستیکی فوری می شود.


