
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-06-16 Походження: Сайт
В експлуатації важкої техніки ставки неймовірно високі. Неправильний вибір підшипників часто призводить до катастрофічної поломки ротора, незапланованих простоїв і серйозних фінансових наслідків. Для інженерів, керівників заводів і спеціалістів із закупівель, вибравши a Бабітовий підшипник ніколи не є загальним товаром. Він являє собою високотехнічне рішення, яке вимагає точного узгодження характеристик сплаву, вимог до навантаження, робочої швидкості та динаміки змащування. Роликових підшипників може бути достатньо для менших періодичних навантажень. Однак промислове застосування у важких умовах вимагає спеціальної плівки рідини для захисту дуже дорогих валів і роторів.
У цьому посібнику викладені критичні технічні критерії, порівняння матеріалів і показники якості виробництва, необхідні для визначення правильних компонентів рідинної плівки для високошвидкісних і високих навантажень. Ви дізнаєтесь, як робочі параметри визначають вибір сплаву та чому ливарні методи є важливими для довгострокової надійності. Розуміння цієї динаміки запобігає передчасному зносу обладнання та катастрофічним збоям системи.
Відповідність застосування: бабітові підшипники перевершують роликові підшипники в безперервних, високошвидкісних і високих навантаженнях завдяки властивостям гідродинамічної рідинної плівки.
Вибір сплавів є подвійним, але з нюансами: сплави на основі олова домінують у середовищах із високим навантаженням, тоді як сплави на основі свинцю забезпечують економічну ефективність і зручність для низьких швидкостей і важких ударних навантажень.
Температура є кінцевою межею: бабітові сплави швидко втрачають структурну цілісність при підвищених температурах; точна термічна оцінка та стратегії охолодження не підлягають обговоренню.
Практика ливарного виробництва визначає термін служби: навіть правильний сплав передчасно вийде з ладу без суворих процесів з’єднання (наприклад, ультразвукового тестування) і точних допусків на механічну обробку.
Інженери стикаються з фундаментальним вибором при проектуванні або модернізації обертового обладнання. Ви повинні вибрати між елементами кочення та технологіями рідинної плівки. Підшипники кочення деформуються під дією постійних великих навантажень. Втома металу неминуче виникає через мільйони робочих циклів. На відміну від правильно оформленого Бабітовий підшипник процвітає саме в таких умовах. Точка перетину виникає, коли порогові значення частоти обертання валу та навантаження об’єднуються для створення міцного гідродинамічного масляного клина. Цей шар рідини під тиском фізично відокремлює обертовий вал від нерухомої оболонки. При високих обертах гідродинамічна підйомна сила стає настільки стабільною, що повністю виключає контакт металу з металом.
Важка техніка створює інтенсивну вібрацію та працює в складних умовах. Бабітовим сплавам властива м'якість. Вони безперебійно сприймають сильні ударні навантаження. Крім того, мікроскопічні сторонні частинки неминуче потрапляють у промислові системи змащення. Жорсткі роликові підшипники подрібнюють ці частинки, спричиняючи миттєве утворення подряпин на поверхні та можливе розколювання. М'який сплав білого металу діє інакше. Це дозволяє мікроскопічним забрудненням безпечно проникати під поверхневий шар. Ця жертовна особливість захищає набагато дорожчий ротор або вал від катастрофічного пошкодження.
Інженери часто посилаються на принцип «нескінченного терміну служби» підшипників із рідинною плівкою. За ідеальних умов ротор просто нескінченно довго ковзає по маслу під тиском. Однак ми повинні ретельно збалансувати це сміливе твердження. Нескінченний термін служби повністю залежить від постійної, чистої та належним чином охолодженої подачі масла. Якщо система змащення виходить з ладу, м’яка металева поверхня витирається за лічені секунди. Надійність системи залежить як від масляних насосів і фільтрів, так і від самого сплаву.
Реалії технічного обслуговування сильно впливають на рішення щодо закупівель. Для заміни масивних роликових підшипників на багатотонній турбіні потрібне спеціальне оснащення, тривалий заводський час виготовлення та багато робочих годин. Ребаббітування пропонує різкий контраст. Ремонт існуючої оболонки часто займає значно менше часу та ресурсів. Техніки виплавляють старий зіпсований сплав, належним чином готують матеріал основи, заливають новий метал і повертають його відповідно до точних специфікацій OEM. Цей процес швидко повертає обладнання до стану нового.
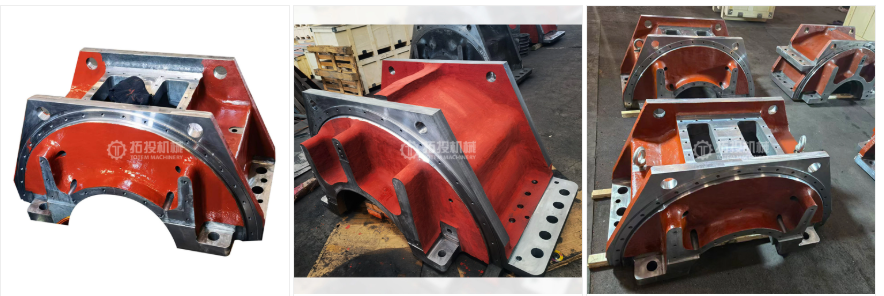
Вибір правильного складу сплаву визначає успіх вашого ротаційного обладнання. Хоча існують спеціальні суміші, зазвичай ви вибираєте між двома основними категоріями: склади на основі олова та свинцю. Кожна з них має відмінні механічні властивості, що підходять для конкретних умов експлуатації.
Олово домінує в середовищах з високим стресом і високою швидкістю. Матеріали, віднесені до категорії ASTM B23 класу 2 і класу 3, належать до цієї групи. Олово забезпечує винятково високу міцність на стиск. Він протистоїть деформації навіть під величезним тиском рідини. Цей матеріал забезпечує відмінну корозійну стійкість проти деградованих або кислотних мастил. Він також підтримує нижчий коефіцієнт тертя під час критичної фази запуску до повного формування рідинної плівки. Ми визначаємо сплави на основі олова для критичного обладнання. Турбіни, високошвидкісні відцентрові компресори та масивні електродвигуни значною мірою залежать від цих марок. Однак склади на основі олова мають більш високі початкові витрати на матеріал. Вони також суворо вимагають загартованих сталевих валів, щоб запобігти надмірному зносу під час фаз низькошвидкісного граничного змащування.
Свинець надає столу зовсім іншу механічну міцність. Типові склади включають ASTM B23 Grade 7 і Grade 8. Свинець забезпечує чудову відповідність. Він легко пристосовується до невеликих перекосів вала без збоїв. Він також демонструє відмінні характеристики аварійного ходу. Якщо машина зазнає сухого старту, склади свинцю протистоять негайному залипанню краще, ніж олово. Крім того, свинець залишається високорентабельним для великомасштабних застосувань. Ви часто зустрічаєте сплави на основі свинцю в низькошвидкісних важких машинах. Дробарки породи, прокатні та кульові млини широко використовують ці марки. Вони чудово підходять для застосування з частими циклами запуску/зупинки або сильними ударними навантаженнями. Навпаки, вони залишаються дуже сприйнятливими до корозії від кислих масел. Вони також страждають від значно нижчої вантажопідйомності при вищих обертах.
| Характеристика/властивість | На основі олова (наприклад, клас 2/3) | На основі свинцю (наприклад, клас 7/8) |
|---|---|---|
| Міцність на стиск | Високий (зберігає форму під тиском) | Помірний (схильний до екструзії під високим навантаженням) |
| Стійкість до корозії | Чудово (Стійкий до кислотного розкладання масла) | Поганий (вразливий до побічних продуктів окислення масла) |
| відповідність | Помірний | Покращений (добре регулює зміщення) |
| Ідеальні програми | Турбіни, компресори, високошвидкісні двигуни | Дробарки, прокатні стани, тихохідні вали |
| Відносна вартість | Вища | Нижній |
Техніка надійна Бабітовий підшипник вимагає точної математичної оцінки. Ви не можете вгадати ці робочі параметри. Кожна змінна безпосередньо впливає на утворення плівки рідини та довгострокову механічну стабільність.
Треба ретельно розрахувати максимально допустимий тиск на проектовану площу опори. Інженери визначають це шляхом ділення загальної ваги вала на ефективну площу підшипника (довжину, помножену на діаметр). Якщо одиничне навантаження перевищує фізичні межі конкретного сплаву, плівка рідини руйнується. Негайно слідує деформація матеріалу. Точні розрахунки навантаження гарантують, що гідродинамічний клин залишається стабільним як за стабільного режиму, так і за сценаріїв максимального робочого стресу.
Гідродинамічна підйомна сила повністю залежить від швидкості поверхні. Ми обчислюємо поверхневі фути за хвилину (SFPM), оцінюючи діаметр валу та робочі оберти. Ви повинні узгодити цю швидкість з конкретними можливостями підйому вибраного складу сплаву. Надто повільно, і масляна плівка ніколи не утворюється повністю, залишаючи машину в стані граничного змащування. Занадто швидко, і ви ризикуєте отримати надмірне тепло від інтенсивного рідинного тертя.
Нагрівання швидко руйнує м'які металеві сплави. Межа плинності різко падає, коли робочі температури перевищують 150°F до 200°F (65°C - 93°C). Коли метал розм’якшується, він починає стиратися і розмазуватися по валу. Інженери використовують стандартні моделі теплової оцінки на початковому етапі проектування, щоб передбачити теплогенерацію. Належні стратегії охолодження суворо не підлягають обговоренню. Крім того, вбудовані датчики температури опору (RTD) або термопари абсолютно необхідні для постійного моніторингу стану. Ви повинні контролювати температуру під поверхнею в режимі реального часу, щоб запобігти раптовим витиранням.
Співвідношення між зазором вала, в'язкістю масла та мінімальною товщиною плівки виявляється дуже критичним. Отвір підшипника повинен залишатися трохи більшим за вал. Невеликі зазори збільшують локальне тепло, але створюють дуже сильний тиск рідини. Нещільні зазори працюють набагато холодніше, але ризикують серйозною нестабільністю конструкції та вібрацією ротора. Підтримання точно заданого діаметрального зазору запобігає згубному контакту метал-метал, зберігаючи потік масла в безпечних температурних межах.
Навіть ідеальна специфікація сплаву не вдається, якщо ливарна практика не відповідає вимогам. Виробництво має таке ж значення, як і теоретичне проектування. Співпраця з надійним ливарним заводом гарантує, що готовий продукт витримує промислові реалії.
Металургійний зв'язок між шаром м'якого бабіту та твердою підкладкою є основною точкою руйнування. Основні матеріали зазвичай включають сталь, бронзу або чавун. Якщо хімічний зв'язок розривається, теплопередача негайно припиняється. Ізольований сплав перегрівається, розм'якшується і в кінцевому підсумку руйнується під навантаженням. Правильна підготовка поверхні та хімічне лудіння перед литтям запобігають цьому катастрофічному розшаруванню.
Ливарні виробництва використовують різні техніки лиття залежно від геометрії та застосування. Статичне лиття працює для певних складних геометрій, але часто затримує гази в охолоджуваному металі. Це створює внутрішні порожнечі. Відцентрове лиття є значно кращою альтернативою для циліндричних оболонок. Ливарний цех обертає нагріту оболонку на високих швидкостях під час процесу розливання. Це високошвидкісне обертання змушує важкі домішки та захоплені гази рухатися всередину до центру отвору. Згодом машиністи видаляють ці домішки під час остаточного розточування. Відцентрове лиття значно зменшує пористість і покращує кінцеву мікрозернисту структуру.
Ви повинні вимагати повної прозорості щодо неруйнівного контролю (NDT). Якісні ливарні заводи використовують ультразвукове випробування (UT), щоб перевірити цілісність з’єднання по всій поверхні корпусу. Звукові хвилі виявляють мікроскопічні порожнечі між матеріалом основи та сплавом. Ливарні підприємства також застосовують випробування на проникнення барвників (PT), щоб виявити небезпечні дефекти поверхні або волосяні тріщини. Ніколи не приймайте готовий компонент без належної, сертифікованої документації НК.
Остаточна механічна обробка забезпечує точний профіль отвору, необхідний для комплексної стабільності ротора. Прості, низькошвидкісні програми часто використовують стандартні циліндричні отвори. Однак для високошвидкісних роторів із високим навантаженням можуть знадобитися еліптичні, лимонні або складні багатолопастні профілі. Точна обробка з ЧПК запобігає небезпечним масляним завихренням. Він забезпечує ідеально розподілений тиск рідини по всій зоні навантаження.
Придбання надійних підшипників з рідинною плівкою вимагає ретельної перевірки постачальника та точної комунікації. Ви повинні надати конкретні робочі дані та вимагати суворої відповідності виробництва.
Покупці повинні надати виробнику точні дані. Нечіткі запити призводять до низької продуктивності та передчасної відмови. Переконайтеся, що ви зібрали наступну інформацію, перш ніж запитувати пропозицію:
Розмірні дані: точний діаметр валу, розміри корпусу та необхідний діаметральний зазор.
Показники швидкості: мінімальна швидкість запуску, оберти безперервної роботи та максимальні межі перевищення швидкості.
Профілі навантаження: максимальна статична вага ротора та очікувані динамічні ударні навантаження.
Деталі мастила: тип масла, точний клас в'язкості, швидкість потоку та температура на вході.
Фактори навколишнього середовища: відомі умови навколишнього середовища, сильна вібрація або потенційна хімічна небезпека.
Перевірте дотримання постачальником визнаних міжнародних галузевих стандартів. Ливарний цех повинен суворо дотримуватися специфікацій ASTM B23 щодо складу та чистоти сплаву. Виробничі процеси мають узгоджуватися з рекомендаціями ISO 9001. Це гарантує стабільну якість, задокументовані робочі процеси та можливість відстеження походження матеріалу.
Оцініть структуру підтримки післяпродажного обслуговування постачальника. Визначте, чи пропонують вони послуги швидкого відновлення. Швидкий, надійний ремонт мінімізує дорогі незаплановані простої під час раптових відключень. Крім того, оцініть їхні інженерні можливості. Чи можуть вони успішно реконструювати сильно зношені компоненти без оригінальних заводських креслень? Провідні постачальники використовують координатно-вимірювальні машини (CMM) і лазерне сканування для точного відтворення застарілих деталей. Ця можливість виявляється безцінною для обслуговування старого обладнання, де OEM-підтримка більше не існує.
Вибір високонадійного підшипника для важких умов вимагає ретельного збалансування властивостей сплаву з суворими робочими параметрами. Навантаження, швидкість і температура навколишнього середовища визначають фізичні інженерні обмеження. Розуміння чітких відмінностей між композиціями на основі олова та свинцю дає вам змогу підібрати матеріал для точного механічного застосування.
Однак вибір матеріалу становить лише половину рівняння. Ви повинні співпрацювати з ливарним заводом, який використовує суворі методи НК і перевірені методи відцентрового лиття. Належне металургійне з’єднання та точні допуски на обробку з ЧПК гарантують, що ваш теоретичний термін служби збігається з фактичними експлуатаційними характеристиками.
Не залишайте важливу надійність машин на волю випадковості чи неповних даних. Зверніться до досвідчених інженерів із застосування сьогодні. Подайте запит на ретельну технічну перевірку ваших конкретних робочих параметрів або надішліть свої точні специфікації сертифікованому ливарному заводу для індивідуальної оцінки та виробничої пропозиції.
A: Стандартні безпечні робочі зони зазвичай залишаються нижче 180°F (82°C). Коли температура перевищує цей діапазон, межа текучості сплаву значно падає. Критична несправність і швидке стирання зазвичай виникають, коли температура наближається до 275°F (135°C). Точна точка руйнування залежить від конкретного сорту сплаву та загального прикладеного навантаження.
A: Дотримуйтеся стандартного інженерного правила. Вибирайте сплави на основі олова для високошвидкісних додатків безперервного навантаження, таких як турбіни. Вибирайте сплави на основі свинцю для низькошвидкісних, високошвидкісних або сильно зміщених застосувань, де економічна ефективність залишається основною проблемою.
Відповідь: Переробка часто є набагато швидшою та рентабельнішою для великих нестандартних оболонок. Це справедливо за умови, що основна сталева оболонка зберігає свою початкову структурну цілісність. Вибране ливарне підприємство має виконати належне попереднє лудіння та широке ультразвукове випробування, щоб гарантувати успіх ремонту.
A: Витирання відбувається, коли м’який метал розмазується по обертовому валу. Основні причини включають раптову втрату гідродинамічної масляної плівки, екстремальне механічне перевантаження, серйозне зміщення вала або раптові стрибки температури. Ці події різко знижують межу текучості матеріалу, викликаючи негайну пластичну деформацію.


