
Please Choose Your Language
ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-08-18 মূল: সাইট
সিলিন্ডার বোর পরিধান আপনার দৈনন্দিন ক্রিয়াকলাপগুলিতে একটি অনিবার্য ট্রাইবোলজিক্যাল চ্যালেঞ্জ উপস্থাপন করে। প্রতিটি পিস্টন স্ট্রোক একটি গ্যাস রিসিপ্রোকেটিং কম্প্রেসারের ভিতরে প্রচুর ঘর্ষণ তৈরি করে। সময়ের সাথে সাথে, এই ধ্রুবক যোগাযোগ সরাসরি ভলিউম্যাট্রিক দক্ষতাকে প্রভাবিত করে, প্যাকিং জীবনকে সীমাবদ্ধ করে এবং সামগ্রিক সরঞ্জামের নির্ভরযোগ্যতাকে হুমকি দেয়। অকাল বা অনিয়ন্ত্রিত পরিধান বিপর্যয়কর গ্যাস ব্লো-বাই বাড়ে। আপনি শীঘ্রই অতিরিক্ত তাপীয় চাপ দেখতে পাবেন এবং অপরিকল্পিত বিভ্রাটের শিকার হবেন। সিদ্ধান্ত গ্রহণকারীদের অবশ্যই স্বাভাবিক পরিচালন পরিধান এবং ত্বরিত অবক্ষয়ের মধ্যে পার্থক্য করতে হবে। আপনার কম্প্রেশন সিস্টেমের যান্ত্রিক অখণ্ডতা রক্ষা করার জন্য ত্বরিত অবক্ষয়ের জন্য অবিলম্বে হস্তক্ষেপ প্রয়োজন।
মূল্যায়নের জন্য একটি অত্যন্ত প্রযুক্তিগত, উদ্দেশ্যমূলক কাঠামো প্রদান করার জন্য আমরা এই নিবন্ধটি ডিজাইন করেছি। আপনি শিখবেন কিভাবে সঠিকভাবে পরিধান পরিদর্শন করতে হয় এবং অন্তর্নিহিত যান্ত্রিক ত্রুটিগুলি সনাক্ত করতে হয়। আমরা আপনাকে মেরামতের কার্যকারিতা মূল্যায়ন করতে এবং সর্বোত্তম প্রতিকার কৌশল নির্বাচন করতে সহায়তা করি। এই প্রোটোকলগুলি অনুসরণ করে, আপনি অ-সম্মতি ঝুঁকি বা অপারেশনাল নিরাপত্তা বলিদান ছাড়াই সিস্টেমের কর্মক্ষমতা পুনরুদ্ধার করতে পারেন।
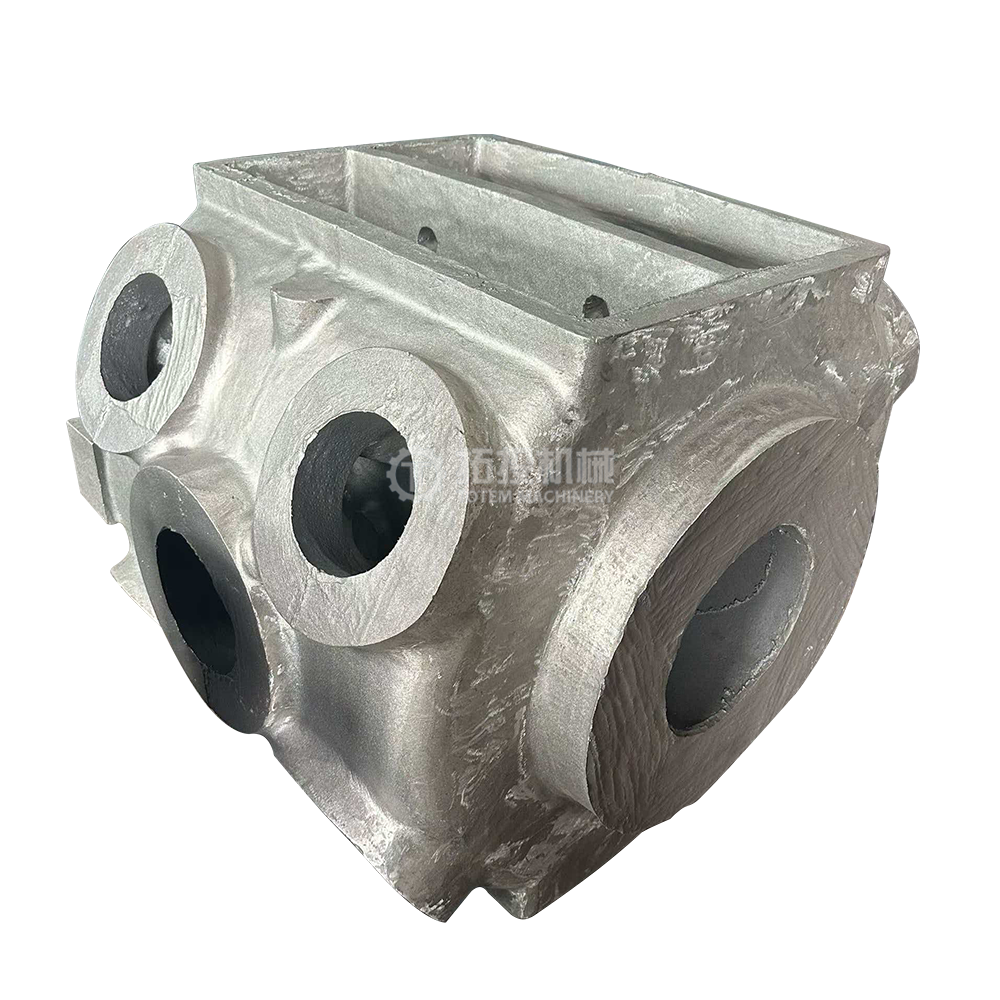
সঠিক মূল্যায়নের জন্য মাল্টি-পয়েন্ট ডায়াল বোর গেজ পরিমাপ ব্যবহার করে বিচ্ছিন্ন টেপার, আউট-অফ-গোলাকারতা এবং পৃষ্ঠের স্কোরিং প্রয়োজন।
মূল কারণ বিশ্লেষণ (যেমন, ক্রসহেড অ্যাসেম্বলি মিসলাইনমেন্ট, তৈলাক্তকরণ ব্যর্থতা) পুনরাবৃত্ত পরিধান রোধ করার জন্য যেকোনো সিলিন্ডার মেরামতের আগে হওয়া আবশ্যক।
একটি কম্প্রেসার সিলিন্ডারকে সজ্জিত, হাতা বা প্রতিস্থাপন করার সিদ্ধান্তটি OEM সর্বাধিক অনুমোদনযোগ্য ছাড়পত্র, অপারেটিং চাপ এবং তাপীয় গতিবিদ্যার উপর নির্ভর করে।
একটি মেরামত বিক্রেতা নির্বাচন করার জন্য তাদের API 618 মান এবং কাস্টম লাইনার এবং উন্নত আবরণে তাদের ধাতববিদ্যার দক্ষতা যাচাই করা প্রয়োজন।
পিস্টন-থেকে-সিলিন্ডারের বর্ধিত ক্লিয়ারেন্সগুলি সংকুচিত গ্যাসকে পিস্টনের রিংগুলি অতিক্রম করতে দেয়। শিল্প পেশাদাররা এই ঘটনাকে গ্যাস ব্লো-বাই বলে। এই ব্লো-বাই আপনার মেশিনের থ্রুপুটকে মারাত্মকভাবে হ্রাস করে। ফলস্বরূপ, আপনি গ্যাসের প্রতিটি স্ট্যান্ডার্ড ঘনফুট (SCF) সংকুচিত করতে উল্লেখযোগ্যভাবে বেশি বৈদ্যুতিক বা জ্বালানী শক্তি ব্যয় করেন। অভ্যন্তরীণ তাপমাত্রাও বিপজ্জনকভাবে বৃদ্ধি পায় কারণ গরম, পূর্বে সংকুচিত গ্যাস এই বর্ধিত ক্লিয়ারেন্সের মাধ্যমে পুনঃপ্রবর্তন করে। এই আটকে থাকা তাপ আপনার লুব্রিকেটিং তেলকে হ্রাস করে, এর সান্দ্রতাকে পাতলা করে এবং পরিধান চক্রকে জটিল করে।
অত্যধিক সিলিন্ডার পরিধান একটি ভ্যাকুয়ামে ঘটবে না. এটি অস্বাভাবিক সাইড লোড অন্যের কাছে স্থানান্তর করে গ্যাস রিসিপ্রোকেটিং কম্প্রেসার যন্ত্রাংশ । পিস্টন রড, রাইডার রিং, এবং প্রেসার প্যাকিং এই ভুল-সংযুক্ত শক্তির ধাক্কা নেয়। রাইডার ব্যান্ডগুলি সিলিন্ডারের প্রাচীরের বিরুদ্ধে তাদের অভিপ্রেত যোগাযোগের প্যাচ হারিয়ে ফেলে। তারা অসমভাবে পরিধান করে, যা তখন ভারী পিস্টন রডকে তার আসল কেন্দ্র রেখা থেকে নামতে বাধ্য করে। এই রড ড্রপ প্যাকিং রিং ব্যর্থতাকে ত্বরান্বিত করে, জটিল রড সিলগুলিকে আপস করে এবং প্রায়শই বিপজ্জনক পলাতক নির্গমনের দিকে নিয়ে যায়।
আপনার সুবিধার জন্য একটি 'নিয়ন্ত্রিত অবস্থা' কেমন তা আপনাকে স্পষ্টভাবে সংজ্ঞায়িত করতে হবে। প্রথমত, আপনাকে অবশ্যই OEM-নির্দিষ্ট বোর ক্লিয়ারেন্সগুলি সমস্ত কম্প্রেশন পর্যায়ে সর্বদা বজায় রাখতে হবে। একটি নিয়ন্ত্রিত অবস্থায় স্থিতিশীল অপারেটিং স্রাব তাপমাত্রাও থাকে। অবশেষে, আপনি অনুমানযোগ্য, বর্ধিত রক্ষণাবেক্ষণ বিরতির উপর নির্ভর করতে পারেন। আপনি যখন বোর পরিধান সক্রিয়ভাবে পরিচালনা করেন, তখন আপনি জরুরী শাটডাউন এড়ান এবং উত্পাদন সময়সূচী সম্পূর্ণরূপে অক্ষত রাখেন।

প্রস্তুতি যেকোনো মূল্যায়নের গুরুত্বপূর্ণ প্রথম ধাপ হিসেবে কাজ করে। একটি একক পরিমাপ নেওয়ার আগে আপনাকে অবশ্যই বোরটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করতে হবে। প্রযুক্তিবিদদের অবশ্যই সমস্ত তেল, ধ্বংসাবশেষ, পাইপ স্কেল এবং কার্বন তৈরি করতে হবে। এর পরে, সমগ্র সমাবেশকে পরিবেষ্টিত তাপমাত্রায় পৌঁছানোর অনুমতি দিন। একটি গরম ইউনিটে রিডিং নেওয়া গুরুতর তাপ সম্প্রসারণ বিকৃতি প্রবর্তন করে। এই বিকৃতিগুলি আপনার ক্লিয়ারেন্স গণনাকে বাতিল করবে এবং বিপথগামী মেরামতের সিদ্ধান্তের দিকে নিয়ে যাবে।
ট্রাইবোলজিক্যাল ক্ষতি সঠিকভাবে মূল্যায়ন করার জন্য আপনার নির্ভুল সরঞ্জামের প্রয়োজন। স্ট্যান্ডার্ড ক্যালিপারের নাগালের অভাব এবং এই কাজের জন্য অনমনীয়তা। পরিবর্তে, ক্যালিব্রেটেড ডায়াল বোর গেজ এবং মাস্টার মাইক্রোমিটারের ব্যবহার উল্লেখ করুন। এই যন্ত্রগুলি মাইক্রোস্কোপিক পরিধান সনাক্ত করার জন্য প্রয়োজনীয় রেজোলিউশন প্রদান করে। স্ট্যান্ডার্ড অনুশীলনের জন্য অভ্যন্তরীণ পৃষ্ঠটি ঝাড়ু দেওয়ার আগে মাইক্রোমিটার ব্যবহার করে ডায়াল বোর গেজকে নামমাত্র বোর ব্যাস পর্যন্ত শূন্য করা প্রয়োজন।
শিল্পের মানগুলি যেকোন নির্ভুলতার জন্য একটি নির্দিষ্ট পরিমাপের রুটিন নির্দেশ করে রেসিপ্রোকেটিং কম্প্রেসার সিলিন্ডার বোর পরিধান পরিদর্শন আমরা এটিকে 6-পয়েন্ট চেক বলি। এই সঠিক পদক্ষেপগুলি অনুসরণ করুন:
একটি প্রত্যয়িত মাস্টার মাইক্রোমিটারের বিপরীতে আপনার ডায়াল বোর গেজ ক্যালিব্রেট করুন।
পিস্টন স্ট্রোকের উপরের ডেড সেন্টারে ঠিক উল্লম্ব অক্ষটি পরিমাপ করুন।
একই শীর্ষ মৃত কেন্দ্র অবস্থানে অনুভূমিক অক্ষ পরিমাপ করুন।
স্ট্রোকের মধ্যবিন্দুতে উল্লম্ব এবং অনুভূমিক পরিমাপ পুনরাবৃত্তি করুন।
স্ট্রোকের নীচের মৃত কেন্দ্রে উভয় অক্ষের পরিমাপ পুনরাবৃত্তি করুন।
একটি ব্যাপক মাত্রিক প্রোফাইল তৈরি করতে সমস্ত ছয়টি ডেটা পয়েন্ট নথিভুক্ত করুন।
নির্দিষ্ট পরিধানের ধরণগুলি সনাক্ত করতে আপনাকে অবশ্যই এই পাঠগুলিকে ব্যাখ্যা করতে হবে। পরিধান খুব কমই কাস্টিং জুড়ে সমানভাবে ঘটে। টেপার পরিধান সাধারণত ক্র্যাঙ্কের প্রান্তে বা মাথার প্রান্তে অনেক ভারী দেখায়। গ্যাস লোডের গতিবিদ্যা, রড স্ট্রেচ এবং স্ট্রোকের দৈর্ঘ্য এই টেপার প্রভাবকে নির্দেশ করে। আপনি প্রায়শই দেখতে পাবেন যে মাধ্যাকর্ষণ অনুভূমিক এককগুলিতে একটি বিশাল ভূমিকা পালন করছে। মাধ্যাকর্ষণ ভারী পিস্টনকে নিচের দিকে টেনে নেয়, যার ফলে গোলাকার বা ডিম্বাকৃতি হয়।
মাত্রিক চেকের বাইরে, আপনাকে অবশ্যই স্কোরিং এবং গলিংয়ের সন্ধান করতে হবে। ফিনিস ডিগ্রেডেশন মূল্যায়ন করতে আপনার আঙ্গুলগুলি পৃষ্ঠের উপর চালান। গভীর খাঁজগুলি তৈলাক্তকরণ ফিল্মের সম্পূর্ণ পতন নির্দেশ করে। স্কোরিং মূল্যায়ন করার সময়, ধাতুতে বিবর্ণতা দেখুন। নীল বা বেগুনি তাপ টিন্টিং আপনাকে বলে যে উপাদানগুলি গুরুতর শুষ্ক-চলমান অবস্থার সম্মুখীন হয়েছে।
আপনি শুধু ক্ষতিগ্রস্ত বোর ঠিক করতে পারবেন না। উৎস খুঁজে পেতে আপনাকে তাৎক্ষণিক ক্ষতির বাইরে দেখতে হবে। যান্ত্রিক প্রান্তিককরণ ত্বরিত পরিধানের জন্য একটি প্রাথমিক অপরাধী হিসাবে কাজ করে। ভিতরে সমস্যা ক্রসহেড অ্যাসেম্বলি সরাসরি সিলিন্ডারের দেয়ালে বিশাল অপ্রতিসম সাইড লোড প্রবর্তন করে। অত্যধিক ক্রসহেড ক্লিয়ারেন্স বা গুরুতর রড রানআউট পিস্টনকে তার কেন্দ্র রেখা থেকে বের করে দেয়। রাইডার রিংগুলি তখন কাটার সরঞ্জামের মতো কাজ করে, প্রতিটি স্ট্রোকের সাথে ঢালাই লোহার পৃষ্ঠগুলিকে গজ করে।
তৈলাক্তকরণ ব্যর্থতা অভ্যন্তরীণ পৃষ্ঠগুলিকে দ্রুত ধ্বংস করে। অনুপযুক্ত তেল ফিড হার প্রয়োজনীয় সীমানা তৈলাক্তকরণের রিংগুলিকে ক্ষুধার্ত করে। অপারেটররা প্রায়ই একটি ভুল তেল সান্দ্রতা ব্যবহার করে যা উচ্চ স্রাব তাপমাত্রার অধীনে ভেঙে যায়। কখনও কখনও, ভারী গ্যাস-প্রবাহের তরল প্রতিরক্ষামূলক তেল ফিল্মকে সম্পূর্ণরূপে ধুয়ে দেয়। এই মাইক্রোস্কোপিক হাইড্রোডাইনামিক বাধা ছাড়া, ধাতু সরাসরি ধাতুর বিরুদ্ধে পিষে যায়।
দূষণ মেশিনের ভিতরে একটি অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্লারি তৈরি করে। পাইপ স্কেল, মরিচা ফ্লেক্স এবং অনুঘটক ধুলো সাকশন ভালভের মাধ্যমে প্রবেশ করে। এই ধ্বংসাবশেষ নিজেকে নরম টেফলন রাইডার ব্যান্ডের মধ্যে এম্বেড করে, সেগুলিকে স্যান্ডপেপারে পরিণত করে। তরল ওয়াশআউট ঘটে যখন তরল হাইড্রোকার্বন বা জল বহনকারী কম্প্রেশন চেম্বারে প্রবেশ করে। তরল কম্প্রেস না. তারা হিংস্রভাবে রিংগুলি অতিক্রম করে এবং সমস্ত অবশিষ্ট লুব্রিকেন্টকে সরিয়ে দেয়, বোরটিকে সম্পূর্ণরূপে অরক্ষিত রাখে।
সারণী 1: সাধারণ মূল কারণ এবং পরিধান লক্ষণ ম্যাট্রিক্স
| মূল কারণ বিভাগ | প্রাথমিক পরিধান লক্ষণ | সেকেন্ডারি উপাদান ক্ষতি |
|---|---|---|
| ক্রসহেড মিসালাইনমেন্ট | গুরুতর ডিম্বাকৃতি এবং নীচে-বোর পরিধান | ত্বরিত প্যাকিং রিং ব্যর্থতা |
| তৈলাক্তকরণ অনাহার | গভীর স্কোরিং এবং হিট টিন্টিং (গলিং) | ছিন্ন বা গলিত পিস্টন রিং |
| তরল বহন | ধোয়া-আউট চেহারা, মাইক্রো-পিটিং | ভাঙ্গা স্তন্যপান এবং স্রাব ভালভ |
| কণা দূষণ | স্ট্রোক পথ বরাবর অভিন্ন ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্ক্র্যাচিং | রাইডার ব্যান্ডে এম্বেড করা ধ্বংসাবশেষ |
গুরুতর পরিধানকে মোকাবেলা করার সময় সিদ্ধান্ত গ্রহণকারীরা তিনটি স্বতন্ত্র পথের মুখোমুখি হন। আপনাকে অবশ্যই অপারেশনাল চাপ, ধাতুবিদ্যার অখণ্ডতা এবং বাজেটের সীমাবদ্ধতাগুলি সাবধানে ওজন করতে হবে।
এই প্রথম বিকল্পটিতে সংকেত পুনরুদ্ধার করার জন্য ক্ষতিগ্রস্ত দেয়ালগুলিকে সম্মান করা এবং বিরক্ত করা জড়িত। আমরা এই oversizing কল. এই পদ্ধতিটি কেবল তখনই কার্যকর থাকে যদি পরিধানটি OEM সর্বাধিক ওভারসাইজ সীমার মধ্যে ভাল থাকে। আপনি সাধারণত এক ইঞ্চি উপাদানের মাত্র কয়েক হাজার ভাগ অপসারণ করেন। যাইহোক, ওভারসাইজিং স্বতন্ত্র বাস্তবায়ন ঝুঁকি বহন করে। আপনার কাস্টম বড় আকারের পিস্টন রিং এবং রাইডার ব্যান্ডগুলি এগিয়ে যাওয়ার প্রয়োজন হবে৷ এটি ইউনিটের ভলিউমেট্রিক ডিসপ্লেসমেন্টকেও কিছুটা পরিবর্তন করে, যা ডাউনস্ট্রিম প্রক্রিয়াগুলিকে প্রভাবিত করতে পারে।
রি-স্লিভিং এর মধ্যে রয়েছে ক্ষতিগ্রস্ত বোর মেশিন করা এবং একটি ভারী-শুল্ক সন্নিবেশ স্থাপন করা। এটি একটি ভারী জীর্ণ জন্য সর্বোত্তম পছন্দ প্রতিনিধিত্ব করে কম্প্রেসার সিলিন্ডার যেখানে বাইরের চাপের সীমানা ঢালাই কাঠামোগতভাবে সাউন্ড থাকে। উপাদান নির্বাচন এখানে একটি বিশাল ভূমিকা পালন করে। ঢালাই লোহা লাইনার মান মিষ্টি গ্যাস অ্যাপ্লিকেশনের জন্য ভাল কাজ করে. অত্যন্ত ক্ষয়কারী টক গ্যাসের সাথে মোকাবিলা করার সময় শক্ত ইস্পাত বা বিশেষত্বের সংকর ধাতুগুলি এক্সেল।
তাপীয় সঙ্কুচিত-ফিটিং সঠিক মেশিনিং সহনশীলতা দাবি করে। মেশিন শপ ঢালাই গরম করার সময় তরল নাইট্রোজেন ব্যবহার করে লাইনার হিমায়িত করে। একটি অনুপযুক্ত হস্তক্ষেপ ফিট অপারেশন চলাকালীন বিপর্যয়কর লাইনার স্লিপেজ বাড়ে। এটি খারাপ তাপ স্থানান্তরও ঘটাতে পারে, যা নতুন পিস্টন রিংগুলিকে ধ্বংস করে এমন স্থানীয় হট স্পটগুলির দিকে পরিচালিত করে।
কখনও কখনও, মেরামত খুব বেশি ঝুঁকি তৈরি করে। সম্পূর্ণ প্রতিস্থাপন কঠোরভাবে প্রয়োজনীয় হয়ে ওঠে যখন ঢালাই মাইক্রো-ফ্র্যাকচার বিকাশ করে। জ্যাকেট জল লিক এছাড়াও একটি সম্পূর্ণ প্রতিস্থাপন বাধ্যতামূলক. যদি পূর্ববর্তী যন্ত্রবিদরা কাঠামোগত সুরক্ষা সীমা অতিক্রম করে ইউনিটটিকে বিরক্ত করে, অন্য মেরামতের চেষ্টা করবেন না। উচ্চ অপারেটিং চাপ দুর্বল দেয়ালকে ফেটে যাওয়ার পর্যায়ে চাপ দেবে।
একটি নতুন গ্যাস রেসিপ্রোকেটিং কম্প্রেসার ঢালাইয়ের জন্য সর্বোচ্চ অগ্রিম মূলধন ব্যয় (CAPEX) প্রয়োজন। যাইহোক, এটি একটি স্বতন্ত্র ROI যুক্তি প্রদান করে। একটি নতুন ইউনিট লাইফ সাইকেল ঘড়িকে শূন্যে রিসেট করে। আপনি ধাতব ক্লান্তির লুকানো ঝুঁকিগুলি দূর করেন এবং একটি আদর্শ OEM ওয়ারেন্টি সুরক্ষা লাভ করেন।
চার্ট 1: বোর পরিধান জন্য প্রতিকারের কৌশল
| মেরামত কৌশল | মূল্যায়ন মানদণ্ড | প্রাথমিক বাস্তবায়ন ঝুঁকির |
|---|---|---|
| Honing / বিরক্তিকর | পরিধান OEM সর্বোচ্চ oversize সীমা অধীনে | কাস্টম oversized রিং প্রয়োজন; স্থানচ্যুতি পরিবর্তন করে |
| রি-স্লিভিং | গভীর স্কোরিং, কিন্তু শব্দ চাপ বাউন্ডারি | হস্তক্ষেপ ফিট ব্যর্থতা; দুর্বল তাপ স্থানান্তর |
| সম্পূর্ণ প্রতিস্থাপন | মাইক্রো-ফ্র্যাকচার, জল ফুটো, পাতলা দেয়াল | সর্বোচ্চ প্রাথমিক মূলধন ব্যয় |
আপনার সরঞ্জাম পরিচালনার যে কোনও মেশিনের দোকান আপনাকে অবশ্যই ভালভাবে পরীক্ষা করতে হবে। বিক্রেতাকে অবশ্যই ধাতুবিদ্যার প্রক্রিয়াগুলিতে নিখুঁত দক্ষতা প্রদর্শন করতে হবে। উন্নত লাইনার উপকরণগুলির সুনির্দিষ্ট হ্যান্ডলিং এবং তাপ চিকিত্সা প্রয়োজন। উচ্চ-বেগ অক্সিজেন ফুয়েল (HVOF) টাংস্টেন কার্বাইডের মতো থার্মাল স্প্রে আবরণ প্রয়োগে তাদের দক্ষতা অর্জন করা উচিত। এই শক্ত আবরণগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম দূষিত পদার্থগুলিকে প্রতিরোধ করে অভ্যন্তরীণ পৃষ্ঠের জীবনকাল নাটকীয়ভাবে প্রসারিত করে।
কখনই অনুমান করবেন না যে একজন বিক্রেতা কম্প্রেশন স্ট্যান্ডার্ড বোঝেন। API 618 নির্দেশিকাগুলিতে তাদের কঠোর আনুগত্য প্রমাণ করে দাবি ডকুমেন্টেশন। আপনার প্রাসঙ্গিক OEM স্পেসিফিকেশনের সাথে তাদের সম্মতি যাচাই করা উচিত। তাদের পৃষ্ঠ ফিনিস ক্ষমতা সম্পর্কে প্রমাণ জন্য জিজ্ঞাসা করুন. সঠিক তেল ফিল্ম ধারণ নিশ্চিত করতে তাদের অবশ্যই নির্দিষ্ট Ra (রুক্ষতা গড়) এবং Rz মান অর্জন করতে হবে। পূর্ববর্তী চাকরিতে তাদের ঘনত্ব এবং মাত্রিক সহনশীলতার রেকর্ড পরীক্ষা করুন।
কঠোর মানের নিশ্চয়তা পরীক্ষা ছাড়া ডেলিভারি গ্রহণ করবেন না। মেরামত-পরবর্তী হাইড্রোস্ট্যাটিক পরীক্ষার ম্যান্ডেট, বিশেষ করে জল-জ্যাকেটযুক্ত ইউনিটগুলির জন্য। সর্বাধিক অনুমোদিত কাজের চাপের 1.5 গুণে হাইড্রো-পরীক্ষা ঢালাই অখণ্ডতা নিশ্চিত করে। ফিল্ড ইনস্টলেশনের পরে জলের ফুটো বিপর্যয়কর ডাউনটাইম সৃষ্টি করে। উপরন্তু, একটি ব্যাপক চূড়ান্ত মাত্রিক পরিদর্শন রিপোর্ট প্রয়োজন. ইউনিটটি তাদের সুবিধা ছাড়ার আগে এই প্রতিবেদনটি অবশ্যই ছয়-পয়েন্ট চেকের ফলাফল নথিভুক্ত করবে।
আমরা নতুন বিক্রেতাদের যোগ্যতা অর্জনের জন্য একটি নির্দিষ্ট কৌশল সুপারিশ করি। পরিচিত খারাপ অভিনেতা ইউনিটে একটি পাইলট পরিদর্শন শুরু করুন। আপনার সম্ভাব্য বিক্রেতার কাছে এই সমস্যাযুক্ত ঢালাই পাঠান। প্রাথমিক টিয়ারডাউনের সময় তাদের প্রতিবেদনের স্বচ্ছতা মূল্যায়ন করুন। তাদের প্রযুক্তিগত সুপারিশের গুণমান এবং বস্তুনিষ্ঠতা মূল্যায়ন করুন। ফ্লিট-ওয়াইড ওভারহলের মাধ্যমে আপনি তাদের বিশ্বাস করার আগে এই পাইলট পরীক্ষা তাদের সত্যিকারের ইঞ্জিনিয়ারিং ক্ষমতা প্রকাশ করে।
বোর পরিধান পরিচালনা করা শুধুমাত্র ধাতব ফাঁক পরিমাপ করার বাইরে চলে যায়। এটি সম্পূর্ণ কম্প্রেশন সিস্টেমের সম্পূর্ণ যান্ত্রিক অখণ্ডতা পুনরুদ্ধারের চারপাশে ঘোরে। প্রমাণ-ভিত্তিক পরিদর্শন এই প্রক্রিয়ার নিখুঁত ভিত্তি হিসাবে কাজ করে। কোনো মেরামত করার আগে আপনাকে অবশ্যই মূল কারণগুলি যেমন রড অ্যালাইনমেন্ট, ক্রসহেড ক্লিয়ারেন্স এবং দুর্বল তৈলাক্তকরণের সমাধান করতে হবে। অন্যথায়, আপনার নতুন মেশিন করা পৃষ্ঠ স্টার্টআপে দ্রুত ব্যর্থ হবে।
আপনার সম্পদ রক্ষা করার জন্য এই পদক্ষেপ গ্রহণ করুন:
আপনার পরবর্তী পরিকল্পিত পরিবর্তনের সময় সমস্ত উচ্চ-ঝুঁকির ইউনিটের জন্য একটি ব্যাপক মাত্রিক 6-পয়েন্ট অডিট নির্ধারণ করুন।
একটি বেসলাইন পরিধান হার প্রতিষ্ঠা করতে একজন যোগ্যতাসম্পন্ন ইঞ্জিনিয়ারিং অংশীদারের কাছে বর্তমান পরিদর্শন প্রতিবেদন জমা দিন।
ফলাফল অনুমান করার পরিবর্তে যে কোনও ভারী স্কোর করা বোরের জন্য একটি আনুষ্ঠানিক মেরামতের সম্ভাব্যতা বিশ্লেষণের অনুরোধ করুন।
স্তন্যপান স্রোতে প্রবেশ করা থেকে ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা দূষণ প্রতিরোধ করতে আপনার আপস্ট্রিম পরিস্রাবণ সিস্টেমগুলি অবিলম্বে আপগ্রেড করুন।
উত্তর: ইঞ্জিনিয়ারিং সীমানা এই সীমাগুলি নির্দেশ করে, প্রায়শই বোরের ব্যাসের প্রতি ইঞ্চি এক ইঞ্চির হাজার ভাগে পরিমাপ করা হয়। সাধারণত, ব্যাস প্রতি ইঞ্চি 0.001 থেকে 0.0015 ইঞ্চি ছাড়িয়ে আউট-অফ-গোলাকার হস্তক্ষেপ প্রয়োজন। যাইহোক, সুনির্দিষ্ট সীমা নির্দিষ্ট OEM স্পেসিফিকেশন এবং আপনার অপারেশনাল চাপের উপর অনেক বেশি নির্ভর করে। উচ্চ-চাপের অ্যাপ্লিকেশনগুলি গুরুতর গ্যাস ব্লো-বাই এবং প্যাকিং ব্যর্থতা রোধ করতে আরও কঠোর সহনশীলতার দাবি করে।
উত্তর: ইন-সিটু বা অন-সাইট সম্মানের গুরুতর সীমাবদ্ধতা রয়েছে। পোর্টেবল বিরক্তিকর বার হালকা ক্ষেত্রের কাজের জন্য বিদ্যমান। যাইহোক, গভীর স্কোরিং মেরামত এবং উচ্চ-নির্ভুল স্লিভিংয়ের জন্য সাধারণত দোকান-স্তরের মেশিনিং প্রয়োজন। একটি ডেডিকেটেড মেশিন শপ সঠিক কেন্দ্রীকরণ, অনমনীয় ক্ল্যাম্পিং এবং সঠিক তাপীয় হস্তক্ষেপ ফিট নিশ্চিত করে। মাঠে জটিল স্লিভিং করার চেষ্টা করা প্রায়শই পুরো ইউনিটের কাঠামোগত অখণ্ডতা এবং প্রান্তিককরণের সাথে আপস করে।
উত্তর: এই দুটি কারণের মধ্যে একটি বিপরীত সম্পর্ক বিদ্যমান। বোর তার প্রকৃত নলাকার আকৃতি হারায়, রাইডার ব্যান্ডের শারীরিক যোগাযোগের ক্ষেত্র হ্রাস পায়। এই হ্রাস পায়ের ছাপ নাটকীয়ভাবে Teflon ব্যান্ড উপাদানের উপর স্থানীয় ভারবহন চাপ বৃদ্ধি করে। উচ্চ চাপ রাইডার ব্যান্ড পরিধানকে ত্বরান্বিত করে, পিস্টন রডটি ফেলে দেয় এবং পুরো স্ট্রোক জুড়ে আরও যান্ত্রিক অবক্ষয় ঘটায়।


