
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-18 Kaynak: Alan
Silindir çapı aşınması günlük operasyonlarınızda kaçınılmaz bir tribolojik zorluk teşkil eder. Her piston vuruşu, gaz pistonlu kompresörün içinde muazzam bir sürtünme yaratır. Zamanla bu sürekli temas, hacimsel verimliliği doğrudan etkiler, paketleme ömrünü sınırlar ve genel ekipman güvenilirliğini tehdit eder. Erken veya kontrolsüz aşınma, felaket boyutunda gaz kaçağına yol açar. Yakında aşırı termal stresle karşılaşacak ve plansız kesintilerle karşılaşacaksınız. Karar vericilerin normal operasyonel aşınma ile hızlandırılmış bozulma arasında ayrım yapması gerekir. Hızlandırılmış bozulma, sıkıştırma sisteminizin mekanik bütünlüğünü korumak için acil müdahale gerektirir.
Bu makaleyi değerlendirme için son derece teknik ve objektif bir çerçeve sağlamak üzere tasarladık. Aşınmayı doğru bir şekilde nasıl inceleyeceğinizi ve altta yatan mekanik arızaları nasıl tanımlayacağınızı öğreneceksiniz. Onarımın uygulanabilirliğini değerlendirmenize ve en uygun iyileştirme stratejisini seçmenize yardımcı oluyoruz. Bu protokolleri izleyerek, uyumsuzluk riski olmadan veya operasyonel güvenlikten ödün vermeden sistem performansını geri yükleyebilirsiniz.
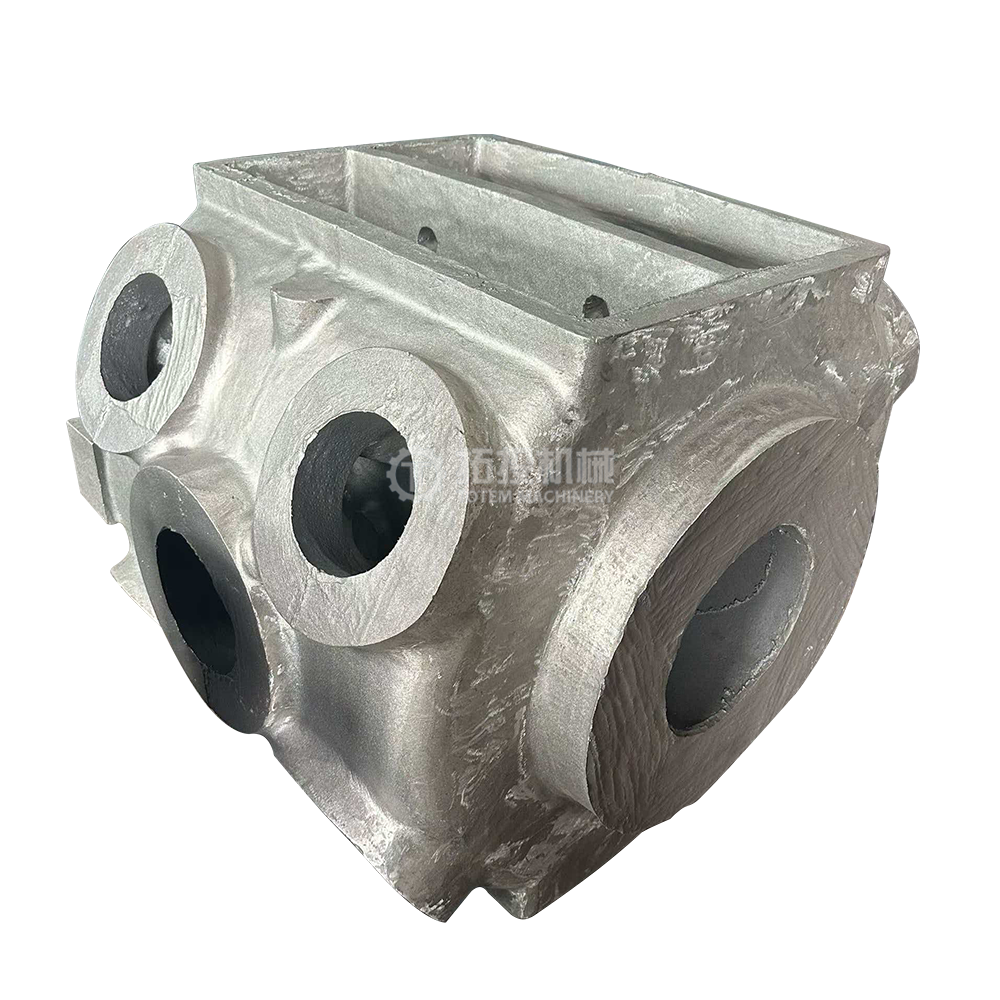
Doğru değerlendirme, çok noktalı kadranlı delik ölçüm ölçümleri kullanılarak izolasyon koniği, yuvarlaklık dışılık ve yüzey puanlaması gerektirir.
Tekrarlanan aşınmayı önlemek için herhangi bir silindir onarımından önce kök neden analizi (örn. çapraz kafa tertibatının yanlış hizalanması, yağlama arızası) yapılmalıdır.
Bir kompresör silindirini bileme, manşonlama veya değiştirme kararı, OEM'in izin verilen maksimum açıklıklarına, çalışma basıncına ve termal dinamiklere bağlıdır.
Bir onarım tedarikçisi seçmek, onların API 618 standartlarına uygunluğunun ve özel astarlar ve gelişmiş kaplamalar konusundaki metalürjik uzmanlığının doğrulanmasını gerektirir.
Arttırılmış piston-silindir boşlukları, sıkıştırılmış gazın piston segmanlarından kaçmasına izin verir. Sektör profesyonelleri bu olguya gaz kaçağı adını veriyor. Bu kaçak, makinenizin verimini büyük ölçüde azaltır. Sonuç olarak, her standart fit küp (SCF) gazı sıkıştırmak için önemli ölçüde daha fazla elektrik veya yakıt enerjisi harcarsınız. Sıcak, önceden sıkıştırılmış gaz bu genişletilmiş açıklıklar boyunca yeniden dolaştıkça iç sıcaklıklar da tehlikeli bir şekilde yükselir. Bu sıkışan ısı, yağlama yağınızın kalitesini düşürür, viskozitesini azaltır ve aşınma döngüsünü artırır.
Vakumda aşırı silindir aşınması asla meydana gelmez. Anormal yan yükleri diğer tarafa aktarır Gaz Pistonlu Kompresör Parçaları . Piston çubukları, sürücü halkaları ve basınç salmastrası bu yanlış hizalanmış kuvvetin yükünü üstlenir. Sürücü bantları silindir duvarına karşı amaçlanan temas alanını kaybeder. Düzensiz bir şekilde aşınırlar ve bu da ağır piston çubuğunun gerçek merkez hattından düşmesine neden olur. Bu çubuk düşüşü, salmastra halkası arızasını hızlandırır, kritik çubuk contalarını tehlikeye atar ve sıklıkla tehlikeli kaçak emisyonlara yol açar.
Tesisiniz için 'kontrollü durumun' nasıl görüneceğini açıkça tanımlamanız gerekir. İlk olarak, tüm sıkıştırma aşamalarında her zaman OEM tarafından belirlenen delik açıklıklarını korumanız gerekir. Kontrollü bir durum aynı zamanda kararlı çalışma boşaltma sıcaklıklarına da sahiptir. Son olarak öngörülebilir, uzatılmış bakım aralıklarına güvenebilirsiniz. Delik aşınmasını proaktif bir şekilde yönettiğinizde, acil durum kapatmalarını önler ve üretim programlarını tamamen bozulmadan korursunuz.

Hazırlık, herhangi bir değerlendirmede kritik ilk adımdır. Tek bir ölçüm almadan önce deliği iyice temizlemelisiniz. Teknisyenler tüm yağı, kalıntıları, boru tortusunu ve karbon birikimini silmelidir. Daha sonra tüm düzeneğin ortam sıcaklığına ulaşmasını bekleyin. Sıcak bir ünitede okuma yapılması ciddi termal genleşme bozulmalarına neden olur. Bu çarpıklıklar açıklık hesaplamalarınızı geçersiz kılacak ve yanlış onarım kararlarına yol açacaktır.
Tribolojik hasarı doğru bir şekilde değerlendirmek için hassas aletlere ihtiyacınız vardır. Standart kaliperler bu görev için erişim ve sağlamlığa sahip değildir. Bunun yerine, kalibre edilmiş kadranlı delik mastarlarının ve ana mikrometrelerin kullanımını belirtin. Bu cihazlar mikroskobik aşınmayı tespit etmek için gerekli çözünürlüğü sağlar. Standart uygulama, iç yüzeyi süpürmeden önce mikrometre kullanılarak kadran delik göstergesinin nominal delik çapına sıfırlanmasını gerektirir.
Endüstri standartları, herhangi bir doğru ölçüm için belirli bir ölçüm rutinini zorunlu kılar. pistonlu kompresör silindir deliği aşınma muayenesi . Biz buna 6 nokta kontrolü diyoruz. Tam olarak şu adımları izleyin:
Kadranlı delik ölçüm cihazınızı sertifikalı bir ana mikrometreye göre kalibre edin.
Dikey ekseni tam olarak piston strokunun üst ölü merkezinde ölçün.
Yatay ekseni aynı üst ölü merkez konumunda ölçün.
Darbenin orta noktasında dikey ve yatay ölçümleri tekrarlayın.
Her iki eksen ölçümünü de darbenin alt ölü merkezinde tekrarlayın.
Kapsamlı bir boyut profili oluşturmak için altı veri noktasının tümünü belgeleyin.
Belirli aşınma modellerini belirlemek için bu değerleri yorumlamanız gerekir. Aşınma döküm boyunca nadiren eşit şekilde meydana gelir. Konik aşınma genellikle krank ucunda veya kafa ucunda çok daha ağır görünür. Gaz yükü dinamikleri, çubuk gerilmesi ve strok uzunluğu bu koniklik etkisini belirler. Yer çekiminin yatay birimlerde büyük bir rol oynadığını sıklıkla göreceksiniz. Yerçekimi ağır pistonu aşağı doğru çekerek yuvarlaklığın bozulmasına veya ovalliğe neden olur.
Boyutsal kontrollerin ötesinde, puanlama ve sinirlendirmeyi aramalısınız. Son bozulmayı değerlendirmek için parmaklarınızı yüzey üzerinde gezdirin. Derin oluklar yağlama filminin tamamen çöktüğünü gösterir. Puanlamayı değerlendirirken metalde renk değişikliği olup olmadığına bakın. Mavi veya mor ısıyla renklendirme, bileşenlerin şiddetli kuru çalışma koşullarıyla karşılaştığını gösterir.
Hasarlı deliği tamir edemezsiniz. Kaynağı bulmak için ani hasarın ötesine bakmalısınız. Mekanik hizalama, hızlandırılmış aşınmanın ana suçlusu görevi görür. İçerideki sorunlar Çapraz Kafa Düzeneği, büyük asimetrik yan yükleri doğrudan silindir duvarlarına uygular. Aşırı çaprazkafa boşluğu veya ciddi çubuk salgısı, pistonu merkez hattından çıkmaya zorlar. Sürücü halkaları kesici aletler gibi davranarak her darbede dökme demir yüzeyleri oyar.
Yağlama arızaları iç yüzeyleri hızla tahrip eder. Uygun olmayan yağ besleme oranları, halkaların gerekli sınır yağlamasından mahrum kalmasına neden olur. Operatörler sıklıkla yüksek tahliye sıcaklıklarında bozulan yanlış bir yağ viskozitesi kullanır. Bazen gaz akışının yoğun şekilde seyreltilmesi, koruyucu yağ filmini tamamen yıkar. Bu mikroskobik hidrodinamik bariyer olmadan metal doğrudan metale sürtünür.
Kirlenme, makinenin içinde oldukça aşındırıcı bir bulamaç oluşturur. Boru tortusu, pas pulları ve katalizör tozu emme valflerinden girer. Bu döküntü, daha yumuşak Teflon destek bantlarının içine yerleşerek onları zımpara kağıdına dönüştürür. Sıvı yıkama, sıvı hidrokarbonlar veya su taşınması sıkıştırma odasına girdiğinde meydana gelir. Sıvılar sıkışmaz. Halkaları şiddetli bir şekilde üflerler ve kalan tüm yağlayıcı maddeyi sıyırarak deliği tamamen korumasız bırakırlar.
Tablo 1: Yaygın Kök Nedenler ve Aşınma Belirtileri Matrisi
| Kök Neden Kategorisi | Birincil Aşınma Belirtisi | İkincil Bileşen Hasarı |
|---|---|---|
| Çaprazkafa Yanlış Hizalaması | Şiddetli ovallik ve alt delik aşınması | Hızlandırılmış salmastra halkası arızası |
| Yağlama Açlığı | Derin çizilme ve ısıyla renklendirme (sakatlanma) | Parçalanmış veya erimiş piston segmanları |
| Sıvı Taşınması | Soluk görünüm, mikro çukurlaşma | Kırık emme ve basma valfleri |
| Partikül Kirliliği | Kontur yolu boyunca tekdüze aşındırıcı çizilme | Sürücü bantlarında gömülü kalıntılar |
Karar vericiler şiddetli aşınmayı ele alırken üç farklı yolla karşı karşıya kalır. Operasyonel baskıyı, metalurjik bütünlüğü ve bütçe kısıtlamalarını dikkatle tartmalısınız.
Bu ilk seçenek, eşmerkezliliği yeniden sağlamak için hasarlı duvarların honlanmasını ve delinmesini içerir. Biz buna aşırı boyutlandırma diyoruz. Bu yöntem yalnızca aşınmanın OEM'in maksimum aşırı boyut limitleri dahilinde kalması durumunda geçerli kalır. Genellikle bir inçin yalnızca birkaç binde biri kadar malzemeyi kaldırırsınız. Ancak aşırı boyutlandırma, farklı uygulama riskleri taşır. İleriye doğru hareket ederken özel büyük boyutlu piston segmanlarına ve taşıyıcı bantlara ihtiyacınız olacak. Ayrıca ünitenin hacimsel yer değiştirmesini de biraz değiştirir, bu da aşağı yöndeki işlemleri etkileyebilir.
Yeniden kaplama, hasarlı deliğin işlenmesini ve ağır hizmet tipi bir kesici ucun takılmasını içerir. Bu, çok yıpranmış bir ayakkabı için en uygun seçimi temsil eder. Kompresör Silindiri . Dış basınç sınır dökümünün yapısal olarak sağlam kaldığı Burada malzeme seçimi büyük bir rol oynuyor. Dökme demir astarlar standart tatlı gaz uygulamaları için iyi çalışır. Sertleştirilmiş çelik veya özel alaşımlar, son derece aşındırıcı ekşi gazla uğraşırken mükemmeldir.
Termal büzülme, kesin işleme toleransları gerektirir. Makine atölyeleri, dökümü ısıtırken sıvı nitrojen kullanarak astarı dondurur. Uygunsuz bir sıkı geçme, çalışma sırasında astarın ciddi şekilde kaymasına neden olur. Aynı zamanda zayıf ısı transferine de neden olabilir ve yeni piston segmanlarının tahrip olmasına neden olan bölgesel sıcak noktalara yol açabilir.
Bazen onarımlar çok fazla risk oluşturur. Dökümde mikro çatlaklar oluştuğunda komple değiştirme kesinlikle gerekli hale gelir. Ceket suyu sızıntıları da tam değişim gerektirir. Önceki makinistlerin üniteyi yapısal güvenlik sınırlarını aşacak şekilde sıkması durumunda, başka bir onarım girişiminde bulunmayın. Yüksek çalışma basıncı, zayıflamış duvarları kopma noktasına kadar zorlayacaktır.
Yeni bir Gaz Pistonlu Kompresör dökümü en yüksek ön sermaye harcamasını (CAPEX) gerektirir. Ancak farklı bir yatırım getirisi mantığı sunar. Yeni bir birim yaşam döngüsü saatini sıfırlar. Metal yorulmasının gizli risklerini ortadan kaldırır ve standart OEM garantisinin korumasına sahip olursunuz.
Grafik 1: Delik Aşınması
| Onarım Stratejisi | Değerlendirme Kriterleri için İyileştirme Stratejileri | Birincil Uygulama Riski |
|---|---|---|
| Honlama / Delik Açma | Aşınma, OEM'in maksimum aşırı boyut sınırlarının altındadır | Özel büyük boyutlu halkalar gerektirir; yer değiştirmeyi değiştirir |
| Yeniden Giydirme | Derin puanlama, ancak sağlam basınç sınırı | Girişim uyumu hatası; zayıf ısı transferi |
| Komple Değiştirme | Mikro çatlaklar, su sızıntıları, ince duvarlar | En yüksek başlangıç sermaye harcaması |
Ekipmanınızı kullanan tüm makine atölyelerini iyice incelemelisiniz. Satıcının metalurjik süreçlerde mutlak ustalık sergilemesi gerekir. Gelişmiş astar malzemeleri hassas kullanım ve ısıl işlem gerektirir. Yüksek Hızlı Oksijen Yakıtı (HVOF) tungsten karbür gibi termal sprey kaplamaların uygulanmasında başarılı olmalıdırlar. Bu sert kaplamalar, aşındırıcı kirletici maddelere karşı direnç göstererek iç yüzeylerin ömrünü önemli ölçüde uzatır.
Hiçbir zaman bir satıcının sıkıştırma standartlarını anladığını varsaymayın. API 618 kurallarına sıkı sıkıya bağlı kaldıklarını kanıtlayan belgeler talep edin. Ayrıca ilgili OEM spesifikasyonlarına uygunluğunu da doğrulamalısınız. Yüzey kaplama yeteneklerine ilişkin kanıt isteyin. Uygun yağ filmi tutmayı sağlamak için belirli Ra (pürüzlülük ortalaması) ve Rz değerlerine ulaşmaları gerekir. Önceki işlerdeki eşmerkezlilik ve boyutsal tolerans kayıtlarını kontrol edin.
Sıkı kalite güvence testleri yapılmadan teslimatı kabul etmeyin. Özellikle su ceketli üniteler için onarım sonrası hidrostatik testi zorunlu kılın. İzin verilen maksimum çalışma basıncının 1,5 katı su testi, döküm bütünlüğünü garanti eder. Saha kurulumundan sonra su sızıntıları ciddi arıza sürelerine neden olur. Ayrıca kapsamlı bir nihai boyutsal inceleme raporu talep edin. Bu rapor, ünite tesisten ayrılmadan önce altı noktalı kontrol sonuçlarını belgelendirmelidir.
Yeni satıcıları nitelendirmek için özel bir strateji öneriyoruz. Kötü niyetli olduğu bilinen bir birim üzerinde pilot inceleme başlatın. Bu sorunlu dökümü potansiyel satıcınıza gönderin. İlk sökme işlemi sırasında raporlama şeffaflığını değerlendirin. Teknik tavsiyelerinin kalitesini ve objektifliğini değerlendirin. Bu pilot test, filo genelindeki revizyonlarda onlara güvenmeden önce onların gerçek mühendislik yeteneklerini ortaya çıkarır.
Delik aşınmasını yönetmek, yalnızca metal boşluklarını ölçmenin çok ötesine geçer. Kompresyon sisteminin tamamının mekanik bütünlüğünü yeniden sağlama etrafında döner. Kanıta dayalı denetimler bu sürecin mutlak temelini oluşturur. Herhangi bir onarım yapmadan önce çubuk hizalaması, çapraz kafa açıklıkları ve zayıf yağlama gibi temel nedenleri ele almalısınız. Aksi takdirde, yeni işlenmiş yüzeyiniz başlangıçta hızlı bir şekilde arızalanacaktır.
Varlıklarınızı korumak için şu uygulanabilir adımları uygulayın:
Bir sonraki planlı geri dönüşünüz sırasında tüm yüksek riskli birimler için kapsamlı, boyutlu, 6 noktalı bir denetim planlayın.
Temel aşınma oranını belirlemek için mevcut denetim raporlarını nitelikli bir mühendislik ortağına gönderin.
Sonucu tahmin etmek yerine, ağır puan alan herhangi bir delik için resmi bir onarım fizibilite analizi talep edin.
Aşındırıcı partikül kirliliğinin emme akışına girmesini önlemek için yukarı akış filtreleme sistemlerinizi derhal yükseltin.
C: Mühendislik sınırları, çoğunlukla delik çapının inç başına binde biri cinsinden ölçülen bu sınırları belirler. Genellikle çap başına 0,001 ila 0,0015 inç'i aşan yuvarlaklık, müdahale gerektirir. Ancak kesin sınırlar büyük ölçüde belirli OEM spesifikasyonlarına ve çalışma basınçlarınıza bağlıdır. Yüksek basınçlı uygulamalar, ciddi gaz sızıntısını ve paketleme arızasını önlemek için çok daha sıkı toleranslar gerektirir.
C: Yerinde veya yerinde honlamanın ciddi sınırlamaları vardır. Hafif saha çalışmaları için taşınabilir delik işleme baraları mevcuttur. Bununla birlikte, derin çentikli onarım ve yüksek hassasiyetli kılıflama genellikle atölye düzeyinde işleme gerektirir. Özel bir makine atölyesi, uygun eşmerkezlilik, sağlam kelepçeleme ve doğru termal girişim uyumu sağlar. Sahada karmaşık kaplama yapmaya çalışmak çoğu zaman tüm birimin yapısal bütünlüğünü ve hizalamasını tehlikeye atar.
Cevap: Bu iki faktör arasında ters bir ilişki vardır. Delik gerçek silindirik şeklini kaybettikçe taşıyıcı bandın fiziksel temas alanı azalır. Bu azaltılmış ayak izi, Teflon bant malzemesi üzerindeki lokalize taşıma basıncını önemli ölçüde artırır. Artan basınç, sürücü bandının aşınmasını hızlandırır, piston çubuğunu düşürür ve strok boyunca daha fazla mekanik bozulmaya neden olur.


