
Please Choose Your Language
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 18.08.2026 Шығу орны: Сайт
Цилиндр саңылауларының тозуы сіздің күнделікті жұмысыңызда сөзсіз трибологиялық қиындық тудырады. Әрбір поршеньдік инсульт газ поршенді компрессордың ішінде үлкен үйкеліс тудырады. Уақыт өте келе бұл тұрақты байланыс көлемдік тиімділікке тікелей әсер етеді, орау мерзімін шектейді және жабдықтың жалпы сенімділігіне қауіп төндіреді. Мерзімінен бұрын немесе бақыланбаған тозу газдың апатты соққысына әкеледі. Жақында сіз шамадан тыс жылу кернеуін көресіз және жоспарланбаған үзілістерге ұшырайсыз. Шешім қабылдаушылар қалыпты пайдалану тозуы мен жеделдетілген тозуды ажыратуы керек. Жеделдетілген деградация сіздің қысу жүйеңіздің механикалық тұтастығын қорғау үшін дереу араласуды талап етеді.
Біз бұл мақаланы бағалау үшін жоғары техникалық, объективті негізді қамтамасыз ету үшін әзірледік. Сіз тозуды дәл тексеруді және негізгі механикалық ақауларды анықтауды үйренесіз. Біз сізге жөндеудің өміршеңдігін бағалауға және оңтайлы қалпына келтіру стратегиясын таңдауға көмектесеміз. Осы хаттамаларды орындау арқылы сіз сәйкессіздікке қауіп төндірмей немесе жұмыс қауіпсіздігін жоғалтпай жүйе өнімділігін қалпына келтіре аласыз.
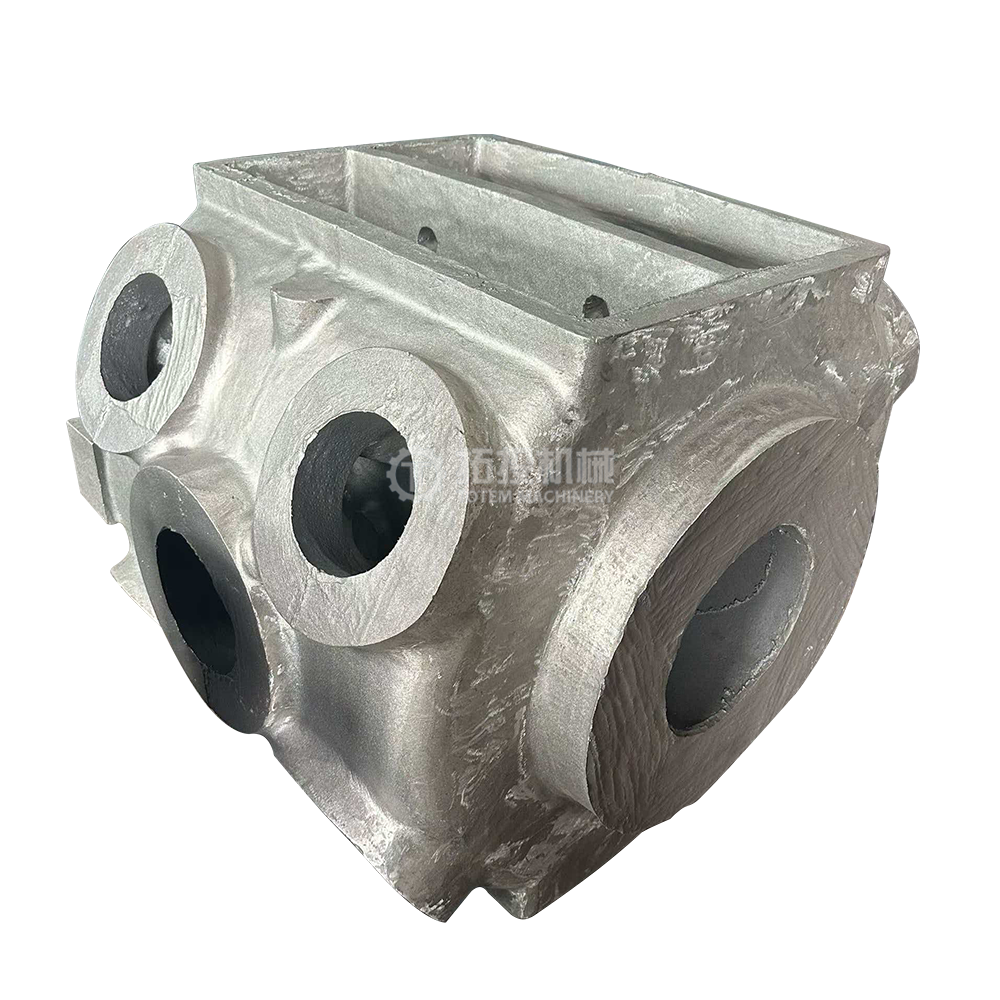
Дәл бағалау үшін оқшаулау конустық, шеңберден тыс және көп нүктелі теру саңылауының өлшеуіш өлшемдерін қолдану арқылы бетті бағалау қажет.
Түбірлік себептерді талдау (мысалы, айқас түйіршіктерінің тураланбауы, майлаудың ақаулығы) қайталанатын тозуды болдырмау үшін цилиндрді жөндеуден бұрын болуы керек.
Компрессор цилиндрін тазарту, қаптау немесе ауыстыру туралы шешім OEM максималды рұқсат етілген саңылауларға, жұмыс қысымына және жылу динамикасына байланысты.
Жөндеу жеткізушісін таңдау олардың API 618 стандарттарына сәйкестігін және тапсырыстық төсемдер мен жетілдірілген жабындардағы металлургиялық тәжірибесін тексеруді талап етеді.
Поршеньден цилиндрге дейінгі аралықтардың жоғарылауы сығылған газдың поршеньдік сақиналардан өтіп кетуіне мүмкіндік береді. Өнеркәсіп мамандары бұл құбылысты газды соққы деп атайды. Бұл соққы сіздің құрылғыңыздың өткізу қабілетін күрт төмендетеді. Демек, әрбір стандартты текше фут (SCF) газды сығу үшін сіз айтарлықтай көп электр немесе отын энергиясын жұмсайсыз. Ішкі температуралар да қауіпті түрде көтеріледі, өйткені ыстық, бұрын сығылған газ осы кеңейтілген саңылаулар арқылы қайта айналады. Бұл ұсталған жылу майлау майын нашарлатады, оның тұтқырлығын жұқартады және тозу циклін күшейтеді.
Цилиндрдің шамадан тыс тозуы вакуумда ешқашан болмайды. Ол қалыпты емес бүйірлік жүктемелерді басқаларға береді Газ поршенді компрессордың бөлшектері . Поршеньдік шыбықтар, шабандоз сақиналары және қысымды орау осы дұрыс реттелмеген күштің ауыртпалығын алады. Шабандоз жолақтары цилиндр қабырғасына қарсы жоспарланған контактілі патчты жоғалтады. Олар біркелкі емес тозады, бұл ауыр поршеньдік штанганың шынайы орталық сызығынан түсуіне мәжбүр етеді. Бұл таяқшаның түсуі орау сақинасының істен шығуын тездетеді, өзекшелердің маңызды тығыздағыштарын бұзады және жиі қауіпті зиянды шығарындыларға әкеледі.
Сіздің нысаныңыз үшін 'бақыланатын күй' қандай болатынын нақты анықтауыңыз керек. Біріншіден, барлық қысу кезеңдерінде OEM белгілеген саңылау саңылауларын үнемі сақтау керек. Басқарылатын күйде тұрақты жұмыс разряд температурасы да бар. Соңында, болжамды, ұзартылған техникалық қызмет көрсету аралықтарына сене аласыз. Тесіктердің тозуын алдын ала басқарған кезде, төтенше жағдайда тоқтаулардан аулақ боласыз және өндіріс кестелерін толығымен сақтайсыз.

Дайындық кез келген бағалаудың маңызды алғашқы қадамы ретінде қызмет етеді. Бір өлшемді орындамас бұрын тесікті мұқият тазалау керек. Техниктер барлық майды, қоқысты, құбыр шкаласын және көміртегінің жиналуын сүртуі керек. Содан кейін бүкіл жинақтың қоршаған орта температурасына жетуіне мүмкіндік беріңіз. Ыстық құрылғыдағы көрсеткіштерді алу термиялық кеңеюдің қатты бұрмалануын тудырады. Бұл бұрмалаулар тазарту есептерін жарамсыз етеді және қате жөндеу шешімдеріне әкеледі.
Трибологиялық зақымдануды дәл бағалау үшін сізге дәл құралдар қажет. Стандартты штангенциркульдерде бұл тапсырманы орындау үшін қол жетімділік пен қаттылық жетіспейді. Оның орнына калибрленген теру саңылаулары мен негізгі микрометрлерді пайдалануды көрсетіңіз. Бұл құралдар микроскопиялық тозуды анықтау үшін қажетті ажыратымдылықты қамтамасыз етеді. Стандартты тәжірибе ішкі бетті сыпырмас бұрын цифербетті саңылау өлшегішін микрометрдің көмегімен номиналды саңылау диаметріне нөлге келтіруді талап етеді.
Өнеркәсіп стандарттары кез келген дәлдік үшін арнайы өлшеу тәртібін белгілейді поршеньді компрессор цилиндрінің саңылауларының тозуын тексеру . Біз мұны 6 ұпайлық тексеру деп атаймыз. Мына нақты қадамдарды орындаңыз:
Теру саңылауының көрсеткішін сертификатталған негізгі микрометрмен салыстырыңыз.
Поршеньдік жүрістің жоғарғы өлі нүктесінде тік осьті дәл өлшеңіз.
Көлденең осьті бірдей жоғарғы өлі орталық күйінде өлшеңіз.
Инсульттің орта нүктесінде тік және көлденең өлшемдерді қайталаңыз.
Инсульттің төменгі өлі орталығында екі ось өлшемін қайталаңыз.
Толық өлшемді профильді құру үшін барлық алты деректер нүктесін құжаттаңыз.
Арнайы тозу үлгілерін анықтау үшін осы көрсеткіштерді түсіндіру керек. Тозу құйма бойынша сирек кездеседі. Конустың тозуы әдетте иінді ұшында немесе бас жағында әлдеқайда ауыр болып көрінеді. Газ жүктемесінің динамикасы, штанганың созылуы және жүріс ұзындығы осы конустық әсерді белгілейді. Көлденең бірліктерде ауырлық күшінің үлкен рөл атқаратынын жиі көресіз. Гравитация ауыр поршеньді төмен қарай тартып, дөңгелек немесе сопақша болады.
Өлшемді тексерулерден басқа, сіз ұпайлар мен өтіріктерді іздеуіңіз керек. Аяқтаудың деградациясын бағалау үшін саусақтарыңызды беттің үстінде жүргізіңіз. Терең ойықтар майлау пленкасының толық құлағанын көрсетеді. Бағалауды бағалау кезінде металдың түссізденуіне назар аударыңыз. Көк немесе күлгін жылу реңктері құрғақ жұмыстың ауыр жағдайларына ұшыраған құрамдастарды көрсетеді.
Сіз жай ғана зақымдалған тесікті жөндей алмайсыз. Дереккөзді табу үшін дереу зақымданудан тыс іздеу керек. Механикалық туралау жылдам тозудың негізгі кінәсі ретінде әрекет етеді. Ішіндегі проблемалар Айқаспалы жинақ массивтік асимметриялық бүйірлік жүктемелерді тікелей цилиндр қабырғаларына енгізеді. Шамадан тыс саңылау немесе штанганың қатты ағуы поршеньді орталық сызығынан шығаруға мәжбүр етеді. Содан кейін шабандоз сақиналары кескіш құрал сияқты әрекет етеді, әр соққы сайын шойын беттерін ойып алады.
Майлау ақаулары ішкі беттерді тез бұзады. Дұрыс емес май беру жылдамдығы қажетті шекаралық майлау сақиналарын аштыққа ұшыратады. Операторлар көбінесе жоғары разряд температурасында бұзылатын дұрыс емес май тұтқырлығын пайдаланады. Кейде қатты газ ағынымен сұйылту қорғаныс май қабығын толығымен жуып тастайды. Бұл микроскопиялық гидродинамикалық тосқауылсыз металл металға тікелей қарсы ұсақталады.
Ластану машинаның ішінде жоғары абразивті суспензияны тудырады. Сорғыш клапандар арқылы құбыр шкаласы, тот үлпектері және катализатор шаңы кіреді. Бұл қоқыс тефлонның жұмсақ жолақтарына еніп, оларды тегістеуге айналдырады. Сұйық көмірсутектер немесе судың тасымалдануы компрессиялық камераға түскенде сұйықтықтың шайылуы орын алады. Сұйықтықтар қысылмайды. Олар сақиналарды қатты үрлеп өтіп, барлық қалдық майлауды алып тастап, саңылауды толығымен қорғалмаған қалдырады.
1-кесте: Жалпы негізгі себептер және тозу белгілері матрицалық
| негізгі себеп санаты | Негізгі тозу симптомы | Қосалқы құрамдас зақым |
|---|---|---|
| Айқас басының дұрыс еместігі | Қатты сопақша және төменгі саңылау тозуы | Жеделдетілген орау сақинасының істен шығуы |
| Майлау аштық | Терең сызу және жылу бояуы (галлинг) | Сынған немесе балқытылған поршеньдік сақиналар |
| Сұйықтықты тасымалдау | Жуылған көрініс, микро шұңқыр | Сору және шығару клапандары сынған |
| Бөлшектердің ластануы | Инсульт жолында біркелкі абразивті сызаттар | Шабандоздар жолақтарына ендірілген қоқыс |
Шешім қабылдаушылар қатты тозу кезінде үш түрлі жолға тап болады. Сіз операциялық қысымды, металлургиялық тұтастықты және бюджеттік шектеулерді мұқият өлшеуіңіз керек.
Бұл бірінші нұсқа концентрлікті қалпына келтіру үшін зақымдалған қабырғаларды тегістеуді және бұрғылауды қамтиды. Біз мұны шамадан тыс өлшем деп атаймыз. Бұл әдіс тозу OEM максималды шамадан тыс шектерде жақсы сақталған жағдайда ғана өміршең болып қалады. Сіз әдетте дюймнің бірнеше мыңнан бір бөлігін ғана алып тастайсыз. Дегенмен, шамадан тыс ұлғайту нақты іске асыру тәуекелдерін тудырады. Сізге үлкен өлшемді поршеньдік сақиналар мен алға жылжыйтын шабандоз жолақтары қажет болады. Ол сондай-ақ құрылғының көлемдік орын ауыстыруын аздап өзгертеді, бұл төменгі ағын процестеріне әсер етуі мүмкін.
Қайта өңдеу зақымдалған тесікті өңдеуді және ауыр салмақты кірістіруді орнатуды қамтиды. Бұл қатты тозғандар үшін оңтайлы таңдауды білдіреді компрессорлық цилиндр . Сыртқы қысымның шекті құймасы құрылымдық жағынан берік болып қалатын Мұнда материалды таңдау үлкен рөл атқарады. Шойын төсеніштері тәтті газды стандартты қолдану үшін жақсы жұмыс істейді. Шыңдалған болат немесе арнайы қорытпалар жоғары коррозиялық қышқыл газбен жұмыс істегенде жақсы.
Термиялық шөгілетін фитингтер дәл өңдеуге төзімділікті талап етеді. Машина цехтары құйманы қыздыру кезінде сұйық азотты пайдаланып лайнерді мұздатады. Дұрыс емес кедергі орнату жұмыс кезінде лайнердің апатты сырғып кетуіне әкеледі. Ол сондай-ақ нашар жылу беруді тудыруы мүмкін, бұл жаңа поршеньдік сақиналарды бұзатын локализацияланған ыстық нүктелерге әкеледі.
Кейде жөндеу тым үлкен қауіп төндіреді. Құймада микро сынықтар пайда болған кезде толық ауыстыру өте қажет болады. Пиджак суының ағып кетуі де толық ауыстыруды талап етеді. Алдыңғы машинистер құрылғыны құрылымдық қауіпсіздік шектеулерінен кейін жалықтырып алса, басқа жөндеуге әрекет жасамаңыз. Жоғары жұмыс қысымы әлсіреген қабырғаларды сыну нүктесіне дейін күшейтеді.
Жаңа Газ поршенді компрессорды құю ең жоғары алдын ала күрделі шығындарды (CAPEX) талап етеді. Дегенмен, ол нақты ROI логикасын ұсынады. Жаңа құрылғы өмірлік цикл сағатын нөлге қайтарады. Сіз металл шаршауының жасырын қауіптерін жоясыз және стандартты OEM кепілдігіне ие боласыз.
1-диаграмма: саңылаулардың тозуын қалпына келтіру стратегиялары
| стратегиясын | бағалау критерийлері | Бастапқы іске асыру тәуекелі |
|---|---|---|
| Тазалау / Жалықтырғыш | Тозу OEM максималды шамадан тыс шектеулер астында | Арнайы өлшемді сақиналарды қажет етеді; орын ауыстыруын өзгертеді |
| Қайта жеңдеу | Терең балл, бірақ дыбыс қысымының шекарасы | Интерференцияның сәйкес келмеуі; нашар жылу беру |
| Толық ауыстыру | Микро сынықтар, судың ағуы, жұқа қабырғалар | Ең жоғары бастапқы күрделі шығындар |
Жабдықпен жұмыс істейтін кез келген цехты мұқият тексеру керек. Сатушы металлургиялық процестерді абсолютті меңгергендігін көрсетуі керек. Жетілдірілген төсеніш материалдары дәл өңдеуді және термиялық өңдеуді қажет етеді. Олар жоғары жылдамдықты оттегі отыны (HVOF) вольфрам карбиді сияқты термиялық бүріккіш жабындарды қолдануда жақсы болуы керек. Бұл қатты жабындар абразивті ластаушы заттарға қарсы тұру арқылы ішкі беттердің қызмет ету мерзімін айтарлықтай ұзартады.
Ешқашан жеткізуші қысу стандарттарын түсінеді деп ойламаңыз. Олардың API 618 нұсқауларына қатаң сәйкестігін растайтын құжаттаманы талап етіңіз. Сондай-ақ олардың тиісті OEM техникалық сипаттамаларына сәйкестігін тексеру керек. Олардың бетін әрлеу мүмкіндіктеріне қатысты дәлелдеуді сұраңыз. Май қабықшасының дұрыс сақталуын қамтамасыз ету үшін олар нақты Ra (орташа кедір-бұдыр) және Rz мәндеріне жетуі керек. Алдыңғы жұмыстардағы олардың концентрлік және өлшемдік төзімділік жазбаларын тексеріңіз.
Қатаң сапаны тексерусіз жеткізуді қабылдамаңыз. Жөндеуден кейінгі гидростатикалық сынауға, әсіресе сумен қапталған қондырғыларға мандат беріңіз. Шекті рұқсат етілген жұмыс қысымынан 1,5 есе жоғары гидросынау құйманың тұтастығын қамтамасыз етеді. Кен орнын орнатқаннан кейін судың ағып кетуі апатты тоқтау уақытын тудырады. Сонымен қатар, толық өлшемді тексеру есебін талап етіңіз. Бұл есеп бөлімше өз нысанынан шыққанға дейін алты нүктелік тексеру нәтижелерін құжаттауы керек.
Жаңа жеткізушілерге біліктілік беру үшін арнайы стратегияны ұсынамыз. Белгілі нашар актер блогында пилоттық тексеруді бастаңыз. Бұл проблемалық кастингті болашақ сатушыға жіберіңіз. Бастапқы бұзу кезінде олардың есеп беру ашықтығын бағалаңыз. Олардың техникалық ұсыныстарының сапасы мен объективтілігін бағалау. Бұл пилоттық сынақ флотты күрделі жөндеуге сенбес бұрын олардың шынайы инженерлік мүмкіндіктерін ашады.
Саңылаулардың тозуын басқару металл бос жерлерін өлшеумен шектелмейді. Ол бүкіл қысу жүйесінің толық механикалық тұтастығын қалпына келтіруге айналады. Дәлелді тексерулер бұл процестің абсолютті негізі болып табылады. Кез келген жөндеуді орындамас бұрын штангаларды туралау, айқаспалы саңылаулар және нашар майлау сияқты негізгі себептерді шешу керек. Әйтпесе, жаңадан өңделген бетіңіз іске қосылғанда тез істен шығады.
Активтеріңізді қорғау үшін мына әрекеттерді орындаңыз:
Келесі жоспарланған жөндеу кезінде барлық жоғары тәуекелді бірліктер үшін ауқымды өлшемді 6 нүктелік аудитті жоспарлаңыз.
Базалық тозу деңгейін анықтау үшін ағымдағы тексеру есептерін білікті инженерлік серіктеске жіберіңіз.
Нәтижені болжаудың орнына кез келген ауыр балл алған ұңғымаға ресми жөндеудің техникалық-экономикалық талдауын сұраңыз.
Абразивті бөлшектердің сору ағынына түсуіне жол бермеу үшін жоғары ағынды сүзу жүйелерін дереу жаңартыңыз.
A: Инженерлік шекаралар көбінесе саңылау диаметрінің дюйміне дюймнің мыңнан бір бөлігімен өлшенетін осы шектеулерді белгілейді. Әдетте, диаметрдің бір дюйміне 0,001-ден 0,0015 дюймге дейінгі дөңгелектену араласуды қажет етеді. Дегенмен, нақты шектеулер нақты OEM техникалық сипаттамаларына және сіздің жұмыс қысымыңызға байланысты. Жоғары қысымды қолданбалар газдың қатты соғуын және орауыштың бұзылуын болдырмау үшін әлдеқайда қатаң төзімділікті талап етеді.
A: In-situ немесе сайтта өңдеудің үлкен шектеулері бар. Жеңіл дала жұмыстарына арналған портативті бұрғылау жолақтары бар. Дегенмен, терең скорингті жөндеу және жоғары дәлдіктегі жеңдер әдетте цех деңгейінде өңдеуді қажет етеді. Арнайы станок цехы дұрыс концентриттілікті, қатты қысуды және термиялық кедергілердің дәл сәйкестігін қамтамасыз етеді. Егістікте күрделі гильзаны орнатуға тырысу көбінесе құрылымдық тұтастықты және бүкіл блоктың туралануын бұзады.
Ж: Осы екі фактор арасында кері байланыс бар. Саңылау өзінің шынайы цилиндрлік пішінін жоғалтқанда, шабандоз жолағының физикалық байланыс аймағы азаяды. Бұл қысқартылған із тефлон таспасының материалына локализацияланған тірек қысымын күрт арттырады. Жоғары қысым шабандоз жолағының тозуын тездетеді, поршеньдік штанганың құлап кетуіне әкеледі және инсульт бойы одан әрі механикалық деградацияға әкеледі.


