
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-18 Походження: Сайт
Знос отвору циліндра представляє неминучу трибологічну проблему у вашій щоденній роботі. Кожен хід поршня створює величезне тертя всередині газового поршневого компресора. З часом цей постійний контакт безпосередньо впливає на об’ємну ефективність, обмежує термін служби упаковки та загрожує загальній надійності обладнання. Передчасний або неконтрольований знос призводить до катастрофічного викиду газу. Незабаром ви побачите надмірне теплове навантаження та постраждаєте від незапланованих відключень. Особи, які приймають рішення, повинні розрізняти нормальний експлуатаційний знос і прискорену деградацію. Прискорена деградація вимагає негайного втручання для захисту механічної цілісності вашої системи стиснення.
Ми розробили цю статтю, щоб забезпечити високотехнічну об’єктивну основу для оцінювання. Ви навчитеся точно перевіряти знос і визначати основні механічні несправності. Ми допоможемо вам оцінити доцільність ремонту та вибрати оптимальну стратегію відновлення. Дотримуючись цих протоколів, ви можете відновити продуктивність системи, не ризикуючи невідповідністю або жертвуючи безпекою роботи.
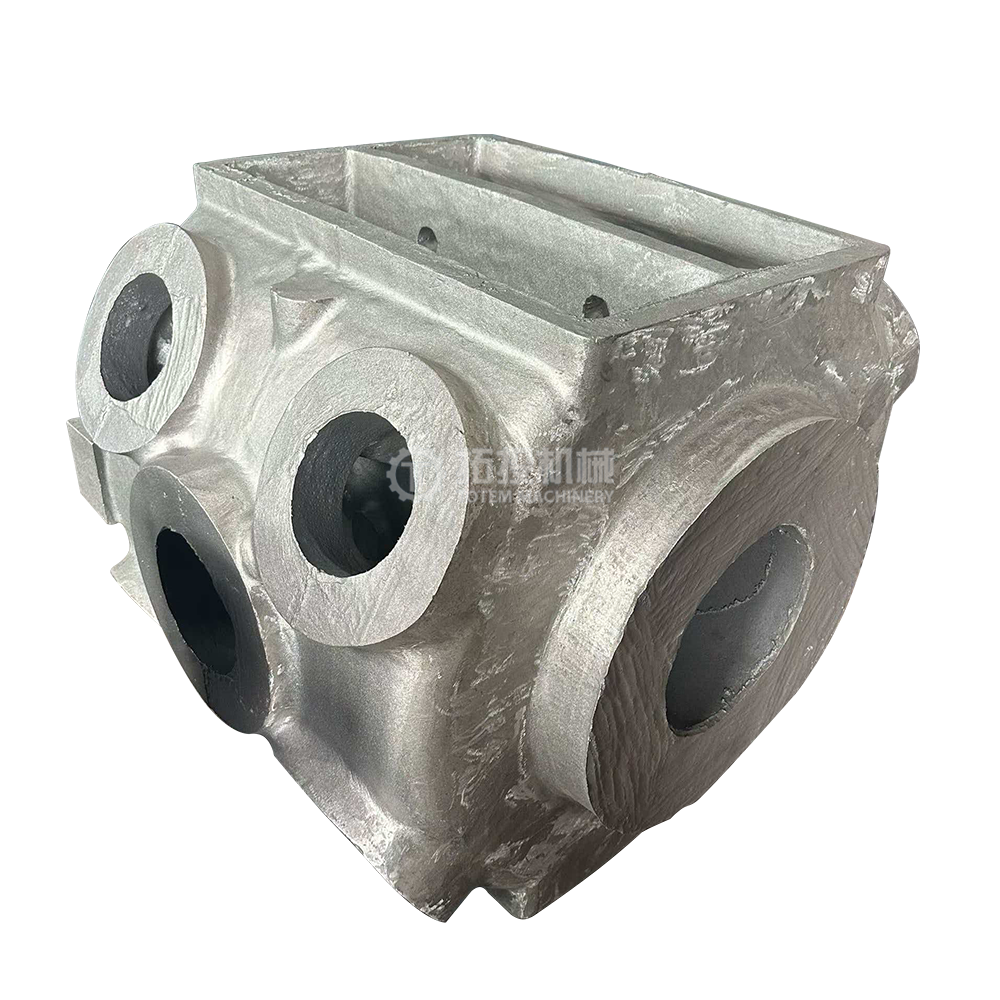
Для точної оцінки необхідна ізолююча конусність, некруглість і оцінка поверхні за допомогою багатоточкових вимірювань циферблатного отвору.
Перед будь-яким ремонтом циліндра має передувати аналіз першопричини (наприклад, зміщення хрестовини, збій змащення), щоб запобігти повторному зносу.
Рішення відточити, втулити або замінити циліндр компресора залежить від максимально допустимих зазорів OEM, робочого тиску та теплової динаміки.
Вибір постачальника ремонту вимагає перевірки його дотримання стандартів API 618 і його металургійного досвіду в нестандартних вкладишах і передових покриттях.
Збільшений зазор між поршнем і циліндром дозволяє стиснутому газу виходити повз поршневі кільця. Професіонали галузі називають це явище газом. Цей прорив різко зменшує пропускну здатність вашої машини. Отже, ви витрачаєте значно більше електричної або паливної енергії, щоб стиснути кожен стандартний кубічний фут (SCF) газу. Внутрішні температури також небезпечно підвищуються, оскільки гарячий, раніше стиснений газ рециркулює через ці розширені зазори. Це уловлене тепло погіршує вашу мастильну оливу, зменшуючи її в’язкість і ускладнюючи цикл зношування.
Надмірний знос циліндрів ніколи не відбувається у вакуумі. Він переносить аномальні бічні навантаження на інших Частини газового поршневого компресора . Поршневі стрижні, опорні кільця та сальники тиску приймають на себе основний тягар цієї невирівняної сили. Насадкові стрічки втрачають місце контакту зі стінкою циліндра. Вони зношуються нерівномірно, що потім змушує важкий поршневий шток опускатися зі своєї справжньої центральної лінії. Це падіння штока прискорює вихід з ладу сальникового кільця, порушує критичні ущільнення штока та часто призводить до небезпечних неконтрольованих викидів.
Ви повинні чітко визначити, як виглядає 'контрольований стан' для вашого об'єкта. По-перше, ви повинні постійно підтримувати зазори між отворами, визначені OEM, на всіх етапах стиснення. Контрольований стан також має стабільні робочі температури нагнітання. Нарешті, ви можете покластися на передбачувані подовжені інтервали технічного обслуговування. Якщо ви завчасно керуєте зносом отворів, ви уникаєте аварійних зупинок і повністю зберігаєте виробничі графіки.

Підготовка є найважливішим першим кроком у будь-якому оцінюванні. Ви повинні ретельно очистити отвір перед проведенням одного вимірювання. Техніки повинні витерти все масло, сміття, накип із труб і накопичення вуглецю. Потім дайте всьому вузлу нагрітися до температури навколишнього середовища. Зняття показань на гарячому пристрої викликає серйозні спотворення теплового розширення. Ці спотворення зроблять ваші розрахунки зазору недійсними та призведуть до неправильних рішень щодо ремонту.
Вам потрібні точні інструменти, щоб точно оцінити трибологічний збиток. Стандартним супортам не вистачає досяжності та жорсткості для цього завдання. Замість цього вкажіть використання каліброваних калібрів із циферблатом і головних мікрометрів. Ці інструменти забезпечують необхідну роздільну здатність для виявлення мікроскопічного зносу. Стандартна практика вимагає обнулення циферблатного калібру до номінального діаметра отвору за допомогою мікрометра перед тим, як підмітати внутрішню поверхню.
Галузеві стандарти передбачають конкретну процедуру вимірювання для будь-якого точного перевірка зносу отвору циліндра поршневого компресора . Ми називаємо це 6-точковою перевіркою. Дотримуйтесь цих точних кроків:
Відкалібруйте свій циферблатний калібр за допомогою сертифікованого головного мікрометра.
Виміряйте вертикальну вісь точно у верхній мертвій точці ходу поршня.
Виміряйте горизонтальну вісь у тій самій верхній мертвій точці.
Повторіть вертикальні та горизонтальні вимірювання в середині штриха.
Повторіть вимірювання обох осей у нижній мертвій точці ходу.
Задокументуйте всі шість точок даних, щоб побудувати вичерпний розмірний профіль.
Ви повинні інтерпретувати ці показання, щоб визначити конкретні моделі зносу. Зношування рідко відбувається рівномірно по всьому литтю. Зношення конуса зазвичай виявляється набагато сильнішим на кінці кривошипа або головки. Динаміка газового навантаження, розтягнення штока та довжина ходу визначають цей ефект конусності. Ви часто бачите, що сила тяжіння відіграє величезну роль у горизонтальних одиницях. Сила тяжіння тягне важкий поршень вниз, викликаючи некруглість або овальність.
Крім перевірки розмірів, ви повинні звернути увагу на подряпини та подразнення. Проведіть пальцями по поверхні, щоб оцінити погіршення якості обробки. Глибокі канавки свідчать про повне згортання мастильної плівки. Оцінюючи оцінку, зверніть увагу на зміну кольору металу. Синє або фіолетове відтінки вказують на те, що компоненти зазнали важких умов сухої роботи.
Ви не можете просто полагодити пошкоджений отвір. Щоб знайти джерело, потрібно дивитися не тільки на безпосередні пошкодження. Основним винуватцем прискореного зносу є механічне центрування. Проблеми всередині Вузол хрестовини створює значні асиметричні бічні навантаження безпосередньо на стінки циліндра. Надмірний зазор хрестовини або сильне биття штока змушує поршень вийти за центральну лінію. Потім кільця насадок діють як ріжучі інструменти, надрізаючи чавунні поверхні з кожним рухом.
Помилка мастила швидко руйнує внутрішні поверхні. Неправильна швидкість подачі масла позбавляє кілець необхідного граничного змащення. Оператори часто використовують масло з неправильною в’язкістю, яке руйнується під впливом високих температур нагнітання. Іноді сильне розрідження потоком газу повністю змиває захисну масляну плівку. Без цього мікроскопічного гідродинамічного бар’єру метал шліфується прямо об метал.
Забруднення створює високоабразивну рідину всередині машини. Накип із труб, пластівці іржі та пил каталізатора потрапляють через всмоктувальні клапани. Це сміття впроваджується в м’які тефлонові стрічки, перетворюючи їх на наждачний папір. Вимивання рідини відбувається, коли рідкі вуглеводні або залишки води потрапляють у камеру стиснення. Рідини не стискаються. Вони сильно продувають кільця та видаляють залишки мастила, залишаючи отвір повністю незахищеним.
Таблиця 1. Поширені першопричини та матриця симптомів зношення
| Категорія першопричини | Основний симптом | зношення Пошкодження вторинного компонента |
|---|---|---|
| Перекос хрестовини | Сильна овальність і знос нижнього отвору | Прискорений вихід з ладу сальникового кільця |
| Мастило Голодування | Глибоке задирування та термофарбування (заїдання) | Розбиті або оплавлені поршневі кільця |
| Перенесення рідини | Вимитий вигляд, мікропіттинг | Зламані всмоктувальний і нагнітальний клапани |
| Забруднення частинками | Рівномірне абразивне дряпання вздовж траєкторії | Вбудоване сміття в ремінцях |
Особи, які приймають рішення, стикаються з трьома різними шляхами, коли вирішують проблему сильного зносу. Ви повинні ретельно зважити робочий тиск, металургійну цілісність і бюджетні обмеження.
Цей перший варіант передбачає хонінгування та розточування пошкоджених стінок для відновлення концентричності. Ми називаємо це збільшенням розміру. Цей метод залишається життєздатним лише в тому випадку, якщо знос залишається в межах максимально допустимих розмірів OEM. Зазвичай ви видаляєте лише кілька тисячних часток дюйма матеріалу. Однак збільшення розміру несе в собі певні ризики впровадження. Вам знадобляться нестандартні поршневі кільця великого розміру та смуги наїзника, що рухаються вперед. Це також дещо змінює об’ємний об’єм блоку, що може вплинути на процеси, що відбуваються далі.
Повторна втулка передбачає обробку пошкодженого отвору та встановлення надміцної вставки. Це оптимальний вибір для сильно зношеного Компресорний циліндр, де лиття зовнішнього тиску залишається структурно міцним. Величезну роль тут відіграє вибір матеріалу. Чавунні вкладиші добре працюють для стандартних застосувань солодкого газу. Загартована сталь або спеціальні сплави перевершують роботу з висококорозійним кислим газом.
Термічна усадка вимагає точних допусків на обробку. Машинні цехи заморожують гільзу рідким азотом під час нагрівання відливки. Неправильна посадка з натягом призводить до катастрофічного прослизання вкладиша під час експлуатації. Це також може спричинити поганий теплообмін, що призводить до локалізованих гарячих точок, які руйнують нові поршневі кільця.
Іноді ремонт створює надто великий ризик. Повна заміна стає вкрай необхідною, коли на лиття з’являються мікротріщини. Витік води з сорочки також вимагає повної заміни. Якщо попередні машиністи розточили агрегат за структурні межі безпеки, не намагайтеся повторити ремонт. Високий робочий тиск буде напружувати ослаблені стінки до точки розриву.
Новий Лиття газового поршневого компресора вимагає найвищих початкових капітальних витрат (CAPEX). Однак він пропонує чітку логіку окупності інвестицій. Новий блок скидає годинник життєвого циклу до нуля. Ви усуваєте приховані ризики втоми металу та отримуєте захист стандартної гарантії OEM.
Діаграма 1: Стратегії відновлення для зносу отвору
| стратегії Ремонту | Критерії оцінки | Основний ризик впровадження |
|---|---|---|
| Хонінгування / розточування | Знос не перевищує максимальних обмежень OEM | Потрібні нестандартні кільця великого розміру; змінює зміщення |
| Повторний рукав | Глибокий очок, але межа звукового тиску | Порушення посадки з перешкодами; погана тепловіддача |
| Повна заміна | Мікротріщини, підтікання води, тонкі стінки | Найвищі початкові капітальні витрати |
Ви повинні ретельно перевірити будь-яку механічну майстерню, яка працює з вашим обладнанням. Продавець повинен продемонструвати абсолютне володіння металургійними процесами. Удосконалені матеріали вкладишів вимагають точного поводження та термічної обробки. Вони повинні досягти успіху в нанесенні термічного розпилення покриттів, таких як високошвидкісне кисневе паливо (HVOF) з карбіду вольфраму. Ці тверді покриття значно подовжують термін служби внутрішніх поверхонь завдяки стійкості до абразивних забруднень.
Ніколи не припускайте, що постачальник розуміє стандарти стиснення. Вимагайте документацію, яка підтверджує суворе дотримання вказівок API 618. Ви також повинні перевірити їх відповідність відповідним специфікаціям OEM. Попросіть підтвердження щодо їхніх можливостей обробки поверхні. Вони повинні досягати певних значень Ra (середня шорсткість) і Rz, щоб забезпечити належне утримання масляної плівки. Перевірте їх концентричність і допуски розмірів на попередніх роботах.
Не приймайте доставку без суворої перевірки якості. Обов’язкові гідростатичні випробування після ремонту, особливо для агрегатів з водяною сорочкою. Гідровипробування при 1,5-кратному максимально допустимому робочому тиску забезпечує цілісність виливка. Витоки води після монтажу на місці призводять до катастрофічних простоїв. Крім того, вимагайте вичерпного остаточного звіту про перевірку розмірів. У цьому звіті повинні бути задокументовані результати перевірки за шістьма точками до того, як пристрій залишить своє підприємство.
Ми рекомендуємо конкретну стратегію для кваліфікації нових постачальників. Розпочати пілотну перевірку завідомо поганого виконавця. Надішліть це проблемне лиття своєму потенційному постачальнику. Оцініть прозорість звітності під час початкового демонтажу. Оцінити якість і об'єктивність їх технічних рекомендацій. Цей пілотний тест розкриває їхні справжні інженерні можливості, перш ніж ви довірите їм проведення капітального ремонту всього автопарку.
Управління зносом отворів виходить далеко за рамки простого вимірювання металевих зазорів. Він обертається навколо відновлення повної механічної цілісності всієї системи стиснення. Перевірки на основі доказів є абсолютною основою цього процесу. Ви повинні усунути основні причини, такі як центрування штока, зазори хрестовини та погане змащення перед виконанням будь-якого ремонту. В іншому випадку ваша нещодавно оброблена поверхня швидко вийде з ладу під час запуску.
Зробіть ці дієві кроки, щоб захистити свої активи:
Заплануйте комплексний 6-точковий аудит усіх підрозділів із високим ризиком під час наступного запланованого ремонту.
Надішліть поточні звіти про перевірку кваліфікованому партнеру з розробки, щоб визначити базовий рівень зносу.
Попросіть офіційний аналіз доцільності ремонту для будь-якого свердловини з високим балом, а не вгадуйте результат.
Негайно оновіть свої системи фільтрації на вході, щоб запобігти потраплянню абразивних частинок у потік всмоктування.
В: Інженерні межі визначають ці обмеження, які часто вимірюються в тисячних частках дюйма на дюйм діаметра отвору. Як правило, відхилення від круглості, що перевищує 0,001-0,0015 дюйма на дюйм діаметра, потребує втручання. Однак точні обмеження значною мірою залежать від конкретних специфікацій OEM і ваших робочих тисків. Застосування під високим тиском вимагають значно жорсткіших допусків, щоб запобігти сильному витоку газу та пошкодженню сальника.
A: Хонінгування на місці або на місці має серйозні обмеження. Існують портативні бурові штанги для легких польових робіт. Однак для глибокого ремонту надрізів і високоточної обробки муфти зазвичай потрібна механічна обробка на цеховому рівні. Спеціальний механічний цех забезпечує належну концентричність, жорстке затискання та точні термічні посадки. Спроба складної обшивки в польових умовах часто порушує структурну цілісність і вирівнювання всього блоку.
A: Між цими двома факторами існує зворотний зв’язок. Оскільки канал ствола втрачає свою справжню циліндричну форму, площа фізичного контакту стрічки райдера зменшується. Цей зменшений слід різко збільшує локалізований опорний тиск на матеріал тефлонової стрічки. Підвищений тиск прискорює знос гайкового ремня, внаслідок чого поршневий шток опускається та викликає подальшу механічну деградацію протягом ходу.


