
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-18 Origine: Sito
L'usura dell'alesaggio del cilindro rappresenta un'inevitabile sfida tribologica nelle vostre operazioni quotidiane. Ogni corsa del pistone crea un attrito immenso all'interno di un compressore alternativo a gas. Nel tempo, questo contatto costante influisce direttamente sull'efficienza volumetrica, limita la durata dell'imballaggio e minaccia l'affidabilità complessiva dell'apparecchiatura. L'usura prematura o non monitorata porta a una fuoriuscita di gas catastrofica. Presto vedrai uno stress termico eccessivo e subirai interruzioni non pianificate. I decisori devono distinguere tra normale usura operativa e degrado accelerato. Il degrado accelerato richiede un intervento immediato per proteggere l'integrità meccanica del sistema di compressione.
Abbiamo progettato questo articolo per fornire un quadro altamente tecnico e oggettivo per la valutazione. Imparerai come ispezionare accuratamente l'usura e identificare i difetti meccanici sottostanti. Ti aiutiamo a valutare la fattibilità della riparazione e a selezionare la strategia di riparazione ottimale. Seguendo questi protocolli, è possibile ripristinare le prestazioni del sistema senza rischiare la non conformità o sacrificare la sicurezza operativa.
Una valutazione accurata richiede l'isolamento della conicità, dell'ovalizzazione e dei segni sulla superficie utilizzando misurazioni con comparatore a quadrante multipunto.
L'analisi della causa principale (ad esempio, disallineamento del gruppo traversa, guasto della lubrificazione) deve precedere qualsiasi riparazione del cilindro per prevenire l'usura ricorrente.
La decisione di affinare, rivestire o sostituire il cilindro di un compressore dipende dagli spazi massimi consentiti dall'OEM, dalla pressione di esercizio e dalla dinamica termica.
La scelta di un fornitore di servizi di riparazione richiede la verifica della sua aderenza agli standard API 618 e della sua esperienza metallurgica in rivestimenti personalizzati e rivestimenti avanzati.
Il maggiore gioco tra pistone e cilindro consente al gas compresso di fuoriuscire oltre le fasce elastiche. I professionisti del settore chiamano questo fenomeno “gas Blow-by”. Questo trafilamento riduce drasticamente la produttività della macchina. Di conseguenza, si spende molta più energia elettrica o combustibile per comprimere ogni piede cubo standard (SCF) di gas. Anche le temperature interne aumentano pericolosamente quando il gas caldo, precedentemente compresso, ricircola attraverso questi spazi estesi. Questo calore intrappolato degrada l'olio lubrificante, diminuendone la viscosità e aggravando il ciclo di usura.
L'usura eccessiva del cilindro non si verifica mai nel vuoto. Trasferisce carichi laterali anomali ad altri Parti del compressore alternativo a gas . Le aste del pistone, gli anelli di guida e la guarnizione a pressione sopportano il peso maggiore di questa forza disallineata. Le fasce del cavaliere perdono la zona di contatto prevista contro la parete del cilindro. Si usurano in modo non uniforme, costringendo la pesante biella a cadere dalla sua vera linea centrale. Questa caduta dello stelo accelera il cedimento dell'anello di baderna, compromette le guarnizioni critiche dello stelo e spesso porta a pericolose emissioni fuggitive.
È necessario definire chiaramente cosa significa uno 'stato controllato' per la vostra struttura. Innanzitutto, è necessario mantenere sempre i giochi dei fori specificati dall'OEM in tutte le fasi di compressione. Uno stato controllato presenta anche temperature di scarico operative stabili. Infine, potete contare su intervalli di manutenzione prevedibili ed estesi. Gestendo in modo proattivo l'usura del foro, si evitano arresti di emergenza e si mantengono i programmi di produzione completamente intatti.

La preparazione costituisce il primo passo fondamentale in qualsiasi valutazione. È necessario pulire accuratamente il foro prima di effettuare una singola misurazione. I tecnici devono rimuovere tutto l'olio, i detriti, le incrostazioni nei tubi e l'accumulo di carbonio. Successivamente, consentire all'intero gruppo di raggiungere la temperatura ambiente. Effettuare le letture su un'unità calda introduce gravi distorsioni di dilatazione termica. Queste distorsioni invalideranno i calcoli della distanza e porteranno a decisioni di riparazione errate.
Sono necessari strumenti di precisione per valutare accuratamente il danno tribologico. Le pinze standard non hanno la portata e la rigidità necessarie per questo compito. Specificare invece l'uso di calibri a quadrante calibrati e micrometri master. Questi strumenti forniscono la risoluzione necessaria per rilevare l'usura microscopica. La pratica standard richiede l'azzeramento del comparatore al diametro nominale del foro utilizzando il micrometro prima di spazzare la superficie interna.
Gli standard del settore impongono una routine di misurazione specifica per garantire qualsiasi precisione ispezione dell'usura del foro del cilindro del compressore alternativo . Lo chiamiamo controllo dei 6 punti. Segui questi passaggi esatti:
Calibra il tuo comparatore rispetto a un micrometro master certificato.
Misurare l'asse verticale esattamente nel punto morto superiore della corsa del pistone.
Misurare l'asse orizzontale nella stessa posizione del punto morto superiore.
Ripeti le misurazioni verticale e orizzontale a metà del tratto.
Ripetere le misurazioni di entrambi gli assi nel punto morto inferiore della corsa.
Documentare tutti e sei i punti dati per creare un profilo dimensionale completo.
È necessario interpretare queste letture per identificare modelli di usura specifici. L'usura avviene raramente in modo uniforme su tutta la fusione. L'usura del cono di solito appare molto più evidente all'estremità della pedivella o dell'estremità della testa. La dinamica del carico di gas, l'allungamento dello stelo e la lunghezza della corsa determinano questo effetto conico. Vedrai spesso che la gravità gioca un ruolo enorme nelle unità orizzontali. La gravità spinge il pistone pesante verso il basso, provocando un'ovalizzazione o un'ovalizzazione.
Al di là dei controlli dimensionali, bisogna cercare rigature e irritazioni. Passare le dita sulla superficie per valutare il degrado della finitura. Scanalature profonde indicano un completo collasso del film lubrificante. Quando valuti il punteggio, cerca lo scolorimento sul metallo. La colorazione termica blu o viola indica che i componenti hanno subito condizioni di funzionamento a secco severe.
Non puoi semplicemente riparare il foro danneggiato. È necessario guardare oltre il danno immediato per trovare la fonte. L'allineamento meccanico funge da principale colpevole dell'usura accelerata. Problemi all'interno del Il gruppo traversa introduce massicci carichi laterali asimmetrici direttamente nelle pareti del cilindro. Un gioco eccessivo della traversa o una notevole eccentricità dello stelo forzano il pistone fuori dalla sua linea centrale. Gli anelli del cavaliere agiscono quindi come utensili da taglio, scavando le superfici in ghisa ad ogni colpo.
I guasti alla lubrificazione distruggono rapidamente le superfici interne. Tassi di alimentazione dell'olio inadeguati privano gli anelli della necessaria lubrificazione limite. Gli operatori spesso utilizzano una viscosità dell'olio errata che si deteriora a temperature di scarico elevate. A volte, una forte diluizione del flusso di gas lava via completamente la pellicola protettiva di olio. Senza questa microscopica barriera idrodinamica, il metallo si sfrega direttamente contro il metallo.
La contaminazione crea un impasto altamente abrasivo all'interno della macchina. Incrostazioni sui tubi, scaglie di ruggine e polvere del catalizzatore entrano attraverso le valvole di aspirazione. Questi detriti si incastonano nelle fasce di pilotaggio in Teflon più morbide, trasformandole in carta vetrata. Il dilavamento dei liquidi avviene quando idrocarburi liquidi o residui di acqua entrano nella camera di compressione. I liquidi non si comprimono. Soffiano violentemente sugli anelli e rimuovono tutto il lubrificante residuo, lasciando la canna completamente non protetta.
Tabella 1: Matrice delle cause principali e dei sintomi di usura
| Categoria delle cause | principali Sintomo di usura primario | Danno ai componenti secondari |
|---|---|---|
| Disallineamento della traversa | Grave ovalizzazione e usura del foro inferiore | Rottura accelerata dell'anello di tenuta |
| Carenza di lubrificazione | Intaccature profonde e colorazione a caldo (irritamenti) | Segmenti elastici rotti o fusi |
| Riporto di liquidi | Aspetto slavato, micro-vaiolatura | Valvole di aspirazione e mandata rotte |
| Contaminazione da particolato | Graffi abrasivi uniformi lungo il percorso della corsa | Detriti incorporati nelle fasce dei ciclisti |
I decisori affrontano tre percorsi distinti quando affrontano l’usura grave. È necessario valutare attentamente la pressione operativa, l'integrità metallurgica e i vincoli di budget.
Questa prima opzione prevede la levigatura e la foratura delle pareti danneggiate per ripristinarne la concentricità. Lo chiamiamo sovradimensionamento. Questo metodo rimane praticabile solo se l'usura rimane ben entro i limiti massimi di sovradimensionamento OEM. In genere si rimuovono solo pochi millesimi di pollice di materiale. Tuttavia, il sovradimensionamento comporta rischi di implementazione distinti. Avrai bisogno di fasce elastiche per pistoni e fasce pilota sovradimensionate personalizzate per il futuro. Inoltre altera leggermente lo spostamento volumetrico dell'unità, che potrebbe influenzare i processi a valle.
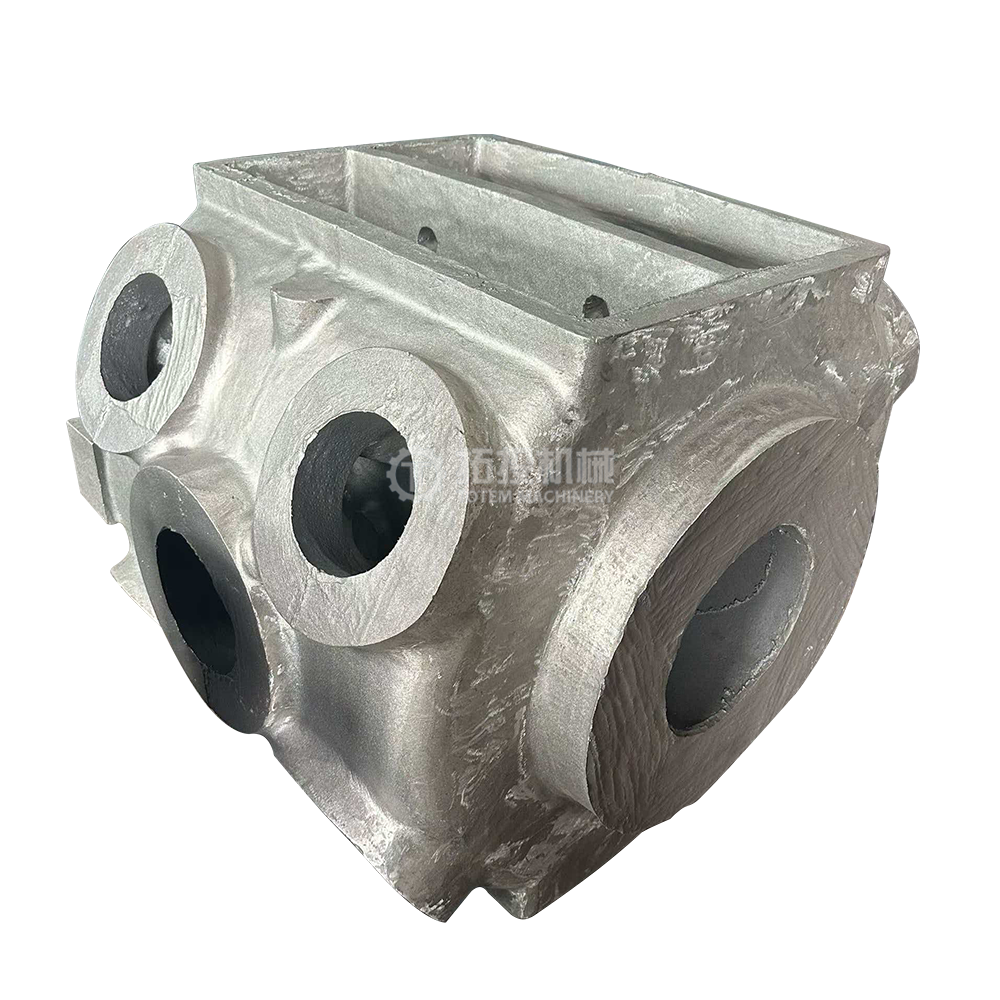
La nuova guaina comporta la lavorazione del foro danneggiato e l'installazione di un inserto per carichi pesanti. Questo rappresenta la scelta ottimale per un capo molto indossato Cilindro del compressore in cui il bordo esterno della pressione rimane strutturalmente sano. La selezione dei materiali gioca un ruolo enorme qui. I rivestimenti in ghisa funzionano bene per le applicazioni standard con gas dolce. L'acciaio temprato o le leghe speciali eccellono quando si tratta di gas acido altamente corrosivo.
Il calettamento termico richiede precise tolleranze di lavorazione. Le officine meccaniche congelano il rivestimento utilizzando azoto liquido mentre riscaldano la fusione. Un montaggio con interferenza improprio provoca uno slittamento catastrofico del rivestimento durante il funzionamento. Può anche causare uno scarso trasferimento di calore, portando a punti caldi localizzati che distruggono le nuove fasce elastiche.
A volte, le riparazioni comportano rischi eccessivi. La sostituzione completa diventa strettamente necessaria quando il getto presenta microfratture. Anche le perdite d'acqua della giacca richiedono una sostituzione completa. Se i macchinisti precedenti hanno annoiato l'unità oltre i limiti di sicurezza strutturale, non tentare un'altra riparazione. L'elevata pressione operativa solleciterà le pareti indebolite fino al punto di rottura.
Un nuovo La fusione del compressore alternativo a gas richiede la spesa in conto capitale iniziale (CAPEX) più elevata. Tuttavia, offre una logica ROI distinta. Una nuova unità reimposta l'orologio del ciclo di vita a zero. Elimini i rischi nascosti della fatica del metallo e ottieni la protezione di una garanzia OEM standard.
Grafico 1: Strategie di riparazione per
| la strategia di riparazione dell'usura del foro | Criteri di valutazione | Rischio di implementazione primario |
|---|---|---|
| Affinato/noioso | L'usura è inferiore ai limiti massimi di sovradimensionamento OEM | Richiede anelli sovradimensionati personalizzati; altera lo spostamento |
| Ri-manicotto | Punteggio profondo, ma limite di pressione sonora | Errore di adattamento all'interferenza; scarso trasferimento di calore |
| Sostituzione completa | Microfratture, perdite d'acqua, pareti sottili | Spesa in conto capitale iniziale più elevata |
È necessario controllare attentamente qualsiasi officina meccanica che maneggia la tua attrezzatura. Il venditore deve dimostrare assoluta padronanza dei processi metallurgici. I materiali di rivestimento avanzati richiedono una manipolazione precisa e un trattamento termico. Dovrebbero eccellere nell'applicazione di rivestimenti a spruzzo termico, come il carburo di tungsteno ad alta velocità Oxygen Fuel (HVOF). Questi rivestimenti duri prolungano notevolmente la durata delle superfici interne resistendo ai contaminanti abrasivi.
Non dare mai per scontato che un fornitore comprenda gli standard di compressione. Richiedi documentazione comprovante la loro stretta aderenza alle linee guida API 618. Dovresti anche verificarne la conformità con le specifiche OEM pertinenti. Richiedi prove relative alle loro capacità di finitura superficiale. Devono raggiungere specifici valori Ra (rugosità media) e Rz per garantire la corretta ritenzione del film d'olio. Controlla i record di concentricità e tolleranza dimensionale sui lavori precedenti.
Non accettare la consegna senza rigorosi test di garanzia della qualità. Obbligare test idrostatici post-riparazione, in particolare per le unità con camicia d'acqua. Il test idraulico a 1,5 volte la pressione di esercizio massima consentita garantisce l'integrità della fusione. Le perdite d'acqua dopo l'installazione sul campo causano tempi di inattività catastrofici. Inoltre, richiedere un rapporto completo di ispezione dimensionale finale. Questo rapporto deve documentare i risultati del controllo in sei punti prima che l'unità lasci la struttura.
Consigliamo una strategia specifica per qualificare i nuovi fornitori. Avviare un'ispezione pilota su un'unità nota come attore dannoso. Invia questo casting problematico al tuo potenziale fornitore. Valuta la trasparenza dei loro rapporti durante lo smontaggio iniziale. Valutare la qualità e l'obiettività delle loro raccomandazioni tecniche. Questo test pilota rivela le loro reali capacità ingegneristiche prima di affidarti a loro per le revisioni dell'intera flotta.
La gestione dell'usura dei fori va ben oltre la semplice misurazione degli spazi metallici. Riguarda il ripristino della completa integrità meccanica dell'intero sistema di compressione. Le ispezioni basate sulle prove costituiscono il fondamento assoluto di questo processo. È necessario affrontare le cause profonde come l'allineamento dell'asta, i giochi della traversa e la scarsa lubrificazione prima di eseguire qualsiasi riparazione. Altrimenti, la superficie appena lavorata fallirà rapidamente all'avvio.
Adotta queste misure attuabili per proteggere le tue risorse:
Pianifica un audit dimensionale completo in 6 punti per tutte le unità ad alto rischio durante il prossimo turnaround pianificato.
Inviare i rapporti di ispezione attuali a un partner tecnico qualificato per stabilire un tasso di usura di riferimento.
Richiedere un'analisi formale di fattibilità della riparazione per qualsiasi foro fortemente rigato anziché indovinare il risultato.
Aggiorna immediatamente i tuoi sistemi di filtrazione a monte per evitare che la contaminazione da particelle abrasive entri nel flusso di aspirazione.
R: I limiti dell'ingegneria dettano questi limiti, spesso misurati in millesimi di pollice per pollice di diametro del foro. Generalmente, l'ovalizzazione superiore a 0,001 - 0,0015 pollici per pollice di diametro richiede un intervento. Tuttavia, i limiti precisi dipendono fortemente dalle specifiche OEM specifiche e dalle pressioni operative. Le applicazioni ad alta pressione richiedono tolleranze molto più strette per prevenire gravi trafilamenti di gas e guasti alle guarnizioni.
R: La levigatura in situ o in loco presenta gravi limitazioni. Esistono barre di alesatura portatili per lavori su campo leggero. Tuttavia, la riparazione di rigature profonde e la realizzazione di manicotti ad alta precisione richiedono in genere una lavorazione a livello di officina. Un'officina meccanica dedicata garantisce la corretta concentricità, un bloccaggio rigido e accurati accoppiamenti con interferenza termica. Il tentativo di realizzare manicotti complessi sul campo spesso compromette l'integrità strutturale e l'allineamento dell'intera unità.
R: Esiste una relazione inversa tra questi due fattori. Man mano che il foro perde la sua vera forma cilindrica, l'area di contatto fisico della fascia del pilota diminuisce. Questa impronta ridotta aumenta notevolmente la pressione localizzata del cuscinetto sul materiale della fascia in Teflon. La pressione elevata accelera l'usura della fascia di guida, facendo cadere lo stelo del pistone e provocando un ulteriore degrado meccanico durante tutta la corsa.


