
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 03-08-2026 Herkomst: Locatie
Trillingen, voortijdige lagerslijtage, problemen met de afdichting of moeilijkheden bij het uitlijnen van aslijnflenzen kunnen aanleiding geven tot het vermoeden van een verbogen as, maar symptomen alleen kunnen de oorzaak niet identificeren. Voor een betrouwbare meting van de slingering van de scheepsschroefas zijn het juiste meetoppervlak, stabiele asondersteuning, gecontroleerde rotatie en metingen vanaf meer dan één locatie vereist. De belangrijke vraag is niet alleen of de meetklok beweegt. Het gaat om welk kenmerk werd gemeten, hoe de schacht werd ondersteund, waar het hoogtepunt plaatsvond en of de geregistreerde TIR het acceptatiecriterium voor die specifieke schacht en installatie overschrijdt.
Runout beschrijft hoe een oppervlak beweegt ten opzichte van een as terwijl de as draait. De radiale slingering wordt gemeten op een cilindrisch oppervlak, waarbij de indicator ongeveer loodrecht op de middellijn van de as werkt. Axiale of vlakslingering wordt gemeten in de axiale richting tegen een flensvlak of een ander oppervlak dat bedoeld is om loodrecht op de as van de as te staan. Een volledige revolutie levert een maximale en minimale indicatorwaarde op, en hun verschil is de Total Indicator Reading of TIR.
Deze metingen beantwoorden verschillende vragen. Overmatige radiale beweging bij een tap kan het gevolg zijn van asbuiging, excentriciteit van de tap, plaatselijke oppervlakteschade, een ongeschikte rotatiereferentie of vervorming van de ondersteuning. Slingering van het vlak kan erop wijzen dat een flensvlak niet haaks op zijn rotatie-as staat, maar bewijst niet automatisch dat de gehele as gebogen is.
Uitlijning is ook iets anders dan uitlijning. Uitlijning evalueert de relatieve positie en hoek van verbonden aslijncomponenten, lagers of flensmiddelpunten. Een schacht kan een aanvaardbare lokale slingering hebben, maar toch niet goed zijn uitgelijnd met een aangrenzende schacht. Omgekeerd kan een uitlijningsoperatie de geometrische slingering die fysiek aanwezig is in de as of flens niet corrigeren.
Voor een Scheepsschroefas , rechtheid, slingering, coaxialiteit, tapafmetingen en flensgeometrie moeten daarom worden geëvalueerd als afzonderlijke tekeningvereisten in plaats van te worden behandeld als uitwisselbare indicatoren.
Een meetklok kan zeer nauwkeurige cijfers opleveren en toch een misleidend resultaat opleveren als de meetopstelling beweegt. Voordat u het instrument monteert, moet u het meettraject reinigen en roestdeeltjes, opgedroogde beschermende coating, bramen, olieafzettingen en andere verontreinigingen verwijderen die de indicatortip kunnen optillen. Inspecteer het oppervlak ook visueel; een kras of geïsoleerde deuk kan een lokale naaldbeweging veroorzaken die niet mag worden verward met de algehele excentriciteit van de as.
De indicatorbasis moet verwijzen naar een stijve structuur die niet met de schacht meebeweegt. Plaats het contactpunt zo dat de beweging de bedoelde meetrichting volgt, laad de indicator voor binnen het bruikbare bereik en controleer of de stylus gedurende 360 graden rotatie contact blijft houden. Het langzaam draaien van een as gedurende één volledige omwenteling en het vergelijken van de maximale en minimale meetwaarden is de basismethode die wordt gebruikt voor de TIR-meting van de as.
Registreer voor een geïnstalleerde aslijn of koppelingen zijn aangesloten of gescheiden, of lagers zijn belast en of er hulpsteunen of vijzels worden gebruikt. Deze omstandigheden zijn vooral van belang op lange, zware schachten. Hun eigen gewicht, lagerspeling, koppelkrachten en tijdelijke steunposities kunnen de gemeten rotatieconditie beïnvloeden.
Voor een verwijderde as, gemeten in een werkplaats, is de ondersteuningsopstelling even belangrijk. De as moet worden geroteerd met gebruikmaking van de referentieomstandigheden die zijn vereist in het inspectieplan, zoals geschikte middelpunten, rollen of gedefinieerde tapsteunen. Het wisselen van ondersteuningslocaties tussen inspecties kan de meetwaarde veranderen, dus een vergelijking voor en na is alleen zinvol als de meetomstandigheid reproduceerbaar is.
Eén meetklokpositie kan niet een hele grote scheepsschacht beschrijven. Meetpunten moeten overeenkomen met functionele kenmerken en waarschijnlijke vervormingszones. Begin met toegankelijke machinaal bewerkte cilindrische oppervlakken zoals lagertappen en aan de koppeling aangrenzende assecties. Voeg punten toe richting het uiteinde van de propeller waar dat praktisch mogelijk is, vooral na een botsing, beschadiging door hanteren, machinaal bewerken of repareren. Bij lange schachten bieden verschillende stations langs het schachtlichaam veel meer diagnostische waarde dan een enkele meting aan één uiteinde.
Hetzelfde principe geldt voor a Maritieme tussenas . De relatie met aangrenzende assen, lagers, tappen en flensverbindingen betekent dat het controleren van de geometrische nauwkeurigheid op slechts één flens een lokale of verdeelde afwijking elders langs de as kan missen.
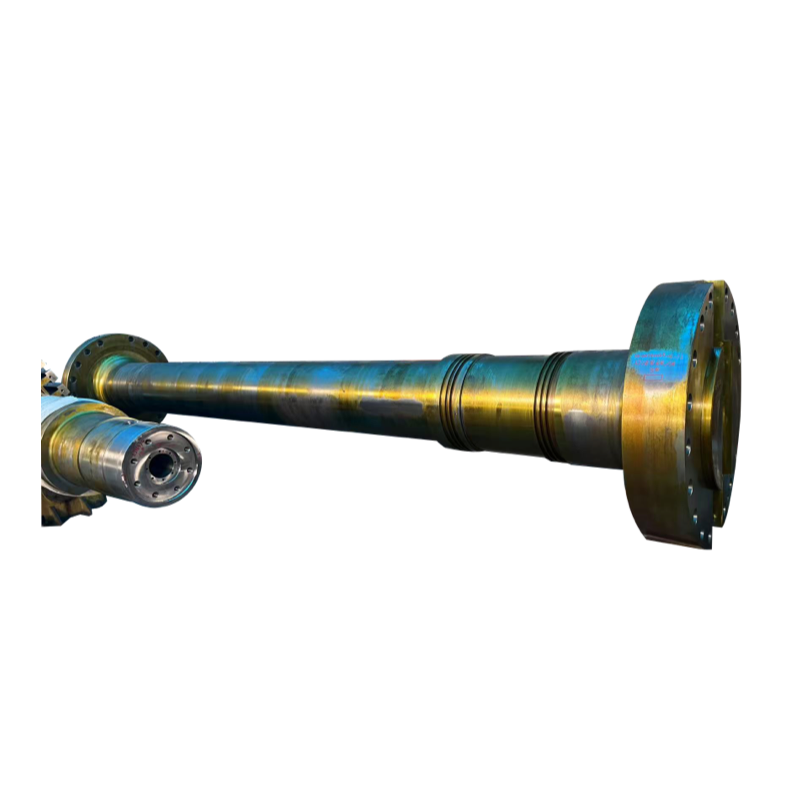
Voor flenzen zijn twee afzonderlijke controles vereist. Voor radiale flensafwijking plaatst u de indicator tegen een geschikte cilindrische piloot, register, rand of ander door de tekening gedefinieerd radiaal kenmerk. Voor flensvlakslingering richt u de indicator axiaal tegen het bewerkte vlak, normaal gesproken zo ver in de richting van de bruikbare buitenste meetradius als de specificatie toelaat. Label deze twee metingen niet eenvoudigweg als 'asslingering' op een inspectierapport; de oorzaken en corrigerende maatregelen kunnen aanzienlijk verschillen.
Meetlocaties moeten ook later identificeerbaar zijn. In plaats van 'midden' of 'bij koppeling' te schrijven, registreert u een station vanaf een vast nulpunt of identificeert u de exacte tap, flens of diameter. Het markeren van hoekposities zoals 0°, 90°, 180° en 270° maakt herhaalde metingen eenvoudiger en helpt bepalen of hoge punten op verschillende stations een zinvolle hoekrelatie delen.
Bepaal voor elk station eerst de toestand van de schacht en draai deze vervolgens langzaam met de hand 360 graden. Houd de indicator continu in de gaten in plaats van slechts vier kwartslagwaarden vast te leggen; de echte piek kan tussen deze posities liggen. Noteer zowel de maximale als minimale meetwaarden en bereken:
TIR = Maximale indicatorwaarde − Minimale indicatorwaarde
Deel TIR niet automatisch door twee. Sommige technische documenten drukken afwijking, excentriciteit of een bepaald acceptatiecriterium uit als de helft van TIR, terwijl andere de toegestane slingering direct specificeren als volledige TIR. De tekening, inspectiespecificatie, klassevereiste, reparatieprocedure of apparatuurdocumentatie moet bepalen welke hoeveelheid wordt beperkt.
Herhaal de rotatie voordat u het resultaat accepteert. Als de tweede meting aanzienlijk afwijkt, inspecteer dan de indicatorbasis, het contactpunt, de assteun, de staat van het oppervlak en de rotatiemethode voordat u ervan uitgaat dat de as zelf is veranderd.
Een nuttig inspectierecord bevat voldoende informatie om de controle te reproduceren:
| Recordveld | Wat vast te leggen |
|---|---|
| Meetstation | Astap, positie van het aslichaam, flensrand of flensvlak |
| Staat van de schacht | Geïnstalleerd of verwijderd, gekoppeld of ontkoppeld, lager- en ondersteuningstoestand |
| Indicator richting | Radiaal of axiaal |
| Maximaal en minimaal | Werkelijk waargenomen indicatorwaarden |
| TIR | Maximaal min minimaal |
| Hoge punthoek | Hoekpositie van piekwaarde |
| Herhaal resultaat | Tweede volledige rotatie TIR |
| Acceptatiecriterium | Tekening of projectspecifieke eis |
| Dispositie | Accepteren, onderzoeken, opnieuw controleren, repareren of vervangen |
Het vastleggen van de hoogste punthoek is bijzonder nuttig. Een uiteindelijk TIR-nummer geeft aan hoeveel variatie er bestaat, terwijl de hoekpositie en verdeling van die variatie helpen verklaren waardoor deze kan worden veroorzaakt.
De eerste beslissing is of de waarde de toepasselijke specificatie overschrijdt, en niet of deze een generiek getal overschrijdt dat in een andere schachttoepassing wordt aangetroffen. Aanvaardbare slingering hangt af van het kenmerk, de diameter, de asopstelling, de meetomstandigheden, de bewerkingsvereisten en het systeemontwerp. Een tolerantie bedoeld voor een motoras of een klein vaartuig mag niet automatisch worden overgedragen op een grote scheepsvoortstuwingsas.
Onderzoek vervolgens het patroon tussen de meetstations. Een geïsoleerde hoge aflezing op één journaal verdient inspectie op lokale excentriciteit, schade, vervuiling of bewerkingsfouten voordat wordt geconcludeerd dat de volledige as verbogen is. Het verhogen van de radiale TIR over meerdere longitudinale stations kan duiden op een bredere geometrische afwijking, maar de ondersteuningsopstelling moet worden gecontroleerd voordat die diagnose wordt gesteld.
Vergelijkbare hoge hoekpunten op aangrenzende stations kunnen de mogelijkheid van een algemene boeg- of referentieasfout ondersteunen, terwijl inconsistente hoge punten het afzonderlijk controleren van individuele kenmerken en de meetopstelling kunnen rechtvaardigen.
Flensresultaten vereisen hun eigen interpretatie. Een hoge vlakslingering met relatief stabiele aangrenzende radiale aflezingen vestigt de aandacht op de geometrie van het flensvlak, de zitting, de haaksheid of de koppelingsomstandigheden. Een hoge radiale slingering bij het flensregister wijst in de richting van een andere geometrische relatie. Het behandelen van beide resultaten als bewijs van een 'verkeerde uitlijning van de as' kan onderhoudswerkzaamheden in de verkeerde richting sturen.
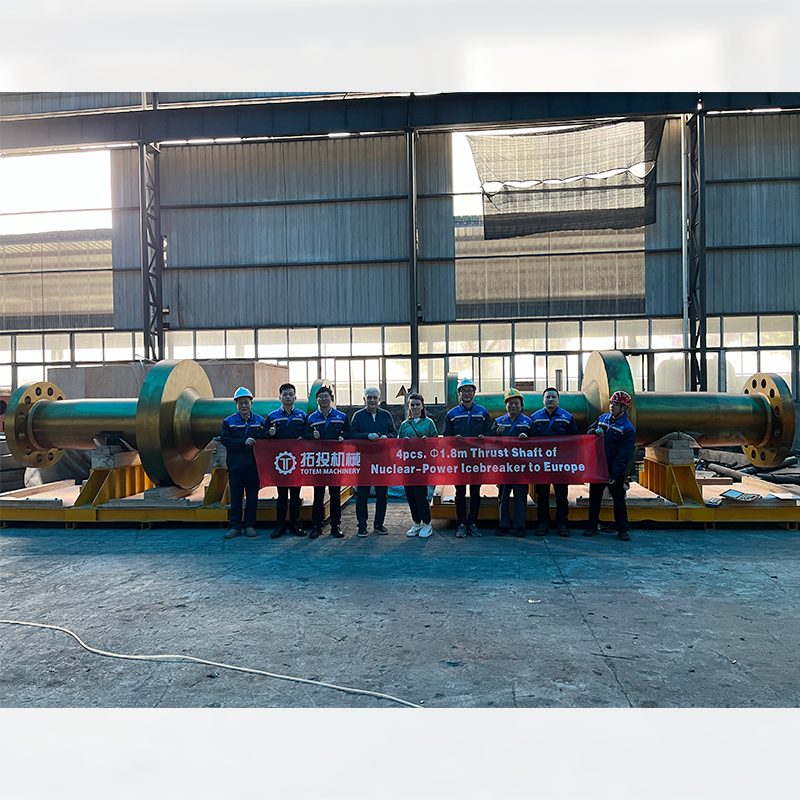
Voor een Gesmede voortstuwingsas , geometrische inspectie kan slingering omvatten, samen met dimensionale kalibratie en andere gespecificeerde onderzoeken. Deze controles moeten samen worden overwogen bij het bepalen of machinale bewerking, verdere inspectie of een ander correctieproces passend is.
Symptomen van verbogen scheepsas, zoals snelheidsgerelateerde trillingen, ongebruikelijk lagergedrag, afdichtingsproblemen of herhaalde uitlijningsproblemen, zijn redenen om te onderzoeken en zijn geen vervanging voor metingen. Deze symptomen kunnen verband houden met het slingeren van de as, maar kunnen ook het gevolg zijn van lagerslijtage, koppelingsomstandigheden, uitlijningsfouten of andere factoren van het voortstuwingssysteem.
Een praktische corrigerende beslissing volgt daarom het bewijsmateriaal: herhaal eerst de meting; elimineer vervolgens installatie- en ondersteuningsfouten; vergelijk meerdere stations; scheid de radiale en gezichtsresultaten; inspecteer bijbehorende lagers, koppelingen en pasvlakken; en tenslotte de bevestigde gegevens vergelijken met de geldende acceptatievereiste. Rechttrekken, opnieuw bewerken, verder niet-destructief onderzoek of vervanging mogen alleen worden overwogen nadat de locatie en de waarschijnlijke aard van de afwijking zijn vastgesteld.
Een effectieve meting van de slingering van de scheepsschroefas hangt meer af van de meetdiscipline dan van het verkrijgen van een enkele meetklokwaarde. Radiale TIR, flensvlakslingering, steunconditie, meetlocatie en hoekpunten moeten samen worden geregistreerd en geïnterpreteerd voordat met correctiewerkzaamheden wordt begonnen. Shanghai TOTEM Machinery Co., Ltd. is een fabrikant en leverancier met bewerkings- en productiemogelijkheden voor scheepsascomponenten. Duidelijke geometrische en dimensionale inspectievereisten helpen de nauwkeurigheid van de asproductie te verbinden met latere uitlijnings-, installatie- en onderhoudsbeslissingen.
A: Monteer een stabiele meetklok tegen het gespecificeerde oppervlak, draai de as langzaam 360 graden, noteer de maximale en minimale meetwaarden en trek ze af om TIR te verkrijgen.
A: Nee. TIR kan buiging, excentriciteit, lokale oppervlaktefouten, ondersteuningseffecten en variatie van de referentieas omvatten. Voordat een gebogen as kan worden gediagnosticeerd, zijn metingen op verschillende longitudinale posities nodig.
A: Nuttige locaties zijn onder meer lagertappen, aan de koppeling grenzende secties, toegankelijke aslichaamstations en gebieden aan het uiteinde van de propeller. Flensranden en flensvlakken moeten als afzonderlijke metingen worden geregistreerd.
A: Radiale slingering meet de beweging loodrecht op de as van de as op een cilindrisch oppervlak. De vlakslingering meet de axiale variatie van een flens of een ander loodrecht pasvlak.
A: Herhaal eerst de meting, verifieer het instrument en de steunen, vergelijk andere stations, identificeer of de afwijking lokaal of verspreid is en bepaal vervolgens de juiste reparatie- of vervangingsactie.


