
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-08 Kaynak: Alan


Çizilmiş bir muylu otomatik olarak deniz şaftının değiştirilmesi gerektiği anlamına gelmez ve pürüzsüz görünen bir yüzeyin mutlaka servise uygun olduğu anlamına gelmez. değerlendirmenin zor kısmı, Deniz mili yatak muylu aşınmasını yüzeysel hasarı yağ filmi oluşumunu, yatak boşluğunu, hizalamayı ve yük dağılımını etkileyen geometri değişikliklerinden ayırmaktır.
Bu nedenle yararlı bir inceleme, çevresel ve eksenel çap ölçümlerini salgı, yüzey durumu, yatak kanıtları ve çatlak veya sertlik kontrolleriyle birleştirir. Onarım kararları, yalnızca görünüme değil, hasarlı malzeme çıkarıldıktan sonra kalacak geometriye göre verilmelidir.
Deniz şaft muyluları normalde izole edilmiş silindirik yüzeyler yerine bir sistemin parçası olarak çalışır. Şaft geometrisi, rulman boşluğu, yağlayıcının durumu, rulman hizalaması, yük dağılımı ve yüzey kalitesi birbirini etkiler. Bu nedenle bir günlük, altta yatan arıza mekanizmasına bağlı olarak farklı hasar modelleri gösterebilir.
Şaft muylu puanlaması genellikle çevresel oluklar veya çizikler olarak görünür. İnce izler, yağlanmış arayüzden geçen döküntülerden kaynaklanabilir; daha derin oluklar ise aşındırıcı parçacıkların, yağ filmi ayrımının kaybının veya hasarlı yatak yüzeyiyle doğrudan temasın göstergesi olabilir. Kritik soru sadece puanlamanın var olup olmadığı değildir. Denetçilerin derinliğini, dağılımını ve çıkarılmasının şaftı onaylı onarım çapının altına düşürüp düşürmeyeceğini belirlemesi gerekir.
Lokalize cilalama veya renk değişikliği, yoğun temasın göstergesi olabilir. Muylunun bir ucuna doğru yoğunlaşan aşınma, muyluyu basitçe onarmak yerine mil hizalamasını, yatak konumunu ve kenar yükünü kontrol etmeyi haklı gösterebilir. Muylu etrafında dağıtılan çevresel aşınma, tekrarlanan metal-metal temasına maruz kalan dar yüklü bir bölgeden farklı bir durumu gösterebilir.
Eşleşen yatak aynı derecede önemlidir. Bir hidrodinamik Deniz muylu yatağı, şaftı bir yağlama filmi yoluyla destekler; bu nedenle aşırı boşluk, yerel yatak hasarı, yanlış hizalama veya yağlama sorunları, hem muylunun durumunu hem de yük dağılımını etkileyebilir. Anormal temasın nedenini çözümsüz bırakarak milin onarılması, başka bir aşınma döngüsüne neden olabilir.
Ayrıntılı bir incelemeyi gerektiren yaygın uyarı işaretleri arasında anormal yatak sıcaklığı, yağlayıcıdaki metalik parçacıklar, açıklanamayan titreşim değişiklikleri, hasarlı Babbitt yüzeyleri, tekrarlanan boşluk değişiklikleri, gözle görülür çizikler, korozyon, olağandışı yatak temas şekilleri veya yağlama kesintisine dair kanıtlar yer alır. Bu belirtilerin hiçbiri tek başına onarım yöntemini tanımlamaz ancak ölçümlerin ve ek kontrollerin nerede yoğunlaşması gerektiğini belirler.
En kullanışlı boyutsal inceleme, bir muylu çapının kaydedilmesinden daha fazlasını yapar. Tek bir okuma önemli ölçüde gözden kaçırabilir , mil muylusu ovalliğini , konikliğini veya yerel aşınmayı çünkü muylu geometrisi hem çevre çevresinde hem de mil ekseni boyunca değişir.
Ölçmeden önce, muylu yüzeyini agresif bir şekilde değiştirmeden yağı, gevşek kalıntıları, korozyon ürünlerini ve yükselen çapakları temizleyin. Mümkünse, bileşenin ve ölçüm cihazlarının uygun bir inceleme sıcaklığında dengelenmesine izin verin. Tekrarlanabilir eksenel istasyonları muylunun çalışma genişliği boyunca işaretleyin ve her istasyonun çevresinde tutarlı açısal konumlar oluşturun.
bir için Dövme ara şaft , muylu boyutları, izole edilmiş bir çap kontrolü olarak ele alınmak yerine, salgı, eş eksenlilik, birleşme alanları ve bitişik şaft bölümlerinin durumu ile birlikte dikkate alınmalıdır.
Her eksenel istasyonda, uygun boyutlu bir dış mikrometre kullanarak çapı en az iki açısal yönde ölçün. Ek açısal konumlar, aşınmanın düzensiz olduğu durumlarda daha net bir görüntü sağlar. Yalnızca 'kabul edilebilir' veya 'yıpranmış' yazmak yerine gerçek değerleri kaydedin.
Bu ölçüm tablosu birkaç farklı koşulun hesaplanmasına olanak tanır:
| Koşul | Neyi Temsil Ediyor | Pratik Ölçüm Yaklaşımı |
|---|---|---|
| Çap kaybı | Gerekli veya referans çaptan azaltma | Ölçülen çapı onaylanmış çizim boyutlarıyla veya güvenilir önceki kayıtlarla karşılaştırın |
| ovallik | Bir eksenel istasyondaki maksimum ve minimum çaplar arasındaki fark | Aynı bölümü birden fazla açısal konumda ölçün |
| Konik | Muylu uzunluğu boyunca çap değişimi | Farklı eksenel istasyonlardaki ilgili okumaları karşılaştırın |
| Salgı | Şaft bir referansa göre döndükçe radyal değişim | Şaftı kontrollü destek koşulları altında döndürürken bir kadranlı gösterge kullanın |
| Yüzey pürüzlülüğü | Rulman arayüzünü etkileyen ince yüzey dokusu | Gerektiğinde uygun bir pürüzlülük aletiyle kontrol edin |
Bu değerler birbirinin yerine kullanılmamalıdır. Şaft muylusu ovalliği yuvarlak olmayan bir kesiti tanımlar. Konik, çaptaki eksenel bir değişikliği tanımlar. Bir dergi her istasyonda neredeyse mükemmel bir şekilde yuvarlak olabilir ancak yine de bir uçtan diğer uca doğru incelir.
Runout başka bir soruyu yanıtlıyor. Kadran göstergesinin toplam belirtilen salgısı, eksantriklik, bükülme, destek durumu, kurulum hatası veya şaftın herhangi bir yerindeki geometrik hatalardan etkilenebilir. Bu nedenle yüksek salgı, ölçülen muylunun kendisinin oval olduğunu kanıtlamaz. Tersine, iyi salgı, çapının ve konikliğinin kabul edilebilir olduğunu kanıtlamaz.
Aşınma derinliği güvenilir bir temele ihtiyaç duyar. Orijinal çizim çapı, önceki muayene kayıtları, onaylanmış onarım boyutu veya tanımlanmış, aşınmamış bir referans alanı yararlı bir karşılaştırma sağlayabilir. Görünüşte hasar görmemiş bir bölüm, daha önceki bir onarım sırasında işlenmiş olabileceğinden, otomatik olarak orijinal çap olarak değerlendirilmemelidir.
Bir diğer yaygın hata, onarılabilirliği en derin bireysel mikrometre okumasına göre değerlendirmektir. Gerçek karar, kabul edilemez hasarı ortadan kaldırmak için gereken son silindirik yüzeye dayanmaktadır. Bir yerel çentik yüzeyin geri kalan kısmının altına uzanıyorsa, bu kusuru temizlemek için gereken işleme payı nihai muylu çapını belirleyebilir.
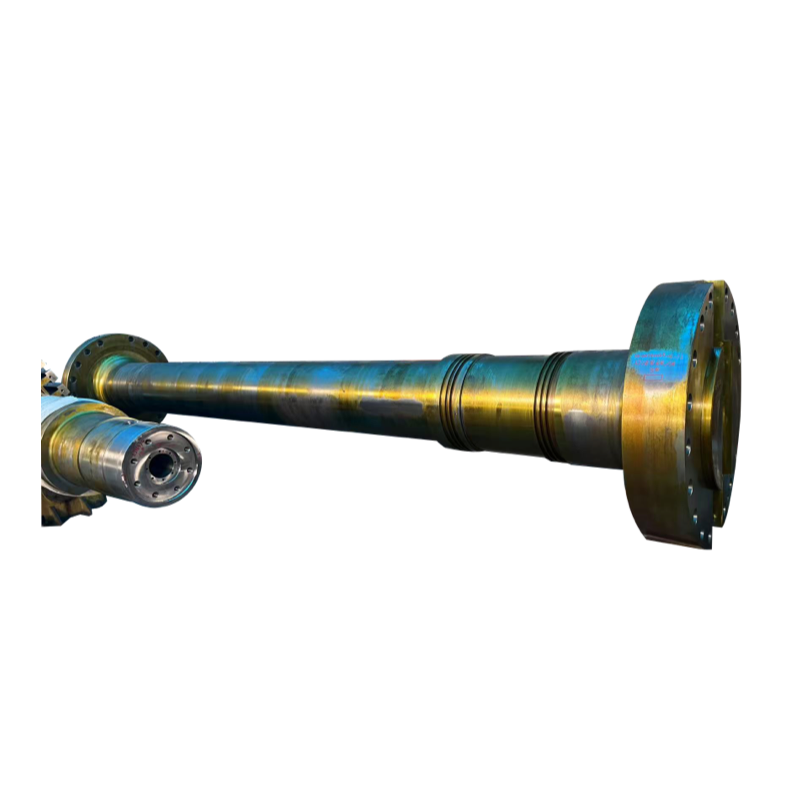
Boyutsal okumalar muylu geometrisini belirler, ancak bir şaftın tekrar hizmete alınması veya hizmete dönmemesi gerektiğinin tüm nedenlerini gösteremezler. Yüzey hasarı bağımsız olarak incelenmelidir.
Çizilmeleri, çukurlaşmaları, korozyonu, lekeleri, renk bozulmalarını, aşındırma izlerini ve kabarmış malzemeleri haritalandırarak başlayın. Işık kontrollü cilalamayla ortadan kaybolan sığ bir oluk, önemli miktarda malzeme çıkarılmasını gerektiren derin bir çentikten temel olarak farklıdır. Bir oluğun yanındaki yükseltilmiş çıkıntılar da önemlidir çünkü oluğun kendisi şiddetli olmasa bile yağlama arayüzünü bozabilirler.
Önemli bir rulman silinmesi, tutukluk veya aşırı ısınma olayından sonra boyutsal kontroller tek başına yetersiz olabilir. Sertlik değişimi, malzeme durumu anormal ısınmadan etkilenmiş olabilecek alanların belirlenmesine yardımcı olabilir. Çatlamanın mümkün olduğu durumlarda uygun tahribatsız muayene de dikkate alınmalıdır. Seçilen yöntem şaft malzemesine, kusur yönüne, erişilebilirliğe ve geçerli onarım gereksinimlerine uygun olmalıdır.
Muayene daha sonra yatağa kadar genişletilmelidir. A Babbitt kayar burcu doğrudan şaft muylusu ile çalışır ve kontrollü delik geometrisine, yüzey durumuna, açıklığa ve yağlamaya bağlıdır. Rulmanı silinme, çatlama, gevşek veya hasarlı astar, gömülü parçacıklar, anormal kenar teması, tıkalı yağ geçişleri veya eşit olmayan aşınma açısından inceleyin.
Bu özellikle önemlidir . rulman yatağı aşınması veya yatakla ilgili sorunlardan şüphelenildiğinde Rulman destek yüzeyleri, yatak geometrisi, takılan bileşenler ve şaft hizalaması, yükün muyluya ulaşma şeklini değiştirebilir. Yalnızca görünür mil hasarının onarılması, yatağın yanlış konumlandırılmasına veya eşit olmayan şekilde yüklenmesine neden olabilir.
Aynı prensip, sevk hattının daha ilerisinde de geçerlidir. bir Deniz pervanesi şaftı , muylu durumu, eş eksenlilik, birleşme bölümleri, yüzey durumu ve yatakları, contaları, kaplinleri ve diğer takılan bileşenleri etkileyen boyutsal ilişkilerin yanı sıra dikkate alınmalıdır.
Her deniz muylusunun aynı onarımı gerektireceği evrensel bir aşınma derinliği yoktur. İzin verilen boyutlar şaft tasarımına, malzemeye, muylunun konumuna, yüklemeye, önceki onarımlara, yatak düzenine, onaylanmış çizimlere, OEM gereksinimlerine ve ilgili sınıflandırma gereksinimlerine bağlıdır.
Pratik bir onarım kararı farklı bir soruyla başlar: Kabul edilemez tüm hasarlar giderildikten sonra geriye hangi durum kalacaktır?
İşaretler yüzeysel olduğunda, çatlak benzeri belirtiler mevcut olmadığında, muylu geometrisi geçerli sınırlar içinde kaldığında ve cilalama aşırı yerel kabartma veya uygun olmayan bir yüzey oluşturmayacağında hafif cilalama yeterli olabilir. Parlatma, boyutsal bir sorunu gizlemeden yüzey durumunu eski haline getirmelidir.
Çiziklerin hafifçe giderilemediği veya koniklik ve ovalliğin düzeltilmesi gerektiğinde kontrollü işleme veya taşlama daha uygun hale gelir. İşleme başlamadan önce, sürekli bir silindirik yüzey oluşturmak için gereken en küçük son çapı hesaplayın. Önerilen çap daha sonra izin verilen onarım boyutuna ve yatak düzenine göre kontrol edilmelidir.
Mil çapının azaltılması, rulman uygun şekilde değiştirilmediği veya değiştirilmediği sürece rulman boşluğunu da değiştirir. Bu nedenle şaft ve yatağın bir boyut çifti olarak ele alınması gerekir. Geometrik açıdan mükemmel olan küçük boyutlu bir muylu, ortaya çıkan yatak boşluğunun artık tasarım gerekliliklerini karşılamaması durumunda yine de uygun olmayabilir.
Sadece muylu çapının azaltılmasının istenmediği durumlarda onaylı kaplama, metal birikimi veya kaplama gibi yüzey restorasyon işlemleri düşünülebilir. Bu süreçler ek mühendislik sorularını da beraberinde getirir: alt tabaka uyumluluğu, bağ bütünlüğü, ısı girdisi, yorulma performansı, kaplama kalınlığı, son işleme payı, geçiş geometrisi ve onay durumu. Bir oluşturma işlemi yalnızca nominal çapı eski haline getirebileceği için seçilmemelidir.
Çatlamanın kabul edilemez olduğu, ciddi ısı hasarının malzeme durumunu olumsuz etkilediği, distorsiyonun ekonomik olarak düzeltilemediği, gerekli temizleme çapının izin verilen sınırın altında olduğu, önceki onarımların yetersiz marj bıraktığı veya önerilen onarım işleminin geçerli mühendislik ve onay gerekliliklerini karşılayamadığı durumlarda değiştirme daha güçlü bir seçenek haline gelir.
Yararlı bir karar dizisi:
Hasarın kapsamını ve mekanizmasını doğrulayın.
Temizleme için gereken minimum malzeme kaldırma miktarını belirleyin.
Ortaya çıkan muylu çapını ve geometrisini hesaplayın.
Ortaya çıkan yatak boşluğunu ve uyumluluğunu kontrol edin.
Gerektiğinde malzeme durumunu ve NDT sonuçlarını doğrulayın.
Parlatma, işleme, onaylı hazırlama ve değiştirme işlemlerini geçerli teknik sınırlarla karşılaştırın.
Aşınmaya neden olan yağlama, hizalama, kirlenme, yatak veya destek sorununu düzeltin.
Bu sıralama en pahalı spesifikasyon hatalarından birini önler , deniz yatağı muylu onarımında : ulaşılması gereken nihai geometriyi bilmeden bir onarım sürecinin seçilmesi.
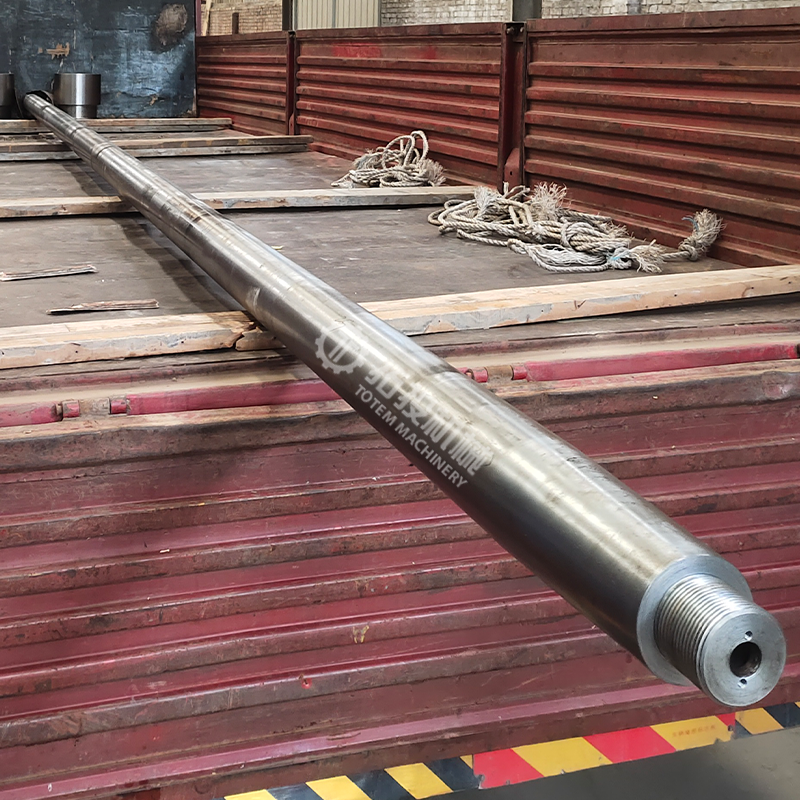
Görünür çizikler kaybolduğunda onarım tamamlanmamıştır. Son muayenede, sonucun doğrudan onaylanmış kabul kriterleriyle karşılaştırılabilmesi için onarımdan önce alınan önemli ölçümler tekrarlanmalıdır.
Birden fazla eksenel ve açısal konumdaki muylu çapını doğrulayın, ardından nihai konikliği ve ovalliği hesaplayın. Şaft davranışının makineyle otomatik olarak düzeltildiğini varsaymak yerine, salgıyı uygun bir referans düzenlemesinden yeniden kontrol edin. Belirli bir pürüzlülüğün gerekli olduğu yerlerde yüzey kalitesi ölçülmeli ve kenarlar, omuzlar, dolgular, yağla ilgili özellikler ve geçişler orijinal montaja uygun kalmalıdır.
Hasarın onarım öncesi malzeme veya çatlak incelemesini gerektirdiği durumlarda, onarım prosedürünün gerektirdiği son işlemden sonra gerekli NDT veya sertlik kontrollerini tekrarlayın. Kaplamalı veya yerleşik günlükler ayrıca geri yüklenen katmanın sürece özel incelenmesini gerektirebilir.
En önemlisi, eşleşen rulman boyutlarını ve monte edilmiş açıklığı doğrulayın. Makine düzeninin gerektirdiği şekilde yatak temasını, mahfazanın durumunu, yağlama yollarını ve mil hizalamasını kontrol edin. Bunun nedeni basit: kabul edilebilir muylu çapı, kabul edilebilir rulman çalışmasını garanti etmez.
Kurulumdan sonra, ilk çalışma gözlemleri, rulman sıcaklığı davranışı, titreşim değişiklikleri, yağlayıcı durumu ve anormal temasın kanıtı gibi orijinal arızanın eksik düzeltilmesini ortaya çıkarabilecek parametrelere odaklanmalıdır. Amaç sadece şaftın döndüğünü kanıtlamak değil, aynı zamanda onarılan muylunun uygun şekilde desteklenen ve yağlanan şaft hattının bir parçası olarak çalıştığını doğrulamaktır.
güvenilir bir şekilde değerlendirilmesi, Deniz mili yatak muylusu aşınmasının en küçük çapın ölçülmesinden veya görünür çiziklerin değerlendirilmesinden daha fazlasını gerektirir. Bir onarım yöntemi seçilmeden önce çap kaybı, koniklik, ovallik, salgı, yüzey hasarı, malzeme durumu, rulman boşluğu ve altta yatan aşınma nedeninin birlikte değerlendirilmesi gerekir.
Shanghai TOTEM Machinery Co., Ltd. deniz mili ve yatak bileşenlerinin üreticisi ve tedarikçisidir. Sağlam bir onarım kararı, görünür yüzey hasarını izole bir sorun olarak ele almak yerine, şaft, muylu, yatak ve çevredeki tahrik sistemi arasındaki boyutsal ilişkiyi korumalıdır.
C: Muylu çapını çeşitli eksenel istasyonlarda ve açısal konumlarda ölçün, ardından çap kaybını, konikliği ve ovalliği ayrı ayrı hesaplayın. Salgı ve yüzey durumu bağımsız olarak kontrol edilmelidir.
C: Ovallik, bir kesit etrafındaki çap değişimidir. Salgı, dönme sırasındaki radyal gösterge hareketidir ve ayrıca eksantrikliği, bükülmeyi, desteği veya kurulum koşullarını da yansıtabilir.
C: Hayır. Boyutlar kabul edilebilir düzeyde kalırsa yüzeysel puanlama kontrollü cilalamaya izin verebilir. Önemli ölçüde malzeme çıkarmadan tam temizleme sağlanamadığında, daha derin çentikleme işleme gerektirebilir.
C: Çatlaklar, ciddi malzeme hasarı, aşırı deformasyon, kalan çapın yetersiz olması, daha önce tekrarlanan onarımlar veya kabul edilemez onarım sonrası geometrinin onaylı bir restorasyonu engellemesi durumunda değiştirme daha uygun hale gelir.
C: Rulman hasarı, yanlış açıklık, yanlış hizalama, kirlenme veya yağlama sorunları muylunun aşınmasına neden olmuş olabilir. Yalnızca milin onarılması, orijinal arıza mekanizmasının değişmeden kalmasına neden olabilir.
C: Sadece çok küçük yüzey düzensizlikleri cilalamaya uygundur. Önemli ölçüde koniklik veya ovallik normalde kontrollü işleme veya taşlama gerektirir çünkü geometrinin tüm muylu yüzeyi boyunca eski haline getirilmesi gerekir.
''''


