
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-08 Походження: Сайт


Забита цапфа не означає автоматичної заміни морського вала, а поверхня, яка виглядає гладкою, не обов’язково придатна до експлуатації. Важкою частиною оцінки зносу шийки підшипника морського валу є відокремлення поверхневих пошкоджень від змін геометрії, які впливають на утворення масляної плівки, зазор підшипника, центрування та розподіл навантаження.
Таким чином, корисна перевірка поєднує вимірювання окружного та осьового діаметрів з биттям, станом поверхні, ознаками підшипників і перевіркою тріщин або твердості. Тоді рішення щодо ремонту повинні ґрунтуватися на геометрії, яка залишиться після видалення пошкодженого матеріалу, а не лише на зовнішньому вигляді.
Шийки морського вала зазвичай працюють як частина системи, а не як ізольовані циліндричні поверхні. Геометрія валу, зазор підшипника, стан мастила, центрування підшипника, розподіл навантаження та обробка поверхні впливають один на одного. Таким чином, журнал може показувати різні моделі пошкоджень залежно від основного механізму відмови.
Подряпини на шийці вала зазвичай виглядають у вигляді канавок або подряпин по окружності. Дрібні сліди можуть бути результатом проходження сміття через змащену поверхню, тоді як глибші канавки можуть вказувати на абразивні частинки, втрату відділення масляної плівки або прямий контакт із пошкодженою поверхнею підшипника. Критичне питання не просто в тому, чи існує оцінка. Інспектори повинні визначити його глибину, розподіл і чи зменшить його видалення діаметр шахти нижче затвердженого ремонтного діаметра.
Місцеве полірування або зміна кольору можуть вказувати на концентрований контакт. Знос, зосереджений у напрямку до одного кінця цапфи, може виправдати перевірку центрування вала, положення підшипника та навантаження на край, а не просто обробку цапфи. Окружний знос, розподілений навколо цапфи, може вказувати на відмінний стан від вузької навантаженої зони, яка зазнавала багаторазового контакту метал-метал.
Відповідний підшипник має однакове значення. Гідродинамічний Морський опорний підшипник підтримує вал через мастильну плівку, тому надмірний зазор, локальне пошкодження підшипника, зміщення або проблеми з мастилом можуть вплинути як на стан опори, так і на розподіл навантаження. Ремонт вала без усунення причини ненормального контакту може призвести до повторного циклу зносу.
Загальні попереджувальні ознаки, які виправдовують детальну перевірку, включають ненормальну температуру підшипника, металеві частинки в мастилі, незрозумілі зміни вібрації, пошкоджені поверхні бабіту, повторювані зміни зазору, видимі подряпини, корозію, незвичайні форми контакту підшипників або ознаки переривання змащування. Жоден із цих симптомів сам по собі не визначає метод ремонту, але вони визначають, де слід зосередити вимірювання та додаткові перевірки.
Найкорисніша перевірка розмірів дає більше ніж запис одного діаметра цапфи. Одне зчитування може пропустити значну овальність цапфи , конусність або локальний знос, оскільки геометрія цапфи змінюється як по колу, так і вздовж осі вала.
Перед вимірюванням видаліть масло, вільні відкладення, продукти корозії та виступи, не змінюючи агресивно поверхню цапфи. Дозвольте компоненту та вимірювальним інструментам стабілізуватися при відповідній температурі перевірки, якщо це можливо. Позначте повторювані осьові станції по робочій ширині цапфи та встановіть узгоджені кутові положення навколо кожної станції.
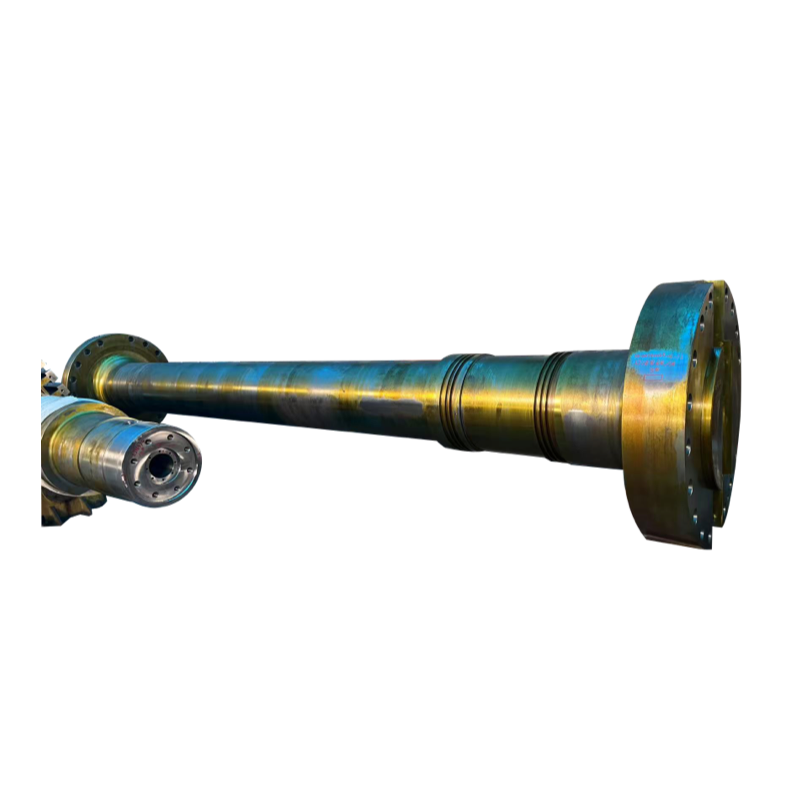
Для a Кований проміжний вал , розміри цапф слід розглядати разом із биттям, співвісністю, зонами сполучення та станом суміжних секцій вала, а не розглядати як ізольовану перевірку діаметра.
На кожній осьовій станції виміряйте діаметр щонайменше у двох кутових напрямках за допомогою зовнішнього мікрометра відповідного розміру. Додаткові кутові положення забезпечують чіткішу картину при нерівномірному зносі. Записуйте фактичні значення, а не пишіть лише 'прийнятно' або 'зношено'
Ця вимірювальна сітка дозволяє обчислити кілька різних умов:
| Умова | Що вона представляє | Практичний підхід до вимірювання |
|---|---|---|
| Втрата діаметра | Зменшення від необхідного або контрольного діаметра | Порівняйте виміряний діаметр із затвердженими розмірами на кресленні або надійними попередніми записами |
| Овальність | Різниця між максимальним і мінімальним діаметрами на одній осьовій станції | Виміряйте один і той самий перетин у кількох кутових положеннях |
| Конусність | Зміна діаметра по довжині шийки | Порівняйте відповідні показання на різних осьових станціях |
| Вибіг | Радіальна зміна, коли вал обертається відносно опорної точки | Використовуйте циферблатний індикатор, обертаючи вал у контрольованих умовах підтримки |
| Шорсткість поверхні | Тонка поверхнева текстура впливає на межу підшипників | За потреби перевірте за допомогою відповідного інструменту шорсткості |
Ці значення не слід використовувати як взаємозамінні. Овальність цапфи вала описує некруглий поперечний переріз. Конусність описує осьову зміну діаметра. Журнал може бути майже ідеально круглим на кожній станції, але при цьому звужуватися від одного кінця до іншого.
Ранаут відповідає на інше запитання. На загальне биття циферблатного індикатора може впливати ексцентриситет, вигин, стан опори, помилка налаштування або геометричні помилки в інших місцях валу. Таким чином, велике биття не доводить, що вимірювана цапфа сама по собі є овальною. І навпаки, хороше биття не доводить, що його діаметр і конусність прийнятні.
Глибина зносу потребує надійної базової лінії. Оригінальний креслений діаметр, записи попередніх перевірок, затверджений ремонтний розмір або ідентифікована незношена контрольна площа можуть стати корисним порівнянням. Очевидно непошкоджену секцію не слід автоматично розглядати як оригінальний діаметр, оскільки вона могла бути оброблена під час попереднього ремонту.
Інша поширена помилка полягає в тому, що судити про придатність до ремонту слід за найглибшим окремим показанням мікрометра. Справжнє рішення ґрунтується на остаточній циліндричній поверхні, необхідній для усунення неприйнятних пошкоджень. Якщо один локальний надріз простягається нижче решти поверхні, припуск на обробку, необхідний для очищення цього дефекту, може визначити остаточний діаметр цапфи.
Розмірні показання встановлюють геометрію цапфи, але вони не можуть показати всі причини, чому вал слід або не слід повертати в експлуатацію. Пошкодження поверхні необхідно обстежити самостійно.
Почніть із картографування подряпин, ямок, корозії, розмазування, зміни кольору, слідів від різання та будь-якого піднятого матеріалу. Неглибока борозенка, яка зникає під час полірування з контрольованим освітленням, принципово відрізняється від глибокої надрізу, що вимагає значного видалення матеріалу. Підняті гребені біля канавки також мають значення, оскільки вони можуть порушити змащувальну поверхню, навіть якщо сама канавка не є сильною.
Після значного протирання підшипника, заїдання або перегріву лише перевірка розмірів може бути недостатньою. Варіація твердості може допомогти визначити ділянки, на стан матеріалу яких могло вплинути ненормальне нагрівання. Також слід розглянути відповідне неруйнівне обстеження, якщо можливе розтріскування. Обраний метод повинен відповідати матеріалу валу, орієнтації дефекту, доступності та відповідним вимогам до ремонту.
Потім перевірка повинна поширитися на підшипник. А Бабітова ковзаюча втулка працює безпосередньо з шийкою вала і залежить від контрольованої геометрії отвору, стану поверхні, зазору та мастила. Огляньте підшипник на предмет стирання, тріщин, ослабленої або пошкодженої обкладки, вбудованих часток, ненормального контакту країв, блокування масляних каналів або нерівномірного зносу.
Це особливо важливо при підозрі на знос сидіння підшипника або проблеми, пов’язані з корпусом. Опорні поверхні підшипників, геометрія корпусу, підігнані компоненти та вирівнювання валу можуть змінити те, як навантаження досягає цапфи. Відновлення лише видимого пошкодження вала може призвести до неправильного розташування підшипника або нерівномірного навантаження.
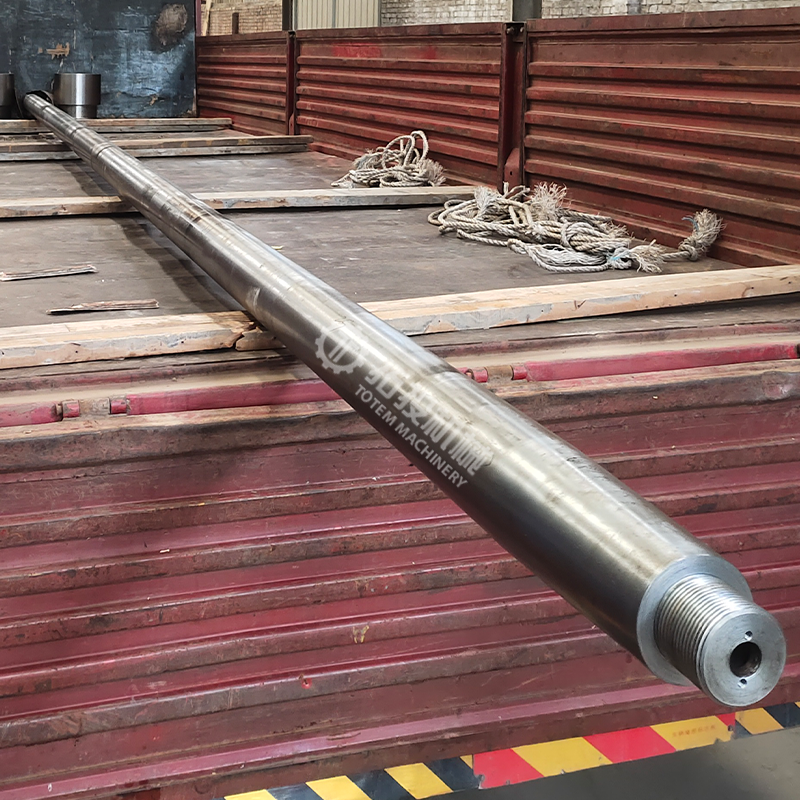
Той самий принцип діє далі вздовж лінії руху. На а Судновий карданний вал , стан цапфи слід враховувати разом із співвісністю, сполученими ділянками, станом поверхні та співвідношеннями розмірів, які впливають на підшипники, ущільнення, муфти та інші встановлені компоненти.
Немає універсальної глибини зносу, при якій кожна морська цапфа потребує однакового ремонту. Допустимі розміри залежать від конструкції вала, матеріалу, розташування цапф, навантаження, попереднього ремонту, розташування підшипників, затверджених креслень, вимог OEM і відповідних вимог класифікації.
Практичне рішення щодо ремонту починається з іншого питання: який стан залишиться після усунення всіх неприйнятних пошкоджень?
Легке полірування може бути достатнім, якщо сліди є поверхневими, немає тріщин, геометрія цапфи залишається в допустимих межах і полірування не створить надмірного локального рельєфу або невідповідної поверхні. Полірування має відновити стан поверхні, не приховуючи проблему розмірів.
Контрольована механічна обробка або шліфування стає більш доцільною, коли надрізи не можна легко видалити або коли потрібно виправити конусність і овальність. Перед початком обробки обчисліть найменший кінцевий діаметр, необхідний для створення однієї суцільної циліндричної поверхні. Цей запропонований діаметр необхідно перевірити на відповідність дозволеному ремонтному розміру та підшипнику.
Зменшення діаметра вала також змінює зазор підшипника, якщо підшипник не змінено або замінено відповідним чином. Тому вал і підшипник потрібно розглядати як пару розмірів. Геометрично ідеальна цапфа меншого розміру все ще може бути непридатною, якщо кінцевий зазор підшипника більше не відповідає вимогам конструкції.
Процеси відновлення поверхні, такі як затверджене покриття, нарощування металу або плакування, можуть бути розглянуті, коли просте зменшення діаметра цапфи є небажаним. Ці процеси вводять додаткові інженерні питання: сумісність підкладки, цілісність з’єднання, підведення тепла, характеристики втоми, товщина покриття, припуск на кінцеву обробку, геометрія переходу та статус затвердження. Процес нарощування не слід обирати лише тому, що він може відновити номінальний діаметр.
Заміна стає сильнішим варіантом, коли утворення тріщин є неприйнятним, серйозне теплове пошкодження погіршує стан матеріалу, деформацію неможливо виправити економічно, необхідний діаметр очищення нижчий за допустиму межу, попередні ремонти залишають недостатній запас або запропонований процес ремонту не відповідає застосовним інженерним вимогам і вимогам схвалення.
Корисна послідовність рішень:
Підтвердити розмір та механізм пошкодження.
Визначте мінімальне видалення матеріалу, необхідного для очищення.
Обчисліть отриманий діаметр і геометрію цапфи.
Перевірте отриманий зазор і сумісність підшипника.
Перевірте стан матеріалу та результати НК, якщо потрібно.
Порівняйте полірування, механічну обробку, схвалене нарощування та заміну з відповідними технічними обмеженнями.
Виправте проблему змащення, центрування, забруднення, підшипника або опори, яка спричинила знос.
Ця послідовність дозволяє уникнути однієї з найдорожчих помилок у специфікаціях ремонту цапф морських підшипників : вибору процесу ремонту до того, як буде відома остаточна геометрія, яку він повинен досягти.
Ремонт не завершений, коли зникають видимі подряпини. Остаточна перевірка повинна відтворювати важливі вимірювання, зроблені перед ремонтом, щоб результат можна було безпосередньо порівняти із затвердженими критеріями приймання.
Перевірте діаметр цапфи в кількох осьових і кутових точках, а потім обчисліть кінцеву конусність і овальність. Повторно перевірте биття з відповідного еталонного розташування, а не припускайте, що поведінка вала автоматично виправлена обробкою. Слід вимірювати обробку поверхні там, де потрібна визначена шорсткість, а краї, плечі, галтелі, елементи, пов’язані з маслом, і переходи повинні залишатися придатними для оригінальної збірки.
Якщо пошкодження виправдовує дослідження матеріалу або тріщин перед ремонтом, повторіть необхідні НК або перевірки на твердість після останнього процесу, коли це вимагає процедура ремонту. Покриті або нарощені цапфи також можуть вимагати перевірки відновленого шару відповідно до процесу.
Найголовніше, перевірте відповідність розмірів підшипника та зібраного зазору. Перевірте контакт підшипників, стан корпусу, шляхи змащення та центрування вала, як того вимагає компонування механізму. Причина проста: прийнятний діаметр шийки не гарантує прийнятну роботу підшипника.
Після встановлення початкові експлуатаційні спостереження повинні бути зосереджені на параметрах, які можуть виявити неповне усунення початкової несправності, наприклад, поведінка температури підшипника, зміни вібрації, стан мастила та ознаки ненормального контакту. Мета полягає не просто в тому, щоб довести, що вал обертається, а й у тому, щоб підтвердити, що відремонтована цапфа працює як частина правильно підтримуваної та змащеної валу.
Надійна оцінка зносу шийної шийки підшипника валу вимагає не тільки вимірювання найменшого діаметра або оцінки видимих балів. Перед вибором методу ремонту необхідно разом оцінити втрату діаметра, конусність, овальність, биття, пошкодження поверхні, стан матеріалу, зазор підшипника та основну причину зносу.
Shanghai TOTEM Machinery Co., Ltd. є виробником і постачальником морських валів і компонентів підшипників. Обґрунтоване рішення щодо ремонту має зберегти співвідношення розмірів між валом, цапфою, підшипником і навколишньою силовою системою, а не розглядати видимі пошкодження поверхні як ізольовану проблему.
A: Виміряйте діаметр цапфи в кількох осьових точках і кутових положеннях, а потім окремо обчисліть втрату діаметра, конусність і овальність. Биття і стан поверхні слід перевіряти самостійно.
A: Овальність - це зміна діаметра навколо одного поперечного перерізу. Биття - це радіальний рух індикатора під час обертання, який також може відображати ексцентриситет, вигин, опору або умови налаштування.
Відповідь: Ні. Поверхневі надрізи можуть дозволити контрольоване полірування, якщо розміри залишаються прийнятними. Глибші надрізи можуть вимагати механічної обробки, коли повного очищення неможливо досягти без значного видалення матеріалу.
Відповідь: Заміна стає доцільнішою, коли тріщини, серйозні пошкодження матеріалу, надмірна деформація, недостатній діаметр, що залишився, повторні попередні ремонти або неприйнятна геометрія після ремонту перешкоджають затвердженій реставрації.
A: Пошкодження підшипника, неправильний зазор, зміщення, забруднення або проблеми з мастилом могли спричинити знос цапфи. Ремонт лише валу може залишити вихідний механізм несправності без змін.
A: Для полірування придатні лише дуже незначні нерівності поверхні. Значна конусність або овальність зазвичай вимагає контрольованої механічної обробки або шліфування, оскільки геометрія повинна бути відновлена по всій поверхні цапфи.
```


