
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-08 منبع: سایت


ژورنال نمره دار به طور خودکار به این معنی نیست که شفت دریایی باید تعویض شود و سطحی که صاف به نظر می رسد لزوماً قابل سرویس نیست. بخش دشوار ارزیابی ساییدگی ژورنال یاتاقان شفت دریایی ، جداسازی آسیب های سطحی از تغییرات هندسی است که بر تشکیل لایه روغن، فاصله یاتاقان، تراز و توزیع بار تأثیر می گذارد.
بنابراین یک بازرسی مفید اندازه گیری قطر محیطی و محوری را با خروجی، وضعیت سطح، شواهد یاتاقان و بررسی ترک یا سختی ترکیب می کند. سپس تصمیمات تعمیر باید بر اساس هندسه ای باشد که پس از حذف مواد آسیب دیده باقی می ماند - نه ظاهر به تنهایی.
ژورنال های محور دریایی معمولاً به عنوان بخشی از یک سیستم به جای سطوح استوانه ای جدا شده عمل می کنند. هندسه شفت، فاصله یاتاقان ها، وضعیت روان کننده، تراز یاتاقان ها، توزیع بار و پرداخت سطح بر یکدیگر تأثیر می گذارند. بنابراین یک مجله می تواند الگوهای آسیب متفاوتی را بسته به مکانیسم خرابی اساسی نشان دهد.
امتیاز ژورنال شفت معمولاً به صورت شیارهای محیطی یا خراش ظاهر می شود. علائم ریز ممکن است از عبور زباله از سطح مشترک روغن کاری شده ایجاد شود، در حالی که شیارهای عمیق تر می توانند ذرات ساینده، از بین رفتن جدایی لایه روغن یا تماس مستقیم با سطح بلبرینگ آسیب دیده را نشان دهند. سوال مهم این نیست که آیا امتیازدهی وجود دارد یا خیر. بازرسان باید عمق، توزیع و اینکه آیا برداشتن آن باعث کاهش شفت به زیر قطر مجاز تعمیر می شود را تعیین کنند.
پرداخت موضعی یا تغییر رنگ می تواند نشان دهنده تماس متمرکز باشد. سایش متمرکز در یک انتهای ژورنال ممکن است بررسی تراز شفت، موقعیت یاتاقان و بارگذاری لبه را توجیه کند تا اینکه صرفاً ژورنال را تکمیل کند. سایش محیطی توزیع شده در اطراف ژورنال ممکن است نشان دهنده وضعیت متفاوتی از ناحیه بارگذاری شده باریک باشد که متحمل تماس مکرر فلز با فلز شده است.
بلبرینگ تطبیق به همان اندازه اهمیت دارد. یک هیدرودینامیک یاتاقان ژورنال دریایی شفت را از طریق یک فیلم روان کننده پشتیبانی می کند، بنابراین فاصله بیش از حد، آسیب موضعی یاتاقان، ناهماهنگی یا مشکلات روانکاری می تواند بر وضعیت ژورنال و توزیع بار تأثیر بگذارد. تعمیر شفت در حالی که علت تماس غیرعادی حل نشده باقی می ماند می تواند چرخه سایش دیگری ایجاد کند.
علائم هشدار متداول که بازرسی دقیق را توجیه می کند شامل دمای غیرعادی یاتاقان، ذرات فلزی در روان کننده، تغییرات ارتعاش غیرقابل توضیح، سطوح آسیب دیده بابیت، تغییرات مکرر فاصله، امتیازدهی قابل مشاهده، خوردگی، الگوهای تماس غیرعادی یاتاقان، یا شواهدی از وقفه روانکاری است. هیچ یک از این علائم به تنهایی روش تعمیر را مشخص نمی کند، اما تعیین می کند که اندازه گیری ها و بررسی های اضافی باید در کجا متمرکز شوند.
مفیدترین بازرسی ابعادی بیش از ثبت یک قطر مجله انجام می دهد. یک قرائت منفرد می تواند بیضی، مخروطی یا سایش موضعی ژورنال شفت را از دست بدهد زیرا هندسه ژورنال هم در اطراف محیط و هم در امتداد محور شفت تغییر می کند.
قبل از اندازه گیری، روغن، رسوبات سست، محصولات خوردگی و فرزهای برجسته را بدون تغییر شدید سطح ژورنال جدا کنید. اجازه دهید اجزاء و ابزار اندازه گیری در دمای بازرسی مناسب در صورت امکان تثبیت شوند. ایستگاه های محوری قابل تکرار را در عرض کار ژورنال علامت گذاری کنید و موقعیت های زاویه ای ثابتی را در اطراف هر ایستگاه ایجاد کنید.
برای یک شفت میانی آهنگری ، ابعاد ژورنال باید همراه با خروجی، هم محوری، نواحی جفتگیری و وضعیت بخشهای محور مجاور در نظر گرفته شود تا اینکه بهعنوان بررسی قطر جدا شده در نظر گرفته شود.
در هر ایستگاه محوری، قطر را حداقل در دو جهت زاویه ای با استفاده از یک میکرومتر بیرونی با اندازه مناسب اندازه گیری کنید. موقعیتهای زاویهای اضافی هنگامی که سایش نامنظم است، تصویر واضحتری ارائه میدهد. به جای نوشتن فقط 'قابل قبول' یا 'سایه' مقادیر واقعی را ثبت کنید.
این شبکه اندازه گیری اجازه می دهد تا چندین شرایط مختلف محاسبه شود:
| شرایطی | که نشان دهنده | رویکرد اندازه گیری عملی است. |
|---|---|---|
| کاهش قطر | کاهش از قطر مورد نیاز یا مرجع | قطر اندازه گیری شده را با ابعاد رسم تایید شده یا سوابق قابل اعتماد قبلی مقایسه کنید |
| بیضی | تفاوت بین حداکثر و حداقل قطر در یک ایستگاه محوری | همان بخش را در چندین موقعیت زاویه ای اندازه گیری کنید |
| مخروطی | تغییر قطر در طول ژورنال | قرائت های مربوطه را در ایستگاه های محوری مختلف مقایسه کنید |
| فرار | تغییرات شعاعی در حین چرخش شفت نسبت به مرجع | هنگام چرخاندن شفت تحت شرایط پشتیبانی کنترل شده از نشانگر شماره گیری استفاده کنید |
| زبری سطح | بافت سطح ریز که بر رابط یاتاقان تأثیر می گذارد | در صورت لزوم با ابزار زبری مناسب بررسی کنید |
این مقادیر نباید به جای یکدیگر استفاده شوند. بیضی ژورنال شفت یک مقطع خارج از گرد را توصیف می کند. Taper تغییر محوری در قطر را توصیف می کند. یک ژورنال می تواند تقریباً در هر ایستگاه کاملاً گرد باشد، اما همچنان از یک سر به سر دیگر مخروطی باشد.
Runout به سوال دیگری پاسخ می دهد. خروجی کل نشاندادهشده نشانگر شمارهگیر میتواند تحتتاثیر گریز از مرکز، خمش، وضعیت پشتیبانی، خطای راهاندازی، یا خطاهای هندسی در جاهای دیگر شفت باشد. بنابراین خروجی زیاد ثابت نمی کند که خود مجله اندازه گیری شده بیضی است. برعکس، خروجی خوب ثابت نمی کند که قطر و مخروط آن قابل قبول است.
عمق سایش نیاز به یک خط پایه قابل اعتماد دارد. قطر نقشه اصلی، سوابق بازرسی قبلی، بعد تعمیر تایید شده، یا منطقه مرجع فرسوده شناسایی شده می تواند مقایسه مفیدی را ارائه دهد. قسمتی که ظاهراً آسیب ندیده نباید به طور خودکار به عنوان قطر اصلی در نظر گرفته شود زیرا ممکن است در طول تعمیر قبلی ماشینکاری شده باشد.
یکی دیگر از اشتباهات رایج قضاوت در مورد قابلیت تعمیر از روی عمیق ترین قرائت میکرومتر فردی است. تصمیم واقعی بر اساس سطح استوانه ای نهایی مورد نیاز برای حذف آسیب های غیرقابل قبول است. اگر یک امتیاز محلی زیر بقیه سطح گسترش یابد، مقدار مجاز ماشینکاری مورد نیاز برای تمیز کردن آن نقص ممکن است قطر ژورنال نهایی را تعیین کند.
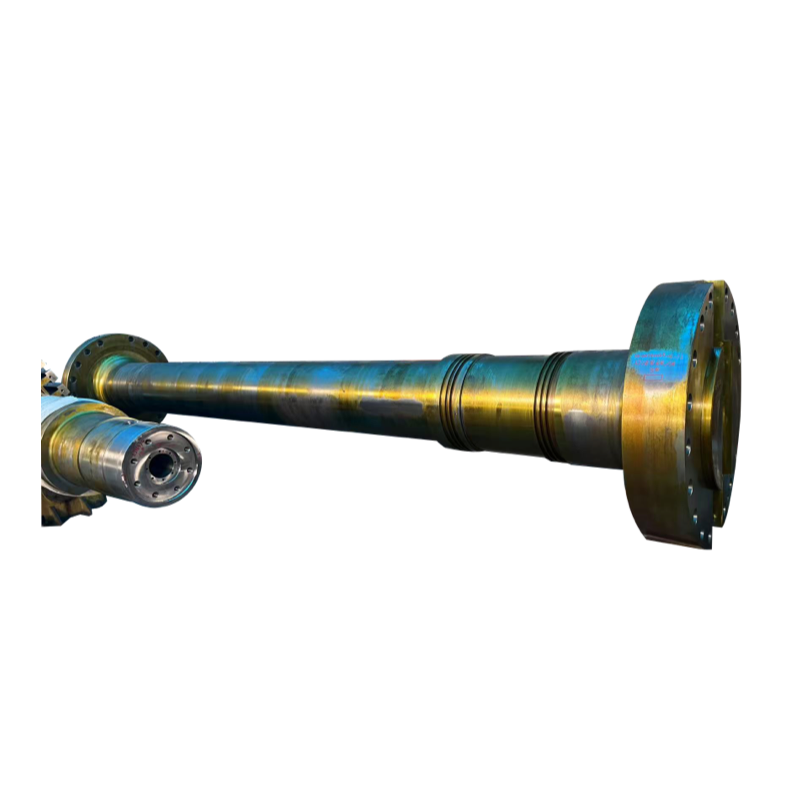
خوانشهای ابعادی هندسه ژورنال را ایجاد میکنند، اما نمیتوانند هر دلیلی را نشان دهند که یک شفت باید یا نباید به کار بازگردد. آسیب های سطحی باید به طور مستقل بررسی شود.
با نگاشت امتیازدهی، حفره، خوردگی، لکه گیری، تغییر رنگ، علائم فرستنده و هر ماده برجسته شروع کنید. یک شیار کم عمق که با پرداخت نور کنترل شده ناپدید می شود، اساساً با یک نمره عمیق که نیاز به حذف مواد قابل توجهی دارد، متفاوت است. برآمدگی های برآمده در کنار شیار نیز اهمیت دارند زیرا می توانند رابط روانکاری را حتی زمانی که خود شیار شدید نیست مختل کنند.
پس از پاک کردن قابل توجه یاتاقان، تشنج، یا رویداد گرمای بیش از حد، بررسی ابعاد به تنهایی ممکن است ناکافی باشد. تغییر سختی می تواند به شناسایی مناطقی که شرایط مادی آنها ممکن است تحت تأثیر حرارت غیرعادی قرار گرفته باشد کمک کند. در جاهایی که امکان ترک خوردن وجود دارد نیز باید معاینه غیر مخرب مناسبی در نظر گرفته شود. روش انتخاب شده باید با مواد شفت، جهت گیری عیب، دسترسی و الزامات تعمیر قابل اجرا مطابقت داشته باشد.
سپس بازرسی باید به بلبرینگ گسترش یابد. الف بوش کشویی بابیت مستقیماً با ژورنال شفت کار می کند و به هندسه سوراخ کنترل شده، وضعیت سطح، فاصله و روانکاری بستگی دارد. بلبرینگ را از نظر پاک شدن، ترک خوردگی، آستر یا آستر آسیب دیده، ذرات جاسازی شده، تماس غیرعادی با لبه، مسدود شدن مسیرهای روغن یا سایش ناهموار بررسی کنید.
این امر به ویژه در مواقعی که مشکوک به سایش صندلی یا مشکلات مربوط به محفظه باشد اهمیت دارد. سطوح نگهدارنده یاتاقان، هندسه محفظه، اجزای نصب شده و تراز شفت می توانند نحوه رسیدن بار به ژورنال را تغییر دهند. بازسازی تنها آسیب دیدگی شفت می تواند باعث شود که یاتاقان در موقعیت نادرست یا بارگذاری ناهموار قرار گیرد.
همین اصل بیشتر در طول خط رانش اعمال می شود. در یک شفت پروانه دریایی ، وضعیت ژورنال باید در کنار هم محوری، مقاطع جفت گیری، وضعیت سطح و روابط ابعادی که بر یاتاقان ها، مهر و موم ها، کوپلینگ ها و سایر اجزای نصب شده تاثیر می گذارد در نظر گرفته شود.
هیچ عمق سایش جهانی وجود ندارد که در آن هر مجله دریایی نیاز به تعمیر یکسان داشته باشد. ابعاد مجاز به طراحی شفت، مواد، محل ژورنال، بارگیری، تعمیرات قبلی، آرایش بلبرینگ، نقشه های تایید شده، الزامات OEM و الزامات طبقه بندی مربوطه بستگی دارد.
یک تصمیم عملی تعمیر با یک سوال متفاوت شروع می شود: پس از حذف همه آسیب های غیرقابل قبول، چه شرایطی باقی می ماند؟
پولیش سبک ممکن است زمانی کافی باشد که علائم سطحی باشند، نشانههای ترک مانند وجود نداشته باشد، هندسه ژورنال در محدودههای قابل اجرا باقی بماند، و پرداخت باعث ایجاد تسکین موضعی بیش از حد یا سطح نامناسب نمیشود. پولیش باید وضعیت سطح را بدون پنهان کردن مشکل ابعادی بازیابی کند.
ماشینکاری یا آسیاب کنترل شده زمانی مناسب تر می شود که نتوان به آرامی نمره گذاری را حذف کرد یا زمانی که مخروطی و بیضی باید اصلاح شود. قبل از شروع ماشینکاری، کوچکترین قطر نهایی مورد نیاز برای ایجاد یک سطح استوانه ای پیوسته را محاسبه کنید. سپس قطر پیشنهادی باید با ابعاد مجاز تعمیر و آرایش بلبرینگ بررسی شود.
کاهش قطر شفت نیز فاصله یاتاقان را تغییر می دهد مگر اینکه یاتاقان به طور متناظر اصلاح یا جایگزین شود. بنابراین شفت و بلبرینگ باید به عنوان یک جفت ابعادی در نظر گرفته شوند. اگر فاصله یاتاقان حاصل دیگر نیاز طراحی را برآورده نکند، یک ژورنال کماندازه عالی از نظر هندسی همچنان میتواند نامناسب باشد.
هنگامی که کاهش قطر ژورنال نامطلوب است، ممکن است فرآیندهای ترمیم سطح مانند پوشش تایید شده، ساخت فلز یا روکش در نظر گرفته شوند. این فرآیندها سؤالات مهندسی اضافی را مطرح می کنند: سازگاری بستر، یکپارچگی پیوند، ورودی گرما، عملکرد خستگی، ضخامت پوشش، کمک هزینه نهایی ماشینکاری، هندسه انتقال، و وضعیت تأیید. فرآیند ساخت نباید صرفاً انتخاب شود زیرا می تواند قطر اسمی را بازیابی کند.
زمانی که ترکخوردگی غیرقابل قبول باشد، آسیب شدید حرارتی شرایط مواد را به خطر میاندازد، اعوجاج را نمیتوان از نظر اقتصادی اصلاح کرد، قطر پاکسازی مورد نیاز زیر حد مجاز است، تعمیرات قبلی حاشیه کافی باقی نمیگذارد، یا فرآیند تعمیر پیشنهادی نمیتواند الزامات مهندسی و تایید قابل اجرا را برآورده کند، جایگزینی گزینه قویتری میشود.
یک توالی تصمیم گیری مفید این است:
میزان و مکانیسم آسیب را تأیید کنید.
حداقل حذف مواد مورد نیاز برای تمیز کردن را تعیین کنید.
قطر مجله و هندسه حاصل را محاسبه کنید.
فاصله یاتاقان و سازگاری حاصل را بررسی کنید.
در صورت لزوم وضعیت مواد و نتایج NDT را بررسی کنید.
پرداخت، ماشینکاری، ساخت تائید شده و جایگزینی را با محدودیت های فنی قابل اجرا مقایسه کنید.
مشکل روانکاری، تراز، آلودگی، یاتاقان یا مشکل پشتیبانی که باعث سایش شده است را اصلاح کنید.
این دنباله از یکی از گران ترین اشتباهات مشخصات در تعمیر ژورنال بلبرینگ دریایی جلوگیری می کند : انتخاب یک فرآیند تعمیر قبل از دانستن هندسه نهایی که باید به آن برسد.
هنگامی که امتیاز قابل مشاهده ناپدید می شود، تعمیر کامل نیست. بازرسی نهایی باید اندازه گیری های مهم انجام شده قبل از تعمیر را بازتولید کند تا بتوان نتیجه را مستقیماً با معیارهای پذیرش تایید شده مقایسه کرد.
قطر ژورنال را در چندین مکان محوری و زاویه ای بررسی کنید، سپس مخروطی و بیضی نهایی را محاسبه کنید. به جای فرض اینکه ماشینکاری رفتار شفت را به طور خودکار تصحیح می کند، خروجی را دوباره از یک آرایش مرجع مناسب بررسی کنید. روکش سطح باید در جایی اندازهگیری شود که زبری مشخصی مورد نیاز است و لبهها، شانهها، فیلهها، ویژگیهای مربوط به روغن و ترانزیشنها باید برای مونتاژ اصلی مناسب باقی بمانند.
در مواردی که آسیب، بررسی مواد یا ترک را قبل از تعمیر توجیه میکند، NDT یا بررسیهای سختی مورد نیاز را پس از فرآیند نهایی، زمانی که فرآیند تعمیر به آنها نیاز دارد، تکرار کنید. مجلات پوشش داده شده یا ساخته شده نیز ممکن است به بازرسی خاص فرآیند از لایه بازیابی شده نیاز داشته باشند.
از همه مهمتر، مطابقت ابعاد یاتاقان و فاصله مونتاژ شده را بررسی کنید. تماس یاتاقان، وضعیت محفظه، مسیرهای روغن کاری و تراز شفت را همانطور که توسط آرایش ماشین آلات لازم است بررسی کنید. دلیل ساده است: قطر ژورنال قابل قبول عملکرد قابل قبول بلبرینگ را تضمین نمی کند.
پس از نصب، مشاهدات عملیاتی اولیه باید روی پارامترهایی متمرکز شود که میتواند تصحیح ناقص خطای اصلی را نشان دهد، مانند رفتار دمای یاتاقان، تغییرات ارتعاش، وضعیت روانکننده و شواهد تماس غیرعادی. هدف صرفاً اثبات چرخش شفت نیست، بلکه تأیید این است که ژورنال تعمیر شده به عنوان بخشی از یک خط شفت به درستی پشتیبانی شده و روغن کاری شده کار می کند.
ارزیابی قابل اعتماد ساییدگی ژورنال یاتاقان شفت دریایی به چیزی بیش از اندازه گیری کوچکترین قطر یا قضاوت در مورد امتیازدهی قابل مشاهده نیاز دارد. قبل از انتخاب روش تعمیر، از دست دادن قطر، مخروط، بیضی، ریزش، آسیب سطح، وضعیت مواد، فاصله بلبرینگ و علت اصلی سایش باید با هم ارزیابی شوند.
شانگهای TOTEM Machinery Co., Ltd. تولید کننده و تامین کننده قطعات شفت و یاتاقان دریایی است. یک تصمیم تعمیر صدا باید رابطه ابعادی بین شفت، ژورنال، یاتاقان و سیستم محرکه اطراف را حفظ کند نه اینکه آسیب سطحی قابل مشاهده را به عنوان یک مشکل جدا تلقی کند.
A: قطر ژورنال را در چندین ایستگاه محوری و موقعیت زاویه ای اندازه گیری کنید، سپس افت قطر، مخروطی و بیضی را به طور جداگانه محاسبه کنید. خروجی و وضعیت سطح باید به طور مستقل بررسی شود.
پاسخ: بیضی تغییر قطر حول یک مقطع است. Runout حرکت نشانگر شعاعی در طول چرخش است و همچنین ممکن است منعکس کننده شرایط خروج از مرکز، خمش، پشتیبانی یا راه اندازی باشد.
پاسخ: خیر. امتیازدهی سطحی ممکن است اجازه پرداخت کنترل شده را بدهد اگر ابعاد قابل قبول باقی بماند. زمانی که پاکسازی کامل بدون برداشتن مواد قابل ملاحظه امکان پذیر نباشد، ممکن است امتیاز دهی عمیق تر به ماشین کاری نیاز داشته باشد.
A: تعویض زمانی مناسب تر می شود که ترک ها، آسیب های جدی مواد، اعوجاج بیش از حد، قطر ناکافی باقی مانده، تعمیرات تکراری قبلی، یا هندسه غیرقابل قبول پس از تعمیر مانع از ترمیم تایید شده شود.
پاسخ: آسیب یاتاقان، فاصله نادرست، ناهماهنگی، آلودگی یا مشکلات روانکاری ممکن است باعث سایش ژورنال شده باشد. تعمیر فقط شفت می تواند مکانیسم خرابی اصلی را بدون تغییر باقی بگذارد.
پاسخ: فقط بی نظمی های بسیار جزئی سطح برای پرداخت مناسب است. مخروطی یا بیضی قابل توجه معمولاً نیاز به ماشینکاری یا سنگ زنی کنترل شده دارد زیرا هندسه باید در سراسر سطح ژورنال کامل بازیابی شود.
```


