


چرا شفت های پروانه دریایی در شرایط ترکیبی از کار می افتند؟
اکثر خرابی های جدی شفت را نمی توان تنها با گشتاور اسمی توضیح داد. یک محور پیشران دوار تحت سیکل های بارگذاری مکرر قرار می گیرد، در حالی که خمش، پیچش، ارتعاش، وضعیت سطح، هندسه محلی و قرار گرفتن در معرض محیط بر نحوه توزیع آن بارها تأثیر می گذارد. با گذشت زمان، یک ناپیوستگی کوچک سطحی یا زیرسطحی می تواند به نقطه شروع خستگی تبدیل شود و به تدریج رشد کند تا زمانی که بخش باقی مانده دیگر نتواند بار عملیاتی را تحمل کند.
خرابی خستگی محور پروانه اغلب از یک ناپیوستگی موضعی شروع می شود نه در یک بخش یکنواخت از شفت. راههای کلید، شانهها، فیلهها، رابطهای جفت، جابجاییهای ژورنال، علائم ماشینکاری، خراشها، سطوح فرسوده، گودالهای خوردگی و مناطقی که قبلاً تعمیر شدهاند، مستحق توجه بیشتری هستند زیرا میتوانند استرس موضعی را افزایش دهند.
این بدان معناست که شفت می تواند مواد پایه کافی داشته باشد و اگر هندسه، وضعیت سطح، تناسب یا محیط عملیاتی واقعی آن تمرکز تنش شدیدی ایجاد کند، همچنان دچار شکست می شود. بنابراین وضعیت یک شعاع انتقال کوچک یا یک سطح نصب شده آسیب دیده ممکن است مهمتر از آن چیزی باشد که ظاهر آن در ابتدا نشان می دهد.
الف شفت ملخ دریایی نیز به عنوان بخشی از یک سیستم پیشرانه متصل عمل می کند تا به عنوان یک جزء دوار ایزوله. رابطه آن با کوپلینگ ها، یاتاقان ها، ترتیبات آب بندی و بخش های محور مجاور بر تراز و توزیع بار تأثیر می گذارد. بدنه شفت، نواحی کوپلینگ، ژورنالها و بخشهای انتقال باید با هم ارزیابی شوند به جای اینکه یک ترک یا سطح فرسوده را به عنوان یک نقص مستقل در نظر بگیریم.
خوردگی لایه دیگری از خطر را اضافه می کند. اکسیداسیون سطح عمومی ممکن است فوراً بخش شفت را به اندازه کافی کاهش ندهد که باعث خرابی شود، اما حفرههای موضعی میتوانند بریدگیهای کوچکی را ایجاد کنند که در آن تنشهای چرخهای متمرکز میشوند. اگر ترک خستگی در کف یک گودال خوردگی شروع شود، ادامه بارگذاری و قرار گرفتن در معرض محیطی میتواند خرابی را تسریع کند. بنابراین خستگی خوردگی شفت باید از طریق از دست دادن مواد و پتانسیل شروع ترک به جای ظاهر به تنهایی ارزیابی شود.
علائم هشدار دهنده ای که باید اولویت بازرسی را تغییر دهد
یک ترک قابل مشاهده یک هشدار آشکار است، اما ممکن است در حال حاضر نشان دهنده یک مرحله نسبتا پیشرفته آسیب باشد. نشانه های قبلی اغلب تغییرات در نحوه رفتار سیستم شفتینگ است. یک علامت به تنهایی معیوب بودن محور پروانه را ثابت نمی کند، اما یک روند رو به رشد، چندین علامت با هم ظاهر می شوند، یا یک ناهنجاری به دنبال زمین، ضربه پروانه، کار بلبرینگ، کار کوپلینگ یا تغییرات تراز محور باید اولویت بازرسی را افزایش دهد.
ارتعاش از اهمیت ویژه ای برخوردار است زیرا ممکن است در نتیجه عدم تعادل، ناهماهنگی، خرابی یاتاقان، تغییر شکل شفت، آسیب پروانه، شل شدن یا ترک در حال تکامل باشد. ارزش تشخیصی آن از مقایسه ناشی می شود تا از یک خواندن مجزا. سرعت عملیات، بار، جهت ارتعاش، ویژگی های فرکانس و انحراف از خط پایه قبلی کشتی باید با هم در نظر گرفته شوند.
دمای یاتاقان، شرایط روانکاری و رفتار ژورنال دیدگاه دیگری از وضعیت شفت ارائه می دهد. تغییر در توزیع بار یاتاقان می تواند نشان دهنده تغییر تراز یا انحراف محور باشد. برعکس، خرابی یاتاقان می تواند نحوه حمایت شفت را تغییر دهد و تنش خمشی را در جاهای دیگر افزایش دهد. یاتاقان داغ نباید به طور خودکار فقط به عنوان یک مشکل یاتاقان در نظر گرفته شود، همانطور که لرزش غیرعادی شفت نباید به طور خودکار فقط به عنوان یک مشکل شفت در نظر گرفته شود.
| مشاهده | اولویت بازرسی | اولین مناطقی که باید بررسی شود |
|---|---|---|
| ارتعاش جدید یا افزایشی | بالا | تراز، یاتاقان ها، مناطق کوپلینگ، خروجی شفت، وضعیت پروانه |
| گرمای بیش از حد بلبرینگ مکرر | بالا | سطح یاتاقان، روانکاری، توزیع بار، وضعیت ژورنال، تراز |
| گودال های خوردگی یا آسیب به لایه محافظ | در مکان های پر استرس | مناطق در معرض آب، انتقال، مجلات، سطوح مجاور مهر و موم |
| خراشیده شده یا زباله های فلزی | بالا | کوپلینگ ها، سطوح نصب شده، راه های کلید، رابط های بلبرینگ |
| نشت روغن یا رفتار غیر طبیعی آب بندی | متوسط به بالا | وضعیت آب بندی، سطح شفت، در حال اجرا غیرعادی، تراز |
| خراش، فرورفتگی، یا آثار ترمیم | بستگی به مکان و عمق دارد | مناطق و سطوح متمرکز بر تنش تحت خمش چرخه ای |
| صدای پیشرانه غیرقابل توضیح | متوسط به بالا | بلبرینگ، اتصال کوپلینگ، تراز شفت، پروانه، ساختار پشتیبانی |
نکته مهم اولویت بندی است. یک علامت سطح کم عمق در یک منطقه نسبتاً کم تنش و یک علامت مشابه در کنار یک کلید یا انتقال قطر نباید به طور خودکار رتبه خطر یکسانی را دریافت کند. مکان، جهت، عمق، سابقه عملیات و میدان تنش اطراف باید با هم در نظر گرفته شوند.
گردش کار بازرسی ترک شافت پروانه عملی
یک فرآیند بازرسی مؤثر باید از رفتار سیستم به تأیید نقص محلی حرکت کند. شروع فوری با یک روش معاینه غیرمخرب می تواند برخی از عیوب را شناسایی کند، اما ممکن است دلیل ایجاد آنها را مشخص نکند. اگر شرایط شروع بدون تغییر باقی بماند، همان مکانیسم خرابی می تواند حتی پس از ترمیم ناحیه آسیب دیده بازگردد.
1. قبل از باز کردن خط شفت، سابقه عملیاتی را مرور کنید
رفتار ارتعاش اخیر، دمای بلبرینگ، مشاهدات روانکاری، ضربه ها، رویدادهای اضافه بار، کار اتصال، تعمیر شفت، کار پروانه، و تغییرات تراز را مقایسه کنید. هدف این است که مشخص شود چه چیزی قبل از ظاهر شدن علامت غیر طبیعی تغییر کرده است.
به عنوان مثال، ارتعاشی که پس از ضربه پروانه شروع می شود، باید به بررسی متفاوتی نسبت به ارتعاشی منجر شود که به تدریج در طول یک دوره عملیات طولانی افزایش یافته است. ایجاد این توالی به تیم های بازرسی کمک می کند تا به جای بررسی هر علت احتمالی با وزن مساوی، شرایط آغاز کننده احتمالی را اولویت بندی کنند.
2. مسیر کامل شفتینگ را بررسی کنید
سطوح شافت در دسترس، کوپلینگ ها، بست ها، ژورنال ها، یاتاقان ها، مهر و موم ها و سازه های پشتیبانی را بررسی کنید. توجه ویژه ای باید به حفره های خوردگی، خراش ها، نواحی صیقلی غیرمعمول، سطح بندی، فرورفتگی ها، علائم ماشین کاری، الگوهای تماس غیرعادی و شواهد حرکت نسبی بین قطعات نصب شده داده شود.
بررسی مسیر کامل شفت نیز به تمایز بین یک علت اصلی و یک اثر ثانویه کمک می کند. به عنوان مثال، سایش ژورنال ممکن است نتیجه تراز ضعیف باشد، در حالی که یک یاتاقان از قبل خراب شده ممکن است خود به بارگذاری غیرعادی شفت کمک کند.
3. هندسه و تراز را بررسی کنید
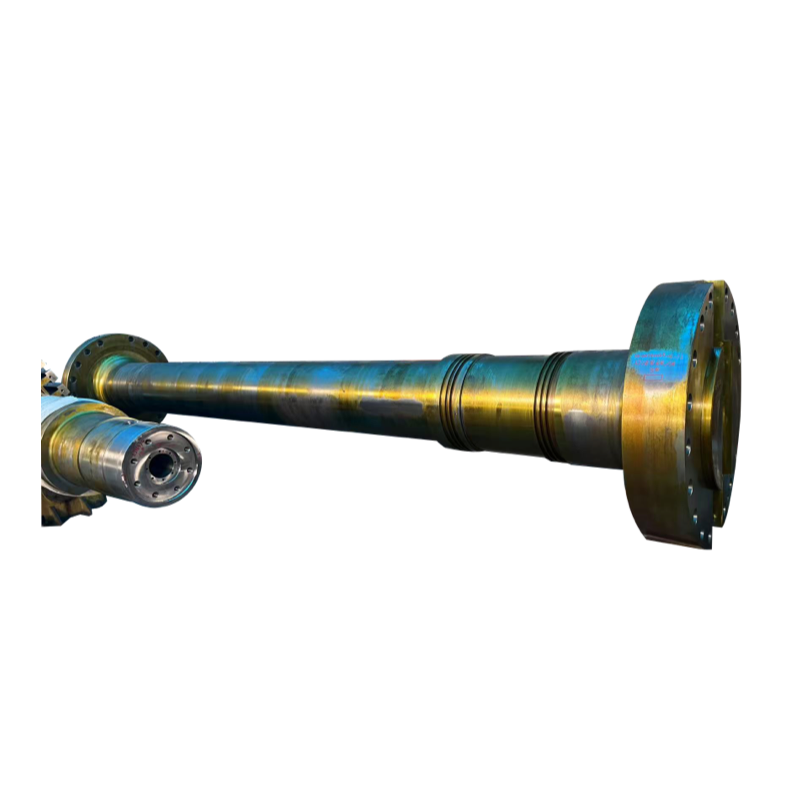
خروجی، صافی، وضعیت کوپلینگ، موقعیت یاتاقان، و تراز خط شفت باید در صورت لزوم ارزیابی شود. الف شفت میانی فورج شده بخش های اصلی محور پیشرانه را به هم متصل می کند و با یاتاقان ها و بخش های محور مجاور کار می کند. بنابراین شرایط هندسی آن می تواند بر ارتعاش، پشتیبانی و تراز در سراسر خط شفت تأثیر بگذارد.
تعویض شفت پروانه آسیب دیده بدون تایید هندسه محور میانی، تکیه گاه های یاتاقان و رابط های اتصال می تواند شفت جایگزین را در معرض همان شرایط خمش یا تراز غیرعادی قرار دهد که به مشکل اصلی کمک کرده است.
4. به روش های مناسب تشخیص ترک افزایش دهید
بازرسی بصری به تنهایی نمی تواند نشان دهد که سطح بحرانی عاری از ترک است. بسته به مواد شفت، هندسه، دسترسی، وضعیت سطح، و جهت گیری عیب مورد انتظار، بازرسی ممکن است به آزمایش نافذ، آزمایش ذرات مغناطیسی، آزمایش اولتراسونیک یا ترکیب مناسبی از روش ها نیاز داشته باشد.
روش بازرسی باید با نقص مشکوک مطابقت داشته باشد نه اینکه فقط به این دلیل انتخاب شود که معمولاً در دسترس است. ترکها یا نقصهای متعددی که نزدیک به هم قرار گرفتهاند نیز مستحق توجه بیشتری هستند زیرا فاصله، جهتگیری و تعامل آنها ممکن است بر شرایط حمل بار باقیمانده تأثیر بگذارد.
5. سیستم پشتیبانی را قبل از تعیین علت اصلی بررسی کنید
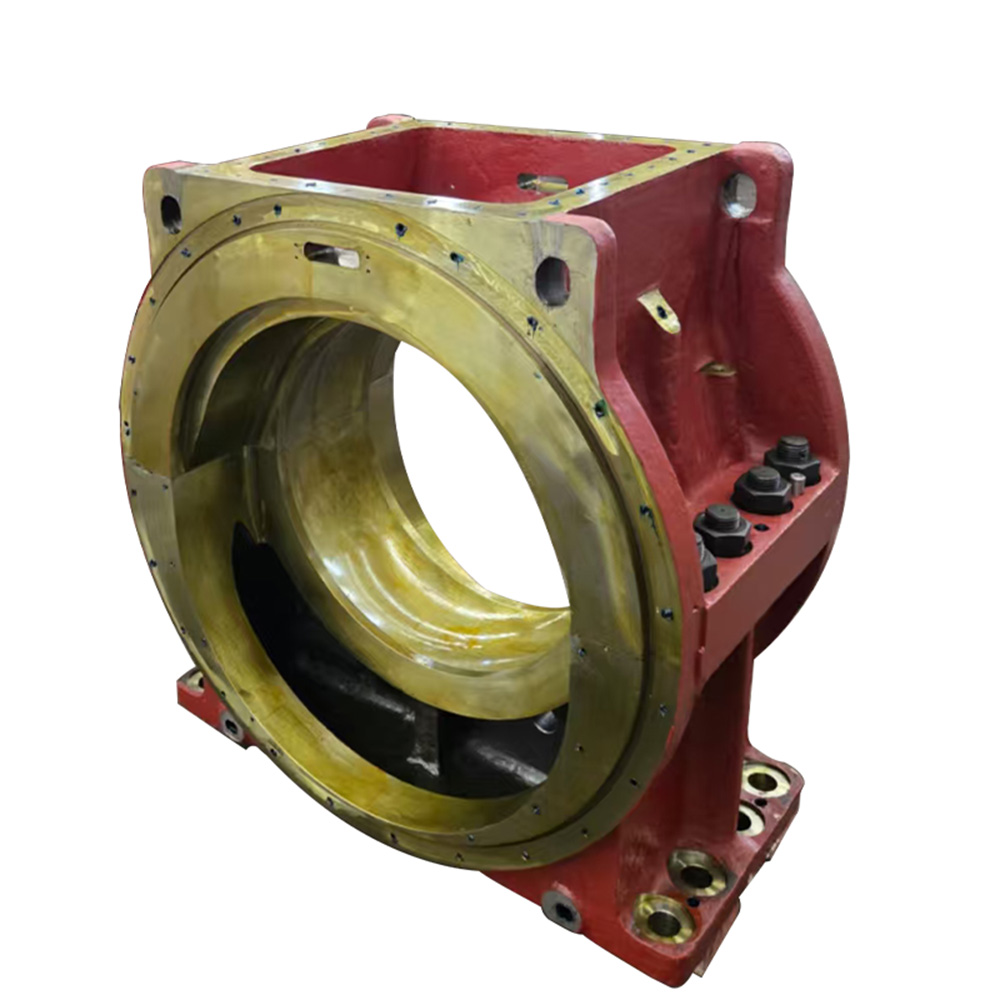
الف بلبرینگ کشویی هیدرودینامیک بارهای شعاعی را پشتیبانی می کند و به حفظ موقعیت شفت میانی در حین کار کمک می کند. بنابراین، وضعیت سطح بلبرینگ، تناسب ابعاد، روانکاری و هم ترازی زمانی باید ارزیابی شود که علائم شفت نشان دهنده پشتیبانی ناهموار، تماس غیرعادی ژورنال یا ارتعاش غیر معمول باشد.
رکورد بازرسی نهایی باید بیش از یک بیانیه ساده عبور یا شکست باشد. هر عیب را در رابطه با شانه ها، کلیدها، ژورنال ها، فلنج ها، بلبرینگ ها و سایر هندسه های مربوطه ثبت کنید. اندازه، جهت، وضعیت سطح و ارتباط آن با علائم عملیاتی نیز باید مستند شود. نقشه وضعیت تصمیمات تعمیرات آینده و بازرسی های تکراری را به طور قابل ملاحظه ای مفیدتر می کند.
تعمیر یا جایگزینی: چه چیزی باید باعث تصمیم گیری شود؟
پیدا کردن آسیب به طور خودکار به معنای قابل قبول بودن تعمیر نیست و کشف یک نقص کوچک به طور خودکار به این معنی نیست که کل شفت باید تعویض شود. سوال اصلی این است که آیا می توان با حفظ هندسه، بخش باربر باقی مانده، وضعیت سطح و روابط ابعادی مورد نیاز برای ادامه خدمات، نقص را به طور کامل برطرف کرد؟
محل ترک می تواند بیش از طول قابل مشاهده اهمیت داشته باشد
آسیب نزدیک یک کلید، شانه، رابط جفت، مجله با بارگذاری سنگین، یا سایر مناطق متمرکز در تنش می تواند اهمیت خستگی بیشتری نسبت به نقص با اندازه مشابه در یک منطقه کمتر بحرانی داشته باشد. عمق ترک و جهت گیری نیز مهم است زیرا نقصی که به قسمت باربر اولیه گسترش می یابد را نمی توان به تنهایی از روی طول سطح قابل مشاهده قضاوت کرد.
تعمیر خوردگی باید از دست دادن ابعادی را در نظر بگیرد
ماشینکاری یا پرداخت می تواند گودال های خوردگی را حذف کند و وضعیت سطح را بهبود بخشد، اما حذف مواد نیز ابعاد محلی را تغییر می دهد. اگر تمیز کردن کافی بر تناسب ژورنال، قطر شفت، هندسه انتقال یا رابطه هم ترازی تأثیر بگذارد، تولید یک سطح بصری تمیز لزوماً شفت را برای ادامه خدمات قابل قبول نمیکند.
قبل از اینکه تصمیم بگیرید که خوردگی را می توان با ماشین کاری از بین برد، تأیید کنید که چه مقدار ماده باید برداشته شود و آیا ابعاد حاصله با یاتاقان ها، مهر و موم ها، کوپلینگ ها و سایر اجزای جفت سازگار هستند یا خیر.
مناطقی که قبلاً تعمیر شده اند نیاز به بررسی دقیق دارند
تعمیر قبلی نباید به طور خودکار تعمیر دیگری را با استفاده از همان روش توجیه کند. سنگ زنی، ماشینکاری، جوشکاری یا سایر فرآیندهای ترمیم می توانند بر هندسه، پرداخت سطح، تنش پسماند و دسترسی به بازرسی در آینده تأثیر بگذارند.
اگر تعمیر علائم ماشینکاری جدید، انتقال های تیز، بریدگی های موضعی یا ناهماهنگی ابعادی ایجاد کند، این مناطق می توانند در آینده تحت بارگذاری چرخه ای به محل شروع خستگی تبدیل شوند. بنابراین بازرسی پس از تعمیر باید هم رفع نقص و هم وضعیت ایجاد شده توسط خود تعمیر را تأیید کند.
هنگامی که جایگزینی مناسب تر می شود
معمولاً زمانی که ترکخوردگی گستردهتر است، نقصهای متعدد در تعامل هستند، حذف مواد آسیبدیده باعث افت ابعادی بیش از حد میشود، هندسه حیاتی را نمیتوان بهطور قابلاعتماد بازیابی کرد، شفت بهطور قابلتوجهی مخدوش میشود، سطوح نصب شده آسیب جدی میبینند، یا شرایط خرابی اولیه را نمیتوان با اطمینان از بین برد، جذابتر میشود.
تعمیر زمانی قابل دفاع تر است که نقص به وضوح مشخص شده باشد، بتوان آن را به طور کامل در محدوده ابعادی مجاز حذف کرد، و جزء تعمیر شده را می توان از نظر هندسه، یکپارچگی سطح و سازگاری با بقیه خط شفت تأیید کرد.
جلوگیری از عود پس از رفع آسیب فوری
یک پاسخ شکست موثر باید هم آسیب و هم شرایطی را که آن را ایجاد کرده است از بین ببرد. تعویض شفت شکسته با حفظ تراز ضعیف، بارگذاری غیرعادی یاتاقان، اتصال نامناسب کوپلینگ، حفاظت ناکافی از سطح، یا ارتعاش آسیبدیده، صرفاً روند خراب شدن یک قطعه جدید را دوباره آغاز میکند.
برنامه ریزی تعمیر و نگهداری باید بازرسی فیزیکی دوره ای را با روند وضعیت ترکیب کند. تغییرات در ارتعاش، دمای یاتاقان، وضعیت روانکاری، خروجی شفت، خوردگی و رفتار کوپلینگ زمانی مفیدتر هستند که بتوان آنها را با اندازهگیریهای قبلی مقایسه کرد. یک روند در حال توسعه اغلب ارزش تشخیصی بیشتری نسبت به یک مطالعه بدون زمینه تاریخی دارد.
فواصل بازرسی نیز باید به شدت خدمات پاسخ دهد نه اینکه کاملاً به دوره های تقویم ثابت متکی باشد. ورود آب دریا، مانورهای سنگین مکرر، لرزش غیرعادی مداوم، ضربه پروانه، اتصال به زمین، یا کار اخیر شفت میتواند یک بررسی اولیه را توجیه کند، زیرا این رویدادها ممکن است بار شفت یا وضعیت سطح را تغییر دهند.
کنترل مشخصات زمانی که نیاز به تعویض باشد به همان اندازه مهم است. مواد شفت، عملیات حرارتی، ابعاد اصلی، شعاع انتقال، پایان ژورنال، هم محوری، اتصال جفت، الزامات بازرسی، و اطلاعات اجزای جفت شدن باید به عنوان یک بسته مشخصات ارزیابی شوند.
انتخاب یک شفت جایگزین فقط بر اساس قطر یا گشتاور اسمی می تواند شرایط هندسی، تراز و پشتیبانی را که بر عملکرد واقعی خستگی تأثیر می گذارد نادیده بگیرد. چندین پارامتر باید با هم در نظر گرفته شوند زیرا هیچ بعد واحدی نمی تواند تعیین کند که آیا شفت جایگزین در یک خط رانش موجود به درستی عمل می کند یا خیر.
سوابق بازرسی قابل ردیابی نیز باید حفظ شود. عکسها، نقشههای نقص، اندازهگیریهای خروجی، دادههای تراز، نتایج معاینه غیرمخرب، مشاهدات یاتاقانها، و ابعاد تعمیر نهایی به بازرسیهای بعدی اجازه میدهند بین شرایط پایدار و خرابی پیشرونده تمایز قائل شوند.
نتیجه گیری
درک علل شکست شفت پروانه دریایی به چیزی بیش از بررسی سطح شکست نهایی نیاز دارد. خستگی، خوردگی، لرزش، ناهماهنگی، آسیب سطح، پشتیبانی یاتاقانها و تعمیرات قبلی میتوانند مدتها قبل از وقوع خرابی نهایی با هم تعامل داشته باشند. بنابراین، بازرسی باید تغییر علائم عملیاتی و مکانهای پر استرس را اولویتبندی کند، سپس عیوب موضعی را به سیستم کامل محور پیشرانه متصل کند.
Shanghai TOTEM Machinery Co., Ltd. تولید کننده و تامین کننده شفت دریایی و قطعات پشتیبانی مرتبط است. مشخصات دقیق، کنترل ابعاد و بازرسی در سطح سیستم میتواند به مالکان کشتی، کارخانههای کشتیسازی و تیمهای MRO کمک کند تا تصمیمات قابل اعتمادتری برای تعمیر یا تعویض بگیرند و خطر آسیب مکرر شفت را کاهش دهند.
سوالات متداول
شایع ترین علل خرابی شفت پروانه دریایی چیست؟
دلایل رایج عبارتند از خستگی چرخه ای، سوراخ خوردگی، ناهماهنگی شفت، ارتعاش بیش از حد، تمرکز تنش، آسیب سطح، مشکلات اتصال، خرابی بلبرینگ، و عیوب ایجاد شده در حین ماشینکاری یا تعمیر.
آیا میل پروانه بدون لرزش آشکار می تواند ترک بخورد؟
بله. یک ترک خستگی زودرس میتواند به صورت موضعی بدون ایجاد ارتعاش قوی ایجاد شود، بنابراین رفتار ارتعاشی معمولی به تنهایی نمیتواند تأیید کند که نواحی مهم شافت بدون ترک هستند.
بررسی ترک شفت پروانه ابتدا باید کجا متمرکز شود؟
نواحی اولویت دار شامل راه های کلید، شانه ها، فیله ها، نواحی کوپلینگ، ژورنال ها، گودال های خوردگی، سطوح فرت خورده، آسیب های ماشینکاری، نواحی تعمیر قبلی، و مکان های مرتبط با شرایط یاتاقان یا تراز غیرعادی هستند.
آیا خوردگی همیشه به این معنی است که شفت دریایی باید تعویض شود؟
نه. این تصمیم به عمق خوردگی، مکان، ابعاد باقیمانده، وجود ترک و اینکه آیا می توان مواد آسیب دیده را بدون لطمه زدن به هندسه مورد نیاز یا بخش باربر حذف کرد، بستگی دارد.
آیا یاتاقان ها باید پس از خرابی محور پروانه بازرسی شوند؟
بله. وضعیت بلبرینگ و تراز شفت به طور نزدیک به هم متصل هستند. پشتیبانی ناهموار، مشکلات روانکاری، سایش غیرعادی یا تغییر بار یاتاقان میتواند به خمش شفت، لرزش و آسیب خستگی مکرر کمک کند.
