
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-03-10 उत्पत्ति: साइट
बड़े औद्योगिक घटक मशीनिंग समस्याएँ पैदा करते हैं जो छोटे पैमाने पर शायद ही कभी दिखाई देती हैं। अधिक आकार और द्रव्यमान वर्कहोल्डिंग, डेटाम नियंत्रण, कटिंग स्थिरता, सामग्री की स्थिति, हैंडलिंग और अंतिम निरीक्षण को अधिक मांग वाला बनाते हैं, जबकि जटिल छेद पैटर्न या एकाधिक सटीक सतहें सेटअप के बीच संचित त्रुटि के जोखिम को बढ़ा सकती हैं। समुद्री प्रणोदन भागों, टरबाइन घटकों, कंप्रेसर हाउसिंग, भारी शाफ्ट, या वेल्डेड संरचनाओं की सोर्सिंग करने वाले ओईएम के लिए, एक आपूर्तिकर्ता का चयन करने के लिए यह जांचने से अधिक की आवश्यकता होती है कि सीएनसी मशीन भौतिक रूप से काफी बड़ी है या नहीं।
TOTEM मशीनरी ने FANUC 0i नियंत्रण प्लेटफ़ॉर्म का उपयोग करके GAU32×40 सीएनसी गैन्ट्री-प्रकार बोरिंग और मिलिंग मशीन की शुरुआत के साथ अपनी बड़ी सीएनसी मशीनिंग क्षमता का विस्तार किया है। उपकरण का उद्देश्य बड़े शाफ्ट, जटिल आवास, कास्टिंग, फोर्जिंग और भारी वेल्डेड घटकों की मशीनिंग का समर्थन करना है जिनके लिए स्थिर कटिंग और महत्वपूर्ण सतहों के सटीक नियंत्रण की आवश्यकता होती है। मशीन को एक अलग निवेश के रूप में मानने के बजाय, TOTEM इसे एक व्यापक विनिर्माण श्रृंखला में एकीकृत करता है जिसमें सामग्री की तैयारी, फोर्जिंग या कास्टिंग, गर्मी उपचार, रफ मशीनिंग, फिनिश मशीनिंग, निरीक्षण, सतह उपचार और पैकेजिंग शामिल हो सकते हैं।
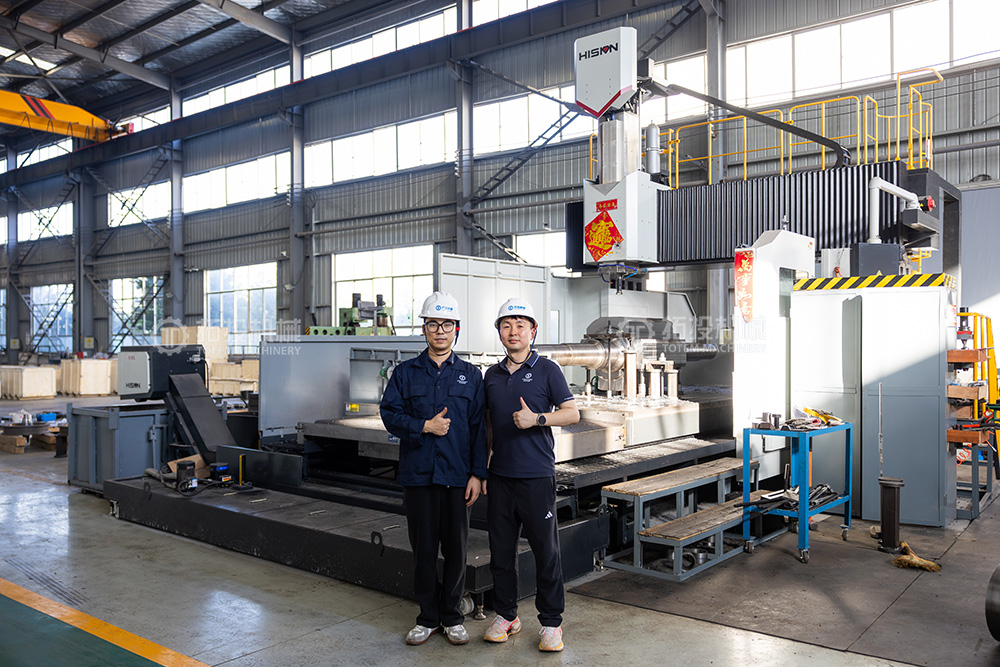
बड़े हिस्से की सीएनसी मशीनिंग उन घटकों की नियंत्रित मशीनिंग को संदर्भित करती है जिनके आयाम, द्रव्यमान, ज्यामिति, या हैंडलिंग आवश्यकताएं सामान्य उत्पादन मशीनिंग की व्यावहारिक सीमा से अधिक होती हैं। ऐसा कोई एक आयाम नहीं है जो 'बड़े' वर्कपीस को परिभाषित करता हो क्योंकि मशीन लिफाफा इंजीनियरिंग समस्या का केवल एक हिस्सा है। एक लंबे शाफ्ट, एक विस्तृत टरबाइन आवरण, एक भारी कास्टिंग और एक निर्मित फ्रेम सभी के लिए अलग-अलग मशीनों, फिक्स्चर, उठाने के तरीकों, काटने की रणनीतियों और निरीक्षण योजनाओं की आवश्यकता हो सकती है।
मुख्य चुनौती एक वर्कपीस में आयामी संबंधों को बनाए रखना है जिसमें व्यापक रूप से अलग-अलग छिद्र, संभोग सतह, पत्रिकाएं, निकला हुआ किनारा या डेटम विशेषताएं शामिल हो सकती हैं। जैसे-जैसे घटक का आकार बढ़ता है, क्लैम्पिंग बल, अवशिष्ट तनाव, थर्मल मूवमेंट, संरचनात्मक विक्षेपण और सेटअप परिवर्तन अंतिम ज्यामिति पर अधिक प्रभाव डाल सकते हैं। इसलिए प्रभावी बड़ी सीएनसी मशीनिंग मशीन की क्षमता के साथ-साथ प्रक्रिया नियोजन पर भी निर्भर करती है।
गैन्ट्री कॉन्फ़िगरेशन बड़े पैरों के निशान और मिलिंग, बोरिंग, ड्रिलिंग या संबंधित संचालन की आवश्यकता वाली कई सतहों वाले वर्कपीस के लिए एक कठोर मशीनिंग प्लेटफ़ॉर्म प्रदान करता है। खुला कार्य क्षेत्र भारी कास्टिंग, निर्माण, आवास और संरचनात्मक भागों को स्थापित करना भी आसान बनाता है जिन्हें पारंपरिक मशीनिंग केंद्रों पर समायोजित करना मुश्किल होगा। जहां एक ही विनिर्माण अनुक्रम के भीतर सटीक छेद और व्यापक संदर्भ सतहों का उत्पादन किया जाना चाहिए, अनावश्यक पुनर्स्थापन को कम करने से प्रक्रिया की स्थिरता में सुधार करने में मदद मिल सकती है।
मशीन की कठोरता विशेष रूप से मूल्यवान होती है जब कटर को बड़े घटकों तक पहुंचना होता है या भारी वर्गों से सामग्री को हटाना होता है। स्थिर समर्थन विरूपण या थर्मल प्रभावों को खत्म नहीं करता है, लेकिन यह प्रक्रिया इंजीनियरों को उपयुक्त फिक्स्चर, कटिंग पैरामीटर, अनुक्रमण और निरीक्षण के माध्यम से उन्हें नियंत्रित करने के लिए बेहतर आधार देता है।
TOTEM ने तकनीकी रूप से मांग वाले भारी घटकों के निर्माण की अपनी क्षमता को मजबूत करने के लिए GAU32×40 पेश किया। कंपनी की मौजूदा उपकरण घोषणा के अनुसार, मशीन को FANUC 0i नियंत्रण के साथ सीएनसी गैन्ट्री-प्रकार बोरिंग और मिलिंग सिस्टम के रूप में कॉन्फ़िगर किया गया है और यह जटिल सतहों, सटीक छेद प्रणालियों, शाफ्ट-संबंधित घटकों, हाउसिंग, कास्टिंग, फोर्जिंग और वेल्डेड संरचनाओं के लिए है।
हालाँकि, इंजीनियरिंग खरीदारों के लिए, अकेले मॉडल नाम को कभी भी इस बात का प्रमाण नहीं माना जाना चाहिए कि किसी विशेष घटक का उत्पादन किया जा सकता है। एक उचित बड़े भाग सीएनसी मशीनिंग समीक्षा में ड्राइंग की तुलना प्रयोग करने योग्य मशीन यात्रा, वर्कटेबल या फिक्स्चर स्पेस, वर्कपीस द्रव्यमान, टूल एक्सेसिबिलिटी, उठाने की आवश्यकताओं, मशीनिंग ओरिएंटेशन और काटने के बाद आवश्यक निरीक्षण विधि से की जानी चाहिए। इसलिए अंतिम क्षमता की पुष्टि वर्तमान मशीन विनिर्देश और कोटेशन के दौरान वास्तविक भाग ड्राइंग के आधार पर की जानी चाहिए।
बड़े घटकों को अक्सर एक साधारण मिलिंग चक्र के बजाय कई मशीनिंग संचालन की आवश्यकता होती है। वर्कपीस ज्यामिति और चयनित उत्पादन मार्ग के आधार पर, प्रक्रिया में फेस मिलिंग, कंटूर मिलिंग, बोरिंग, ड्रिलिंग, होल फिनिशिंग, मेटिंग सतहों की मशीनिंग, या महत्वपूर्ण डेटाम सुविधाओं की तैयारी शामिल हो सकती है। शाफ्ट-प्रकार के हिस्सों को गैन्ट्री मशीन के बजाय व्यापक विनिर्माण मार्ग के भीतर समर्पित उपकरणों पर मोड़ने या पीसने की आवश्यकता हो सकती है।
यह अंतर मायने रखता है क्योंकि एक आपूर्तिकर्ता की समग्र विनिर्माण क्षमता किसी एक मशीन की क्षमता से अधिक व्यापक होती है। TOTEM का कस्टम ओईएम मशीनिंग व्यवसाय फोर्जिंग, कास्टिंग और वेल्डेड संरचनाओं से बने भारी औद्योगिक घटकों को कवर करता है, इसलिए उपकरण को एक-मशीन समाधान के रूप में प्रस्तुत करने के बजाय उत्पादित की जा रही सुविधा के अनुसार चुना जाना चाहिए।
मशीन का आकार पहली स्क्रीनिंग शर्त है, लेकिन यह विनिर्माण क्षमता निर्धारित करने के लिए पर्याप्त नहीं है। एक यथार्थवादी क्षमता समीक्षा में भाग की ज्यामिति, कच्चे माल की स्थिति, मशीनिंग अनुक्रम, सहनशीलता, निरीक्षण पहुंच और हैंडलिंग आवश्यकताओं के बीच संबंधों की जांच की जानी चाहिए। समान समग्र आयामों के दो हिस्सों को पूरी तरह से अलग-अलग प्रक्रियाओं की आवश्यकता हो सकती है यदि एक कठोर फोर्जिंग है और दूसरा पतली दीवार वाला वेल्डेड फैब्रिकेशन है।
| क्षमता क्षेत्र | क्या समीक्षा की जानी चाहिए | यह क्यों मायने रखता है |
|---|---|---|
| वर्कपीस लिफाफा | लंबाई, चौड़ाई, ऊंचाई, स्थिरता निकासी | भौतिक मशीन फिट होने की पुष्टि करता है |
| वर्कपीस द्रव्यमान | भाग का वजन प्लस स्थिरता आवश्यकताएँ | हैंडलिंग और मशीन लोडिंग को प्रभावित करता है |
| मशीनिंग सुविधाएँ | छिद्र, चेहरे, छेद, खांचे, पत्रिकाएँ | मशीन और टूलींग मार्ग निर्धारित करता है |
| भौतिक स्थिति | फोर्जिंग, कास्टिंग, वेल्डमेंट, हीट-ट्रीटेड ब्लैंक | काटने और विरूपण के जोखिम को प्रभावित करता है |
| गंभीर सहनशीलता | जीडी एंड टी, रनआउट, समाक्षीयता, समतलता, स्थिति | सेटअप और निरीक्षण रणनीति को संचालित करता है |
| सतह की आवश्यकताएँ | कार्यात्मक और संभोग सतहें | परिष्करण कार्यों को निर्धारित करता है |
| निरीक्षण योजना | मापने की सीमा, डेटाम, रिपोर्टिंग | अंतिम अनुरूपता की पुष्टि करता है |
सटीक मशीनिंग सीमाएं किसी मॉडल पदनाम से अनुमान लगाने के बजाय सत्यापित मशीन डेटा से स्थापित की जानी चाहिए। जहां सहनशीलता विशेष रूप से कड़ी है, TOTEM को व्यवहार्यता की पुष्टि करने से पहले रिक्त स्थिति, तनाव स्थिति, सेटअप गणना, मशीनिंग भत्ता, तापमान, टूलींग और माप विधि सहित संपूर्ण सहिष्णुता श्रृंखला का मूल्यांकन करना चाहिए।
बड़े हिस्से की सीएनसी मशीनिंग अक्सर तैयार बार स्टॉक के बजाय जाली, कास्ट या वेल्डेड ब्लैंक से शुरू होती है। प्रत्येक प्रारंभिक स्थिति विभिन्न विनिर्माण विचारों का परिचय देती है। फोर्जिंग के लिए सावधानीपूर्वक भत्ता योजना और ताप-उपचार नियंत्रण की आवश्यकता हो सकती है, कास्टिंग में जटिल डेटाम संबंध और परिवर्तनीय स्टॉक हो सकते हैं, जबकि वेल्डेड फैब्रिकेशन को अंतिम सटीक मशीनिंग से पहले अवशिष्ट तनाव और विरूपण पर विशेष ध्यान देने की आवश्यकता हो सकती है।
TOTEM की मौजूदा उत्पाद श्रृंखला में जाली शाफ्ट, टरबाइन घटक, कास्ट और निर्मित भारी हिस्से शामिल हैं, जो सामग्री की स्थिति को एक अलग खरीद मुद्दे के बजाय प्रक्रिया योजना का एक महत्वपूर्ण हिस्सा बनाता है। विशिष्ट सामग्री ग्रेड, ताप उपचार और निरीक्षण आवश्यकताओं का मूल्यांकन अभी भी ग्राहक की ड्राइंग और लागू परियोजना विनिर्देश के अनुसार किया जाना चाहिए।
जब मशीन की क्षमता वास्तविक घटक ज्यामिति से जुड़ी होती है तो बड़े हिस्से की सीएनसी मशीनिंग का मूल्य स्पष्ट हो जाता है। TOTEM औद्योगिक अनुप्रयोगों में कार्य करता है। समुद्री प्रणोदन, बिजली उत्पादन, तेल और गैस उपकरण, खनन मशीनरी और सामान्य भारी मशीनिंग सहित भारी घूमने वाले उपकरण और सटीक भार वहन करने वाले घटकों से जुड़े कई
समुद्री शाफ्टिंग संरेखण, जर्नल स्थिति, निकला हुआ किनारा संबंध और स्थिर टोक़ संचरण के लिए मांग की आवश्यकताओं के साथ बड़े आयामों को जोड़ती है। ए उदाहरण के लिए, जाली मध्यवर्ती शाफ्ट को आसपास के थ्रस्ट शाफ्ट, प्रोपेलर शाफ्ट, बीयरिंग और युग्मन व्यवस्था के साथ सही ढंग से एकीकृत होना चाहिए। TOTEM की मौजूदा मध्यवर्ती-शाफ्ट उत्पाद श्रृंखला जाली कार्बन या मिश्र धातु इस्पात का उपयोग करती है और प्रणोदन-प्रणाली आवश्यकताओं के अनुसार अनुकूलित निर्माण का समर्थन करती है।
इस प्रकार के हिस्से के लिए, बाहरी व्यास और कुल लंबाई से अधिक बड़े शाफ्ट मशीनिंग की योजना बनाई जानी चाहिए। इंजीनियरों को महत्वपूर्ण पत्रिकाओं, युग्मन इंटरफेस, संदर्भ केंद्रों, रनआउट आवश्यकताओं, निरीक्षण चरणों और किसी भी गर्मी-उपचार प्रभाव की पहचान करने की भी आवश्यकता है जो अंतिम ज्यामिति को प्रभावित कर सकते हैं।
ए स्टीम टरबाइन रोटर शाफ्ट में कई कार्यात्मक क्षेत्र होते हैं जैसे जर्नल, सीलिंग क्षेत्र, सतहों का पता लगाना और युग्मन विशेषताएं, जिनमें से प्रत्येक अलग-अलग मशीनिंग और निरीक्षण आवश्यकताओं को लागू कर सकता है। TOTEM का टरबाइन रोटर उत्पाद पृष्ठ विनिर्माण मार्गों का वर्णन करता है जो व्यक्तिगत रोटर डिजाइन के अनुसार बड़े सीएनसी खराद, पीसने, गैर-विनाशकारी परीक्षण, रनआउट निरीक्षण और सतह-खुरदरापन सत्यापन का उपयोग करते हैं।
बड़े टरबाइन आवरण एक अलग समस्या पैदा करते हैं। उनके व्यापक संयुक्त चेहरे, आंतरिक गुहाएं, निकला हुआ किनारा विशेषताएं, और सटीक छेद प्रणाली डेटाम योजना और उबाऊ सटीकता को विशेष रूप से महत्वपूर्ण बनाती हैं। गैन्ट्री बोरिंग और मिलिंग इन ज्यामिति का समर्थन कर सकते हैं जहां बड़े चेहरों और अलग छेदों तक स्थिर पहुंच आवश्यक है।
बड़े कंप्रेसर सिलेंडर और आवास एक ही कास्टिंग या निर्मित संरचना के भीतर बोर, फ्लैंज, आंतरिक मार्ग, संभोग चेहरे और फास्टनर पैटर्न को जोड़ सकते हैं। विश्वसनीय मशीनिंग के लिए एक स्पष्ट डेटाम रणनीति की आवश्यकता होती है ताकि रफिंग और फिनिशिंग के बाद संबंधित विशेषताएं सही ढंग से स्थित रहें।
वेल्डेड संरचनाएं एक और चिंता का विषय पेश करती हैं: मशीनिंग अवशिष्ट तनाव को जारी या पुनर्वितरित कर सकती है। इसलिए भारी निर्माण के लिए नियंत्रित वेल्डिंग, उपयुक्त तनाव प्रबंधन, मशीनिंग भत्ता और अंतिम महत्वपूर्ण सतहों के समाप्त होने से पहले चरणबद्ध कटिंग की आवश्यकता हो सकती है। ये विचार भारी घटक मशीनिंग को केवल अंतिम सीएनसी ऑपरेशन के बजाय एक समन्वित विनिर्माण प्रक्रिया बनाते हैं।
बड़े घटक प्रक्रिया निर्णयों को बढ़ाते हैं जो छोटे वर्कपीस पर अपेक्षाकृत क्षमाशील हो सकते हैं। एक फिक्स्चर जो अत्यधिक कठोर है, एक पतले खंड को विकृत कर सकता है, जबकि अपर्याप्त समर्थन काटने के दौरान कंपन या गति की अनुमति दे सकता है। इसी तरह, फोर्जिंग, कास्टिंग या वेल्ड के केवल एक तरफ से बड़ी मात्रा में सामग्री को हटाने से आंतरिक तनाव संतुलन बदल सकता है और फिनिश मशीनिंग से पहले ज्यामिति बदल सकती है।
डेटाम ट्रांसफर जोखिम का एक और लगातार स्रोत है। यदि किसी घटक को मशीनों या ओरिएंटेशन के बीच पुन: स्थापित किया जाना है, तो प्रत्येक सेटअप को ड्राइंग डेटम सिस्टम के साथ एक स्पष्ट संबंध की आवश्यकता होती है। महत्वपूर्ण चेहरों, बोरों, पत्रिकाओं और छेद पैटर्न की योजना बनाई जानी चाहिए ताकि माप केवल व्यक्तिगत आयामों की जांच करने के बजाय उन संबंधों को सत्यापित कर सके।
सटीक सीएनसी मशीनिंग के दौरान थर्मल प्रभाव भी ध्यान देने योग्य हैं। एक बड़ा वर्कपीस, मशीन संरचना, टूलिंग सिस्टम और माप उपकरण तापमान परिवर्तन पर अलग-अलग प्रतिक्रिया दे सकते हैं, खासकर लंबे मशीनिंग चक्र के दौरान। इसलिए उपयुक्त प्रक्रिया नियोजन संचित त्रुटियों का पता लगाने के लिए अंतिम माप पर निर्भर होने के बजाय चरणबद्ध निरीक्षण के साथ स्थिर मशीनिंग स्थितियों को जोड़ता है।
TOTEM के लिए उपलब्ध सूचना लाभ इसकी व्यापक विनिर्माण श्रृंखला है। कंपनी कच्चे माल के नियंत्रण, ताप उपचार, रफ और फिनिश मशीनिंग, सतह के उपचार और तैयार उत्पाद पैकेजिंग को कवर करने वाली क्षमताओं का वर्णन करती है, जबकि इसके उत्पाद पोर्टफोलियो में फोर्जिंग, कास्टिंग, मशीनीकृत शाफ्ट, सिलेंडर, बीयरिंग और निर्मित भारी उपकरण शामिल हैं।
एक व्यावहारिक वर्कफ़्लो चित्र, सामग्री विनिर्देशों, रिक्त स्थिति, मशीनिंग भत्ता, गर्मी-उपचार आवश्यकताओं और महत्वपूर्ण डेटाम की समीक्षा करके शुरू होता है। रफ मशीनिंग बाद में स्थिरीकरण और परिष्करण के लिए भत्ता छोड़ते हुए अतिरिक्त सामग्री को हटा सकती है। जहां ड्राइंग या विनिर्माण योजना के लिए गर्मी उपचार या तनाव-राहत संचालन की आवश्यकता होती है, अंतिम कटिंग के बाद आयामी आंदोलन के जोखिम को कम करने के लिए अनुक्रम में उनकी स्थिति का चयन किया जाना चाहिए।
फ़िनिश मशीनिंग महत्वपूर्ण कार्यात्मक ज्यामिति तभी स्थापित करती है जब पहले के ऑपरेशनों ने सटीक कार्य के लिए एक स्थिर आधार तैयार कर लिया हो। निरीक्षण में विनिर्माण में उपयोग किए जाने वाले समान डेटाम लॉजिक का पालन किया जाना चाहिए ताकि आयामों का मूल्यांकन डिजाइनर के इरादे के अनुसार किया जा सके। वाली परियोजनाओं के लिए भारी शाफ्ट मशीनिंग , रनआउट, जर्नल रिलेशनशिप, कपलिंग फीचर्स, सतह की स्थिति और अन्य ड्राइंग-विशिष्ट विशेषताओं एकल अंतिम जांच के बजाय चरणबद्ध सत्यापन की आवश्यकता हो सकती है।
मशीनिंग शुरू होने से पहले बड़े हिस्सों के लिए गुणवत्ता नियंत्रण की योजना बनाई जानी चाहिए। निरीक्षण विधि आवश्यक सुविधाओं तक पहुंचने, ड्राइंग डेटाम संरचना को पुन: प्रस्तुत करने और परियोजना के लिए उपयुक्त दस्तावेज तैयार करने में सक्षम होनी चाहिए। पारंपरिक गेज, रनआउट जांच, आयामी माप प्रणाली, सतह-खुरदरापन उपकरण, और गैर-विनाशकारी परीक्षण सभी में भाग के प्रकार के आधार पर भूमिका हो सकती है।
एक उपयोगी इंजीनियरिंग सिद्धांत यह है कि मशीन की स्थिति निर्धारण क्षमता और तैयार हिस्से की सहनशीलता एक ही चीज़ नहीं है। अंतिम सटीकता भाग की कठोरता, सामग्री की स्थिति, उपकरण पहुंच, स्थिरता डिजाइन, सेटअप अनुक्रम, थर्मल व्यवहार, काटने की ताकत और माप विधि से प्रभावित होती है। उस कारण से, जिम्मेदार बड़े हिस्से सीएनसी मशीनिंग आपूर्तिकर्ता प्रत्येक बड़े घटक पर एक सामान्य सहिष्णुता दावा लागू करने के बजाय फीचर-दर-फीचर आधार पर कठिन सहनशीलता की समीक्षा करते हैं।
महत्वपूर्ण घूर्णन भागों के लिए, निरीक्षण आयामी माप से आगे बढ़ सकता है। उदाहरण के लिए, TOTEM की मौजूदा टरबाइन रोटर विनिर्माण जानकारी, रोटर शाफ्ट के लिए प्रासंगिक गुणवत्ता-नियंत्रण गतिविधियों के रूप में अल्ट्रासोनिक परीक्षण, चुंबकीय कण परीक्षण, रनआउट निरीक्षण और खुरदरापन सत्यापन की पहचान करती है। किसी अन्य घटक के लिए कौन से परीक्षण आवश्यक हैं, इसका निर्धारण उसकी ड्राइंग, सामग्री विनिर्देश, सेवा शर्तों और अनुबंध संबंधी आवश्यकताओं से किया जाना चाहिए।
खरीदारों को सामान्य उपकरण सूची के बजाय ड्राइंग-आधारित व्यवहार्यता समीक्षा से शुरुआत करनी चाहिए। मशीन लिफाफा और वर्कपीस का वजन बुनियादी फिट निर्धारित करता है, लेकिन मजबूत सवाल यह है कि क्या आपूर्तिकर्ता आपूर्ति किए गए रिक्त स्थान से निरीक्षण किए गए तैयार घटक तक एक पूर्ण प्रक्रिया मार्ग बना सकता है। तुलनीय ज्यामिति, सामग्री, हैंडलिंग, सटीक सुविधाओं और गुणवत्ता दस्तावेज़ीकरण के साथ अनुभव फ़ैक्टरी पृष्ठ पर दिखाई गई सीएनसी मशीनों की संख्या से अधिक जानकारीपूर्ण हो सकता है।
संचालन के बीच इंटरफेस के लिए विनिर्माण श्रृंखला का भी मूल्यांकन किया जाना चाहिए। यदि फोर्जिंग, कास्टिंग, हीट ट्रीटमेंट, रफ मशीनिंग, फिनिश मशीनिंग, निरीक्षण और पैकेजिंग में कई सुविधाएं शामिल हैं, तो प्रक्रिया जिम्मेदारी और गुणवत्ता हैंडऑफ स्पष्ट रहने की जरूरत है। TOTEM की मौजूदा भारी शाफ्ट मशीनिंग सामग्री और कस्टम विनिर्माण पोर्टफोलियो मशीनिंग को एक अलग उत्पादन चरण के रूप में प्रस्तुत करने के बजाय इस व्यापक प्रक्रिया-उन्मुख दृष्टिकोण को दर्शाते हैं।
पूछताछ की शुरुआत में संपूर्ण इंजीनियरिंग जानकारी प्रदान करने से निर्माता को प्रक्रिया जोखिम का अधिक सटीक आकलन करने में मदद मिलती है। एक 3डी मॉडल ज्यामिति और उपकरण पहुंच को स्पष्ट कर सकता है, जबकि नियंत्रित 2डी ड्राइंग को सहनशीलता, जीडी एंड टी, सतह खत्म, सामग्री आवश्यकताओं, गर्मी उपचार और निरीक्षण नोट्स की पहचान करनी चाहिए। समग्र आयाम और अनुमानित रिक्त वजन समान रूप से महत्वपूर्ण हैं क्योंकि हैंडलिंग और स्थिरता योजना उपलब्ध विनिर्माण मार्ग को प्रभावित कर सकती है।
अधिक कुशल समीक्षा के लिए, खरीदारों को आम तौर पर निम्नलिखित परियोजना जानकारी प्रदान करनी चाहिए:
2डी विनिर्माण ड्राइंग और उपलब्ध 3डी मॉडल; सामग्री ग्रेड और रिक्त प्रपत्र; समग्र आयाम और अनुमानित वजन; महत्वपूर्ण जीडी एंड टी, रनआउट, समतलता, समाक्षीयता, या स्थितीय आवश्यकताएं; आवश्यक सतह फ़िनिश और ताप उपचार; मात्रा और दोहराव-आदेश अपेक्षाएं; निरीक्षण, एनडीटी, दस्तावेज़ीकरण, पैकेजिंग और वितरण आवश्यकताएँ।
यदि प्रारंभिक सोर्सिंग चरण के दौरान कुछ जानकारी अनुपलब्ध है, तो अनुमान लगाने के बजाय गुम वस्तुओं की पहचान की जानी चाहिए। यह मशीनिंग आपूर्तिकर्ता और ग्राहक को उत्पादन योजना शुरू होने से पहले प्रारंभिक इंजीनियरिंग निर्णयों से पुष्टि की गई ड्राइंग आवश्यकताओं को अलग करने की अनुमति देता है।
बड़े हिस्से की सीएनसी मशीनिंग के लिए एक बड़ी मशीन लिफाफे से अधिक की आवश्यकता होती है। सफल उत्पादन वर्कपीस को सही उपकरण से मिलान करने, डेटाम और फिक्स्चर को नियंत्रित करने, सामग्री हटाने की योजना बनाने, विरूपण जोखिम का प्रबंधन करने और उचित निरीक्षण रणनीति के साथ महत्वपूर्ण विशेषताओं को सत्यापित करने पर निर्भर करता है। GAU32×40 शाफ्ट, केसिंग, फोर्जिंग, कास्टिंग और भारी निर्मित घटकों का समर्थन करने वाले व्यापक विनिर्माण नेटवर्क के भीतर गैन्ट्री बोरिंग और मिलिंग के लिए TOTEM की क्षमता का विस्तार करता है। नई परियोजनाओं के लिए, सबसे विश्वसनीय शुरुआती बिंदु एक ड्राइंग-आधारित व्यवहार्यता समीक्षा है जो ज्यामिति, सामग्री, सहनशीलता, प्रक्रिया अनुक्रम, निरीक्षण और हैंडलिंग पर एक साथ विचार करती है।
किसी हिस्से को 'बड़ा' माना जा सकता है जब उसके आयाम, वजन, स्थिरता की आवश्यकताएं, हैंडलिंग विधि, या निरीक्षण की आवश्यकताएं पारंपरिक मशीनिंग की व्यावहारिक सीमा से अधिक हों। कोई सार्वभौमिक आकार सीमा नहीं है. एक लंबे शाफ्ट और चौड़े आवरण दोनों के लिए बड़े हिस्से की सीएनसी मशीनिंग की आवश्यकता हो सकती है, भले ही उनकी ज्यामिति पूरी तरह से अलग हो।
विशिष्ट संचालन में मिलिंग, बोरिंग, ड्रिलिंग, होल फिनिशिंग, फेसिंग, कंटूर मशीनिंग और डेटम या मेटिंग सतहों की मशीनिंग शामिल हो सकती है। घटक द्वारा आवश्यकता पड़ने पर टर्निंग, ग्राइंडिंग और अन्य प्रक्रियाएं समर्पित मशीनों पर की जा सकती हैं। अंतिम प्रक्रिया मार्ग को प्रत्येक सुविधा को एक मशीन पर थोपने के बजाय ड्राइंग से मेल खाना चाहिए।
हां, बशर्ते कि चयनित उपकरण, फिक्स्चर योजना, सामग्री की स्थिति, मशीनिंग भत्ता और निरीक्षण रणनीति घटक के लिए उपयुक्त हों। सामग्री हटाने के दौरान कास्टिंग, फोर्जिंग और वेल्डमेंट अलग-अलग व्यवहार करते हैं, इसलिए मशीनिंग अनुक्रम को उनकी व्यक्तिगत तनाव स्थिति और संरचनात्मक विशेषताओं को प्रतिबिंबित करना चाहिए।
सहनशीलता नियंत्रण डेटम प्लानिंग, वर्कहोल्डिंग, मशीन चयन, मशीनिंग अनुक्रम और रफ और फिनिश संचालन के बीच उपयुक्त भत्ते से शुरू होता है। सभी अंतिम सामग्री को हटाने से पहले प्रक्रियागत जांच से गतिविधि की पहचान की जा सकती है। अंतिम स्वीकृति के लिए ड्राइंग आवश्यकताओं को सत्यापित करने में सक्षम निरीक्षण पद्धति का उपयोग करना चाहिए।
एक उपयोगी उद्धरण पैकेज में आम तौर पर 2डी चित्र, एक 3डी मॉडल जहां उपलब्ध हो, सामग्री विनिर्देश, रिक्त प्रकार, समग्र आकार, अनुमानित वजन, मात्रा, महत्वपूर्ण सहनशीलता, सतह-परिष्करण आवश्यकताएं, गर्मी उपचार और निरीक्षण आवश्यकताएं शामिल होती हैं। अधिक संपूर्ण जानकारी आपूर्तिकर्ता को टूलींग, सेटअप, हैंडलिंग, गुणवत्ता नियंत्रण और विनिर्माण जोखिम का अधिक सटीक आकलन करने की अनुमति देती है।


