
Please Choose Your Language
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 10-03-2026 Asal: Lokasi
Komponen industri besar menimbulkan masalah permesinan yang jarang muncul pada skala kecil. Ukuran dan massa yang lebih besar membuat workholding, kontrol datum, stabilitas pemotongan, kondisi material, penanganan, dan inspeksi akhir menjadi lebih menuntut, sementara pola lubang yang rumit atau permukaan yang presisi dapat meningkatkan risiko akumulasi kesalahan di antara penyetelan. Bagi OEM yang mencari suku cadang penggerak laut, komponen turbin, rumah kompresor, poros berat, atau struktur yang dilas, memilih pemasok memerlukan lebih dari sekadar memeriksa apakah mesin CNC secara fisik cukup besar.
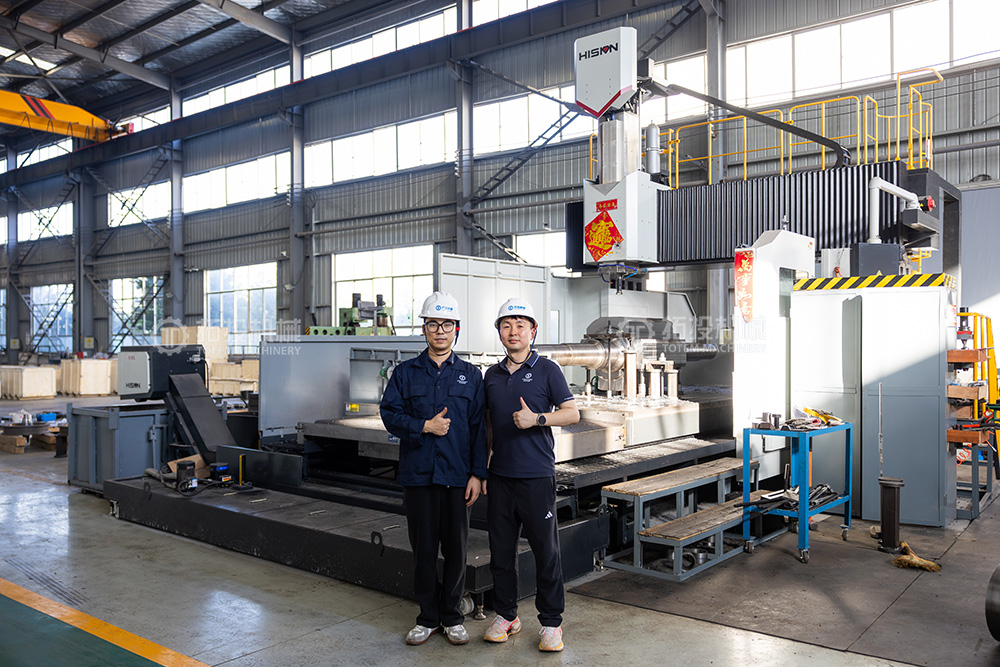
TOTEM Machinery telah memperluas kemampuan pemesinan sebagian besar CNC dengan diperkenalkannya mesin bor dan penggilingan tipe gantry CNC GAU32×40 menggunakan platform kontrol FANUC 0i. Peralatan ini dimaksudkan untuk mendukung pemesinan poros besar, rumah kompleks, pengecoran, penempaan, dan komponen las berat yang memerlukan pemotongan stabil dan kontrol akurat pada permukaan kritis. Daripada memperlakukan mesin sebagai investasi terisolasi, TOTEM mengintegrasikannya ke dalam rantai manufaktur yang lebih luas yang dapat mencakup persiapan material, penempaan atau pengecoran, perlakuan panas, pemesinan kasar, pemesinan akhir, inspeksi, perawatan permukaan, dan pengemasan.
Pemesinan CNC sebagian besar mengacu pada pemesinan komponen terkontrol yang dimensi, massa, geometri, atau persyaratan penanganannya melebihi rentang praktis pemesinan produksi biasa. Tidak ada satu dimensi pun yang mendefinisikan benda kerja 'besar' karena selubung mesin hanyalah salah satu bagian dari masalah teknik. Poros panjang, selubung turbin lebar, pengecoran berat, dan rangka fabrikasi semuanya memerlukan mesin, perlengkapan, metode pengangkatan, strategi pemotongan, dan rencana inspeksi yang berbeda.
Tantangan utamanya adalah menjaga hubungan dimensi pada benda kerja yang mungkin memiliki lubang, permukaan kawin, jurnal, permukaan flensa, atau fitur datum yang terpisah jauh. Ketika ukuran komponen bertambah, gaya penjepit, tegangan sisa, pergerakan termal, defleksi struktur, dan perubahan pengaturan dapat mempunyai pengaruh yang lebih besar pada geometri akhir. Oleh karena itu, pemesinan CNC besar yang efektif bergantung pada perencanaan proses dan juga kapasitas mesin.
Konfigurasi gantri menyediakan platform pemesinan yang kaku untuk benda kerja dengan tapak besar dan beberapa permukaan yang memerlukan penggilingan, pengeboran, pengeboran, atau operasi terkait. Area kerja yang terbuka juga memudahkan penempatan benda cor berat, fabrikasi, housing, dan bagian struktural yang sulit diakomodasi di pusat permesinan konvensional. Jika lubang yang akurat dan permukaan referensi yang luas harus diproduksi dalam urutan produksi yang sama, mengurangi pemosisian ulang yang tidak perlu dapat membantu meningkatkan konsistensi proses.
Kekakuan mesin sangat berharga ketika pemotong harus menjangkau komponen besar atau memindahkan material dari bagian yang berat. Dukungan yang stabil tidak menghilangkan distorsi atau efek termal, namun memberikan landasan yang lebih baik bagi para insinyur proses untuk mengendalikannya melalui perlengkapan yang sesuai, parameter pemotongan, pengurutan, dan inspeksi.
TOTEM memperkenalkan GAU32×40 untuk memperkuat kemampuannya dalam memproduksi komponen berat yang menuntut secara teknis. Menurut pengumuman peralatan perusahaan yang ada, mesin ini dikonfigurasikan sebagai sistem pengeboran dan penggilingan tipe gantri CNC dengan kontrol FANUC 0i dan ditujukan untuk permukaan yang kompleks, sistem lubang presisi, komponen terkait poros, rumah, tuang, tempa, dan struktur yang dilas.
Namun bagi pembeli teknik, nama model saja tidak boleh dianggap sebagai bukti bahwa komponen tertentu dapat diproduksi. Tinjauan pemesinan CNC sebagian besar yang tepat harus membandingkan gambar dengan perjalanan mesin yang dapat digunakan, meja kerja atau ruang perlengkapan, massa benda kerja, aksesibilitas pahat, persyaratan pengangkatan, orientasi pemesinan, dan metode inspeksi yang diperlukan setelah pemotongan. Oleh karena itu, kapasitas akhir harus dikonfirmasikan terhadap spesifikasi mesin saat ini dan gambar bagian sebenarnya selama penawaran.
Komponen besar sering kali memerlukan beberapa operasi pemesinan dibandingkan satu siklus penggilingan sederhana. Tergantung pada geometri benda kerja dan rute produksi yang dipilih, prosesnya mungkin melibatkan penggilingan permukaan, penggilingan kontur, pengeboran, pengeboran, penyelesaian lubang, pemesinan permukaan kawin, atau persiapan fitur datum kritis. Suku cadang tipe poros juga memerlukan pembubutan atau penggilingan pada peralatan khusus dalam jalur produksi yang lebih luas, bukan pada mesin gantri itu sendiri.
Perbedaan tersebut penting karena kemampuan manufaktur pemasok secara keseluruhan lebih luas dibandingkan kemampuan mesin mana pun. Bisnis TOTEM permesinan OEM khusus mencakup komponen industri berat yang terbuat dari tempa, pengecoran, dan struktur yang dilas, sehingga peralatan harus dipilih sesuai dengan fitur yang diproduksi daripada disajikan sebagai solusi satu mesin.
Ukuran mesin adalah kondisi penyaringan pertama, namun tidak cukup untuk menentukan kemampuan manufaktur. Tinjauan kemampuan yang realistis harus memeriksa hubungan antara geometri bagian, kondisi bahan mentah, urutan pemesinan, toleransi, akses inspeksi, dan persyaratan penanganan. Dua bagian dengan dimensi keseluruhan yang serupa mungkin memerlukan proses yang sangat berbeda jika yang satu merupakan penempaan kaku dan yang lainnya adalah fabrikasi las dinding tipis.
| Bidang Kemampuan | Apa yang Harus Dikaji Ulang | Mengapa Itu Penting |
|---|---|---|
| Amplop benda kerja | Panjang, lebar, tinggi, jarak perlengkapan | Mengonfirmasi kecocokan fisik mesin |
| Massa benda kerja | Berat bagian ditambah persyaratan perlengkapan | Mempengaruhi penanganan dan pemuatan alat berat |
| Fitur pemesinan | Bor, muka, lubang, alur, jurnal | Menentukan rute mesin dan perkakas |
| Kondisi materi | Penempaan, pengecoran, pengelasan, blanko yang diberi perlakuan panas | Mempengaruhi risiko pemotongan dan distorsi |
| Toleransi kritis | GD&T, runout, koaksialitas, kerataan, posisi | Mendorong strategi penyiapan dan inspeksi |
| Persyaratan permukaan | Permukaan fungsional dan kawin | Menentukan operasi penyelesaian |
| Rencana inspeksi | Rentang pengukuran, data, pelaporan | Mengonfirmasi kesesuaian akhir |
Batas pemesinan yang tepat harus ditetapkan dari data mesin yang terverifikasi, bukan diperkirakan dari penetapan model. Ketika toleransi sangat ketat, TOTEM harus mengevaluasi seluruh rantai toleransi, termasuk kondisi kosong, kondisi tegangan, jumlah penyetelan, kelonggaran pemesinan, suhu, perkakas, dan metode pengukuran sebelum mengonfirmasi kelayakan.
Pemesinan CNC sebagian besar sering kali dimulai dengan blanko yang ditempa, dicor, atau dilas, bukan stok batangan jadi. Setiap kondisi awal menimbulkan pertimbangan manufaktur yang berbeda. Penempaan mungkin memerlukan perencanaan kelonggaran dan kontrol perlakuan panas yang cermat, pengecoran dapat berisi hubungan data yang kompleks dan stok variabel, sedangkan fabrikasi yang dilas mungkin memerlukan perhatian khusus terhadap tegangan sisa dan distorsi sebelum pemesinan presisi akhir.
Jajaran produk TOTEM yang ada mencakup poros tempa, komponen turbin, komponen berat yang dicor dan dibuat, yang menjadikan kondisi material sebagai bagian penting dari perencanaan proses dan bukan masalah pembelian terpisah. Nilai material tertentu, perlakuan panas, dan persyaratan inspeksi tetap harus dievaluasi berdasarkan gambar pelanggan dan spesifikasi proyek yang berlaku.
Nilai pemesinan CNC sebagian besar menjadi lebih jelas ketika kemampuan mesin dihubungkan dengan geometri komponen sebenarnya. TOTEM melayani beberapa aplikasi industri yang melibatkan peralatan berat yang berputar dan komponen penahan beban yang presisi, termasuk propulsi kelautan, pembangkit listrik, peralatan minyak dan gas, mesin pertambangan, dan permesinan berat umum.
Poros laut menggabungkan dimensi besar dengan persyaratan yang menuntut penyelarasan, kondisi jurnal, hubungan flensa, dan transmisi torsi yang stabil. A poros perantara yang ditempa , misalnya, harus terintegrasi dengan benar dengan poros dorong, poros baling-baling, bantalan, dan susunan kopling di sekitarnya. Jajaran produk poros perantara TOTEM yang ada menggunakan baja karbon atau baja paduan yang ditempa dan mendukung pembuatan yang disesuaikan dengan kebutuhan sistem propulsi.
Untuk jenis komponen ini, pemesinan poros besar harus direncanakan lebih dari diameter luar dan panjang keseluruhan. Insinyur juga perlu mengidentifikasi jurnal kritis, antarmuka kopling, pusat referensi, persyaratan runout, tahapan inspeksi, dan efek perlakuan panas apa pun yang dapat mempengaruhi geometri akhir.
A Poros rotor turbin uap berisi beberapa zona fungsional seperti jurnal, area penyegelan, permukaan lokasi, dan fitur kopling, yang masing-masing dapat menerapkan persyaratan pemesinan dan inspeksi yang berbeda. Halaman produk rotor turbin TOTEM menjelaskan rute manufaktur yang menggunakan mesin bubut CNC besar, penggilingan, pengujian tak rusak, inspeksi runout, dan verifikasi kekasaran permukaan sesuai dengan desain masing-masing rotor.
Casing turbin yang besar menimbulkan masalah berbeda. Permukaan sambungannya yang lebar, rongga internal, fitur flensa, dan sistem lubang yang presisi membuat perencanaan datum dan akurasi pengeboran menjadi sangat penting. Pengeboran dan penggilingan gantry dapat mendukung geometri ini di mana akses stabil ke permukaan besar dan lubang terpisah diperlukan.
Silinder dan rumah kompresor besar dapat menggabungkan lubang, flensa, saluran internal, permukaan kawin, dan pola pengikat dalam satu pengecoran atau struktur fabrikasi. Pemesinan yang andal memerlukan strategi datum yang jelas sehingga fitur-fitur terkait tetap berada pada posisi yang tepat setelah proses roughing dan finishing.
Struktur yang dilas menimbulkan kekhawatiran lain: pemesinan dapat melepaskan atau mendistribusikan kembali tegangan sisa. Oleh karena itu, fabrikasi yang berat mungkin memerlukan pengelasan yang terkontrol, manajemen tegangan yang sesuai, tunjangan pemesinan, dan pemotongan bertahap sebelum permukaan kritis akhir diselesaikan. Pertimbangan ini membuat pemesinan komponen berat menjadi proses manufaktur yang terkoordinasi dan bukan sekadar operasi akhir CNC.
Komponen besar memperbesar keputusan proses yang mungkin relatif mudah diterapkan pada benda kerja yang lebih kecil. Perlengkapan yang terlalu kaku dapat merusak bagian yang tipis, sementara dukungan yang tidak memadai dapat menyebabkan getaran atau pergerakan selama pemotongan. Demikian pula, menghilangkan sejumlah besar material hanya dari satu sisi penempaan, pengecoran, atau pengelasan dapat mengubah keseimbangan tegangan internal dan mengubah geometri sebelum pemesinan selesai.
Transfer data merupakan sumber risiko lain yang sering terjadi. Jika suatu komponen harus direposisi antara mesin atau orientasi, setiap pengaturan memerlukan hubungan yang jelas dengan sistem datum gambar. Wajah kritis, lubang, jurnal, dan pola lubang harus direncanakan sehingga pengukuran dapat memverifikasi hubungan tersebut dan bukan hanya memeriksa dimensi individual.
Efek termal juga patut mendapat perhatian selama pemesinan CNC presisi. Benda kerja yang besar, struktur mesin, sistem perkakas, dan peralatan pengukuran dapat merespons perubahan suhu secara berbeda, terutama selama siklus pemesinan yang panjang. Oleh karena itu, perencanaan proses yang sesuai menggabungkan kondisi pemesinan yang stabil dengan inspeksi bertahap daripada mengandalkan pengukuran akhir untuk mendeteksi kesalahan yang terakumulasi.
Salah satu keunggulan informasi yang tersedia bagi TOTEM adalah rantai manufakturnya yang lebih luas. Perusahaan ini menjelaskan kemampuan yang mencakup pengendalian bahan mentah, perlakuan panas, pemesinan kasar dan akhir, perlakuan permukaan, dan pengemasan produk jadi, sementara portofolio produknya mencakup penempaan, pengecoran, poros mesin, silinder, bantalan, dan alat berat fabrikasi.
Alur kerja praktis dimulai dengan meninjau gambar, spesifikasi material, kondisi blanko, tunjangan pemesinan, persyaratan perlakuan panas, dan data kritis. Pemesinan kasar kemudian dapat menghilangkan material berlebih sambil menyisakan ruang untuk stabilisasi dan penyelesaian selanjutnya. Jika perlakuan panas atau operasi penghilangan tegangan diwajibkan oleh gambar atau rencana produksi, posisinya dalam urutan harus dipilih untuk mengurangi risiko pergerakan dimensi setelah pemotongan akhir.
Pemesinan akhir menetapkan geometri fungsional kritis hanya setelah operasi sebelumnya menciptakan dasar yang stabil untuk pekerjaan presisi. Inspeksi harus mengikuti logika datum yang sama dengan yang digunakan dalam produksi sehingga dimensi dinilai sesuai keinginan perancang. Untuk proyek yang melibatkan pemesinan poros berat , runout, hubungan jurnal, fitur kopling, kondisi permukaan, dan karakteristik gambar spesifik lainnya mungkin memerlukan verifikasi bertahap daripada pemeriksaan akhir tunggal.
Pengendalian mutu untuk sebagian besar harus direncanakan sebelum pemesinan dimulai. Metode inspeksi harus mampu mencapai fitur yang diperlukan, mereproduksi struktur datum gambar, dan menghasilkan dokumentasi yang sesuai untuk proyek. Alat pengukur konvensional, pemeriksaan runout, sistem pengukuran dimensi, instrumen kekasaran permukaan, dan pengujian tak rusak semuanya mungkin mempunyai peran tergantung pada jenis komponen.
Prinsip rekayasa yang berguna adalah bahwa kemampuan penentuan posisi mesin dan toleransi bagian akhir bukanlah hal yang sama. Akurasi akhir dipengaruhi oleh kekakuan bagian, kondisi material, akses pahat, desain perlengkapan, urutan penyetelan, perilaku termal, gaya pemotongan, dan metode pengukuran. Oleh karena itu, sebagian besar pemasok permesinan CNC yang bertanggung jawab meninjau toleransi yang sulit berdasarkan fitur demi fitur daripada menerapkan satu klaim toleransi umum untuk setiap komponen berukuran besar.
Untuk komponen berputar yang kritis, inspeksi dapat melampaui pengukuran dimensi. Informasi manufaktur rotor turbin TOTEM yang ada, misalnya, mengidentifikasi pengujian ultrasonik, pengujian partikel magnetik, inspeksi runout, dan verifikasi kekasaran sebagai aktivitas kontrol kualitas yang relevan untuk poros rotor. Pengujian mana yang diperlukan untuk komponen lain harus ditentukan dari gambar, spesifikasi material, kondisi layanan, dan persyaratan kontrak.
Pembeli sebaiknya memulai dengan tinjauan kelayakan berdasarkan gambar, bukan daftar peralatan umum. Selubung mesin dan berat benda kerja menentukan kesesuaian dasar, namun pertanyaan yang lebih kuat adalah apakah pemasok dapat membuat rute proses yang lengkap dari blanko yang dipasok hingga komponen akhir yang diperiksa. Pengalaman dengan geometri, material, penanganan, fitur presisi, dan dokumentasi kualitas yang sebanding bisa lebih informatif daripada jumlah mesin CNC yang ditampilkan di halaman pabrik.
Rantai manufaktur juga harus dievaluasi untuk antarmuka antar operasi. Jika penempaan, pengecoran, perlakuan panas, pemesinan kasar, pemesinan akhir, inspeksi, dan pengemasan melibatkan beberapa fasilitas, tanggung jawab proses dan penyerahan kualitas harus tetap jelas. Konten TOTEM pemesinan poros berat dan portofolio manufaktur khusus mencerminkan pendekatan berorientasi proses yang lebih luas ini daripada menampilkan pemesinan sebagai tahap produksi yang terisolasi.
Memberikan informasi teknik yang lengkap pada awal penyelidikan membantu produsen menilai risiko proses dengan lebih akurat. Model 3D dapat memperjelas geometri dan akses alat, sedangkan gambar 2D yang dikontrol harus mengidentifikasi toleransi, GD&T, penyelesaian permukaan, persyaratan material, perlakuan panas, dan catatan inspeksi. Dimensi keseluruhan dan perkiraan berat kosong sama pentingnya karena penanganan dan perencanaan perlengkapan dapat mempengaruhi rute produksi yang tersedia.
Untuk peninjauan yang lebih efisien, pembeli biasanya harus memberikan informasi proyek berikut:
Gambar manufaktur 2D dan model 3D yang tersedia; kelas materi dan formulir kosong; dimensi keseluruhan dan perkiraan berat; GD&T kritis, runout, flatness, coaxiality, atau persyaratan posisi; penyelesaian permukaan dan perlakuan panas yang diperlukan; kuantitas dan ekspektasi pemesanan berulang; inspeksi, NDT, dokumentasi, pengemasan, dan persyaratan pengiriman.
Jika beberapa informasi tidak tersedia pada tahap awal pengadaan, hal-hal yang hilang harus diidentifikasi dan bukan diasumsikan. Hal ini memungkinkan pemasok dan pelanggan permesinan untuk memisahkan persyaratan gambar yang telah dikonfirmasi dari keputusan teknis awal sebelum perencanaan produksi dimulai.
Pemesinan CNC sebagian besar memerlukan lebih dari sekadar selubung mesin yang besar. Keberhasilan produksi bergantung pada pencocokan benda kerja dengan peralatan yang tepat, pengendalian data dan perlengkapan, perencanaan pemindahan material, pengelolaan risiko distorsi, dan verifikasi fitur penting dengan strategi inspeksi yang tepat. GAU32×40 memperluas kapasitas TOTEM untuk pengeboran dan penggilingan gantri dalam jaringan manufaktur yang lebih luas yang mendukung poros, selubung, tempa, pengecoran, dan komponen fabrikasi berat. Untuk proyek baru, titik awal yang paling dapat diandalkan adalah tinjauan kelayakan berbasis gambar yang mempertimbangkan geometri, material, toleransi, urutan proses, inspeksi, dan penanganan secara bersamaan.
Suatu komponen dapat dianggap 'besar' jika dimensi, berat, persyaratan perlengkapan, metode penanganan, atau kebutuhan inspeksinya melebihi jangkauan praktis pemesinan konvensional. Tidak ada batasan ukuran universal. Poros yang panjang dan casing yang lebar keduanya memerlukan pemesinan CNC sebagian besar meskipun geometrinya sangat berbeda.
Operasi umum dapat mencakup penggilingan, pengeboran, pengeboran, penyelesaian lubang, permukaan, pemesinan kontur, dan pemesinan permukaan datum atau permukaan kawin. Pembubutan, penggilingan, dan proses lainnya dapat dilakukan pada mesin khusus bila diperlukan oleh komponen. Rute proses akhir harus sesuai dengan gambar daripada memaksakan setiap fitur ke satu mesin.
Ya, asalkan peralatan yang dipilih, rencana perlengkapan, kondisi material, tunjangan pemesinan, dan strategi inspeksi sesuai untuk komponen tersebut. Pengecoran, penempaan, dan pengelasan berperilaku berbeda selama pelepasan material, sehingga urutan pemesinan harus mencerminkan kondisi tegangan dan karakteristik struktural masing-masing.
Pengendalian toleransi dimulai dengan perencanaan datum, workholding, pemilihan mesin, urutan pemesinan, dan kelonggaran yang sesuai antara operasi kasar dan akhir. Pemeriksaan dalam proses dapat mengidentifikasi pergerakan sebelum semua material akhir dikeluarkan. Penerimaan akhir kemudian harus menggunakan metode inspeksi yang mampu memverifikasi persyaratan gambar.
Paket penawaran harga yang berguna biasanya mencakup gambar 2D, model 3D jika tersedia, spesifikasi material, jenis blanko, ukuran keseluruhan, perkiraan berat, kuantitas, toleransi kritis, persyaratan penyelesaian permukaan, perlakuan panas, dan persyaratan inspeksi. Informasi yang lebih lengkap memungkinkan pemasok menilai perkakas, pengaturan, penanganan, kendali mutu, dan risiko produksi dengan lebih akurat.


