
Please Choose Your Language
Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-03-10 Asal: tapak
Komponen industri yang besar mencipta masalah pemesinan yang jarang muncul pada skala yang lebih kecil. Saiz dan jisim yang lebih besar menjadikan pegangan kerja, kawalan datum, kestabilan pemotongan, keadaan bahan, pengendalian dan pemeriksaan akhir lebih mencabar, manakala corak lubang kompleks atau permukaan ketepatan berbilang boleh meningkatkan risiko ralat terkumpul antara persediaan. Untuk OEM yang mendapatkan bahagian pendorong marin, komponen turbin, perumah pemampat, aci berat atau struktur yang dikimpal, memilih pembekal memerlukan lebih daripada memeriksa sama ada mesin CNC cukup besar secara fizikal.
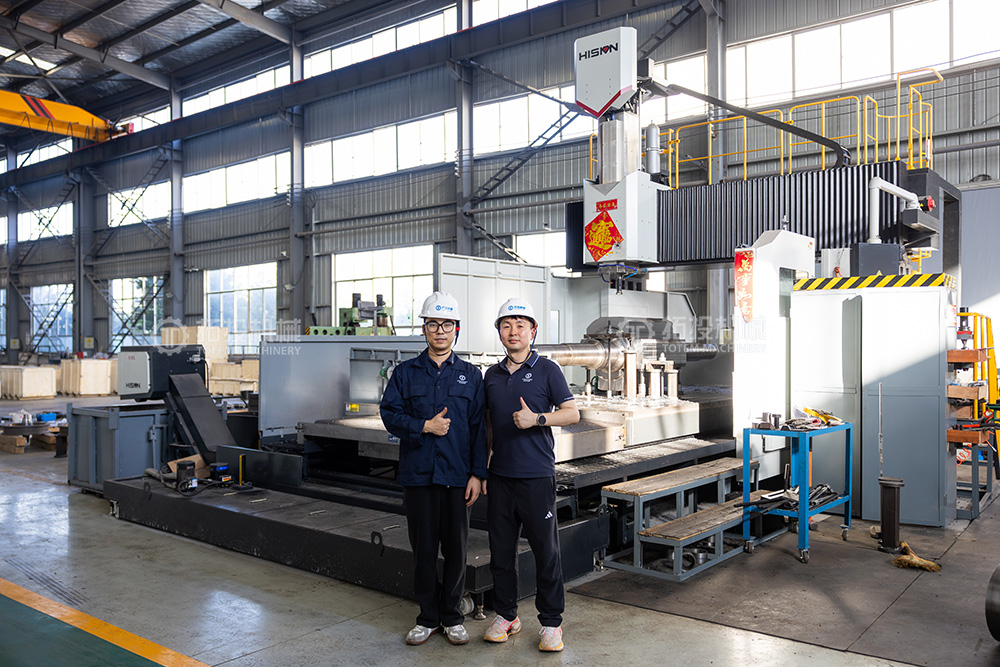
Jentera TOTEM telah mengembangkan sebahagian besar keupayaan pemesinan CNC dengan pengenalan mesin bor dan pengilangan jenis gantri CNC GAU32×40 menggunakan platform kawalan FANUC 0i. Peralatan ini bertujuan untuk menyokong pemesinan aci besar, perumah kompleks, tuangan, penempaan, dan komponen dikimpal berat yang memerlukan pemotongan yang stabil dan kawalan tepat permukaan kritikal. Daripada menganggap mesin sebagai pelaburan terpencil, TOTEM menyepadukannya ke dalam rantaian pembuatan yang lebih luas yang boleh merangkumi penyediaan bahan, penempaan atau tuangan, rawatan haba, pemesinan kasar, pemesinan kemasan, pemeriksaan, rawatan permukaan dan pembungkusan.
Pemesinan CNC bahagian besar merujuk kepada pemesinan terkawal komponen yang dimensi, jisim, geometri atau keperluan pengendaliannya melebihi julat praktikal pemesinan pengeluaran biasa. Tiada dimensi tunggal yang mentakrifkan bahan kerja 'besar' kerana sampul mesin hanyalah satu bahagian daripada masalah kejuruteraan. Aci panjang, selongsong turbin lebar, tuangan berat, dan bingkai yang direka boleh memerlukan mesin, lekapan, kaedah mengangkat, strategi pemotongan dan rancangan pemeriksaan yang berbeza.
Cabaran utama ialah mengekalkan perhubungan dimensi merentas bahan kerja yang mungkin mengandungi gerek yang dipisahkan secara meluas, permukaan mengawan, jurnal, muka bebibir atau ciri datum. Apabila saiz komponen bertambah, daya pengapit, tegasan sisa, pergerakan haba, pesongan struktur dan perubahan persediaan boleh mempunyai pengaruh yang lebih besar pada geometri akhir. Oleh itu, pemesinan CNC besar yang berkesan bergantung kepada perancangan proses seperti kapasiti mesin.
Konfigurasi gantri menyediakan platform pemesinan tegar untuk bahan kerja dengan tapak kaki yang besar dan berbilang permukaan yang memerlukan pengilangan, pengeboran, penggerudian atau operasi yang berkaitan. Kawasan kerja terbuka juga memudahkan untuk meletakkan tuangan berat, fabrikasi, perumah, dan bahagian struktur yang sukar untuk ditempatkan di pusat pemesinan konvensional. Apabila lubang yang tepat dan permukaan rujukan yang luas mesti dihasilkan dalam urutan pembuatan yang sama, mengurangkan kedudukan semula yang tidak perlu boleh membantu meningkatkan konsistensi proses.
Ketegaran mesin amat berharga apabila pemotong mesti menjangkau seluruh komponen besar atau mengeluarkan bahan dari bahagian berat. Sokongan yang stabil tidak menghilangkan herotan atau kesan terma, tetapi ia memberikan jurutera proses asas yang lebih baik untuk mengawalnya melalui lekapan yang sesuai, parameter pemotongan, penjujukan dan pemeriksaan.
TOTEM memperkenalkan GAU32×40 untuk mengukuhkan keupayaannya untuk mengeluarkan komponen berat yang memerlukan teknikal. Menurut pengumuman peralatan sedia ada syarikat, mesin itu dikonfigurasikan sebagai sistem penggerudian dan pengilangan jenis gantri CNC dengan kawalan FANUC 0i dan bertujuan untuk permukaan yang kompleks, sistem lubang ketepatan, komponen berkaitan aci, perumah, tuangan, penempaan, dan struktur yang dikimpal.
Bagi pembeli kejuruteraan, bagaimanapun, nama model sahaja tidak boleh dianggap sebagai bukti bahawa komponen tertentu boleh dihasilkan. Kajian semula pemesinan CNC bahagian besar yang betul harus membandingkan lukisan dengan perjalanan mesin yang boleh digunakan, meja kerja atau ruang lekapan, jisim bahan kerja, kebolehcapaian alat, keperluan mengangkat, orientasi pemesinan, dan kaedah pemeriksaan yang diperlukan selepas pemotongan. Oleh itu, kapasiti akhir hendaklah disahkan terhadap spesifikasi mesin semasa dan lukisan bahagian sebenar semasa sebut harga.
Komponen besar selalunya memerlukan beberapa operasi pemesinan dan bukannya satu kitaran pengilangan mudah. Bergantung pada geometri bahan kerja dan laluan pengeluaran yang dipilih, proses mungkin melibatkan pengilangan muka, pengilangan kontur, penggerudian, penggerudian, kemasan lubang, pemesinan permukaan mengawan, atau penyediaan ciri datum kritikal. Bahagian jenis aci juga boleh memerlukan pusingan atau pengisaran pada peralatan khusus dalam laluan pembuatan yang lebih luas dan bukannya pada mesin gantri itu sendiri.
Perbezaan itu penting kerana keupayaan pengeluaran keseluruhan pembekal adalah lebih luas daripada keupayaan mana-mana mesin tunggal. Perniagaan TOTEM pemesinan OEM tersuai meliputi komponen perindustrian berat yang diperbuat daripada penempaan, tuangan dan struktur dikimpal, jadi peralatan harus dipilih mengikut ciri yang dihasilkan dan bukannya dipersembahkan sebagai penyelesaian satu mesin.
Saiz mesin adalah syarat saringan pertama, tetapi ia tidak mencukupi untuk menentukan kebolehkilangan. Semakan keupayaan yang realistik harus mengkaji hubungan antara geometri bahagian, keadaan bahan mentah, urutan pemesinan, toleransi, akses pemeriksaan dan keperluan pengendalian. Dua bahagian dimensi keseluruhan yang serupa mungkin memerlukan proses yang sama sekali berbeza jika satu adalah penempaan tegar dan satu lagi adalah fabrikasi dikimpal dinding nipis.
| Bidang Keupayaan | Apa yang Perlu Disemak | Mengapa Ia Penting |
|---|---|---|
| Sampul bahan kerja | Panjang, lebar, tinggi, pelepasan lekapan | Mengesahkan kesesuaian mesin fizikal |
| Jisim bahan kerja | Berat bahagian serta keperluan lekapan | Mempengaruhi pengendalian dan pemuatan mesin |
| Ciri pemesinan | Lubang, muka, lubang, alur, jurnal | Menentukan laluan mesin dan perkakas |
| Keadaan bahan | Penempaan, tuangan, kimpalan, kosong yang dirawat haba | Mempengaruhi risiko pemotongan dan herotan |
| Toleransi kritikal | GD&T, runout, coaxiality, flatness, position | Memacu strategi persediaan dan pemeriksaan |
| Keperluan permukaan | Permukaan berfungsi dan mengawan | Menentukan operasi penamat |
| Rancangan pemeriksaan | Julat pengukur, datum, pelaporan | Mengesahkan pematuhan akhir |
Had pemesinan yang tepat hendaklah ditetapkan daripada data mesin yang disahkan dan bukannya dianggarkan daripada penetapan model. Jika toleransi sangat ketat, TOTEM harus menilai keseluruhan rantaian toleransi, termasuk keadaan kosong, keadaan tegasan, kiraan persediaan, elaun pemesinan, suhu, perkakas dan kaedah pengukuran sebelum mengesahkan kebolehlaksanaan.
Pemesinan CNC bahagian besar selalunya bermula dengan kosong yang ditempa, tuang atau dikimpal dan bukannya stok bar siap. Setiap keadaan permulaan memperkenalkan pertimbangan pembuatan yang berbeza. Penempaan mungkin memerlukan perancangan elaun yang teliti dan kawalan rawatan haba, tuangan boleh mengandungi hubungan datum yang kompleks dan stok berubah-ubah, manakala fabrikasi yang dikimpal mungkin memerlukan perhatian khusus kepada tegasan dan herotan sisa sebelum pemesinan ketepatan akhir.
Rangkaian produk sedia ada TOTEM termasuk aci palsu, komponen turbin, tuangan dan bahagian berat fabrikasi, yang menjadikan keadaan material sebagai bahagian penting dalam perancangan proses dan bukannya isu pembelian yang berasingan. Gred bahan tertentu, rawatan haba dan keperluan pemeriksaan masih harus dinilai berdasarkan lukisan pelanggan dan spesifikasi projek yang berkenaan.
Nilai pemesinan CNC sebahagian besar menjadi lebih jelas apabila keupayaan mesin disambungkan kepada geometri komponen sebenar. TOTEM menyediakan beberapa aplikasi perindustrian yang melibatkan peralatan berputar berat dan komponen galas beban ketepatan, termasuk pendorong marin, penjanaan kuasa, peralatan minyak dan gas, jentera perlombongan dan pemesinan berat am.
Aci marin menggabungkan dimensi besar dengan keperluan yang menuntut untuk penjajaran, keadaan jurnal, hubungan bebibir dan penghantaran tork yang stabil. A aci perantaraan palsu , sebagai contoh, mesti berintegrasi dengan betul dengan aci tujah sekeliling, aci kipas, galas dan susunan gandingan. Rangkaian produk aci perantaraan sedia ada TOTEM menggunakan karbon palsu atau keluli aloi dan menyokong pembuatan tersuai mengikut keperluan sistem pendorong.
Untuk bahagian jenis ini, pemesinan aci besar hendaklah dirancang lebih daripada diameter luar dan panjang keseluruhan. Jurutera juga perlu mengenal pasti jurnal kritikal, antara muka gandingan, pusat rujukan, keperluan runout, peringkat pemeriksaan dan sebarang kesan rawatan haba yang boleh mempengaruhi geometri akhir.
A aci pemutar turbin stim mengandungi berbilang zon berfungsi seperti jurnal, kawasan pengedap, lokasi permukaan, dan ciri gandingan, yang setiap satunya boleh mengenakan keperluan pemesinan dan pemeriksaan yang berbeza. Halaman produk pemutar turbin TOTEM menerangkan laluan pembuatan yang menggunakan mesin pelarik CNC yang besar, pengisaran, ujian tidak musnah, pemeriksaan habis dan pengesahan kekasaran permukaan mengikut reka bentuk pemutar individu.
Selongsong turbin yang besar mencipta masalah yang berbeza. Muka sendi yang luas, rongga dalaman, ciri bebibir, dan sistem lubang ketepatan menjadikan perancangan datum dan ketepatan membosankan amat penting. Penggerusan dan pengilangan gantri boleh menyokong geometri ini di mana akses yang stabil kepada muka besar dan lubang yang dipisahkan diperlukan.
Silinder dan perumah pemampat yang besar boleh menggabungkan gerek, bebibir, laluan dalaman, muka mengawan, dan corak pengikat dalam satu tuangan atau struktur fabrikasi. Pemesinan yang boleh dipercayai memerlukan strategi datum yang jelas supaya ciri yang berkaitan kekal dengan kedudukan yang betul selepas pengasaran dan penamat.
Struktur yang dikimpal memperkenalkan satu lagi kebimbangan: pemesinan boleh melepaskan atau mengagihkan semula tegasan sisa. Oleh itu, fabrikasi berat mungkin memerlukan kimpalan terkawal, pengurusan tegasan yang sesuai, elaun pemesinan, dan pemotongan berperingkat sebelum permukaan kritikal akhir selesai. Pertimbangan ini menjadikan pemesinan komponen berat sebagai proses pembuatan yang diselaraskan dan bukan sekadar operasi CNC akhir.
Komponen besar membesarkan keputusan proses yang mungkin agak memaafkan pada bahan kerja yang lebih kecil. Lekapan yang terlalu tegar boleh memesongkan bahagian nipis, manakala sokongan yang tidak mencukupi boleh membenarkan getaran atau pergerakan semasa pemotongan. Begitu juga, mengeluarkan sejumlah besar bahan dari hanya satu sisi penempaan, tuangan atau kimpalan boleh mengubah keseimbangan tegasan dalaman dan mengubah geometri sebelum selesai pemesinan.
Pemindahan datum adalah satu lagi sumber risiko yang kerap. Jika komponen mesti diletakkan semula antara mesin atau orientasi, setiap persediaan memerlukan hubungan yang jelas dengan sistem datum lukisan. Muka kritikal, lubang, jurnal dan corak lubang harus dirancang supaya pengukuran dapat mengesahkan perhubungan tersebut dan bukannya hanya memeriksa dimensi individu.
Kesan terma juga patut diberi perhatian semasa pemesinan CNC ketepatan. Bahan kerja yang besar, struktur mesin, sistem perkakas dan peralatan pengukuran boleh bertindak balas secara berbeza terhadap perubahan suhu, terutamanya semasa kitaran pemesinan yang panjang. Oleh itu, perancangan proses yang sesuai menggabungkan keadaan pemesinan yang stabil dengan pemeriksaan berperingkat dan bukannya bergantung pada pengukuran akhir untuk mengesan ralat terkumpul.
Satu kelebihan maklumat yang tersedia untuk TOTEM ialah rantaian pembuatannya yang lebih luas. Syarikat itu menerangkan keupayaan yang meliputi kawalan bahan mentah, rawatan haba, pemesinan kasar dan kemasan, rawatan permukaan, dan pembungkusan produk siap, manakala portfolio produknya merangkumi penempaan, tuangan, aci bermesin, silinder, galas dan peralatan berat fabrikasi.
Aliran kerja praktikal bermula dengan menyemak lukisan, spesifikasi bahan, keadaan kosong, elaun pemesinan, keperluan rawatan haba dan datum kritikal. Pemesinan kasar kemudiannya boleh mengeluarkan bahan berlebihan sambil meninggalkan elaun untuk penstabilan dan kemasan seterusnya. Di mana rawatan haba atau operasi pelepasan tekanan diperlukan oleh pelan lukisan atau pembuatan, kedudukannya dalam urutan harus dipilih untuk mengurangkan risiko pergerakan dimensi selepas pemotongan akhir.
Pemesinan penamat menetapkan geometri fungsi kritikal hanya selepas operasi terdahulu telah mencipta asas yang stabil untuk kerja ketepatan. Pemeriksaan hendaklah mengikut logik datum yang sama yang digunakan dalam pembuatan supaya dimensi dinilai seperti yang dimaksudkan oleh pereka bentuk. Untuk projek yang melibatkan pemesinan aci berat , runout, perhubungan jurnal, ciri gandingan, keadaan permukaan dan ciri khusus lukisan lain mungkin memerlukan pengesahan berperingkat dan bukannya satu pemeriksaan akhir.
Kawalan kualiti untuk bahagian besar hendaklah dirancang sebelum pemesinan bermula. Kaedah pemeriksaan mesti mampu mencapai ciri yang diperlukan, menghasilkan semula struktur datum lukisan, dan menghasilkan dokumentasi yang sesuai untuk projek. Tolok konvensional, semakan habis, sistem ukuran dimensi, instrumen kekasaran permukaan dan ujian tidak musnah semuanya mungkin mempunyai peranan bergantung pada jenis bahagian.
Prinsip kejuruteraan yang berguna ialah keupayaan kedudukan mesin dan toleransi bahagian siap bukanlah perkara yang sama. Ketepatan akhir dipengaruhi oleh kekakuan bahagian, keadaan bahan, capaian alat, reka bentuk lekapan, urutan persediaan, kelakuan terma, daya pemotongan, dan kaedah pengukuran. Atas sebab itu, sebahagian besar pembekal pemesinan CNC yang bertanggungjawab menyemak toleransi yang sukar berdasarkan ciri demi ciri dan bukannya menggunakan satu tuntutan toleransi generik untuk setiap komponen yang bersaiz besar.
Untuk bahagian berputar kritikal, pemeriksaan boleh melangkaui ukuran dimensi. Maklumat pembuatan rotor turbin sedia ada TOTEM, sebagai contoh, mengenal pasti ujian ultrasonik, ujian zarah magnet, pemeriksaan larian dan pengesahan kekasaran sebagai aktiviti kawalan kualiti yang berkaitan untuk aci rotor. Ujian mana yang diperlukan untuk komponen lain harus ditentukan daripada lukisannya, spesifikasi bahan, syarat perkhidmatan dan keperluan kontrak.
Pembeli harus bermula dengan semakan kebolehlaksanaan berasaskan lukisan dan bukannya senarai peralatan generik. Sampul mesin dan berat bahan kerja menentukan kesesuaian asas, tetapi persoalan yang lebih kukuh ialah sama ada pembekal boleh mencipta laluan proses lengkap daripada kosong yang dibekalkan kepada komponen siap yang diperiksa. Pengalaman dengan geometri yang setanding, bahan, pengendalian, ciri ketepatan dan dokumentasi kualiti boleh menjadi lebih bermaklumat daripada bilangan mesin CNC yang ditunjukkan pada halaman kilang.
Rantaian pembuatan juga harus dinilai untuk antara muka antara operasi. Jika penempaan, tuangan, rawatan haba, pemesinan kasar, pemesinan kemasan, pemeriksaan dan pembungkusan melibatkan beberapa kemudahan, tanggungjawab proses dan penyerahan kualiti perlu kekal jelas. Kandungan TOTEM sedia ada pemesinan aci berat dan portfolio pembuatan tersuai mencerminkan pendekatan berorientasikan proses yang lebih luas ini dan bukannya mempersembahkan pemesinan sebagai peringkat pengeluaran terpencil.
Menyediakan maklumat kejuruteraan yang lengkap pada permulaan pertanyaan membantu pengilang menilai risiko proses dengan lebih tepat. Model 3D boleh menjelaskan geometri dan akses alat, manakala lukisan 2D terkawal harus mengenal pasti toleransi, GD&T, kemasan permukaan, keperluan bahan, rawatan haba dan nota pemeriksaan. Dimensi keseluruhan dan anggaran berat kosong adalah sama penting kerana pengendalian dan perancangan lekapan boleh mempengaruhi laluan pembuatan yang tersedia.
Untuk semakan yang lebih cekap, pembeli biasanya harus memberikan maklumat projek berikut:
Lukisan pembuatan 2D dan model 3D yang tersedia; gred bahan dan borang kosong; dimensi keseluruhan dan anggaran berat; GD&T kritikal, runout, kerataan, keserasian atau keperluan kedudukan; kemasan permukaan yang diperlukan dan rawatan haba; jangkaan kuantiti dan pesanan berulang; pemeriksaan, NDT, dokumentasi, pembungkusan dan keperluan penghantaran.
Jika sesetengah maklumat tidak tersedia semasa peringkat sumber awal, item yang hilang harus dikenal pasti dan bukannya diandaikan. Itu membolehkan pembekal pemesinan dan pelanggan memisahkan keperluan lukisan yang disahkan daripada keputusan kejuruteraan awal sebelum perancangan pengeluaran bermula.
Pemesinan CNC bahagian besar memerlukan lebih daripada sampul mesin yang besar. Pengeluaran yang berjaya bergantung pada pemadanan bahan kerja dengan peralatan yang betul, mengawal datum dan lekapan, merancang penyingkiran bahan, mengurus risiko herotan dan mengesahkan ciri kritikal dengan strategi pemeriksaan yang sesuai. GAU32×40 mengembangkan kapasiti TOTEM untuk penggerudian dan pengilangan gantri dalam rangkaian pembuatan yang lebih luas yang menyokong aci, selongsong, penempaan, tuangan dan komponen fabrikasi berat. Untuk projek baharu, titik permulaan yang paling boleh dipercayai ialah semakan kebolehlaksanaan berasaskan lukisan yang mempertimbangkan geometri, bahan, toleransi, urutan proses, pemeriksaan dan pengendalian bersama-sama.
Sesuatu bahagian boleh dianggap 'besar' apabila dimensi, berat, keperluan lekapan, kaedah pengendalian atau keperluan pemeriksaannya melebihi julat praktikal pemesinan konvensional. Tiada ambang saiz universal. Aci panjang dan selongsong lebar boleh memerlukan sebahagian besar pemesinan CNC walaupun geometrinya berbeza sama sekali.
Operasi biasa boleh termasuk pengilangan, penggerudian, penggerudian, kemasan lubang, muka, pemesinan kontur dan pemesinan permukaan datum atau mengawan. Memusing, mengisar dan proses lain boleh dilakukan pada mesin khusus apabila diperlukan oleh komponen. Laluan proses akhir harus sepadan dengan lukisan dan bukannya memaksa setiap ciri ke satu mesin.
Ya, dengan syarat peralatan yang dipilih, pelan lekapan, keadaan bahan, elaun pemesinan dan strategi pemeriksaan adalah sesuai untuk komponen tersebut. Tuangan, penempaan dan kimpalan berkelakuan berbeza semasa penyingkiran bahan, jadi urutan pemesinan harus mencerminkan keadaan tegasan individu dan ciri strukturnya.
Kawalan toleransi bermula dengan perancangan datum, pegangan kerja, pemilihan mesin, urutan pemesinan, dan elaun yang sesuai antara operasi kasar dan penamat. Pemeriksaan dalam proses boleh mengenal pasti pergerakan sebelum semua bahan akhir dikeluarkan. Penerimaan akhir hendaklah menggunakan kaedah pemeriksaan yang mampu mengesahkan keperluan lukisan.
Pakej sebut harga yang berguna biasanya termasuk lukisan 2D, model 3D jika tersedia, spesifikasi bahan, jenis kosong, saiz keseluruhan, anggaran berat, kuantiti, toleransi kritikal, keperluan kemasan permukaan, rawatan haba dan keperluan pemeriksaan. Maklumat yang lebih lengkap membolehkan pembekal menilai perkakasan, persediaan, pengendalian, kawalan kualiti dan risiko pembuatan dengan lebih tepat.


