
Please Choose Your Language
பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-03-10 தோற்றம்: தளம்
பெரிய தொழில்துறை கூறுகள் எந்திர சிக்கல்களை உருவாக்குகின்றன, அவை சிறிய அளவுகளில் அரிதாகவே தோன்றும். அதிக அளவு மற்றும் நிறை ஆகியவை பணிபுரிதல், டேட்டம் கட்டுப்பாடு, வெட்டு நிலைத்தன்மை, பொருள் நிலை, கையாளுதல் மற்றும் இறுதி ஆய்வு ஆகியவற்றை மிகவும் கோருகிறது, அதே நேரத்தில் சிக்கலான துளை வடிவங்கள் அல்லது பல துல்லியமான மேற்பரப்புகள் அமைப்புகளுக்கு இடையில் திரட்டப்பட்ட பிழையின் அபாயத்தை அதிகரிக்கலாம். கடல் உந்துவிசை பாகங்கள், விசையாழி கூறுகள், அமுக்கி வீடுகள், கனரக தண்டுகள் அல்லது வெல்டட் கட்டமைப்புகள் ஆகியவற்றைப் பெற OEM களுக்கு, ஒரு சப்ளையரைத் தேர்ந்தெடுப்பது, ஒரு CNC இயந்திரம் உடல் ரீதியாக போதுமான அளவு உள்ளதா என்பதைச் சரிபார்ப்பதை விட அதிகம் தேவைப்படுகிறது.
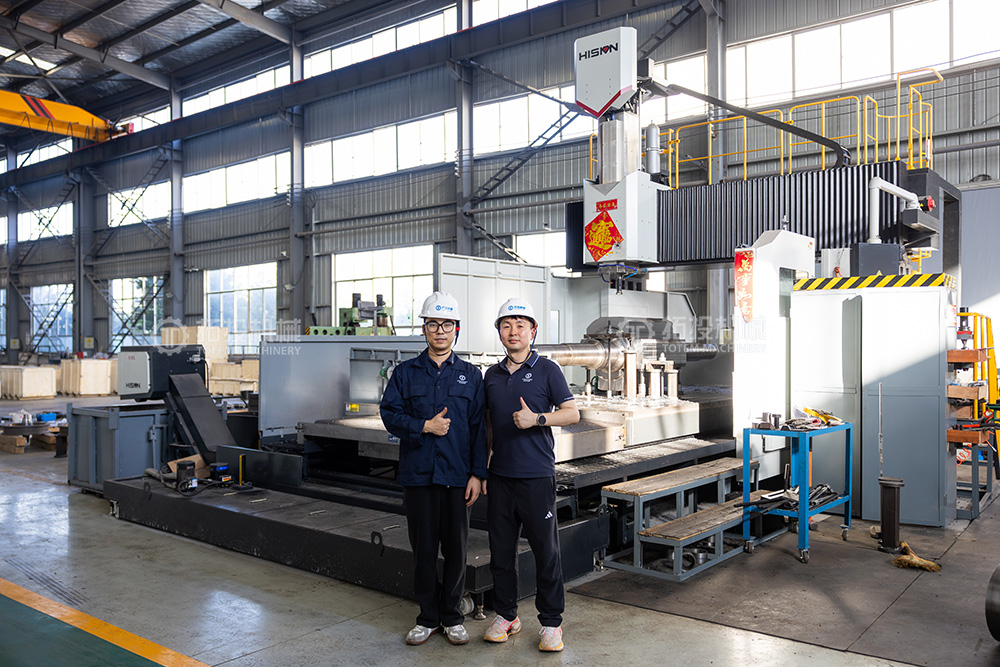
FANUC 0i கட்டுப்பாட்டு தளத்தைப் பயன்படுத்தி GAU32×40 CNC கேன்ட்ரி வகை போரிங் மற்றும் அரைக்கும் இயந்திரத்தை அறிமுகப்படுத்தியதன் மூலம் TOTEM மெஷினரி அதன் பெரிய பகுதி CNC இயந்திரத் திறனை விரிவுபடுத்தியுள்ளது. பெரிய தண்டுகள், சிக்கலான வீடுகள், வார்ப்புகள், ஃபோர்ஜிங்ஸ் மற்றும் கனமான பற்றவைக்கப்பட்ட கூறுகள் ஆகியவற்றின் எந்திரத்தை ஆதரிக்கும் நோக்கம் கொண்டது, அவை நிலையான வெட்டு மற்றும் முக்கியமான மேற்பரப்புகளின் துல்லியமான கட்டுப்பாடு தேவைப்படும். இயந்திரத்தை ஒரு தனிமைப்படுத்தப்பட்ட முதலீடாகக் கருதுவதற்குப் பதிலாக, TOTEM அதை ஒரு பரந்த உற்பத்தி சங்கிலியாக ஒருங்கிணைக்கிறது, இதில் பொருள் தயாரிப்பு, மோசடி அல்லது வார்ப்பு, வெப்ப சிகிச்சை, கடினமான எந்திரம், பூச்சு இயந்திரம், ஆய்வு, மேற்பரப்பு சிகிச்சை மற்றும் பேக்கேஜிங் ஆகியவை அடங்கும்.
பெரிய பகுதி CNC எந்திரம் என்பது சாதாரண உற்பத்தி எந்திரத்தின் நடைமுறை வரம்பை விட பரிமாணங்கள், நிறை, வடிவியல் அல்லது கையாளுதல் தேவைகள் ஆகியவற்றின் கட்டுப்படுத்தப்பட்ட எந்திரத்தைக் குறிக்கிறது. 'பெரிய' பணிப்பகுதியை வரையறுக்கும் எந்த ஒரு பரிமாணமும் இல்லை, ஏனெனில் இயந்திர உறை என்பது பொறியியல் சிக்கலின் ஒரு பகுதி மட்டுமே. ஒரு நீண்ட தண்டு, ஒரு பரந்த விசையாழி உறை, ஒரு கனமான வார்ப்பு மற்றும் ஒரு புனையப்பட்ட சட்டத்திற்கு வெவ்வேறு இயந்திரங்கள், சாதனங்கள், தூக்கும் முறைகள், வெட்டு உத்திகள் மற்றும் ஆய்வுத் திட்டங்கள் தேவைப்படலாம்.
பரவலாகப் பிரிக்கப்பட்ட துளைகள், இனச்சேர்க்கை மேற்பரப்புகள், இதழ்கள், விளிம்பு முகங்கள் அல்லது டேட்டம் அம்சங்களைக் கொண்டிருக்கும் பணிப்பகுதி முழுவதும் பரிமாண உறவுகளைப் பராமரிப்பதே முக்கிய சவாலாகும். கூறு அளவு அதிகரிக்கும் போது, இறுக்கமான சக்திகள், எஞ்சிய அழுத்தம், வெப்ப இயக்கம், கட்டமைப்பு விலகல் மற்றும் அமைவு மாற்றங்கள் ஆகியவை இறுதி வடிவவியலில் அதிக தாக்கத்தை ஏற்படுத்தும். பயனுள்ள பெரிய CNC எந்திரம் இயந்திரத் திறனைப் போலவே செயல்முறைத் திட்டமிடலைப் பொறுத்தது.
ஒரு கேன்ட்ரி உள்ளமைவு, பெரிய கால்தடங்கள் மற்றும் அரைத்தல், சலிப்பு, துளையிடுதல் அல்லது தொடர்புடைய செயல்பாடுகள் தேவைப்படும் பல மேற்பரப்புகளைக் கொண்ட பணியிடங்களுக்கு ஒரு கடினமான இயந்திர தளத்தை வழங்குகிறது. திறந்த வேலை செய்யும் பகுதி, கனமான வார்ப்புகள், புனையமைப்புகள், வீடுகள் மற்றும் வழக்கமான இயந்திர மையங்களில் இடமளிக்க கடினமாக இருக்கும் கட்டமைப்பு பகுதிகளை எளிதாக்குகிறது. துல்லியமான துளைகள் மற்றும் பரந்த குறிப்பு மேற்பரப்புகள் ஒரே உற்பத்தி வரிசையில் உருவாக்கப்பட வேண்டும், தேவையற்ற இடமாற்றத்தை குறைப்பது செயல்முறை நிலைத்தன்மையை மேம்படுத்த உதவும்.
இயந்திர விறைப்பு குறிப்பாக மதிப்புமிக்கது, வெட்டிகள் பெரிய கூறுகளை அடைய வேண்டும் அல்லது கனமான பகுதிகளிலிருந்து பொருட்களை அகற்ற வேண்டும். நிலையான ஆதரவு சிதைவு அல்லது வெப்ப விளைவுகளை அகற்றாது, ஆனால் இது செயல்முறை பொறியாளர்களுக்கு பொருத்தமான சாதனங்கள், வெட்டு அளவுருக்கள், வரிசைப்படுத்துதல் மற்றும் ஆய்வு மூலம் அவற்றைக் கட்டுப்படுத்துவதற்கான சிறந்த அடித்தளத்தை வழங்குகிறது.
TOTEM ஆனது GAU32×40 ஐ அறிமுகப்படுத்தியது, தொழில்நுட்ப ரீதியாக தேவைப்படும் கனமான கூறுகளை உற்பத்தி செய்யும் திறனை வலுப்படுத்தியது. நிறுவனத்தின் தற்போதைய உபகரண அறிவிப்பின்படி, இந்த இயந்திரம் FANUC 0i கட்டுப்பாட்டுடன் CNC கேன்ட்ரி-வகை போரிங் மற்றும் அரைக்கும் அமைப்பாக கட்டமைக்கப்பட்டுள்ளது மற்றும் சிக்கலான மேற்பரப்புகள், துல்லியமான துளை அமைப்புகள், தண்டு தொடர்பான கூறுகள், வீடுகள், வார்ப்புகள், வார்ப்புகள் மற்றும் வெல்டிங் கட்டமைப்புகளுக்காக வடிவமைக்கப்பட்டுள்ளது.
இருப்பினும், பொறியியல் வாங்குபவர்களுக்கு, மாடல் பெயரை மட்டும் ஒரு குறிப்பிட்ட கூறு தயாரிக்க முடியும் என்பதற்கான ஆதாரமாக ஒருபோதும் கருதக்கூடாது. ஒரு சரியான பெரிய பகுதி CNC எந்திர மதிப்பாய்வானது, பயன்படுத்தக்கூடிய இயந்திரப் பயணம், பணிமேசை அல்லது பொருத்தப்பட்ட இடம், பணிப்பொருளின் நிறை, கருவி அணுகல்தன்மை, தூக்கும் தேவைகள், எந்திர நோக்குநிலை மற்றும் வெட்டப்பட்ட பிறகு தேவைப்படும் ஆய்வு முறை ஆகியவற்றுடன் வரைபடத்தை ஒப்பிட வேண்டும். எனவே இறுதித் திறன் தற்போதைய இயந்திர விவரக்குறிப்பு மற்றும் மேற்கோளின் போது உண்மையான பகுதி வரைதல் ஆகியவற்றுக்கு எதிராக உறுதிப்படுத்தப்பட வேண்டும்.
ஒரு எளிய அரைக்கும் சுழற்சியை விட பெரிய கூறுகளுக்கு அடிக்கடி பல எந்திர செயல்பாடுகள் தேவைப்படுகின்றன. பணிப்பொருளின் வடிவவியல் மற்றும் தேர்ந்தெடுக்கப்பட்ட உற்பத்தி வழியைப் பொறுத்து, செயல்முறை முகத்தை அரைத்தல், விளிம்பு அரைத்தல், சலிப்பு, துளையிடுதல், துளை முடித்தல், இனச்சேர்க்கை மேற்பரப்புகளை எந்திரம் செய்தல் அல்லது முக்கியமான தரவு அம்சங்களைத் தயாரித்தல் ஆகியவை அடங்கும். ஷாஃப்ட் வகை பாகங்கள் கூடுதலாக கேன்ட்ரி இயந்திரத்தை விட பரந்த உற்பத்தி பாதையில் அர்ப்பணிக்கப்பட்ட உபகரணங்களில் திருப்புதல் அல்லது அரைத்தல் தேவைப்படலாம்.
எந்த ஒரு இயந்திரத்தின் திறனையும் விட ஒரு சப்ளையரின் ஒட்டுமொத்த உற்பத்தித் திறன் பரந்ததாக இருப்பதால் அந்த வேறுபாடு முக்கியமானது. TOTEM இன் தனிப்பயன் OEM எந்திர வணிகமானது ஃபோர்ஜிங், காஸ்டிங் மற்றும் வெல்டட் கட்டமைப்புகளால் செய்யப்பட்ட கனரக தொழில்துறை கூறுகளை உள்ளடக்கியது, எனவே ஒரு இயந்திர தீர்வாக வழங்கப்படுவதற்குப் பதிலாக உற்பத்தி செய்யப்படும் அம்சத்தின்படி உபகரணங்கள் தேர்ந்தெடுக்கப்பட வேண்டும்.
இயந்திர அளவு என்பது முதல் திரையிடல் நிலை, ஆனால் உற்பத்தித்திறனை தீர்மானிக்க இது போதாது. ஒரு யதார்த்தமான திறன் மதிப்பாய்வு பகுதி வடிவியல், மூலப்பொருள் நிலை, எந்திர வரிசை, சகிப்புத்தன்மை, ஆய்வு அணுகல் மற்றும் கையாளுதல் தேவைகளுக்கு இடையிலான உறவை ஆராய வேண்டும். ஒரே மாதிரியான ஒட்டுமொத்த பரிமாணங்களின் இரண்டு பகுதிகளுக்கு முற்றிலும் மாறுபட்ட செயல்முறைகள் தேவைப்படலாம், ஒன்று திடமான மோசடி மற்றும் மற்றொன்று மெல்லிய சுவர் பற்றவைக்கப்பட்ட புனைகதை.
| திறன் பகுதி | என்ன மதிப்பாய்வு செய்யப்பட வேண்டும் | அது ஏன் முக்கியமானது |
|---|---|---|
| பணிப்பகுதி உறை | நீளம், அகலம், உயரம், பொருத்துதல் அனுமதி | உடல் இயந்திர பொருத்தத்தை உறுதிப்படுத்துகிறது |
| பணிப்பகுதி நிறை | பகுதி எடை மற்றும் பொருத்துதல் தேவைகள் | கையாளுதல் மற்றும் இயந்திர ஏற்றுதல் ஆகியவற்றை பாதிக்கிறது |
| இயந்திர அம்சங்கள் | துளைகள், முகங்கள், துளைகள், பள்ளங்கள், பத்திரிகைகள் | இயந்திரம் மற்றும் கருவி வழியை தீர்மானிக்கிறது |
| பொருள் நிலை | மோசடி, வார்ப்பு, பற்றவைப்பு, வெப்ப சிகிச்சை வெற்று | வெட்டு மற்றும் சிதைவு அபாயத்தை பாதிக்கிறது |
| விமர்சன சகிப்புத்தன்மை | GD&T, ரன்அவுட், கோஆக்சியலிட்டி, பிளாட்னெஸ், பொசிஷன் | இயக்கி அமைப்பு மற்றும் ஆய்வு உத்தி |
| மேற்பரப்பு தேவைகள் | செயல்பாட்டு மற்றும் இனச்சேர்க்கை மேற்பரப்புகள் | முடித்தல் செயல்பாடுகளை தீர்மானிக்கிறது |
| ஆய்வு திட்டம் | அளவீடு வரம்பு, தரவுகள், அறிக்கையிடல் | இறுதி இணக்கத்தை உறுதிப்படுத்துகிறது |
சரியான எந்திர வரம்புகள் மாதிரி பதவியிலிருந்து மதிப்பிடப்படுவதற்குப் பதிலாக சரிபார்க்கப்பட்ட இயந்திரத் தரவிலிருந்து நிறுவப்பட வேண்டும். சகிப்புத்தன்மை குறிப்பாக இறுக்கமாக இருந்தால், சாத்தியக்கூறுகளை உறுதிப்படுத்தும் முன், வெற்று நிலை, மன அழுத்த நிலை, அமைவு எண்ணிக்கை, எந்திர கொடுப்பனவு, வெப்பநிலை, கருவி மற்றும் அளவீட்டு முறை உட்பட முழு சகிப்புத்தன்மை சங்கிலியையும் TOTEM மதிப்பீடு செய்ய வேண்டும்.
பெரிய பகுதி CNC எந்திரம் பெரும்பாலும் முடிக்கப்பட்ட பார் ஸ்டாக்கை விட போலியான, வார்ப்பு அல்லது பற்றவைக்கப்பட்ட வெற்றுடன் தொடங்குகிறது. ஒவ்வொரு தொடக்க நிலையும் வெவ்வேறு உற்பத்தி பரிசீலனைகளை அறிமுகப்படுத்துகிறது. மோசடிகளுக்கு கவனமாக அலவன்ஸ் திட்டமிடல் மற்றும் வெப்ப-சிகிச்சை கட்டுப்பாடு தேவைப்படலாம், வார்ப்புகளில் சிக்கலான தரவு உறவுகள் மற்றும் மாறி இருப்பு இருக்கலாம், அதே சமயம் பற்றவைக்கப்பட்ட புனைகதைகள் இறுதி துல்லியமான எந்திரத்திற்கு முன் எஞ்சிய அழுத்தம் மற்றும் சிதைவுகளுக்கு குறிப்பாக கவனம் செலுத்த வேண்டியிருக்கும்.
TOTEM இன் தற்போதைய தயாரிப்பு வரம்பில் போலி தண்டுகள், விசையாழி கூறுகள், வார்ப்பு மற்றும் புனையப்பட்ட கனமான பாகங்கள் ஆகியவை அடங்கும், இது ஒரு தனி கொள்முதல் சிக்கலைக் காட்டிலும் செயல்முறை திட்டமிடலின் முக்கிய பகுதியாக பொருள் நிலையை உருவாக்குகிறது. குறிப்பிட்ட பொருள் தரங்கள், வெப்ப சிகிச்சைகள் மற்றும் ஆய்வுத் தேவைகள் இன்னும் வாடிக்கையாளரின் வரைதல் மற்றும் பொருந்தக்கூடிய திட்ட விவரக்குறிப்புக்கு எதிராக மதிப்பீடு செய்யப்பட வேண்டும்.
இயந்திரத் திறனை உண்மையான கூறு வடிவவியலுடன் இணைக்கும்போது பெரிய பகுதி CNC எந்திரத்தின் மதிப்பு தெளிவாகிறது. TOTEM சேவை செய்கிறது . தொழில்துறை பயன்பாடுகளுக்கு கடல் உந்துவிசை, மின் உற்பத்தி, எண்ணெய் மற்றும் எரிவாயு உபகரணங்கள், சுரங்க இயந்திரங்கள் மற்றும் பொது கனரக எந்திரம் உள்ளிட்ட கனரக சுழலும் உபகரணங்கள் மற்றும் துல்லியமான சுமை தாங்கும் கூறுகளை உள்ளடக்கிய பல
மரைன் ஷாஃப்டிங் பெரிய பரிமாணங்களை சீரமைப்பு, ஜர்னல் நிலை, விளிம்பு உறவுகள் மற்றும் நிலையான முறுக்கு பரிமாற்றத்திற்கான கோரும் தேவைகளுடன் ஒருங்கிணைக்கிறது. ஏ போலியான இடைநிலை தண்டு , எடுத்துக்காட்டாக, சுற்றியுள்ள உந்துதல் தண்டு, ப்ரொப்பல்லர் தண்டு, தாங்கு உருளைகள் மற்றும் இணைப்பு ஏற்பாடு ஆகியவற்றுடன் சரியாக ஒருங்கிணைக்க வேண்டும். TOTEM இன் தற்போதைய இடைநிலை-தண்டு தயாரிப்பு வரம்பு போலி கார்பன் அல்லது அலாய் ஸ்டீலைப் பயன்படுத்துகிறது மற்றும் உந்துவிசை அமைப்பு தேவைகளுக்கு ஏற்ப தனிப்பயனாக்கப்பட்ட உற்பத்தியை ஆதரிக்கிறது.
இந்த வகை பகுதிக்கு, பெரிய தண்டு எந்திரம் வெளிப்புற விட்டம் மற்றும் ஒட்டுமொத்த நீளத்தை விட அதிகமாக திட்டமிடப்பட வேண்டும். பொறியாளர்கள் முக்கியமான இதழ்கள், இணைப்பு இடைமுகங்கள், குறிப்பு மையங்கள், ரன்அவுட் தேவைகள், ஆய்வு நிலைகள் மற்றும் இறுதி வடிவவியலில் தாக்கத்தை ஏற்படுத்தக்கூடிய எந்த வெப்ப-சிகிச்சை விளைவுகளையும் அடையாளம் காண வேண்டும்.
ஏ நீராவி விசையாழி சுழலி தண்டு இதழ்கள், சீல் செய்யும் பகுதிகள், இருப்பிடம் மேற்பரப்புகள் மற்றும் இணைப்பு அம்சங்கள் போன்ற பல செயல்பாட்டு மண்டலங்களைக் கொண்டுள்ளது, இவை ஒவ்வொன்றும் வெவ்வேறு இயந்திர மற்றும் ஆய்வு தேவைகளை விதிக்கலாம். TOTEM இன் டர்பைன் சுழலி தயாரிப்புப் பக்கம், பெரிய CNC லேத்கள், அரைத்தல், அழிவில்லாத சோதனை, ரன்அவுட் ஆய்வு மற்றும் தனிப்பட்ட ரோட்டார் வடிவமைப்பின் படி மேற்பரப்பு-கடினத்தன்மை சரிபார்ப்பு ஆகியவற்றைப் பயன்படுத்தும் உற்பத்தி வழிகளை விவரிக்கிறது.
பெரிய டர்பைன் உறைகள் வேறு சிக்கலை உருவாக்குகின்றன. அவற்றின் பரந்த கூட்டு முகங்கள், உள் துவாரங்கள், விளிம்பு அம்சங்கள் மற்றும் துல்லியமான துளை அமைப்புகள் ஆகியவை டேட்டம் திட்டமிடல் மற்றும் சலிப்பூட்டும் துல்லியத்தை குறிப்பாக முக்கியமானதாக ஆக்குகின்றன. பெரிய முகங்கள் மற்றும் பிரிக்கப்பட்ட துளைகளுக்கு நிலையான அணுகல் அவசியமான இந்த வடிவவியலை Gantry boring மற்றும் milling ஆதரிக்க முடியும்.
பெரிய கம்ப்ரசர் சிலிண்டர்கள் மற்றும் வீடுகள் துளைகள், விளிம்புகள், உள் பத்திகள், இனச்சேர்க்கை முகங்கள் மற்றும் ஃபாஸ்டென்னர் வடிவங்களை ஒரே வார்ப்பு அல்லது புனையப்பட்ட கட்டமைப்பிற்குள் இணைக்கலாம். நம்பகமான எந்திரத்திற்கு தெளிவான தரவு மூலோபாயம் தேவைப்படுகிறது, இதனால் தொடர்புடைய அம்சங்கள் கடினமான மற்றும் முடித்த பிறகு சரியாக நிலைநிறுத்தப்படும்.
வெல்டட் கட்டமைப்புகள் மற்றொரு கவலையை அறிமுகப்படுத்துகின்றன: எந்திரம் எஞ்சிய அழுத்தத்தை வெளியிடலாம் அல்லது மறுபகிர்வு செய்யலாம். ஒரு கனமான புனைகதைக்கு கட்டுப்படுத்தப்பட்ட வெல்டிங், பொருத்தமான அழுத்த மேலாண்மை, எந்திர கொடுப்பனவு மற்றும் இறுதி முக்கியமான மேற்பரப்புகள் முடிவடைவதற்கு முன் கட்டப்பட்ட வெட்டுதல் தேவைப்படலாம். இந்த பரிசீலனைகள் கனமான கூறு எந்திரத்தை ஒரு இறுதி CNC செயல்பாட்டைக் காட்டிலும் ஒருங்கிணைந்த உற்பத்தி செயல்முறையாக ஆக்குகின்றன.
பெரிய கூறுகள் சிறிய பணியிடங்களில் ஒப்பீட்டளவில் மன்னிக்கக்கூடிய செயல்முறை முடிவுகளை பெரிதாக்குகின்றன. அதிகப்படியான திடமான ஒரு சாதனம் ஒரு மெல்லிய பகுதியை சிதைத்துவிடும், அதே சமயம் போதுமான ஆதரவு இல்லாதது வெட்டும் போது அதிர்வு அல்லது இயக்கத்தை அனுமதிக்கலாம். அதேபோல், ஒரு பெரிய அளவிலான பொருளை ஒரு ஃபோர்ஜிங், காஸ்டிங் அல்லது வெல்ட்மென்ட்டின் ஒரு பக்கத்திலிருந்து மட்டும் அகற்றுவது, உள் அழுத்த சமநிலையை மாற்றும் மற்றும் எந்திரத்தை முடிக்க முன் வடிவவியலை மாற்றும்.
டேட்டம் பரிமாற்றம் அடிக்கடி ஆபத்துக்கான மற்றொரு ஆதாரமாகும். ஒரு கூறு இயந்திரங்கள் அல்லது நோக்குநிலைகளுக்கு இடையில் மாற்றியமைக்கப்பட வேண்டும் என்றால், ஒவ்வொரு அமைப்பிற்கும் வரைதல் தரவு அமைப்புடன் ஒரு தெளிவான உறவு தேவை. முக்கியமான முகங்கள், துளைகள், பத்திரிகைகள் மற்றும் துளை வடிவங்கள் திட்டமிடப்பட வேண்டும், இதனால் அளவீடுகள் தனிப்பட்ட பரிமாணங்களைச் சரிபார்க்காமல் அந்த உறவுகளை சரிபார்க்க முடியும்.
துல்லியமான CNC எந்திரத்தின் போது வெப்ப விளைவுகள் கவனத்திற்குரியவை. ஒரு பெரிய பணிப்பகுதி, இயந்திர அமைப்பு, கருவி அமைப்பு மற்றும் அளவீட்டு உபகரணங்கள் வெப்பநிலை மாற்றங்களுக்கு வித்தியாசமாக பதிலளிக்க முடியும், குறிப்பாக நீண்ட எந்திர சுழற்சிகளின் போது. சரியான செயல்முறை திட்டமிடல், திரட்டப்பட்ட பிழைகளைக் கண்டறிவதற்கான இறுதி அளவீட்டை நம்புவதற்குப் பதிலாக, நிலைப்படுத்தப்பட்ட ஆய்வுடன் நிலையான எந்திர நிலைமைகளை ஒருங்கிணைக்கிறது.
TOTEM க்கு கிடைக்கும் ஒரு தகவல் நன்மை அதன் பரந்த உற்பத்தி சங்கிலி ஆகும். நிறுவனம் மூலப்பொருள் கட்டுப்பாடு, வெப்ப சிகிச்சை, கடினமான மற்றும் பூச்சு இயந்திரம், மேற்பரப்பு சிகிச்சை மற்றும் முடிக்கப்பட்ட தயாரிப்பு பேக்கேஜிங் ஆகியவற்றை உள்ளடக்கிய திறன்களை விவரிக்கிறது, அதே நேரத்தில் அதன் தயாரிப்பு போர்ட்ஃபோலியோ ஃபோர்ஜிங், காஸ்டிங், இயந்திர தண்டுகள், சிலிண்டர்கள், தாங்கு உருளைகள் மற்றும் புனையப்பட்ட கனரக உபகரணங்களை உள்ளடக்கியது.
வரைபடங்கள், பொருள் விவரக்குறிப்புகள், வெற்று நிலை, எந்திர கொடுப்பனவு, வெப்ப-சிகிச்சை தேவைகள் மற்றும் முக்கியமான தரவுகளை மதிப்பாய்வு செய்வதன் மூலம் ஒரு நடைமுறை பணிப்பாய்வு தொடங்குகிறது. கரடுமுரடான எந்திரம், பின்னர் உறுதிப்படுத்தல் மற்றும் முடித்தல் ஆகியவற்றிற்கான கொடுப்பனவை விட்டுச்செல்லும் போது அதிகப்படியான பொருட்களை அகற்றலாம். வரைதல் அல்லது உற்பத்தித் திட்டத்தால் வெப்ப சிகிச்சை அல்லது மன அழுத்த-நிவாரண நடவடிக்கைகள் தேவைப்படும்போது, இறுதி வெட்டுக்குப் பிறகு பரிமாண இயக்கத்தின் அபாயத்தைக் குறைக்க வரிசையில் அவற்றின் நிலை தேர்ந்தெடுக்கப்பட வேண்டும்.
பினிஷ் எந்திரமானது, முந்தைய செயல்பாடுகள் துல்லியமான வேலைக்கான நிலையான அடிப்படையை உருவாக்கிய பின்னரே முக்கியமான செயல்பாட்டு வடிவவியலை நிறுவுகிறது. உற்பத்தியில் பயன்படுத்தப்படும் அதே தரவு தர்க்கத்தை ஆய்வு பின்பற்ற வேண்டும், இதனால் பரிமாணங்கள் வடிவமைப்பாளரின் நோக்கம் என மதிப்பிடப்படும். ஆகியவற்றை உள்ளடக்கிய திட்டங்களுக்கு ஹெவி ஷாஃப்ட் எந்திரம் , ரன்அவுட், ஜர்னல் உறவுகள், இணைப்பு அம்சங்கள், மேற்பரப்பு நிலை மற்றும் பிற வரைதல்-குறிப்பிட்ட பண்புகள் ஒரு இறுதி சோதனைக்கு பதிலாக நிலை சரிபார்ப்பு தேவைப்படலாம்.
எந்திரம் தொடங்கும் முன் பெரிய பகுதிகளுக்கான தரக் கட்டுப்பாடு திட்டமிடப்பட வேண்டும். ஆய்வு முறையானது தேவையான அம்சங்களை அடையும் திறன் கொண்டதாக இருக்க வேண்டும், வரைதல் தரவு கட்டமைப்பை மீண்டும் உருவாக்குகிறது மற்றும் திட்டத்திற்கு பொருத்தமான ஆவணங்களை உருவாக்குகிறது. வழக்கமான அளவீடுகள், ரன்அவுட் சோதனைகள், பரிமாண அளவீட்டு அமைப்புகள், மேற்பரப்பு-கடினத்தன்மை கருவிகள் மற்றும் அழிவில்லாத சோதனை ஆகியவை பகுதி வகையைப் பொறுத்து ஒரு பங்கைக் கொண்டிருக்கலாம்.
ஒரு பயனுள்ள பொறியியல் கொள்கை என்னவென்றால், இயந்திர பொருத்துதல் திறன் மற்றும் முடிக்கப்பட்ட-பகுதி சகிப்புத்தன்மை ஒரே விஷயம் அல்ல. இறுதி துல்லியம் பகுதி விறைப்பு, பொருள் நிலை, கருவி அணுகல், பொருத்துதல் வடிவமைப்பு, அமைவு வரிசை, வெப்ப நடத்தை, வெட்டு சக்திகள் மற்றும் அளவீட்டு முறை ஆகியவற்றால் பாதிக்கப்படுகிறது. அந்த காரணத்திற்காக, பொறுப்பான பெரிய பகுதி CNC எந்திர சப்ளையர்கள் ஒவ்வொரு பெரிதாக்கப்பட்ட கூறுகளுக்கும் ஒரு பொதுவான சகிப்புத்தன்மை உரிமைகோரலைப் பயன்படுத்துவதை விட அம்சத்தின் அடிப்படையில் கடினமான சகிப்புத்தன்மையை மதிப்பாய்வு செய்கிறார்கள்.
முக்கியமான சுழலும் பாகங்களுக்கு, பரிமாண அளவீட்டிற்கு அப்பால் ஆய்வு நீட்டிக்கப்படலாம். TOTEM இன் தற்போதைய விசையாழி சுழலி உற்பத்தித் தகவல், எடுத்துக்காட்டாக, அல்ட்ராசோனிக் சோதனை, காந்த துகள் சோதனை, ரன்அவுட் ஆய்வு மற்றும் கடினத்தன்மை சரிபார்ப்பு ஆகியவை ரோட்டார் தண்டுகளுக்கான தொடர்புடைய தரக் கட்டுப்பாட்டு நடவடிக்கைகளாக அடையாளம் காணப்படுகின்றன. மற்றொரு கூறுக்கு என்ன சோதனைகள் தேவை என்பதை அதன் வரைதல், பொருள் விவரக்குறிப்பு, சேவை நிலைமைகள் மற்றும் ஒப்பந்தத் தேவைகள் ஆகியவற்றிலிருந்து தீர்மானிக்க வேண்டும்.
வாங்குபவர்கள் பொதுவான உபகரணப் பட்டியலைக் காட்டிலும் வரைதல் அடிப்படையிலான சாத்தியக்கூறு மதிப்பாய்வுடன் தொடங்க வேண்டும். இயந்திர உறை மற்றும் பணிப்பொருளின் எடை அடிப்படை பொருத்தத்தை தீர்மானிக்கிறது, ஆனால் வலுவான கேள்வி என்னவென்றால், சப்ளையர் வழங்கப்பட்ட காலியிலிருந்து ஆய்வு செய்யப்பட்ட முடிக்கப்பட்ட கூறு வரை முழுமையான செயல்முறை வழியை உருவாக்க முடியுமா என்பதுதான். ஒப்பிடக்கூடிய வடிவவியல், பொருட்கள், கையாளுதல், துல்லியமான அம்சங்கள் மற்றும் தரமான ஆவணங்கள் ஆகியவற்றில் அனுபவம் என்பது தொழிற்சாலைப் பக்கத்தில் காட்டப்படும் CNC இயந்திரங்களின் எண்ணிக்கையை விட அதிக தகவல் தரும்.
உற்பத்திச் சங்கிலி செயல்பாடுகளுக்கு இடையிலான இடைமுகங்களுக்கும் மதிப்பீடு செய்யப்பட வேண்டும். மோசடி, வார்ப்பு, வெப்ப சிகிச்சை, கடினமான எந்திரம், பினிஷ் எந்திரம், ஆய்வு மற்றும் பேக்கேஜிங் ஆகியவை பல வசதிகளை உள்ளடக்கியிருந்தால், செயல்முறை பொறுப்பு மற்றும் தரமான ஒப்படைப்புகள் தெளிவாக இருக்க வேண்டும். TOTEM இன் தற்போதைய ஹெவி ஷாஃப்ட் எந்திர உள்ளடக்கம் மற்றும் தனிப்பயன் உற்பத்தி போர்ட்ஃபோலியோ, எந்திரத்தை ஒரு தனிமைப்படுத்தப்பட்ட உற்பத்தி நிலையாக வழங்குவதற்குப் பதிலாக இந்த பரந்த செயல்முறை சார்ந்த அணுகுமுறையை பிரதிபலிக்கிறது.
விசாரணையின் தொடக்கத்தில் முழுமையான பொறியியல் தகவலை வழங்குவது, ஒரு உற்பத்தியாளர் செயல்முறை அபாயத்தை மிகவும் துல்லியமாக மதிப்பிட உதவுகிறது. ஒரு 3D மாதிரி வடிவவியலையும் கருவி அணுகலையும் தெளிவுபடுத்துகிறது, அதே சமயம் கட்டுப்படுத்தப்பட்ட 2டி வரைதல் சகிப்புத்தன்மை, GD&T, மேற்பரப்பு பூச்சுகள், பொருள் தேவைகள், வெப்ப சிகிச்சை மற்றும் ஆய்வுக் குறிப்புகளை அடையாளம் காண வேண்டும். ஒட்டுமொத்த பரிமாணங்களும் தோராயமான வெற்று எடையும் சமமாக முக்கியம், ஏனெனில் கையாளுதல் மற்றும் பொருத்துதல் திட்டமிடல் ஆகியவை கிடைக்கக்கூடிய உற்பத்தி பாதையை பாதிக்கலாம்.
மிகவும் திறமையான மதிப்பாய்விற்கு, வாங்குபவர்கள் பொதுவாக பின்வரும் திட்டத் தகவலை வழங்க வேண்டும்:
2D உற்பத்தி வரைதல் மற்றும் கிடைக்கும் 3D மாதிரி; பொருள் தரம் மற்றும் வெற்று வடிவம்; ஒட்டுமொத்த பரிமாணங்கள் மற்றும் மதிப்பிடப்பட்ட எடை; முக்கியமான GD&T, ரன்அவுட், பிளாட்னெஸ், கோஆக்சியலிட்டி அல்லது நிலை தேவைகள்; தேவையான மேற்பரப்பு முடித்தல் மற்றும் வெப்ப சிகிச்சை; அளவு மற்றும் மீண்டும்-வரிசை எதிர்பார்ப்புகள்; ஆய்வு, NDT, ஆவணங்கள், பேக்கேஜிங் மற்றும் விநியோகத் தேவைகள்.
ஆரம்ப ஆதார நிலையின் போது சில தகவல்கள் கிடைக்கவில்லை என்றால், காணாமல் போன பொருட்களை அனுமானிப்பதற்கு பதிலாக அடையாளம் காண வேண்டும். உற்பத்தித் திட்டமிடல் தொடங்கும் முன், எந்திர சப்ளையர் மற்றும் வாடிக்கையாளரை பூர்வாங்க பொறியியல் முடிவுகளிலிருந்து உறுதிப்படுத்தப்பட்ட வரைபடத் தேவைகளைப் பிரிக்க இது அனுமதிக்கிறது.
பெரிய பகுதி CNC எந்திரத்திற்கு ஒரு பெரிய இயந்திர உறையை விட அதிகமாக தேவைப்படுகிறது. வெற்றிகரமான உற்பத்தியானது சரியான உபகரணங்களுடன் பணியிடத்தை பொருத்துதல், தரவுகள் மற்றும் சாதனங்களைக் கட்டுப்படுத்துதல், பொருள் அகற்றுதல் திட்டமிடுதல், சிதைவு அபாயத்தை நிர்வகித்தல் மற்றும் பொருத்தமான ஆய்வு உத்தியுடன் முக்கியமான அம்சங்களைச் சரிபார்த்தல் ஆகியவற்றைச் சார்ந்துள்ளது. GAU32×40 ஆனது, தண்டுகள், உறைகள், ஃபோர்ஜிங்ஸ், காஸ்டிங் மற்றும் கனரக புனையப்பட்ட கூறுகளை ஆதரிக்கும் ஒரு பரந்த உற்பத்தி நெட்வொர்க்கிற்குள் Gantry boring மற்றும் milling க்கான TOTEM இன் திறனை விரிவுபடுத்துகிறது. புதிய திட்டங்களுக்கு, வடிவியல், பொருள், சகிப்புத்தன்மை, செயல்முறை வரிசை, ஆய்வு மற்றும் ஒன்றாக கையாளுதல் ஆகியவற்றைக் கருத்தில் கொண்ட வரைதல் அடிப்படையிலான சாத்தியக்கூறு மதிப்பாய்வு மிகவும் நம்பகமான தொடக்கப் புள்ளியாகும்.
ஒரு பகுதி அதன் பரிமாணங்கள், எடை, பொருத்துதல் தேவைகள், கையாளும் முறை அல்லது ஆய்வுத் தேவைகள் ஆகியவை வழக்கமான எந்திரத்தின் நடைமுறை வரம்பை மீறும் போது 'பெரியதாக' கருதப்படலாம். உலகளாவிய அளவு வாசல் இல்லை. நீளமான தண்டு மற்றும் அகலமான உறை இரண்டிற்கும் அவற்றின் வடிவவியல் முற்றிலும் வேறுபட்டாலும் கூட பெரிய பகுதி CNC எந்திரம் தேவைப்படும்.
வழக்கமான செயல்பாடுகளில் துருவல், சலிப்பு, துளையிடுதல், துளை முடித்தல், எதிர்கொள்ளுதல், விளிம்பு எந்திரம் மற்றும் டேட்டம் அல்லது இனச்சேர்க்கை மேற்பரப்புகளை எந்திரம் செய்தல் ஆகியவை அடங்கும். திருப்புதல், அரைத்தல் மற்றும் பிற செயல்முறைகள் கூறு தேவைப்படும் போது பிரத்யேக இயந்திரங்களில் செய்யப்படலாம். ஒவ்வொரு அம்சத்தையும் ஒரு கணினியில் கட்டாயப்படுத்துவதை விட இறுதி செயல்முறை பாதை வரைபடத்துடன் பொருந்த வேண்டும்.
ஆம், தேர்ந்தெடுக்கப்பட்ட உபகரணங்கள், சாதனத் திட்டம், பொருள் நிலை, எந்திர கொடுப்பனவு மற்றும் ஆய்வு உத்தி ஆகியவை கூறுக்கு ஏற்றதாக இருந்தால். காஸ்டிங், ஃபோர்ஜிங் மற்றும் வெல்ட்மென்ட்கள் பொருள் அகற்றலின் போது வித்தியாசமாக நடந்து கொள்கின்றன, எனவே எந்திர வரிசையானது அவற்றின் தனிப்பட்ட அழுத்த நிலை மற்றும் கட்டமைப்பு பண்புகளை பிரதிபலிக்க வேண்டும்.
சகிப்புத்தன்மை கட்டுப்பாடு தரவு திட்டமிடல், பணிபுரிதல், இயந்திர தேர்வு, எந்திர வரிசை மற்றும் கடினமான மற்றும் முடிக்கும் செயல்பாடுகளுக்கு இடையே பொருத்தமான கொடுப்பனவுடன் தொடங்குகிறது. அனைத்து இறுதிப் பொருட்களும் அகற்றப்படுவதற்கு முன் செயல்பாட்டில் உள்ள சோதனைகள் இயக்கத்தைக் கண்டறிய முடியும். இறுதி ஏற்றுக்கொள்ளல் பின்னர் வரைதல் தேவைகளை சரிபார்க்கும் திறன் கொண்ட ஆய்வு முறையைப் பயன்படுத்த வேண்டும்.
ஒரு பயனுள்ள மேற்கோள் தொகுப்பில் பொதுவாக 2D வரைபடங்கள், கிடைக்கும் இடத்தில் ஒரு 3D மாதிரி, பொருள் விவரக்குறிப்பு, வெற்று வகை, ஒட்டுமொத்த அளவு, மதிப்பிடப்பட்ட எடை, அளவு, முக்கியமான சகிப்புத்தன்மை, மேற்பரப்பு-முடிவு தேவைகள், வெப்ப சிகிச்சை மற்றும் ஆய்வு தேவைகள் ஆகியவை அடங்கும். மேலும் முழுமையான தகவல் சப்ளையர் கருவிகள், அமைவு, கையாளுதல், தரக் கட்டுப்பாடு மற்றும் உற்பத்தி அபாயத்தை மிகவும் துல்லியமாக மதிப்பிட அனுமதிக்கிறது.


