
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 10-03-2026 Herkomst: Locatie
Grote industriële componenten veroorzaken bewerkingsproblemen die zelden op kleinere schaal optreden. Grotere afmetingen en massa maken het vasthouden van werkstukken, referentiepuntcontrole, snijstabiliteit, materiaalconditie, hantering en eindinspectie veeleisender, terwijl complexe gatenpatronen of meerdere precisieoppervlakken het risico op geaccumuleerde fouten tussen opstellingen kunnen vergroten. Voor OEM's die scheepsvoortstuwingsonderdelen, turbinecomponenten, compressorbehuizingen, zware assen of gelaste constructies inkopen, vereist het selecteren van een leverancier daarom meer dan alleen controleren of een CNC-machine fysiek groot genoeg is.
TOTEM Machinery heeft zijn CNC-bewerkingscapaciteit voor een groot deel uitgebreid met de introductie van een GAU32×40 CNC-portaalboor- en freesmachine met behulp van een FANUC 0i-besturingsplatform. De apparatuur is bedoeld ter ondersteuning van de bewerking van grote assen, complexe behuizingen, gietstukken, smeedstukken en zware gelaste componenten die stabiel snijden en nauwkeurige controle van kritieke oppervlakken vereisen. In plaats van de machine als een geïsoleerde investering te behandelen, integreert TOTEM deze in een bredere productieketen die materiaalvoorbereiding, smeden of gieten, warmtebehandeling, ruwe bewerking, nabewerking, inspectie, oppervlaktebehandeling en verpakking kan omvatten.
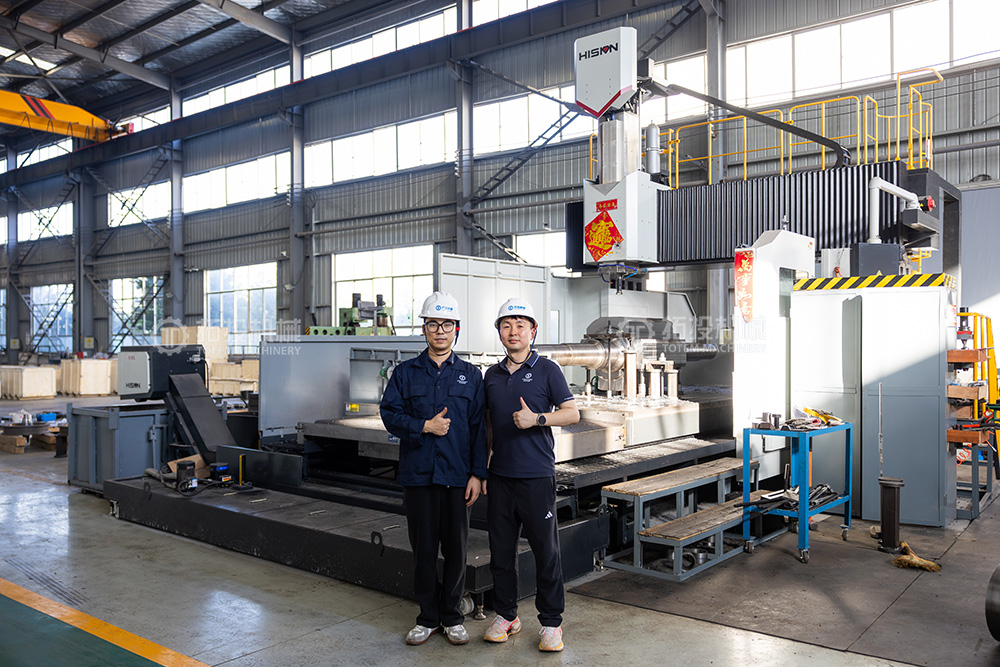
Een groot deel van de CNC-bewerking verwijst naar de gecontroleerde bewerking van componenten waarvan de afmetingen, massa, geometrie of hanteringsvereisten het praktische bereik van gewone productiebewerking overtreffen. Er is geen enkele dimensie die een 'groot' werkstuk definieert, omdat het machinebereik slechts een deel van het technische probleem is. Een lange as, een breed turbinehuis, een zwaar gietstuk en een gefabriceerd frame kunnen allemaal verschillende machines, armaturen, hefmethoden, snijstrategieën en inspectieplannen vereisen.
De belangrijkste uitdaging is het handhaven van dimensionale relaties over een werkstuk dat ver uit elkaar liggende boringen, pasvlakken, tappen, flensvlakken of referentiekenmerken kan bevatten. Naarmate de componentgrootte toeneemt, kunnen klemkrachten, restspanning, thermische beweging, structurele doorbuiging en opstellingsveranderingen een grotere invloed hebben op de uiteindelijke geometrie. Effectieve grote CNC-bewerkingen zijn daarom zowel afhankelijk van de procesplanning als van de machinecapaciteit.
Een portaalconfiguratie biedt een stevig bewerkingsplatform voor werkstukken met grote voetafdrukken en meerdere oppervlakken die frezen, kotteren, boren of aanverwante bewerkingen vereisen. Het open werkgebied maakt het ook gemakkelijker om zware gietstukken, constructies, behuizingen en structurele onderdelen te positioneren die moeilijk te plaatsen zijn op conventionele bewerkingscentra. Waar nauwkeurige gaten en brede referentieoppervlakken binnen dezelfde productievolgorde moeten worden geproduceerd, kan het verminderen van onnodige herpositionering de procesconsistentie helpen verbeteren.
De stijfheid van de machine is vooral waardevol wanneer frezen over grote componenten moeten reiken of materiaal uit zware secties moeten verwijderen. Stabiele ondersteuning elimineert vervorming of thermische effecten niet, maar geeft procesingenieurs een betere basis om deze te controleren via geschikte opspanningen, snijparameters, volgordebepaling en inspectie.
TOTEM introduceerde de GAU32×40 om zijn vermogen om technisch veeleisende zware componenten te vervaardigen te versterken. Volgens de bestaande apparatuuraankondiging van het bedrijf is de machine geconfigureerd als een CNC-portaalboor- en freessysteem met FANUC 0i-besturing en is bedoeld voor complexe oppervlakken, precisiegatsystemen, asgerelateerde componenten, behuizingen, gietstukken, smeedstukken en gelaste constructies.
Voor technische kopers mag de modelnaam alleen echter nooit worden beschouwd als bewijs dat een bepaald onderdeel kan worden geproduceerd. Bij een goede beoordeling van een groot deel van de CNC-bewerking moet de tekening worden vergeleken met de bruikbare verplaatsing van de machine, de werktafel of de opspanruimte, de massa van het werkstuk, de toegankelijkheid van het gereedschap, de hefvereisten, de bewerkingsoriëntatie en de inspectiemethode die vereist is na het snijden. De uiteindelijke capaciteit moet daarom tijdens de offerte worden bevestigd aan de hand van de huidige machinespecificatie en de daadwerkelijke onderdeeltekening.
Grote componenten vereisen vaak meerdere bewerkingen in plaats van één eenvoudige freescyclus. Afhankelijk van de geometrie van het werkstuk en de geselecteerde productieroute kan het proces vlakfrezen, contourfrezen, kotteren, boren, gatafwerking, bewerking van pasvlakken of voorbereiding van kritische referentiepunten omvatten. Onderdelen van het astype kunnen bovendien draaien of slijpen vereisen op speciale apparatuur binnen de bredere productieroute in plaats van op de portaalmachine zelf.
Dat onderscheid is van belang omdat de totale productiecapaciteit van een leverancier breder is dan de capaciteit van een enkele machine. van TOTEM De op maat gemaakte OEM- bewerkingsactiviteiten omvatten zware industriële componenten gemaakt van smeedstukken, gietstukken en gelaste constructies, dus apparatuur moet worden geselecteerd op basis van het kenmerk dat wordt geproduceerd in plaats van te worden gepresenteerd als een oplossing met één machine.
Machinegrootte is de eerste screeningsvoorwaarde, maar is niet voldoende om de maakbaarheid te bepalen. Bij een realistische capaciteitsbeoordeling moet de relatie worden onderzocht tussen onderdeelgeometrie, toestand van de grondstof, bewerkingsvolgorde, toleranties, toegang tot inspecties en verwerkingsvereisten. Twee delen met vergelijkbare totale afmetingen kunnen totaal verschillende processen vereisen als het ene een stijf smeden is en het andere een dunwandige gelaste fabricage is.
| Capaciteitsgebied | Wat moet worden beoordeeld | Waarom het ertoe doet |
|---|---|---|
| Werkstukomhulsel | Lengte, breedte, hoogte, armatuurafstand | Bevestigt dat de fysieke machine geschikt is |
| Massa van het werkstuk | Onderdeelgewicht plus bevestigingsvereisten | Heeft invloed op de handling en het laden van de machine |
| Bewerkingsfuncties | Boringen, vlakken, gaten, groeven, tappen | Bepaalt de machine- en gereedschapsroute |
| Materiële staat | Smeden, gieten, lassen, warmtebehandelde blanco | Beïnvloedt het snij- en vervormingsrisico |
| Kritische toleranties | GD&T, slingering, coaxialiteit, vlakheid, positie | Stuurt de configuratie en inspectiestrategie aan |
| Oppervlaktevereisten | Functionele en bijpassende oppervlakken | Bepaalt de afwerkingsbewerkingen |
| Inspectieplan | Meetbereik, datums, rapportage | Bevestigt definitieve conformiteit |
Exacte bewerkingslimieten moeten worden vastgesteld op basis van geverifieerde machinegegevens in plaats van geschat op basis van een modelaanduiding. Waar de toleranties bijzonder krap zijn, moet TOTEM de gehele tolerantieketen evalueren, inclusief de toestand van het blanco stuk, de spanningsstatus, het aantal opstellingen, de bewerkingstoeslag, de temperatuur, het gereedschap en de meetmethode voordat de haalbaarheid wordt bevestigd.
Een groot deel van de CNC-bewerking begint vaak met een gesmeed, gegoten of gelast stuk onbewerkt materiaal in plaats van afgewerkt staafmateriaal. Elke startvoorwaarde introduceert verschillende productieoverwegingen. Voor smeedstukken kan een zorgvuldige planning van de toleranties en controle van de warmtebehandeling nodig zijn, gietstukken kunnen complexe referentierelaties en variabele materialen bevatten, terwijl gelaste constructies mogelijk bijzondere aandacht nodig hebben voor restspanning en vervorming voordat de uiteindelijke precisiebewerking plaatsvindt.
Het bestaande productassortiment van TOTEM omvat gesmede assen, turbinecomponenten, gegoten en gefabriceerde zware onderdelen, waardoor de materiële toestand een belangrijk onderdeel van de procesplanning wordt in plaats van een afzonderlijk aankoopprobleem. Specifieke materiaalkwaliteiten, warmtebehandelingen en inspectie-eisen moeten nog steeds worden beoordeeld aan de hand van de tekening van de klant en de toepasselijke projectspecificatie.
De waarde van CNC-bewerking van grote onderdelen wordt duidelijker wanneer de machinecapaciteiten worden gekoppeld aan de werkelijke componentgeometrie. TOTEM bedient verschillende industriële toepassingen met zware roterende apparatuur en precisiedragende componenten, waaronder scheepsvoortstuwing, energieopwekking, olie- en gasapparatuur, mijnbouwmachines en algemene zware machinale bewerking.
Scheepsassen combineren grote afmetingen met veeleisende eisen op het gebied van uitlijning, astapconditie, flensrelaties en stabiele koppeloverdracht. A gesmede tussenas moet bijvoorbeeld correct integreren met de omliggende aandrijfas, cardanas, lagers en koppelingsopstelling. TOTEM's bestaande assortiment tussenasproducten maakt gebruik van gesmeed koolstof- of gelegeerd staal en ondersteunt productie op maat volgens de vereisten van het voortstuwingssysteem.
Voor dit type onderdeel moet de bewerking van grote assen worden gepland rond meer dan de buitendiameter en de totale lengte. Ingenieurs moeten ook de kritische journaals, koppelingsinterfaces, referentiecentra, rondloopvereisten, inspectiefasen en eventuele warmtebehandelingseffecten identificeren die de uiteindelijke geometrie kunnen beïnvloeden.
A De rotoras van een stoomturbine bevat meerdere functionele zones, zoals astappen, afdichtingsgebieden, plaatsingsoppervlakken en koppelingskenmerken, die elk verschillende bewerkings- en inspectie-eisen kunnen opleggen. De turbinerotorproductpagina van TOTEM beschrijft productieroutes waarbij gebruik wordt gemaakt van grote CNC-draaibanken, slijpen, niet-destructief testen, rondloopinspectie en verificatie van de oppervlakteruwheid volgens het individuele rotorontwerp.
Grote turbinebehuizingen creëren een ander probleem. Hun brede verbindingsvlakken, interne holtes, flenskenmerken en precisiegatsystemen maken datumplanning en boornauwkeurigheid bijzonder belangrijk. Gantry kotteren en frezen kunnen deze geometrieën ondersteunen waarbij stabiele toegang tot grote vlakken en gescheiden gaten noodzakelijk is.
Grote compressorcilinders en behuizingen kunnen boringen, flenzen, interne doorgangen, pasvlakken en bevestigingspatronen combineren binnen een enkele giet- of gefabriceerde structuur. Betrouwbare bewerking vereist een duidelijke nulpuntstrategie, zodat gerelateerde kenmerken correct gepositioneerd blijven na het voorbewerken en nabewerken.
Gelaste constructies brengen nog een ander probleem met zich mee: machinale bewerking kan restspanningen vrijgeven of herverdelen. Een zware fabricage kan daarom gecontroleerd lassen, geschikt spanningsbeheer, machinale bewerking en gefaseerd snijden nodig hebben voordat de laatste kritische oppervlakken zijn afgewerkt. Deze overwegingen maken het bewerken van zware componenten tot een gecoördineerd productieproces in plaats van eenvoudigweg een uiteindelijke CNC-bewerking.
Grote componenten vergroten procesbeslissingen die relatief vergevingsgezind kunnen zijn bij kleinere werkstukken. Een armatuur dat te stijf is, kan een dun gedeelte vervormen, terwijl onvoldoende ondersteuning trillingen of beweging tijdens het zagen mogelijk maakt. Op dezelfde manier kan het verwijderen van een grote hoeveelheid materiaal van slechts één kant van een smeedstuk, gietstuk of laswerk de interne spanningsbalans veranderen en de geometrie veranderen voordat de bewerking wordt voltooid.
Datumoverdracht is een andere veelvoorkomende bron van risico. Als een component tussen machines of oriëntaties moet worden verplaatst, heeft elke opstelling een ondubbelzinnige relatie met het tekeningreferentiesysteem nodig. Kritische vlakken, boringen, dagboeken en gatenpatronen moeten zo worden gepland dat metingen deze relaties kunnen verifiëren in plaats van alleen maar individuele dimensies te controleren.
Thermische effecten verdienen ook aandacht tijdens precisie-CNC-bewerkingen. Een groot werkstuk, machinestructuur, gereedschapssysteem en meetapparatuur kunnen verschillend reageren op temperatuurveranderingen, vooral tijdens lange bewerkingscycli. Een geschikte procesplanning combineert daarom stabiele bewerkingsomstandigheden met gefaseerde inspectie in plaats van te vertrouwen op een eindmeting om geaccumuleerde fouten op te sporen.
Eén informatievoordeel waarover TOTEM beschikt, is de bredere productieketen. Het bedrijf beschrijft mogelijkheden op het gebied van grondstoffencontrole, warmtebehandeling, ruwe en nabewerking, oppervlaktebehandeling en verpakking van eindproducten, terwijl zijn productportfolio smeedstukken, gietstukken, machinaal bewerkte assen, cilinders, lagers en gefabriceerde zware apparatuur omvat.
Een praktische workflow begint met het beoordelen van tekeningen, materiaalspecificaties, onbewerkte toestand, bewerkingstoeslag, warmtebehandelingsvereisten en kritische datums. Door ruw bewerken kan overtollig materiaal worden verwijderd, terwijl er ruimte overblijft voor daaropvolgende stabilisatie en afwerking. Wanneer op grond van de tekening of het fabricageplan warmtebehandeling of spanningsontlastingsbewerkingen vereist zijn, moet hun positie in de reeks worden gekozen om het risico van dimensionale beweging na het definitieve snijden te verminderen.
Nabewerking brengt pas de kritische functionele geometrie tot stand nadat eerdere bewerkingen een stabiele basis voor precisiewerk hebben gecreëerd. Bij de inspectie moet dezelfde referentielogica worden gevolgd als bij de productie, zodat de afmetingen worden beoordeeld zoals de ontwerper het bedoeld heeft. Voor projecten waarbij zware assen worden bewerkt , kunnen slingering, astapverhoudingen, koppelingskenmerken, oppervlakteconditie en andere tekeningspecifieke kenmerken een gefaseerde verificatie vereisen in plaats van een enkele eindcontrole.
Kwaliteitscontrole voor grote onderdelen moet worden gepland voordat de bewerking begint. De inspectiemethode moet in staat zijn de vereiste kenmerken te bereiken, de datumstructuur van de tekening te reproduceren en documentatie te produceren die geschikt is voor het project. Conventionele meters, rondloopcontroles, dimensionale meetsystemen, oppervlakteruwheidsinstrumenten en niet-destructieve testen kunnen allemaal een rol spelen, afhankelijk van het onderdeeltype.
Een nuttig technisch principe is dat het positioneringsvermogen van de machine en de tolerantie van het eindproduct niet hetzelfde zijn. De uiteindelijke nauwkeurigheid wordt beïnvloed door de stijfheid van het onderdeel, de materiaalconditie, de toegang tot het gereedschap, het ontwerp van de opspaninrichting, de instelvolgorde, het thermisch gedrag, de snijkrachten en de meetmethode. Om die reden beoordelen verantwoordelijke leveranciers van grote CNC-bewerkingsmachines moeilijke toleranties per onderdeel, in plaats van één generieke tolerantieclaim toe te passen op elk te groot onderdeel.
Voor kritische roterende onderdelen kan de inspectie verder gaan dan alleen het meten van afmetingen. De bestaande productie-informatie van TOTEM voor turbinerotoren identificeert bijvoorbeeld ultrasone tests, magnetische deeltjestests, slingerinspectie en ruwheidsverificatie als relevante kwaliteitscontroleactiviteiten voor rotorassen. Welke tests voor een ander onderdeel vereist zijn, moet worden bepaald op basis van de tekening, materiaalspecificatie, servicevoorwaarden en contractuele vereisten.
Kopers moeten beginnen met een op tekeningen gebaseerde haalbaarheidsbeoordeling in plaats van met een generieke uitrustingslijst. Machineomhulsel en werkstukgewicht bepalen de basispassing, maar de sterkere vraag is of de leverancier een compleet procestraject kan creëren van het aangeleverde onbewerkte stuk tot het geïnspecteerde voltooide onderdeel. Ervaring met vergelijkbare geometrie, materialen, handling, precisiekenmerken en kwaliteitsdocumentatie kan informatiever zijn dan het aantal CNC-machines dat op een fabriekspagina wordt weergegeven.
De productieketen moet ook worden geëvalueerd op raakvlakken tussen bedrijfsactiviteiten. Als bij smeden, gieten, warmtebehandeling, ruwe bewerking, nabewerking, inspectie en verpakking meerdere faciliteiten betrokken zijn, moeten de procesverantwoordelijkheid en de kwaliteitsoverdracht duidelijk blijven. TOTEM's bestaande bewerkingsinhoud voor zware assen en het productieportfolio op maat weerspiegelen deze bredere procesgeoriënteerde benadering in plaats van de bewerking als een geïsoleerde productiefase te presenteren.
Door aan het begin van een onderzoek volledige technische informatie te verstrekken, kan een fabrikant het procesrisico nauwkeuriger inschatten. Een 3D-model kan de geometrie en de toegang tot gereedschappen verduidelijken, terwijl de gecontroleerde 2D-tekening toleranties, GD&T, oppervlakteafwerkingen, materiaalvereisten, warmtebehandeling en inspectienotities moet identificeren. De totale afmetingen en het geschatte gewicht van het blanco stuk zijn even belangrijk omdat de hantering en de planning van de opspanning de beschikbare productieroute kunnen beïnvloeden.
Voor een efficiëntere beoordeling moeten kopers normaal gesproken de volgende projectinformatie verstrekken:
2D-productietekening en beschikbaar 3D-model; materiaalkwaliteit en blanco formulier; totale afmetingen en geschat gewicht; kritische GD&T, slingering, vlakheid, coaxialiteit of positionele vereisten; vereiste oppervlakteafwerkingen en warmtebehandeling; verwachtingen over aantallen en nabestellingen; inspectie, NDO, documentatie, verpakking en leveringseisen.
Als bepaalde informatie tijdens een vroege inkoopfase niet beschikbaar is, moeten de ontbrekende items worden geïdentificeerd in plaats van aangenomen. Hierdoor kunnen de verspaningsleverancier en klant de bevestigde tekeningvereisten scheiden van voorlopige technische beslissingen voordat de productieplanning begint.
Voor de CNC-bewerking van grote onderdelen is meer nodig dan alleen een groot machinebereik. Succesvolle productie hangt af van het afstemmen van het werkstuk op de juiste apparatuur, het controleren van referentiepunten en opspanningen, het plannen van materiaalverwijdering, het beheersen van het risico op vervorming en het verifiëren van kritische kenmerken met een geschikte inspectiestrategie. De GAU32×40 breidt de capaciteit van TOTEM uit voor portaalboren en frezen binnen een breder productienetwerk dat assen, behuizingen, smeedstukken, gietstukken en zwaar vervaardigde componenten ondersteunt. Voor nieuwe projecten is het meest betrouwbare uitgangspunt een op tekeningen gebaseerde haalbaarheidsbeoordeling, waarbij geometrie, materiaal, toleranties, procesvolgorde, inspectie en handling samen worden bekeken.
Een onderdeel kan als 'groot' worden beschouwd als de afmetingen, het gewicht, de bevestigingsvereisten, de hanteringsmethode of de inspectiebehoeften het praktische bereik van conventionele bewerking te boven gaan. Er is geen universele maatdrempel. Voor een lange as en een brede behuizing kunnen grote delen CNC-bewerking nodig zijn, ook al zijn hun geometrieën totaal verschillend.
Typische bewerkingen kunnen frezen, kotteren, boren, gatafwerking, vlakbewerking, contourbewerking en bewerking van referentie- of pasvlakken omvatten. Draai-, slijp- en andere processen kunnen worden uitgevoerd op speciale machines wanneer dit door het onderdeel wordt vereist. Het uiteindelijke procestraject moet overeenkomen met de tekening, in plaats van elk onderdeel op één machine te forceren.
Ja, op voorwaarde dat de geselecteerde apparatuur, het bevestigingsplan, de materiaalconditie, de bewerkingstoeslag en de inspectiestrategie geschikt zijn voor het onderdeel. Gietstukken, smeedstukken en laswerken gedragen zich anders tijdens het verwijderen van materiaal, dus de bewerkingsvolgorde moet hun individuele spanningstoestand en structurele kenmerken weerspiegelen.
Tolerantiecontrole begint met nulpuntplanning, werkstukopspanning, machineselectie, bewerkingsvolgorde en geschikte ruimte tussen voor- en nabewerkingen. Controles tijdens het proces kunnen beweging identificeren voordat al het definitieve materiaal is verwijderd. Bij de definitieve aanvaarding moet dan gebruik worden gemaakt van een inspectiemethode die in staat is de tekeningvereisten te verifiëren.
Een nuttig offertepakket omvat normaal gesproken 2D-tekeningen, een 3D-model, indien beschikbaar, materiaalspecificatie, type blanco, totale grootte, geschat gewicht, hoeveelheid, kritische toleranties, eisen aan de oppervlakteafwerking, warmtebehandeling en inspectie-eisen. Dankzij volledigere informatie kan de leverancier de gereedschappen, de opstelling, de hantering, de kwaliteitscontrole en de productierisico's nauwkeuriger beoordelen.


