
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-17 Origine: Sito
Nell'ingegneria navale, le discrepanze a livello millimetrico nella lavorazione degli alberi aumentano rapidamente. Una volta che una nave prende il largo, questi piccoli errori si traducono in gravi guasti idrodinamici e meccanici. La precisione della lavorazione statica presso lo stabilimento di produzione determina la stabilità dell'allineamento dinamico in acqua. Un albero perfettamente lavorato crea una linea di base altamente affidabile. Viceversa, uno imperfetto garantisce il disallineamento. Ciò accade indipendentemente dall'abilità di installazione del cantiere navale. Valutare le esatte capacità di tolleranza di un partner di lavorazione rimane una decisione critica in termini di gestione del rischio. Gli operatori della flotta e i cantieri navali devono dare priorità a una produzione precisa per garantire operazioni sicure. Attraverso un rigoroso controllo di qualità, prevengono guasti catastrofici lontano dalla costa. Continua a leggere per scoprire come la precisione dimensionale influisce direttamente sull'affidabilità della propulsione. Imparerai a destreggiarti tra i rischi operativi dei componenti scadenti. Esploreremo anche il motivo per cui le forze dinamiche richiedono parametri di riferimento di lavorazione statica quasi perfetti.
Piccole deviazioni dimensionali nella lavorazione (eccentricità, concentricità) si moltiplicano esponenzialmente lungo la linea dell'albero, incidendo direttamente sull'allineamento finale.
La lavorazione di precisione previene l'usura prematura dei componenti critici, riducendo drasticamente il rischio di guasti catastrofici ai cuscinetti e di bacini di carenaggio non pianificati.
Valutare un fornitore Le funzionalità di lavorazione OEM personalizzate richiedono l'analisi della conformità alla società di classe (ad esempio, ABS, DNV) e delle metodologie di ispezione.
La precisione dell'allineamento statico è solo una linea di base; la vera precisione della lavorazione tiene conto delle forze dinamiche e fluttuanti sperimentate in mare.
Il disallineamento della linea d'albero rappresenta più di un semplice errore tecnico. Lo consideriamo uno dei fattori principali di manutenzione non pianificata e di gravi tempi di inattività delle navi. L’inefficienza del carburante deriva direttamente da qualsiasi compromesso nella catena cinematica di propulsione. Utilizzo di scarsa qualità I componenti del sistema di propulsione marina predispongono al guasto molto prima che la nave lasci il bacino di carenaggio. La lavorazione scadente incorpora difetti geometrici nel profondo del sistema. Questi difetti invisibili compromettono gravemente le prestazioni nel corso della vita dell'imbarcazione.
Uno scarso allineamento distribuisce in modo non uniforme enormi carichi rotazionali lungo la linea d'asse. Questa distribuzione irregolare accelera drasticamente l'usura delle guarnizioni del tubo di poppa. Danneggia gravemente anche il Cuscinetto scorrevole del giornale . Quando i carichi si localizzano sui punti marginali, il film d’olio idrodinamico collassa. Ne consegue quindi il contatto metallo su metallo. Tale attrito crea punti caldi localizzati, portando a un rapido degrado dei componenti.
I microdisallineamenti provocano forti vibrazioni laterali e torsionali in tutto lo scafo. Nel corso del tempo, queste vibrazioni incessanti inducono l’affaticamento del metallo. Le crepe da fatica si propagano silenziosamente attraverso la struttura in acciaio. Alla fine, questo processo porta a potenziali fratture dell'albero in corso. Guasti catastrofici come quelli di queste navi incagliate comportano ingenti costi di salvataggio.
È necessario definire chiaramente un risultato positivo dell'approvvigionamento per queste parti critiche. Il successo significa manutenzione prevedibile del ciclo di vita e rigorosa conformità alla classe. Garantisce inoltre intervalli operativi prolungati tra i bacini di carenaggio obbligatori. Una lavorazione affidabile garantisce essenzialmente la massima tranquillità operativa.
Migliore pratica: richiedere sempre test di runout documentati prima di accettare la consegna di parti di propulsione pesanti.
Errore comune: affidarsi esclusivamente alle squadre di installazione per correggere le deviazioni della lavorazione a livello di fabbrica.
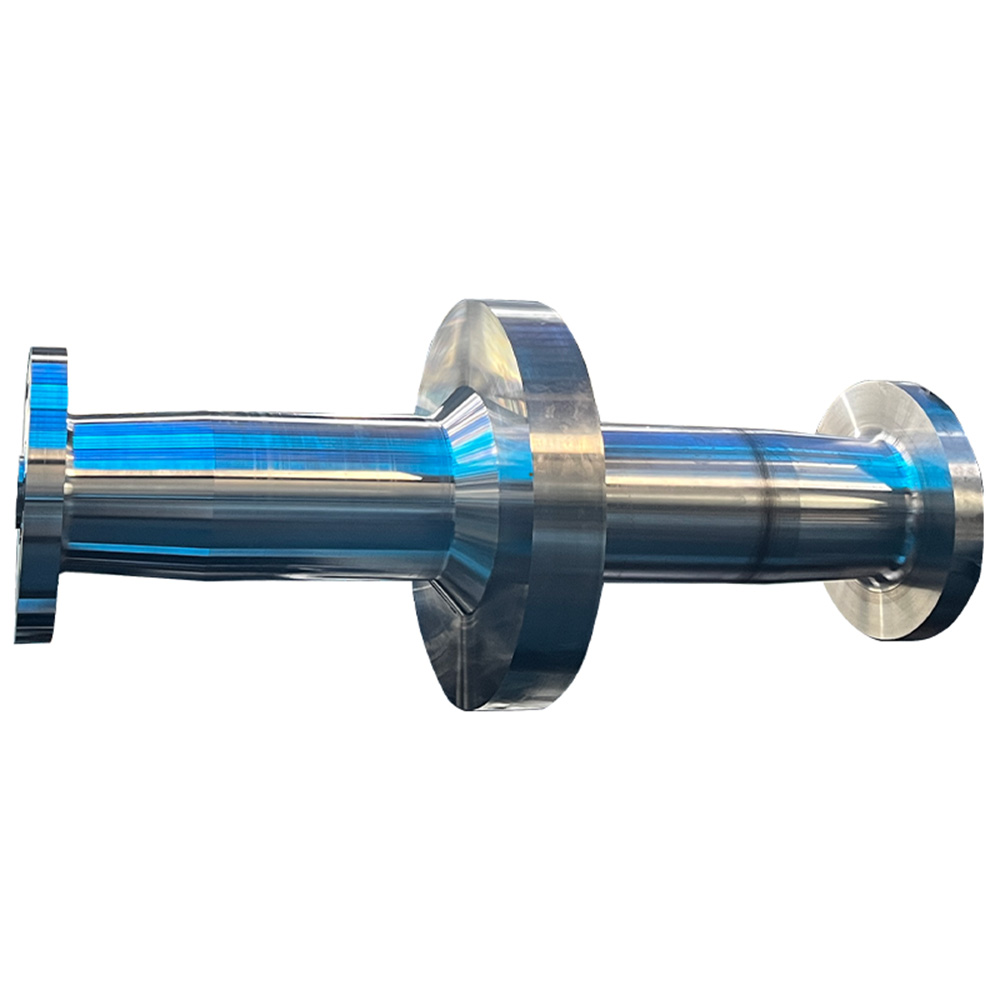
Parametri di lavorazione specifici influenzano direttamente la rettilineità dell'intera linea di propulsione. La competenza tecnica richiede l'abbattimento di queste esatte tolleranze dimensionali. L'eccentricità, la concentricità e la finitura superficiale determinano il comportamento meccanico. Anche lievi deviazioni alterano la distribuzione delle sollecitazioni sull'intera linea d'asse. Gli ingegneri calcolano meticolosamente queste tolleranze per garantire una perfetta simmetria rotazionale.
Errori sulle flange di accoppiamento creano enormi problemi a valle. Immagina di unirti a Albero dell'elica ad un Albero intermedio che utilizza facce scarsamente lavorate. La mancanza di parallelismo delle flange induce gravi disallineamenti angolari. La mancanza di concentricità crea distinti disallineamenti di offset. Gli installatori ritengono che questi errori geometrici specifici siano impossibili da correggere durante l'assemblaggio dello scafo. L'acciaio si rifiuta semplicemente di allinearsi in modo naturale.
La lavorazione del cono del mozzo dell'elica determina un posizionamento esatto. Gli angoli conici di precisione assicurano che l'elica aderisca uniformemente all'albero. La finitura superficiale influenza direttamente questo equilibrio idrodinamico. Le superfici ruvide favoriscono la corrosione da sfregamento sotto carichi ciclici pesanti. Questa corrosione alla fine compromette l'integrità strutturale della connessione del mozzo dell'elica.
L’effetto moltiplicatore rende i piccoli errori incredibilmente pericolosi. Un errore di lavorazione di una frazione di millimetro a un'estremità crea un disastro. Descriviamo di seguito le fasi a cascata di questo effetto:
Esiste un errore angolare microscopico sulla faccia della flangia anteriore.
L'accoppiamento bullonato forza l'albero collegato leggermente fuori centro.
Questa deviazione si moltiplica sulla portata di dieci metri del componente collegato.
L'estremità della coda oscilla lungo un arco di runout enorme e inaccettabile.
La vibrazione risultante distrugge i cuscinetti adiacenti del tubo di poppa.
Le navi sono strutture intrinsecamente flessibili e non rigide. Si piegano e si torcono continuamente durante il funzionamento in mare. Le deflessioni dello scafo cambiano in base al variare dei carichi di carico e delle condizioni di zavorra. Inoltre, le forze idrodinamiche fluttuanti dell'elica alterano dinamicamente l'allineamento. Il mare agitato genera immensi carichi transitori sulla poppa. Pertanto, l'allineamento statico sui blocchi non rappresenta mai le reali condizioni operative.
La lavorazione di base altamente accurata fornisce un margine di sicurezza critico. Questo margine assorbe in modo sicuro le forze dinamiche inevitabili. Uno scarso allineamento statico spinge già le tolleranze meccaniche ai loro limiti assoluti. Di conseguenza, i carichi dinamici spingono facilmente il sistema sollecitato verso un guasto catastrofico. La lavorazione di precisione offre all'albero spazio per flettersi senza rompere la pellicola d'olio.
La rigorosa conformità della progettazione rimane assolutamente necessaria per la sicurezza marittima. È necessario allineare i prodotti lavorati alle rigorose linee guida della società di classe. Le note guida dell'ABS sull'allineamento degli alberi di propulsione forniscono strutture eccellenti. DNV e Lloyd's Register offrono standard altrettanto rigorosi. Il rispetto di questi standard garantisce che i componenti sopravvivano a violenti cambiamenti dinamici.
| Condizione operativa | Tipo di forza | Impatto sull'allineamento dell'albero | Margine di lavorazione richiesto |
|---|---|---|---|
| Bacino di carenaggio (statico) | Gravità | Abbassamento naturale tra i supporti | Deviazione zero rispetto al riferimento |
| Caricamento del carico | Piegatura dello scafo | Cambiamenti di elevazione del rilevamento | Elevata tolleranza del gioco dei cuscinetti |
| Mari agitati | Idrodinamico | Spinta laterale e verticale | Perfezione del parallelismo delle flange |
| A tutta velocità | Torsionale | Torsione e compressione | Seduta conica perfetta del boss |
Le sostituzioni standard del mercato post-vendita raramente soddisfano le esigenze delle moderne mega-navi. La lavorazione OEM personalizzata supportata da dati tecnici specifici offre un'affidabilità di gran lunga superiore. La produzione personalizzata rispetta rigorosamente le tolleranze del progetto originale. Le parti aftermarket standard spesso utilizzano bande di tolleranza più larghe e generalizzate. Devi scegliere soluzioni progettate specificatamente per la tua esatta classe di imbarcazione.
È necessario esaminare attentamente i processi di controllo qualità interno di un fornitore. Cerca la metrologia laser interna e le macchine di misura a coordinate (CMM) avanzate. Le strutture di massimo livello effettuano test approfonditi di concentricità su torni specializzati per carichi pesanti. Non si affidano mai a semplici misurazioni con strumenti manuali per i componenti di propulsione di grandi dimensioni. La metrologia avanzata elimina l'errore umano dall'equazione del controllo qualità.
La tracciabilità del materiale garantisce che l'acciaio sottostante possieda una resistenza adeguata. Sottolineare l'importanza dei rapporti completi sui test dei materiali (MTR). È inoltre necessaria la conformità della produzione verificabile con i membri IACS. Senza un'adeguata documentazione metallurgica, la geometria perfettamente lavorata non significa nulla. L'acciaio inferiore si deforma rapidamente sotto carichi operativi standard.
Gli acquirenti dovrebbero richiedere attivamente casi di studio storici ai potenziali fornitori. Richiedere rapporti completi sulla capacità di tolleranza che coprano progetti simili. Non accettare mai le affermazioni di marketing per valore nominale senza prove empiriche. Un partner di lavorazione affidabile fornisce volentieri dati di ispezione anonimi relativi alle consegne passate.
Migliore pratica: verificare i registri di calibrazione della CMM del fornitore prima di firmare il contratto.
Errore comune: accettare le parti finali senza esaminare i rapporti di ispezione dimensionale grezza.
Esiste un pericoloso divario di passaggio tra la struttura e il cantiere navale. Il trasporto di alberi pesanti comporta gravi rischi di flessione se non adeguatamente supportati. Anche la perfetta lavorazione al tornio si degrada se l'albero si deforma durante il trasporto. La squadra di montaggio spesso incolpa erroneamente il produttore per le piegature dovute al trasporto. Una comunicazione chiara e protocolli di sollevamento rigidi impediscono questa costosa confusione.
I metodi di allineamento tradizionali utilizzano semplici strumenti ottici e comparatori. I moderni cantieri navali preferiscono tecnologie di allineamento laser altamente avanzate. Tuttavia, è necessario comprendere una verità fondamentale riguardante questi strumenti. Anche l'allineamento laser più avanzato non è in grado di riparare un albero deformato fisicamente. I laser posizionano perfettamente i componenti, ma non possono cancellare i difetti geometrici prodotti.
Implementa rigorose strategie di mitigazione per proteggere la sequenza temporale del tuo progetto. Consigliare controlli obbligatori di runout pre-installazione all'arrivo in cantiere. Condurre rigorosi test di accettazione in fabbrica (FAT) prima della spedizione dell'albero. La scoperta di un errore di lavorazione nel bacino di carenaggio provoca ritardi finanziari catastrofici. Trovarlo in fabbrica consente una correzione immediata ed economicamente vantaggiosa.
Un approccio proattivo unisce l'impianto di lavorazione e il personale di installazione. Garantisce che tutti lavorino dalla stessa linea di base dimensionale verificata. In definitiva, questa sinergia garantisce un lancio del sistema di propulsione fluido e privo di vibrazioni.
L'allineamento dell'albero inizia fondamentalmente sul tornio, non all'interno dello scafo. Nessuna esperienza nel cantiere navale può superare le geometrie di produzione intrinsecamente imperfette. Tolleranze di precisione proteggono le vostre attrezzature pesanti dall'usura prematura e da guasti catastrofici. Forniscono i margini necessari per gestire le forze dinamiche violente in mare. Quando controlli meticolosamente le dimensioni, garantisci prestazioni idrodinamiche affidabili a lungo termine.
I decisori devono dare priorità ai fornitori in grado di dimostrare un rigoroso controllo dimensionale. Valutare attentamente le apparecchiature metrologiche, la tracciabilità dei materiali e la comprensione del carico dinamico. Un controllo approfondito previene costosi interventi di bacino non pianificati lungo tutta la linea. Ti invitiamo a rivedere immediatamente la documentazione di controllo qualità del tuo attuale fornitore. Richiedi una consulenza tecnica prima di iniziare il prossimo aggiornamento o nuova costruzione del sistema di propulsione.
R: Il runout crea un percorso di carico fortemente eccentrico durante la rotazione dell'albero. Questo movimento irregolare rompe il film protettivo idrodinamico dell'olio all'interno del cuscinetto. Di conseguenza, la lubrificazione limite fallisce, portando al contatto diretto metallo su metallo. Questo attrito provoca un rapido surriscaldamento, un'usura accelerata e un improvviso guasto dei cuscinetti.
R: Le tolleranze accettabili dipendono fortemente dal diametro dell'albero, dal numero di giri massimo e dalle regole specifiche della società di classe. Le linee guida standard di ABS o DNV in genere impongono margini estremamente ridotti. Di solito richiedono la concentricità della flangia e l'eccentricità totale dell'indicatore misurata in centesimi di millimetro.
R: No. L'allineamento laser garantisce semplicemente che i componenti siano posizionati correttamente l'uno rispetto all'altro all'interno dello scafo. Non può correggere i difetti geometrici intrinseci prodotti direttamente nell'acciaio. Una flangia non parallela rimane storta, indipendentemente dalla precisione con cui si punta il laser attraverso di essa.
R: La lavorazione OEM personalizzata garantisce il rispetto delle esatte specifiche del materiale originale. Segue rigorosamente i necessari processi di distensione e precise tolleranze dimensionali. Questo approccio specializzato rispetta i calcoli ingegneristici originali della nave, riducendo drasticamente il rischio operativo complessivo in mare.


