
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-07-17 Kaynak: Alan
Deniz mühendisliğinde şaft işlemede milimetrik düzeydeki farklılıklar hızla artıyor. Bir gemi yola çıktığında, bu küçük hatalar ciddi hidrodinamik ve mekanik arızalara neden olur. Üretim tesisindeki statik işleme hassasiyeti, sudaki dinamik hizalama stabilitesini belirler. Mükemmel işlenmiş bir şaft, son derece güvenilir bir temel oluşturur. Tersine, kusurlu olan, yanlış hizalamayı garanti eder. Bu, tersane kurulum becerisinden bağımsız olarak gerçekleşir. Bir işleme ortağının tam tolerans yeteneklerinin değerlendirilmesi, kritik bir risk yönetimi kararı olmayı sürdürüyor. Filo operatörleri ve tersaneler, güvenli operasyonları sağlamak için hassas üretime öncelik vermelidir. Sıkı kalite kontrolü sayesinde kıyıdan uzakta yıkıcı arızaları önlerler. Boyutsal doğruluğun doğrudan itiş güvenilirliğini nasıl etkilediğini keşfetmek için okumaya devam edin. Standart altı parçaların operasyonel risklerini yönetmeyi öğreneceksiniz. Ayrıca dinamik kuvvetlerin neden mükemmele yakın statik işleme kıyaslamaları gerektirdiğini de araştırıyoruz.
İşlemedeki küçük boyutsal sapmalar (salgı, eşmerkezlilik) şaft hattı boyunca katlanarak çoğalır ve nihai hizalamayı doğrudan etkiler.
Hassas işleme, kritik bileşenlerde erken aşınmayı önleyerek, yıkıcı rulman arızası ve plansız havuzlama riskini büyük ölçüde azaltır.
Bir tedarikçinin değerlendirilmesi Özel OEM İşleme yetenekleri, sınıf-toplum uyumluluğunun (örneğin, ABS, DNV) ve denetim metodolojilerinin analiz edilmesini gerektirir.
Statik hizalama doğruluğu yalnızca bir temel değerdir; gerçek işleme hassasiyeti, denizde yaşanan dinamik, değişken kuvvetleri hesaba katar.
Şaft hattının yanlış hizalanması, yalnızca teknik bir hatadan daha fazlasını temsil eder. Bunu, planlanmamış bakımın ve ciddi gemi aksama sürelerinin ana etkeni olarak görüyoruz. Yakıt verimsizliği doğrudan tahrik aktarma organlarındaki herhangi bir uzlaşmanın ardından gelir. Kötü üretilmiş kullanma Deniz Tahrik Sistemi Parçaları, gemi kuru havuzdan ayrılmadan çok önce sizi arızaya hazırlar. Standartların altında işleme, sistemin derinliklerine geometrik kusurlar yerleştirir. Bu görünmez kusurlar, geminin kullanım ömrü boyunca performansı ciddi şekilde düşürür.
Kötü hizalama, büyük dönme yüklerini şaft hattı boyunca eşit olmayan şekilde dağıtır. Bu eşit olmayan dağıtım, stern tüp contalarındaki aşınmayı büyük ölçüde hızlandırır. Ayrıca ciddi şekilde zarar verir Dergi Kayar Rulman . Yükler kenar noktalarda lokalize olduğunda hidrodinamik yağ filmi çöker. Daha sonra metal-metal teması meydana gelir. Bu tür sürtünme, bölgesel sıcak noktalar oluşturarak hızlı bileşen bozulmasına yol açar.
Mikro yanlış hizalamalar gövde boyunca ciddi yanal ve burulma titreşimlerine neden olur. Zamanla bu acımasız titreşimler metal yorgunluğuna neden olur. Yorulma çatlakları çelik yapı boyunca sessizce yayılır. Sonunda bu süreç potansiyel şaft kırılmalarına yol açar. Bu gemiler gibi yıkıcı arızalar büyük kurtarma maliyetlerine neden olur.
Bu kritik parçalar için başarılı bir tedarik sonucunu açıkça tanımlamanız gerekir. Başarı, öngörülebilir yaşam döngüsü bakımı ve sıkı sınıf uyumu anlamına gelir. Ayrıca zorunlu havuzlamalar arasında uzatılmış çalışma aralıklarını da garanti eder. Güvenilir işleme esas olarak size operasyonel gönül rahatlığı sağlar.
En İyi Uygulama: Ağır tahrik parçalarının teslimatını kabul etmeden önce daima belgelenmiş salgı testlerini isteyin.
Yaygın Hata: Fabrika düzeyindeki işleme sapmalarını düzeltmek için yalnızca kurulum ekiplerine güvenmek.
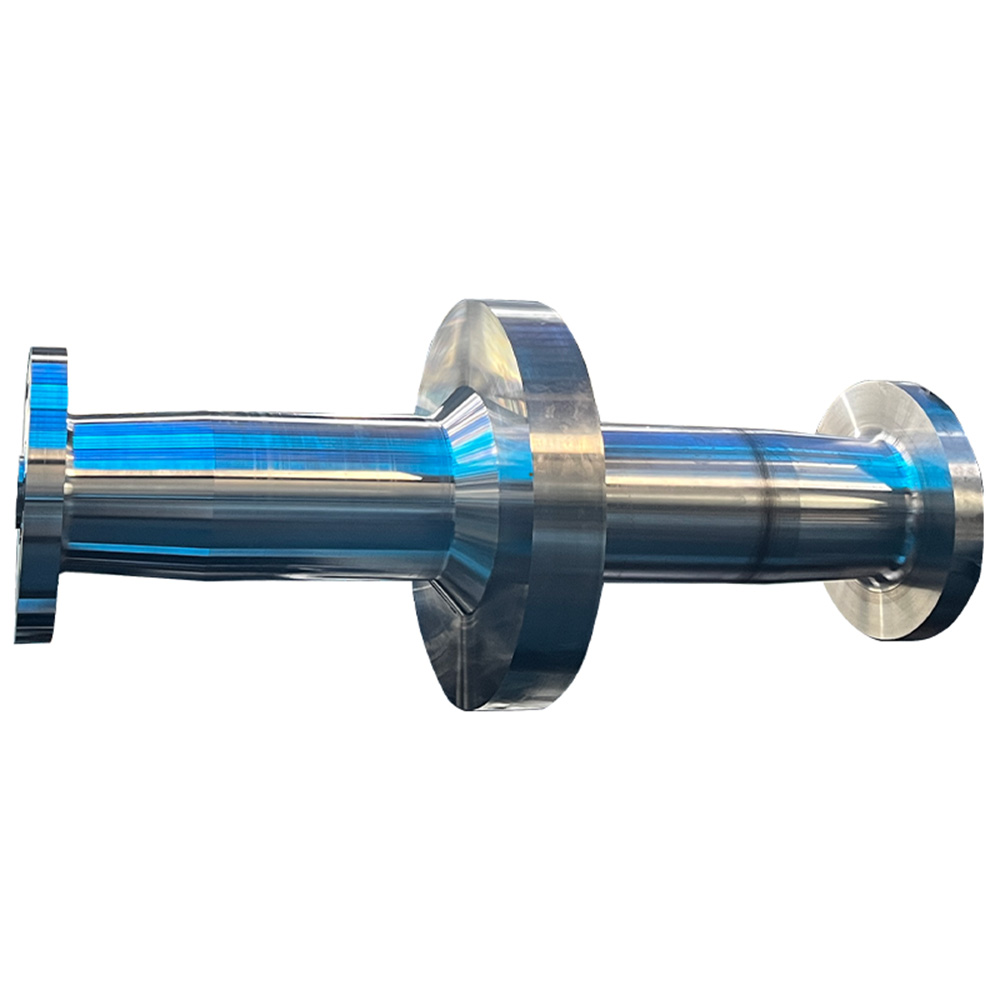
Özel işleme metrikleri, tüm tahrik hattının düzlüğünü doğrudan etkiler. Teknik uzmanlık, bu kesin boyutsal toleransların ortadan kaldırılmasını gerektirir. Salgı, eşmerkezlilik ve yüzey kalitesi mekanik davranışı yönetir. En ufak sapmalar bile tüm şaft hattı boyunca gerilim dağılımını değiştirir. Mühendisler, mükemmel dönme simetrisini sağlamak için bu toleransları titizlikle hesaplar.
Kaplin flanşlarındaki hatalar, büyük akış yönü sorunlarına neden olur. Birine katıldığınızı hayal edin Pervane Şaftını bir Ara Şaft . Kötü işlenmiş yüzeyler kullanan Flanş paralelliğinin olmaması ciddi açısal hizalamalara neden olur. Eşmerkezlilik eksikliği belirgin ofset yanlış hizalamalara neden olur. Montajcılar bu özel geometrik hataların gövde montajı sırasında düzeltilmesinin imkansız olduğunu düşünüyor. Çelik doğal olarak hizalanmayı reddediyor.
Pervane göbeği konikliğinin işlenmesi tam oturmayı gerektirir. Hassas konik açılar, pervanenin şaftı eşit şekilde kavramasını sağlar. Yüzey kalitesi bu hidrodinamik dengeyi doğrudan etkiler. Pürüzlü yüzeyler ağır döngüsel yükleme altında sürtünme korozyonuna davetiye çıkarır. Bu korozyon sonuçta pervane göbeği bağlantısının yapısal bütünlüğünü tehlikeye atar.
Çarpan etkisi küçük hataları inanılmaz derecede tehlikeli hale getirir. Bir uçtaki milimetrenin küçücük bir işleme hatası felaket yaratır. Bu etkinin basamaklı aşamalarını aşağıda özetliyoruz:
Ön flanş yüzünde mikroskobik bir açı hatası mevcut.
Cıvatalı kaplin, bağlı şaftı hafifçe merkezden kaçmaya zorlar.
Bu sapma, bağlı bileşenin on metrelik açıklığı boyunca katlanır.
Kuyruk ucu devasa, kabul edilemez bir salgı yayından geçiyor.
Ortaya çıkan titreşim bitişikteki stern tüp yataklarını parçalar.
Gemiler doğası gereği esnek, rijit olmayan yapılardır. Denizde çalışırken sürekli eğilip bükülürler. Gövde sapmaları değişen kargo yüklerine ve balast koşullarına göre değişir. Ayrıca, dalgalanan pervane hidrodinamik kuvvetleri, hizalamayı dinamik olarak değiştirir. Ağır denizler kıçta çok büyük geçici yükler oluşturur. Bu nedenle bloklardaki statik hizalama hiçbir zaman gerçek çalışma koşullarını temsil etmez.
Son derece hassas temel işleme, kritik bir güvenlik marjı sağlar. Bu marj kaçınılmaz dinamik kuvvetleri güvenli bir şekilde absorbe eder. Zayıf statik hizalama zaten mekanik toleransları mutlak sınırlarına kadar zorluyor. Sonuç olarak, dinamik yükler, stresli sistemi kolayca yıkıcı bir arızaya iter. Hassas işleme, şaft boşluğunun yağ filmini kırmadan esnemesini sağlar.
Deniz güvenliği için sıkı tasarım uyumluluğu kesinlikle gerekli olmaya devam etmektedir. İşlenmiş ürünleri katı sınıf toplumu kurallarına uygun hale getirmelisiniz. Tahrik Şaft Hizalamasına ilişkin ABS Kılavuz Notları mükemmel çerçeveler sağlar. DNV ve Lloyd's Register da benzer şekilde sıkı standartlar sunuyor. Bu standartların karşılanması, bileşenlerin şiddetli dinamik değişimlere karşı dayanıklı olmasını sağlar.
| Çalışma Durumu | Kuvvet Tipi | Şaft Hizalamasına Etkisi | Gerekli İşleme Marjı |
|---|---|---|---|
| Kuru Havuz (Statik) | Yer çekimi | Destekler arasında doğal sarkma | Temel çizgiden sıfır sapma |
| Kargo Yükleme | Gövde Bükme | Rulman yüksekliği değişiklikleri | Yüksek yatak boşluğu toleransı |
| Şiddetli Denizler | Hidrodinamik | Yanal ve dikey itme | Flanş paralelliği mükemmelliği |
| Tam İleri Hız | Burulma | Bükme ve sıkıştırma | Mükemmel patron konik oturma yeri |
Standart satış sonrası değiştirmeler, modern mega gemilerin taleplerini nadiren karşılar. Özel OEM İşleme, çok daha üstün güvenilirlik sunar. Özel mühendislik verileriyle desteklenen Özel üretim, orijinal plan toleranslarına sıkı sıkıya bağlı kalır. Standart satış sonrası parçalar genellikle daha gevşek, genelleştirilmiş tolerans bantlarını kullanır. Tam gemi sınıfınız için özel olarak tasarlanmış çözümleri seçmelisiniz.
Bir tedarikçinin iç kalite kontrol süreçlerini dikkatle incelemeniz gerekir. Şirket içi lazer metroloji ve gelişmiş koordinat ölçüm makinelerini (CMM) arayın. Üst düzey tesisler, özel ağır hizmet tipi torna tezgahlarında kapsamlı salgı testleri yürütmektedir. Devasa tahrik bileşenleri için hiçbir zaman basit el aleti ölçümlerine güvenmezler. Gelişmiş metroloji, insan hatasını kalite kontrol denkleminden çıkarır.
Malzeme izlenebilirliği, alttaki çeliğin yeterli dayanıklılığa sahip olmasını sağlar. Tam malzeme test raporlarının (MTR'ler) önemini vurgulayın. Ayrıca IACS üyeleriyle doğrulanabilir üretim uyumluluğuna da ihtiyacınız var. Uygun metalurjik dokümantasyon olmadan mükemmel işlenmiş geometrinin hiçbir anlamı yoktur. Kalitesiz çelik, standart operasyonel yükler altında hızla deforme olur.
Alıcılar, potansiyel tedarikçilerden aktif olarak geçmiş vaka çalışmaları talep etmelidir. Benzer projeleri kapsayan kapsamlı tolerans kapasitesi raporları talep edin. Ampirik kanıtlar olmadan pazarlama iddialarını asla göründüğü gibi kabul etmeyin. Saygın bir işleme ortağı, geçmiş teslimatlara ait anonimleştirilmiş denetim verilerini memnuniyetle sağlar.
En İyi Uygulama: Sözleşmeyi imzalamadan önce tedarikçinin CMM kalibrasyon günlüklerini denetleyin.
Yaygın Hata: Ham boyutsal muayene raporlarını incelemeden son parçaları kabul etmek.
Tesis ile tersane arasında tehlikeli bir devir teslim boşluğu bulunmaktadır. Ağır şaftların taşınması, uygun şekilde desteklenmediği takdirde ciddi bükülme risklerine neden olur. Şaftın taşıma sırasında eğilmesi durumunda mükemmel torna işleme bile bozulur. Kurulum ekibi sıklıkla hatalı bir şekilde nakliyeden kaynaklanan bükülmeler nedeniyle üreticiyi suçluyor. Açık iletişim ve katı kaldırma protokolleri bu pahalı karışıklığı önler.
Geleneksel hizalama yöntemlerinde basit optik araçlar ve kadranlı göstergeler kullanılır. Modern tersaneler son derece gelişmiş lazer hizalama teknolojilerini tercih etmektedir. Ancak bu araçlarla ilgili temel bir gerçeği anlamalısınız. En gelişmiş lazer hizalama bile fiziksel olarak çarpık bir şaftı düzeltemez. Lazerler bileşenleri mükemmel şekilde konumlandırır ancak üretilen geometrik kusurları silemezler.
Proje zaman çizelgenizi korumak için sıkı azaltma stratejileri uygulayın. Tersaneye vardığınızda zorunlu kurulum öncesi salgı kontrollerini önerin. Şaft gönderilmeden önce sıkı fabrika kabul testleri (FAT) gerçekleştirin. Kuru havuzda bir işleme hatasının keşfedilmesi, feci mali gecikmelere neden olur. Bunu fabrikada bulmak, anında ve uygun maliyetli düzeltme yapılmasına olanak tanır.
Proaktif bir yaklaşım, işleme tesisi ile kurulum ekibini birleştirir. Herkesin aynı doğrulanmış boyutsal temel çizgiden çalışmasını sağlar. Sonuçta bu sinerji, tahrik sisteminin düzgün, titreşimsiz bir şekilde başlatılmasını garanti eder.
Şaft hizalaması temel olarak gövdenin içinde değil, torna tezgahında başlar. Hiçbir tersane uzmanlığı, doğası gereği kusurlu üretim geometrilerinin üstesinden gelemez. Hassas toleranslar, ağır ekipmanınızı erken aşınmaya ve ciddi arızalara karşı korur. Denizdeki şiddetli dinamik kuvvetlerin üstesinden gelmek için gerekli marjları sağlarlar. Boyutları titizlikle kontrol ettiğinizde güvenilir, uzun vadeli hidrodinamik performans sağlarsınız.
Karar vericiler, sıkı boyut kontrolü sağlayabilen tedarikçilere öncelik vermelidir. Metroloji ekipmanlarını, malzeme izlenebilirliğini ve dinamik yük anlayışlarını dikkatle değerlendirin. Kapsamlı inceleme, hattaki maliyetli plansız havuzlamaları önler. Mevcut tedarikçinizin kalite kontrol belgelerini derhal incelemenizi öneririz. Bir sonraki tahrik sistemi yenilemenize veya yeni yapımınıza başlamadan önce teknik danışmanlık talep edin.
C: Salgı, şaftın dönüşü sırasında ciddi derecede eksantrik bir yük yolu oluşturur. Bu dengesiz hareket, yatağın içindeki koruyucu hidrodinamik yağ filmini kırar. Sonuç olarak, sınır yağlaması başarısız olur ve metalin metale doğrudan temasına yol açar. Bu sürtünme hızlı aşırı ısınmaya, hızlı aşınmaya ve ani yatak arızasına neden olur.
C: Kabul edilebilir toleranslar büyük ölçüde şaft çapına, maksimum devir sayısına ve belirli sınıf toplumu kurallarına bağlıdır. ABS veya DNV'nin standart yönergeleri genellikle son derece sıkı marjlar belirler. Genellikle flanş eşmerkezliliğine ve milimetrenin yüzde biri cinsinden ölçülen toplam gösterge salgısına ihtiyaç duyarlar.
C: Hayır. Lazer hizalama, bileşenlerin gövde içinde birbirine göre doğru şekilde oturmasını sağlar. Doğrudan çeliğe üretilen doğal geometrik kusurları düzeltemez. Paralel olmayan bir flanş, lazeri ne kadar mükemmel bir şekilde hedeflediğinize bakılmaksızın çarpık kalır.
C: Özel OEM işleme, orijinal malzeme özelliklerine tam olarak uyulmasını garanti eder. Gerekli gerilim giderme süreçlerini ve hassas boyut toleranslarını sıkı bir şekilde takip eder. Bu özel yaklaşım, geminin orijinal mühendislik hesaplamalarını dikkate alarak denizdeki genel operasyonel riski önemli ölçüde azaltır.


